
Cả hai loại anot hóa Type 2 và Type 3 đều được sử dụng rộng rãi trên các bộ phận bằng nhôm, nhưng lý do lựa chọn chúng không giống nhau. Type 2 thường được chọn khi dự án cần khả năng chống ăn mòn, vẻ ngoài trang trí và sự linh hoạt về màu sắc, trong khi Type 3 thường được sử dụng khi khả năng chống mài mòn, độ cứng bề mặt và độ bền lâu dài quan trọng hơn vẻ ngoài hoàn thiện.
Trong hướng dẫn này, chúng tôi so sánh quá trình anod hóa Loại 2 và Loại 3 về mục đích, hiệu suất, ngoại hình, ảnh hưởng đến kích thước, chi phí và ứng dụng. Mục tiêu là giúp các kỹ sư và người mua lựa chọn loại anod hóa phù hợp với điều kiện sử dụng thực tế của chi tiết thay vì chỉ chọn theo thói quen.
Anodizing là gì?
Anod hóa là một quy trình điện hóa được sử dụng để tạo ra một lớp oxit được kiểm soát trên bề mặt nhôm. Thay vì thêm một lớp phủ riêng biệt lên trên chi tiết, quy trình này làm thay đổi chính bề mặt kim loại, giúp cải thiện khả năng chống ăn mòn và cũng có thể cải thiện hiệu suất chống mài mòn và đặc tính cách điện.
Điều này rất quan trọng trong gia công cơ khí vì nhiều chi tiết nhôm cần nhiều hơn chỉ độ chính xác kích thước tốt. Chúng cũng có thể cần một bề mặt bền hơn, khả năng bảo vệ môi trường tốt hơn hoặc một lớp hoàn thiện đáp ứng các yêu cầu về thẩm mỹ. Quá trình anod hóa giúp thu hẹp khoảng cách giữa hình dạng gia công và hiệu suất bề mặt sử dụng cuối cùng.
Trong số các lựa chọn phổ biến nhất, mạ anod loại 2 và loại 3 là hai lựa chọn thường được so sánh nhất đối với các chi tiết nhôm gia công. Mặc dù cả hai đều tạo ra các lớp oxit bảo vệ, nhưng chúng khác nhau về độ dày, độ cứng, tính thẩm mỹ và mục đích sử dụng.
Anốt hóa loại 2 là gì?
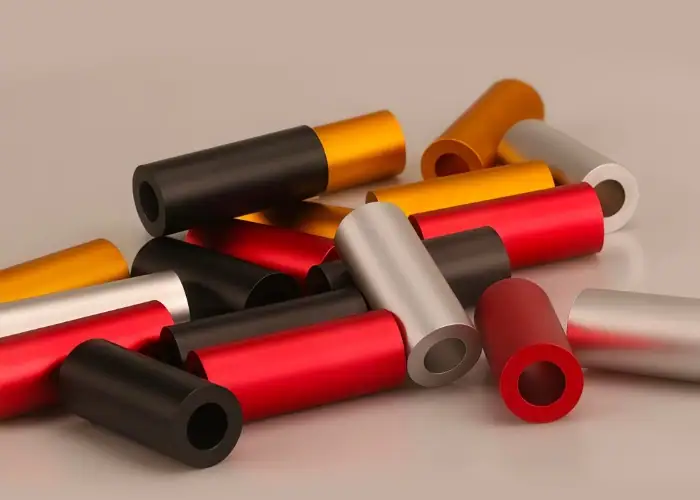
Quá trình anot hóa loại 2, thường được gọi là anot hóa bằng axit sulfuric, là lựa chọn phổ biến hơn cho mục đích chung. Nó tạo ra lớp oxit mỏng hơn so với loại 3 và thường được lựa chọn khi dự án cần khả năng chống ăn mòn, vẻ ngoài trang trí sạch sẽ hơn và linh hoạt hơn trong việc nhuộm hoặc phối màu.
Do lớp phủ mỏng hơn và xốp hơn, loại 2 có xu hướng hấp thụ thuốc nhuộm tốt hơn loại 3. Điều đó làm cho nó trở thành lựa chọn thiết thực cho các bộ phận cần màu đen, trong suốt hoặc các màu trang trí khác, đồng thời vẫn có được khả năng chống ăn mòn tốt hơn và hiệu suất chống mài mòn vừa phải.
Trong sản xuất thực tế, loại 2 thường được sử dụng cho vỏ, các bộ phận bằng nhôm có thể nhìn thấy, các chi tiết trang trí, linh kiện điện tử, sản phẩm tiêu dùng và các bộ phận công nghiệp nói chung cần độ hoàn thiện cân bằng hơn là độ cứng tối đa.
Anốt hóa loại 3 là gì?
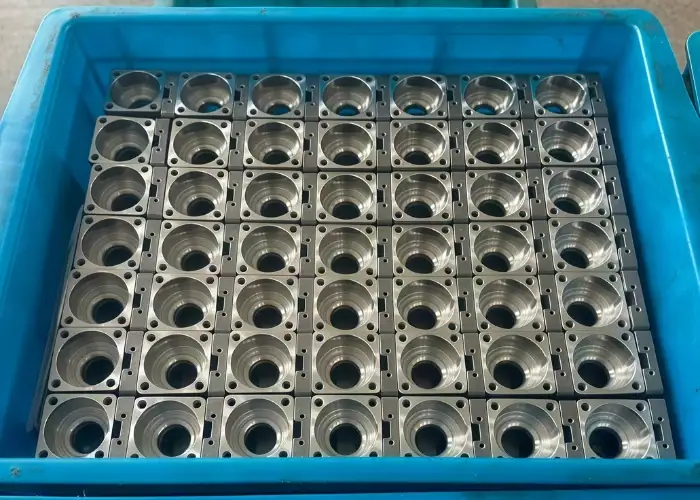
Lớp mạ anod loại 3, thường được gọi là lớp mạ anod cứng hoặc mạ anod cứng, được sử dụng khi bề mặt phải chịu được các điều kiện cơ học khắc nghiệt hơn. Nó tạo ra một lớp oxit dày và đặc hơn nhiều so với loại 2, đó là lý do tại sao nó có khả năng chống mài mòn cao hơn, độ cứng lớn hơn và độ bền tốt hơn trong môi trường làm việc khắc nghiệt.
Lớp phủ dày hơn này là một trong những lý do chính khiến loại 3 thường được lựa chọn cho các ứng dụng công nghiệp, hàng không vũ trụ, ô tô và các ứng dụng chức năng khác, nơi mà sự mài mòn, ma sát hoặc tiếp xúc lặp đi lặp lại có thể làm mòn lớp phủ mềm hơn. Nhìn chung, nó ít chú trọng đến tính thẩm mỹ mà quan trọng hơn là khả năng bảo vệ chức năng.
Loại 3 cũng có thể nhuộm màu, nhưng lớp oxit dày và đặc hơn nên không dễ hấp thụ màu như loại 2. Do đó, các lựa chọn màu sắc thường bị hạn chế hơn và có xu hướng nằm trong các tông màu tối như đen, xám đậm hoặc các tông màu công nghiệp khác.
So sánh Anod hóa loại 2 và loại 3: Sự khác biệt chính
Trước khi so sánh chi tiết các trường hợp sử dụng, việc xem xét hai loại lớp phủ này cạnh nhau là rất hữu ích. Mặc dù cả hai đều là các loại anod hóa cho nhôm, nhưng sự khác biệt giữa chúng không phải là những chi tiết nhỏ trong quy trình. Chúng ảnh hưởng đến hình thức của chi tiết, độ bền, mức độ ảnh hưởng của lớp phủ đến kích thước và chi phí dự kiến của lớp phủ.
| Khu vực so sánh | Anốt hóa loại 2 | Anốt hóa loại 3 |
| Mục đích chính | Khả năng chống ăn mòn tổng thể và lớp hoàn thiện trang trí | Lớp hoàn thiện chức năng cứng hơn, dày hơn và chống mài mòn tốt hơn |
| Độ dày lớp phủ | Lớp oxit mỏng hơn | Lớp oxit dày hơn và đặc hơn |
| Hao mòn điện trở | Tốt đến trung bình | Cao hơn, đặc biệt là đối với các ứng dụng chịu mài mòn cao. |
| Độ cứng | Thấp hơn Loại 3 | Cao hơn loại 2 |
| Khả năng màu | Khả năng hấp thụ thuốc nhuộm tốt hơn và nhiều lựa chọn màu sắc hơn | Dải màu hạn chế hơn, thường là các tông màu tối hơn. |
| Màu sắc và hình dạng: | Thích hợp hơn cho các bộ phận dễ nhìn thấy hoặc trang trí. | Mang vẻ ngoài công nghiệp hơn |
| Tác động chiều | Hạ | Mức độ cao hơn, do đó việc lập kế hoạch dung sai càng trở nên quan trọng hơn. |
| Chi phí | Thường thấp hơn | Thường cao hơn |
| Phù hợp nhất | Các bộ phận nhôm dùng trong mỹ phẩm và mục đích sử dụng thông thường | Các bộ phận bằng nhôm chịu tải nặng và dễ bị mài mòn |
So sánh này cho thấy tại sao sự lựa chọn thường được quyết định bởi chức năng. Loại 2 không đơn giản chỉ là phiên bản rẻ hơn của Loại 3, và Loại 3 cũng không đơn giản chỉ là phiên bản bền hơn của Loại 2 cho mọi dự án. Mỗi loại vật liệu hoàn thiện phù hợp hơn với sự cân bằng khác nhau giữa vẻ ngoài, độ bền, độ nhạy cảm với dung sai và chi phí.
Loại nào đẹp hơn về hình thức và màu sắc?
Nếu yếu tố ngoại hình là quan trọng, thì loại 2 thường là lựa chọn tốt hơn. Lớp oxit mỏng hơn và dễ nhuộm hơn của nó hỗ trợ nhiều lựa chọn màu sắc và lớp hoàn thiện trang trí hơn, đó là lý do tại sao nó được sử dụng rộng rãi cho các bộ phận nhôm nhìn thấy được trong các ứng dụng tiêu dùng, kiến trúc, điện tử và trang trí nội thất.
Loại 3 vẫn có thể nhuộm màu, nhưng nhìn chung không phải là lựa chọn hàng đầu cho các dự án cần màu sắc tươi sáng hoặc được kiểm soát chặt chẽ về mặt thẩm mỹ. Lớp phủ có xu hướng tối màu hơn và trông công nghiệp hơn, và lớp dày hơn hạn chế tính linh hoạt về màu sắc so với Loại 2.
Vì vậy, khi mục tiêu chính là sự nhất quán về mặt hình ảnh, màu sắc thương hiệu hoặc lớp hoàn thiện trang trí sạch sẽ hơn, Loại 2 thường là lựa chọn thiết thực hơn. Khi chức năng quan trọng hơn dải màu, Loại 3 trở nên hấp dẫn hơn.
Loại nào tốt hơn về khả năng chống mài mòn và độ cứng?
Về khả năng chống mài mòn, chống trầy xước và độ cứng bề mặt, loại 3 thường là lựa chọn tốt hơn. Lớp oxit dày và đặc hơn chính là lý do tại sao phương pháp anod hóa phủ cứng được lựa chọn cho các bộ phận tiếp xúc với ma sát, tiếp xúc lặp đi lặp lại hoặc điều kiện hoạt động khắc nghiệt hơn.
Lớp phủ loại 2 vẫn cải thiện bề mặt nhôm và có thể cung cấp khả năng chống ăn mòn và trầy xước hữu ích, nhưng nó thường không phải là lớp phủ được lựa chọn khi chi tiết phải chịu được sự mài mòn cơ học nghiêm trọng hơn. Trong những trường hợp đó, loại 3 thường là giải pháp kỹ thuật tốt hơn.
Đây là lý do tại sao các bộ phận như linh kiện máy móc công nghiệp, phụ kiện sử dụng nhiều và các chi tiết nhôm dễ bị mài mòn thường chuyển sang loại 3, trong khi loại 2 vẫn phổ biến ở những bộ phận mà vẻ ngoài và khả năng chống chịu môi trường nói chung quan trọng hơn độ bền tối đa.
Chúng ảnh hưởng đến kích thước và dung sai như thế nào?
Một trong những điểm khác biệt thực tế nhất giữa Loại 2 và Loại 3 là tác động đến kích thước. Vì Loại 3 tạo ra lớp oxit dày hơn, nó có thể ảnh hưởng đến kích thước cuối cùng nhiều hơn so với Loại 2. Điều đó có nghĩa là việc lập kế hoạch dung sai trở nên quan trọng hơn khi yêu cầu mạ anod hóa cứng trên các bộ phận có độ khít cao.
Loại 2 cũng làm tăng độ dày, nhưng hiệu ứng thường nhỏ hơn và dễ điều chỉnh hơn trong các thiết kế đa dụng. Đối với nhiều bộ phận có tính thẩm mỹ hoặc hiệu năng trung bình, điều này làm cho lớp phủ dễ thi công hơn mà không cần quá lo ngại về sự phát triển của lớp phủ trên các chi tiết nhỏ hẹp.
Đối với các kỹ sư, điểm mấu chốt rất đơn giản: lớp phủ hoàn thiện không thể được xem là khâu thêm vào sau. Nếu chi tiết bao gồm các lỗ khoan chính xác, đường kính ghép nối, ren hoặc bề mặt tiếp xúc, thì loại anod hóa cần được xem xét ngay từ giai đoạn thiết kế chứ không chỉ ở giai đoạn hoàn thiện.
Cái nào đắt hơn?
Quá trình anot hóa loại 3 thường tốn kém hơn loại 2. Điều kiện xử lý khắt khe hơn, lớp oxit dày hơn và toàn bộ quá trình tốn nhiều thời gian và năng lượng hơn. Đó là lý do tại sao loại 3 thường chỉ được lựa chọn khi hiệu suất vượt trội xứng đáng với chi phí tăng thêm.
Loại 2 thường là lựa chọn tiết kiệm chi phí hơn cho các dự án cần bảo vệ chống ăn mòn và cải thiện vẻ ngoài mà không cần yêu cầu độ bền cao hơn của lớp phủ cứng. Đối với nhiều bộ phận nhôm thông thường, nó mang lại kết quả cân bằng hơn giữa chất lượng hoàn thiện, hiệu suất và ngân sách.
Vì vậy, vấn đề chi phí nên gắn liền với chức năng, chứ không chỉ giá cả. Việc chọn Loại 3 cho một bộ phận trang trí có thể dẫn đến yêu cầu quá cao về chất lượng hoàn thiện, trong khi việc chọn Loại 2 cho một bộ phận chịu mài mòn cao lại có thể yêu cầu quá thấp. Quyết định tốt hơn phụ thuộc vào môi trường làm việc thực tế của bộ phận đó.
Các ứng dụng điển hình của quá trình anot hóa loại 2 và loại 3.
Việc xem xét các ứng dụng thực tế là một trong những cách rõ ràng nhất để hiểu sự khác biệt giữa lớp phủ anod hóa loại 2 và loại 3. Mặc dù cả hai loại lớp phủ này đều được sử dụng trên các bộ phận bằng nhôm, nhưng chúng thường được lựa chọn dựa trên các ưu tiên sử dụng khác nhau. Trong sản xuất thực tế, sự lựa chọn đúng đắn ít phụ thuộc vào tên gọi của lớp phủ mà phụ thuộc nhiều hơn vào việc bộ phận đó cần vẻ ngoài tốt hơn, khả năng chống mài mòn tốt hơn, hay sự kết hợp cân bằng hơn giữa cả hai.
Các ứng dụng phổ biến của quá trình anod hóa loại 2
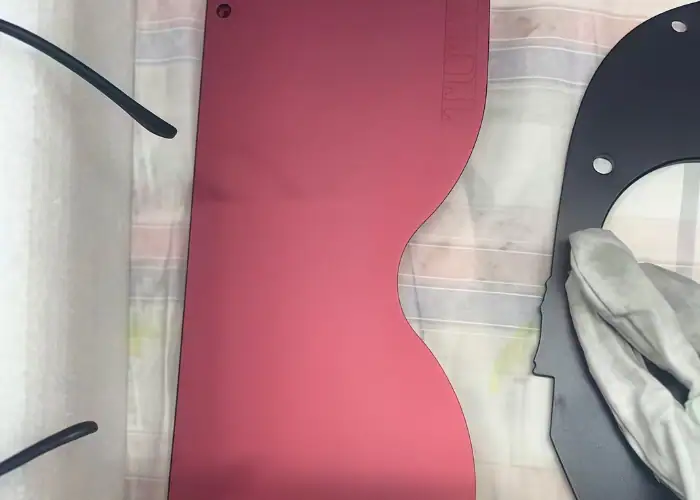
Lớp phủ anod hóa loại 2 thường được sử dụng cho các bộ phận bằng nhôm cần khả năng chống ăn mòn, vẻ ngoài trang trí và khả năng lựa chọn màu sắc đa dạng hơn. Nó thường được lựa chọn cho các sản phẩm tiêu dùng, vỏ thiết bị điện tử, các bộ phận kiến trúc, các chi tiết trang trí và các bộ phận công nghiệp dễ nhìn thấy, nơi bề mặt cần trông sạch sẽ đồng thời vẫn được bảo vệ tốt hơn khỏi quá trình oxy hóa và các tác động môi trường nói chung.
Loại hoàn thiện này cũng là một lựa chọn thiết thực cho các dự án mà tính nhất quán về mặt hình ảnh quan trọng hơn khả năng chống mài mòn tối đa. Vì loại 2 dễ dàng hấp thụ thuốc nhuộm hơn, nên nó thường được ưa chuộng cho các lớp hoàn thiện màu đen, trong suốt hoặc các màu khác trên các bộ phận nhôm gia công. Điều đó làm cho nó đặc biệt hữu ích khi việc xây dựng thương hiệu, hình thức sản phẩm hoặc chất lượng bề mặt thẩm mỹ là một phần của yêu cầu thiết kế.
Trong sản xuất thực tế, loại 2 thường phù hợp hơn khi chi tiết không phải chịu ma sát mạnh, mài mòn lặp đi lặp lại hoặc hao mòn cơ học nghiêm trọng. Nếu mục tiêu là đạt được bề mặt hoàn thiện cân bằng, cải thiện khả năng chống ăn mòn đồng thời đáp ứng các yêu cầu trang trí, thì loại 2 thường là lựa chọn anot hóa thiết thực và tiết kiệm chi phí hơn.
Các ứng dụng phổ biến của quá trình anod hóa loại 3
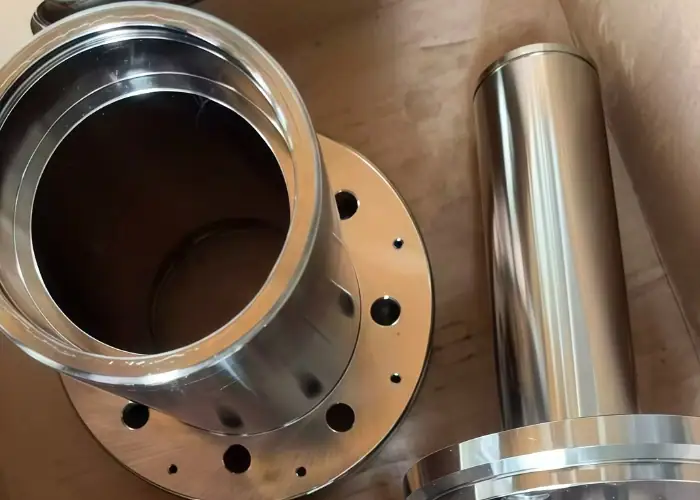
Lớp phủ anod hóa loại 3 thường được sử dụng cho các bộ phận bằng nhôm phải hoạt động trong điều kiện khắc nghiệt hơn. Nó thường được chỉ định cho các bộ phận hàng không vũ trụ, linh kiện ô tô, thiết bị công nghiệp, các bộ phận máy móc, thân van, phụ kiện và các bộ phận chức năng khác, nơi độ cứng bề mặt, khả năng chống mài mòn và độ bền lâu dài quan trọng hơn vẻ ngoài trang trí hoặc nhiều lựa chọn màu sắc.
Lớp phủ này đặc biệt hữu ích khi chi tiết sẽ tiếp xúc nhiều lần với ma sát, chuyển động trượt hoặc môi trường hoạt động khắc nghiệt hơn. Vì loại 3 tạo ra lớp oxit dày và đặc hơn, nên nó phù hợp hơn với các chi tiết cần khả năng bảo vệ bề mặt mạnh mẽ hơn là chỉ khả năng chống ăn mòn vừa phải. Trong những trường hợp này, lớp phủ được lựa chọn dựa trên hiệu suất hơn là vẻ ngoài.
Trong các ứng dụng kỹ thuật thực tế, loại 3 thường là lựa chọn tốt hơn khi chi tiết nhôm cần hoạt động ổn định bất chấp sự mài mòn, tải trọng hoặc điều kiện vận hành khắc nghiệt. Nếu ưu tiên thiết kế là độ bền chức năng hơn là tính linh hoạt về màu sắc hoặc lớp hoàn thiện thẩm mỹ, thì lớp mạ anod loại 3 thường là giải pháp lâu dài bền vững hơn.
Những vật liệu nào phù hợp cho quá trình anot hóa loại 2 và loại 3?
Cả hai loại anot hóa 2 và 3 đều chủ yếu được sử dụng trên nhôm và hợp kim nhôm. Trong sản xuất thực tế, hợp kim ảnh hưởng đến hình thức lớp phủ, độ cứng, khả năng phản ứng màu sắc và chất lượng hoàn thiện tổng thể. Đó là lý do tại sao loại anot hóa cần được xem xét cùng với việc lựa chọn vật liệu thay vì được coi là một quyết định hoàn thiện riêng biệt sau khi gia công.
Các vật liệu thường được sử dụng cho quá trình anot hóa loại 2
Lớp mạ anod loại 2 thường được sử dụng trên hợp kim nhôm khi dự án cần khả năng chống ăn mòn, vẻ ngoài trang trí và khả năng thay đổi màu sắc tốt hơn. Nó thường được áp dụng cho vỏ, tấm, tay cầm, các chi tiết trang trí và các bộ phận bằng nhôm khác có thể nhìn thấy được, nơi mà lớp hoàn thiện cần trông sạch sẽ đồng thời cải thiện khả năng bảo vệ bề mặt.
Lớp phủ này đặc biệt hữu ích cho các hợp kim nhôm thường được gia công như 6061 và các loại nhôm thông dụng khác có khả năng phản ứng tốt với quá trình anot hóa bằng axit sulfuric. Những vật liệu này thường được lựa chọn vì chúng mang lại sự cân bằng tốt giữa khả năng gia công, độ đồng nhất của quá trình anot hóa và vẻ ngoài hoàn thiện, đặc biệt khi cần nhuộm màu.
Trong sản xuất thực tế, loại 2 thường phù hợp hơn cho các bộ phận bằng nhôm có tính trang trí, tiếp xúc trực tiếp với khách hàng hoặc chịu điều kiện sử dụng vừa phải. Nếu ưu tiên thiết kế là vẻ ngoài, màu sắc và khả năng chống ăn mòn nói chung hơn là hiệu suất chống mài mòn tối đa, thì hợp kim nhôm có thể anot hóa thường là lựa chọn vật liệu phù hợp.
Các vật liệu thường được sử dụng cho quá trình anot hóa loại 3
Lớp phủ anod hóa loại 3 cũng chủ yếu được sử dụng trên nhôm và hợp kim nhôm, nhưng thường được lựa chọn cho các bộ phận phải hoạt động trong điều kiện khắc nghiệt hơn. Nó thường được áp dụng cho các bộ phận bằng nhôm trong công nghiệp, hàng không vũ trụ, ô tô và thiết bị, nơi khả năng chống mài mòn và độ cứng bề mặt quan trọng hơn lớp hoàn thiện trang trí.
Lớp phủ này thường được kết hợp với hợp kim nhôm dùng cho các bộ phận gia công chức năng như vỏ, phụ kiện, thân van và các bộ phận cơ khí. Trong những trường hợp này, vật liệu không chỉ phải tương thích với quá trình anod hóa mà còn phải có khả năng bảo vệ bề mặt mạnh mẽ hơn, chịu được sự tiếp xúc, ma sát hoặc mài mòn lặp đi lặp lại trong quá trình sử dụng.
Trong công việc kỹ thuật thực tế, loại 3 phù hợp nhất với hợp kim nhôm có thể anot hóa được sử dụng trong các ứng dụng chú trọng hiệu năng. Nếu chi tiết cần độ bền cao hơn và lớp oxit cứng hơn thay vì khả năng tùy chỉnh màu sắc rộng, thì vật liệu nên được lựa chọn ngay từ đầu với tiêu chí hiệu năng lớp phủ cứng.
Làm thế nào để lựa chọn giữa phương pháp anod hóa loại 2 và loại 3?
Câu hỏi đầu tiên cần đặt ra là bộ phận đó cần thực hiện chức năng gì trong quá trình sử dụng. Nếu lớp phủ chủ yếu cần cải thiện khả năng chống ăn mòn, giữ màu và bảo vệ bộ phận trong môi trường ôn hòa, thì Loại 2 thường là lựa chọn phù hợp hơn. Nếu bộ phận phải chịu được sự mài mòn nặng, ma sát lặp đi lặp lại hoặc các điều kiện sử dụng khắc nghiệt hơn, thì Loại 3 thường là lựa chọn bền chắc hơn.
Khi nào nên chọn phương pháp anod hóa loại 2?
Loại 2 thường là lựa chọn tốt hơn khi lớp phủ chủ yếu cần cải thiện khả năng chống ăn mòn, giữ màu và bảo vệ chi tiết trong môi trường sử dụng vừa phải. Nó đặc biệt phù hợp với các chi tiết nhôm trang trí, các bộ phận dễ nhìn thấy và các dự án mà yếu tố thẩm mỹ, tính linh hoạt về màu sắc và chi phí thấp quan trọng hơn khả năng chống mài mòn tối đa.
Khi nào nên chọn phương pháp anod hóa loại 3?
Loại 3 thường là lựa chọn tốt hơn khi chi tiết cần chịu được sự mài mòn nặng hơn, ma sát lặp đi lặp lại hoặc điều kiện sử dụng khắc nghiệt hơn. Nó phù hợp hơn cho các chi tiết nhôm chức năng, nơi độ cứng bề mặt, khả năng chống mài mòn và độ bền lâu dài quan trọng hơn lớp hoàn thiện trang trí hoặc nhiều lựa chọn màu sắc.
Khi nào dung sai và chi phí nên ảnh hưởng đến sự lựa chọn
Dung sai và ngân sách cũng nên được xem xét khi đưa ra quyết định. Nếu thiết kế bao gồm các chi tiết cần độ khít cao hoặc dự án nhạy cảm về chi phí, loại 2 thường dễ quản lý hơn vì lớp phủ mỏng hơn và thường ít tốn kém hơn. Nếu chi tiết có thể bị hỏng quá nhanh nếu không có lớp bảo vệ chống mài mòn tốt hơn, loại 3 vẫn có thể là lựa chọn phù hợp hơn mặc dù độ dày và chi phí cao hơn.
Câu Hỏi Thường Gặp
Liệu lớp phủ anod hóa loại 3 có luôn xứng đáng với chi phí phát sinh thêm?
Không phải lúc nào cũng vậy. Loại 3 thường có giá cao hơn vì lớp phủ dày hơn và quy trình phức tạp hơn. Nếu chi tiết chủ yếu cần khả năng chống ăn mòn, màu sắc và bảo vệ bề mặt nói chung, loại 2 có thể là đủ. Loại 3 phù hợp hơn khi chi tiết sẽ phải chịu mài mòn, tiếp xúc lặp đi lặp lại hoặc điều kiện sử dụng khắc nghiệt hơn.
Loại mạ anod nào tốt hơn cho các chi tiết nhôm dùng trong thẩm mỹ?
Loại 2 thường là lựa chọn tốt hơn cho các bộ phận trang trí vì nó có khả năng hấp thụ thuốc nhuộm tốt hơn và nhiều lựa chọn màu sắc trang trí hơn. Nếu dự án phụ thuộc vào chất lượng hoàn thiện hoặc độ đồng nhất màu sắc, thì loại 2 thường thực tế hơn loại 3.
Khi nào thì sự tăng trưởng về chiều dài cơ thể cần được quan tâm hơn?
Sự gia tăng kích thước trở nên quan trọng hơn khi chi tiết có các lỗ khoan hẹp, đường kính lắp ghép sát nhau, ren hoặc bề mặt tiếp xúc. Trong những trường hợp đó, loại 3 thường cần được chú ý nhiều hơn vì lớp phủ dày hơn của nó có ảnh hưởng lớn hơn đến kích thước cuối cùng so với loại 2.
Liệu một bộ phận có thể sử dụng Loại 2 trong một dự án và Loại 3 trong một dự án khác không?
Đúng vậy. Loại anot hóa phù hợp phụ thuộc vào điều kiện sử dụng của chi tiết, chứ không chỉ dựa vào tên hoặc vật liệu của chi tiết. Cùng một chi tiết nhôm có thể sử dụng loại 2 trong ứng dụng trang trí hoặc tải nhẹ và loại 3 trong môi trường công nghiệp hoặc chịu mài mòn cao hơn.
Kết luận
So sánh giữa lớp phủ anodize loại 2 và loại 3 không chỉ đơn thuần là sự khác biệt về bề mặt hoàn thiện. Đó còn là quyết định về thiết kế và hiệu năng. Loại 2 thường là lựa chọn tốt hơn cho các chi tiết nhôm trang trí cần khả năng chống ăn mòn và độ linh hoạt về màu sắc, trong khi loại 3 thường là lựa chọn tốt hơn cho các chi tiết cần độ cứng cao hơn, khả năng chống mài mòn và độ bền lâu dài trong điều kiện khắc nghiệt.
Tại TiRapid , chúng tôi giúp khách hàng lựa chọn các phương pháp anod hóa thiết thực cho các chi tiết nhôm gia công CNC dựa trên các yêu cầu thiết kế thực tế, hiệu suất bề mặt và mục tiêu sản xuất.
















