
Điều gì Is Quay
Gia công tiện là quá trình cắt bằng cách quay phôi và di chuyển dụng cụ cắt tương đối so với phôi. Phương pháp này phù hợp với tất cả các chi tiết quay đối xứng. Từ kim siêu nhỏ y tế có đường kính 0.5 mm đến ống lót công nghiệp có đường kính 500 mm, tôi đã thực hiện toàn bộ quy trình từ gia công thô đến gia công tinh bằng phương pháp tiện.
Theo số liệu thống kê, hơn 65% các chi tiết kim loại trong xưởng của chúng tôi trải qua ít nhất một công đoạn gia công tiện.
Tại sao gia công tiện lại phổ biến đến vậy? Bởi vì gia công tiện không chỉ hiệu quả mà còn có thể đạt được dung sai kích thước ổn định ±0.01mm hoặc thậm chí ±0.005mm. Với các dụng cụ và chiến lược lập trình phù hợp, nó cũng có thể kiểm soát độ nhám bề mặt Ra<0.8μm, đáp ứng nhu cầu của các ngành công nghiệp tiêu chuẩn cao như hàng không, y tế và quang học. Để thực sự thành thạo gia công tiện, bạn phải bắt đầu với bốn khâu cốt lõi: kẹp phôi, lắp đặt dụng cụ, điều khiển cắt và kiểm tra chất lượng. Tôi sẽ trình bày từng khâu một.
Phôi Cđèn chiếu sáng
Bước đầu tiên của quá trình tiện là cố định chắc chắn phôi trên máy công cụ. Các phương pháp kẹp phôi thường dùng là mâm cặp ba chấu, mâm cặp bốn chấu, kẹp thủy lực hoặc kẹp lò xo. Việc lựa chọn cụ thể phụ thuộc vào kích thước, hình dạng vật liệu và yêu cầu độ chính xác gia công. Ví dụ, khi gia công ống mỏng bằng thép không gỉ, tôi thường sử dụng mâm cặp có hàm kẹp mềm tùy chỉnh với giá đỡ ụ sau để tránh biến dạng do kẹp. Nếu độ lệch tâm kẹp vượt quá 0.01mm, nó sẽ ảnh hưởng trực tiếp đến độ chính xác gia công cuối cùng.
Công cụ Ikết tinh
Các dụng cụ tiện được chia đại khái thành dụng cụ tiện ngoài, dụng cụ tiện trong, dụng cụ tiện rãnh và dụng cụ tiện ren. Tôi thường kết hợp chúng theo đặc điểm của chi tiết và khả năng chống mài mòn của dụng cụ. Chiều cao mũi dao phải được căn chỉnh chính xác với tâm của phôi trong quá trình lắp đặt, nếu không sẽ xảy ra sai lệch độ côn hoặc gãy cạnh dao. Chúng tôi sử dụng dụng cụ hiệu chuẩn dụng cụ để thiết lập chính xác hệ tọa độ dụng cụ, và sử dụng thước hiệu chuẩn để kiểm tra nhiều lần nhằm đảm bảo mỗi dụng cụ có thể cắt chính xác vào đường gia công.
cắt Pchế độ
Trong quá trình gia công thực tế, tốc độ trục chính, tốc độ tiến dao và chiều sâu cắt là ba thông số cốt lõi. Ví dụ, khi tiện các chi tiết hợp kim nhôm, tôi sẽ sử dụng trục chính tốc độ cao hơn 3000 vòng/phút để cải thiện chất lượng bề mặt; trong khi gia công hợp kim titan yêu cầu giảm tốc độ và kiểm soát tốc độ tiến dao trong khoảng 0.05–0.1 mm/vòng để tránh tích tụ nhiệt gây cháy dao. Để tránh rung động, tôi thường sử dụng dao có góc thoát âm trong giai đoạn gia công thô để cải thiện độ cứng vững, và chọn dao có góc thoát dương trong giai đoạn gia công tinh để cải thiện độ hoàn thiện bề mặt.
Giáo dục Itiêu đề And Pphía đông-Pđánh giá
Sau khi gia công tiện, mỗi chi tiết sẽ bước vào giai đoạn kiểm tra chất lượng. Chúng tôi chủ yếu sử dụng thước kẹp, thước đo micromet, máy đo tọa độ CMM và máy đo độ nhám để kiểm tra kích thước và bề mặt. Đối với các chi tiết có dung sai kích thước quan trọng nhỏ hơn ±0.01mm, tôi sẽ tiến hành kiểm tra 100% và lưu giữ hồ sơ. Một số chi tiết gia công đòi hỏi cao cũng cần được đánh bóng, loại bỏ bavia hoặc xử lý nhiệt tiếp theo để đạt được các tiêu chuẩn chức năng và hình thức cuối cùng.
Đây là những hiểu biết cơ bản của tôi về công nghệ tiện. Mỗi đường cắt tưởng chừng đơn giản thực chất đều đòi hỏi sự kiểm soát cao độ đối với việc kẹp phôi, dụng cụ, thông số và thử nghiệm. Nếu muốn đạt được thành tựu tối ưu trong kỹ thuật tiện, chỉ hiểu nguyên lý thôi chưa đủ, mà bạn còn phải liên tục tối ưu hóa từng chi tiết trong thực tế.
20 Các loại phổ biến Of. Các thao tác tiện
Trong các dự án gia công CNC mà tôi đã tham gia, hơn 70% các chi tiết quay cần kết hợp nhiều thao tác tiện khác nhau để đạt được hình dạng và chức năng mong muốn. Bạn có thể nghĩ rằng "tiện" chỉ đơn giản là cắt một đường tròn bên ngoài hoặc khoan một lỗ, nhưng trên thực tế, các thao tác trong lĩnh vực này còn nhiều hơn thế. Theo số liệu thống kê gia công của chúng tôi trong ba năm qua, trung bình, mỗi chi tiết trục chính xác cần ít nhất 6 thao tác tiện khác nhau . Mỗi thao tác – dù là tiện thô, vát cạnh, tiện côn, hay tiện ren, tiện vân, tiện rãnh – đều có mục đích gia công và yêu cầu kỹ thuật cụ thể.
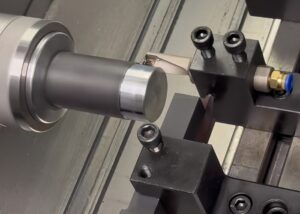
Ví dụ, tiện bậc có thể nhanh chóng tạo ra các bậc cấu trúc; tiện côn phù hợp với các mối ghép côn; và tiện ren cần phải khớp với biên dạng răng tiêu chuẩn và cấp dung sai. Tôi từng gặp một chi tiết thiết bị y tế phức tạp sử dụng 10 thao tác tiện phụ chỉ trong một chương trình, liên quan đến kiểm soát dung sai, độ nhẵn bề mặt và độ bền, và mỗi bước đều không được phép sai sót. Để đáp ứng hiệu quả các nhu cầu đa dạng này, chúng ta sẽ gọi chính xác đường chạy dao và chiến lược tương ứng trong quá trình lập trình CAM dựa trên cấu trúc chức năng của chi tiết.
Sau đây là phân loại 20 loại thao tác tiện mà tôi sử dụng thường xuyên nhất trong công việc hàng ngày. Bạn có thể hiểu nó như là “thư viện ngữ pháp cốt lõi” của các thao tác tiện CNC – nắm vững chúng, bạn sẽ nắm vững ngôn ngữ của nghề tiện:
Tổng quan Tthôi thúc
Trong gia công hàng ngày, tiện thông thường gần như là một trong những thao tác cơ bản phổ biến nhất mà tôi sử dụng. Cho dù là gia công trục, ống lót hay mặt bích, đó đều là điểm khởi đầu. Bản chất của tiện là đạt được kích thước cần gia công của đường tròn ngoài hoặc lỗ trong bằng cách quay phôi và đưa dao một lưỡi di chuyển theo đường thẳng. Các máy tiện CNC 3 trục và 5 trục thường được sử dụng trong xưởng của chúng tôi có thể kiểm soát độ chính xác đến ±0.005mm trong hoạt động hàng ngày.
Chúng tôi đặc biệt chú trọng đến việc lựa chọn dụng cụ và tối ưu hóa thông số cắt. Trong gia công tiện thông thường, tôi sẽ thiết lập tốc độ cắt (Vc), tốc độ tiến dao (f) và chiều sâu cắt (ap) theo độ cứng vật liệu và yêu cầu chất lượng bề mặt chi tiết. Ví dụ, khi gia công vòng ngoài của thép không gỉ 304, tốc độ cắt khuyến nghị là 80-120 m/phút và tốc độ tiến dao được điều chỉnh ở mức 0.15-0.25 mm/vòng để đảm bảo độ nhám bề mặt dưới Ra 1.6.
Gia công tiện thông thường không chỉ thích hợp cho gia công thô mà còn cho gia công tinh – điều quan trọng là phải chọn đúng bán kính mũi dao và góc bước ren.
Bước Tthôi thúc
Khi gặp các chi tiết trục có đường kính thay đổi dần dần, chẳng hạn như trục động cơ hoặc thanh nối khớp y tế, gia công tiện bậc thang là giải pháp lý tưởng. Phương pháp này điều chỉnh độ sâu cắt xuyên tâm của dụng cụ theo từng phần để tạo ra nhiều đường kính bậc thang khác nhau trên phôi.
Quá trình này đòi hỏi độ chính xác định vị và độ lặp lại của chi tiết cấp liệu cực kỳ cao. Tôi thường sử dụng máy tiện CNC với giá đỡ ụ sau kỹ thuật số để đảm bảo quá trình chuyển đổi giữa các bước khác nhau diễn ra mượt mà và không bị rung lắc. Ví dụ, đối với trục ba bước Φ30-Φ20-Φ10, nếu dung sai thiết kế là ±0.01mm, chúng ta sẽ chọn chế độ điều khiển là lập trình tọa độ tuyệt đối và sử dụng CMM để đo lại kích thước sau mỗi lần thay dao nhằm đảm bảo độ chính xác chênh lệch bước nằm trong phạm vi ±0.005mm.
Ngoài ra, gia công tiện bậc thang cũng thường được sử dụng trong quá trình chuẩn bị gia công sơ bộ các chi tiết có nhiều đường kính khác nhau như trục truyền động và thanh piston.
Độ côn Tthôi thúc
Khi gia công các chi tiết nghiêng, chẳng hạn như chốt định vị khuôn, trục bánh răng côn và đầu nối kim tiêm y tế, tiện côn là một kỹ năng thiết yếu đối với tôi. Chúng tôi thường thực hiện điều này theo hai cách: một là điều chỉnh góc của giá đỡ dụng cụ, và cách khác là sử dụng lập trình để thiết lập sự thay đổi đồng bộ của tọa độ XZ. Trên máy tiện CNC, tôi thích cách thứ hai hơn vì nó có thể kiểm soát tốt hơn độ dốc côn và dung sai kích thước.
Lấy ví dụ một chi tiết có chiều dài 60mm và độ côn thay đổi dần từ Φ20 đến Φ10, để đạt được dung sai kích thước ±0.01mm, chúng ta thường sử dụng lệnh nội suy tuyến tính G01 có tính toán độ dốc, kết hợp với dao tiện chính xác để cắt chậm nhằm kiểm soát tốc độ tiến dao trong phạm vi 0.05mm/vòng.
Thách thức lớn nhất trong gia công tiện côn là ngăn ngừa hiện tượng dao trượt hoặc xước bề mặt ở giai đoạn cuối, vì vậy tôi sẽ sử dụng tốc độ tiến dao tối thiểu và gia công hai chiều ở cuối quá trình để loại bỏ các vết dao.
xoi đường Tthôi thúc
Việc vát cạnh có vẻ như là một chi tiết nhỏ, nhưng tôi luôn nghĩ rằng nó quyết định "ấn tượng đầu tiên" của một chi tiết. Cho dù là để khớp nối cơ học, hướng dẫn lắp ráp, hay để tránh gờ và vết cắt, việc vát cạnh cực kỳ quan trọng. Đặc biệt khi gia công các bộ phận y tế, vỏ đầu nối hoặc khuôn mẫu chính xác, việc vát cạnh không thể được thực hiện một cách qua loa.
Tôi thường sử dụng các dụng cụ tiêu chuẩn 45° hoặc 30° cho các thao tác vát cạnh , và các góc và kích thước phải tuân thủ nghiêm ngặt các yêu cầu của bản vẽ. Ví dụ, độ chính xác kích thước của việc vát cạnh 1×45° được kiểm soát trong phạm vi ±0.05mm, đây là một yêu cầu cơ bản. Trong chương trình tiện tự động, chúng tôi sẽ thêm lệnh G01 riêng biệt để điều khiển quỹ đạo vát cạnh nhằm ngăn ngừa các vết rung hoặc góc bị sụp trong quá trình gia công nhanh.
Nếu đó là một đường vát cạnh có chức năng sử dụng trong ngành hàng không hoặc y tế, tôi cũng sẽ bố trí máy đo tọa độ (CMM) để kiểm tra sự trùng khớp của góc vát cạnh và các điểm bắt đầu và kết thúc nhằm đảm bảo không có sai lệch nào trong quá trình lắp ráp cuối cùng.
Đường viền Tthôi thúc
Khi gặp các đường cong phức tạp hoặc các chi tiết có hình dạng tự do, chẳng hạn như vỏ trục tuabin, cấy ghép chỉnh hình hoặc các hình dạng chi tiết tùy chỉnh, gia công tiện theo đường viền là phương pháp lý tưởng. Phương pháp này cho phép dụng cụ cắt di chuyển theo đường dẫn đã lập trình, cấp phôi theo cả hướng xuyên tâm và hướng trục, và đạt được khả năng gia công liên tục mọi đường viền.
Khó khăn cốt lõi của việc tiện biên dạng nằm ở độ chính xác lập trình quỹ đạo và khả năng nội suy của máy công cụ. Tôi thường sử dụng chế độ nội suy G02/G03 (nội suy tròn) hoặc G01 với lập trình điểm chính xác cao, cộng thêm điều khiển bù dao 0.01mm để đạt được độ chính xác biên dạng trong phạm vi ±0.02mm.
Chúng tôi cũng kết hợp mô hình CAD 3D với CAM để tự động tạo đường chạy chương trình, đặc biệt là đối với gia công biên dạng không đều trên máy đa chức năng 5 trục. Gia công biên dạng tốt không chỉ thể hiện năng lực kỹ thuật mà còn cải thiện đáng kể hình thức và chức năng của chi tiết.
DỊCH VỤ KHÁC Tthôi thúc
Gia công tiện đầu phôi là một trong những bước khởi đầu trong quá trình gia công cơ khí của tôi, đặc biệt là đối với việc hoàn thiện bề mặt ban đầu của thanh phôi hoặc phôi cắt. Cho dù đó là khoan, vát cạnh hay kiểm soát độ đồng trục sau đó, một mặt đầu phẳng và thẳng đứng là nền tảng của tất cả các quá trình gia công chính xác.
Trên thực tế, tôi sẽ sử dụng dao tiện có bán kính mũi 0.4R, tốc độ trục chính 400–800 vòng/phút và tốc độ tiến dao 0.1mm/vòng để gia công thô đầu phôi, sau đó sử dụng tốc độ tiến dao nhỏ hơn (0.03mm/vòng) để đảm bảo độ nhám bề mặt đạt Ra 0.8μm hoặc nhỏ hơn.
Đồng thời, chúng tôi sử dụng phương pháp tiện đầu để đảm bảo tính nhất quán về chiều dài tổng thể của các chi tiết. Đặc biệt trong gia công hàng loạt, tôi sẽ kiểm soát độ chính xác thông qua ụ đỡ phôi CNC và thiết bị định vị dụng cụ bằng laser để giảm thiểu sai sót do sự can thiệp của con người.
Rãnh
Trong các dự án gia công cơ khí của tôi, việc xẻ rãnh tưởng chừng đơn giản nhưng lại đòi hỏi kỹ thuật cao. Cho dù đó là xẻ rãnh cho vòng chặn, rãnh cho vòng chữ O, hay gia công rãnh cho chi tiết lắp ghép, độ chính xác và độ hoàn thiện là yếu tố then chốt để đánh giá trình độ tay nghề. Thông thường, tôi sẽ chọn một loại dao xẻ rãnh chuyên dụng có chiều rộng từ 1.0 đến 3.0 mm và điều chỉnh tốc độ tiến dao theo độ sâu rãnh và vật liệu.
Đối với thép không gỉ và titan, tôi thường giữ tốc độ cắt ở mức 80–120 m/phút và sử dụng hệ thống làm mát bên trong để tránh quá nhiệt và sứt mẻ. Khi gia công các rãnh sâu, tôi cũng thực hiện nhiều bước cắt để tránh uốn cong dao và giữ cho đáy rãnh phẳng.
Ngoài ra, trong quá trình tạo rãnh, tôi đặc biệt chú ý đến việc giảm tốc độ khi dụng cụ đi vào và đi ra để tránh tạo gờ hoặc gờ nổi trên mép rãnh. Đặc biệt trong gia công các bộ phận y tế, độ nhám của rãnh phải được kiểm soát trong phạm vi Ra 1.6μm để đáp ứng các yêu cầu làm sạch và lắp ráp.
Cut Off
Cắt bỏ phần thừa là bước "hoàn thiện nhưng cũng tiềm ẩn rủi ro cao" trong gia công tiện CNC . Nếu thao tác sai, không chỉ làm hỏng sản phẩm hoàn thiện mà còn có thể gây gãy dụng cụ cắt. Tôi thường sử dụng dụng cụ cắt chuyên dụng có chiều rộng 2.0–3.0 mm và chức năng phun chất làm mát hoặc dầu bên trong để đảm bảo việc thoát phôi diễn ra trơn tru và tản nhiệt kịp thời.
Để giảm thiểu biến dạng của phần đuôi phôi, tôi sẽ đặt tốc độ cắt ở mức khoảng 50% tốc độ cắt bình thường, ví dụ như 150 m/phút khi gia công hợp kim nhôm, và thiết lập đoạn chương trình G04 gồm tạm dừng + rút lui chậm để tăng cường độ ổn định của phần đuôi phôi.
Thiết bị cao cấp cũng có thể đạt được khả năng cắt đồng bộ không rung nhờ tâm quay hoặc kẹp trục phụ, cho đường cắt mịn và hầu như không cần cắt tỉa thêm sau đó. Đối với tôi, công nghệ cắt tuyệt vời thể hiện sự hoàn thiện tỉ mỉ của toàn bộ quy trình gia công chi tiết.
Sợi chỉ Tthôi thúc
Gia công ren đòi hỏi cao về dụng cụ, đồng bộ trục chính và thiết kế chương trình. Phương pháp tôi thường sử dụng nhất là gia công ren CNC, sử dụng chương trình G76 hoặc G32 để điều khiển bước ren, độ sâu tiến dao và quỹ đạo rút dao.
Khi gia công ren hệ mét tiêu chuẩn (như M10×1.5), tôi thường đặt lượng tiến dao cắt đầu tiên là 0.2 mm, sau đó giảm khoảng 20% cho mỗi lần cắt tiếp theo. Hai lần cắt cuối cùng dùng để làm sạch, đảm bảo độ chính xác của thành bên và độ bền vững của đỉnh ren. Tốc độ trục chính nên được giữ ổn định ở mức 500–800 vòng/phút trong suốt quá trình để tránh các vấn đề như "răng ngẫu nhiên" hoặc "răng sai".
Nếu là ren trong hoặc ren mịn, tôi sẽ sử dụng dao tiện có lưỡi cắt cứng (như lớp phủ TiAlN) và hệ thống bù dao kỹ thuật số để đảm bảo dung sai được kiểm soát ở mức ISO 6g hoặc cao hơn. Mặc dù ren nhỏ, nhưng nó là một trong những cấu trúc đòi hỏi khắt khe nhất trong toàn bộ chi tiết và không thể bỏ qua.
Quỳ
Theo tôi, mặc dù việc tạo vân không liên quan đến việc cắt gọt, nhưng đó là một quy trình tạo hình đòi hỏi kỹ năng rất cao. Nó sử dụng một bánh xe tạo vân để tạo ra các đường lưới đều đặn hoặc các đường thẳng trên bề mặt của phôi, chủ yếu được sử dụng để tăng độ bám hoặc đạt được sự ăn khớp cơ học.
Các kiểu tạo vân mà tôi thường thực hiện là vân thẳng, vân chéo và vân hình thoi, thường được sử dụng trong các thiết bị y tế, tay cầm dụng cụ hoặc các núm vặn chính xác. Thông thường, bước vân được kiểm soát ở mức 0.5-1.2 mm, độ sâu cán khoảng 0.2-0.4 mm, và áp lực phải được kiểm soát đúng cách để tránh hiện tượng xơ hóa vật liệu hoặc nứt cạnh.
Tôi thường đặt tốc độ quay của đá mài ở mức 100-300 vòng/phút và đảm bảo làm mát đầy đủ để tránh quá nhiệt cục bộ và trầy xước bề mặt. Vẻ đẹp bề ngoài chỉ là kết quả. Áp lực lăn ổn định và tốc độ cấp liệu cân bằng là chìa khóa để tạo ra các đường vân đồng đều.
Dsay sưa
Khoan là một trong những thao tác cơ bản phổ biến nhất trong công việc gia công hàng ngày của tôi, nhưng nó cũng đòi hỏi kỹ thuật cao. Đường kính lỗ khoan thông thường dao động từ Ø1 mm đến Ø30 mm, nhưng các chi tiết phức tạp mà tôi thường gặp có thể yêu cầu độ chính xác đường kính lỗ lên đến ±0.05 mm.
Để kiểm soát độ lệch hướng, tôi sẽ chọn kết hợp định vị mũi khoan tâm + khoan lỗ mồi theo từng bước, trước tiên dẫn hướng mũi khoan chính cắt vào đều đặn, sau đó dần dần mở rộng lỗ. Mũi khoan thép tốc độ cao (HSS) thích hợp cho nhôm và nhựa, trong khi mũi khoan hợp kim coban hoặc cacbua phủ thích hợp hơn cho thép và thép không gỉ.
Tốc độ khoan và bước tiến phụ thuộc vào vật liệu. Ví dụ, khi gia công nhôm, tôi thường đặt tốc độ cắt ở mức 100-120 m/phút và bước tiến ở mức 0.1-0.2 mm/vòng, đồng thời sử dụng phương pháp hút phoi định hướng và gián đoạn để ngăn ngừa sự tích tụ phoi khoan gây gãy dụng cụ hoặc cháy thành lỗ.
Gia công
Nếu bạn đang tìm kiếm độ chính xác cao và bề mặt nhẵn bóng như gương của đường kính lỗ, thì việc doa lỗ chắc chắn là bước cuối cùng quan trọng. Trong các bộ phận y tế chính xác hoặc các bộ phận kết nối mà tôi thường làm việc, việc doa lỗ có thể kiểm soát đường kính lỗ trong phạm vi dung sai H7 (ví dụ: Ø10±0.015 mm) và đạt được độ nhám bề mặt Ra 0.4–0.8 μm.
Tôi thường sử dụng dao doa rãnh thẳng hoặc rãnh xoắn, tùy thuộc vào vật liệu phôi và độ sâu lỗ. Ví dụ, khi doa thép không gỉ, tôi sẽ sử dụng dao doa phủ TiN với tốc độ 200–300 vòng/phút và bước tiến 0.05–0.1 mm/vòng.
Mặc dù doa là một công đoạn hoàn thiện, nhưng việc khoan sơ bộ là bắt buộc, và kích thước lỗ khoan sơ bộ phải được kiểm soát sao cho nhỏ hơn đường kính lỗ cuối cùng từ 0.2-0.3 mm, nếu không, lượng doa không đủ sẽ gây ra hiện tượng rung giật hoặc mài lệch tâm. Tôi thường thực hiện kiểm tra kích thước và độ đồng tâm trước và sau khi doa để đảm bảo lỗ cuối cùng đáp ứng đầy đủ các yêu cầu lắp ráp.
Nhàm chán
Trong lĩnh vực gia công chính xác, khoan chỉ là bước khởi đầu. Quá trình doa tiếp theo mới thực sự quyết định độ chính xác vị trí và độ hoàn thiện của lỗ. Đặc biệt khi gia công các lỗ đường kính lớn, lỗ sâu hoặc lỗ đồng trục, tôi hầu như luôn chọn phương pháp doa để tinh chỉnh kích thước hình học.
Đường kính các lỗ doa mà tôi thường gia công nằm trong khoảng từ Ø8 mm đến Ø100 mm, với độ chính xác thường được kiểm soát trong phạm vi ±0.01 mm và độ nhám bề mặt Ra từ 0.4–0.8 μm. Nếu khách hàng có yêu cầu cao hơn, tôi sẽ sử dụng dụng cụ doa tinh hoặc dụng cụ doa CNC và chiến lược tốc độ thấp, bước tiến cao, với tốc độ duy trì ở mức 150–300 vòng/phút và tốc độ tiến dao được kiểm soát ở mức 0.05–0.2 mm/vòng.
Đối với các lỗ sâu có tỷ lệ chiều dài trên chiều sâu lớn hơn 5:1, tôi sẽ sử dụng chiến lược khoan sơ bộ kiểu bậc thang và trang bị hệ thống làm mát bên trong để tránh biến dạng lỗ do biến dạng nhiệt hoặc thoát phoi kém. Sau mỗi lần khoan, tôi sẽ sử dụng tọa độ ba chiều hoặc thước đo đường kính trong để kiểm tra lại đường kính và độ trụ của lỗ nhằm đảm bảo chúng đạt tiêu chuẩn.
Khai thác
Ren là linh hồn của sự kết nối, và việc tạo ren là bước quan trọng để tạo nên lỗ ren. Trong công việc của tôi về sản xuất chính xác, sai số trong việc tạo ren trong là cực kỳ nhỏ, và một mũi tạo ren bị gãy có thể làm hỏng toàn bộ chi tiết.
Khác với việc tạo ren bằng phương pháp tạo ren truyền thống, taro ren là một quá trình cắt gọt và thường được sử dụng cho các kim loại như thép, thép không gỉ, hợp kim nhôm và titan. Lấy ren M6×1 làm ví dụ, đường kính lỗ khoan trước khi taro ren cần được kiểm soát ở mức Ø5.0 mm, và sai số không được vượt quá ±0.05 mm, nếu không nguy cơ bị kẹt hoặc lệch mép ren trong quá trình taro sẽ rất cao.
Các phương pháp taro ren tôi thường sử dụng bao gồm taro ren thủ công, taro ren máy và taro ren ép đùn. Taro ren ép đùn đặc biệt thích hợp cho hợp kim nhôm và đồng thau, có thể đạt được độ bền ren và độ hoàn thiện bề mặt cao hơn. Tốc độ taro được kiểm soát ở mức 100-300 vòng/phút, và phương pháp cấp phôi phải là cấp phôi đồng bộ để tránh hiện tượng kéo hoặc vỡ phôi.
Ngoài ra, đối với việc taro lỗ sâu (độ sâu vượt quá 3 lần bước ren), tôi sẽ sử dụng taro bậc thang hoặc taro hai phoi để đảm bảo thoát phoi trơn tru và kéo dài tuổi thọ của mũi taro. Sau khi taro, tôi thường sử dụng thước đo ren để kiểm tra chất lượng ren từng lỗ một nhằm đảm bảo không có sai lệch nào về độ khít khi vặn.
Lập dị Tthôi thúc
Gia công tiện lệch tâm là một công nghệ cần thiết khi gia công các chi tiết có nhiều trục khác nhau, chẳng hạn như trục lệch tâm, trục cam hoặc rôto bơm. Khó khăn của quá trình này nằm ở việc kiểm soát tâm kẹp.
Tôi thường sử dụng mâm cặp bốn chấu với trục chính lệch tâm để định vị, đảm bảo mỗi đoạn của vòng tròn ngoài không đồng tâm được căn chỉnh chính xác với tâm trục chính của máy tiện. Khi lập trình, phải thiết lập một gốc tọa độ độc lập cho mỗi đoạn lệch tâm và phải sử dụng chức năng chuyển đổi hệ tọa độ, chẳng hạn như G54 và G55.
Ví dụ, đối với một cấu trúc có độ lệch tâm 5mm, với yêu cầu độ chính xác ±0.01mm, bất kỳ sai sót nào trong việc kẹp phôi đều có thể gây ra sai lệch kích thước hoặc mất cân bằng quay. Do đó, chúng ta phải căn chỉnh từng điểm một bằng con trỏ trên mặt số sau khi kẹp phôi và ghi lại độ lệch tọa độ để đảm bảo mỗi đoạn gia công đều chính xác và ổn định.
nhiều Schua cay Tsợi mì Tthôi thúc
Khi sản xuất các bộ phận quay nhanh hoặc vận chuyển hiệu suất cao (như đai ốc van bi, băng tải trục vít và nắp chai thuốc), ren đa điểm là một dạng cấu trúc quan trọng. Loại ren này thường có hai hoặc nhiều điểm bắt đầu, cho phép ren tiến được quãng đường lớn hơn trong một chu kỳ quay.
Khi gia công loại ren này, trước tiên tôi tính toán góc pha của mỗi điểm bắt đầu (ví dụ: 180° hoặc 120°), sau đó thực hiện thông qua định vị trục chính + chương trình ren G76 phân đoạn. Ví dụ, khi gia công ren ba điểm bắt đầu M24×3, tôi sẽ thiết lập ba bộ chương trình bắt đầu ren và chuyển đổi thực thi chương trình sau khi định vị trục chính.
Các thông số cắt cần được điều chỉnh theo vật liệu để tránh hiện tượng chồng chéo ở chân ren, đặc biệt là đối với các chi tiết nhựa hoặc nhôm cần độ chính xác cao. Để đạt được độ chính xác bước ren ±0.03mm, tôi cũng sẽ kiểm tra lại bằng thước đo răng và kính hiển vi để đảm bảo hình dạng răng, đỉnh răng và chân răng hoàn chỉnh và đồng nhất.
đường xoắn ốc Gmái nhà Tthôi thúc
Thao tác này được sử dụng để gia công các cấu trúc như rãnh lò xo xoắn ốc, rãnh dầu và kênh dẫn nhiệt xoắn ốc. Cần phải điều khiển đồng thời tốc độ cấp liệu dọc trục và tốc độ quay của phôi để tạo ra đường xoắn ốc.
Tôi thường sử dụng phép nội suy cung G03/G02 kết hợp với tính toán độ dốc để điều khiển trong trung tâm gia công tiện. Ví dụ, khi gia công các rãnh xoắn ốc làm mát, bước xoắn được đặt là 5mm và độ sâu được điều khiển ở mức 1mm. Cần đảm bảo vị trí của mỗi vòng tròn nhất quán mà không bị nhảy hoặc cắt sai. Thao tác này chủ yếu được sử dụng cho hệ thống làm mát khuôn hoặc các bộ phận của vòi phun nhựa.
Không tròn Clưu diễn Tthôi thúc
Được sử dụng để sản xuất các bộ phận quay hình elip, hình trái tim hoặc các hình dạng bất thường khác, chẳng hạn như buồng nén và bánh xe hình trái tim trong động cơ. Quá trình này thường yêu cầu điều khiển trục chính đồng bộ (SPM) và nội suy đường dẫn tùy chỉnh.
Tại TiRapid, chúng tôi sử dụng máy phay CNC composite để thực hiện loại gia công này, kết hợp dữ liệu mô hình 3D với đường dẫn CAM nhằm đảm bảo sai số đường viền không tròn được kiểm soát trong phạm vi ±0.02mm. Thao tác này được sử dụng rộng rãi trong máy nén, thân bơm, cấu trúc truyền động thiết bị đo lường, v.v.
Bề mặt Tsự mở rộng Tthôi thúc
Trong một số thiết bị điện tử tiêu dùng cao cấp và thiết bị y tế, khách hàng yêu cầu các bộ phận có trang trí bề mặt hoặc kết cấu chức năng, chẳng hạn như các đường chống trượt và hoa văn trang trí.
Tôi sử dụng phương pháp cấp phôi siêu nhỏ kết hợp với lưỡi dao tạo vân đặc biệt để tạo ra các vân sóng mịn với tốc độ cấp phôi 0.01mm, thường được sử dụng cho các núm vặn, vỏ máy, dụng cụ phẫu thuật, v.v. Độ sâu của vân được kiểm soát ở mức 0.02-0.05mm, và tính nhất quán về mặt hình ảnh là đặc biệt quan trọng.
Gương Tthôi thúc
Khi khách hàng yêu cầu bề mặt đạt độ nhẵn tối ưu (ví dụ như Ra < 0.1μm), tôi sẽ sử dụng dụng cụ tiện kim cương kết hợp với tốc độ tiến dao cực thấp để tiện gương, thường được sử dụng cho các linh kiện quang học, chất nền bán dẫn và bao bì y tế.
Tốc độ tiện thường cần được giảm xuống còn 100-200 vòng/phút, lượng tiến dao được kiểm soát dưới 0.005mm/vòng, và sử dụng chất làm mát gốc dầu để giảm ma sát. Sau khi gia công, chúng tôi thường sử dụng máy đo giao thoa ánh sáng trắng để phát hiện cấu trúc bề mặt vi mô nhằm đảm bảo sản phẩm đáp ứng các tiêu chuẩn quang học.
Làm thế nào To Chọn TThao tác rẽ phải
Trong thực tế gia công, việc lựa chọn phương pháp tiện phụ thuộc vào nhiều yếu tố như vật liệu, độ chính xác, dung sai, chất lượng bề mặt và cấu trúc chi tiết. Mỗi phương pháp đều có những trường hợp áp dụng riêng.
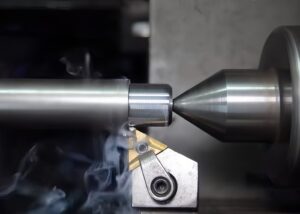
Thông qua bảng phân loại sau đây, tôi có thể nhanh chóng xác định phương pháp gia công tiện nào đáp ứng tốt nhất nhu cầu của dự án hiện tại và đảm bảo sự cân bằng tối ưu giữa hiệu quả, chất lượng và chi phí:
| Kích thước phân loại | Cơ sở lựa chọn | Loại hành động được đề xuất |
| Loại vật liệu | Nhôm, đồng và các vật liệu mềm khác | Gia công tiện thông thường, gia công tiện bậc thang, khoan, taro |
| Các vật liệu cứng như thép, thép không gỉ, titan, v.v. | Khoan, tiện ren, vát cạnh, tạo rãnh, cắt rời | |
| Yêu cầu về độ chính xác | ±0.1mm trở lên | Gia công tiện, phay, tạo vân nói chung |
| ±0.01mm và chính xác hơn | Khoan, tiện ren, doa, tiện côn, tiện định hình | |
| Bề mặt nhám | Ra > 1.6μm (bề mặt nhám) | xoay người nói chung, quay mặt |
| Ra ≤ 0.8μm (bề mặt chính xác) | Doa lỗ, tiện gương, khoan + hoàn thiện, hoàn thiện côn | |
| Hình dạng và đặc điểm cấu trúc | Đường kính nhiều đoạn, trục | Gia công tiện bậc thang, vát cạnh, tạo rãnh |
| Bề mặt hình nón, không tròn, dạng tự do | Gia công côn, gia công định hình, gia công định hình không tròn, gia công rãnh xoắn ốc | |
| Lỗ bên trong, lỗ sâu | Khoan, doa, khoét lỗ, taro | |
| Luồng lắp ráp/kết nối | Tiện ren, taro, tạo vân |
Chủ yếu Echâm biếm And Tdầu ô liu Rtrang bị For Tthôi thúc
Để đạt được hiệu quả và độ ổn định cao trong gia công tiện CNC, việc lựa chọn thiết bị và dụng cụ gia công là vô cùng quan trọng. Cho dù là gia công thô hay sản xuất các chi tiết chính xác, tôi luôn tập trung vào ba cấu hình cốt lõi: thân máy tiện, dụng cụ cắt và hệ thống kẹp và phụ trợ. Những thiết bị này quyết định trực tiếp đến độ chính xác gia công, chất lượng bề mặt, hiệu quả và độ ổn định. Từ kinh nghiệm sản xuất lâu năm của tôi, việc cấu hình thiết bị hợp lý có thể tăng tỷ lệ sản phẩm đạt chất lượng lên hơn 98% và rút ngắn chu kỳ gia công lên đến 30%.
Dưới đây tôi sẽ giải thích chi tiết về công dụng và thứ tự ưu tiên lựa chọn của các thiết bị quan trọng khác nhau:
Lvô thần
Máy tiện là cốt lõi của toàn bộ hệ thống gia công tiện. Tôi chủ yếu sử dụng hai loại: máy tiện CNC thông thường và trung tâm gia công tiện và phay CNC phức hợp. Đối với các chi tiết tiêu chuẩn sản xuất hàng loạt, khi chu kỳ gia công cao, máy tiện 3 trục hoặc 4 trục có thể đáp ứng yêu cầu; khi gặp các chi tiết cấu trúc phức tạp, chẳng hạn như các chi tiết thực hiện nhiều công đoạn cùng một lúc, tôi ưu tiên sử dụng thiết bị gia công tiện và phay phức hợp trục Y. Các mẫu máy chính của chúng tôi là Mazak của Nhật Bản và Hision trong nước, với độ chính xác định vị lặp lại lên đến ±0.002mm, đặc biệt phù hợp với các yêu cầu độ chính xác cao của các sản phẩm y tế và hàng không.
Độc thân Edge Tcười lớn
Trong gia công tiện, các dụng cụ một lưỡi đảm nhiệm hầu hết các công đoạn cắt quan trọng. Các vật liệu khác nhau, hình dạng khác nhau và mức độ chính xác khác nhau đặt ra những yêu cầu khắt khe đối với các thông số vật liệu và hình học của dụng cụ. Các dụng cụ tôi sử dụng hàng ngày bao gồm:
Lưỡi cắt cacbua : thích hợp cho các vật liệu có độ bền cao như thép không gỉ 304 và hợp kim titan.
Dụng cụ PCD/CBN : được sử dụng cho nhôm, đồng và thép tôi cứng có độ cứng cao, độ nhám bề mặt Ra có thể được kiểm soát dưới 0.4μm.
Hệ thống giá đỡ dụng cụ có thể thay thế : giúp cải thiện đáng kể hiệu quả thay đổi dụng cụ, đặc biệt phù hợp với các đơn đặt hàng số lượng nhỏ và nhiều loại sản phẩm khác nhau.
Tôi cũng sẽ thiết lập góc lệch chính, bán kính mũi dao và độ mở rộng của dao theo loại gia công (vòng tròn ngoài, mặt cuối, lỗ trong, ren, v.v.) để đảm bảo không có vết rung hoặc biến dạng cạnh trong quá trình gia công.
Số ba-Jaw Chuck, Tailstock, Feing System And Ocó Aphụ nữ Dgợi ý
Hệ thống kẹp và đỡ quyết định độ ổn định của phôi. Mâm cặp thủy lực ba chấu rỗng mà tôi thường sử dụng có thể đạt được độ chính xác lặp lại khi kẹp là ±0.01mm, đặc biệt phù hợp với các chi tiết trục có yêu cầu độ đồng trục cao. Khi chiều dài phôi vượt quá 3 lần đường kính, tôi thường sử dụng giá đỡ ụ sau để ngăn ngừa biến dạng hoặc rung lắc trong quá trình gia công.
Ngoài ra, bộ cấp phôi tự động là công cụ giúp nâng cao hiệu quả sản xuất hàng loạt, có thể giảm đáng kể thời gian kẹp phôi và phù hợp với nhiều mẫu có đường kính phôi từ Ø5-Ø60mm. Đối với các dự án sản xuất số lượng lớn linh kiện hàng không hoặc y tế, chúng tôi cũng sẽ trang bị thêm trục phụ + thiết bị tiếp nhận vật liệu tự động để đạt được quy trình gia công liên tục không cần giám sát và tăng năng lực sản xuất lên đến 40%.
nghiên cứu Of Key Cnhét Pđường kính
Trong gia công tiện, tốc độ cắt, tốc độ tiến dao và chiều sâu cắt là ba thông số cốt lõi ảnh hưởng trực tiếp đến hiệu quả gia công, chất lượng bề mặt và tuổi thọ dao. Khi lập chương trình, cần điều chỉnh các thông số này một cách khoa học dựa trên loại vật liệu, phương pháp gia công và yêu cầu độ chính xác để đảm bảo tính ổn định của quá trình gia công và chất lượng sản phẩm đồng nhất.
| Tên thông số | thuật ngữ tiếng anh | Định nghĩa | Ví dụ về các loại thép thông dụng | Gợi ý điều chỉnh |
| tốc độ cắt | Tốc độ cắt (Vc) | Tốc độ tuyến tính tương đối của điểm tiếp xúc giữa dụng cụ và phôi, tính bằng m/phút. | 80–180 m / phút | Vật liệu cứng → tốc độ thấp, vật liệu mềm như hợp kim nhôm → tốc độ cao, yêu cầu độ nhám bề mặt cao → gia công tốc độ trung bình |
| Tốc độ phay | Tốc độ nạp liệu (f) | Quãng đường mà dụng cụ di chuyển theo hướng cấp liệu trên mỗi vòng quay, tính bằng mm/vòng. | 0.05–0.3 mm/vòng | Độ nhám bề mặt cao → tốc độ tiến dao thấp, gia công thô → tốc độ tiến dao cao |
| chiều sâu cắt | Độ sâu cắt (ap) | Độ sâu mà dụng cụ cắt xuyên vào phôi mỗi lần cắt, tính bằng mm. | 0.2 tầm 3.0 mm | Chọn giá trị lớn hơn cho gia công thô và giá trị nhỏ hơn cho gia công tinh; điều chỉnh linh hoạt theo điều kiện vật liệu và độ cứng. |
Các loại Of Mđồ ăn Sphù hợp For Tthôi thúc
Trong gia công tiện, việc lựa chọn các thông số cắt phù hợp là bước quan trọng quyết định chất lượng sản phẩm và hiệu quả gia công. Cho dù bạn đang gia công hợp kim titan cường độ cao hay nhựa mềm, dễ nóng chảy, đều có các tiêu chuẩn kỹ thuật rõ ràng về tốc độ cắt, tốc độ tiến dao và chiều sâu cắt cho các vật liệu khác nhau . Nếu các thông số không được thiết lập đúng cách, không chỉ làm cho độ nhám bề mặt vượt quá tiêu chuẩn và kích thước không kiểm soát được, mà còn làm tăng mài mòn dụng cụ và thậm chí làm hỏng thiết bị.
Bảng thông số gia công tiện được khuyến nghị cho vật liệu kim loại
| Loại vật liệu | Tốc độ cắt Vc (m/phút) | Tốc độ cấp liệu f (mm/vòng) | Độ sâu cắt ap (mm) | Đang xử lý đề xuất |
| Hợp kim nhôm | 200-400 | 0.15-0.35 | 0.5-3.0 | Vật liệu mềm, khả năng loại bỏ phôi mượt mà, thích hợp cho gia công thô tốc độ cao và hoàn thiện bề mặt nhẵn. |
| Thép carbon | 100-180 | 0.1-0.3 | 0.5-2.0 | Đối với các vật liệu thông thường, cần chú ý đến độ mài mòn dụng cụ và kiểm soát làm mát. |
| Thép không gỉ | 60-120 | 0.08-0.2 | 0.3-1.5 | Quá trình tôi cứng vật liệu nghiêm trọng đòi hỏi phải sử dụng dụng cụ sắc bén và tốc độ thấp hơn để kiểm soát sự gia tăng nhiệt độ. |
| Hợp kim titan | 30-70 | 0.05-0.15 | 0.2-1.0 | Vật liệu khó gia công, yêu cầu độ sâu cắt nhỏ cộng với hệ thống làm mát mạnh để tránh gãy dụng cụ. |
Đề xuất Tthôi thúc Pđường kính For Pchất dẻo And Cđối diện Mđồ ăn
| Loại vật liệu | Tốc độ cắt Vc (m/phút) | Tốc độ cấp liệu f (mm/vòng) | Độ sâu cắt ap (mm) | Đang xử lý đề xuất |
| ABS, POM | 150-250 | 0.2-0.4 | 0.5-3.0 | Hiệu năng cắt tốt, dễ dàng loại bỏ phoi, nên sử dụng dụng cụ sắc bén để tránh làm chảy lưỡi dao. |
| Ni lông (PA) | 100-200 | 0.2-0.35 | 0.5-2.5 | Dễ bị biến dạng, cần có hệ thống làm mát và khoảng dự trữ đầy đủ. |
| PTFE, PEEK | 80-150 | 0.1-0.25 | 0.3-1.5 | Vật liệu có độ cứng thấp, dễ bị bavia, cần gia công ở tốc độ thấp. |
| Vật liệu composite sợi carbon/sợi thủy tinh | 50-100 | 0.05-0.15 | 0.2-0.8 | Đối với các vết mài mòn lớn, nên sử dụng dụng cụ kim cương, và lớp bề mặt chủ yếu được gia công bằng phương pháp "tiện bán tinh + mài". |
Ưu điểm And Lsự bắt chước Of Tthôi thúc Tcông nghệ thông tin
Trong nhiều năm kinh nghiệm thực tiễn gia công, công nghệ tiện luôn là một trong những công nghệ cốt lõi và được sử dụng phổ biến nhất trong sản xuất chính xác. Ưu điểm của nó là có thể nhanh chóng đạt được mục tiêu gia công chính xác cao và độ lặp lại cao. Tuy nhiên, tiện không phải là giải pháp vạn năng . Nó phù hợp hơn cho các cấu trúc vật thể quay, nhưng lại không hiệu quả đối với các chi tiết có hình dạng đặc biệt hoặc các chi tiết phẳng lớn. Đồng thời, quá trình cắt liên tục gây ra sự mài mòn nhanh chóng của dụng cụ, và có nhiều phôi kim loại trong quá trình gia công, điều này cũng có nghĩa là tỷ lệ sử dụng vật liệu thấp. Hiểu được những ưu điểm và hạn chế này có thể giúp chúng ta lựa chọn công nghệ tiện hoặc các quy trình thay thế khác một cách khoa học hơn khi thiết kế và xây dựng quy trình.
Dưới đây là bảng so sánh ưu điểm và nhược điểm của các quy trình gia công tiện:
| dự án | Ưu điểm | Hạn chế |
| xử lý chính xác | Độ chính xác lên đến ±0.005mm, phù hợp với các yêu cầu độ chính xác cao. | Hỗ trợ hạn chế cho các cấu trúc không xoay |
| Hiệu quả xử lý | Hệ thống CNC + thay dao tự động, có thể thực hiện gia công liên tục theo lô. | Dụng cụ này nhanh hỏng và cần được thay thế thường xuyên. |
| Chu kỳ sản xuất | Lập trình linh hoạt, vận hành máy nhanh, phù hợp cho việc tạo mẫu nhanh và sản xuất theo lô nhỏ. | Việc gia công các cấu trúc quá khổ hoặc phức tạp không linh hoạt bằng việc phay. |
| Khả năng thích ứng của vật liệu | Có thể gia công hầu hết các kim loại và một số loại nhựa kỹ thuật. | Các thông số cắt cần được điều chỉnh tùy theo vật liệu để kiểm soát tuổi thọ dao và chất lượng bề mặt. |
| Kiểm soát giá | Chi phí thấp và dễ điều chỉnh khi sản xuất theo lô nhỏ. | Có rất nhiều chất thải trong quá trình chế biến, đặc biệt là ở giai đoạn gia công thô, tỷ lệ sử dụng vật liệu thấp. |
Chung Prắc rối And Sgiải pháp In Tthôi thúc
Trong quá trình gia công thực tế, các thao tác tiện thường gặp phải các vấn đề như rung giật dụng cụ, sự không ổn định về kích thước, độ nhám bề mặt quá mức và sự vướng mắc phoi . Nếu không được xử lý kịp thời, nó không chỉ ảnh hưởng đến chất lượng sản phẩm mà còn có thể làm hỏng dụng cụ hoặc thậm chí cả máy công cụ.
Với tư cách là một kỹ sư CNC, tôi đã tổng kết kinh nghiệm giải quyết vấn đề thực tiễn trong nhiều năm qua. Từ ba khía cạnh: biểu hiện vấn đề, phân tích nguyên nhân và chiến lược ứng phó, tôi đã hệ thống hóa và phân loại các vấn đề và giải pháp phổ biến sau đây:
| Loại Câu Hỏi | Biểu hiện điển hình | Nguyên nhân có thể | Làm thế nào để đối phó với nó |
| Kích thước nằm ngoài phạm vi cho phép | Kích thước gia công quá lớn hoặc quá nhỏ, vượt quá vùng dung sai. | Biến dạng nhiệt của phôi, mài mòn dụng cụ, sai lệch tọa độ | Sử dụng bù công cụ/bù độ lệch tọa độ; thay công cụ thường xuyên; kiểm soát quá trình làm mát trước và sau khi gia công. |
| Độ nhám bề mặt kém | Trên bề mặt có các vết rung, vết xước và gờ. | Sự thụ động hóa dụng cụ, thông số cắt không hợp lý, các điểm cứng trong vật liệu | Thay đổi dụng cụ; giảm tốc độ cấp liệu; tối ưu hóa tốc độ cắt; sử dụng các thông số hoàn thiện. |
| Độ rung của lưỡi | Dụng cụ rung lắc và bề mặt phôi có những gợn sóng rõ rệt. | Thanh kẹp nhô ra quá dài, lực kẹp không đủ và phần phôi nhô ra quá nhiều. | Rút ngắn phần nhô ra của dụng cụ; tăng cường kẹp; tăng cường giá đỡ ụ sau. |
| Sự vướng mắc của chip | Các mảnh vụn bám vào phôi hoặc dụng cụ, ảnh hưởng đến quá trình gia công hoặc gây ra các vết xước trên bề mặt. | Vật liệu có độ dẻo cao, phôi vụn khó vỡ và không có rãnh bẻ phôi. | Sử dụng dụng cụ phá phoi; tăng cường cắt gián đoạn; sử dụng chất làm mát để hỗ trợ loại bỏ phoi. |
| Dụng cụ mài mòn nhanh | Thời gian sử dụng ngắn, đầu lưỡi dao bị mòn nghiêm trọng. | Tốc độ cắt quá cao, độ cứng vật liệu cao, làm mát không đủ | Giảm tốc độ cắt; thay lưỡi cắt phù hợp với vật liệu; tối ưu hóa phương pháp làm mát. |
| Sự mài mòn dụng cụ | Công cụ bị gãy hoặc sụp đổ đột ngột. | Các thông số xử lý được thiết lập quá đột ngột, tốc độ cấp liệu không ổn định và có lẫn tạp chất trong vật liệu. | Giảm tốc độ cấp liệu; cải thiện độ mượt của quỹ đạo cấp liệu; thay đổi vật liệu dụng cụ. |
| Biến động lớn về kích thước phôi | Độ lệch kích thước giữa các chi tiết gia công trong cùng một lô là lớn. | Kiểm soát giãn nở nhiệt kém, lỗi chương trình, biến dạng kẹp | Ổn định nhiệt độ trước mỗi mẻ xử lý; kiểm tra chương trình; tối ưu hóa thiết bị. |
| Nhiệt độ cắt quá cao | Vật gia công bị nóng lên, kích thước không ổn định và bề mặt đổi màu. | Thiếu chất làm mát, dụng cụ bị mòn, thông số cắt quá mức | Tăng lưu lượng chất làm mát; kiểm tra tình trạng dụng cụ; giảm độ sâu và tốc độ cắt. |
Thông qua việc phân tích và liên tục tối ưu hóa các vấn đề nêu trên, tôi đã cải thiện hiệu quả tỷ lệ sản lượng và tuổi thọ dụng cụ trong gia công tiện. Nếu bạn gặp phải các vấn đề tương tự, bạn có thể tham khảo bảng trên để nhanh chóng chẩn đoán và khắc phục, đảm bảo quy trình sản xuất diễn ra suôn sẻ và hiệu quả.
Câu Hỏi Thường Gặp
Quá trình đối mặt và xoay người là gì?
Gia công mặt phẳng và tiện là hai thao tác cơ bản trên máy tiện mà tôi sử dụng để tạo hình và hoàn thiện các chi tiết hình trụ. Trong gia công mặt phẳng, tôi di chuyển dụng cụ cắt vuông góc với trục của phôi để tạo ra một bề mặt phẳng—thường là bước đầu tiên. Trên máy tiện CNC, tôi thường kết hợp cả hai bước trong một chương trình để đạt được độ chính xác trong phạm vi ±0.01mm.
Mục đích của việc đối mặt với hoạt động là gì?
Trong công việc của tôi, mục đích chính của việc phay mặt phẳng là tạo ra một bề mặt hoàn toàn phẳng và vuông góc ở đầu chi tiết. Điều này đảm bảo độ chính xác về chiều dài và sự khớp nối phù hợp cho việc lắp ráp. Tôi thường thực hiện phay mặt phẳng trước để loại bỏ các tạp chất vật liệu và chuẩn bị chi tiết cho các công đoạn gia công tiếp theo, đạt được độ nhám bề mặt thấp tới Ra 0.8μm.
Quá trình khoan khác với quá trình tiện như thế nào?
Gia công tiện và doa có vẻ giống nhau nhưng phục vụ các mục đích khác nhau. Trong gia công tiện, tôi cắt đường kính ngoài của phôi; trong gia công doa, tôi mở rộng hoặc hoàn thiện một lỗ bên trong đã có sẵn. Gia công doa đòi hỏi độ cứng vững cao hơn và thường sử dụng thanh doa một điểm. Tôi sử dụng gia công doa cho dung sai bên trong trong phạm vi ±0.01mm, đặc biệt là đối với các lỗ sâu hoặc lỗ cần độ chính xác cao.
Trong gia công cơ khí, tiện có nghĩa là gì?
Trong gia công cơ khí, tiện là quá trình xoay phôi trong khi dao tiện một điểm loại bỏ vật liệu để tạo hình trụ. Thao tác này được thực hiện trên máy tiện và là cốt lõi trong việc tạo ra trục, bạc lót hoặc vỏ. Với các thông số phù hợp—như tốc độ cắt 100–300m/phút—tôi có thể đạt được dung sai ±0.005mm trên các chi tiết bằng thép hoặc nhôm.
Cloại trừ
Mặc dù các thao tác gia công tiện được tự động hóa cao, nhưng chìa khóa thành công nằm ở kinh nghiệm và sự chú trọng đến từng chi tiết trong mỗi quy trình. Các vấn đề như rung động, sai lệch kích thước, độ nhám bề mặt và sự vướng mắc của phoi thường bắt nguồn từ nhiều yếu tố, đòi hỏi phải điều chỉnh thiết bị, dụng cụ, thông số, hệ thống làm mát và khuôn mẫu. Đối với tôi, gia công tiện không chỉ đơn thuần là "loại bỏ vật liệu"—mà là sự cân bằng giữa độ chính xác, hiệu quả và độ ổn định.
Tại TiRapid , chúng tôi tập trung vào việc liên tục tối ưu hóa các chi tiết này để đảm bảo chất lượng cao và sản lượng ổn định. Nếu bạn đang tìm cách cải thiện chất lượng gia công tiện, chuyên môn của chúng tôi trong lĩnh vực gia công CNC có thể giúp bạn. Hãy tải lên thiết kế của bạn để nhận được giải pháp phù hợp với nhu cầu sản xuất của bạn.















