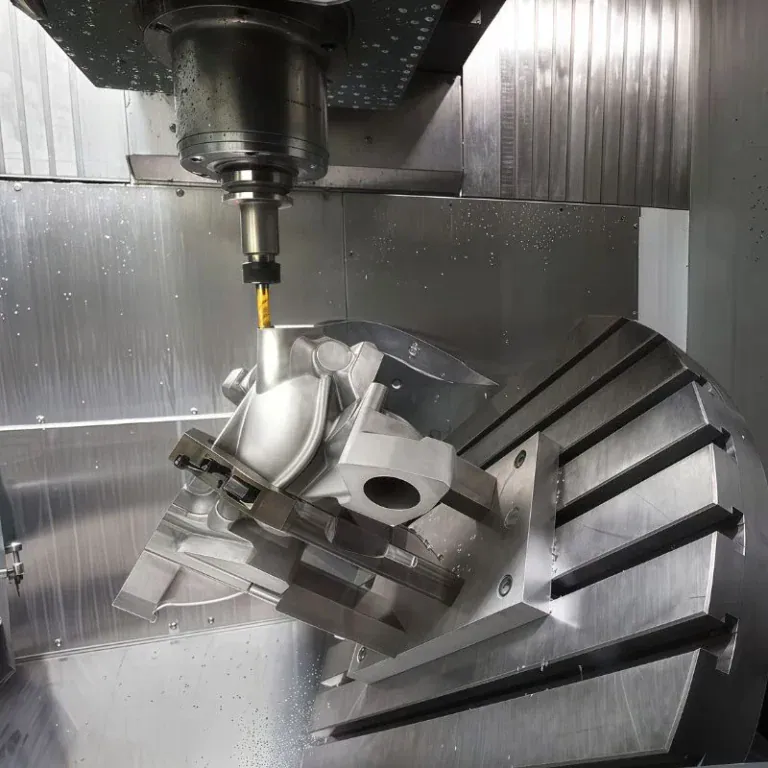
Gia công thép bằng máy CNC kết hợp kỹ thuật chính xác với độ bền vượt trội của thép để sản xuất các bộ phận hiệu suất cao trong nhiều ngành công nghiệp. Với các công cụ điều khiển bằng máy tính tiên tiến, nó biến thép thô thành các bộ phận bền bỉ, có độ chính xác về kích thước, được sử dụng trong ngành ô tô, hàng không vũ trụ, robot và hệ thống năng lượng. Hướng dẫn này sẽ khám phá các quy trình chính, mác vật liệu, độ hoàn thiện bề mặt và các ứng dụng thực tế làm nên sức mạnh của thép gia công CNC.
Gia công CNC thép là gì?
Gia công CNC thép sử dụng các công cụ điều khiển bằng máy tính để cắt, tạo hình và tinh chỉnh vật liệu thép với độ chính xác đáng kinh ngạc. Là một trong những kim loại bền nhất, thép có thể được biến đổi thành các bộ phận phức tạp, có độ chính xác cao cho các ngành công nghiệp đòi hỏi khắt khe như ô tô, hàng không vũ trụ và robot.
Các quy trình gia công CNC chính cho thép
Gia công CNC thép bao gồm nhiều quy trình khác nhau để tạo hình và tinh chế thép thành các chi tiết chức năng với độ chính xác và nhất quán cao. Từ cắt và khoan đến mài và gia công EDM, mỗi quy trình đều có những ưu điểm riêng. Hiểu rõ vai trò của chúng giúp bạn lựa chọn phương pháp tốt nhất cho hình dạng, dung sai và mục tiêu chi phí của chi tiết.
1. Các quy trình cắt
Phay CNC
Gia công phay sử dụng các dao cắt quay nhiều trục để tạo hình các chi tiết thép phức tạp bằng cách loại bỏ vật liệu từng lớp một.
Ứng dụng: Giá đỡ động cơ, vỏ hộp số, khối thủy lực và khuôn mẫu.
Độ chính xác: ±0.02–0.05 mm; Ra 1.6–3.2 μm.
Mẹo: Sử dụng dao phay ngón có bước ren thay đổi để giảm rung động; phay ngược chiều kim đồng hồ cho bề mặt hoàn thiện tốt hơn.
Ví dụ: TiRapid đã sản xuất một vỏ bằng thép không gỉ 304 với độ phẳng 0.03 mm trên chiều dài 100 mm, đảm bảo sự lắp ráp khít chặt.
CNC Turning
Gia công tiện là nền tảng của gia công CNC thép. Phôi quay trên máy tiện trong khi dụng cụ cắt cố định loại bỏ vật liệu, tạo thành các hình trụ chính xác.
Ứng dụng: Trục, chốt, bạc lót, khớp nối, các chi tiết có ren.
Độ chính xác: ±0.01–0.03 mm; độ nhám bề mặt Ra 0.8–3.2 μm.
Dụng cụ & Vật liệu: Mảnh dao carbide phủ CVD dùng cho thép carbon và thép hợp kim (1045, 4140). Thép không gỉ (304, 316) yêu cầu mảnh dao sắc bén và hệ thống làm mát bằng dung dịch.
Ví dụ: TiRapid gia công trục truyền động bằng thép 4140 với dung sai ±0.01 mm, đảm bảo sự ăn khớp hoàn hảo của ổ bi cho các hệ thống ô tô.
Khoan & Khai thác
Khoan tạo ra các lỗ tròn chính xác; taro tạo ra các ren bên trong.
Ứng dụng: Lỗ bu lông, phụ kiện ren và chốt định vị chính xác.
Độ chính xác: Lỗ đạt dung sai H7; ren đạt cấp 6H.
Kỹ thuật: Sử dụng mũi khoan thép tốc độ cao cho thép cacbon, mũi khoan cacbua cho hợp kim cứng và mũi taro định hình cho vật liệu dẻo.
Ví dụ: Đối với một ống góp bằng thép không gỉ, TiRapid đã áp dụng phương pháp taro đồng bộ để cắt ren M8 với độ chính xác bước ren 0.02 mm, giúp cải thiện độ bền của ren lên 30%.
Nhàm chán
Quá trình doa mở rộng các lỗ đã được khoan sẵn để đạt được đường kính trong chính xác và thẳng hàng.
Ứng dụng: Vỏ ổ trục, xi lanh thủy lực và lỗ trục chính.
Độ chính xác: Độ tròn ≤0.01 mm; độ đồng trục ≤0.02 mm.
Ví dụ: TiRapid đã khoan các ống lót thủy lực bằng thép 1045 với dung sai 0.01 mm, đảm bảo độ khít hoàn hảo cho các ứng dụng áp suất cao.
nghiền
Mài giúp tinh chỉnh kết cấu bề mặt và độ chính xác vượt xa giới hạn gia công thông thường.
Ứng dụng: Trục chính xác, mặt làm kín và các bộ phận dụng cụ.
Độ chính xác: ±0.002–0.008 mm; Ra 0.2–0.8 μm.
Ví dụ: Mài bề mặt các mặt bánh răng 42CrMo4 đã tôi cứng đến độ nhám Ra 0.4 μm, loại bỏ công đoạn đánh bóng sau đó.
2. Các quy trình gia công tiên tiến
chuốt
Gia công bằng dao phay nhiều răng loại bỏ vật liệu chỉ trong một lần cắt.
Ứng dụng: Rãnh then, rãnh then trong, trục bánh răng.
Ưu điểm: Độ chính xác hình dạng cực kỳ ổn định và tốc độ sản xuất nhanh.
Ví dụ: TiRapid đã gia công các rãnh then bên trong trên các trục thép 8620 cho một bộ truyền động robot, đạt được độ đồng nhất ở mức micromet.
Gia công phóng điện (EDM)
Gia công EDM sử dụng các tia lửa điện được kiểm soát để ăn mòn vật liệu, rất phù hợp cho thép cứng hoặc các góc sắc nhọn mà các dụng cụ khác không thể tiếp cận.
Ứng dụng: Thép dụng cụ, khuôn mẫu, cấy ghép y tế, linh kiện hàng không vũ trụ.
Độ chính xác: ±0.005–0.01 mm.
Ví dụ: TiRapid đã sử dụng máy EDM kiểu chìm để gia công các góc trong sắc nét 0.1 mm trên khuôn thép H13 dùng cho các linh kiện vi lưu.
Máy cắt Laser
Cắt bằng laser sử dụng chùm tia hội tụ để cắt hoặc khắc các tấm thép một cách chính xác.
Ứng dụng: Tấm có độ dày từ mỏng đến trung bình, vách ngăn, tấm trang trí.
Ưu điểm: Không tiếp xúc, cạnh sắc nét, ít gờ.
Ví dụ: TiRapid cắt laser các bảng tên bằng thép không gỉ dày 2 mm với khắc số seri, giảm thời gian xử lý sau sản xuất đến 40%.
Máy cắt nước
Cắt bằng tia nước sử dụng nước áp suất cao trộn với chất mài mòn để cắt nguội.
Ứng dụng: Tấm dày và vật liệu đã qua xử lý nhiệt.
Ưu điểm: Không bị biến dạng do nhiệt; bảo toàn cấu trúc kim loại.
Ví dụ: Đối với tấm thép 304 dày 50 mm, TiRapid đã đạt được độ chính xác cao về cạnh (±0.1 mm) mà không làm thay đổi cấu trúc hạt.
3. Quá trình hình thành
Uốn
Uốn định hình lại các tấm thép hoặc ống thép thành các góc chính xác bằng cách sử dụng máy ép phanh CNC.
Ứng dụng: Khung, vách ngăn, giá đỡ kiến trúc.
Ví dụ: TiRapid uốn cong các tấm thép không gỉ 316 dày 2 mm với độ chính xác ±0.5° cho thiết bị y tế.
Đóng dấu
Dập khuôn sử dụng khuôn dập vào thép để tạo ra các chi tiết với số lượng lớn một cách hiệu quả.
Ứng dụng: Thân xe ô tô, phụ tùng thiết bị gia dụng.
Ví dụ: Dập khuôn giá đỡ ô tô với độ lặp lại ±0.05 mm.
Lăn
Cán giúp giảm độ dày và tạo ra các tấm hoặc thanh dài có cấu trúc đồng nhất.
Ứng dụng: Thép tấm, ống thép dùng trong xây dựng.
Dữ liệu: Độ lệch phẳng <0.2 mm trên chiều rộng 1 m.
Rèn và ép đùn
Rèn nén thép ở nhiệt độ cao để tăng cường độ bền; ép đùn đẩy thép qua khuôn để tạo ra các thanh dài.
Ứng dụng: Trục khuỷu, cần gạt và thanh giằng kết cấu.
Ví dụ: Các cần gạt được rèn từ thép 42CrMo có độ bền mỏi cao hơn 25% so với các bộ phận được gia công bằng máy.
Vẽ sâu
Kỹ thuật dập sâu kéo các tấm thép thành các hình dạng rỗng liền mạch.
Ứng dụng: Bồn chứa, bồn rửa và vỏ chịu áp lực trong ô tô.
Ví dụ: Tấm che bằng thép không gỉ TiRapid dập sâu 1.5 mm, đảm bảo độ đồng nhất thành tấm trong phạm vi ±0.05 mm.
4. Lựa chọn quy trình phù hợp
Việc lựa chọn quy trình gia công thép phù hợp phụ thuộc vào hình dạng hình học, dung sai, vật liệu và mục tiêu chi phí:
Nguyên mẫu: Gia công phay + khoan
Sản xuất số lượng lớn: Gia công bằng phương pháp doa hoặc dập.
Độ chính xác cao: Mài + Gia công EDM
Vật liệu nhạy nhiệt: Cắt bằng tia nước
Hoàn thiện thẩm mỹ: Khắc laser + đánh bóng
Bằng cách kết hợp nhiều quy trình dưới một mái nhà, TiRapid cung cấp các cấu kiện thép đáp ứng các tiêu chuẩn về độ chính xác, độ bền và hiệu suất trong nhiều ngành công nghiệp.
Các loại thép thông dụng được sử dụng trong gia công CNC
Việc lựa chọn mác thép phù hợp là yếu tố thiết yếu để gia công CNC thép thành công. Mỗi mác thép khác nhau về thành phần, độ bền, khả năng gia công và khả năng chống ăn mòn. Hiểu rõ những đặc điểm này giúp các kỹ sư và người mua cân bằng giữa hiệu suất, chi phí và độ chính xác trong mọi dự án gia công.
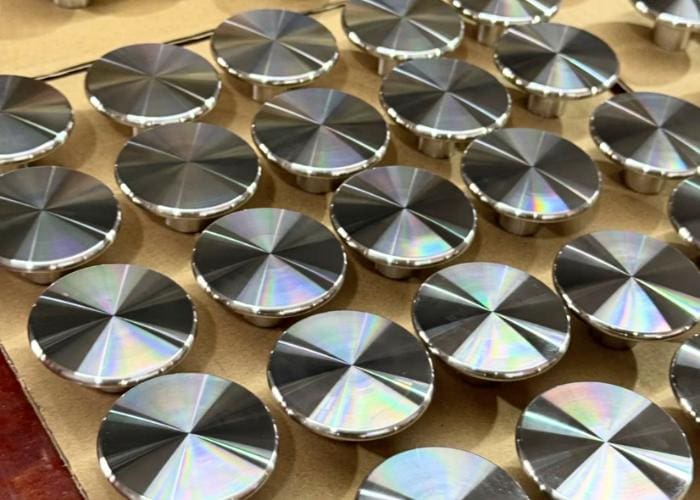
| thép Lớp | Bố cục & Loại | Thuộc tính chính | Khả năng gia công/Hàn | Các ứng dụng tiêu biểu | Ghi chú và ví dụ về TiRapid |
| 1018 (Thép cacbon thấp) | Sắt, ~0.18% C, Mangan | Độ dẻo cao, dễ thấm cacbon, độ dai tốt. | Khả năng gia công tốt, khả năng hàn tuyệt vời. | Đồ gá, trục, bạc lót, các bộ phận được tôi cứng bằng cacbon. | Dùng để định vị các chi tiết và trục có dung sai H7 (±0.01 mm). |
| 1215 (Thép dễ gia công) | Sắt, cacbon, mangan, lưu huỳnh cao | Tạo ra các mảnh vụn nhỏ, hỗ trợ tốc độ cắt cao, lực cắt thấp hơn. | Khả năng gia công cơ khí tuyệt vời, khả năng hàn kém. | Phụ kiện, chốt, ốc vít, linh kiện máy tiện tự động | Lý tưởng cho sản xuất hàng loạt ốc vít; tiết kiệm 25% thời gian chu kỳ. |
| 1045 (Thép cacbon trung bình) | Sắt, ~0.45% C, Mn, Si | Bền chắc, giá cả phải chăng, có khả năng đông cứng vừa phải. | Khả năng gia công cơ khí trung bình, khả năng hàn khá tốt | Trục, bánh răng, bu lông, chốt | Các thanh thủy lực được gia công cơ khí, bề mặt được mài nhẵn đến độ nhám Ra ≤ 0.4 µm. |
| 4130 (Thép hợp kim Cr-Mo) | Sắt, crom, molypden, mangan | Độ bền trên trọng lượng cao, có thể xử lý nhiệt. | Khả năng gia công trung bình, khả năng hàn tốt. | Khung hàn, phụ tùng máy bay | Được sử dụng trong các càng điều khiển hàn; các lỗ khoan được giữ ở độ đồng trục ≤ 0.01 mm. |
| 4140 (Thép hợp kim Cr-Mo) | Sắt, crom, molypden, mangan | Khả năng chống mỏi và mài mòn tuyệt vời; có thể gia công trước khi tôi cứng. | Khả năng gia công tốt, khả năng hàn trung bình | Khớp nối, trục chính, bánh răng | Các moayơ 4140 đã được tôi cứng trước với độ chính xác ±0.01 mm; các răng được tôi cứng bằng cảm ứng. |
| 304 thép không gỉ | 18 Cr – 8 Ni (Austenit) | Khả năng chống ăn mòn tuyệt vời, khả năng tạo hình cao. | Khả năng gia công khá tốt, khả năng hàn tuyệt vời. | Thiết bị chế biến thực phẩm, vỏ máy, kẹp | Vỏ hộp có độ phẳng 0.03 mm trên chiều dài 100 mm. |
| Thép không gỉ 316 / 316L | 17 Cr – 12 Ni – 2.5 Mo | Khả năng chống ăn mòn vượt trội trong môi trường biển hoặc hóa chất. | Khả năng gia công khá tốt, khả năng hàn tuyệt vời. | Van hàng hải, thiết bị hóa chất | Khối van 316L, độ nhám bề mặt Ra ≤ 0.8 µm sau khi mài, không rò rỉ. |
| 17-4PH thép không gỉ | Sắt, crom, niken, đồng | Độ bền cao và khả năng chống ăn mòn, có thể tôi cứng theo thời gian. | Khả năng gia công cơ khí trung bình, khả năng hàn tốt. | Các bộ phận hàng không vũ trụ, trục bơm | Các chốt được gia công và xử lý nhiệt H900, dung sai vị trí ≤ 0.02 mm. |
| Thép dụng cụ (D2, H13, O1, A2) | Hàm lượng C + Cr / Mo cao | Khả năng chịu mài mòn và nhiệt độ cực cao, ổn định ở nhiệt độ cao. | Khó gia công, khả năng hàn kém | Khuôn, khuôn mẫu, dụng cụ cắt | Các khoang khuôn H13 được gia công bằng EDM với độ nhám bề mặt Ra ≤ 0.4 µm, bán kính góc ≤ 0.2 mm. |
Hướng dẫn lựa chọn
| Mục đích / Yêu cầu | Lớp đề xuất | Lợi thế chính |
| Gia công nhanh, tạo mẫu thử | 1215 / 1018 | Hiệu suất cắt cao, độ mài mòn dụng cụ thấp |
| Các bộ phận có độ bền và khả năng chịu mỏi cao | 4140 / 4130 | Độ bền cơ học tuyệt vời |
| Môi trường dễ bị ăn mòn | 316L / 17-4PH | Chống ăn mòn cao |
| Thành phần thực phẩm và y tế | 304/316L | Hợp vệ sinh và dễ hàn |
| Khuôn và khuôn dập chống mài mòn | D2 / H13 | Độ cứng cao và khả năng chịu nhiệt ổn định |
| Trục kinh tế đa dụng | 1045 | Bền bỉ và tiết kiệm chi phí |
Các yếu tố thiết kế và dung sai cần xem xét khi gia công thép bằng máy CNC
Lập kế hoạch thiết kế và dung sai là yếu tố then chốt để đạt được độ chính xác và hiệu quả chi phí trong gia công CNC thép. Mỗi loại thép phản ứng khác nhau với lực cắt, nhiệt độ và ứng suất. Hiểu rõ các yếu tố này đảm bảo sự phù hợp tối ưu, độ ổn định và hiệu suất trên mọi khối lượng sản xuất.
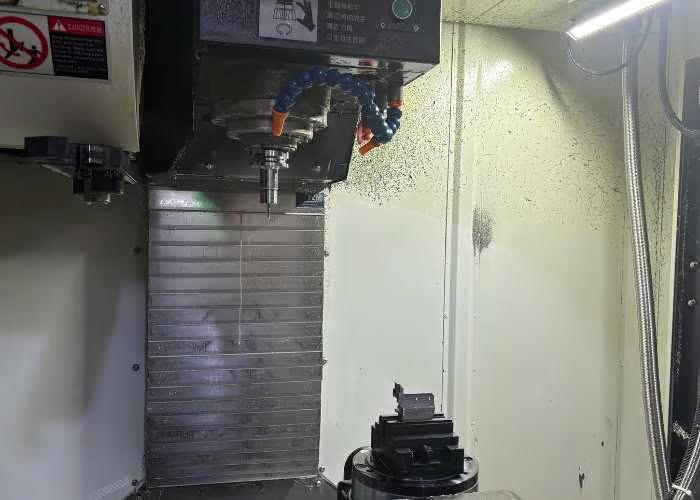
Các yếu tố thiết kế trong gia công CNC thép
Hành vi vật chất:
Thép giãn nở khi bị nung nóng (hệ số giãn nở nhiệt trung bình ≈ 12 µm/m·°C). Các nhà thiết kế phải tính đến sự thay đổi kích thước ở các chi tiết có dung sai chặt chẽ, đặc biệt là trong quá trình phay hoặc tiện tốc độ cao.
Ví dụ: Đối với trục thép 4140 dài 200 mm, việc tăng nhiệt độ 30°C có thể gây ra sự giãn nở khoảng ~0.072 mm — nhỏ, nhưng đủ để ảnh hưởng đến độ khít khi lắp ráp.
Tối ưu hóa hình học:
Tránh các góc nhọn bên trong (khuyến nghị R ≥ 0.5 mm). Sử dụng các góc bo tròn để giảm sự tập trung ứng suất và mài mòn dụng cụ. Thành mỏng (<2 mm) trong thép có xu hướng bị biến dạng; nên sử dụng các gân tăng cường hoặc đồ gá.
Khả năng gia công so với dung sai:
Thép cacbon (ví dụ: 1018, 1045) có thể dễ dàng duy trì độ chính xác ±0.02 mm; thép hợp kim như 4140 đòi hỏi độ chính xác cao hơn do độ cứng. Thép không gỉ (304/316) thường yêu cầu độ lắp ghép lỏng hơn (±0.05 mm) do hiện tượng cứng hóa trong quá trình gia công.
Độ phẳng và độ vuông góc của bề mặt:
Đối với các cụm lắp ráp chính xác, độ phẳng tiêu chuẩn được khuyến nghị là 0.03 mm/100 mm và độ vuông góc ≤0.02 mm.
TiRapid đạt được độ phẳng thậm chí còn tốt hơn (≤0.015 mm) cho các linh kiện quang học và tự động hóa.
Xử lý nhiệt và kiểm soát biến dạng:
Sau quá trình tôi hoặc ram, hiện tượng biến dạng 0.05–0.2 mm trên 100 mm là phổ biến. Xử lý giảm ứng suất trước khi hoàn thiện có thể giảm hiện tượng này đến 60%.
Ví dụ: TiRapid thực hiện xử lý giảm ứng suất trước cho trục 4140 trước khi mài, giảm độ cong vênh xuống dưới 0.02 mm.
Phạm vi dung sai (Gia công thép CNC điển hình)
| Tính năng | Dung sai tiêu chuẩn | Khả năng độ chính xác cao |
| Kích thước tuyến tính | ± 0.05 mm | ± 0.01 mm |
| đường kính lỗ | H7 – H9 | H6 có thể đạt được |
| Tính chất bằng | 0.05 mm / 100 mm | ≤0.015 mm |
| góc cạnh | ± 0.5 ° | ± 0.2 ° |
| Độ chính xác bước ren | ± 0.02 mm | ± 0.01 mm |
Các phương pháp hoàn thiện bề mặt và xử lý sau gia công cho các bộ phận thép
Xử lý bề mặt và gia công sau gia công là những bước quan trọng trong gia công thép CNC, ảnh hưởng trực tiếp đến khả năng chống ăn mòn, độ bền mài mòn và tính thẩm mỹ. Lựa chọn lớp phủ phù hợp đảm bảo cả độ tin cậy về chức năng và vẻ ngoài tinh tế, giúp các chi tiết thép của bạn thực sự sẵn sàng cho sản xuất.
1. Bề mặt sau khi gia công
Bề mặt sau khi gia công thể hiện kết cấu tự nhiên sau khi cắt bằng máy CNC mà không qua xử lý thêm. Có thể nhìn thấy các vết dụng cụ và những chỗ không đều nhỏ, nhưng độ chính xác kích thước vẫn rất cao.
Đặc điểm: Bề mặt hơi nhám (Ra 3.2–6.3 µm), hình dạng chính xác.
Ứng dụng Các bộ phận cơ khí bên trong, nguyên mẫu hoặc các cụm lắp ráp có độ khít cao, trong đó hình thức bên ngoài không phải là yếu tố quan trọng.
Ví dụ: TiRapid thường cung cấp các trục 1045 đã được gia công sẵn, dùng trong các thiết bị thử nghiệm, đảm bảo độ đồng tâm ±0.01 mm.
2. Vụ nổ hạt
Phun bi sử dụng các hạt thủy tinh hoặc gốm mịn để tạo ra bề mặt mờ đồng nhất. Phương pháp này loại bỏ các gờ và vết xước nhỏ, cải thiện cả kết cấu và độ bám dính của lớp phủ.
Đặc điểm: Bề mặt mờ như satin, cảm giác chạm mượt mà, độ nhám Ra 0.8–3.2 µm.
Ứng dụng Vỏ ô tô, vỏ robot, tấm ốp công nghiệp có thể nhìn thấy.
Ví dụ: TiRapid sử dụng phương pháp phun bi cho các mắc cài bằng thép không gỉ trước khi mạ anod để đảm bảo lớp phủ có mật độ đồng đều.
3. Sơn tĩnh điện
Quy trình này sử dụng phương pháp phun tĩnh điện bột khô, sau đó nung nóng để tạo thành một lớp cứng chắc, có màu sắc. Nó mang lại độ bền lâu dài và khả năng chống chịu thời tiết.
Đặc điểm: Độ bền cao, màu sắc tùy chỉnh, khả năng chống ăn mòn > 1,000 giờ phun muối.
Ứng dụng Máy móc ngoài trời, khung thiết bị, bạt che ô tô.
Ví dụ: TiRapid phủ một lớp bột mờ màu đen lên khung kết cấu 4140 của máy móc nông nghiệp để cải thiện độ bền.
4. Mạ điện
Mạ điện phủ lên bề mặt thép một lớp kim loại như kẽm, niken hoặc crom để tăng cường khả năng chống ăn mòn và tính thẩm mỹ.
Đặc điểm: Bề mặt nhẵn bóng, độ cứng lên đến 900 HV (crom), khả năng kháng hóa chất cao.
Ứng dụng Ốc vít ô tô, phụ tùng hàng hải, linh kiện trang trí.
Ví dụ: TiRapid sử dụng phương pháp mạ kẽm-niken cho các bu lông chính xác, đạt được khả năng chống ăn mòn hơn 720 giờ.
5. Xử lý oxit đen và QPQ
Các quy trình oxit đen và QPQ (Tôi-Đánh bóng-Tôi) tạo ra một lớp màng oxit dày đặc, giúp chống mài mòn và gỉ sét đồng thời duy trì độ chính xác về kích thước.
Đặc điểm: Bề mặt đen đều màu, không bị giãn nở kích thước, khả năng giữ dầu tốt.
Ứng dụng Các bộ phận bằng thép dụng cụ, bánh răng, phần cứng quốc phòng và robot.
Ví dụ: TiRapid cung cấp các trục thép 4140 được xử lý bằng công nghệ QPQ với tuổi thọ mỏi cao hơn 20% so với các trục tương đương chưa được xử lý.
6. Đánh bóng và mài
Đánh bóng cơ học và mài tinh giúp tăng độ nhẵn và tính thẩm mỹ của bề mặt, đặc biệt là đối với các bộ phận bằng thép không gỉ.
Đặc điểm: Bề mặt nhẵn bóng như gương với độ nhám Ra ≤ 0.2 µm, loại bỏ hoàn toàn các vết xước do dụng cụ tạo ra.
Ứng dụng Thiết bị y tế, tấm trang trí, trục chính xác.
Ví dụ: TiRapid đánh bóng các chi tiết 316L dùng trong thiết bị phòng thí nghiệm, đạt được độ phản chiếu như gương với độ gợn sóng bề mặt bằng không.
7. Xử lý nhiệt + Thụ động hóa
Sau khi gia công cơ khí, xử lý nhiệt giúp tăng cường cấu trúc; quá trình thụ động hóa giúp ổn định thép không gỉ về mặt hóa học bằng cách loại bỏ sắt tự do.
Ứng dụng Các cụm lắp ráp đạt tiêu chuẩn hàng không vũ trụ, hóa chất và y tế, đòi hỏi khả năng chống ăn mòn tối ưu.
Ví dụ: TiRapid thực hiện quá trình thụ động hóa trên các phụ kiện 17-4PH dùng cho cảm biến hàng hải, giúp tăng khả năng chống ăn mòn lên 40%.
Ưu điểm của gia công CNC thép
Gia công CNC thép mang lại độ chính xác cao, độ bền và tính linh hoạt, phù hợp với các ngành công nghiệp đòi hỏi khắt khe như ô tô, hàng không vũ trụ và robot. Quy trình này đảm bảo chất lượng đáng tin cậy, bề mặt hoàn thiện mịn màng và hiệu suất cơ học mạnh mẽ cho cả nguyên mẫu và sản xuất hàng loạt.
Độ chính xác và độ chính xác
Máy CNC đạt độ chính xác lên đến ±0.01 mm, đảm bảo sự ăn khớp hoàn hảo cho các cụm lắp ráp phức tạp.
Sức mạnh và độ bền
Thép có độ bền kéo cao và khả năng chống mài mòn tuyệt vời, lý tưởng cho các bộ phận chịu tải nặng.
Khả năng thích ứng vật liệu rộng
Thích hợp cho thép cacbon, thép hợp kim và thép không gỉ, đáp ứng nhu cầu đa dạng của các ngành công nghiệp.
Hoàn thiện bề mặt mịn
Gia công cơ khí và xử lý sau đó tạo ra bề mặt có độ nhám từ Ra 3.2 đến Ra 0.2 µm, giúp cải thiện khả năng làm kín và tính thẩm mỹ.
Hiệu quả cao
Hệ thống tự động cho phép sản xuất 24/24 giờ, giảm thời gian chờ và nâng cao năng suất.
Hiệu quả chi phí
Đối với các lô sản xuất vừa và lớn, gia công CNC giúp giảm thiểu lãng phí và giảm chi phí trên mỗi sản phẩm.
Linh hoạt
Những thay đổi về thiết kế và nguyên mẫu có thể được triển khai nhanh chóng mà không cần đến công cụ mới.
Những thách thức và hạn chế trong gia công thép
Gia công thép bằng máy CNC mang lại độ chính xác và độ bền cao, nhưng cũng đối mặt với những thách thức ảnh hưởng đến chi phí, chất lượng và hiệu quả. Hiểu rõ những hạn chế này giúp các nhà sản xuất nâng cao năng suất và duy trì độ chính xác ổn định.
Dụng cụ đeo
Các loại thép cường độ cao như 4140 và 17-4PH làm mòn dụng cụ cắt rất nhanh, dẫn đến tăng chi phí dụng cụ và thời gian ngừng hoạt động.
Biến dạng nhiệt
Thép giữ nhiệt tốt khi cắt, điều này có thể gây cong vênh hoặc sai lệch kích thước nếu không được làm nguội đúng cách.
Độ phức tạp của lập trình
Các chi tiết phức tạp đòi hỏi lập trình và thiết lập CNC tiên tiến, làm tăng thời gian và yêu cầu về kỹ năng.
Chi phí thiết bị
Máy móc và phần mềm CNC cao cấp đòi hỏi vốn đầu tư lớn, làm tăng chi phí dự án.
Lao động có tay nghề
Gia công thép đòi hỏi người vận hành có kinh nghiệm để cân bằng giữa tốc độ cấp liệu, tốc độ quay và kiểm soát làm mát.
Hiệu ứng sau xử lý
Các quy trình như xử lý nhiệt hoặc phủ lớp có thể làm thay đổi kích thước một chút, đòi hỏi phải gia công lại.
Ứng dụng của gia công CNC thép
Gia công thép bằng máy CNC được sử dụng rộng rãi trong các ngành công nghiệp đòi hỏi độ bền, độ chính xác và độ chắc chắn. Từ các cấu trúc hàng không vũ trụ đến các dụng cụ y tế, nó biến thép thô thành các bộ phận hiệu suất cao, chịu được ứng suất, mài mòn và thời gian — đảm bảo độ tin cậy trong mọi lĩnh vực.
Ô tô và Vận tải
Độ bền kéo cao và khả năng chịu nhiệt của thép khiến nó trở thành vật liệu lý tưởng cho bánh răng, trục và các bộ phận động cơ.
Ví dụ: TiRapid gia công trục truyền động bằng thép 4140 với dung sai ±0.02 mm cho các ứng dụng đua xe, giúp cải thiện tuổi thọ mỏi lên đến 25%.
Hàng không vũ trụ và quốc phòng
Linh kiện thép CNCCác bộ phận như giá đỡ và đế động cơ phải chịu được nhiệt độ và độ rung khắc nghiệt.
Việc sử dụng thép không gỉ 17-4PH đảm bảo khả năng chống ăn mòn và chống mỏi vượt trội cho khung máy bay.
Robot và tự động hóa
Các khớp nối và vỏ thép được gia công chính xác mang lại độ cứng vững về cấu trúc và độ chính xác chuyển động cho cánh tay robot.
ngày: Các khớp nối bằng thép carbon có dung sai trong phạm vi ±0.01 mm để đảm bảo sự căn chỉnh robot nhất quán.
Thiết bị y tế
Thép 316L và 17-4PH được sử dụng cho các dụng cụ phẫu thuật và khung thiết bị hình ảnh nhờ khả năng tương thích sinh học và độ bền cao.
TiRapid đã cung cấp các bộ phận 316L được đánh bóng cho khung máy quét CT, đạt được độ nhẵn bề mặt Ra ≤ 0.4 µm.
Máy móc hạng nặng và xây dựng
Các chi tiết CNC bằng thép như khớp nối, piston và vỏ thủy lực phải chịu áp suất cao và tải trọng va đập.
Ví dụ: Các bánh răng thép 1045 được gia công bằng máy CNC đã giúp cải thiện thời gian hoạt động của thiết bị lên 30%.
Thiết bị năng lượng và công nghiệp
Độ bền và khả năng chống mài mòn của thép rất phù hợp với tuabin, dụng cụ khai thác dầu khí và bộ trao đổi nhiệt, đảm bảo độ tin cậy lâu dài.
câu hỏi thường gặp
Gia công CNC thép là gì?
Gia công thép bằng máy CNC là một quy trình sản xuất chính xác, trong đó các công cụ điều khiển bằng máy tính loại bỏ vật liệu từ các khối thép để tạo ra các chi tiết chính xác. Tôi sử dụng máy phay và tiện CNC tiên tiến để đạt được dung sai trong phạm vi ±0.01 mm. Quy trình này đảm bảo chất lượng nhất quán, độ bền cao và khả năng lặp lại cho các bộ phận thép cấp công nghiệp.
Loại thép nào là tốt nhất cho gia công CNC?
Các loại thép tốt nhất cho gia công CNC bao gồm thép mềm 1018, thép cacbon trung bình 1045, thép hợp kim 4140 và thép không gỉ 17-4PH. Tôi thường khuyên dùng 1018 vì hiệu quả chi phí, 4140 vì độ bền và 17-4PH vì khả năng chống ăn mòn. Mỗi loại thép đều cân bằng giữa khả năng gia công, độ cứng và hiệu suất cơ học.
Gia công CNC với thép không gỉ hoạt động như thế nào?
Khi gia công thép không gỉ, tôi sử dụng các dụng cụ CNC tốc độ cao và dao cắt cacbua với hệ thống làm mát tối ưu để kiểm soát nhiệt độ và mài mòn dụng cụ. Các loại thép không gỉ như 304, 316 và 17-4PH được gia công với tốc độ tiến dao thấp và lực cắt cao, đảm bảo độ nhám bề mặt dưới Ra 1.6 μm và độ chính xác hình học cao.
Gia công CNC các chi tiết thép có những ưu điểm gì?
Gia công CNC thép mang lại độ bền vượt trội, độ chính xác kích thước và độ bền cao. Tôi đạt được dung sai chi tiết nhỏ đến ±0.005 mm, lý tưởng cho các ứng dụng hàng không vũ trụ và ô tô. Quy trình này giảm thiểu phế liệu đến 30%, rút ngắn thời gian sản xuất và cho phép cả việc tạo mẫu nhanh và sản xuất hàng loạt.
Những thách thức khi gia công thép tôi cứng là gì?
Gia công thép tôi cứng rất khó khăn do độ mài mòn dụng cụ cao và ứng suất nhiệt lớn. Tôi khắc phục điều này bằng cách sử dụng dụng cụ cacbua phủ hoặc CBN, kiểm soát lưu lượng chất làm mát và giảm tốc độ cắt. Cài đặt CNC chính xác đảm bảo gia công ổn định các loại thép có độ cứng trên 45 HRC, duy trì độ chính xác về kích thước và chất lượng bề mặt.
Gia công CNC thép có giá bao nhiêu?
Chi phí gia công CNC thép thường dao động từ 50 đến 150 đô la Mỹ/giờ tùy thuộc vào loại vật liệu, độ phức tạp của chi tiết và số lượng. Tôi tối ưu hóa lập trình và dụng cụ để giảm thời gian thiết lập, cắt giảm tổng chi phí dự án từ 15-25% trong khi vẫn duy trì độ chính xác và chất lượng sản xuất ổn định.
Mức dung sai nào có thể đạt được trong gia công CNC thép?
Với thiết bị CNC 5 trục hiện đại, tôi thường xuyên đạt được dung sai kích thước từ ±0.005 mm đến ±0.02 mm cho các chi tiết thép. Bề mặt đạt độ nhám Ra 0.8 μm khi được phay hoặc mài tinh. Độ chính xác này đảm bảo tính tương thích trong các cụm lắp ráp hàng không vũ trụ, động cơ hiệu suất cao và các ứng dụng robot đòi hỏi độ khít chặt.
Những ngành công nghiệp nào sử dụng các chi tiết thép gia công CNC nhiều nhất?
Gia công CNC thép được sử dụng rộng rãi trong ngành hàng không vũ trụ, ô tô, robot và máy móc hạng nặng. Tôi sản xuất các bộ phận như trục, bánh răng, giá đỡ và giá gắn động cơ. Hơn 60% các bộ phận thép gia công CNC được sử dụng trong các cụm cơ khí và kết cấu đòi hỏi độ bền, khả năng chống mài mòn và độ bền lâu dài.
Kết luận
Gia công CNC thép vẫn là nền tảng của sản xuất hiện đại, kết hợp độ bền, độ chính xác và hiệu quả trong một quy trình duy nhất. Với việc lựa chọn vật liệu phù hợp, dụng cụ được tối ưu hóa và kỹ thuật chuyên nghiệp, nó mang lại các bộ phận bền bỉ, độ chính xác cao cho các ngành công nghiệp đòi hỏi khắt khe như hàng không vũ trụ, ô tô và robot. Mặc dù gia công thép có thể khó khăn do độ cứng của nó, nhưng kết quả đạt được - các bộ phận chắc chắn hơn, bền lâu hơn - khiến cho công sức bỏ ra là xứng đáng. Hợp tác với một nhà sản xuất CNC giàu kinh nghiệm như TiRapid đảm bảo chất lượng đáng tin cậy, giao hàng nhanh chóng và các giải pháp tiết kiệm chi phí cho mọi dự án.