
Gia công đồng thời 5 trục là một quy trình phay CNC tiên tiến, trong đó ba trục tuyến tính và hai trục quay chuyển động cùng nhau trong quá trình cắt. Chuyển động phối hợp này cho phép dụng cụ cắt bám sát các bề mặt cong, duy trì góc cắt được kiểm soát và tiếp cận nhiều mặt của một chi tiết phức tạp mà không cần phải định vị lại phôi nhiều lần.
Hướng dẫn này giải thích cách thức hoạt động của gia công 5 trục đồng thời, sự khác biệt so với gia công 3 trục và 3+2, lý do tại sao RTCP và động học máy lại quan trọng, cách lập trình CAM điều khiển hướng dụng cụ và những điều mà các kỹ sư nên xem xét khi đánh giá độ chính xác, độ nhẵn bề mặt, dụng cụ, vật liệu và hình dạng chi tiết.
Gia công đồng thời 5 trục là gì?
Gia công đồng thời 5 trục sử dụng chuyển động tuyến tính và quay phối hợp để điều khiển cả vị trí và hướng của dụng cụ cắt. Không giống như gia công theo chỉ số, các trục quay không giữ cố định trong khi vật liệu được loại bỏ. Chúng tiếp tục chuyển động khi dụng cụ di chuyển dọc theo bề mặt được lập trình.
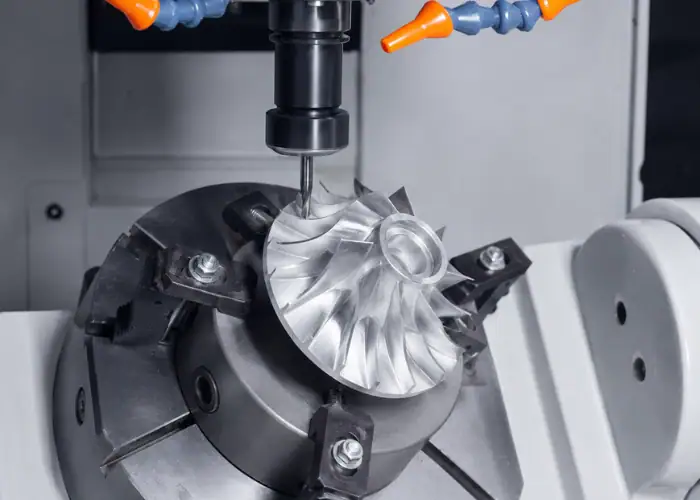
Chuyển động cắt phối hợp 5 trục
Trung tâm gia công 3 trục thông thường di chuyển theo các hướng X, Y và Z. Máy 5 trục bổ sung thêm hai chuyển động quay, thường được ký hiệu là trục A, B hoặc C. Các trục quay này có thể nghiêng hoặc xoay phôi, đầu trục chính hoặc cả hai.
Trong gia công đồng thời, tất cả các trục cần thiết có thể thay đổi vị trí cùng một lúc. Do đó, dụng cụ cắt tiếp cận từng khu vực ở một góc được lập trình thay vì giữ nguyên vị trí thẳng đứng so với bàn máy. Chuyển động này đặc biệt hữu ích cho các bề mặt cong, các chi tiết sâu, các góc tường thay đổi và các hình dạng có phạm vi tiếp cận dụng cụ hạn chế.
Mục tiêu không chỉ đơn thuần là di chuyển nhiều trục máy hơn. Quá trình này phải duy trì mối quan hệ chính xác giữa dao cắt, phôi và bề mặt cần gia công. Mỗi chuyển động phải được phối hợp chính xác để việc thay đổi hướng dao không tạo ra sai số kích thước, vết xước hoặc các biến đổi bề mặt có thể nhìn thấy.
Định hướng công cụ liên tục
Việc điều chỉnh hướng dụng cụ liên tục cho phép dao cắt duy trì ở một góc thích hợp trong khi di chuyển trên bề mặt phức tạp. Ví dụ, trên cánh quạt, dụng cụ có thể nghiêng dần khi di chuyển từ tâm ra phía mép ngoài. Điều này giúp dao cắt luôn thẳng hàng với hình dạng bề mặt thay đổi.
Việc duy trì góc cắt phù hợp có thể cải thiện điều kiện gia công. Dao phay cầu hoạt động kém hiệu quả gần tâm vì tốc độ cắt gần bằng không tại đầu mũi dao. Nghiêng dao cho phép phần lớn lưỡi cắt tiếp xúc với phôi, hỗ trợ tạo phoi tốt hơn và chất lượng bề mặt hoàn thiện cao hơn.
Việc định hướng liên tục cũng giúp tránh các bức tường, đồ gá và các chi tiết gần đó. Thay vì sử dụng dao cắt quá dài để tiếp cận khu vực khó thao tác theo chiều dọc, máy có thể nghiêng dụng cụ về phía bề mặt. Điều này có thể giảm độ nhô ra của dụng cụ, tăng độ cứng vững và cải thiện độ ổn định khi gia công.
Cơ chế hoạt động của chuyển động 5 trục đồng thời là gì?
Bộ điều khiển máy phải kết hợp vị trí dụng cụ đã được lập trình với cấu trúc cơ khí của trung tâm gia công. Nó tính toán cách mỗi trục tuyến tính và trục quay cần di chuyển để dao cắt đi theo đường dẫn dự định trong khi vẫn duy trì vectơ dụng cụ và điểm tiếp xúc cần thiết.
Phối hợp trục tuyến tính và trục quay
Các trục X, Y và Z điều khiển vị trí của dao cắt trong không gian. Các trục quay điều khiển mối quan hệ góc giữa dụng cụ và phôi. Trong quá trình gia công đồng thời, một chuyển động quay nhỏ có thể yêu cầu chuyển động tuyến tính tương ứng để ngăn dao cắt dịch chuyển khỏi bề mặt đã được lập trình.
Mối quan hệ này trở nên phức tạp hơn khi dụng cụ di chuyển càng xa điểm trục quay. Một thay đổi góc nhỏ cũng có thể tạo ra chuyển động lớn hơn ở đầu dao cắt khi dụng cụ hoặc cụm trục chính dài. Do đó, cần có dữ liệu động học chính xác để tính toán sự bù trừ chính xác.
Bộ điều khiển CNC xử lý những thay đổi này liên tục. Nó nhận dữ liệu đường chạy dao từ chương trình CAM và chuyển đổi nó thành chuyển động trục cụ thể của máy. Sự phối hợp nhịp nhàng là rất cần thiết vì chuyển động quay không ổn định có thể tạo ra sự thay đổi tốc độ tiến dao, vết hằn, rung động hoặc sự ăn khớp dao không nhất quán.
Điều khiển vị trí dụng cụ và vectơ dụng cụ
Đường chạy dao 5 trục đồng thời chứa nhiều thông tin hơn so với đường chạy dao 3 trục thông thường. Chương trình phải xác định vị trí của dao cắt và hướng trục dao. Cùng nhau, các giá trị này xác định vị trí và hướng của dao cắt ở mỗi giai đoạn gia công.
Hướng của dụng cụ có thể được điều khiển tương đối so với pháp tuyến bề mặt, đường cong dẫn hướng, bề mặt truyền động hoặc một tham chiếu được lập trình khác. Người lập trình có thể thêm các góc nghiêng trước, sau hoặc nghiêng bên để cải thiện điều kiện cắt, duy trì khoảng hở hoặc giữ cho dụng cụ tránh xa các chi tiết của chi tiết gia công.
Việc lựa chọn vectơ dụng cụ ảnh hưởng đến cả chất lượng và chuyển động của máy. Thay đổi hướng đột ngột có thể khiến trục quay đảo chiều nhanh chóng hoặc tiến gần đến giới hạn hành trình của nó. Vectơ dụng cụ mượt mà hơn thường tạo ra chuyển động ổn định hơn, tốc độ cấp liệu nhất quán hơn và giảm nguy cơ tạo vết trên bề mặt.
Gia công đồng thời 5 trục so với gia công 3+2 và 3 trục
Không phải mọi chi tiết đa cạnh đều cần chuyển động quay liên tục. Gia công ba trục, ba trục cộng hai trục và gia công năm trục đồng thời đều có những ưu điểm thực tiễn riêng. Phương pháp phù hợp phụ thuộc vào việc góc cắt có cần thay đổi trong quá trình cắt hay chỉ thay đổi giữa các thao tác gia công riêng biệt.
| Yếu tố so sánh | Gia công 3 trục | Gia công 3+2 | Gia công đồng thời 5 trục |
| Chuyển động chủ động | X, Y và Z | Ba trục cắt sau khi định vị quay | Ba trục tuyến tính và hai trục quay kết hợp với nhau |
| Góc của dụng cụ trong quá trình cắt | Thường cố định | Cố định cho mỗi thao tác được lập chỉ mục. | Thay đổi liên tục |
| Yêu cầu thiết lập | Nhiều cách thiết lập khác nhau cho các khuôn mặt khác nhau | Nhiều mặt kẹp trong một lần kẹp | Các bề mặt phức tạp trong một lần kẹp |
| Độ khó lập trình | Tương đối thấp | Trung bình | Cao |
| Hình học tốt nhất | Các bộ phận hình lăng trụ và dễ tiếp cận | Các lỗ vát cạnh và các đặc điểm đa mặt | Các bề mặt cong, xoắn và thay đổi góc |
| rủi ro va chạm | Hạ | Trung bình | Cao hơn nếu không có mô phỏng thích hợp |
| Pha trộn bề mặt | Có thể hiển thị các quá trình chuyển đổi thiết lập | Tốt giữa các tính năng được lập chỉ mục | Có độ bám tốt trên các đường viền liên tục. |
| Chi phí điển hình | Hạ | Trung bình | Cao hơn |
Khi nào gia công 3+2 là đủ?
Trong gia công 3+2, các trục quay định vị phôi hoặc trục chính ở một góc xác định và sau đó giữ nguyên vị trí trong quá trình cắt. Máy thực hiện hiệu quả thao tác 3 trục từ một hướng khác. Phương pháp này phù hợp cho các lỗ, hốc, mặt và các chi tiết có góc nghiêng với hướng cố định.
Do các trục quay được khóa trong quá trình cắt, đường chạy dao thường dễ lập trình, mô phỏng và tối ưu hóa hơn. Chuyển động của máy cũng dễ dự đoán hơn. Đối với các chi tiết có nhiều đặc điểm phẳng nhưng không có bề mặt thay đổi liên tục, gia công 3+2 có thể mang lại độ chính xác tuyệt vời với độ phức tạp lập trình thấp hơn.
Việc sử dụng chuyển động đồng thời một cách không cần thiết có thể làm tăng thời gian lập trình và nguy cơ va chạm mà không cải thiện chất lượng chi tiết. Các kỹ sư nên chọn gia công 3+2 khi các hướng gia công có chỉ số đảm bảo khả năng tiếp cận dụng cụ, chất lượng bề mặt và khả năng kiểm soát dung sai đầy đủ. Phương pháp gia công tiên tiến nhất không tự động là phương pháp hiệu quả nhất.
Khi nào cần thực hiện chuyển động đồng thời?
Gia công đồng thời 5 trục trở nên hữu ích khi góc của dụng cụ phải thay đổi liên tục dọc theo đường cắt. Các ví dụ điển hình bao gồm cánh tuabin, cánh quạt, chân vịt, các bộ phận chỉnh hình, bề mặt khuôn tự do, hình dạng cổng và các bộ phận có điều kiện độ nghiêng hoặc độ lõm thay đổi.
Không phải lúc nào các thành phần này cũng có thể được chia thành các thao tác định vị đơn giản. Việc khóa các trục quay có thể tạo ra các khu vực không thể tiếp cận, tiếp xúc dao cắt kém, sự nhô ra quá mức của dụng cụ hoặc các chuyển tiếp rõ ràng giữa các đường chạy dao. Chuyển động liên tục cho phép dao cắt bám sát hình dạng mà không cần dừng lại để định vị lại phôi.
Quy trình này cũng hữu ích khi việc làm mịn bề mặt là rất quan trọng. Bằng cách duy trì chuyển động cắt liên tục trên các khu vực liền kề, gia công đồng thời có thể giảm thiểu sự sai lệch do thiết lập và các ranh giới đường chạy dao. Điều này có thể giảm thiểu việc đánh bóng thủ công và cải thiện tính nhất quán của các bề mặt có đường cong chức năng.
RTCP và Động học máy
Chuyển động trục quay làm thay đổi vị trí đầu dụng cụ so với hệ tọa độ máy. Các chức năng điều khiển điểm trung tâm dụng cụ RTCP, TCP, hoặc tương đương sẽ bù trừ cho chuyển động này. Chúng cho phép lập trình viên làm việc với điểm cắt dự định thay vì phải tính toán thủ công từng chuyển động xoay của máy.
RTCP duy trì điểm trung tâm của công cụ như thế nào?
RTCP là viết tắt của Rotating Tool Center Point (Điểm Tâm Dụng Cụ Quay). Khi trục quay thay đổi góc, hệ thống điều khiển sẽ điều chỉnh các trục tuyến tính cần thiết để đầu dụng cụ được lập trình vẫn nằm ở vị trí dự định. Nếu không có sự bù trừ này, việc nghiêng trục chính hoặc bàn máy có thể làm dịch chuyển dao cắt ra khỏi bề mặt phôi.
Chức năng này sử dụng động học máy, chiều dài dụng cụ, vị trí trục quay và vị trí các trục để tính toán bù trừ. Nếu chiều dài dụng cụ thay đổi, bộ điều khiển sẽ tích hợp giá trị mới vào các phép tính của nó. Điều này làm cho việc đo lường dụng cụ chính xác và hiệu chuẩn máy móc trở nên thiết yếu để có được kết quả đáng tin cậy.
RTCP đơn giản hóa việc thực thi đường chạy dao, nhưng nó không khắc phục được mọi lỗi lập trình hoặc thiết lập. Dữ liệu chiều dài dao không chính xác, hiệu chuẩn điểm tựa không chính xác, lỗi gá kẹp hoặc bộ xử lý hậu kỳ được cấu hình kém vẫn có thể gây ra sai lệch kích thước. Chức năng điều khiển phải được hỗ trợ bởi một hệ thống gia công đã được kiểm chứng.
Hiệu chuẩn động học và độ chính xác chiều dài dụng cụ
Động học máy mô tả mối quan hệ vật lý giữa các trục tuyến tính, trục quay, trục chính, bàn máy và các điểm tựa. Bộ điều khiển cần các giá trị chính xác cho các mối quan hệ này vì mỗi chuyển động quay đều ảnh hưởng đến vị trí được tính toán của đầu dao cắt.
Những sai sót nhỏ trong hiệu chuẩn có thể trở nên rõ ràng khi các trục quay di chuyển qua các góc lớn. Một chi tiết có thể gia công chính xác ở một hướng nhưng lại cho thấy sự không khớp khi tiếp cận từ hướng khác. Việc hiệu chuẩn trục quay thường xuyên giúp giảm thiểu các lỗi phụ thuộc vào hướng này và hỗ trợ độ chính xác đa trục nhất quán.
Chiều dài dụng cụ cũng phải được đo chính xác. Dụng cụ dài hơn hoặc ngắn hơn giá trị được lưu trữ trong bộ điều khiển sẽ làm thay đổi vị trí cắt hiệu quả trong quá trình quay. Công việc đòi hỏi độ chính xác cao có thể yêu cầu kiểm tra dụng cụ, bù nhiệt và các lần cắt kiểm tra trước khi gia công các bề mặt hoàn thiện quan trọng.
Lập trình CAM và kiểm tra đường chạy dao
Gia công đồng thời 5 trục phụ thuộc rất nhiều vào phần mềm CAM, mô phỏng máy và bộ xử lý hậu kỳ được cấu hình đúng cách. Người lập trình phải quản lý hướng dao, hành vi trục quay, khoảng cách tránh va chạm, điều khiển tốc độ tiến dao, tiếp xúc bề mặt và giới hạn hành trình vật lý của máy.
Điều khiển đường chạy dao và bộ xử lý hậu kỳ
Hệ thống CAM tính toán vị trí dao cắt dựa trên mô hình chi tiết, dụng cụ đã chọn, chiến lược gia công và các quy tắc trục dụng cụ. Nó có thể tạo ra các đường chạy dao như cắt phoi, đường dòng chảy, gia công đường viền đa trục, gia công lưỡi dao hoặc đường chạy dao vuông góc với bề mặt tùy thuộc vào hình dạng và yêu cầu hoàn thiện.
Bộ xử lý hậu kỳ chuyển đổi đường chạy dao trung tính này thành mã CNC dành riêng cho máy. Nó phải hiểu cấu hình máy, hướng trục quay, khoảng cách điểm xoay, chức năng điều khiển và giới hạn trục. Một bộ xử lý hậu kỳ được xây dựng cho một máy 5 trục có thể không tạo ra chuyển động an toàn cho cấu hình khác.
Việc kiểm định bộ xử lý hậu kỳ cần bao gồm các chi tiết thử nghiệm được kiểm soát và mô phỏng máy. Hình dạng bề mặt chính xác trong CAM không đảm bảo chuyển động trục chính xác trên máy. Các lệnh cuộn quay, lựa chọn góc, đầu ra cấp liệu và lệnh RTCP phải khớp với máy và bộ điều khiển thực tế.
Tránh va chạm và giới hạn trục
Kiểm tra va chạm phải bao gồm nhiều hơn chỉ là cạnh cắt. Mô phỏng CAM cần đánh giá giá đỡ dụng cụ, trục chính, bàn xoay, đồ gá, kẹp, phôi và chi tiết thành phẩm. Nghiêng dụng cụ có thể cải thiện khả năng tiếp cận, nhưng cũng có thể làm cho các bộ phận máy lớn hơn tiến gần hơn đến phôi.
Các trục quay có giới hạn hành trình và có thể chọn các giải pháp góc khác nhau cho cùng một hướng định vị dụng cụ. Đường chạy dao vượt quá giới hạn có thể buộc máy phải quay ngược hoặc quay ngoài dự kiến. Những chuyển động này có thể làm gián đoạn quá trình cắt, tạo ra vết hoặc tăng nguy cơ va chạm nếu chúng không được lập kế hoạch trước.
Một chương trình ổn định sẽ tránh được chuyển động quay không cần thiết. Các vectơ dụng cụ cần được làm mượt, đồ gá cần đảm bảo khoảng hở và hướng gia công ưu tiên phải nằm trong phạm vi trục an toàn. Mô phỏng kỹ thuật số hoàn chỉnh đặc biệt quan trọng trước khi gia công các vật liệu đắt tiền hoặc các bộ phận có giá trị cao.
Dụng cụ, thiết bị kẹp phôi và đặc tính vật liệu
Khả năng tiếp cận bổ sung do gia công 5 trục đồng thời mang lại đã thay đổi cách các kỹ sư lựa chọn dao cắt và đồ gá. Góc tiếp cận tốt hơn có thể rút ngắn độ nhô ra của dụng cụ, nhưng phôi vẫn phải giữ được độ cứng vững trong khi bàn máy hoặc trục chính di chuyển theo nhiều hướng khác nhau.
Lựa chọn và tầm với của dụng cụ cắt
Các dụng cụ có chiều dài ngắn thường cứng vững hơn so với các dụng cụ cắt có tầm với dài. Bằng cách nghiêng dụng cụ hoặc phôi, máy 5 trục thường có thể tiếp cận các bề mặt sâu mà không cần vươn quá mức. Điều này giúp giảm độ lệch và rung động, đồng thời cho phép tốc độ tiến dao ổn định hơn, kiểm soát kích thước tốt hơn và độ đồng nhất bề mặt được cải thiện.
Dao phay cầu thường được sử dụng để gia công hoàn thiện các hình dạng tự do, nhưng dao phay hình trụ, dao phay côn, dao phay hình kẹo mút và dao phay cạnh đa trục cũng có thể được sử dụng. Loại dao phay tốt nhất phụ thuộc vào độ cong bề mặt, hình dạng góc, góc tiếp cận, vật liệu và độ hoàn thiện yêu cầu.
Cần xem xét khoảng cách giữa giá đỡ dụng cụ và lưỡi cắt. Giá đỡ quá lớn có thể bị va chạm khi dụng cụ nghiêng về phía tường. Giá đỡ mỏng giúp cải thiện khả năng tiếp cận nhưng có thể làm giảm độ cứng vững. Việc lựa chọn dụng cụ cần cân bằng giữa tầm với, khoảng cách giữa giá đỡ và lưỡi cắt, áp lực cắt và tuổi thọ dự kiến của dụng cụ.
Kẹp phôi và độ ổn định vật liệu
Đồ gá năm trục cần để lộ càng nhiều phần phôi càng tốt trong khi vẫn đảm bảo đủ độ chắc chắn. Đồ gá phải luôn cách xa dao cắt và trục chính trong suốt quá trình quay. Các loại kẹp có cấu hình thấp, đồ gá kiểu đuôi én, hàm kẹp mềm tùy chỉnh và đế hy sinh thường được xem xét.
Trình tự gia công cần đảm bảo độ cứng vững. Loại bỏ quá nhiều vật liệu ngay từ đầu có thể để lại các lưỡi, thành hoặc các phần có hình dạng tự do mỏng manh, dễ bị rung lắc trong quá trình gia công tinh. Các công đoạn gia công thô, bán tinh và tinh cần được sắp xếp sao cho lượng vật liệu còn lại đủ để đỡ chi tiết cho đến khi các bề mặt quan trọng được hoàn thiện.
Tính chất vật liệu cũng ảnh hưởng đến chiến lược gia công. Nhôm chịu được tốc độ cắt cao nhưng có thể bị biến dạng khi giải phóng ứng suất dư. Thép không gỉ có thể bị cứng lại và sinh nhiệt, trong khi titan tập trung nhiệt gần lưỡi cắt. Mỗi loại vật liệu đòi hỏi sự tiếp xúc, chất làm mát, lớp phủ dụng cụ và dung sai gia công phù hợp.
Dung sai, độ hoàn thiện bề mặt và kiểm soát chất lượng
Gia công đồng thời 5 trục có thể giảm thiểu sự sai lệch do thiết lập máy, nhưng dung sai cuối cùng vẫn phụ thuộc vào toàn bộ hệ thống sản xuất. Hiệu chuẩn máy, tình trạng dụng cụ, độ cứng vững của đồ gá, độ ổn định vật liệu, đặc tính nhiệt, lập trình và kiểm tra đều ảnh hưởng đến chi tiết thành phẩm.
Độ chính xác trên nhiều bề mặt
Gia công nhiều bề mặt trong một lần kẹp phôi giúp giảm thiểu sai sót do việc tháo và đặt lại chi tiết. Mối quan hệ giữa các điểm chuẩn vẫn được duy trì so với thiết lập ban đầu, giúp cải thiện vị trí tương đối của các lỗ, đường viền, mặt và các chi tiết cong.
Tuy nhiên, độ chính xác của trục quay trở nên quan trọng hơn. Định vị tuyến tính có thể chính xác trong khi sai số trục quay tạo ra sự biến đổi ở các góc độ khác nhau. Điểm cắt càng xa tâm quay, thì một sai lệch nhỏ về góc hoặc trục quay càng có thể ảnh hưởng đến vị trí bề mặt thực tế.
Dung sai cần được xác định theo chức năng. Không phải mọi bề mặt tự do đều cần độ chính xác kích thước giống như ổ đỡ, chi tiết làm kín, lỗ định vị hoặc điểm chuẩn lắp ráp. Bản vẽ rõ ràng giúp nhà sản xuất tập trung vào việc hiệu chuẩn, hoàn thiện và kiểm tra các mối quan hệ quan trọng nhất.
Hoàn thiện bề mặt trên các đường cong phức tạp
Độ nhám bề mặt phụ thuộc vào diện tích tiếp xúc của dao cắt, bước tiến dao, tốc độ cấp liệu, hướng dao, chuyển động của máy và phản ứng của vật liệu. Gia công 5 trục đồng thời có thể giúp dao cắt tránh các vùng tiếp xúc không hiệu quả và duy trì bán kính cắt hiệu quả ổn định hơn trên bề mặt có đường cong.
Chuyển động quay được kiểm soát kém vẫn có thể để lại vết. Thay đổi góc nhanh, đảo trục, giảm tốc độ tiến dao hoặc sự không ổn định của vectơ dụng cụ có thể tạo ra các vệt và sự không đồng nhất bề mặt có thể nhìn thấy được. Kiểm soát hướng mượt mà và sự tiếp xúc dao cắt nhất quán là điều cần thiết khi gia công các khuôn, lưỡi dao hoặc bề mặt sản phẩm được đánh bóng.
Việc kiểm tra có thể bao gồm đo bằng máy đo tọa độ (CMM), quét quang học, kiểm tra độ nhám bề mặt, phân tích biên dạng hoặc so sánh với mô hình CAD. Các chi tiết phức tạp thường yêu cầu kiểm tra từ nhiều hướng, do đó việc lập kế hoạch điểm chuẩn cần kết nối thiết lập gia công với chiến lược đo lường cuối cùng.
Lợi ích và hạn chế của gia công đồng thời
Giá trị chính của gia công 5 trục đồng thời đến từ việc kết hợp khả năng tiếp cận, định hướng dụng cụ liên tục và giảm thời gian thiết lập. Nó có thể cải thiện sản xuất các chi tiết phức tạp, nhưng cũng làm tăng thêm các yêu cầu về lập trình, máy móc, dụng cụ và kiểm soát chất lượng mà có thể không cần thiết đối với các chi tiết đơn giản hơn.
| Yếu tố kỹ thuật | Lợi ích tiềm năng | Hạn chế có thể xảy ra |
| Hình học phức tạp | Tiếp cận các bề mặt cong và có góc thay đổi | Yêu cầu lập trình CAM nâng cao |
| Số lượng thiết lập | Máy móc tích hợp nhiều tính năng hơn trong một thiết bị kẹp. | Yêu cầu về việc giữ lao động công khai và ổn định. |
| Chiều dài dụng cụ | Cho phép sử dụng các loại dao cắt ngắn hơn và cứng cáp hơn. | Khe hở giữa giá đỡ và trục chính vẫn rất quan trọng. |
| Bề mặt | Duy trì sự tiếp xúc tốt hơn với lưỡi cắt. | Chuyển động quay có thể tạo ra vết nếu không ổn định. |
| tính chính xác | Giảm thiểu lỗi định vị lại | Phụ thuộc vào hiệu chuẩn động học |
| Thời gian chu kỳ | Kết hợp các thao tác và giảm thiểu công việc xử lý. | Quá trình mô phỏng và lập trình mất nhiều thời gian hơn. |
| Chi phí sản xuất | Có thể giảm tổng chi phí cho các bộ phận phức tạp. | Chi phí máy móc và chi phí kỹ thuật cao hơn. |
| Rủi ro quy trình | Có thể hoàn thành các bộ phận có giá trị cao một cách hiệu quả. | Hậu quả của va chạm có thể rất nghiêm trọng. |
Gia công đồng thời mang lại giá trị gia tăng ở những trường hợp nào?
Quy trình này mang lại giá trị cao nhất khi chi tiết có bề mặt cong liên tục, khó tiếp cận, nhiều hướng khác nhau hoặc các mối quan hệ quan trọng giữa các đặc điểm. Trong những trường hợp này, việc giảm số lần thiết lập và sử dụng dao cắt ngắn hơn có thể giảm rủi ro gia công và cải thiện độ chính xác về kích thước.
Điều này cũng có thể giảm bớt công việc ở các công đoạn tiếp theo. Đường chạy dao mượt mà và liên tục hơn có thể giảm thiểu việc phay, đánh bóng thủ công và hiệu chỉnh thiết lập. Đối với bề mặt khuôn, các bộ phận khí động học và hình dạng y tế, việc giảm thiểu công đoạn hoàn thiện thủ công giúp bảo toàn hình dạng CAD dự định và độ chính xác về kích thước.
Sản xuất đa dạng sản phẩm với số lượng nhỏ cũng có thể hưởng lợi khi một bộ gá lắp linh hoạt và chương trình đã được kiểm chứng thay thế cho nhiều thiết lập riêng biệt. Máy có thể có giá thành mỗi giờ cao hơn, nhưng tổng chi phí sản xuất có thể thấp hơn khi tính đến chi phí nhân công thiết lập, kiểm tra, làm lại và hoàn thiện thứ cấp.
Khi nào thì quy trình khác phù hợp hơn?
Các chi tiết hình lăng trụ đơn giản không tự động được hưởng lợi từ gia công đồng thời. Nếu chi tiết chủ yếu bao gồm các mặt phẳng, hốc thẳng và các lỗ dễ tiếp cận, quy trình 3 trục hoặc 3+2 có thể tạo ra chi tiết nhanh hơn với lập trình đơn giản hơn và chi phí máy thấp hơn.
Gia công đồng thời 5 trục không phải lúc nào cũng là phương pháp gia công thô tốt nhất. Việc loại bỏ lượng vật liệu lớn có thể hiệu quả hơn trên trung tâm gia công 3 trục cứng vững hoặc trung tâm gia công ngang bằng cách sử dụng dao cắt lớn hơn và độ sâu cắt sâu hơn. Sau đó, chi tiết có thể được chuyển sang quy trình 5 trục để gia công bán tinh và tạo các chi tiết hoàn thiện phức tạp.
Quyết định nên dựa trên tổng rủi ro của quy trình chứ không chỉ dựa vào khả năng của máy móc. Các kỹ sư nên so sánh thời gian lập trình, thời gian chu kỳ, số lần thiết lập, chi phí đồ gá, nỗ lực kiểm tra, yêu cầu về bề mặt và số lượng dự kiến trước khi lựa chọn phương pháp gia công.
Các yếu tố cần cân nhắc khi thiết kế chi tiết máy CNC năm trục
Một chi tiết không cần phải quá phức tạp mới có thể hưởng lợi từ gia công 5 trục, nhưng hình dạng hình học của nó phải đảm bảo chuyển động liên tục của dụng cụ. Việc xem xét thiết kế sớm giúp xác định xem các bề mặt cần thiết có thể gia công, kiểm tra và tiếp cận được mà không phát sinh chi phí không cần thiết hay không.
Truy cập công cụ và hình dạng tính năng
Cần kiểm tra kỹ khoảng hở giữa dao cắt và giá đỡ khi gia công các hốc sâu, rãnh hẹp, các chỗ lồi lõm và các vách ngăn sát nhau. Đầu dao có thể tiếp cận được bề mặt nhưng lại bị giá đỡ hoặc thân trục chính chặn lại khi máy nghiêng đến góc cần thiết.
Bán kính góc trong cần phù hợp với kích thước dao cắt thực tế. Chuyển động đồng thời cải thiện khả năng tiếp cận, nhưng không tạo ra các góc trong sắc bén hoàn hảo với dao cắt quay. Bán kính nhỏ đòi hỏi dụng cụ nhỏ hơn, điều này có thể làm tăng thời gian gia công, nguy cơ lệch hướng và mài mòn dụng cụ.
Các nhà thiết kế cũng nên xem xét góc cắt cần thiết. Nếu chỉ có thể tiếp cận được một chi tiết gần giới hạn quay của máy, quá trình sản xuất có thể trở nên kém ổn định hơn. Một thay đổi nhỏ về hình dạng, bán kính khe hở lớn hơn hoặc góc thành được điều chỉnh có thể cải thiện khả năng tiếp cận của dụng cụ mà không làm thay đổi chức năng của chi tiết.
Điểm chuẩn, dung sai và kiểm tra
Các mốc chuẩn chức năng cần được đặt trên các bề mặt ổn định và có thể đo được. Nhà cung cấp gia công cần có mối quan hệ rõ ràng giữa hình dạng tự do và các lỗ quan trọng, giao diện, mặt lắp đặt hoặc các đặc điểm làm kín. Việc xác định mốc chuẩn không rõ ràng sẽ làm cho cả việc lập trình và kiểm tra trở nên khó khăn hơn.
Dung sai chặt chẽ nên tập trung vào các chi tiết ảnh hưởng đến quá trình lắp ráp hoặc hiệu năng. Áp dụng cùng một dung sai cho mọi bề mặt cong có thể làm tăng chi phí lập trình, hoàn thiện và kiểm tra mà không cải thiện sản phẩm cuối cùng. Chú thích biên dạng bề mặt thường hữu ích hơn là các kích thước điểm quá mức.
Việc tiếp cận để kiểm tra cần được xem xét trong giai đoạn thiết kế. Một chi tiết khó tiếp cận bằng dụng cụ cắt cũng có thể khó đo bằng đầu dò thông thường. Quét quang học, đồ gá tùy chỉnh hoặc thước đo chuyên dụng có thể cần thiết cho các hình dạng sâu hoặc có độ cong cao.
Ứng dụng của gia công đồng thời 5 trục
Gia công đồng thời được sử dụng khi độ phức tạp của bề mặt, khả năng tiếp cận dụng cụ và mối quan hệ giữa các chi tiết khiến cho các thiết lập thông thường trở nên không hiệu quả. Phương pháp này có giá trị nhất khi chi tiết cần duy trì hình dạng chính xác trên nhiều hướng thay đổi hoặc các bề mặt ba chiều liên tục.
Linh kiện hàng không vũ trụ và năng lượng
Các bộ phận hàng không vũ trụ như cánh quạt, cánh quạt phụ, cánh tuabin, cánh khí động học và các cấu kiện kết cấu thường có bề mặt xoắn và tiết diện mỏng. Chuyển động đồng thời cho phép dao cắt bám sát hình dạng cánh trong khi vẫn duy trì khoảng cách an toàn với các bề mặt liền kề và hỗ trợ sự ăn khớp dụng cụ được kiểm soát.
Các chi tiết này thường được gia công từ nhôm, titan, thép không gỉ hoặc hợp kim chịu nhiệt cao. Giá trị vật liệu và độ khó gia công khiến việc phòng ngừa va chạm, quản lý tuổi thọ dụng cụ và xác minh quy trình trở nên đặc biệt quan trọng. Các chiến lược gia công bán tinh và tinh ổn định giúp bảo vệ chi tiết sau khi loại bỏ lượng vật liệu lớn.
Các bộ phận xử lý năng lượng và chất lỏng cũng có thể bao gồm cánh quạt, rôto bơm, cửa nạp và đường dẫn dòng chảy. Độ đồng nhất bề mặt ảnh hưởng đến hành vi và hiệu quả của chất lỏng, do đó, việc kiểm soát đường chạy dao và độ hoàn thiện nhất quán có thể quan trọng về mặt chức năng hơn là chỉ về mặt thẩm mỹ.
Các bộ phận y tế, khuôn mẫu và dụng cụ chính xác
Các thành phần y tế có thể bao gồm cấy ghép chỉnh hình, dụng cụ phẫu thuật, cấu trúc giả và các bộ phận giải phẫu tùy chỉnh. Hình dạng hữu cơ, bề mặt được kiểm soát và góc dụng cụ thay đổi liên tục khiến việc gia công 5 trục đồng thời trở nên hữu ích trong việc sản xuất hình học phức tạp từ kim loại tương thích sinh học và nhựa kỹ thuật.
Các chi tiết khuôn dập thường có các khoang sâu, độ nghiêng thay đổi, bề mặt được tạo hình và khó tiếp cận các góc. Gia công năm trục có thể rút ngắn dao cắt, cải thiện tiếp xúc bề mặt và giảm số lần thiết lập khuôn. Điều này cũng có thể làm giảm quá trình đánh bóng trên các bề mặt phức tạp của khoang và lõi.
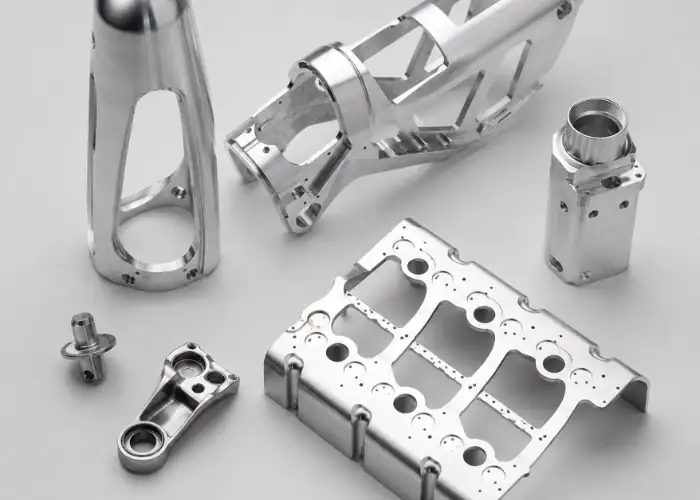
Các dụng cụ chính xác, linh kiện robot và các bộ phận tự động hóa có thể được hưởng lợi khi cần duy trì độ chính xác cao đối với nhiều chi tiết góc cạnh. Đối với các ứng dụng chuyên biệt , thiết kế linh kiện và yêu cầu sản xuất có thể khác nhau đáng kể tùy thuộc vào thiết bị và môi trường hoạt động. Gia công một lần thiết lập giúp kiểm soát vị trí lỗ, giao diện lắp đặt, các đặc điểm cảm biến và bề mặt làm việc có đường cong mà không tích lũy lỗi do kẹp lại nhiều lần.
Câu Hỏi Thường Gặp
Gia công đồng thời 5 trục có luôn chính xác hơn gia công 3+2 trục không?
Không phải lúc nào cũng vậy. Gia công đồng thời có thể giảm thiểu sai số thiết lập và cải thiện khả năng làm mịn bề mặt liên tục, nhưng độ chính xác của nó phụ thuộc vào hiệu chuẩn trục quay, cài đặt RTCP, đo lường dụng cụ, lập trình và tình trạng máy. Đối với các chi tiết phẳng có góc cố định, thao tác 3+2 ổn định có thể đơn giản hơn và cho độ chính xác tương đương.
Những bộ phận nào thực sự cần chuyển động 5 trục đồng thời?
Các chi tiết có góc bề mặt thay đổi liên tục, lưỡi xoắn, cánh quạt, đường viền tự do, các vùng lõm khó gia công hoặc yêu cầu khoảng hở dụng cụ phức tạp là những ứng cử viên sáng giá. Các chi tiết chỉ có lỗ góc cạnh, mặt phẳng hoặc hốc định hướng cố định thường có thể được sản xuất hiệu quả bằng phương pháp gia công 3+2.
RTCP ảnh hưởng đến độ chính xác gia công năm trục như thế nào?
RTCP bù trừ cho sự dịch chuyển của đầu dụng cụ khi các trục quay thay đổi vị trí. Nó sử dụng dữ liệu động học máy và chiều dài dụng cụ để điều phối các trục tuyến tính. Việc hiệu chuẩn không chính xác hoặc dữ liệu dụng cụ không chính xác vẫn có thể gây ra lỗi, vì vậy RTCP phải được hỗ trợ bởi thông tin máy móc và thiết lập đã được xác minh.
Rủi ro hỏng hóc chính trong gia công đồng thời là gì?
Một trong những rủi ro chính là va chạm không được phát hiện liên quan đến dụng cụ, giá đỡ, trục chính, đồ gá, bàn máy hoặc phôi. Các rủi ro khác bao gồm đảo chiều trục quay, mất ổn định vectơ dụng cụ, biến thiên tốc độ tiến dao quá mức, hiệu chuẩn kém và xước bề mặt. Mô phỏng hoàn chỉnh và xác minh chương trình được kiểm soát là rất cần thiết.
Kết luận
Gia công đồng thời 5 trục cho phép kiểm soát liên tục vị trí và hướng của dụng cụ, phù hợp với các bề mặt phức tạp, khó tiếp cận và các chi tiết yêu cầu mối quan hệ chính xác theo nhiều hướng. Giá trị của nó phụ thuộc vào hình học, động học máy, RTCP, chất lượng lập trình, dụng cụ, kẹp phôi, đặc tính vật liệu và kế hoạch kiểm tra.
Tại TiRapid , chúng tôi cung cấp dịch vụ gia công CNC chính xác cho các bộ phận kim loại và nhựa theo yêu cầu, giúp khách hàng sản xuất các linh kiện năm trục phức tạp với đường chạy dao được kiểm soát, độ chính xác về kích thước, chất lượng bề mặt và hiệu suất đáng tin cậy cho các ứng dụng kỹ thuật đòi hỏi cao.
















