
RA và RZ là hai thông số độ nhám bề mặt phổ biến được sử dụng trong gia công, kiểm tra và bản vẽ kỹ thuật. Mặc dù cả hai đều mô tả kết cấu bề mặt, nhưng chúng không đo cùng một khía cạnh của biên dạng, đó là lý do tại sao chúng không nên được coi là có thể thay thế cho nhau trong sản xuất hoặc kiểm soát chất lượng.
Trong hướng dẫn này, chúng tôi giải thích ý nghĩa của RA và RZ, sự khác biệt giữa chúng, cách đo lường và khi nào mỗi thông số hữu ích hơn. Mục tiêu là giúp các kỹ sư, người mua và nhà sản xuất lựa chọn thông số độ nhám phù hợp cho các yêu cầu gia công, kiểm tra và hoàn thiện bề mặt.
Độ nhám bề mặt là gì?
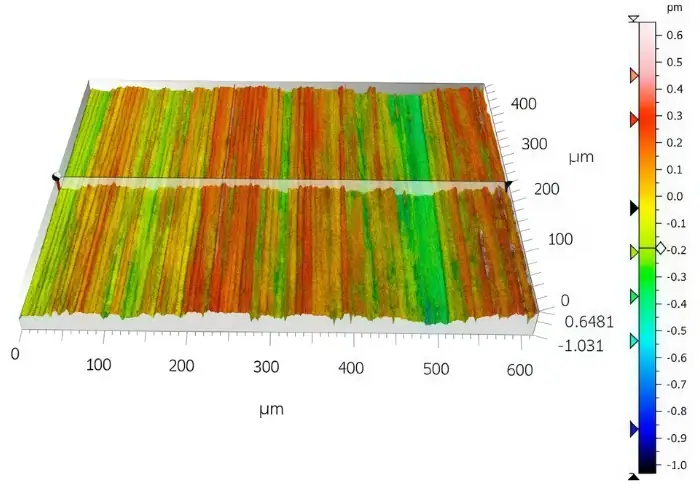
Độ nhám bề mặt đề cập đến những chỗ gồ ghề nhỏ còn sót lại trên bề mặt vật liệu sau quá trình sản xuất. Những đỉnh và rãnh nhỏ này được tạo ra bởi quá trình gia công, mài, đánh bóng, phun cát và các quy trình sản xuất khác. Ngay cả khi một chi tiết trông có vẻ nhẵn mịn bằng mắt thường, nó vẫn có kết cấu bề mặt có thể đo được và ảnh hưởng đến hiệu suất hoạt động thực tế của chi tiết đó.
Trong kỹ thuật, độ nhám bề mặt rất quan trọng vì điều kiện bề mặt không chỉ liên quan đến vẻ bề ngoài. Nó có thể ảnh hưởng đến ma sát, mài mòn, khả năng làm kín, hành vi bôi trơn, hiệu suất chịu mỏi và chất lượng tiếp xúc giữa các bộ phận ghép nối. Một bề mặt trông chấp nhận được về mặt thị giác vẫn có thể gây ra các vấn đề về chức năng nếu độ nhám của nó không đáp ứng được yêu cầu của ứng dụng.
Đó là lý do tại sao các thông số độ nhám như RA và RZ được sử dụng trên bản vẽ và báo cáo kiểm tra. Chúng biến kết cấu bề mặt thành dữ liệu có thể đo lường được thay vì mô tả chủ quan. Thay vì gọi một bề mặt là "mịn" hay "thô" một cách chung chung, các kỹ sư có thể chỉ định mục tiêu độ nhám được kiểm soát, hỗ trợ gia công, kiểm soát chất lượng và hiệu suất sản phẩm.
RA là gì?
RA là viết tắt của độ nhám trung bình cộng. Đây là một trong những thông số độ nhám bề mặt được sử dụng phổ biến nhất trong kỹ thuật và sản xuất vì nó cung cấp mô tả số học tổng quát về kết cấu bề mặt. Nói một cách đơn giản, RA biểu thị giá trị trung bình của độ lệch tuyệt đối của biên dạng bề mặt so với đường trung bình trên một chiều dài đo được.
Vì RA dựa trên phương pháp tính trung bình, nó cho cái nhìn tổng quát về độ nhám bề mặt thay vì chỉ tập trung vào các đỉnh và đáy cực đoan nhất. Điều này làm cho nó hữu ích khi mục tiêu là mô tả chất lượng bề mặt tổng thể một cách nhất quán và được công nhận rộng rãi. Vì lý do đó, RA thường là thông số độ nhám mặc định được hiển thị trên bản vẽ kỹ thuật và thông số kỹ thuật gia công.
Trong thực tế sử dụng, RA hoạt động tốt trong nhiều ứng dụng sản xuất thông thường, nơi mục tiêu về độ hoàn thiện tổng thể quan trọng hơn các đặc điểm bề mặt riêng lẻ. Tuy nhiên, vì đây là giá trị trung bình, nó có thể không mô tả đầy đủ các bề mặt có rãnh sâu hoặc đỉnh cao ảnh hưởng mạnh đến chức năng. Đó là một lý do tại sao các kỹ sư cũng sử dụng các thông số như RZ khi các đặc điểm bề mặt quan trọng hơn.
RZ là gì?
RZ là một thông số độ nhám bề mặt tập trung trực tiếp hơn vào sự biến thiên giữa đỉnh và đáy trong biên dạng đo được. Mặc dù định nghĩa có thể hơi khác nhau tùy thuộc vào tiêu chuẩn được sử dụng, RZ thường liên quan đến khoảng cách thẳng đứng giữa các đỉnh cao hơn và các đáy thấp hơn dọc theo chiều dài lấy mẫu. Điều này làm cho nó nhạy cảm hơn với các bất thường bề mặt rõ rệt so với RA.
Vì RZ làm nổi bật các đặc điểm bề mặt cực đoan hơn, nó có thể cung cấp thông tin hữu ích khi sự biến đổi bề mặt cục bộ có ảnh hưởng đến chức năng. Một bề mặt có thể có giá trị độ nhám trung bình chấp nhận được nhưng vẫn chứa các đỉnh hoặc đáy gây ra các vấn đề về độ kín, tiếp xúc hoặc mài mòn. Trong những trường hợp như vậy, RZ có thể tiết lộ các chi tiết mà RA có thể làm mịn thông qua việc lấy trung bình.
Trong kỹ thuật và kiểm tra, RZ thường có ý nghĩa hơn khi ứng dụng nhạy cảm với các đặc điểm cực đoan của biên dạng hơn là chỉ chất lượng hoàn thiện tổng thể. Nó thường được xem xét cho các bề mặt làm kín, các vùng tiếp xúc trượt và các bộ phận khác mà hành vi độ nhám cục bộ có thể ảnh hưởng mạnh đến hiệu suất. Đó là lý do tại sao RA và RZ có liên quan nhưng không thể thay thế cho nhau.
RA và RZ: Sự khác biệt chính
Mặc dù RA và RZ thường được đề cập cùng nhau trên bản vẽ và báo cáo kiểm tra, sự khác biệt giữa chúng không chỉ đơn thuần là thay đổi ký hiệu độ nhám. Chúng mô tả biên dạng bề mặt từ các góc độ khác nhau, và sự khác biệt đó ảnh hưởng đến cách các kỹ sư diễn giải chất lượng hoàn thiện, xác định yêu cầu và đánh giá xem bề mặt đó có thực sự phù hợp với chức năng hay không.
Sự khác biệt nằm ở những gì chúng đo lường
Mặc dù cả RA và RZ đều được sử dụng để mô tả độ nhám bề mặt, nhưng chúng tập trung vào các khía cạnh khác nhau của biên dạng. RA dựa trên độ lệch trung bình của bề mặt so với đường trung bình, do đó nó cung cấp một bức tranh số tổng quát về mức độ nhám tổng thể. Ngược lại, RZ chú trọng hơn vào sự khác biệt về chiều cao giữa các đỉnh và đáy trong phần được đo.
Điều này có nghĩa là hai tham số này không mô tả bề mặt theo cùng một cách. RA làm mịn biên dạng thành giá trị trung bình, hữu ích cho việc kiểm soát độ hoàn thiện tổng thể. RZ nhạy cảm hơn với các bất thường rõ rệt, giúp nó thể hiện tốt hơn liệu bề mặt có chứa các biến đổi cục bộ cực đoan hơn hay không.
Do sự khác biệt này, hai bề mặt có thể trông tương tự nhau về một thông số nhưng vẫn khác biệt đáng kể về thông số khác. Một bề mặt có thể có giá trị RA chấp nhận được nhưng vẫn thể hiện các đỉnh hoặc đáy đủ lớn để ảnh hưởng đến tiếp xúc, độ kín hoặc độ mài mòn. Đó là một lý do tại sao các kỹ sư cần hiểu rõ từng thông số thực sự đo lường điều gì trước khi lựa chọn thông số nào để chỉ định.
Sự khác biệt trong cách hiểu thực tiễn
Trong công việc kỹ thuật thực tế, RA thường được sử dụng khi mục tiêu là kiểm soát chất lượng bề mặt tổng thể. Nó được chấp nhận rộng rãi, dễ truyền đạt và phổ biến trên các bản vẽ gia công, điều này làm cho nó hữu ích cho nhiều yêu cầu sản xuất thường nhật. Khi các kỹ sư muốn mô tả tổng quát về mức độ hoàn thiện bề mặt, RA thường là thông số quen thuộc hơn.
RZ trở nên hữu ích hơn khi các đặc điểm cực trị cục bộ trên bề mặt có ảnh hưởng đến chức năng. Nếu chi tiết bao gồm các bề mặt làm kín, vùng tiếp xúc trượt hoặc các đặc điểm mà các rãnh sâu hơn hoặc đỉnh cao hơn có thể ảnh hưởng đến hiệu suất, RZ có thể cung cấp thông tin phù hợp hơn so với chỉ giá trị trung bình. Trong những trường hợp này, các đặc điểm cực trị của biên dạng có thể quan trọng hơn giá trị trung bình độ nhám tổng thể.
Đây là lý do tại sao RA và RZ không nên được hiểu là những lựa chọn thay thế đơn giản. Một trong hai thường phù hợp hơn để mô tả chất lượng hoàn thiện tổng thể, trong khi cái kia có thể phản ánh tốt hơn loại hành vi biên dạng cục bộ ảnh hưởng đến chức năng thực tế của chi tiết. Sự lựa chọn đúng đắn phụ thuộc vào những gì bề mặt thực sự cần thực hiện trong quá trình sử dụng.
Vì sao chúng không thể thay thế cho nhau?
RA và RZ có liên quan đến nhau, nhưng chúng không thể thay thế trực tiếp cho nhau vì chúng dựa trên những cách mô tả bề mặt khác nhau. RA tính trung bình biên dạng bề mặt, trong khi RZ tập trung hơn vào đặc điểm độ chênh lệch giữa đỉnh và đáy. Vì chúng nhấn mạnh các hành vi biên dạng khác nhau, nên không có tỷ lệ cố định phổ quát nào có thể chuyển đổi một tham số này thành tham số kia một cách đáng tin cậy.
Trong sản xuất, người ta đôi khi cố gắng ước tính RZ từ RA bằng các phép tính gần đúng, nhưng các mối quan hệ đó phụ thuộc rất nhiều vào loại quy trình, vật liệu, hình dạng bề mặt và tiêu chuẩn đo lường. Một bề mặt được tiện, một bề mặt được mài và một bề mặt được đánh bóng đều có thể cho thấy các mối quan hệ RA-to-RZ khác nhau ngay cả khi độ hoàn thiện trung bình trông tương tự nhau.
Đó là lý do tại sao việc thay thế RA bằng RZ, hoặc RZ bằng RA, mà không xem xét kỹ lưỡng có thể tạo ra lỗi trong thông số kỹ thuật. Bản vẽ có thể yêu cầu cùng một chất lượng hoàn thiện, nhưng kết quả kiểm tra thực tế và hiệu suất hoạt động có thể thay đổi tùy thuộc vào thông số được sử dụng. Để đạt được độ chính xác kỹ thuật, thông số chính xác cần được lựa chọn một cách có chủ đích chứ không phải chuyển đổi một cách tùy tiện.
RA và RZ được đo như thế nào?
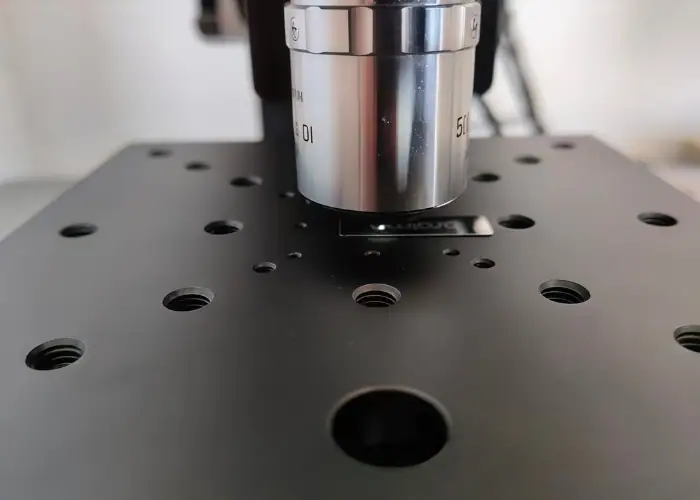
Thông thường, RA và RZ được đo bằng máy đo độ nhám bề mặt hoặc máy đo biên dạng. Các thiết bị này theo dõi biên dạng bề mặt trên một chiều dài xác định và tính toán giá trị độ nhám dựa trên hình dạng được ghi lại. Tùy thuộc vào hệ thống, phép đo có thể được thực hiện bằng đầu dò tiếp xúc hoặc bằng phương pháp quang học không tiếp xúc.
Trong nhiều môi trường sản xuất, máy đo biên dạng tiếp xúc thường được sử dụng vì chúng cung cấp dữ liệu biên dạng trực tiếp và phù hợp với nhiều loại bề mặt gia công. Hệ thống quang học có thể được ưu tiên cho các bề mặt mỏng manh, các chi tiết rất nhỏ hoặc các ứng dụng mà việc kiểm tra không tiếp xúc thực tế hơn. Trong cả hai trường hợp, mục tiêu là thu thập đủ thông tin biên dạng để tính toán chính xác thông số độ nhám cần thiết.
Điều kiện đo cũng rất quan trọng. Chiều dài mẫu, cài đặt ngưỡng cắt, tiêu chuẩn đánh giá và loại thiết bị đều có thể ảnh hưởng đến kết quả báo cáo. Đó là lý do tại sao các giá trị RA và RZ không nên được diễn giải mà không xem xét cách chúng được đo. Trong kiểm tra kỹ thuật, phương pháp đo là một phần của kết quả, chứ không phải là một yếu tố tách rời.
Tại sao sự khác biệt giữa RA và RZ lại quan trọng?
Sự khác biệt giữa RA và RZ rất quan trọng vì hiệu suất bề mặt không phải lúc nào cũng chỉ được xác định bằng giá trị trung bình. Trong một số ứng dụng, mục tiêu hoàn thiện tổng quát là đủ để mô tả chất lượng bề mặt cần thiết. Trong những ứng dụng khác, các đỉnh và đáy cục bộ có ảnh hưởng mạnh mẽ hơn nhiều đến khả năng làm kín, trượt, mài mòn hoặc tiếp xúc với bề mặt khác của chi tiết trong quá trình sử dụng.
Điều này trở nên đặc biệt quan trọng khi điều kiện bề mặt ảnh hưởng trực tiếp đến chức năng. Một chi tiết có thể trông chấp nhận được nếu chỉ xét đến độ nhám trung bình, nhưng vẫn hoạt động kém hiệu quả nếu bề mặt có những chỗ lõm sâu hơn hoặc đỉnh cao hơn mức cho phép của ứng dụng. Trong các bề mặt làm kín, các giao diện trượt và các khu vực nhạy cảm với sự mỏi vật liệu, những điểm cực đoan cục bộ đó có thể quan trọng không kém gì mức độ hoàn thiện tổng thể.
Đó là lý do tại sao việc lựa chọn thông số độ nhám phù hợp là một quyết định kỹ thuật, chứ không chỉ là sở thích đo lường. Nếu thông số được chỉ định sai, bản vẽ có thể không mô tả đầy đủ chức năng thực tế của bề mặt. Kiểm soát bề mặt tốt phụ thuộc vào việc lựa chọn thông số phù hợp với chức năng của chi tiết, chứ không chỉ đơn giản là chọn giá trị độ nhám quen thuộc nhất.
So sánh RA và RZ trong gia công cơ khí và hoàn thiện bề mặt Ckiểm soát
Trong sản xuất thực tế, việc lựa chọn giữa RA và RZ gắn liền chặt chẽ với cách tạo bề mặt và chức năng của chi tiết thành phẩm trong quá trình sử dụng. Phương pháp gia công, quy trình hoàn thiện và yêu cầu chức năng đều có thể ảnh hưởng đến việc thông số nào hữu ích hơn. Xem xét chúng trong bối cảnh sản xuất sẽ giúp việc phân biệt trở nên thực tế và dễ áp dụng hơn.
Trong gia công CNC
Trong gia công CNC, độ nhám bề mặt bị ảnh hưởng bởi tốc độ cắt, tốc độ tiến dao, hình dạng dao, tình trạng dao, độ rung và đặc tính vật liệu. Vì các biến số này ảnh hưởng đến biên dạng cuối cùng, việc kiểm soát độ nhám không chỉ đơn thuần là chọn một con số mục tiêu. Nó còn liên quan đến việc hiểu cách thức quá trình gia công tạo ra kết cấu bề mặt ngay từ đầu.
Độ nhám bề mặt (RA) thường được sử dụng trong gia công CNC vì nó cung cấp mục tiêu hoàn thiện thực tế và được công nhận rộng rãi cho công việc sản xuất nói chung. Nó hoạt động tốt khi mục tiêu là truyền đạt chất lượng bề mặt tổng thể một cách đơn giản và nhất quán. Đối với nhiều chi tiết gia công, điều đó là đủ để đáp ứng các yêu cầu bản vẽ, kiểm tra chất lượng và giao tiếp với nhà cung cấp.
RZ trở nên hữu ích hơn khi chức năng của chi tiết nhạy cảm hơn với các biến dạng cực đoan của biên dạng. Nếu bề mặt gia công sẽ được dùng để bịt kín, trượt hoặc chịu tải trọng tiếp xúc, các đỉnh và đáy cục bộ có thể ảnh hưởng đến hiệu suất nhiều hơn giá trị độ hoàn thiện trung bình. Trong những trường hợp đó, RZ có thể cung cấp thêm thông tin chi tiết về việc biên dạng gia công có thực sự phù hợp với mục đích sử dụng hay không.
Trong Xử lý và Hoàn thiện Bề mặt
Các quy trình xử lý và hoàn thiện bề mặt có thể làm thay đổi độ nhám theo nhiều cách khác nhau. Mài, đánh bóng, tiện, phay, phun cát và các phương pháp hoàn thiện khác không tạo ra cùng một hình dạng bề mặt, ngay cả khi bề mặt trông tương tự nhau về mặt thị giác. Đó là lý do tại sao mối quan hệ giữa RA và RZ có thể thay đổi tùy thuộc vào cách bề mặt được tạo ra.
Ví dụ, một quy trình có thể tạo ra bề mặt có kết cấu tương đối đồng nhất, trong khi quy trình khác lại tạo ra bề mặt có các đỉnh và đáy cục bộ rõ rệt hơn. Trong cả hai trường hợp, độ nhám trung bình có thể trông tương tự nhau, nhưng hành vi bề mặt thực tế có thể không giống nhau. Đây là một lý do tại sao cùng một giá trị RA không phải lúc nào cũng đồng nghĩa với cùng một giá trị RZ, hoặc cùng một hiệu suất sử dụng.
Trong kiểm soát độ nhám bề mặt thực tế, các kỹ sư cần xem xét phương pháp sản xuất cùng với thông số độ nhám. Yêu cầu về độ nhám chỉ có ý nghĩa khi nó phản ánh cả cách bề mặt được tạo ra và cách chi tiết dự kiến hoạt động. Đó là lý do tại sao loại quy trình, phương pháp kiểm tra và nhu cầu chức năng đều quan trọng khi xác định RA hoặc RZ.
Khi nào nên sử dụng RA?
RA thường là lựa chọn tốt hơn khi mục tiêu là xác định chất lượng bề mặt tổng quát một cách đơn giản và được chấp nhận rộng rãi. Nó thường được sử dụng trên bản vẽ kỹ thuật, thông số kỹ thuật gia công và báo cáo kiểm tra vì nó cung cấp mô tả tổng quát về mức độ nhám tổng thể. Đối với nhiều ứng dụng sản xuất thông thường, điều đó làm cho RA trở nên thiết thực và dễ truyền đạt.
Phương pháp này đặc biệt phù hợp khi chức năng của chi tiết phụ thuộc nhiều hơn vào điều kiện hoàn thiện tổng thể hơn là các đỉnh và đáy riêng lẻ. Các bề mặt gia công thông thường, các chi tiết kết cấu phổ biến, các bề mặt thẩm mỹ và nhiều khu vực tiếp xúc không quan trọng thường được chỉ định bằng RA vì độ nhám trung bình đủ để mô tả chất lượng bề mặt yêu cầu.
RA cũng hữu ích khi tính tương đồng và giao tiếp tiêu chuẩn là điều quan trọng. Vì nó được công nhận rộng rãi trong môi trường sản xuất và kiểm tra, nó giúp các kỹ sư, người mua và nhà cung cấp dễ dàng thống nhất hơn về kỳ vọng đối với chất lượng hoàn thiện. Tuy nhiên, không nên tự động sử dụng nó trong mọi trường hợp nếu các sai lệch cục bộ về biên dạng là quan trọng về mặt chức năng.
Khi nào nên sử dụng RZ?
RZ thường là lựa chọn tốt hơn khi các đỉnh và đáy cục bộ ảnh hưởng trực tiếp đến chức năng của chi tiết. Không giống như RA, vốn đưa ra giá trị trung bình tổng thể, RZ nhạy cảm hơn với các điểm cực trị theo chiều dọc của biên dạng. Điều đó làm cho nó hữu ích hơn khi ứng dụng phụ thuộc vào mức độ rõ nét của các điểm cao và thấp trên bề mặt hơn là chỉ dựa vào mức độ hoàn thiện tổng thể.
Điều này đặc biệt quan trọng đối với các bề mặt làm kín, các vùng tiếp xúc trượt và các giao diện chức năng khác, nơi các bất thường cục bộ có thể ảnh hưởng đến sự rò rỉ, mài mòn, ma sát hoặc chất lượng tiếp xúc. Một bề mặt có thể có giá trị RA chấp nhận được nhưng vẫn chứa các đỉnh hoặc đáy quá lớn so với ứng dụng. Trong trường hợp đó, RZ có thể cung cấp một bức tranh có ý nghĩa hơn về mặt chức năng về tình trạng bề mặt.
RZ cũng hữu ích khi các kỹ sư muốn kiểm soát rủi ro do các điểm cực trị trong biên dạng gây ra thay vì chỉ mô tả độ nhám trung bình. Vì lý do đó, nó thường phù hợp hơn với các bề mặt mà sự thay đổi chiều cao cục bộ quan trọng hơn so với vẻ ngoài hoàn thiện tổng thể. Khi bề mặt phải hoạt động đáng tin cậy trong điều kiện tiếp xúc, làm kín hoặc chuyển động lặp đi lặp lại, RZ có thể là thông số cung cấp nhiều thông tin hơn.
Câu Hỏi Thường Gặp
RA có thể chuyển đổi sang RZ được không?
Không thể áp dụng một cách đáng tin cậy cho tất cả các trường hợp. Trên thực tế, người ta đôi khi sử dụng các phép tính gần đúng, nhưng mối quan hệ giữa RA và RZ phụ thuộc vào vật liệu, quy trình gia công, hình dạng bề mặt và tiêu chuẩn đo lường. Điều đó có nghĩa là một quy tắc chuyển đổi có thể hoạt động tốt với bề mặt này nhưng lại hoàn toàn không hiệu quả với bề mặt khác.
Hai bề mặt có thể có cùng RA nhưng khác RZ không?
Đúng vậy. Hai bề mặt có thể có giá trị độ nhám trung bình tương tự nhau nhưng lại thể hiện hành vi đỉnh-đáy rất khác nhau. Đây là một trong những lý do chính khiến RA và RZ không thể thay thế cho nhau. Một bề mặt có thể trông chấp nhận được về độ hoàn thiện trung bình nhưng vẫn có hành vi khác nhau trong các ứng dụng liên quan đến làm kín, trượt hoặc mài mòn.
Vật liệu nào hữu ích hơn để bịt kín bề mặt, RA hay RZ?
Trong nhiều ứng dụng làm kín, RZ có thể cung cấp nhiều thông tin hơn vì các đỉnh và đáy cục bộ có thể ảnh hưởng đến khả năng tiếp xúc và làm kín của bề mặt. RA vẫn hữu ích cho việc kiểm soát độ hoàn thiện tổng thể, nhưng nếu chức năng làm kín nhạy cảm với các điểm cực trị của biên dạng, RZ có thể cho thấy rõ hơn về hành vi bề mặt thực sự quan trọng trong quá trình sử dụng.
Lỗi thường gặp nhất khi ghi chú RA và RZ trên bản vẽ là gì?
Một lỗi thường gặp là cho rằng RA và RZ có thể hoán đổi cho nhau mà không làm thay đổi yêu cầu bề mặt thực tế. Một lỗi khác là chọn thông số theo thói quen thay vì dựa trên chức năng, quy trình hoặc nhu cầu kiểm tra. Chú thích trên bản vẽ cần mô tả đặc tính bề mặt thực sự quan trọng đối với chi tiết, chứ không chỉ sử dụng thuật ngữ độ nhám quen thuộc hơn.
Kết luận
RA và RZ đều mô tả độ nhám bề mặt, nhưng chúng không mô tả theo cùng một cách. RA tốt hơn để thể hiện độ nhám bề mặt trung bình tổng thể, trong khi RZ hữu ích hơn khi sự biến đổi cục bộ giữa đỉnh và đáy ảnh hưởng đến chức năng. Sự lựa chọn đúng đắn phụ thuộc vào cách bề mặt được tạo ra, cách đo lường và những gì chi tiết cần thực hiện trong quá trình sử dụng.
Tại TiRapid , chúng tôi cung cấp dịch vụ gia công CNC chính xác cho các bộ phận kim loại và nhựa theo yêu cầu, giúp khách hàng kiểm soát độ hoàn thiện bề mặt, chất lượng gia công và hiệu suất hoạt động cho các ứng dụng kỹ thuật đòi hỏi cao.
















