
Trong sản xuất các chi tiết kim loại, độ chính xác về kích thước quyết định liệu một bộ phận có thể được lắp ráp đúng cách hay không, trong khi độ nhám bề mặt ảnh hưởng trực tiếp đến ma sát, độ mài mòn, hiệu suất làm kín, hình thức và tuổi thọ. Đối với gia công CNC, các chi tiết cơ khí chính xác và sản xuất hàng loạt, kiểm soát độ nhám bề mặt là một phần quan trọng của việc lập kế hoạch quy trình. Các vật liệu, dụng cụ cắt, thông số gia công và phương pháp xử lý sau khác nhau có thể tạo ra các bề mặt hoàn thiện khác nhau đáng kể. Do đó, để đạt được chất lượng bề mặt mong muốn cần nhiều hơn là chỉ sử dụng một máy có độ chính xác cao.
Độ nhám bề mặt của các chi tiết kim loại là gì?
Độ nhám bề mặt có nghĩa là gì?
Độ nhám bề mặt mô tả các bất thường và biến đổi vi mô trên bề mặt được gia công. Các thông số phổ biến bao gồm Ra và Rz, trong đó Ra là một trong những chỉ số được sử dụng rộng rãi nhất trong sản xuất.
Giá trị Ra thấp hơn thường cho thấy bề mặt nhẵn hơn. Tuy nhiên, không phải mọi chi tiết đều cần giá trị Ra cực thấp. Yêu cầu về độ nhám bề mặt quá khắt khe có thể làm tăng thời gian gia công và chi phí sản xuất. Độ nhám bề mặt phù hợp cần được xác định dựa trên các yêu cầu về lắp ráp, chuyển động, làm kín và hình thức của chi tiết.
Tại sao độ nhám bề mặt lại quan trọng?
Nếu bề mặt của một chi tiết quá thô ráp, ma sát và mài mòn giữa các bộ phận chuyển động có thể tăng lên, đồng thời các bề mặt làm kín cũng có nguy cơ bị rò rỉ cao hơn. Đối với trục, bánh răng, thanh dẫn hướng, các bộ phận thủy lực và các bộ phận cơ khí khác, chất lượng bề mặt có thể ảnh hưởng trực tiếp đến hiệu suất thực tế.
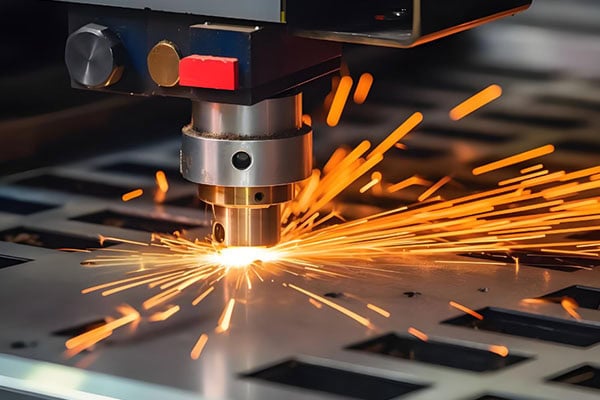
Những yếu tố nào ảnh hưởng đến độ nhám bề mặt trong gia công CNC?
Tình trạng công cụ
Dụng cụ cắt là một trong những yếu tố trực tiếp ảnh hưởng đến chất lượng bề mặt gia công. Độ sắc bén của lưỡi cắt, vật liệu dụng cụ, hình dạng dụng cụ và độ mòn của dụng cụ đều có thể ảnh hưởng đến độ hoàn thiện cuối cùng.
Khi dụng cụ bị mòn, lực cắt tăng lên, có thể dẫn đến gờ, xước và các vết dụng cụ dễ nhận thấy hơn. Do đó, đối với các công đoạn hoàn thiện, tình trạng dụng cụ cần được theo dõi cẩn thận và cần lựa chọn dụng cụ phù hợp dựa trên vật liệu phôi và độ hoàn thiện bề mặt yêu cầu.
Tốc độ cắt và Tốc độ nạp
Tốc độ cắt và tốc độ tiến dao có ảnh hưởng đáng kể đến độ nhám bề mặt. Khi tốc độ tiến dao quá cao, các vết gia công do dụng cụ cắt để lại sẽ trở nên rõ rệt hơn. Các thông số cắt quá mạnh cũng có thể làm tăng nguy cơ rung động và giật cục.
Đối với các công đoạn hoàn thiện, các thông số cắt cần được tối ưu hóa cẩn thận, bao gồm chiều sâu cắt và lượng tiến dao trên mỗi răng, để đạt được sự cân bằng giữa năng suất và chất lượng bề mặt.
Độ cứng vững của máy, thiết bị kẹp phôi và phôi gia công
Độ lệch tâm trục chính máy, độ rung của thiết bị, độ ổn định của đồ gá và độ cứng vững của phôi đều có thể ảnh hưởng đến bề mặt gia công.
Các chi tiết thành mỏng, trục dài và hốc sâu đặc biệt dễ bị biến dạng hoặc rung động trong quá trình gia công. Ngay cả khi lựa chọn dụng cụ và thông số cắt phù hợp, việc kẹp phôi không ổn định vẫn có thể dẫn đến các vết rung động có thể nhìn thấy được.
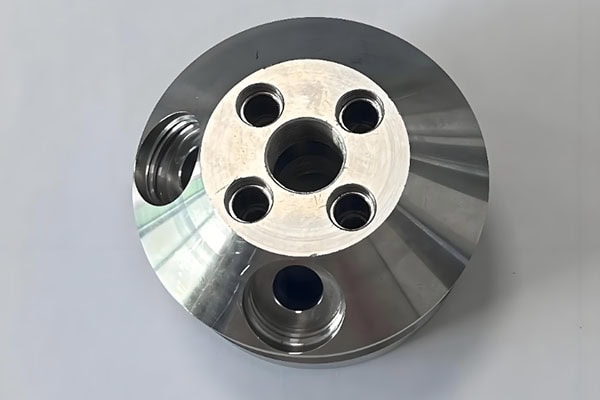
So sánh các phương pháp gia công bề mặt kim loại thông dụng
Các phương pháp gia công khác nhau có thể đạt được các mức độ và đặc điểm hoàn thiện bề mặt khác nhau. Trong sản xuất thực tế, nhà sản xuất có thể lựa chọn một quy trình duy nhất hoặc kết hợp nhiều quy trình tùy thuộc vào vật liệu, kích thước, dung sai và yêu cầu về hình thức.
| Phương pháp gia công | Các ứng dụng tiêu biểu | Đặc điểm hoàn thiện bề mặt | Ứng dụng phù hợp |
| Phay CNC | Bề mặt phẳng, rãnh, hình dạng phức tạp | Bề mặt hoàn thiện ổn định và đồng nhất | Linh kiện cơ khí chính xác |
| CNC Turning | Trục, ống lót, các bộ phận hình trụ | Dấu vết gia công chu vi dễ nhận thấy | Các thành phần trục |
| nghiền | Các bề mặt và trục chính xác | Độ nhám bề mặt thấp | Linh kiện có độ chính xác cao |
| đánh bóng | Bề mặt mỹ phẩm và trang trí | Bề mặt hoàn thiện mịn màng và tinh tế hơn | Ngoại hình và các bộ phận có độ bóng cao |
| Phun cát | Nhôm, thép, thép không gỉ, v.v. | Bề mặt có kết cấu đồng nhất | Hình thức và hoàn thiện bề mặt |
| Đánh răng | Thép không gỉ, hợp kim nhôm | kết cấu bề mặt định hướng | Các thành phần trang trí và ngoại hình |
Nên lựa chọn phương pháp gia công như thế nào?
Các thành phần cơ khí tiêu chuẩn
Nếu một chi tiết chủ yếu được sử dụng để lắp ráp cơ khí và không có yêu cầu khắt khe về hình thức, thì các thao tác gia công thô và tinh bằng máy CNC được lên kế hoạch đúng cách thường là đủ.
Thông thường không cần thiết phải thêm các quy trình bổ sung chỉ để đạt được giá trị Ra thấp một cách không cần thiết.
Các linh kiện ghép nối có độ chính xác cao
Đối với trục, bạc lót, các bộ phận trượt chính xác và các chi tiết tương tự, cả dung sai kích thước và độ nhám bề mặt đều cần được xem xét.
Khi độ hoàn thiện bề mặt yêu cầu vượt quá khả năng thực tế của gia công CNC tiêu chuẩn, các quy trình bổ sung như mài có thể được thực hiện sau khi gia công chính xác.
Các linh kiện có yêu cầu cao về ngoại hình.
Các linh kiện kim loại được sử dụng trong thiết bị điện tử tiêu dùng, nội thất ô tô và thiết bị hiển thị thường có yêu cầu cao về ngoại hình. Sau khi gia công CNC, các quy trình như đánh bóng, phun cát, chải và anod hóa có thể được lựa chọn theo yêu cầu thiết kế để cải thiện ngoại hình và tạo ra các kết cấu bề mặt cụ thể.
Làm thế nào để kiểm soát độ nhám bề mặt một cách nhất quán?
Kiểm soát chất lượng bề mặt ngay từ đầu.
Độ nhám bề mặt không chỉ nên được xem xét sau khi quá trình gia công hoàn tất. Các kỹ sư nên xác định giá trị Ra yêu cầu trong giai đoạn vẽ và thiết kế, đồng thời lựa chọn phương pháp gia công phù hợp dựa trên vật liệu, hình dạng chi tiết và các yêu cầu chức năng.
Phân biệt rõ ràng giữa công đoạn gia công thô và gia công tinh.
Gia công thô chủ yếu nhằm mục đích loại bỏ vật liệu một cách hiệu quả và không cần quá chú trọng đến chất lượng bề mặt cuối cùng. Các công đoạn gia công tinh cần tập trung vào việc kiểm soát lượng vật liệu còn lại, tình trạng dụng cụ và các thông số cắt để đạt được bề mặt hoàn thiện đồng nhất hơn.
Kiểm tra bề mặt sau khi gia công.
Đối với các chi tiết có yêu cầu Ra cụ thể, có thể sử dụng máy đo độ nhám bề mặt để kiểm tra. Kết quả đo có thể giúp xác định xem các thông số gia công có phù hợp hay không và cũng có thể đóng vai trò là tài liệu tham khảo quan trọng về kiểm soát chất lượng cho sản xuất hàng loạt.
Kiểm soát độ nhám bề mặt của các chi tiết kim loại không chỉ đơn thuần là việc sử dụng máy CNC độ chính xác cao. Nó liên quan mật thiết đến các đặc tính vật liệu, dụng cụ cắt, thông số gia công, kẹp phôi, điều kiện máy móc và phương pháp xử lý sau gia công.
Gia công phay và tiện CNC phù hợp với hầu hết các chi tiết cơ khí tiêu chuẩn, trong khi mài thích hợp hơn cho các bề mặt đòi hỏi độ chính xác cao. Đánh bóng, phun cát và chải thường được lựa chọn khi cần đạt được các yêu cầu cụ thể về hình thức hoặc kết cấu bề mặt.
Đối với dự án gia công CNC, giá trị Ra yêu cầu cần được xác định dựa trên chức năng thực tế của chi tiết. Sau đó, quy trình gia công có thể được lên kế hoạch dựa trên chi phí sản xuất, hiệu quả sản xuất, độ chính xác kích thước và yêu cầu chất lượng bề mặt. Cách tiếp cận này giúp đạt được độ hoàn thiện bề mặt nhất quán đồng thời tránh được chi phí gia công không cần thiết.















