
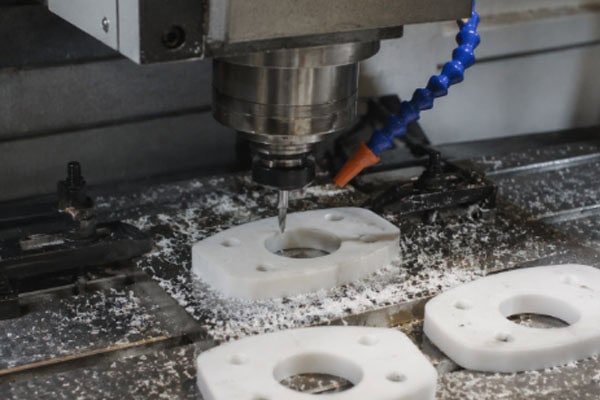
Gioăng nhựa được sử dụng rộng rãi trong các ứng dụng làm kín, định vị, giảm chấn và cách điện, và là các bộ phận phổ biến trong thiết bị cơ khí, các mối nối đường ống và các cụm lắp ráp điện tử. So với gioăng kim loại truyền thống, gioăng nhựa nhẹ hơn, chống ăn mòn tốt hơn và có khả năng cách điện tốt hơn. Đồng thời, có thể lựa chọn các vật liệu khác nhau để gia công tùy thuộc vào môi trường tiếp xúc, nhiệt độ làm việc và môi trường sử dụng. Trong quá trình gia công CNC, gioăng nhựa có cấu trúc đơn giản nhưng yêu cầu về kiểm soát kích thước tương đối cao. Các bộ phận này thường có đặc điểm là thành mỏng, kích thước đường kính được xác định rõ ràng và yêu cầu độ phẳng nghiêm ngặt. Đặc biệt trong các ứng dụng lắp ráp và làm kín chính xác, sai lệch về độ dày, đường kính trong và ngoài, và độ phẳng đều ảnh hưởng đến hiệu suất cuối cùng. Vì vật liệu nhựa khác biệt đáng kể so với kim loại, chúng dễ bị ảnh hưởng bởi lực cắt, lực kẹp, sự thay đổi nhiệt độ và ứng suất vật liệu bên trong trong quá trình gia công, dẫn đến các vấn đề như thay đổi kích thước, cong vênh hoặc độ dày không đồng đều sau khi gia công. Do đó, việc kiểm soát đúng cách việc lựa chọn vật liệu, phương pháp kẹp, thông số gia công và quy trình kiểm tra là điều kiện quan trọng để đảm bảo độ chính xác gia công của gioăng nhựa.
Khó khăn trong việc kiểm soát kích thước khi gia công gioăng nhựa bằng máy CNC
Sai lệch kích thước ở gioăng nhựa không hoàn toàn do độ chính xác của máy móc không đủ; nó liên quan chặt chẽ hơn đến đặc tính vật liệu và sự biến dạng trong quá trình gia công. Vì gioăng mỏng và có độ cứng tương đối hạn chế, chúng dễ bị ảnh hưởng bởi các lực tác động bên ngoài trong quá trình gia công.
Biến dạng đàn hồi do lực cắt: Gioăng nhựa mỏng, khi dụng cụ cắt đi vào vật liệu sẽ tạo ra một áp suất nhất định, gây ra hiện tượng uốn cong hoặc dịch chuyển nhẹ chi tiết. Sau khi dụng cụ cắt rời khỏi vùng gia công, vật liệu sẽ đàn hồi trở lại, dẫn đến sự khác biệt giữa kích thước gia công thực tế và kích thước được lập trình.
Thay đổi kích thước do lực kẹp: Phôi cần được giữ cố định trong quá trình gia công. Nếu lực kẹp quá lớn, gioăng có thể bị nén và biến dạng trước khi gia công. Sau khi gia công, lực kẹp được nới lỏng và chi tiết trở lại trạng thái ban đầu, do đó kích thước đo được cuối cùng có thể khác với kích thước trong quá trình gia công.
Giải phóng ứng suất vật liệu bên trong: Tấm nhựa có thể chứa ứng suất dư bên trong từ quá trình sản xuất. Khi gia công CNC loại bỏ một phần vật liệu, ứng suất bên trong sẽ phân bố lại, điều này có thể dễ dàng gây ra hiện tượng cong vênh, uốn cong hoặc thay đổi độ phẳng của chi tiết.
Ảnh hưởng của nhiệt độ gia công đến kích thước: Hệ số giãn nở nhiệt của vật liệu nhựa nói chung cao hơn so với kim loại. Nhiệt lượng sinh ra trong quá trình cắt gọt làm cho chi tiết giãn nở cục bộ. Sau khi gia công và làm nguội, kích thước có thể bị co lại, vì vậy cả nhiệt độ gia công và môi trường kiểm tra đều ảnh hưởng đến kết quả cuối cùng.
Các yếu tố này thường tồn tại đồng thời. Do đó, việc kiểm soát kích thước của gioăng nhựa không thể chỉ dựa vào việc cải thiện độ chính xác của thiết bị; nó còn đòi hỏi sự điều chỉnh toàn diện dựa trên các đặc tính vật liệu, quy trình gia công và phương pháp kiểm tra.
Ảnh hưởng của việc lựa chọn vật liệu đến độ ổn định kích thước
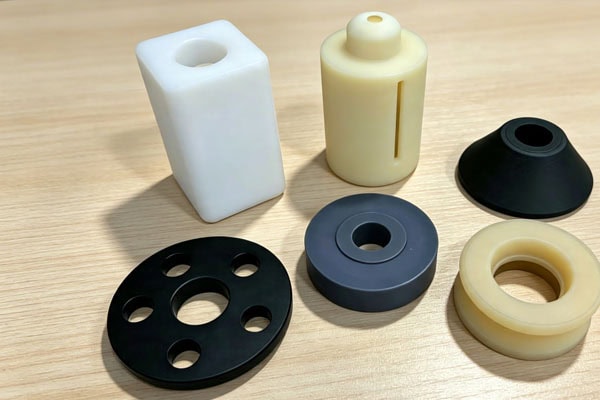
Vật liệu dùng cho gioăng nhựa ảnh hưởng trực tiếp đến độ ổn định kích thước sau khi gia công. Các loại nhựa khác nhau có sự khác biệt đáng kể về hệ số giãn nở nhiệt, khả năng hấp thụ nước, độ cứng và sự thay đổi kích thước dưới tải trọng lâu dài. Những khác biệt này không chỉ thể hiện ở sự biến dạng tức thời trong quá trình gia công, mà còn ảnh hưởng đến khả năng duy trì kích thước của chi tiết trong thời gian dài trong môi trường sử dụng thực tế. Do đó, trước khi gia công gioăng nhựa bằng máy CNC, cần phải hiểu rõ các đặc tính vật lý và khả năng thích ứng với môi trường của vật liệu, và lựa chọn vật liệu phù hợp với ứng dụng cụ thể để giảm thiểu rủi ro sai lệch kích thước ngay từ khâu sản xuất.
PTFE (polytetrafluoroethylene): PTFE có khả năng chống ăn mòn và chịu nhiệt độ cao tuyệt vời, thích hợp cho môi trường làm kín có chứa hóa chất. Tuy nhiên, do vật liệu này tương đối mềm nên dễ bị biến dạng dẻo và biến dạng dão, đồng thời kích thước dễ thay đổi dưới tải trọng lâu dài, do đó việc kiểm soát kích thước độ dày tương đối khó khăn.
POM (polyoxymethylene): POM có độ cứng và độ ổn định kích thước tốt, tỷ lệ hấp thụ nước thấp và chất lượng bề mặt tốt sau khi gia công. Nó thích hợp để chế tạo các gioăng định vị, gioăng giảm chấn và các bộ phận nhựa có yêu cầu độ chính xác tương đối cao.
Nylon (PA): Nylon có tính chất cơ học tốt nhưng khả năng hút ẩm khá cao. Vật liệu này thay đổi kích thước sau khi hấp thụ nước, do đó cần xem xét xử lý sấy khô trước khi gia công các gioăng chính xác, và độ ổn định kích thước cần được đánh giá dựa trên môi trường sử dụng thực tế.
PEEK (polyetheretherketone): PEEK có khả năng chịu nhiệt cao và giữ kích thước tốt, với hệ số giãn nở nhiệt tương đối thấp, thích hợp cho việc gia công gioăng trong môi trường nhiệt độ cao, độ chính xác cao. Tuy nhiên, do chi phí vật liệu cao hơn, nó thường được sử dụng trong các ứng dụng có yêu cầu hiệu suất cao hơn.
Nhìn chung, độ cứng vật liệu càng thấp thì kích thước của gioăng gia công càng dễ bị ảnh hưởng. Khi lựa chọn vật liệu, cần phải đưa ra đánh giá toàn diện dựa trên các yêu cầu về dung sai của chi tiết, nhiệt độ hoạt động và điều kiện tải trọng.
Ảnh hưởng của phương pháp kẹp phôi đến biến dạng gia công
Do vật liệu nhựa có độ cứng thấp và biến dạng đàn hồi rõ rệt, các gioăng có cấu trúc thành mỏng hoặc tấm mỏng rất nhạy cảm với các lực tác động bên ngoài trong quá trình gia công. Nếu phương pháp cố định không được thiết kế đúng cách, biến dạng cục bộ có thể xảy ra dưới tác động kết hợp của lực cắt, lực kẹp và rung động ngay cả khi sử dụng thiết bị CNC độ chính xác cao, dẫn đến các vấn đề như sai lệch kích thước, độ dày không đồng đều hoặc độ phẳng giảm sau khi gia công. Đặc biệt, trong các ứng dụng yêu cầu độ kín chính xác hoặc dung sai lắp ghép cao, biến dạng nhỏ do lực kẹp gây ra thường bị khuếch đại, cuối cùng ảnh hưởng đến hiệu suất lắp ráp và hành vi sử dụng. Do đó, trong gia công gioăng nhựa, phương án kẹp không chỉ đơn thuần là phương tiện giữ phôi mà còn là yếu tố kiểm soát quy trình quan trọng quyết định trực tiếp đến tính nhất quán về kích thước và chất lượng gia công.
Sử dụng phương pháp đỡ đồng đều: Đối với các gioăng mỏng, nên ưu tiên sử dụng các bộ gá kẹp chân không để áp lực giữ được phân bố đều trên bề mặt chi tiết, giảm thiểu biến dạng do lực cục bộ gây ra.
Giảm thiểu tác động của kẹp cơ học: Đối với các gioăng tương đối mỏng, có thể sử dụng các phương pháp cố định phụ trợ để giảm áp lực kẹp, tránh hiện tượng đàn hồi ngược xảy ra sau khi gia công khi đồ gá trực tiếp nén vật liệu.
Kiểm soát lực kẹp: Khi phải sử dụng các đồ gá cơ khí, vị trí và lực kẹp cần được thiết lập hợp lý để tránh làm biến dạng đáng kể phôi trước khi bắt đầu gia công.
Kiểm tra tình trạng vật liệu trước: Cần xác nhận độ phẳng của tấm vật liệu trước khi gia công. Nếu bản thân vật liệu thô có dấu hiệu cong vênh đáng kể, cần xử lý mặt tham chiếu trước khi gia công đến kích thước mong muốn.
Phương pháp kẹp phôi hợp lý có thể giảm nguy cơ biến dạng trong quá trình gia công và giúp việc kiểm tra kích thước sau đó chính xác hơn.
Các phương pháp kiểm soát thông số gia công CNC
Việc lựa chọn dụng cụ, thông số cắt và trình tự gia công đều ảnh hưởng trực tiếp đến độ chính xác kích thước của gioăng nhựa. Các loại dụng cụ khác nhau tạo ra lực cắt, hiệu quả thoát phoi và phân bố nhiệt khác nhau đáng kể khi gia công vật liệu nhựa, do đó cần lựa chọn loại dụng cụ hợp lý dựa trên đặc tính vật liệu. Ví dụ, nên ưu tiên sử dụng các dụng cụ một lưỡi sắc bén, có cạnh nhẵn hoặc các dụng cụ chuyên dụng để gia công nhựa, nhằm giảm biến dạng nén và nóng chảy vật liệu. Đồng thời, các thông số cắt như tốc độ trục chính, tốc độ tiến dao và chiều sâu cắt cũng rất quan trọng. Nếu các thông số này được thiết lập không hợp lý, dễ xảy ra hiện tượng tăng nhiệt cục bộ quá mức hoặc lực cắt quá lớn, ảnh hưởng đến độ dày đồng đều và độ phẳng bề mặt của gioăng. Ngoài ra, trình tự gia công nói chung nên thực hiện gia công thô trước khi gia công tinh, với lượng dư được phân bố hợp lý để vật liệu giải phóng ứng suất trong quá trình loại bỏ dần dần, từ đó giảm nguy cơ biến dạng tổng thể. Bằng cách tối ưu hóa toàn diện việc lựa chọn dụng cụ, thông số cắt và trình tự gia công, sự tích tụ nhiệt và lực cắt không đồng đều sinh ra trong quá trình gia công có thể được giảm thiểu hiệu quả, cải thiện đáng kể độ ổn định kích thước và độ chính xác gia công của gioăng nhựa.
Lựa chọn dụng cụ: Đối với gia công nhựa, nên sử dụng các dụng cụ cắt một lưỡi sắc bén hoặc dao cắt xoắn ốc hai lưỡi, giữ cho các cạnh cắt ở trạng thái tốt để giảm lực cắt và biến dạng nén vật liệu.
Tách biệt gia công thô và gia công tinh: Không nên gia công tinh chi tiết đến kích thước cuối cùng trong một thao tác duy nhất. Gia công thô chủ yếu loại bỏ lượng dư, trong khi gia công tinh giữ lại một lượng dư nhỏ để hiệu chỉnh, giúp cải thiện tính nhất quán về kích thước.
Kiểm soát các thông số cắt: Tốc độ trục chính và tốc độ tiến dao cần được điều chỉnh theo đặc tính vật liệu để tránh hiện tượng tăng nhiệt quá mức do ma sát kéo dài và biến dạng nhiệt của vật liệu.
Loại bỏ phoi kịp thời: Việc loại bỏ phoi hiệu quả cần được duy trì trong quá trình gia công để ngăn phoi cọ xát liên tục vào bề mặt gia công, ảnh hưởng đến kích thước và chất lượng bề mặt.
Bằng cách kiểm soát đúng các thông số gia công, các yếu tố không ổn định ảnh hưởng đến vật liệu nhựa trong quá trình gia công có thể được giảm thiểu.
Các phương pháp kiểm soát độ dày và độ phẳng
Độ dày và độ phẳng là hai chỉ số kích thước quan trọng nhất trong gia công gioăng nhựa. Vì gioăng thường mỏng, nên hai thông số này cũng là những vị trí dễ xảy ra sai lệch nhất. Độ dày thường được gia công bằng phương pháp phay mặt; nên sử dụng nhiều lần phay thay vì loại bỏ một lượng lớn vật liệu trong một lần. Ở giai đoạn hoàn thiện, cần giữ lại một lượng dư thích hợp và đạt được kích thước ổn định thông qua việc cắt gọt nhẹ nhàng. Đối với gioăng cần gia công hai mặt, nên gia công một mặt trước để làm mẫu tham chiếu, sau đó gia công mặt còn lại theo kích thước mong muốn. Khi gia công gioăng tương đối mỏng, cần giảm chiều sâu cắt mỗi lần để giảm thiểu tác động đàn hồi của lực dụng cụ lên vật liệu. Đồng thời, điều chỉnh trình tự gia công hợp lý cũng có thể giảm thiểu hiện tượng cong vênh do sự giải phóng ứng suất vật liệu. Kiểm soát độ phẳng không chỉ phụ thuộc vào quy trình gia công mà còn phụ thuộc vào trạng thái bên trong của vật liệu. Một số tấm nhựa vẫn thay đổi chậm sau khi gia công, vì vậy chi tiết cần một thời gian ổn định sau khi gia công trước khi kiểm tra cuối cùng. Khi kiểm tra độ phẳng, không nên chỉ đo một điểm duy nhất; Nên sử dụng phương pháp kiểm tra đa điểm để đánh giá toàn diện tình trạng tổng thể của bộ phận.
Ổn định sau gia công và kiểm tra kích thước
Sau khi gia công gioăng nhựa, không nên kiểm tra kích thước cuối cùng ngay lập tức. Bởi vì một lượng nhiệt ma sát nhất định được tạo ra giữa dụng cụ và vật liệu trong quá trình cắt CNC, và do bản thân nhựa có khả năng dẫn nhiệt kém, nhiệt này thường tồn tại bên trong chi tiết trong một thời gian ngắn, gây ra sự giãn nở nhiệt cục bộ. Đồng thời, sau khi vật liệu được loại bỏ trong quá trình gia công, ứng suất dư ban đầu có trong tấm nhựa sẽ phân bố lại và được giải phóng dần dần, do đó chi tiết vẫn có thể bị biến dạng nhẹ hoặc đàn hồi trở lại trong vòng vài phút hoặc thậm chí vài giờ sau khi gia công hoàn tất. Vì vậy, nếu kiểm tra kích thước được thực hiện ngay sau khi gia công, dữ liệu đo được thường không phản ánh chính xác kích thước cuối cùng của chi tiết ở trạng thái ổn định, và có thể dễ dẫn đến đánh giá sai hoặc làm sai lệch độ lệch lô hàng. Nói chung, nên để chi tiết nghỉ ngơi một thời gian sau khi gia công để nhiệt độ của nó trở lại phù hợp với môi trường và quá trình giải phóng ứng suất hoàn tất, trước khi kiểm tra kích thước cuối cùng, nhằm đảm bảo độ chính xác và tính nhất quán của kết quả kiểm tra.
- Sau khi gia công, cần để chi tiết nghỉ ngơi thích hợp để trạng thái bên trong của vật liệu dần ổn định trước khi kiểm tra cuối cùng.
- Giữ nhiệt độ môi trường kiểm tra ổn định để tránh sai số đo do sự thay đổi nhiệt độ gây ra.
- Việc kiểm tra độ dày có thể được thực hiện bằng thước đo micromet ở nhiều vị trí khác nhau để đảm bảo kích thước đồng nhất trên các khu vực khác nhau.
- Đường kính trong, đường kính ngoài và các kích thước khác có thể được kiểm tra bằng các thiết bị như máy chiếu biên dạng hoặc máy đo thị giác.
- Trong sản xuất hàng loạt, sản phẩm đầu tiên cần được kiểm tra kỹ lưỡng, các lô hàng tiếp theo được lấy mẫu theo từng lô để kịp thời phát hiện các vấn đề về thay đổi kích thước.
Thông qua xử lý ổn định và kiểm tra tiêu chuẩn hóa, tính nhất quán trong gia công hàng loạt gioăng nhựa có thể được cải thiện hiệu quả.
Câu Hỏi Thường Gặp
Tại sao độ dày của gioăng nhựa lại khác so với bản vẽ sau khi gia công?
Các nguyên nhân phổ biến bao gồm biến dạng do kẹp, tác động của lực cắt và sự giải phóng ứng suất vật liệu bên trong. Gioăng nhựa mỏng dễ bị biến dạng đàn hồi trong quá trình gia công, và kích thước sẽ phục hồi sau khi tháo kẹp. Đồng thời, sự phân bố lại ứng suất vật liệu bên trong cũng có thể gây ra những thay đổi về độ dày và độ phẳng. Các phương pháp cải thiện thường bao gồm giảm áp lực kẹp, tối ưu hóa trình tự gia công và kéo dài thời gian ổn định sau khi gia công.
Gia công CNC gioăng nhựa có thể đạt độ chính xác ±0.02mm không?
Đối với các loại nhựa kỹ thuật có độ ổn định kích thước tốt, chẳng hạn như POM và PEEK, một số kích thước có thể đạt độ chính xác gần ±0.02mm khi thiết bị ở trong tình trạng tốt và quy trình gia công hợp lý. Tuy nhiên, đối với các vật liệu mềm như PTFE và các gioăng tương đối mỏng, việc đạt được dung sai này theo hướng độ dày sẽ khó khăn hơn. Độ chính xác gia công cụ thể cần được đánh giá dựa trên vật liệu, độ dày và cấu trúc.
Tại sao việc kiểm soát kích thước gioăng PTFE lại khó khăn hơn?
PTFE có độ cứng thấp và dễ bị ảnh hưởng bởi lực kẹp, áp suất đo và tải trọng lâu dài, dẫn đến biến dạng và sai lệch kích thước. Do đó, khi gia công gioăng PTFE, cần sử dụng phương pháp cố định đồng nhất, sử dụng dụng cụ sắc bén, kiểm soát độ sâu cắt và giảm áp suất đo trong quá trình kiểm tra.
Kết luận
Việc kiểm soát kích thước trong gia công CNC các gioăng nhựa đòi hỏi sự chú trọng cao vào đặc tính vật liệu, phương pháp gia công và quy trình kiểm tra. Vì gioăng là các chi tiết thành mỏng, sự thay đổi kích thước của chúng chủ yếu đến từ sự biến dạng vật liệu hơn là chỉ do độ chính xác của thiết bị. Việc lựa chọn vật liệu nhựa hợp lý, giảm ảnh hưởng của kẹp giữ, tối ưu hóa quá trình gia công thô và tinh, và thực hiện xử lý ổn định đầy đủ sau khi gia công có thể cải thiện hiệu quả tính nhất quán về kích thước. Gioăng nhựa chính xác được làm từ các vật liệu khác nhau có đặc tính gia công khác nhau; nhựa có độ cứng thấp và có xu hướng biến dạng dẻo cần kiểm soát quy trình nghiêm ngặt hơn. Trong sản xuất thực tế, cần lập kế hoạch gia công phù hợp dựa trên cấu trúc chi tiết, yêu cầu dung sai và môi trường làm việc, để đảm bảo gioăng nhựa đáp ứng nhu cầu lắp ráp và làm kín.
















