Màu nhôm anod hóa mang đến sự kết hợp độc đáo giữa độ bền, khả năng chống ăn mòn và tính thẩm mỹ đa dạng. Quá trình anod hóa giúp tăng cường độ bền của kim loại đồng thời cho phép tạo ra các tùy chọn màu sắc bền lâu, không phai màu, phù hợp cho các ngành kỹ thuật, sản phẩm tiêu dùng, điện tử và kiến trúc. Hướng dẫn này giải thích cách thức hoạt động của quá trình anod hóa, toàn bộ các màu sắc có sẵn và cách chọn lớp hoàn thiện phù hợp cho ứng dụng của bạn.
Anod hóa là gì?
Quá trình anod hóa là một quy trình điện hóa được kiểm soát, biến đổi bề mặt nhôm thành một lớp oxit cứng hơn và bền hơn. Phần này giải thích cách thức phản ứng diễn ra, tại sao nó cải thiện khả năng chống ăn mòn và tại sao các ngành công nghiệp khác nhau dựa vào nó để đạt được hiệu suất lâu dài.
Quá trình anot hóa giúp tăng cường độ bền của nhôm bằng cách chuyển đổi bề mặt ngoài của nó thành một lớp oxit nhôm (Al₂O₃) dày đặc. Không giống như các lớp phủ nằm trên bề mặt kim loại, cấu trúc oxit này phát triển từ chính kim loại, đảm bảo độ bám dính vượt trội và độ bền lâu dài.
Trong quá trình này, chi tiết nhôm được nhúng vào dung dịch điện phân—thường là axit sulfuric—trong khi đóng vai trò là cực dương. Khi dòng điện chạy qua, các ion oxy liên kết với các nguyên tử nhôm, làm dày lớp oxit tự nhiên. Bề mặt thu được có thể chống ăn mòn cao hơn gấp 10 lần so với nhôm chưa qua xử lý.
Nhôm anot hóa có những lợi ích gì?
Nhôm anot hóa có bề mặt chắc chắn hơn, bền hơn và chống ăn mòn tốt hơn so với nhôm thô. Bằng cách biến đổi kim loại ở cấp độ phân tử, quy trình này giúp nâng cao hiệu suất, vẻ ngoài và tuổi thọ – biến nó trở thành lựa chọn hàng đầu trong các ứng dụng kỹ thuật đòi hỏi cao.
Tăng cường khả năng chống ăn mòn
Trong quá trình anot hóa, các phân tử oxy liên kết với nhôm để tạo thành Al₂O₃, một lớp oxit dày đặc và ổn định. Lớp màng này bảo vệ chống lại độ ẩm, muối, axit và hóa chất. Trong các dự án của tôi, các bộ phận được anot hóa loại II thường xuyên chịu được 300–1,000 giờ thử nghiệm phun muối mà không bị hư hỏng.
Tăng đáng kể độ cứng bề mặt và khả năng chống mài mòn
Lớp oxit có cấu trúc giống gốm – cứng hơn nhiều so với nhôm nền. Bề mặt được anot hóa cứng (Loại III) có thể đạt độ cứng 60–70 Rockwell C, chống trầy xước, mài mòn và môi trường ma sát cao. Đó là lý do tại sao nhiều linh kiện hàng không vũ trụ và robot dựa vào bề mặt được anot hóa.
Tính linh hoạt về mặt thẩm mỹ với độ bền màu tuyệt vời.
Do thuốc nhuộm thấm vào các lỗ rỗng của oxit trước khi được bịt kín, màu sắc của lớp mạ anod vẫn giữ được độ bền với tia cực tím, chống phai màu và đồng đều. Lớp mạ anod trong suốt giữ được vẻ ngoài kim loại, trong khi lớp mạ anod màu mang lại những sắc thái sống động mà không làm giảm độ bền.
Thân thiện với môi trường và an toàn
Quá trình anot hóa không tạo ra VOC, không sử dụng kim loại nặng và tạo ra bề mặt không độc hại, có thể tái chế. Nó tuân thủ RoHS và REACH, lý tưởng cho các tiêu chuẩn sản xuất toàn cầu.
Hiệu năng bền bỉ lâu dài với chi phí bảo trì tối thiểu.
Lớp oxit không bị sứt mẻ, bong tróc hay tách lớp. Việc vệ sinh thường chỉ cần dùng xà phòng nhẹ và nước. Điều này giúp giảm đáng kể chi phí vòng đời cho các bộ phận kiến trúc, ô tô và công nghiệp.
Các loại hoàn thiện anodized
Nhôm có thể được anot hóa theo nhiều cách khác nhau, mỗi cách tạo ra độ dày lớp oxit, độ cứng, hình thức và hiệu suất khác nhau. Hiểu rõ các loại lớp phủ này giúp các kỹ sư lựa chọn sự cân bằng phù hợp giữa độ bền, chi phí và tính thẩm mỹ cho ứng dụng của họ.
| Loại Anodizing | Độ dày lớp oxit | Miêu tả quá trình | Thuộc tính chính | Các ứng dụng tiêu biểu |
| Loại I – Anodizing axit cromic | 0.08–0.25 µm (rất mỏng) | Sử dụng dung dịch điện phân axit cromic để tạo thành một lớp oxit mỏng, dẻo. | • Khả năng chống mỏi tốt nhất
• Khả năng chống ăn mòn tốt • Độ bám dính sơn tuyệt vời |
Các linh kiện hàng không vũ trụ, các bộ phận chính xác, các cụm lắp ráp yêu cầu thay đổi kích thước tối thiểu. |
| Loại II – Anốt hóa bằng axit sulfuric (Tiêu chuẩn) | 2.5–25 µm | Phương pháp anot hóa phổ biến nhất sử dụng axit sulfuric; mang lại sự cân bằng giữa hiệu suất và chi phí. | • Độ cứng tốt
• Có thể nhuộm được nhiều màu • Khả năng chống mài mòn được cải thiện |
Thiết bị điện tử tiêu dùng, phụ kiện ô tô, nhôm kiến trúc |
| Loại III – Anốt hóa lớp phủ cứng | 25–150 µm (rất dày) | Sử dụng nhiệt độ thấp và điện áp cao để tạo ra một lớp oxit dày đặc, có khả năng chống mài mòn cao. | • Bề mặt cứng hơn thép dụng cụ
• Khả năng chống mài mòn cực cao • Khả năng chống ăn mòn tuyệt vời |
Hàng không vũ trụ, quân sự, máy móc công nghiệp, linh kiện chịu mài mòn cao |
| Anodizing sáng | Tương tự như loại II nhưng đã được đánh bóng trước. | Kết hợp đánh bóng điện hóa và anod hóa để tạo ra bề mặt phản chiếu, sáng bóng như gương. | • Có khả năng phản chiếu cao
• Hoàn thiện trang trí • Bề mặt nhẵn |
Gương phản xạ ánh sáng, phụ kiện ô tô, hàng tiêu dùng |
| Anodizing rõ ràng | 5–25 µm | Mạ anod loại II không dùng thuốc nhuộm; giữ nguyên vẻ ngoài kim loại tự nhiên. | • Lớp trong suốt
• Vẻ ngoài bạc sáng bóng • Chống ăn mòn và mài mòn |
Vỏ linh kiện điện tử, các chi tiết trang trí kiến trúc, các bộ phận nhôm thông dụng |
| Anodizing màu | 5–25 µm (đã nhuộm) | Thêm thuốc nhuộm vào lớp oxit xốp trước khi niêm phong. | • Màu sắc tươi tắn, bền lâu
• Chống tia UV • Tính thẩm mỹ tuyệt vời |
Sản phẩm tiêu dùng, thiết bị thể thao, linh kiện thương hiệu |
Phương pháp tô màu
Việc tạo màu cho nhôm anod hóa bao gồm nhiều kỹ thuật khác nhau, quyết định đến vẻ ngoài, độ bền và độ ổn định màu sắc cuối cùng của sản phẩm. Mỗi phương pháp hoạt động khác nhau ở cấp độ vi mô, tạo ra các màu sắc từ tông kim loại tinh tế đến các sắc thái rực rỡ, bền lâu.
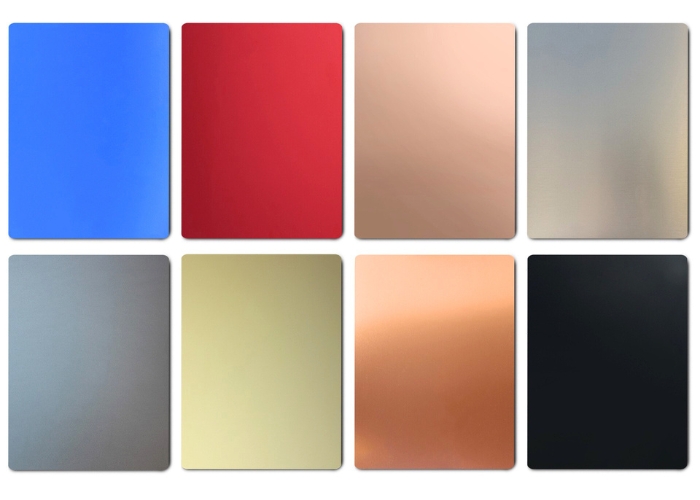
Màu điện phân
Quá trình nhuộm màu bằng điện phân sử dụng dung dịch điện phân AC hoặc DC để đưa các ion kim loại vào các lỗ rỗng của lớp anot.
• Các muối kim loại như coban, niken, thiếc hoặc đồng quyết định màu sắc cuối cùng.
• Màu sắc có độ bền màu vượt trội dưới tác động của tia cực tím, lý tưởng cho việc sử dụng ngoài trời.
Ví dụ về những trường hợp tôi đã xử lý trong môi trường sản xuất:
• Muối coban → màu đen đậm
• Muối thiếc → các biến thể đồng thau
• Muối chứa sắt → màu xanh xám
Phương pháp này được sử dụng rộng rãi trong ngành nhôm kiến trúc vì màu sắc được duy trì đồng nhất ngay cả trên các tấm lớn.
Nhuộm màu
Quá trình nhuộm màu bao gồm việc nhúng phần đã được anot hóa vào dung dịch thuốc nhuộm hữu cơ.
• Dải màu rộng: đỏ, xanh dương, tím, xanh lá cây, cam, hồng, v.v.
• Độ đậm màu được kiểm soát bởi nồng độ thuốc nhuộm, nhiệt độ và thời gian ngâm.
• Yêu cầu bề mặt sạch sẽ, không còn cặn bẩn để đảm bảo khả năng hấp thụ đồng đều.
Việc sử dụng thuốc nhuộm màu được ưa chuộng trong các thiết bị điện tử tiêu dùng, nơi màu sắc sống động và tính thẩm mỹ là yếu tố quan trọng.
Tô màu tổng thể (Tô màu toàn phần)
Quá trình tạo màu tổng thể sử dụng các hợp kim nhôm đặc biệt trong quá trình anot hóa để tạo ra màu sắc tự nhiên bên trong lớp oxit.
• Tạo ra các tông màu kim loại: đồng vàng, màu sâm panh, đồng đậm, đen.
• Cực kỳ bền vì màu sắc được hình thành bên trong lớp oxit chứ không phải được lắng đọng sau đó.
Phương pháp này thường được sử dụng cho các chi tiết trang trí kiến trúc cao cấp và các linh kiện công nghiệp hạng sang.
Màu giao thoa
Kỹ thuật tạo màu bằng giao thoa điều chỉnh độ dày của lớp màng anot để tạo màu thông qua hiện tượng giao thoa quang học.
• Các màu như xanh xám, vàng xám và hiệu ứng cầu vồng óng ánh đặc biệt có thể xuất hiện.
• Lý tưởng cho các vật trang trí cần tông màu kim loại độc đáo.
Hình thức cuối cùng phụ thuộc vào việc kiểm soát chính xác cấu trúc lỗ xốp và độ dày màng – điều thường được sử dụng trong các thiết bị cao cấp.
Các tùy chọn màu sắc + Độ bền
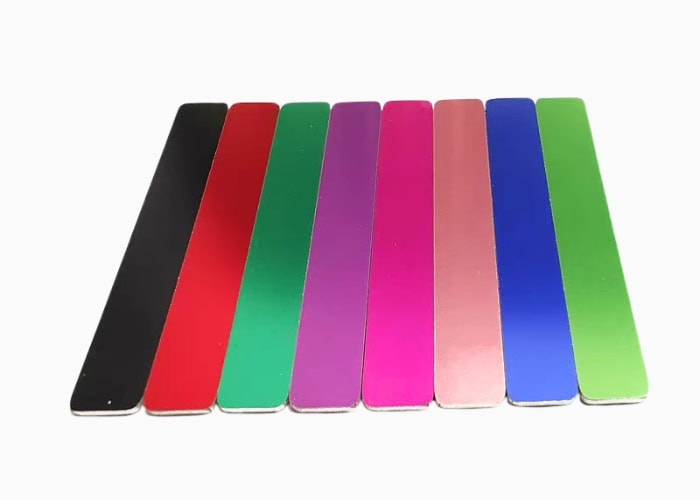
Nhôm anod hóa mang đến nhiều lựa chọn màu sắc—từ trong suốt và đen đến các sắc thái tùy chỉnh nổi bật—mỗi màu đều được thiết kế để đảm bảo tính thẩm mỹ và độ bền lâu dài. Hiểu rõ hiệu suất của từng màu sắc sẽ giúp bạn lựa chọn lớp hoàn thiện phù hợp với thương hiệu, chức năng và khả năng chịu tác động của môi trường.
Trong suốt / Bạc mạ Anode (Anodizing)
Lớp mạ anod trong suốt giúp giữ nguyên vẻ ngoài kim loại tự nhiên của nhôm đồng thời tăng khả năng chống ăn mòn và mài mòn tuyệt vời. Theo kinh nghiệm của tôi, nó hoạt động cực kỳ tốt trong các ứng dụng kiến trúc ngoài trời với sự thay đổi màu sắc tối thiểu sau nhiều năm tiếp xúc.
Anodizing đen
Lớp phủ anod hóa màu đen là một trong những lớp phủ bền vững nhất với tia UV. Vì chất nhuộm được niêm phong sâu bên trong lớp oxit, nó có khả năng chống phai màu ngay cả sau hơn 1,000 giờ thử nghiệm dưới tác động của tia UV. Được sử dụng rộng rãi trong ngành điện tử, phần cứng hàng không vũ trụ và các linh kiện quang học nhờ bề mặt không phản chiếu.
Màu xanh da trời mạ Anode (Anodizing)
Lớp phủ anod hóa màu xanh lam mang đến nhiều sắc thái, từ màu pastel nhẹ nhàng đến màu xanh coban đậm. Khả năng chống phai màu phụ thuộc vào loại thuốc nhuộm và chất lượng lớp phủ – lớp phủ màu xanh lam được phủ kín đúng cách sẽ giữ màu trong 5–10 năm trở lên trong môi trường được kiểm soát.
đỏ mạ Anode (Anodizing)
Các chi tiết được anot hóa màu đỏ trông rất bắt mắt nhưng đòi hỏi sự kiểm soát quy trình chính xác vì thuốc nhuộm đỏ nhạy cảm hơn với tia UV. Trong các dự án anot hóa của tôi, việc bịt kín hiệu suất cao giúp cải thiện đáng kể độ bền ngoài trời.
màu xanh lá mạ Anode (Anodizing)
Quá trình anot hóa màu xanh lá cây được đánh giá cao trong các ứng dụng kiến trúc và y tế. Hệ thống thuốc nhuộm vô cơ của nó thường hoạt động tốt hơn ngoài trời so với màu đỏ tươi.
Vàng / Đồng mạ Anode (Anodizing)
Các lớp phủ vàng và đồng dựa trên quá trình tạo màu điện phân bằng muối kim loại, giúp chúng có độ bền cao, thích hợp cho mục đích trang trí và hàng không vũ trụ. Độ bền của chúng vượt trội so với hầu hết các loại thuốc nhuộm hữu cơ.
Tùy chỉnh màu sắc
Màu anod hóa tùy chỉnh cho phép khớp chính xác với thương hiệu, tạo hiệu ứng chuyển màu và các sắc thái đặc biệt. Độ bền thay đổi tùy thuộc vào thành phần hóa học của thuốc nhuộm, độ dày lớp oxit và kỹ thuật niêm phong.
Vì sao độ bền lại khác nhau?
Độ bền bị ảnh hưởng bởi:
- Độ dày lớp oxit (10–25 µm đối với Loại II, 25–75 µm đối với Loại III)
- Hóa học thuốc nhuộm (hữu cơ so với vô cơ)
- tiếp xúc với tia UV và chất lượng niêm phong
- Loại hợp kim nhôm (ví dụ: 6061 có màu sắc đồng đều hơn 7075)
Nhìn chung, các lớp phủ anod hóa được bịt kín tốt sẽ giữ được vẻ ngoài trong 10-20 năm trở lên tùy thuộc vào điều kiện môi trường.
Các bước của quy trình anod hóa
Quá trình anot hóa nhôm đòi hỏi sự kiểm soát chặt chẽ để đạt được lớp oxit bền, đồng nhất và đẹp mắt. Từ khâu chuẩn bị bề mặt đến khâu niêm phong, mỗi bước đều ảnh hưởng đến chất lượng màu sắc, độ cứng của lớp phủ và khả năng chống ăn mòn lâu dài. Dưới đây là toàn bộ quy trình hoạt động.
Chuẩn bị bề mặt
Nhôm được tẩy dầu mỡ kỹ lưỡng để loại bỏ dầu và các chất bẩn. Theo kinh nghiệm của tôi trong quá trình anod hóa, khâu chuẩn bị bề mặt quyết định hơn 60% độ đồng nhất của lớp phủ cuối cùng. Độ ẩm hoặc bụi bẩn còn sót lại sẽ gây ra các vệt, vết lõm hoặc đốm trắng.
Khắc axit / Tẩy cặn
Chi tiết được nhúng vào dung dịch ăn mòn kiềm để loại bỏ các oxit tự nhiên và làm mịn các khuyết điểm siêu nhỏ. Dung dịch tẩy cặn loại bỏ cặn hợp kim, tạo ra bề mặt sạch và hoạt tính. Bước này đảm bảo sự hình thành lỗ xốp đồng đều trong quá trình anot hóa.
Anốt hóa (Tăng trưởng oxit điện hóa)
Vật cần gia công được đặt trong bể axit sulfuric, đóng vai trò là cực dương. Khi dòng điện được cấp vào, các ion oxy liên kết với các nguyên tử nhôm để tạo thành một lớp oxit xốp. Các thông số như điện áp, mật độ dòng điện và nhiệt độ bể điều khiển trực tiếp độ dày lớp phủ (thường là 5–25 µm đối với loại II, 25–150 µm đối với loại III).
Tô màu (Tùy chọn)
Ba phương pháp nhuộm tóc phổ biến bao gồm:
- Nhuộm điện phân: Sử dụng muối kim loại để tạo ra màu đồng, đen và các tông màu kim loại khác.
- Nhuộm màu: Hấp thụ thuốc nhuộm hữu cơ để tạo ra các màu sắc sống động như đỏ, xanh dương, xanh lá cây, tím.
- Màu sắc giao thoa / Màu sắc tích hợp: Tạo ra màu sắc cấu trúc thông qua kỹ thuật tạo lỗ rỗng — lý tưởng cho các tông màu kiến trúc ổn định.
Niêm phong
Các lỗ rỗng được bịt kín thông qua quá trình hàn kín bằng phương pháp thủy nhiệt ở nhiệt độ khoảng 93°C, chuyển đổi Al₂O₃ thành boehmite. Việc hàn kín đúng cách giúp tăng cường khả năng chống ăn mòn một cách đáng kể; lớp phủ được hàn kín có tuổi thọ cao hơn gấp 3-5 lần khi sử dụng ngoài trời.
Các yếu tố phối màu
Đạt được màu sắc nhôm anod hóa đồng nhất phức tạp hơn nhiều so với việc chỉ đơn giản là chọn thuốc nhuộm. Bởi vì quá trình anod hóa tạo ra một lớp oxit trong suốt có chức năng lọc ánh sáng chứ không phản chiếu, nên nhiều yếu tố về vật liệu và quy trình ảnh hưởng đến màu sắc cuối cùng. Hiểu rõ các biến số này là điều cần thiết để đảm bảo tính nhất quán giữa các lô sản phẩm.
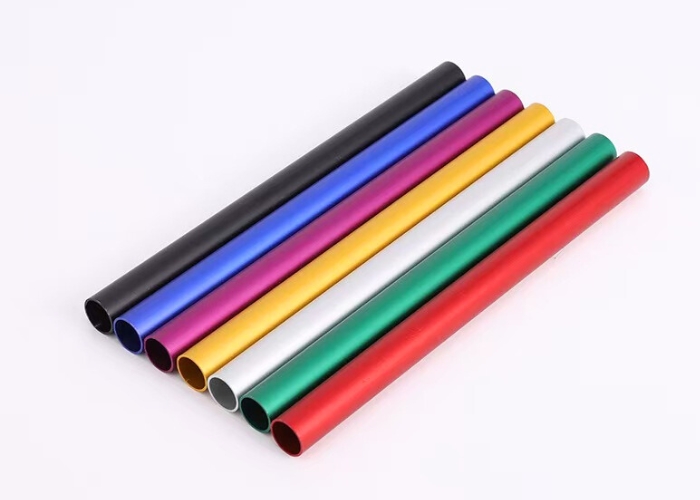
Lớp nhôm
Các hợp kim nhôm khác nhau hấp thụ và phản xạ ánh sáng khác nhau do sự khác biệt về hàm lượng magie, đồng và silic. Ví dụ, hợp kim 6061 và 6063 hiếm khi có màu sắc hoàn toàn giống nhau ngay cả trong điều kiện giống hệt nhau. Luôn luôn mạ điện phân các loại hợp kim cùng loại trong cùng một lô để tránh sự khác biệt về màu sắc.
Kết thúc bề mặt
Các bề mặt được đánh bóng, chải, phun cát hoặc gia công đều phản chiếu ánh sáng khác nhau trước khi mạ anod. Bề mặt mờ tạo ra tông màu sâu hơn, trong khi bề mặt được đánh bóng trông sáng hơn. Để đảm bảo màu sắc nhất quán, các mẫu thử và các bộ phận sản xuất phải luôn có cùng quy trình chuẩn bị bề mặt.
Hóa chất nhuộm & Phương pháp niêm phong
Nồng độ thuốc nhuộm, nhiệt độ và thời gian ngâm ảnh hưởng trực tiếp đến độ đậm màu. Việc niêm phong không nhất quán (ví dụ: độ tinh khiết hoặc nhiệt độ nước khác nhau) có thể gây phai màu hoặc loang màu. Thuốc nhuộm chất lượng cao và quy trình niêm phong tiêu chuẩn hóa giúp cải thiện độ bền lâu dài.
Thành phần chất điện giải
Độ tinh khiết của chất điện giải, nồng độ axit và dòng điện đều quyết định kích thước lỗ xốp và độ dày màng. Ngay cả những sai lệch nhỏ cũng làm thay đổi màu sắc cuối cùng. Duy trì kiểm soát quy trình chặt chẽ sẽ giảm thiểu sự không phù hợp.
Thời lượng xử lý
Thời gian nhuộm hoặc mạ điện càng lâu thì màu sắc càng đậm. Để đạt được sự đồng nhất chính xác, thời gian thực hiện phải giống hệt nhau giữa các sản phẩm.
Cấu trúc tinh thể và góc nhìn
Sự khác biệt về cấu trúc vân gỗ gây ra hiện tượng "lật màu", khiến sắc thái màu sắc dường như thay đổi khi nhìn từ các góc độ khác nhau. Điều này cần được đặc biệt lưu ý trong các ứng dụng trang trí hoặc kiến trúc.
Nhôm anot hóa có những ứng dụng nào trong các ngành công nghiệp khác nhau?
Nhôm anod hóa được đánh giá cao trong nhiều ngành công nghiệp nhờ độ bền, tính thẩm mỹ đa dạng và khả năng chống ăn mòn vượt trội. Từ các cấu trúc hàng không vũ trụ đến hàng tiêu dùng, nó mang lại hiệu suất lâu dài và các tùy chọn màu sắc tùy chỉnh, giúp nâng cao cả chức năng và thiết kế.
Ngành công nghiệp hàng không vũ trụ
Quá trình anot hóa mang lại độ bền cao với trọng lượng nhẹ và khả năng chịu được các điều kiện môi trường khắc nghiệt.
- Các ứng dụng điển hình: vỏ máy bay, tấm ốp nội thất, khung đỡ kết cấu.
- Kinh nghiệm của tôi: việc chuyển từ sơn phủ sang mạ anod loại II đã giảm 40% vấn đề mài mòn linh kiện trong dự án máy bay không người lái của một khách hàng.
Công nghiệp ô tô
Được sử dụng cho các linh kiện yêu cầu cả tính thẩm mỹ và khả năng chịu nhiệt.
- Ứng dụng phổ biến: nắp động cơ, các chi tiết trang trí, các bộ phận hệ thống treo, vỏ máy tiếp xúc với nhiệt.
- Các lớp anot hóa cứng chịu được nhiệt độ trên 200°C và ma sát mạnh.
Thiết bị điện tử & tiêu dùng
Quá trình anod hóa màu giúp tạo nên nhận diện thương hiệu và vẻ ngoài cao cấp.
- Được sử dụng trong: khung điện thoại, vỏ máy tính xách tay, lưới loa, viền đồng hồ thông minh.
- Ưu điểm: chống trầy xước + bền màu với tia cực tím; màu không bị bong tróc như sơn.
Kiến trúc & Xây dựng
Các kiến trúc sư tin dùng nhôm anod hóa vì khả năng chống chịu thời tiết và tuổi thọ cao.
- Ứng dụng: vách kính, khung cửa sổ, tấm ốp mặt tiền, biển hiệu.
- Lớp mạ anod trong suốt giúp duy trì vẻ ngoài kim loại trong ≥20 năm ngoài trời.
Thiết bị y tế và phòng thí nghiệm
Bề mặt được anot hóa có khả năng tương thích sinh học, không phản ứng và dễ khử trùng.
- Ứng dụng: dụng cụ phẫu thuật, thiết bị nha khoa, vỏ thiết bị y tế.
- Trong các dự án gia công cơ khí của tôi, quá trình anot hóa loại II đã giảm thời gian làm sạch xuống 30%.
Linh kiện công nghiệp và máy móc
Quá trình anot hóa cứng mang lại khả năng chống mài mòn cao cho các bộ phận chuyển động hoặc chịu tải.
- Các bộ phận điển hình: bánh răng, piston, linh kiện khí nén, các bộ phận của cánh tay robot.
- Lớp phủ loại III có khả năng chống mài mòn tốt hơn 5–10 lần so với nhôm chưa qua xử lý.
Đồ dùng thể thao và thiết bị ngoài trời
Tính thẩm mỹ cộng với khả năng chống ăn mòn khiến quá trình anot hóa trở nên hoàn hảo cho môi trường ngoài trời.
- Ứng dụng: phụ tùng xe đạp, dụng cụ leo núi, thiết bị cắm trại, phụ kiện súng.
- Màu sắc sẽ giữ được độ bền dưới tác động của tia cực tím trong nhiều năm nếu được bảo quản đúng cách.
Câu Hỏi Thường Gặp
Lớp phủ anod hóa có thể giữ màu được bao lâu?
Lớp phủ anod hóa chất lượng cao thường có độ bền từ 10–20 năm ở môi trường ngoài trời và từ 20–40 năm trong nhà. Theo kinh nghiệm của tôi, các lớp phủ loại II được niêm phong đúng cách có thể chịu được 2,000–3,000 giờ tiếp xúc với phun muối mà không bị phai màu đáng kể. Độ bền màu phụ thuộc vào mức độ tiếp xúc với tia cực tím, chất lượng thuốc nhuộm, phương pháp niêm phong và độ dày lớp anod hóa.
Điều gì làm hỏng lớp nhôm mạ anod?
Nhôm anod hóa chủ yếu bị hư hại bởi các chất tẩy rửa kiềm mạnh, axit mạnh, hóa chất gốc clo và các dụng cụ mài mòn. Tôi đã từng thấy lớp phủ bị hỏng khi tiếp xúc với độ pH trên 10, hoặc khi chà xát bằng len thép, làm trầy xước lớp oxit. Việc niêm phong không đúng cách cũng làm tăng tốc độ phai màu, ăn mòn và bong tróc bề mặt.
Các màu anod hóa loại 3 là gì?
Quá trình anot hóa cứng loại III thường tạo ra màu xám đậm tự nhiên đến đen do lớp oxit dày đặc. Mặc dù có thể thêm thuốc nhuộm màu, nhưng tôi nhận thấy hầu hết các bộ phận được phủ lớp cứng đều giữ màu xám đậm, đồng, than chì hoặc đen vì lớp phủ dày (25–75 μm) hấp thụ thuốc nhuộm không đều như anot hóa loại II.
Làm thế nào để mạ điện phân nhôm thành nhiều màu khác nhau?
Quá trình anot hóa màu bao gồm bốn bước được kiểm soát: tạo lớp oxit, hấp thụ thuốc nhuộm, tạo màu điện phân (nếu muốn) và niêm phong. Tôi điều chỉnh kích thước lỗ xốp bằng cách sử dụng dung dịch axit sulfuric ở nhiệt độ 12–18°C, sau đó sử dụng thuốc nhuộm hữu cơ hoặc muối kim loại. Sau khi tạo màu, quá trình niêm phong ở nhiệt độ 96–100°C giúp giữ chặt các sắc tố, đảm bảo khả năng chống tia UV và chống mài mòn cao.
Lớp mạ anod hóa 7075 có màu gì?
Nhôm 7075 thường được anot hóa thành màu xám vàng hoặc đồng nhạt do hàm lượng kẽm cao. Trong các thử nghiệm của tôi, lớp hoàn thiện Loại II cho thấy màu sắc hơi không đồng đều, trong khi Loại III có xu hướng sẫm màu thành xám than. Mặc dù có thể nhuộm màu, nhưng việc đạt được màu sắc tươi sáng đồng nhất hoàn hảo trên 7075 khó hơn so với trên 6061.
Kết luận
Nhôm anod hóa mang lại sự kết hợp mạnh mẽ giữa độ bền nhẹ, độ bền cao, khả năng chống ăn mòn và khả năng giữ màu lâu dài. Bằng cách tạo ra một lớp oxit nhôm được kiểm soát, quá trình anod hóa cải thiện khả năng chống mài mòn và mở khóa một loạt các màu sắc ổn định, không phai màu. Việc lựa chọn đúng loại anod hóa, phương pháp tạo màu và quy trình niêm phong sẽ nâng cao đáng kể tuổi thọ sản phẩm, nhận diện thương hiệu và giá trị thẩm mỹ—biến anod hóa trở thành giải pháp hoàn thiện hàng đầu cho cả các ứng dụng chức năng và thiết kế.