
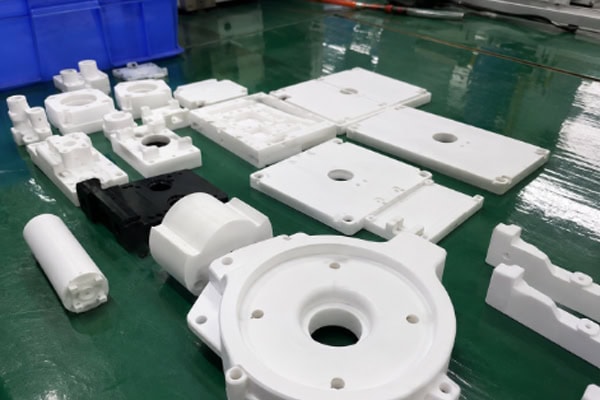
Після обробки пластикових деталей на верстатах з ЧПК на їх поверхні зазвичай залишаються стружки, залишки охолоджувальної рідини, електростатично адсорбований пил та незначні забруднення маслом. Якщо ці залишки вчасно не очистити, вони можуть вплинути на точність складання, якість зовнішнього вигляду та ефективність склеювання. У таких галузях, як електроніка, медичне обладнання та оптика, чистота може навіть безпосередньо впливати на характеристики виробу. Тому очищення після обробки є важливим кроком перед доставкою пластикових деталей.
Базове розуміння очищення пластику після обробки на верстатах з ЧПК
Пластикові матеріали легко генерують статичну електрику під час обробки на верстатах з ЧПК, що призводить до прилипання стружки до отворів, канавок та криволінійних поверхонь, що ускладнює їх видалення природним шляхом. Крім того, деякі методи охолодження можуть залишати незначні залишки вологи або олії, що призводить до забруднення поверхні. Якщо деталі безпосередньо потрапляють у вузол, можуть виникнути такі проблеми, як погане прилягання, подряпини на поверхні або слабке зчеплення. Мета очищення полягає не лише у видаленні видимих сміття, але й у стабілізації стану поверхні, покращенні однорідності зовнішнього вигляду та забезпеченні надійності наступних процесів. Різні пластики мають різну стійкість до методів очищення. Наприклад, ABS та POM мають хорошу хімічну стійкість, тоді як PC та PMMA більш чутливі до розчинників. Тому процеси очищення необхідно вибирати відповідно до властивостей матеріалу. Очищення зазвичай інтегрується з процесами видалення задирок, перевірки та пакування, щоб утворити повний ланцюг постобробки. Вища якість очищення призводить до кращої однорідності та покращення виходу.
Базове очищення та видалення стружки обдувом повітрям
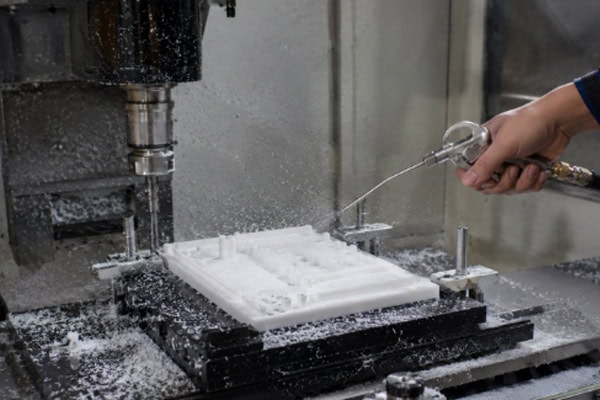
Перший крок очищення після механічної обробки зосереджений головним чином на видаленні поверхневого сміття, зазвичай за допомогою очищення повітрям у поєднанні з базовим чищенням щіткою. Мета полягає в тому, щоб швидко видалити вільні частинки, а не виконувати глибоке очищення, тому ефективність є пріоритетом.
Поширені методи включають:
- Пневматичний пістолет високого тиску для здування стружки
- Очищення канавок м’якою щіткою
- Електростатичні інструменти для видалення пилу
- Зонування робочих місць
Під час продування повітрям тиск повітря необхідно контролювати, щоб уникнути деформації тонкостінних деталей або розсіювання дрібних компонентів. Для складних конструкцій напрямок потоку повітря необхідно регулювати під різними кутами, щоб забезпечити ефективне очищення прихованих ділянок. Для мікроотворів або глибоких порожнин одного лише продування повітрям недостатньо, і часто використовуються тонкі щітки або спеціальні палички для чищення. Слід уникати твердих інструментів, щоб запобігти подряпинам на поверхні. Хоча цей крок простий, він суттєво впливає на якість остаточного очищення. Погане видалення стружки може збільшити труднощі з очищенням і вплинути на однорідність зовнішнього вигляду.
Процес промивання водою та нейтральним миючим розчином
Коли деталі містять масляні плями або сильну електростатичну адсорбцію, лише продування повітрям недостатньо. У таких випадках для видалення міцно прикріплених забруднень потрібне промивання водою або нейтральні миючі розчини.
Типовий процес включає:
- Замочування деталей у нейтральному мийному розчині
- Легке струшування або м'яке чищення
- Промивання теплою водою для видалення залишків
- Природне сушіння або сушіння на повітрі за низької температури
Мийні засоби повинні уникати сильних кислот або лугів, щоб запобігти розтріскуванню від напруги або помутнінню поверхні пластмас. Для прозорих матеріалів, таких як ПК та ПММА, необхідно ретельно контролювати температуру та концентрацію хімічних речовин, щоб уникнути впливу на пропускання світла. У промисловому застосуванні іноді використовується ультразвукове очищення. Високочастотна вібрація генерує мікробульбашки, які відокремлюють дрібні частинки, що робить її ефективною для складних конструкцій, які важко очистити вручну. Після очищення деталі необхідно повністю висушити, щоб уникнути плям від води, які можуть вплинути на зовнішній вигляд або подальшу обробку.
Процес сушіння та антистатичної обробки
Сушка після очищення не менш важлива. Залишкова волога в отворах або зазорах може спричинити відхилення розмірів або локальні дефекти під час складання. Методи сушіння вибираються залежно від термостійкості матеріалу.
Поширені методи включають:
- Сушіння повітрям при кімнатній температурі
- Низькотемпературне сушіння з циркуляцією гарячого повітря
- Вакуумна сушка
- Протирання абсорбуючою тканиною
Для термочутливих пластмас температура сушіння повинна суворо контролюватися, щоб уникнути деформації або звільнення від напруги. Тонкостінні деталі особливо схильні до зміни розмірів за високих температур, тому перевага надається тривалому сушінню за низької температури. Окрім контролю вологості, також важливою є обробка від статичної електрики. Пластикові деталі легко генерують статичну електрику під час очищення та обробки, притягуючи пил та впливаючи на якість поверхні. Тому деякі вироби після сушіння проходять антистатичне обприскування або нейтралізацію іонізованим повітрям. Після цього етапу поверхня стає чистішою та стабільнішою, що робить її придатною для перевірки та упаковки.
Заключна перевірка та перевірка чистоти
Етап перевірки гарантує відповідність деталей стандартам постачання. На цьому етапі перевіряється не лише зовнішній вигляд, але й рівень чистоти відповідно до вимог застосування. Звичайні елементи перевірки включають:
- Чи залишаються залишки стружки на поверхні
- Чи є водяні плями або масляні плівки
- Чи чисті внутрішні отвори
- Чи є поверхневі подряпини
Чи прозорі матеріали мають помутніння? Для високоточних деталей можна використовувати лупи або мікроскопічні інструменти для контролю, щоб переконатися у виявленні навіть найменших забруднень. Після успішного проходження перевірки деталі переходять на упаковку. Для упаковки зазвичай використовуються пилонепроникні пакети, антистатичні пакети або спеціальні пінопластові структури, щоб запобігти вторинному забрудненню або механічним пошкодженням під час транспортування. Цей крок знаменує собою завершальний етап процесу очищення та безпосередньо впливає на кінцеву якість доставки.
Питання та відповіді
Чи впливає очищення пластикових деталей з ЧПК на точність розмірів?
Багато клієнтів хвилюються, чи впливає очищення на розміри деталей, особливо для високоточних компонентів. Загалом, належним чином контрольоване очищення не впливає на точність розмірів. Однак неправильний контроль температури або методи сушіння можуть спричинити незначну деформацію деяких матеріалів. Наприклад, такі матеріали, як ПК та ПММА, чутливі до температури та можуть зазнавати незначних змін напруги в умовах високотемпературного миття або сушіння. Тому промислове очищення зазвичай використовує низькотемпературне очищення, нейтральні миючі засоби та поетапне сушіння для забезпечення стабільності розмірів. За належного контролю процесу очищення не тільки запобігає пошкодженням, але й може покращити гладкість складання та однорідність зовнішнього вигляду.
Висновок
Від базового видалення стружки до промивання водою, а потім сушіння та антистатичної обробки, кожен крок впливає на якість кінцевої поставки. Недостатнє очищення може призвести до проблем зі складанням, дефектів поверхні або функціональних проблем. Різні матеріали потребують різних методів очищення, а різні структури – індивідуальних стратегій обробки. Прості деталі можна швидко очистити за допомогою обдування повітрям, тоді як прецизійні або прозорі деталі потребують більш ретельного очищення та контролю сушіння. Раннє врахування вимог до очищення допомагає оптимізувати конструкцію та зменшити витрати на постобробку. У масовому виробництві встановлення стабільного процесу очищення також покращує стабільність та вихід продукції. Завдяки належному контролю кожного етапу очищення, пластикові деталі з ЧПК можуть досягти стабільнішої продуктивності та вищої якості поверхні у кінцевій поставці.
















