
Титанові сплави широко використовуються в аерокосмічній промисловості, медичному обладнанні, автомобілебудуванні та виробництві високоякісного обладнання завдяки своїй високій міцності, низькій щільності та чудовій термостійкості та корозійній стійкості. Однак ці властивості також роблять їх одними з найскладніших матеріалів для обробки на фрезерних верстатах з ЧПК. Під час високошвидкісного фрезерування інструменти схильні до викришування, прискореного зносу та скорочення терміну служби інструменту, що не тільки знижує ефективність обробки, але й може призвести до відхилень розмірів та поганої якості поверхні. Для ефективного контролю викришування необхідна систематична оптимізація інструментів, параметрів різання, методів охолодження та стратегій обробки.
Чому легко утворюються сколи під час високошвидкісного фрезерування титанових сплавів
Обробка титанових сплавів є складною, оскільки ріжучі інструменти піддаються складному термомеханічному зчепленню в умовах високої швидкості.
Температура різання швидко зростає
Титанові сплави мають погану теплопровідність, що призводить до концентрації великої кількості тепла, що утворюється під час різання, в зоні контакту інструменту та заготовки, що утримує ріжучу кромку в середовищі високої температури протягом тривалого часу.
- Зменште непотрібне накопичення тепла, щоб запобігти погіршенню міцності леза інструменту через перегрів.
- Відрегулюйте швидкість різання належним чином, щоб інструмент працював у більш стабільному температурному діапазоні.
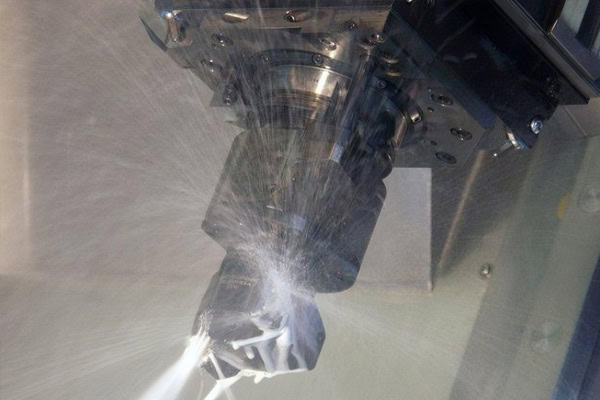
Використовуйте ефективне охолодження для своєчасного відведення тепла та зменшення теплового удару інструменту.
Коливання сили різання спричиняють удар об крайку
Титанові сплави мають високу міцність і створюють значний опір різанню під час обробки. Це особливо помітно, коли інструмент входить у матеріал або виходить з нього, або обробляє складні поверхні, де ймовірне виникнення раптових ударних навантажень.
- Уникайте різкого збільшення навантаження на різання, щоб зменшити вплив на ріжучу кромку.
- Оптимізуйте стратегію введення інструменту для забезпечення плавнішого та безперервнішого різання.
- Підтримуйте стабільну товщину стружки, щоб запобігти локальному перевантаженню, яке може спричинити викришування.
Ключем до високошвидкісного фрезерування титанових сплавів є не просто збільшення швидкості шпинделя, а забезпечення стабільних умов навантаження інструменту в будь-який час.
Вибір правильного інструменту для зменшення ризику відколів
Вибір інструменту безпосередньо впливає на стабільність обробки. Неправильна конфігурація інструменту може значно скоротити термін його служби.
Надайте пріоритет високопродуктивним твердосплавним інструментам
Обробка титанових сплавів вимагає високої жорсткості інструменту, зносостійкості та термостійкості. Тому відповідні інструменти слід вибирати залежно від марки матеріалу та умов обробки.
- Використовуйте інструментальні основи з вищою в'язкістю для покращення стійкості до сколювання.
- Оберіть покриття, придатні для обробки титану, щоб підвищити зносостійкість та стійкість до високих температур.
Налаштуйте специфікації інструменту належним чином для етапів чорнової, напівчистової та чистової обробки.
Оптимізація геометрії інструменту
Конструкція кромки інструменту повинна збалансовувати гостроту та стійкість до ударів. Правильне регулювання кутів переднього та заднього нахилу допомагає зменшити опір різанню та покращити відведення стружки. Оптимізація конструкції кута нахилу спіралі забезпечує більш безперервний та стабільний процес різання. Виліт інструменту слід контролювати відповідно до глибини обробки, щоб уникнути вібрації та прогину, спричинених надмірним висуванням. Зрештою, добре спроектована конструкція інструменту рівномірніше розподіляє сили різання, зменшуючи аномальні пошкодження кромки.
Оптимізація параметрів високошвидкісного фрезерування та методів охолодження
Навіть з високоякісними інструментами неправильне налаштування параметрів може призвести до відколів.
Правильний контроль швидкості різання та подачі
Параметри високошвидкісної обробки слід визначати на основі діаметра інструменту, кількості канавок, властивостей матеріалу та можливостей верстата, а не сліпо прагнути високих швидкостей шпинделя.
- Відповідно зменште надмірну швидкість різання, щоб мінімізувати постійне нагрівання.
- Збільште подачу на зуб, щоб зменшити неефективне тертя між інструментом та заготовкою.
- Контролюйте радіальну та осьову глибину різання для підтримки стабільних навантажень різання.
Правильне підбирання параметрів допомагає досягти кращого балансу між ефективністю, терміном служби інструменту та якістю поверхні.
Покращене охолодження та видалення стружки
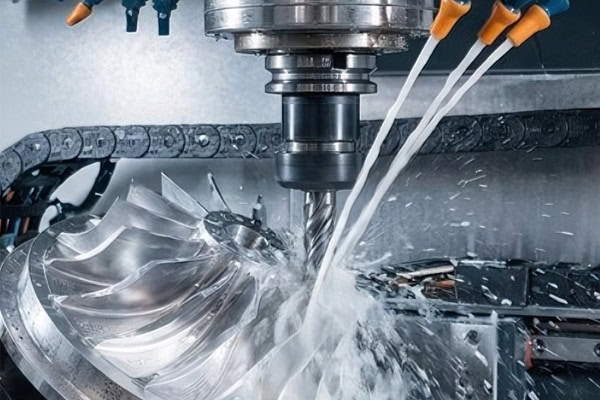
Умови охолодження та видалення стружки суттєво впливають на термін служби інструменту. Необхідно забезпечити повне потрапляння охолоджувальної рідини в зону різання, ефективне покриття зони контакту інструменту з заготовкою та своєчасне видалення гарячої стружки, щоб уникнути вторинного зносу від різання. У глибоких порожнинах або складних конструкціях для покращення тепловіддачі можна використовувати охолодження під високим тиском. Стабільні умови охолодження та відведення стружки значно зменшують накопичення тепла та підвищують надійність обробки.
Зменшення сколювання за допомогою стратегії механічної обробки
Окрім інструментів та параметрів, планування траєкторії інструменту також впливає на умови завантаження інструменту.
Уникайте різких змін навантаження різання
При обробці складних деталей з титанового сплаву слід мінімізувати удари на вході та виході інструменту.
- Використовуйте плавні стратегії входу та виходу, щоб зменшити миттєвий різальний струс.
- Застосовуйте динамічні стратегії фрезерування для підтримки рівномірних навантажень різання.
- Правильно плануйте послідовності обробки глибоких порожнин і тонкостінних конструкцій, щоб уникнути локального перевантаження.
Оптимізовані траєкторії інструменту значно покращують стабільність обробки та зменшують ризик утворення сколів.
Встановити моніторинг стану інструментів
Високошвидкісна обробка чутлива до змін стану інструменту. Своєчасний моніторинг допомагає запобігти переростанню незначних проблем у серйозне викришування.
- Регулярно перевіряйте ріжучі кромки, щоб виявити раннє знос та мікросколи.
- Встановити стандарти управління терміном служби інструменту на основі часу обробки та обсягу видалення матеріалу.
- Впроваджуйте перевірку критичних деталей під час процесу, щоб запобігти подальшій обробці нестандартними інструментами.
Систематичне управління допомагає покращити загальну стабільність фрезерування титанових сплавів на верстатах з ЧПК.
Висновок
Проблему сколювання під час високошвидкісного фрезерування титанових сплавів неможливо вирішити простим зниженням швидкості шпинделя. Це вимагає комплексної оптимізації вибору інструменту, параметрів різання, охолодження та видалення стружки, а також стратегій траєкторії руху інструменту. Тільки забезпечивши роботу інструменту за відповідних умов навантаження та температури, можна досягти балансу між ефективністю обробки, точністю розмірів та терміном служби інструменту. TiRapid може запропонувати індивідуальні рішення для фрезерування з ЧПК на основі конструкцій деталей з титанових сплавів та вимог до точності, допомагаючи клієнтам зменшити ризики обробки та підвищити стабільність масового виробництва.
















