
Після того, як деталь оброблено механічною обробкою, справжній головний біль часто полягає не в тому, чи можна її виготовити, а в тому, чи виглядає вона добре, але виходить з ладу під час складання. Це особливо поширене явище для прецизійних компонентів. Деякі відхилення розмірів неможливо побачити неозброєним оком, але вони можуть спричинити такі проблеми, як погане прилягання, надмірний зазор або навіть збій монтажу. Перевірка після точної обробки використовується для виявлення цих прихованих проблем, перш ніж деталі перейдуть до складання. Розміри, геометричні допуски, шорсткість поверхні та зовнішній вигляд вимагають відповідних методів перевірки. Різні компоненти вимагають різних вимірювальних інструментів, і покладатися на один штангенциркуль від початку до кінця рідко буває достатньо.
Що слід перевірити в першу чергу, коли прибуває прецизійно оброблена деталь?
Після того, як прецизійний компонент досягає етапу контролю, не варто одразу починати вимірювання розмірів. Механічна обробка може залишити стружку, олію, задирки або залишкове тепло, що може вплинути на результати вимірювань. У реальному виробництві деталь зазвичай готують і стабілізують, перш ніж проводити вимірювання відповідно до вимог креслення. Це може здатися додатковим кроком, але це може запобігти повторним вимірюванням і неточним оцінкам пізніше.
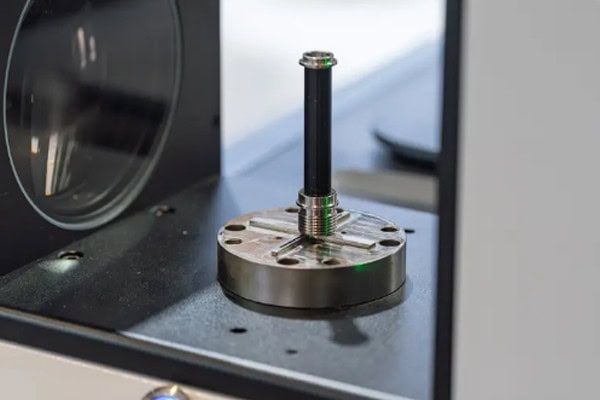
Перевірте деталь на наявність очевидних дефектів
Візуальний огляд є базовим кроком, але він корисний перед вимірюванням розмірів. Вм'ятини, задирки, тріщини, відколи країв та очевидні сліди обробки часто можна швидко виявити. Якщо деталь вже має видимі дефекти, немає сенсу негайно проводити детальний контроль розмірів.
Під час цієї початкової перевірки зверніть увагу на:
- Очевидні задирки або відколи по краях навколо деталі.
- Подряпини, вм'ятини або незвичайні сліди на оброблених поверхнях.
- Видимі дефекти навколо отворів, канавок або тонкостінних ділянок.
- Будь-яка очевидна деформація загальної форми деталі.
Ця перевірка використовується переважно для виявлення видимих проблем. Це не означає, що деталь пройшла остаточну перевірку. Багато проблем з точністю приховані в розмірах та положеннях і потребують професійного вимірювального обладнання.
Очистіть деталь перед вимірюванням
Масляна плівка та дрібна стружка від обробки можуть створювати додаткові зазори між вимірювальним інструментом та заготовкою. Під час вимірювання отвору навіть невеликий шматочок залишку може вплинути на показання. Частинки на плоскій поверхні також можуть заважати вимірюванням площинності.
Перед вимірюванням деталь зазвичай готують шляхом:
- Видалення олії та залишків стружки з поверхні.
- Перевірка наявності задирок навколо області вимірювання.
- Очищення контактних поверхонь вимірювального інструменту та заготовки.
Після очищення деталь стає набагато придатнішою для точного вимірювання. Цей крок особливо важливий, коли заданий допуск дуже вузький.
Зверніть увагу на температуру деталі та навколишнього середовища
Розміри металу можуть дещо змінюватися залежно від температури. Це може не мати великого значення для звичайних компонентів, але стає важливішим при роботі з жорсткими допусками.
Деталь, яка щойно зійшла з верстата, може бути теплішою за середовище, в якому проводиться контроль. Негайне вимірювання може дати результати, які дещо відрізнятимуться від результатів, отриманих після охолодження та стабілізації деталі. Дозвіл деталі та середовища, в якому проводиться контроль, досягти відносно стабільної температури може підвищити надійність вимірювання.
Як слід вимірювати різні розміри?
Точно оброблені деталі містять набагато більше, ніж просто розміри довжини та діаметра. Зовнішні діаметри, внутрішні отвори, глибини, ступені та ширина канавок вимагають відповідних методів вимірювання. Поширеною помилкою є припущення, що координатно-вимірювальну машину слід використовувати для всього лише тому, що вона може вимірювати багато параметрів. Це не завжди найефективніший підхід. Прості розміри часто можна перевірити швидше за допомогою відповідних ручних інструментів, тоді як складніші елементи можна перевірити за допомогою сучасного вимірювального обладнання.
Зовнішній діаметр і товщина: часто підходять мікрометри
Для вимірювання валів, циліндричних елементів та товщини у цехах зазвичай використовуються мікрометри. Вони забезпечують точніші вимірювальні можливості, ніж стандартні штангенциркулі, і підходять для компонентів з жорсткішими вимогами до розмірів.
Під час вимірювання інструмент необхідно правильно вирівняти з заготовкою, а також уникати надмірного вимірювального зусилля. Тонкостінні деталі особливо чутливі, оскільки надмірний тиск може дещо змінити форму деталі та вплинути на результат вимірювання.
Внутрішні отвори: діаметр — не єдина проблема
Обробка отворів надзвичайно поширена в прецизійних компонентах, але перевірка внутрішнього отвору — це не просто питання підтвердження його діаметра. Округлість, глибина, положення осі та взаємозв'язок між кількома отворами можуть впливати на складання.
Звичайні пункти перевірки включають:
- Чи знаходиться діаметр отвору в межах заданого допуску.
- Чи відповідає глибина отвору вимогам креслення.
- Чи знаходиться округлість у допустимому діапазоні.
- Чи є точним розташування між кількома отворами.
Основні діаметри отворів можна виміряти за допомогою інструментів для внутрішнього вимірювання. Для складних конструкцій або отворів зі суворими вимогами до положення часто більш доцільними є координатно-вимірювальні машини та інше точне обладнання.
Довжина, кроки та ширина канавок: вибір інструменту на основі функції
Різні конструкції вимагають різних методів вимірювання. Прості довжини можна перевірити штангенциркулем, для ступінчастих розмірів може знадобитися висотомір, а для точної ширини канавок можуть знадобитися спеціальні вимірювальні інструменти.
Немає потреби вважати, що найсучасніший інструмент автоматично є найкращим вибором. Практичний підхід полягає в тому, щоб підібрати інструмент контролю відповідно до фактичної характеристики, зберігаючи надійність вимірювання та ефективність контролю.
Які проблеми з точністю не можна побачити неозброєним оком?
Багато проблем із прецизійними компонентами не проявляються безпосередньо на поверхні. Деталь може виглядати чистою та добре обробленою, а її окремі розміри можуть здаватися прийнятними, проте під час складання все одно можуть бути нерівні зазори, зміщення осей або неправильне розташування. Ці проблеми належать до категорії геометричної точності та вимагають спеціалізованих методів контролю. Для високоточної обробки ці вимірювання можуть безпосередньо впливати на кінцевий результат складання.
Як перевіряється площинність?
Плоскість описує, наскільки точно поверхня відповідає плоскій площині. Монтажні пластини, основи та прецизійні опорні компоненти часто мають вимоги до площинності. Навіть незначне викривлення може спричинити локальні зазори або поганий контакт після складання.
Поширені методи перевірки включають:
- Використання висотоміра разом з прецизійною поверхневою плитою.
- Використання координатно-вимірювальної машини для збору кількох точок вимірювання.
- Виконання спеціальної оцінки площинності деталей з високими вимогами до точності.
Добре спланована схема вимірювань полегшує виявлення локальної деформації, замість перевірки лише кількох точок і припущення, що вся поверхня є прийнятною.
Коаксіальність та точність позиціонування може бути важко виявити
Вали, втулки та компоненти з кількома отворами можуть бути особливо чутливими до співвідношення між різними осями. Перевірка кожного окремого розміру та знаходження його в межах допуску не обов'язково гарантує успішне складання, оскільки також має значення співвідношення розташування між елементами.
Цей тип контролю часто вимагає координатно-вимірювального обладнання для вимірювання кількох елементів в межах однієї системи відліку. Результати вимірювань потім можна порівняти з вимогами креслення, що значно полегшує виявлення прихованих геометричних відхилень.
Шорсткість поверхні також вимагає спеціального контролю
Поверхня, яка відчувається гладкою, не обов'язково відповідає необхідним вимогам щодо шорсткості. Різні процеси обробки залишають різні текстури поверхні, тоді як ущільнювальні поверхні, поверхні ковзання та поверхні, що сполучаються, часто мають певні вимоги до шорсткості.
Вимірювач шорсткості поверхні може безпосередньо вимірювати відповідні параметри. Для прецизійно оброблених деталей це забезпечує надійніший спосіб підтвердження стану поверхні, ніж покладатися лише на візуальний огляд.
Як слід організовувати процес остаточної перевірки?
Надійний контроль – це не просто випадкове вимірювання кількох розмірів після виробництва. Якщо креслення містить більше десятка критичних характеристик, але перевіряються лише два чи три, дані контролю можуть неточно відображати фактичний стан деталі. Це стає ще важливішим у серійному виробництві, де розміри можуть поступово змінюватися в міру зносу інструментів або зміни стану верстата. Одна прийнята деталь не означає автоматично, що всі наступні будуть ідентичними.
Перелічіть критичні розміри на кресленні
Перш ніж розпочати перевірку, визначте ключові розміри, допуски та спеціальні вимоги на кресленні та призначте для них відповідні вимірювальні інструменти. Не кожен розмір має однакове значення, тому не кожну характеристику потрібно перевіряти однаково.
Пріоритет може бути наданий:
- Розміри, що безпосередньо впливають на складання.
- Критичні характеристики з жорсткими допусками.
- Положення отворів, площинність та точність положення.
- Вимоги до шорсткості поверхні.
Щойно вимоги до інспекції будуть чітко організовані, інспектори зможуть дотримуватися послідовного процесу та легше переглядати результати.
Деталі партії не слід перевіряти лише в кінці
Під час прецизійної обробки в партіях знос інструменту, термостабільність та зміни умов обробки можуть поступово змінювати розміри. Якщо перевіряються лише перша та остання деталі, відхилення, що виникають у середині виробництва, можуть бути пропущені. Більш надійним підходом є організація відповідного відбору проб та перевірки критичних розмірів під час виробництва. Якщо вимірювання починають наближатися до межі допуску, стан обробки можна перевірити, перш ніж відхилення пошириться на більшу кількість деталей.
Ведіть записи про перевірку
Протоколи перевірок – це не просто зайва паперова робота. Вони полегшують подальше виявлення проблем. Якщо партія деталей зіткнулася з проблемами складання, повні записи вимірювань можуть допомогти визначити, чи є причиною точність розмірів, зміни матеріалу чи інший виробничий фактор. Для прецизійних компонентів, що виробляються протягом тривалого періоду, зберігання результатів вимірювань також може виявити повторювані тенденції розмірів. З часом ця інформація стає корисною для покращення стабільності обробки та контролю виробництва.
Перевірка прецизійних оброблених деталей – це набагато більше, ніж просто «вимірювання розмірів». Зовнішній вигляд, чистота, температура, основні розміри, положення отворів, геометричні допуски та шорсткість поверхні – все це може вплинути на кінцевий результат. Для дрібносерійного виробництва можна використовувати гнучкі методи контролю, тоді як серійне виробництво вимагає більшої уваги до відбору проб та запису даних у процесі виробництва. Підбір правильних вимірювальних інструментів для простих розмірів, використання координатно-вимірювальних машин для складних елементів та ведення повного обліку перевірок можуть зробити виробничий процес більш прозорим і допомогти виявити проблеми раніше. Tirapid спеціалізується на послугах прецизійної обробки, надаючи фрезерування з ЧПК, прецизійне токарство та підтримку на замовлення для промислових компонентів.
















