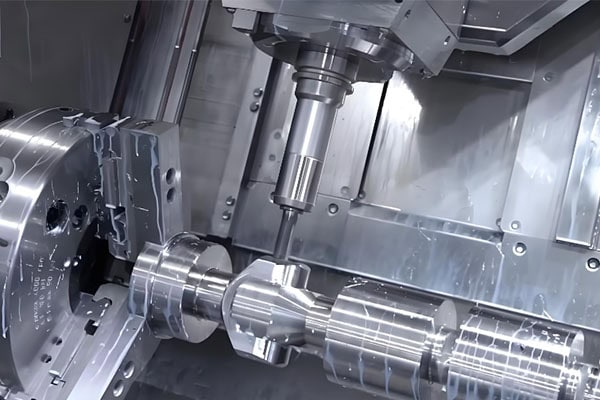
При обробці металу на верстатах з ЧПК налаштування заготовки часто не враховується, хоча воно безпосередньо впливає на точність обробки. Для простих компонентів більшість операцій обробки часто можна виконати за одне налаштування. Однак металеві деталі з кількома оброблюваними поверхнями, складними схемами отворів або спеціальною геометрією можуть вимагати кількох налаштувань.
Більша кількість налаштувань не обов'язково означає нижчу якість, але кожне додаткове налаштування створює ще одну можливість для помилок позиціонування, помилок кріплення та зміни опорних точок. Тому контроль кількості налаштувань є важливою частиною підвищення точності та стабільності обробки на верстатах з ЧПК.
отримати 20% вимкнено
Ваше перше замовлення
Потрібні металеві та пластикові деталі на замовлення?
Чому металеві деталі потребують кількох налаштувань?
Складна геометрія деталей
Деякі металеві компоненти не є простими одноповерхневими структурами. Вони можуть містити кілька бічних граней, нижніх поверхонь, отворів, канавок та складних контурів. Якщо всі області обробки неможливо обробити за один раз, заготовку необхідно перемістити.
Наприклад, механічний кронштейн може вимагати монтажних отворів зверху, отворів збоку та опорної поверхні знизу. Оскільки ці елементи розташовані на різних поверхнях, виконання всіх операцій за один раз може бути недоцільним.
Обмеження верстатів
Різні верстати з ЧПК мають різні робочі діапазони, орієнтацію шпинделя та доступність інструменту. Коли область обробки не може бути ефективно досягнута за допомогою поточного налаштування, може знадобитися переміщення заготовки.
Багатоосьова обробка на верстатах з ЧПК може зменшити кількість налаштувань, необхідних для деяких компонентів. Однак, багаторазові налаштування залишаються поширеними для великих деталей, спеціальних компонентів та проектів обробки, що вимагають високої вартості.
Різні операції вимагають різних методів позиціонування
Чорнова, напівчистова та чистова обробка можуть вимагати різних стратегій затискання. Деякі компоненти можуть потребувати міцного затискання під час чорнової обробки для обробки матеріалу, а потім більш точного позиціонування під час чистової обробки.
Отже, багаторазове налаштування не обов'язково свідчить про погане планування процесу. Стратегію налаштування слід визначати відповідно до геометрії деталі та вимог до обробки.
Чому кілька налаштувань можуть впливати на точність обробки?
Збільшення помилок позиціонування
Щоразу, коли заготовку переміщують, її потрібно повертати у своє передбачуване положення. Навіть невелике відхилення від позиціонування може призвести до зміщення елементів подальшої обробки.
Одна похибка позиціонування може бути дуже малою, але коли кілька оброблених поверхонь повинні підтримувати точні співвідношення, ці відхилення можуть впливати на критичні розміри, такі як відстань між отворами, паралельність, перпендикулярність та концентричність.
Зміни даних можуть спричинити відхилення розмірів
Обробка на верстатах з ЧПК спирається на чітко визначені опорні точки обробки. Якщо після переміщення заготовки використовується інша опорна точка позиціонування, можуть виникнути помилки передачі опорних точок.
Наприклад, якщо два відповідні отвори на компоненті обробляються на окремих верстатах, на позиційне співвідношення між отворами можуть впливати помилки перепозиціонування, навіть якщо сам верстат з ЧПК має високу точність позиціонування.
Затискні сили можуть деформувати заготовку
Тонкостінні компоненти, довгі вали та алюмінієві деталі можуть мати відносно низьку жорсткість і зазнавати впливу затискних сил. Надмірний затискний тиск може спричинити незначну деформацію.
Коли заготовка звільняється після обробки, пружна деформація може відновитися, що спричиняє зміни розмірів. Тому сила затиску та стратегія налаштування потребують особливої уваги під час обробки тонкостінних металевих деталей.
Повторне позиціонування може вплинути на стабільність обробки
У масовому виробництві варіації в положеннях заготовок можуть призвести до різниці в розмірах між окремими компонентами. Це особливо важливо для прецизійних металевих деталей, де положення отворів, контури та розміри складання повинні залишатися дуже однаковими.
Як можна скоротити час налаштування, одночасно підвищуючи точність?
Виконайте більше операцій за одну настройку
Під час планування процесу заздалегідь проаналізуйте геометрію деталі та організуйте послідовність обробки таким чином, щоб якомога більше операцій можна було виконати за один набір.
Вибираючи відповідні ріжучі інструменти, напрямки обробки та траєкторії руху інструменту, можна зменшити непотрібне переміщення, що допомагає мінімізувати накопичені помилки позиціонування.
Встановлення відповідних точок приведення для обробки
Стабільні та надійні опорні поверхні з хорошими співвідношеннями розмірів можуть покращити повторювану точність позиціонування.
Для прецизійних компонентів бажано встановлювати кілька критичних розмірів на основі узгодженої бази, коли це можливо. Це допомагає зменшити помилки, спричинені змінами базисних даних.
Використовуйте високоточні пристосування та компоненти для локування
Високоякісні кріплення можуть покращити стабільність позиціонування заготовки. До поширених методів фіксації належать фіксуючі штифти, фіксуючі блоки, V-подібні блоки, вакуумні кріплення та спеціалізовані інструменти.
Для масового виробництва спеціальні пристосування можуть бути спроектовані відповідно до геометрії деталі, що дозволяє швидко та точно позиціонувати кожну заготовку з повторюваною точністю.
Розгляньте багатоосьову або токарно-фрезерну обробку
Коли деталь має кілька складних оброблюваних поверхонь, тривісний верстат з ЧПК може вимагати кількох налаштувань. Чотиривісні та п'ятивісні обробні центри, а також токарно-фрезерні верстати можуть виконувати більше операцій з меншою кількістю кроків переміщення заготовки.
Скорочення часу налаштування може не тільки зменшити помилки позиціонування, але й скоротити допоміжний виробничий час та підвищити загальну ефективність обробки.
Чи завжди менше налаштувань означає вищу точність обробки?
Не обов'язково. Кількість установок – це лише один із факторів, що впливає на точність обробки. Якщо під час однієї установки використовується невідповідний метод позиціонування або надмірне зусилля затискання спричиняє значну деформацію заготовки, кінцевий результат може бути гіршим, ніж у випадку процесу, що включає дві правильно сплановані установки.
Таким чином, обробка металу на верстатах з ЧПК не повинна бути просто спрямована на виконання кожної деталі за один раз. Натомість, виробники повинні враховувати точки позиціонування, точність кріплення, жорсткість заготовки, припуск на обробку, траєкторії інструменту та продуктивність верстата в цілому.
Для високоточних металевих компонентів більш практичною метою є мінімізація кількості налаштувань, збереження повної доступності обробки та забезпечення стабільної, надійної та повторюваної точності позиціонування під час кожного налаштування.
Чи потрібна металева деталь кількома налаштуваннями, залежить головним чином від її геометрії, кількості оброблюваних поверхонь, можливостей верстата та вимог до процесу. Кілька налаштувань самі по собі не обов'язково є проблемою. Важливим є контроль помилок, що виникають під час переміщення, та запобігання деформації заготовки, спричиненої затисканням.
Для прецизійної обробки на верстатах з ЧПК оптимізація послідовності обробки, підтримка узгоджених точок обробки, використання високоточних пристосувань та застосування багатоосьових технологій обробки, де це доречно, можуть ефективно зменшити непотрібні налаштування, одночасно покращуючи точність розмірів та стабільність виробництва.
Добре розроблена стратегія налаштування впливає не тільки на точність обробки, але й на ефективність виробництва, виробничі витрати та кінцеву якість металевих компонентів.
автор
Директор та засновник компанії Galen
Прагнемо забезпечити найкращий сервіс у виробничій галузі.
Символи обробки поверхні – це компактний спосіб повідомити машиністам, інспекторам та постачальникам, як має працювати виготовлена поверхня. Невеликий виносок на інженерному кресленні може визначити шорсткість, матеріал
Напівпровідникова душова лійка розподіляє технологічні гази по пластині через ретельно розроблену мережу проходів та вихідних отворів. Її геометрія, матеріал та стан поверхні впливають на те, наскільки послідовно
Лопатка турбіни — це фігурний компонент, який допомагає перетворювати енергію рухомої рідини на механічну потужність. У газовій або паровій турбіні обертові лопаті працюють разом із нерухомими лопатками.
Робоче колесо компресора — це високошвидкісний обертовий компонент, який передає механічну енергію газу в відцентровому компресорі. Його лопаті прискорюють газ через ретельно розроблені проточні канали, допомагаючи
Шорсткість обробленої поверхні описує мікроскопічні піки та западини, що залишаються на деталі після різання. Ці нерівності можуть бути занадто малими, щоб їх було чітко видно, але вони можуть впливати на тертя, герметизацію,
Лопатки турбін виготовляються з матеріалів, підібраних відповідно до температури, механічних навантажень та середовища їхньої робочої стадії. Суперсплави на основі нікелю поширені у високотемпературних газових турбінах, тоді як жароміцні сталі...
Затискач для пластин – це прецизійний тримач, який підтримує та закріплює кремнієві пластини під час виробництва, перевірки та тестування напівпровідників. Залежно від його конструкції, він використовує вакуумний тиск, електростатичне притягання,
Механічна обробка лопатей створює або вдосконалює аеродинамічний профіль, елементи кріплення та кромки, які дозволяють лопаті розміщуватися у своєму вузлі та взаємодіяти з робочою рідиною. Завдання полягає в контролі цих процесів.
Пластина, оброблена на верстаті з ЧПК, може досягати граничних значень товщини, але все одно спричиняти проблеми під час кріплення болтами до вузла. Вигнута монтажна поверхня може залишати зазори, деформувати опорний компонент,
Як виготовляються лопатки турбін? Лопатки турбін – це високоточно спроектовані компоненти, що виготовляються шляхом ретельно контрольованої підготовки матеріалів, обробки на верстаті з ЧПК, шліфування, полірування та контролю якості. Залежно від конструкції лопатки, 5-осьовий верстат з ЧПК...
Межі, посадки та допуски визначають допустимі відхилення розмірів та співвідношення між сполученими механічними компонентами. Межі встановлюють максимальні та мінімальні допустимі розміри, допуски визначають допустиме відхилення, а
Виштовхувачі – це невеликі компоненти прес-форми, але вони відіграють важливу роль у тому, чи може литий під тиском виходити з форми чисто та рівномірно. Після того, як пластик охолоне навколо...