
Інтелектуальне виробниче обладнання зазвичай складається з роботів, автоматизованих пристосувань, механізмів передачі, компонентів позиціонування, рам обладнання та прецизійних з'єднувачів. Різні деталі виконують такі завдання, як підтримка, позиціонування, передача та з'єднання, з різними вимогами до точності розмірів, міцності конструкції та складальних зв'язків. Відхилення положення одного отвору або аномальний зазор посадки може збільшити час налагодження всієї машини. Обробка на верстатах з ЧПК може виготовляти нестандартні деталі на основі креслень та 3D-моделей, охоплюючи прототипи, невеликі партії та масове виробництво, що робить його придатним для різноманітних потреб досліджень, розробок та закупівель інтелектуального виробничого обладнання.
Які основні вимоги до обробки деталей інтелектуального виробничого обладнання на верстатах з ЧПК?
Деталі обладнання часто потрібно використовувати в комбінації. Під час механічної обробки недостатньо зосереджуватися лише на окремих розмірах; процеси також повинні розроблятися з урахуванням монтажних положень, співвідношень рухів та умов напруження.
Ключові розміри, що впливають на загальну збірку
Структури позиціонування та передачі в інтелектуальному виробничому обладнанні тісно взаємопов'язані. Відхилення ключових розмірів можуть безпосередньо впливати на подальше встановлення та експлуатацію.
- Положення монтажних отворів має залишатися точним: монтажні отвори для двигунів, напрямних рейок, циліндрів та інших компонентів повинні відповідати інтерфейсам обладнання, що зменшує необхідність розсвердлювання або переміщення на місці.
- Опорні поверхні повинні залишатися стабільними: Розмірні співвідношення між поверхнями позиціонування, монтажними поверхнями та паралельними опорними точками впливають на точність складання обладнання.
- Посадки валів вимагають контролю допусків: трансмісійні вали, втулки та з'єднувачі потребують уваги до діаметра, круглості та співвісності, щоб уникнути прогину або аномального зносу під час роботи.
Після стабільного контролю ключових розмірів можна зменшити обсяг робіт з підгонки на місці, що робить загальний монтаж більш плавним.
Складні конструкції потребують відповідних методів обробки
Глибокі порожнини, тонкі стінки, отвори з кількома кутами та багатогранні структури збільшують складність затискання та обробки. Планування процесу необхідно коригувати відповідно до структури деталі.
- У традиційних конструкціях використовується 3-осьова обробка: для деталей, що мають переважно площини, отвори та прості порожнини, 3-осьове обладнання може задовольнити поширені потреби в обробці.
- Складні конструкції використовують багатоосьову обробку: багатогранні деталі можна обробляти за 4 або 5 осями залежно від фактичної конструкції, що зменшує повторне затискання.
- Послідовність обробки вимагає попереднього планування: для тонкостінних деталей та деталей з глибокими порожнинами слід розумно розташовувати чорнову, напівчистову та чистову обробку, щоб зменшити ризик деформації.
Коли обробне обладнання та конструкції деталей узгоджуються між собою, це допомагає збалансувати ефективність обробки та стабільність розмірів.
Матеріали слід вибирати залежно від застосування деталі
Різні деталі несуть різні навантаження та виконують різні робочі завдання. Вибір матеріалу повинен одночасно враховувати вагу, жорсткість, зносостійкість та умови експлуатації.
| Тип частини | Загальні матеріали | Фокус на обробці на верстатах з ЧПК |
| Монтажна база робота | Алюмінієвий сплав, сталь | Монтажні отвори, площинність, жорсткість конструкції |
| Розміщення пристосувань | Алюмінієвий сплав, сталь, нержавіюча сталь | Розміщення отворів, опорні поверхні, розміри посадки |
| Трансмісійні вали та втулки | Легована сталь, нержавіюча сталь | Діаметр вала, круглість, співвісність |
| Роз'єми маніпулятора | Алюмінієвий сплав, сталь | Багатогранні структури, положення отворів, різьба |
| Напрямні блоки та повзунки | Сталь, ПОМ, інженерні пластмаси | Розміри, поверхні зносу, посадковий зазор |
| Кронштейни для автоматизованого обладнання | Алюмінієвий сплав, сталь | Відстань між отворами, площинність, конструктивна міцність |
Тільки тоді, коли матеріали та процеси обробки узгоджуються один з одним, можна досягти розумного балансу між вагою, терміном служби, складністю обробки та вартістю.
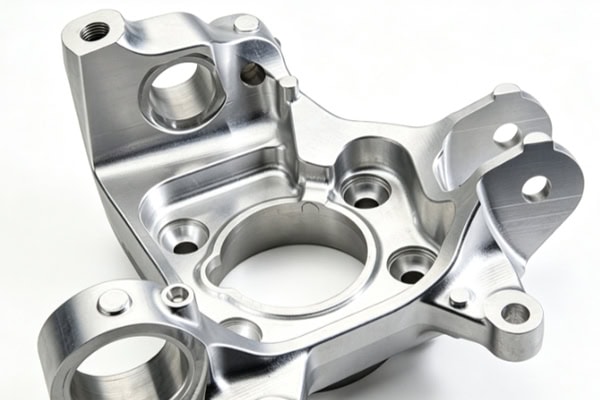
Як обробка на верстатах з ЧПК покращує ефективність досліджень та розробок інтелектуального виробничого обладнання?
Інтелектуальне виробниче обладнання має сильні характеристики налаштування. Під час досліджень та розробок структури та інтерфейси часто потребують налаштування. Покупців більше хвилює, чи можна швидко перевірити модифікації та чи можна плавно перейти до виробництва після перевірки.
Швидке прототипування полегшує структурну перевірку
Під час досліджень та розробок обладнання часто потрібні фізичні деталі для перевірки конструкцій, а швидка обробка може скоротити час очікування від модифікації креслення до випробування складання. Деталі можна виготовляти безпосередньо з файлів САПР. Окремі вироби або невеликі кількості зразків не потребують спеціальних інвестицій у прес-форми. Оброблені деталі можна використовувати для перевірки положення отворів, зазорів та конструктивних розмірів. Якщо виявлено проблеми, моделі та програми можна змінити для наступного раунду перевірки, що дозволить виявити проблеми з конструкцією раніше.
Невеликі партії підходять для випробувального виробництва обладнання
Після перевірки окремого зразка, проекти обладнання зазвичай все ще потребують певної кількості деталей для повного складання машини та функціонального тестування. Невелика партія обробки може задовольнити потреби цього етапу.
- Підходить для випробувального виробництва нового обладнання: коли специфікації продукції ще не повністю стабільні, невелику кількість деталей можна виготовити відповідно до фактичних потреб.
- Підходить для нестандартних проектів автоматизації: Структури механізмів значно відрізняються на різних виробничих лініях, а методи дрібносерійного виробництва забезпечують хорошу гнучкість.
- Зручне коригування на основі результатів випробувань: після випробування обладнання конструкції деталей все ще можна модифікувати без великого навантаження на склад.
Дрібносерійне виробництво поєднує перевірку зразків з офіційним виробництвом, надаючи проектам обладнання більш гнучкий ритм виробництва.
Масове виробництво приділяє більше уваги стабільності розмірів
Після переходу на етап безперервного закупівлі, однакові типи деталей повинні підтримувати подібні ефекти складання, а також необхідно контролювати коливання розмірів під час виробництва.
- Перша стаття підтверджує ключові розміри: перед офіційним виробництвом перевірте положення отворів, поверхні позиціонування та розміри припасування, щоб підтвердити стан обробки.
- Контролюйте зміни зносу інструменту: зі збільшенням часу використання інструменту необхідно контролювати та вчасно коригувати зміни розмірів.
- Забезпечте стабільність методів затискання: методи фіксованого позиціонування можуть зменшити помилки, спричинені повторним затисканням.
- Посилити перевірку ключових розмірів: ключові розміри, що впливають на загальну збірку, повинні підлягати цілеспрямованому відбору проб або повній перевірці.
Стабільний контроль процесу може зменшити відмінності між партіями та зменшити кількість подальшої переробки та коригування на місці.
Які деталі інтелектуального виробничого обладнання підходять для обробки на різьбових верстатах з ЧПК на замовлення?
В інтелектуальному виробничому обладнанні існує багато типів нестандартних механічних деталей. Серед них вироби зі складною конструкцією, суворими вимогами до розмірів або частими змінами специфікацій більше підходять для обробки на верстатах з ЧПК.
Структурні деталі робота та деталі кінцевого ефектора
Структурні деталі робота повинні мати баланс між вагою, жорсткістю та точністю складання. Позиційні зв'язки між різними інтерфейсами безпосередньо впливають на подальший рух та встановлення.
- Основа робота: Зосередьтеся на контролі монтажних отворів, позиціонування поверхонь та площинності для забезпечення стабільного підключення основного обладнання.
- З'єднувачі та фланці: Необхідно контролювати розмірні співвідношення між положеннями отворів, різьбою та з'єднувальними поверхнями, щоб уникнути відхилень при монтажі.
- Деталі кінцевого ефектора: Такі конструкції, як деталі кріплення захвата та з'єднувальні пластини, необхідно налаштовувати відповідно до конкретних заготовок та діапазонів руху.
- Багатогранні структурні деталі: Складні конструкції можуть зменшити повторне позиціонування завдяки розумним рішенням для багатоосьової обробки.
Розробка рішень для обробки на основі структурних характеристик може допомогти деталям роботів краще відповідати вимогам до встановлення та руху.
Автоматизовані пристосування, кондукторні пристрої та компоненти позиціонування
Пристосування та кондуктори виконують завдання позиціонування, затискання та напрямлення заготовки. Їхня розмірна стабільність безпосередньо впливає на результати обробки на виробничій лінії та складання.
- Блоки позиціонування потребують контролю опорних розмірів: співвідношення між поверхнями позиціонування та отворами позиціонування має відповідати заготовці.
- Затискні конструкції потребують точності встановлення: відхилення положення затискних деталей може вплинути на стан фіксації заготовки.
- Напрямні компоненти потребують контролю зазору прилягання: надмірні розміри можуть знизити стабільність позиціонування, тоді як занадто малі розміри можуть впливати на рух.
- Опорні плити кондукторів потребують однакового розташування отворів: уніфіковане розташування монтажних отворів полегшує подальше переналаштування та обслуговування.
Стабільна якість обробки на конструкційних елементах може зменшити кількість робіт, пов'язаних з повторним калібруванням після заміни обладнання.
Трансмісійні вали, з'єднувачі та деталі прецизійного руху
Деталі трансмісії повинні відповідати вимогам до обертання та з'єднання. Під час обробки основна увага приділяється контролю діаметра вала, круглості, співвісності та точності положення отворів. Трансмісійні вали та втулки можна точити. Муфти потребують точних шпонкових пазов, різьбових отворів та монтажних отворів. Деталі з ексцентричними отворами або багатогранними конструкціями можуть поєднувати фрезерування та багатоосьову обробку. Вибір відповідних процесів на основі структури деталі може збалансувати точність обробки та вартість виробництва.
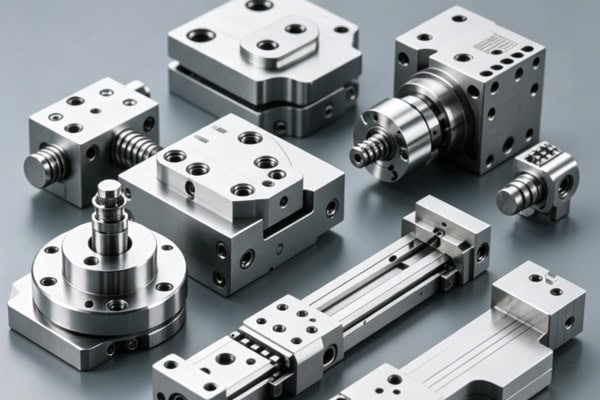
Як вибрати постачальника ЧПК-обробного обладнання для інтелектуального виробництва?
Деталі обладнання зазвичай проходять процес створення прототипів, складання, тестування та масових закупівель від проектування до поставки. Можливості постачальника безпосередньо впливають на хід проекту. Під час закупівлі, окрім ціни, необхідно також враховувати можливості механічної обробки, контролю та безперервної поставки.
Зверніть увагу на обробне обладнання та інженерну підтримку
Конфігурація обладнання постачальника та його інженерні можливості визначають його здатність обробляти деталі з різною конструкцією. Під час закупівлі рішення можуть прийматися на основі фактичних потреб в обробці.
- Підтвердження можливості багатоосьової обробки: Зрозумійте, які складні конструкції може обробляти 3-осьове, 4-осьове та 5-осьове обладнання.
- Підтвердження опорної здатності до повороту: Для валів, втулок та обертових з'єднувачів потрібна відповідна опорна здатність до повороту.
- Розуміння діапазону обробки матеріалів: Перевірте, чи може постачальник обробляти метали та інженерні пластмаси, необхідні для проекту.
- Зверніть увагу на підтримку DFM: проведення аналізу технологічності перед тим, як креслення потраплять у виробництво, допомагає заздалегідь виявити структурні та технологічні проблеми.
- Розуміння можливостей планування процесів для складних деталей: постачальники повинні мати можливість пропонувати розумні рішення щодо затискання, траєкторій інструменту та послідовностей обробки.
Коли обладнання та інженерні можливості відповідають один одному, можна зменшити кількість повторних затискачів та непотрібних перетворень процесу.
Зверніть увагу на процес інспекції та контроль якості
Окрім точності розмірів, деталі інтелектуального виробничого обладнання також враховують положення отворів, геометричні допуски та з'єднання при складанні. Тому система контролю також є важливою частиною оцінки закупівель.
- Підтвердження процесу перевірки першого виробу: Перевірте ключові розміри для першого виробу, щоб зменшити ризики коригування після офіційного виробництва.
- Перевірте методи контролю в процесі виробництва: ключові розміри потребують необхідного контролю під час обробки.
- Розуміння змісту перевірки готової продукції: Перевірка розмірів, зовнішнього вигляду та місць розташування ключів відповідно до вимог креслення.
- Звертайте увагу на записи про перевірку: повні записи про якість сприяють подальшому відстеженню партій та аналізу аномалій.
Комплексний процес перевірки може виявити проблеми ще до того, як деталі покинуть завод, що максимально зменшує ймовірність повторної обробки після потрапляння на етап складання.
Перевірте, чи може постачальник безперервно обслуговувати від прототипу до масового виробництва
Проекти з обладнання зазвичай не зупиняються на одному етапі створення прототипів. Те, чи може постачальник безперервно здійснювати подальше виробництво, безпосередньо впливає на ефективність переходу проекту до нового.
- Стадія проектування підтримує обробку зразків: швидко завершуйте фізичні деталі згідно з кресленнями для полегшення інженерної перевірки.
- Етап верифікації підтримує виробництво невеликих партій: задовольняє потреби клієнтів у повному випробуванні машин та верифікації на місці.
- Етап масового виробництва підтримує стабільність процесу: продовжуйте перевіряти матеріали, програми, затискання та стандарти контролю.
- Зменшення зміни постачальників: постійна співпраця може скоротити час, необхідний для повторного підтвердження процесів та вимог до якості.
Формування безперервного виробничого процесу від прототипу до масового виробництва допомагає знизити витрати на конверсію проекту та робить ритм поставок стабільнішим.
Метою обробки на верстатах з ЧПК для інтелектуального виробничого обладнання є підтримка розумного балансу між розмірами, складанням, матеріалами та узгодженістю партій для конструкційних деталей роботів, автоматизованих пристосувань, компонентів позиціонування, деталей трансмісії та монтажних конструкцій. TiRapid може забезпечити точну обробку на верстатах з ЧПК, створення прототипів та дрібносерійне виробництво, а також підтримує багатоосьову обробку та послуги DFM, допомагаючи компаніям, що виробляють інтелектуальне виробниче обладнання, підвищити ефективність розробки та закупівлі нестандартних деталей.
















