
Компоненти автоматизованого електронного обладнання, включаючи монтажні кронштейни, тримачі датчиків, основи радіаторів та прецизійні пристосування, мають різні вимоги до точності розмірів, позиціонування складання та властивостей матеріалів. Відхилення в обробці можуть впливати на встановлення обладнання, позиціонування електронних компонентів та розсіювання тепла, збільшуючи подальші витрати на налаштування та обслуговування. Вибираючи послуги з обробки на верстатах з ЧПК, виробники повинні оцінювати не лише ціноутворення та терміни виконання, але й придатність матеріалів, обробку поверхні, контроль деформації та можливості контролю. Розробка плану обробки на основі функцій компонентів допомагає покращити узгодженість складання та зменшити ризики, пов'язані з якістю, під час створення прототипів та серійного виробництва.
Вимоги до механічної обробки компонентів автоматизованого електронного обладнання
Різні компоненти виконують різні функції, тому плани обробки слід розробляти відповідно до їхніх конструктивних особливостей, умов експлуатації та вимог до складання.
Структурна точність та відповідність складання
Компоненти електронного обладнання часто включають монтажні отвори, місця розташування, пази та елементи з'єднання. Розмірні співвідношення між цими елементами безпосередньо впливають на точність складання.
- Монтаж та позиціонування: Контролюйте діаметри отворів, відстань між отворами та розташування опорних точок відповідно до інженерних креслень, щоб забезпечити сумісність із сполученими компонентами.
- Складні структури: плануйте траєкторії інструменту для тонких стінок, вузьких пазів та багатогранних елементів, щоб зменшити ризик взаємодії інструменту та локалізованої деформації.
- Компоненти тепловідведення: Основи радіаторів потребують уваги до площинності, якості контактної поверхні та розмірів елементів тепловідведення для забезпечення ефективної теплопередачі.
Зв'язок критичних розмірів з фактичними функціями складання допомагає зменшити кількість повторної роботи та коригування на місці.
Вибір матеріалу та сумісність з обробкою
Матеріали слід вибирати відповідно до несучої здатності, теплопровідності, вимог до ізоляції та умов експлуатації. Алюмінієві сплави підходять для основ радіаторів, монтажних пластин та конструкційних компонентів, якщо їхня міцність та жорсткість відповідають проектним вимогам. Однак видалення великої кількості матеріалу може вивільнити залишкові напруження та спричинити деформацію. Нержавіюча сталь та інші сталі можуть використовуватися для компонентів, що вимагають міцності, зносостійкості або корозійної стійкості, хоча необхідно враховувати складність різання та якість поверхні. Інженерні пластмаси, такі як POM та нейлон, можуть підходити для ізоляційних опор та кріплень. Під час механічної обробки необхідно контролювати тепло різання, зусилля затискання, поглинання вологи та залишкові напруження, щоб обмежити зміни розмірів.
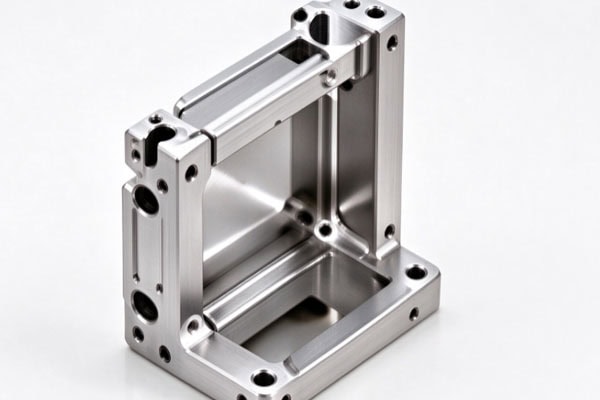
Планування процесу обробки на верстатах з ЧПК та обробки поверхонь
Добре спланована послідовність обробки та чітко визначені вимоги до постобробки допомагають контролювати кінцеві розміри та запобігати тому, щоб компоненти відповідали специфікаціям обробки, але виходили з ладу під час складання.
Контроль деформації в основах радіаторів та тонкостінних компонентах
Основи радіатора з алюмінієвого сплаву та тонкі ребра можуть зазнавати впливу залишкових напружень, сили затиску та тепла різання під час обробки. Планування процесу повинно враховувати ці фактори на основі геометрії компонента.
- Поетапна обробка: Розділіть чорнову обробку від чистової та, за необхідності, включіть проміжну стабілізацію для зменшення змін розмірів, спричинених зняттям напруги.
- Правильне закріплення заготовки: вибирайте положення затискання та зусилля відповідно до жорсткості компонента, щоб уникнути надмірного тиску на тонкостінні ділянки.
- Повторна перевірка критичних розмірів: Зверніть особливу увагу на великі плоскі поверхні, тонкі стінки та поверхні теплового контакту. Перевірте площинність після обробки та стабілізації, коли це необхідно.
Обробка для зняття напруги не є обов'язковим кроком для кожного компонента з алюмінієвого сплаву. Її необхідність має визначатися станом матеріалу, припуском на обробку та вимогами до точності.
Заздалегідь визначте обробку поверхні та компенсацію розмірів
Такі процеси, як анодування та фарбування, можуть впливати на зовнішні розміри та умови з'єднання. Ці вимоги слід підтвердити перед початком обробки на верстаті з ЧПК.
- Анодування: Оцінка змін розмірів діаметрів отворів, зовнішніх профілів та поверхонь, що з'єднуються, на основі заданої товщини покриття та характеристик росту. За потреби коригування розмірів обробки.
- Фарбування: сплануйте припуски на розміри відповідно до товщини покриття та вимог до складання, а також визначте області маскування для різьбових отворів, прецизійних отворів та поверхонь, що сполучаються.
- Вимоги до зовнішнього вигляду та функціональності: Вкажіть області обробки та критерії прийнятності для поверхонь, що потребують електропровідності, ізоляції або певного зовнішнього вигляду.
Включення обробки поверхні до початкового плану процесу допомагає зменшити ризик відхилень розмірів після постобробки.
Контроль якості та контроль критичних розмірів
Процедури перевірки повинні базуватися на функціях компонентів, допусках креслень та вимогах до остаточного приймання, з особливою увагою до особливостей, що впливають на складання, розташування та розсіювання тепла.
Визначення елементів перевірки
Різні типи компонентів вимагають різних пріоритетів перевірки. Вимірювання лише загальних розмірів може не враховувати критичні функціональні вимоги.
| Тип компонента | Ключові елементи перевірки | Мета перевірки |
| Монтажні кронштейни та компоненти для позиціонування | Діаметри отворів, відстань між отворами та допуски положення | Забезпечте точне кріплення та позиціонування |
| Компоненти радіатора з алюмінієвого сплаву | Розміри площинності, контактних поверхонь та елементів розсіювання тепла | Відповідність вимогам щодо складання та тепловіддачі |
| Інженерні пластикові світильники | Критичні розміри, положення отворів та деформація | Підтримуйте стабільне положення та роботу |
| Компоненти з обробкою поверхні | Вимоги до покриття або плівки та кінцеві розміри | Запобігання перешкодам для посадки та функціональності |
| Прецизійні конструкційні компоненти | Загальні розміри, зв'язки між опорними точками та якість поверхні | Відповідність вимогам до креслень та складання |
Методи контролю повинні відповідати вимогам до геометрії та точності компонентів. За необхідності для перевірки критичних характеристик слід використовувати відповідне вимірювальне обладнання.
Контроль стабільності розмірів після обробки
Деякі компоненти з алюмінієвих сплавів та інженерних пластмас можуть зазнавати змін у розмірах після механічної обробки. Рішення про приймання повинні враховувати властивості матеріалу та цільове застосування. Для великих плоских поверхонь, тонкостінних конструкцій та високоточних сполучних елементів можуть бути доцільними поетапні вимірювання або повторна перевірка після стабілізації. Запис критичних розмірів та дослідження відхилень допомагає покращити узгодженість між виробничими партіями.
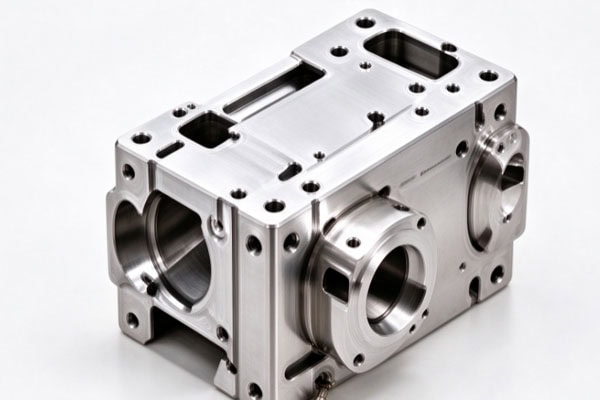
Як вибрати постачальника ЧПК-обробки для автоматизованого електронного обладнання
Вибір постачальника повинен враховувати можливості обробки матеріалів, досвід роботи зі складними конструкціями, координацію обробки поверхні та управління якістю. Хоча ціноутворення та терміни виконання є важливими, здатність постачальника розуміти фактичні функціональні вимоги кожного компонента також впливає на загальні витрати на закупівлю.
Оцінка можливостей обробки та управління процесами
Різні компоненти вимагають різного обладнання та технічного контролю. Перш ніж розміщувати замовлення, переконайтеся, що постачальник може впоратися з необхідними матеріалами та конструкційними особливостями.
- Обладнання та точність: Визначте, чи може постачальник виконати критичні вимоги щодо розмірів, складних контурів та площинності.
- Досвід обробки матеріалів: Підтвердьте відповідний досвід у контролі деформації алюмінієвих сплавів та прецизійній обробці інженерних пластмас.
- Координація післяобробки: Перевірте здатність постачальника координувати анодування, фарбування та інші необхідні обробки поверхні.
Чітке визначення можливостей обробки та обмежень процесу допомагає зменшити кількість відмов прототипів та переробки партій.
Надайте повну технічну документацію та вимоги до приймання
Чітка інженерна документація дозволяє точно оцінити складність обробки, вартість котирування та графіки виробництва.
- 2D-інженерні креслення та 3D-моделі: для складних компонентів надавайте обидва варіанти, коли це можливо. Використовуйте креслення для визначення технічних вимог та моделі для підтримки геометричного аналізу та програмування на верстатах з ЧПК.
- Визначте критичні вимоги: Чітко визначте специфікації матеріалів, допуски на розміри, різьбу, шорсткість поверхні та вимоги до обробки поверхні.
- Підтвердьте умови замовлення: надайте обсяги замовлення, графіки доставки та вимоги до перевірки. Якщо інформація неповна, усуньте відсутні деталі до початку виробництва.
Повна документація допомагає зменшити повторні суперечки щодо комунікації та прийняття.
Якість обробки компонентів автоматизованого електронного обладнання залежить від узгодженого вибору матеріалів, контролю розмірів, управління деформацією та обробки поверхні. Виробники повинні визначати вимоги відповідно до збірки кожного компонента, його тепловіддачі та функцій ізоляції, а також підтверджувати критичні допуски та критерії приймання перед початком виробництва. TiRapid надає індивідуальні послуги з прецизійної обробки на верстатах з ЧПК та допомагає розробляти відповідні виробничі рішення на основі креслень замовника, вимог до матеріалів та специфікацій замовлення.
















