
Розуміння назв деталей верстатів з ЧПК є важливим для кожного, хто працює із сучасним обробним обладнанням. Кожен компонент — від шпинделя до системи керування — відіграє вирішальну роль у точності, швидкості та надійності. Цей посібник ознайомить вас з кожною основною деталлю верстатів з ЧПК, щоб ви могли працювати ефективніше та уникати дорогих помилок.
Що таке верстат з ЧПУ
Верстат з ЧПК – це виробнича система з комп’ютерним керуванням, яка виконує точне різання, свердління, фрезерування та формування матеріалів. Завдяки інтерпретації цифрових інструкцій технологія ЧПК забезпечує неперевершену точність, повторюваність та ефективність у сучасних інженерних та виробничих процесах.
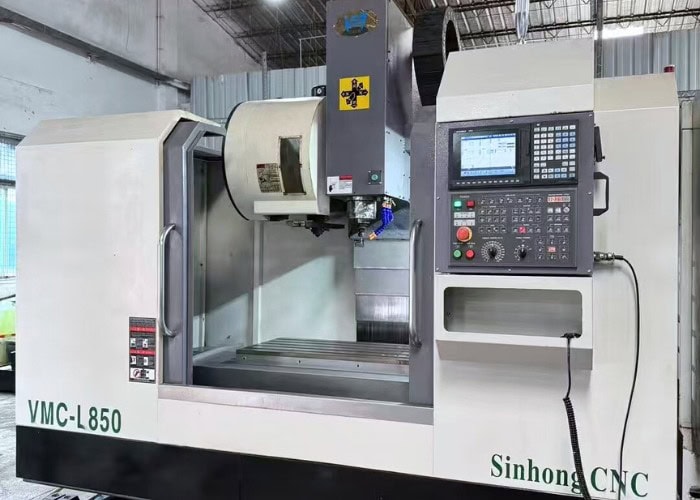
Верстат з ЧПК (числовим програмним керуванням) – це програмований виробничий інструмент, який автоматизує завдання обробки за допомогою G-коду. Замість того, щоб покладатися на ручне керування, верстати з ЧПК виконують цифрові інструкції для переміщення шпинделя, інструментів та робочого столу з надзвичайною точністю, часто досягаючи допусків ±0.01 мм.
За моїм досвідом обробки, верстати з ЧПК перетворюють 3D-проекти CAD на фізичні компоненти за допомогою контрольованих траєкторій обробки інструментів. Ці верстати зазвичай включають:
- Система керування рухом: Координує осі X, Y, Z (та додаткові) за допомогою серво- або крокових двигунів.
- Система шпинделя та інструменту: обертає різальні інструменти зі швидкістю 6,000–30 000 об/хв залежно від матеріалу.
- Контролер (MCU): інтерпретує G-код, керує швидкостями, подачами та зміною інструментів.
- Датчики зворотного зв'язку: забезпечують точність положення в режимі реального часу за допомогою енкодерів та кулькових гвинтів.
Верстати з ЧПК підтримують широкий спектр операцій — фрезерування, токарну обробку, свердління, нарізання різьби, гравірування — і можуть працювати з металами, пластмасами, композитами та деревиною. Їхня автоматизація зменшує людські помилки, підвищує стабільність та прискорює виробництво, що робить технологію ЧПК важливою в аерокосмічній, автомобільній, медичній, робототехнічній та прототипній промисловості.
Поширені типи верстатів з ЧПУ
Сучасні верстати з ЧПК працюють завдяки точній координації основних компонентів, включаючи контролер, шпиндель, двигуни, систему інструментів, подачу охолоджувальної рідини, патрон і датчики. Розуміння того, як працює кожна деталь, дозволяє інженерам підвищувати точність, підтримувати надійність верстатів та оптимізувати ефективність виробництва.
Звичайні верстати з ЧПК широко використовуються в сучасному виробництві для виготовлення високоточних деталей з відмінною повторюваністю. Залежно від методів обробки та застосування, найпоширеніші типи включають:
• Фрезерні верстати з ЧПК
Фрезерні верстати з ЧПК використовують обертовий ріжучий інструмент для видалення матеріалу, поки інструмент та/або заготовка рухаються вздовж кількох осей (X, Y, Z, а іноді 4-ї або 5-ї осей). Вони ідеально підходять для обробки складних геометрій, таких як кишені, пази, контури та 3D-поверхні. Фрезерування з ЧПК зазвичай використовується для призматичних деталей, прес-форм, аерокосмічних компонентів та прецизійних корпусів, які вимагають жорстких допусків та високої якості обробки поверхні.
• Токарні верстати з ЧПК
Токарні верстати з ЧПК призначені для токарних операцій, де заготовка обертається навколо центральної осі, а стаціонарні ріжучі інструменти формують зовнішні або внутрішні поверхні. Ці верстати є високоефективними для виготовлення циліндричних та обертових деталей, таких як вали, втулки, гільзи, різьба та фланці. Токарні верстати з ЧПК забезпечують чудову концентричність, округлість та повторюваність, що робить їх придатними як для створення прототипів, так і для великосерійного виробництва.
• Спеціалізовані верстати з ЧПК
Спеціалізовані верстати з ЧПК створені для виконання конкретних завдань обробки, які стандартні фрезерні або токарні верстати не можуть ефективно виконувати. До них належать свердлильні верстати з ЧПК для високошвидкісного виготовлення отворів, шліфувальні верстати з ЧПК для надтонкої обробки поверхонь та жорстких допусків, електроерозійні верстати для обробки твердих або складних матеріалів зі складними деталями, а також фрезерні верстати з ЧПК для високошвидкісного різання деревини, пластмас та композитних матеріалів. Ці верстати розширюють можливості виробництва з ЧПК та підтримують спеціалізовані промислові застосування.
Частини фрезерного верстата з ЧПУ
Фрезерний верстат з ЧПК видаляє матеріал за допомогою обертового ріжучого інструменту в поєднанні з точним багатоосьовим рухом. Розуміння деталей фрезерних верстатів з ЧПК допомагає інженерам і покупцям оцінити точність обробки, ефективність виробництва та доцільність виготовлення складних геометрій.

Фрезерування з ЧПК – це субтрактивний виробничий процес, і його загальна продуктивність залежить від того, як працюють разом такі ключові компоненти:
1. Шпиндель і двигун
Шпиндель приводить у рух ріжучий інструмент і визначає стабільність різання. Типові швидкості шпинделя коливаються від 6,000 до 24,000 об/хв. Жорсткість шпинделя та якість підшипника безпосередньо впливають на якість поверхні, точність різання та термін служби інструменту.
2. Тримач інструменту та ріжучі інструменти
Такі тримачі інструментів, як BT, HSK та ER, забезпечують концентричність між шпинделем та ріжучим інструментом. Навіть биття 0.01 мм може скоротити термін служби інструменту на 10–20% та негативно вплинути на якість поверхні.
3. Автоматична змінна інструменту (ATC)
Система ATC дозволяє використовувати кілька інструментів за один раз, що дозволяє виконувати складні операції обробки без ручного втручання. Це покращує стабільність обробки, скорочує час налаштування та скорочує час виконання робіт.
4. Робочий стіл
Робочий стіл зазвичай виготовлений з чавуну та оснащений Т-подібними пазами для затискних пристроїв. Правильне кріплення на столі має вирішальне значення для підтримки точності розмірів та запобігання руху деталі під час різання.
5. Колона та основа
Колона та основа утворюють структурну основу верстата. Вони забезпечують жорсткість та гасіння вібрацій, часто посилені епоксидним гранітом, що є важливим для стабільної обробки та стабільної якості деталей.
6. Осі X/Y/Z, кулькові гвинтові передачі та сервоприводи
Ці системи руху контролюють позиціонування інструменту та заготовки. У стабільних умовах вони зазвичай підтримують точність позиціонування ±0.01 мм або краще, що безпосередньо впливає на розмірну точність.
7. Система охолоджувальної рідини та видалення стружки
Ефективне охолодження та відведення стружки контролюють нагрівання різання, запобігають поломці інструменту та зменшують утворення задирок, особливо під час високошвидкісних або важких різальних операцій.
8. Контролер ЧПУ та панель керування
Контролер ЧПУ виконує G-код і синхронізує рух осей, швидкість шпинделя та зміну інструментів. Стабільна система керування мінімізує помилки оператора та забезпечує повторювані результати обробки.
Деталі токарного верстата з ЧПУ
Токарні верстати з ЧПК покладаються на точно скоординовані компоненти для ефективної обробки валів та інших обертових деталей. Розуміння деталей токарних верстатів з ЧПК допомагає інженерам та відділам закупівель оцінити можливості обробки, стабільність та якість кінцевої деталі.
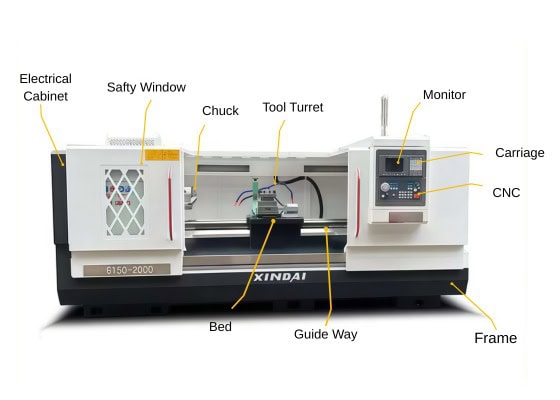
Токарний верстат з ЧПК оптимізовано для виготовлення обертових компонентів, таких як вали, втулки, фланці та різьбові деталі. Його продуктивність залежить від взаємодії таких компонентів:
1. Головка та шпиндель
Шпиндельна бабка містить шпиндель, який забезпечує стабільне обертання та крутний момент. Типові швидкості шпинделя коливаються від 3,000 до 6,000 об/хв. Стабільність шпинделя безпосередньо впливає на круглість, биття та якість поверхні. Термічний дрейф під час тривалих виробничих циклів може спричинити поступові зміни розмірів.
2. Патрон / Цанговий патрон
Патрон або цанга фіксує заготовку. Спосіб затискання та повторюваність мають значний вплив на концентричність та деформацію деталі. М'які кулачки або цанги часто є кращими для тонкостінних або високоточних деталей.
3. Ліжко та напрямні
Станина токарного верстата зазвичай виготовляється з чавуну для забезпечення жорсткості та стійкості до вібрацій. Типи напрямних (лінійні напрямні або коробчасті напрямні) впливають на стабільність різання, вантажопідйомність та довготривалу стабільність обробки.
4. Інструментальна револьверна головка
Інструментальні револьверні головки зазвичай вміщують 8–12 інструментів і забезпечують автоматичне індексування під час обробки. Висока повторюваність позиціонування револьверної головки зменшує рівень браку та покращує узгодженість між партіями.
5. Осі X/Z, кулькові гвинтові передачі та сервосистеми
Ці компоненти руху контролюють положення інструменту вздовж поздовжнього та поперечного напрямків. Коли стан машини та процеси стабільні, вони зазвичай підтримують виробничі допуски близько ±0.01 мм.
6. Задня бабка та центр
Задня бабка забезпечує додаткову підтримку для довгих або тонких заготовок. Вона допомагає запобігти прогину, вібрації та поганій круглості під час токарних операцій.
7. Охолоджувальна рідина, змащення та контроль стружки
Правильне охолодження та змащення зменшують знос інструменту та накопичення тепла. Поганий контроль стружки може призвести до утворення задирок, шорсткої обробки поверхні та відхилення розмірів.
8. Контролер ЧПК
Контролер ЧПК виконує цикли токарної обробки, такі як чорнова обробка та нарізання різьби, на основі інструкцій G-коду. Це покращує повторюваність, зменшує залежність від оператора та підвищує загальну ефективність обробки.
Деталі фрезерного верстата з ЧПУ проти деталей токарного верстата з ЧПУ
Щоб краще зрозуміти, як різні верстати з ЧПК виконують певні завдання обробки, у таблиці нижче порівнюються ключові деталі верстатів з ЧПК, що використовуються у фрезерних та токарних верстатах з ЧПК. Це порівняння допомагає інженерам та покупцям швидко оцінити можливості верстатів, придатність до застосування та ефективність виробництва.
| Деталь верстата з ЧПУ | Фрезерний верстат з ЧПУ | Токарний верстат з ЧПУ | Вплив на механічну обробку |
| Принцип первинного руху | Інструмент обертається, заготовка рухається вздовж осей X/Y/Z | Заготовка обертається, інструмент рухається вздовж осей X/Z | Визначає геометрію деталі та стратегію обробки |
| Шпиндель | Високошвидкісний шпиндель (6,000–24 000 об/хв, до 30 000 об/хв) | Шпиндель середньої швидкості з високим крутним моментом (3,000–6,000 об/хв) | Впливає на якість поверхні, стабільність різання та термін служби інструменту |
| Система кріплення інструментів | Тримачі інструментів BT / HSK / ER | Інструментальна револьверна головка з токарними інструментами | Впливає на жорсткість інструменту та гнучкість налаштування |
| Автоматична зміна інструменту (ATC) | Звичайний; підтримує багатоопераційне фрезерування за один набір | Інтегровано через індексацію інструментальної головки | Безпосередньо впливає на ефективність та час циклу |
| Метод робочого утримання | Пристосування, затискачі, лещата на столі з Т-подібними пазами | Патрон, цанга, м'які кулачки | Впливає на концентричність, деформацію та повторюваність |
| Структура машини | Колона та основа з рухомим столом або порталом | Жорстка станина з передньою та задньою бабками | Визначає стійкість до вібрації та довготривалу стабільність |
| Лінійні осі | X / Y / Z (додатково 4-та / 5-та вісь) | X / Z (додаткова вісь Y на токарних центрах) | Контролює складність геометрії та допустимі допуски |
| Кулькові гвинтові передачі та сервоприводи | Високошвидкісне позиціонування, ±0.01 мм або краще | Висока жорсткість, типова для виробництва ±0.01 мм | Визначає точність позиціонування та повторюваність |
| Задня бабка / Система опори | Зазвичай не потрібно | Необхідний для довгих валів та тонких деталей | Запобігає прогину та вібрації |
| Контроль охолоджувальної рідини та стружки | Великий об'єм охолоджувальної рідини та відведення стружки | Сфокусований потік охолоджувальної рідини та конвеєр для стружки | Зменшує нагрівання, задирки та знос інструменту |
| Контролер з ЧПУ | Виконує багатоосьові фрезерні траєкторії | Виконує цикли токарної, різьбонарізної та чорнової обробки | Синхронізує рух, швидкість та точність |
| Типові області застосування | Складні геометрії, кишені, 3D-поверхні | Вали, втулки, різьба, обертові деталі | Допомагає вибрати правильну машину для роботи |
Які ключові міркування щодо проектування компонентів ЧПК
Проектування компонентів ЧПК вимагає балансування між поведінкою матеріалу, геометрією, допусками та технологічністю. Завдяки ранньому розумінню цих факторів інженери можуть уникнути дефектів обробки, знизити витрати та забезпечити надійну та високоточну роботу.
| Фактор дизайну | Ключові моменти | Рекомендовані значення / Примітки |
| Вибір матеріалу | Матеріал впливає на міцність, термостабільність, оброблюваність та якість обробки поверхні. Перехід з 304SS на 303SS покращив оброблюваність на 18%. | Метали: 6061-T6, 7075. Пластмаси: POM, PEEK. Вибирайте на основі співвідношення ціни та продуктивності. |
| Геометрія та дизайн елементів | Глибокі кишені, тонкі стінки та піднутрення збільшують прогин інструменту та ризик вібрації. Постійна товщина стінки покращує розмірну стабільність. | Метали: 0.8–1.5 мм; Пластики: 1.5–2.5 мм. Додайте внутрішні радіуси ≥ радіуса інструмента. |
| Допуски та контроль розмірів | Жорсткі допуски збільшують час обробки та вартість. Застосовуйте лише ±0.01–0.02 мм до критичних ділянок. | Послабте некритичні допуски, щоб зменшити витрати на 10–25%. |
| Доступ до інструментів та їх кріплення | Деталі повинні забезпечувати чистий доступ до інструменту без його тривалого висування. Стабільне кріплення зменшує вібрацію та покращує якість обробки поверхні. | Для складних форм можуть знадобитися м'які щелепи на замовлення та довший час виконання. |
| Оздоблення поверхні та подальша обробка | Такі покриття, як анодування/гальванічні покриття, додають товщини. Дизайн повинен враховувати зростання та естетичні очікування. | Анодування II типу: +5–25 мкм (½ проникає, ½ виходить назовні). |
| Вартість та ефективність виробництва | Усунення зайвої складності зменшує час циклу та вартість програмування. Функції, що відповідають стандартним розмірам інструментів, зменшують кількість налаштувань. | Спростіть геометрію, коли це можливо, щоб мінімізувати кількість етапів обробки. |
Як модернізувати деталі верстатів з ЧПК
Модернізація деталей верстатів з ЧПК є одним із найефективніших способів підвищення точності, подовження терміну служби верстатів та йти в ногу з швидкорозвиваючимися виробничими технологіями. Перед модернізацією інженери повинні оцінити продуктивність системи, сумісність та співвідношення витрат і вигод, щоб забезпечити помітні покращення.
Модернізація ЧПК-верстатів зазвичай зосереджена на покращенні точності, швидкості та швидкості реагування верстата. За моїм досвідом, найбільш ефективні оновлення включають перехід на високоточні серводвигуни, модернізацію кулькових гвинтів для зменшення люфту та встановлення вдосконалених контролерів для плавнішого керування рухом. Оновлення програмного забезпечення, такі як покращені постпроцесори CAM, також сприяють кращій якості поверхні та скороченню часу циклу.
Механічні компоненти, такі як лінійні напрямні, шпинделі та системи охолодження, можна модернізувати для покращення стабільності та управління теплом. Однак витратні деталі, такі як ріжучі інструменти, цанги та зношені підшипники, завжди слід замінювати, а не модернізувати, оскільки вони безпосередньо впливають на надійність обробки.
Вибір між модернізацією та заміною залежить від вартості, поточного стану верстата та очікуваного підвищення продуктивності. За умови належного планування модернізація може легко підвищити ефективність обробки на 10–30%.
Поширені запитання
Що таке CNC VMC та HMC?
З мого інженерного досвіду, вертикальний обробний центр з ЧПК (VMC) використовує вертикальний шпиндель, що робить його ідеальним для прецизійного фрезерування, контурної обробки та обробки порожнин. Горизонтальний обробний центр (HMC) використовує горизонтальний шпиндель, що забезпечує швидше видалення стружки та на 20–40% вищу продуктивність для важких різань. Зазвичай я використовую VMC для алюмінію та HMC для сталевих або масово вироблених деталей.
Що таке G-код у ЧПК?
G-код – це основна мова програмування, яка вказує верстату з ЧПК, як рухатися. Я використовую G-код для керування траєкторіями інструменту, швидкостями шпинделя, охолоджуючою рідиною та подачею. Коди, такі як G00 (швидкий рух), G01 (лінійний) та G02/G03 (дуги), визначають кожен рух. Точне програмування G-кодом безпосередньо впливає на точність, ефективність та якість поверхні у виробництві на верстатах з ЧПК.
Який тип інструменту використовується у верстаті з ЧПК?
У моїй роботі з ЧПК використовуються такі типи інструментів, як кінцеві фрези, свердла, мітчики, розв'язки, торцеві фрези, кульові фрези та різьбонарізні фрези. Кожен інструмент виконує певну функцію — видалення матеріалу, пазування, обробка поверхні або нарізання різьби. Вибір інструменту залежить від геометрії, твердості матеріалу, необхідного допуску та обробки поверхні, часто досягаючи точності ±0.01 мм.
Що краще: ЧПУ чи ПЛК?
ЧПК краще підходить для прецизійної обробки, оскільки воно контролює багатоосьовий рух з точністю до мікрометра, що ідеально підходить для фрезерування, точіння та свердління. ПЛК краще підходить для завдань автоматизації, таких як конвеєри або роботизовані комірки. У моїх проектах ЧПК забезпечує допуски ±0.01 мм, тоді як ПЛК керують логічним керуванням, а не складними траєкторіями інструменту, тому «краще» залежить від застосування.
Що таке 7-осьовий ЧПК?
7-осьовий верстат з ЧПК додає обертальні осі до традиційного руху XYZ, що дозволяє виконувати обробку практично під будь-яким кутом без повторного затискання. Осі зазвичай включають X, Y, Z, A, B, C, а також додаткову лінійну або обертальну вісь. Я використовую 7-осьові системи для аерокосмічної промисловості, медичних імплантатів та складних органічних форм, де обробка за одним налаштуванням підвищує точність та скорочує час циклу.
Висновок
Верстати з ЧПК покладаються на скоординовану систему структурних компонентів, керування рухом, інструментів, датчиків та програмного забезпечення для досягнення високоточного виробництва. Розуміючи, як працюють ці деталі — від шпинделя та контролера до двигунів, пристосувань та систем контролю — інженери можуть підвищити точність, зменшити кількість помилок та оптимізувати виробництво. Правильне налаштування, стабільна структура верстата, контроль якості та розумні оновлення сприяють кращій продуктивності, довшому терміну служби верстата та постійно надійним деталям.
















