
ในการผลิตชิ้นส่วนโลหะด้วยเครื่องจักร CNC ความแข็งของวัสดุส่งผลโดยตรงต่อการเลือกเครื่องมือ พารามิเตอร์การตัด ประสิทธิภาพการตัดเฉือน และคุณภาพของชิ้นส่วนสุดท้าย แม้ว่าโลหะทั้งอ่อนและแข็งสามารถแปรรูปได้ด้วยวิธีการกลึง การกัด การเจาะ และวิธีการตัดเฉือนอื่นๆ แต่ความต้องการในการแปรรูปในทางปฏิบัติกลับแตกต่างกัน การทำความเข้าใจความแตกต่างเหล่านี้จะช่วยให้ผู้ผลิตเลือกกระบวนการแปรรูปที่เหมาะสม ลดการสึกหรอของเครื่องมือ และควบคุมต้นทุนการผลิตได้
โลหะอ่อนและโลหะแข็งคืออะไร?
คุณลักษณะของโลหะอ่อน
โลหะอ่อนโดยทั่วไปมีความแข็งค่อนข้างต่ำและมีความยืดหยุ่นดี ตัวอย่างที่พบได้ทั่วไป ได้แก่ อลูมิเนียม ทองแดง ทองเหลือง และโลหะผสมแมกนีเซียมบางชนิด วัสดุเหล่านี้มักตัดได้ง่ายกว่าและสามารถทำการตัดเฉือนได้ด้วยความเร็วในการตัดที่ค่อนข้างสูง เมื่อสภาพของเครื่องจักรและเครื่องมือเอื้ออำนวย
อย่างไรก็ตาม โลหะอ่อนไม่ได้ง่ายต่อการขึ้นรูปในทุกสถานการณ์เสมอไป วัสดุอ่อนบางชนิดมีแนวโน้มที่จะเกิดการยึดเกาะของเครื่องมือ การเกิดครีบ และเศษโลหะยาว หากรูปทรงของเครื่องมือหรือพารามิเตอร์การตัดไม่ได้รับการคัดเลือกอย่างเหมาะสม ความแม่นยำของขนาดและคุณภาพของพื้นผิวก็อาจได้รับผลกระทบเช่นกัน
คุณลักษณะของโลหะแข็ง
โลหะแข็งโดยทั่วไปมีความแข็งและความแข็งแรงสูงกว่า ตัวอย่างทั่วไปได้แก่ เหล็กกล้าเครื่องมือ เหล็กกล้าชุบแข็ง และโลหะผสมนิกเกลบางชนิด เมื่อทำการตัดเฉือนวัสดุเหล่านี้ แรงตัดและอุณหภูมิในการตัดมักจะสูงกว่า ทำให้ต้องมีความทนทานต่อการสึกหรอของเครื่องมือ ความแข็งแกร่งของเครื่องจักร และความเสถียรของกระบวนการมากขึ้น
การตัดเฉือนโลหะแข็งต้องอาศัยการควบคุมพารามิเตอร์การตัดอย่างระมัดระวังมากขึ้น การเลือกเครื่องมือควรคำนึงถึงความแข็งของวัสดุ สภาพการอบชุบ และรูปทรงของชิ้นงานด้วย
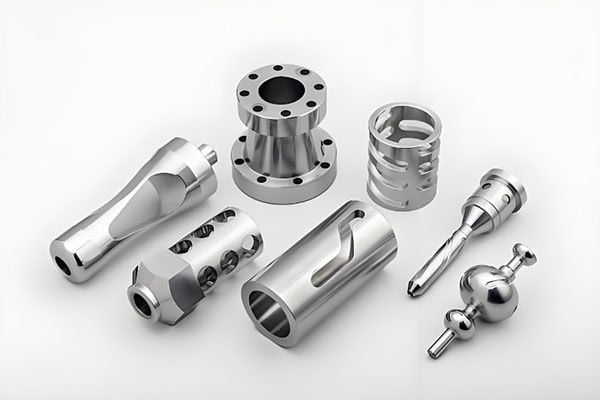
การเลือกใช้เครื่องมือแตกต่างกันอย่างไร?
โลหะอ่อนต้องการเครื่องมือตัดที่คม
เมื่อทำการตัดเฉือนโลหะอ่อน เช่น อลูมิเนียม ทองแดง และทองเหลือง เครื่องมือควรมีคมตัดที่คมกริบเพื่อลดการยึดเกาะของวัสดุและความต้านทานในการตัด
สำหรับการกลึงอลูมิเนียมด้วยเครื่อง CNC นั้น โดยทั่วไปจะเลือกใช้เครื่องมือคาร์ไบด์ที่ออกแบบมาสำหรับโลหะที่ไม่ใช่เหล็ก โดยพิจารณาจากวัสดุและรูปทรงของชิ้นงาน รูปทรงของร่องเครื่องมือควรช่วยให้การระบายเศษวัสดุมีประสิทธิภาพ เพื่อป้องกันไม่ให้เศษวัสดุยาวๆ เข้าไปในบริเวณการตัดซ้ำๆ
โลหะแข็งต้องการความทนทานต่อการสึกหรอสูงกว่า
เมื่อทำการกลึงเหล็กกล้าชุบแข็งหรือโลหะผสมความแข็งแรงสูง เครื่องมือตัดจะรับภาระทางกลและความร้อนที่สูงกว่า ส่งผลให้ความทนทานต่อการสึกหรอของเครื่องมือตัดมีความสำคัญเป็นพิเศษ
เครื่องมือตัดที่ทำจากคาร์ไบด์และเคลือบผิว มักใช้สำหรับการตัดเฉือนโลหะแข็ง ในขณะเดียวกัน ควรควบคุมระยะยื่นของเครื่องมือเพื่อลดการโก่งตัวและการสั่นสะเทือนที่เกิดจากความยาวของเครื่องมือที่มากเกินไป
พารามิเตอร์การตัดแตกต่างกันอย่างไร?
โลหะอ่อนมักสามารถขึ้นรูปได้ด้วยความเร็วในการตัดที่สูงกว่า
วัสดุเช่นอะลูมิเนียมและทองเหลืองโดยทั่วไปมีความต้านทานการตัดค่อนข้างต่ำ ดังนั้น เมื่อความสามารถของเครื่องจักรและเครื่องมือเอื้ออำนวย ความเร็วรอบแกนหมุนที่สูงขึ้นและอัตราการป้อนที่เหมาะสมสามารถช่วยให้กำจัดวัสดุได้ในอัตราที่สูงขึ้น
อย่างไรก็ตาม ไม่ควรเพิ่มความเร็วในการตัดให้มากที่สุดเท่าที่จะเป็นไปได้ การตั้งค่าที่รุนแรงเกินไปอาจทำให้เกิดเสี้ยน การสั่นสะเทือน และความร้อนสูงขึ้นได้
โลหะแข็งต้องควบคุมแรงตัดอย่างระมัดระวัง
เมื่อทำการตัดเฉือนโลหะแข็ง จำเป็นต้องเลือกความเร็วรอบแกนหมุน อัตราป้อน และความลึกของการตัดอย่างระมัดระวัง พารามิเตอร์การตัดที่มากเกินไปอาจทำให้เครื่องมือสึกหรออย่างรวดเร็ว และในกรณีร้ายแรง อาจทำให้คมตัดบิ่นหรือเครื่องมือเสียหายได้
เมื่อทำการกลึงวัสดุที่มีความแข็งสูง ควรปรับพารามิเตอร์ให้เหมาะสมกับสภาพของวัสดุ ประสิทธิภาพของเครื่องมือ และความแข็งแรงของเครื่องจักร กระบวนการตกแต่งผิวที่เสถียรก็มีความสำคัญเช่นกันในการรักษาความแม่นยำของขนาดสุดท้าย
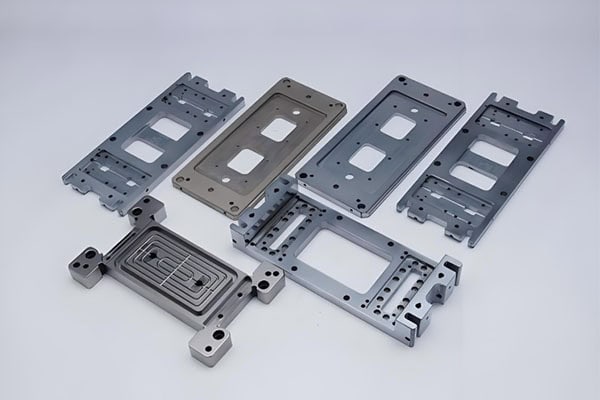
ประสิทธิภาพในการกลึงและอายุการใช้งานของเครื่องมือแตกต่างกันอย่างไร?
โลหะอ่อนมักให้ประสิทธิภาพในการขึ้นรูปที่ดีกว่า
โลหะอ่อนนั้นตัดได้ค่อนข้างง่ายและสามารถกำจัดวัสดุได้ในอัตราสูงภายใต้สภาวะการตัดเฉือนที่เหมาะสม สำหรับการตัดเฉือนอลูมิเนียมด้วยเครื่อง CNC และการผลิตชิ้นส่วนเครื่องจักรกลปริมาณมาก การปรับเส้นทางการเคลื่อนที่ของเครื่องมือ ความเร็วในการตัด และอัตราการป้อนให้เหมาะสม สามารถช่วยเพิ่มประสิทธิภาพการผลิตได้มากยิ่งขึ้น
โลหะแข็งมีความไวต่อการสึกหรอของเครื่องมือมากกว่า
การตัดเฉือนโลหะแข็งก่อให้เกิดแรงตัดและความร้อนค่อนข้างสูง ซึ่งอาจเร่งการสึกหรอของเครื่องมือ หากยังคงใช้เครื่องมือที่สึกหรอต่อไป อาจทำให้เกิดความคลาดเคลื่อนทางมิติและความหยาบของพื้นผิวเพิ่มขึ้นได้
สำหรับการขึ้นรูปโลหะแข็งปริมาณมาก ผู้ผลิตควรจัดตั้งระบบการจัดการอายุการใช้งานของเครื่องมือที่เหมาะสม และเปลี่ยนเครื่องมือตามสภาพการทำงานจริง
ปัญหาเกี่ยวกับคุณภาพพื้นผิวแตกต่างกันอย่างไร?
โลหะอ่อนมีแนวโน้มที่จะเกิดเสี้ยนและการยึดติดของเครื่องมือ
เนื่องจากโลหะอ่อนโดยทั่วไปมีความยืดหยุ่นสูง การกลึงจึงอาจทำให้เกิดเสี้ยน การยึดติดของวัสดุ และเศษโลหะยาวได้
การใช้เครื่องมือตัดที่คม การควบคุมอัตราการป้อน และการปรับปรุงการระบายความร้อนและการกำจัดเศษวัสดุสามารถช่วยลดปัญหาเหล่านี้ได้ สำหรับชิ้นส่วนอะลูมิเนียมที่มีความแม่นยำสูง ควรให้ความสนใจเป็นพิเศษกับเสี้ยนเล็กๆ ที่อาจหลงเหลืออยู่หลังจากการกลึงด้วย
โลหะแข็งมีแนวโน้มที่จะเกิดการสั่นสะเทือนและรอยเครื่องมือได้ง่ายกว่า
โลหะแข็งก่อให้เกิดแรงต้านการตัดค่อนข้างสูง หากความแข็งแรงของเครื่องจักรไม่เพียงพอ การยึดชิ้นงานไม่มั่นคง หรือส่วนยื่นของเครื่องมือมากเกินไป อาจเกิดการสั่นสะเทือนขณะตัดเฉือนได้
การสั่นสะเทือนไม่เพียงแต่ทำให้อายุการใช้งานของเครื่องมือสั้นลงเท่านั้น แต่ยังอาจทำให้เกิดรอยเครื่องมือที่มองเห็นได้บนพื้นผิวชิ้นงานและส่งผลเสียต่อความเรียบของพื้นผิวอีกด้วย ดังนั้น การตกแต่งผิวโลหะแข็งอย่างแม่นยำจึงมักต้องการเครื่องจักร อุปกรณ์จับยึด และเครื่องมือตัดที่มีคุณภาพสูงกว่าปกติ
ควรเลือกกระบวนการขึ้นรูปชิ้นงานอย่างไร?
ปรับพารามิเตอร์ตามคุณสมบัติของวัสดุ
วัสดุโลหะต่างชนิดกันไม่ควรนำมาใช้งานด้วยเครื่อง CNC โดยใช้พารามิเตอร์เดียวกัน ก่อนทำการตัดเฉือน ควรตรวจสอบเกรดของวัสดุ ความแข็ง และสภาวะการอบชุบความร้อนก่อน จากนั้นจึงเลือกพารามิเตอร์การตัดตามวัสดุของเครื่องมือ ความสามารถของเครื่องจักร และรูปทรงของชิ้นงาน
วางแผนลำดับขั้นตอนการกลึงให้เหมาะสม
ไม่ว่าจะเป็นการกลึงโลหะอ่อนหรือโลหะแข็ง การกลึงหยาบ การกลึงกึ่งละเอียด และการกลึงละเอียด ควรจัดเรียงให้เหมาะสมกับรูปทรงของชิ้นส่วนและข้อกำหนดด้านการใช้งาน
การกลึงโลหะอ่อนต้องให้ความสำคัญกับการเสียรูปและการเกิดครีบมากกว่า ในขณะที่การกลึงโลหะแข็งจะเน้นที่ความเสถียรในการตัดและอายุการใช้งานของเครื่องมือมากกว่า สำหรับชิ้นส่วนที่ซับซ้อน ลำดับการกลึงที่วางแผนไว้อย่างดีสามารถลดจำนวนการตั้งค่าและข้อผิดพลาดในการกำหนดตำแหน่งสะสมได้
ให้ความสำคัญกับการตรวจสอบระหว่างกระบวนการผลิต
หลังจากทำการกลึงแล้ว ควรตรวจสอบขนาดและคุณภาพพื้นผิวตามข้อกำหนดของชิ้นส่วน สำหรับชิ้นส่วนโลหะที่มีความแม่นยำสูง สามารถใช้เครื่องมือต่างๆ เช่น ไมโครมิเตอร์ เวอร์เนียร์คาลิเปอร์ เครื่องทดสอบความหยาบผิว และเครื่องวัดพิกัดสามมิติ (CMM) เพื่อตรวจสอบขนาดที่สำคัญ ค่าความคลาดเคลื่อน และพารามิเตอร์พื้นผิวได้
ความแตกต่างระหว่างการกลึงโลหะอ่อนและโลหะแข็งไม่ได้ขึ้นอยู่กับความแข็งของวัสดุเพียงอย่างเดียว แต่ยังเกี่ยวข้องกับเครื่องมือ พารามิเตอร์การตัด ความแข็งแกร่งของเครื่องจักร การระบายความร้อน การระบายเศษ และการควบคุมคุณภาพด้วย
โดยทั่วไป การตัดเฉือนโลหะอ่อนจะเน้นประสิทธิภาพในการตัดเฉือน การกำจัดเศษโลหะ และการป้องกันการเกาะติดของเครื่องมือ ในขณะที่การตัดเฉือนโลหะแข็งจะเน้นความทนทานต่อการสึกหรอของเครื่องมือ ความเสถียรในการตัด และความแม่นยำของขนาดชิ้นงานสุดท้ายมากกว่า
สำหรับโครงการการตัดเฉือนด้วยเครื่อง CNC ในทางปฏิบัติ กระบวนการผลิตควรได้รับการพัฒนาตามคุณสมบัติของวัสดุ รูปทรงของชิ้นส่วน และข้อกำหนดของการใช้งาน มากกว่าการกำหนดความเร็วในการตัดเฉือนโดยพิจารณาจากว่าวัสดุนั้นอ่อนหรือแข็งเพียงอย่างเดียว
ด้วยการเลือกใช้วัสดุ เครื่องมือตัด ความสามารถของเครื่องจักร และพารามิเตอร์การตัดเฉือนอย่างเหมาะสม ผู้ผลิตสามารถผลิตชิ้นส่วนที่มีคุณภาพสม่ำเสมอ พร้อมทั้งเพิ่มผลผลิตและควบคุมต้นทุนการผลิตโดยรวมได้















