
ต้นทุนการกลึง CNC ได้รับอิทธิพลจากหลายปัจจัย รวมถึงโครงสร้างของชิ้นส่วน ราคาวัตถุดิบ เวลาในการกลึง ประเภทเครื่องจักร การสิ้นเปลืองเครื่องมือ ความแม่นยำในการกลึง ปริมาณการสั่งซื้อ และข้อกำหนดหลังการผลิต แม้ว่าชิ้นส่วนสองชิ้นจะมีขนาดใกล้เคียงกัน แต่ต้นทุนการกลึงขั้นสุดท้ายอาจแตกต่างกันอย่างมากหากวัสดุ ความคลาดเคลื่อน ความซับซ้อนของโครงสร้าง หรือปริมาณการผลิตแตกต่างกัน การกลึง CNC อาศัยเครื่องจักรควบคุมด้วยระบบคอมพิวเตอร์ในการดำเนินการต่างๆ เช่น การกลึงภายนอก การเจาะภายใน การกลึงหน้า การเซาะร่อง การทำเกลียว และการกลึงรูปทรง ต้นทุนการผลิตที่แท้จริงไม่เพียงแต่รวมถึงเวลาการทำงานของเครื่องจักรเท่านั้น แต่ยังรวมถึงการเขียนโปรแกรม การตั้งค่าและการปรับแต่ง การเตรียมเครื่องมือ การตรวจสอบคุณภาพ การทำความสะอาด การบรรจุภัณฑ์ และการบำรุงรักษาเครื่องจักรด้วย สำหรับผู้จัดการฝ่ายจัดซื้อและผู้ผลิต การทำความเข้าใจว่าต้นทุนการกลึง CNC เกิดขึ้นได้อย่างไร จะช่วยให้ประเมินใบเสนอราคาและควบคุมค่าใช้จ่ายในการผลิตได้ง่ายขึ้นผ่านการเลือกวัสดุ การเพิ่มประสิทธิภาพกระบวนการ การจัดการเครื่องมือ และการวางแผนการผลิต ในการผลิตปริมาณมาก เวลาในการกลึงและการใช้ประโยชน์จากวัสดุมักมีอิทธิพลต่อต้นทุนต่อหน่วยมากกว่า ในขณะที่สำหรับชิ้นส่วนที่มีความแม่นยำสูงและปริมาณน้อย ต้นทุนการเขียนโปรแกรม การตั้งค่า และการตรวจสอบมักคิดเป็นสัดส่วนที่มากกว่าของค่าใช้จ่ายทั้งหมด
ราคาวัตถุดิบส่งผลโดยตรงต่อต้นทุนการกลึง CNC
วัตถุดิบเป็นส่วนประกอบสำคัญของต้นทุนการกลึง CNC โลหะแต่ละชนิดมีราคาซื้อ ความหนาแน่น ความสามารถในการขึ้นรูป และความพร้อมในตลาดที่แตกต่างกันอย่างมาก วัสดุที่ใช้ในการกลึง CNC ทั่วไป ได้แก่ โลหะผสมอะลูมิเนียม สแตนเลส เหล็กกล้าคาร์บอน เหล็กกล้าผสม ทองเหลือง โลหะผสมทองแดง โลหะผสมไทเทเนียม และพลาสติกวิศวกรรมบางชนิด ยิ่งวัสดุมีราคาแพงมากเท่าใด น้ำหนักของวัตถุดิบและค่าเผื่อการกลึงก็จะยิ่งมีผลกระทบต่อราคาเสนอสุดท้ายมากขึ้นเท่านั้น วัสดุเช่นโลหะผสมไทเทเนียม สแตนเลส และโลหะผสมประสิทธิภาพสูง อาจต้องใช้ความเร็วในการตัดที่ต่ำกว่า เครื่องมือที่ทันสมัยกว่า หรือเวลาในการกลึงเพิ่มเติม ซึ่งทำให้ทั้งต้นทุนวัสดุและต้นทุนการประมวลผลเพิ่มขึ้น การเลือกขนาดชิ้นงานที่เหมาะสมและข้อกำหนดการซื้อที่ถูกต้องสามารถลดค่าเผื่อการกลึงที่ไม่จำเป็นและช่วยควบคุมค่าใช้จ่ายด้านวัสดุได้
ประเภทวัสดุมีผลต่อต้นทุนการจัดซื้อ
วัสดุแต่ละชนิดมีราคาในตลาดและสภาวะการจัดหาที่แตกต่างกัน ก่อนเริ่มกระบวนการกลึง CNC ผู้ผลิตจำเป็นต้องเลือกวัสดุตามสภาพแวดล้อมการใช้งาน ความต้องการด้านความแข็งแรง ความต้านทานการกัดกร่อน ความต้องการด้านน้ำหนัก และความสามารถในการขึ้นรูปของชิ้นส่วน โลหะผสมอะลูมิเนียมโดยทั่วไปมีความสามารถในการขึ้นรูปที่ดีและน้ำหนักเบา ทำให้เหมาะสำหรับชิ้นส่วนที่มีความแม่นยำและน้ำหนักเบา เหล็กกล้าไร้สนิมมีความต้านทานการกัดกร่อนสูงและนิยมใช้ในเครื่องจักร อุปกรณ์ทางการแพทย์ และอุปกรณ์แปรรูปอาหาร ทองเหลืองมีความสามารถในการขึ้นรูปและการนำไฟฟ้าที่ดีเยี่ยม ทำให้เหมาะสำหรับตัวเชื่อมต่อและชิ้นส่วนที่มีความแม่นยำ โลหะผสมไทเทเนียมมีความแข็งแรงสูงและมีความหนาแน่นต่ำ แต่โดยทั่วไปแล้วจะมีราคาสูงกว่าและขึ้นรูปได้ยากกว่า
- โลหะผสมอะลูมิเนียมเหมาะสำหรับชิ้นส่วนที่มีน้ำหนักเบาและแม่นยำ
- ทองเหลืองเหมาะสำหรับใช้ในตัวเชื่อมต่อที่มีความแม่นยำสูง
- เหล็กกล้าคาร์บอนเหมาะสำหรับชิ้นส่วนเครื่องจักรกลที่คำนึงถึงต้นทุนเป็นหลัก
- เหล็กกล้าไร้สนิมเหมาะสำหรับชิ้นส่วนที่ต้องการความทนทานต่อการกัดกร่อน
- เหล็กอัลลอยเหมาะสำหรับชิ้นส่วนโครงสร้างที่มีความแข็งแรงสูง
- โลหะผสมไทเทเนียมเหมาะสำหรับชิ้นส่วนอุตสาหกรรมประสิทธิภาพสูง
- โลหะผสมทองแดงเหมาะสำหรับชิ้นส่วนนำไฟฟ้าและชิ้นส่วนระบายความร้อน
การเลือกวัสดุไม่เพียงแต่กำหนดราคาซื้อวัตถุดิบเท่านั้น แต่ยังรวมถึงความเร็วในการตัด อายุการใช้งานของเครื่องมือ และรอบการตัดเฉือนด้วย การเลือกวัสดุตามความต้องการใช้งานจริงสามารถป้องกันค่าใช้จ่ายที่ไม่จำเป็นซึ่งเกิดจากข้อกำหนดของวัสดุที่สูงเกินไปได้
ขนาดของสินค้าคงคลังส่งผลต่อการใช้ประโยชน์จากวัสดุ
ยิ่งความแตกต่างระหว่างขนาดของวัตถุดิบและขนาดของชิ้นส่วนสำเร็จรูปมากเท่าใด ก็ยิ่งต้องตัดวัสดุออกมากขึ้นเท่านั้น ส่งผลให้การใช้ประโยชน์จากวัสดุลดลง การกลึง CNC มักใช้แท่งกลม ท่อ หรือเหล็กขึ้นรูปเป็นวัตถุดิบ การเลือกขนาดเส้นผ่านศูนย์กลางและความยาวของแท่งที่เหมาะสมสามารถลดการตัดที่ไม่จำเป็นและการสูญเสียวัสดุได้ สำหรับการผลิตในปริมาณมาก ผู้ผลิตสามารถกำหนดมาตรฐานข้อกำหนดของวัตถุดิบตามขนาดของชิ้นส่วน ทำให้สามารถใช้วัตถุดิบเดียวกันสำหรับผลิตภัณฑ์หลายรุ่น และเพิ่มประสิทธิภาพการจัดการสินค้าคงคลังได้
การออกแบบขนาดชิ้นงานที่เหมาะสมจะช่วยลดเศษวัสดุเหลือทิ้งและลดเวลาในการกำจัดวัสดุ เมื่อรูปทรงของชิ้นส่วนตรงกับขนาดของชิ้นงานอย่างแม่นยำ ขั้นตอนการขึ้นรูปหยาบก็จะสั้นลง ส่งผลให้ลดทั้งเวลาการทำงานของเครื่องจักรและการสิ้นเปลืองเครื่องมือ
ความซับซ้อนของชิ้นส่วนเป็นตัวกำหนดเวลาในการผลิต
รูปทรงของชิ้นส่วนเป็นปัจจัยสำคัญอย่างหนึ่งที่ส่งผลต่อต้นทุนการกลึง CNC โดยทั่วไปแล้ว เพลา ปลอก หมุด และชิ้นส่วนทรงกระบอกแบบง่ายๆ สามารถกลึงได้โดยใช้เครื่องมือจำนวนจำกัด เส้นทางการตั้งโปรแกรมค่อนข้างสั้น และรอบการกลึงควบคุมได้ง่ายกว่า ชิ้นส่วนที่มีรูลึก เกลียวภายในและภายนอก ร่องแคบ ขั้นบันไดหลายขั้น เส้นโค้งที่ซับซ้อน หรือรูปทรงพิเศษ จำเป็นต้องใช้เครื่องมือมากขึ้นและการตั้งโปรแกรมที่ซับซ้อนกว่า งานการตั้งค่าและการตรวจสอบอาจเพิ่มขึ้นด้วย โดยทั่วไปแล้ว เมื่อความซับซ้อนของชิ้นส่วนเพิ่มขึ้น เวลาในการตัด เวลาในการเปลี่ยนเครื่องมือ เวลาในการตั้งค่า และเวลาในการตรวจสอบก็จะเพิ่มขึ้นเช่นกัน
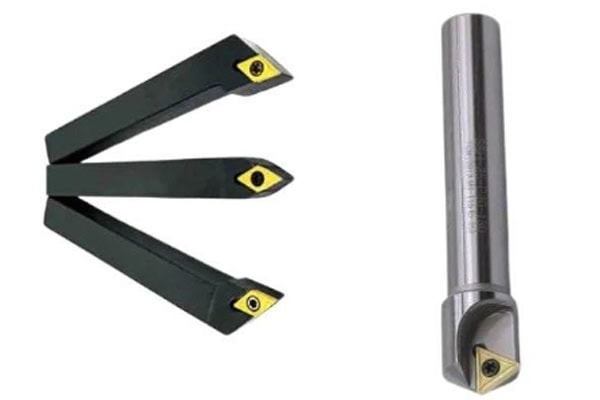
โดยทั่วไปแล้ว การกลึงและการขึ้นรูปภายนอกจะมีต้นทุนการผลิตที่ต่ำกว่า
การกลึงภายนอก การกลึงหน้า การลบคม และการกลึงแบบขั้นบันไดมาตรฐาน เป็นกระบวนการกลึง CNC ที่พบได้ทั่วไป การเลือกเครื่องมือและการตั้งโปรแกรมค่อนข้างเป็นระบบ และเครื่องมือตัดมาตรฐานโดยทั่วไปสามารถทำการกลึงหยาบและกลึงละเอียดได้อย่างมีประสิทธิภาพ สำหรับชิ้นส่วนหมุนที่มีรูปทรงสม่ำเสมอ การใช้เครื่องมือมาตรฐานสามารถเพิ่มประสิทธิภาพการผลิตได้อย่างมาก
- การกลึงหยาบภายนอก
- การกลึงตกแต่งภายนอก
- หันหน้าไปทาง
- ขั้นตอนการเลี้ยว
- ลบมุม
- การกลึงร่องมาตรฐาน
ชิ้นส่วนเหล่านี้เหมาะอย่างยิ่งสำหรับการผลิตจำนวนมาก การใช้โปรแกรม เครื่องมือ และอุปกรณ์จับยึดที่เป็นมาตรฐาน จะช่วยให้ผู้ผลิตลดเวลาในการตั้งค่าและต้นทุนการผลิตต่อหน่วยลงได้อีก
หลุมลึกและลักษณะภายในที่ซับซ้อนทำให้ต้นทุนสูงขึ้น
การเจาะรูลึกต้องอาศัยความแข็งแกร่งของเครื่องมือ การระบายเศษวัสดุที่มีประสิทธิภาพ การระบายความร้อนที่เสถียร และสภาวะการตัดที่เชื่อถือได้ โดยทั่วไปแล้ว เมื่อความลึกของรูเพิ่มขึ้น ส่วนที่ยื่นออกมาของเครื่องมือก็จะยาวขึ้น ทำให้มีความเสี่ยงต่อการสั่นสะเทือนและความไม่เสถียรของขนาดเพิ่มขึ้น ลักษณะภายในที่ซับซ้อน เช่น รูแบบขั้นบันได รูเรียว ร่องภายใน และโครงสร้างการจับคู่แบบพิเศษ ยังต้องการเครื่องมือเจาะที่แตกต่างกันและการดำเนินการตัดเฉือนเพิ่มเติมอีกด้วย
- การเจาะรูลึก
- การกลึงรูแบบขั้นบันได
- การกลึงร่องภายใน
- การกลึงรูเรียว
- การเจาะรูภายในที่มีความแม่นยำสูง
- โครงสร้างภายในพิเศษ
ลักษณะภายในที่ซับซ้อนทำให้ต้องใช้เครื่องมือมากขึ้น ใช้เวลาในการกลึงนานขึ้น และใช้เวลาในการตรวจสอบนานขึ้น ซึ่งอาจทำให้ราคาสุดท้ายสูงขึ้นได้
ความแม่นยำในการกลึงที่สูงขึ้นมักหมายถึงต้นทุนการผลิตที่สูงขึ้น
ความแม่นยำของชิ้นส่วนส่งผลโดยตรงต่อการออกแบบกระบวนการกลึง CNC และข้อกำหนดการตรวจสอบคุณภาพ ชิ้นส่วนกลไกมาตรฐานอาจต้องการเพียงค่าความคลาดเคลื่อนของมิติแบบทั่วไป ในขณะที่เพลาที่มีความแม่นยำสูง ชิ้นส่วนไฮดรอลิก ชิ้นส่วนอุปกรณ์ทางการแพทย์ และชิ้นส่วนอากาศยาน อาจต้องการการควบคุมค่าความคลาดเคลื่อนของมิติ ความกลม ความเป็นศูนย์กลาง การเบี่ยงเบน และความหยาบของพื้นผิวอย่างเข้มงวด การกลึงที่มีความแม่นยำสูงต้องการเครื่องมือกลที่มีเสถียรภาพมากขึ้น เครื่องมือที่มีความแม่นยำ และอุปกรณ์ตรวจสอบขั้นสูง ความเสถียรทางความร้อน สภาพการจับยึดชิ้นงาน และการสึกหรอของเครื่องมือก็ต้องได้รับการควบคุมอย่างระมัดระวังเช่นกัน เมื่อข้อกำหนดด้านความแม่นยำเข้มงวดขึ้น ความถี่ในการตรวจสอบและข้อกำหนดการปรับกระบวนการโดยทั่วไปก็จะเพิ่มขึ้นด้วย
การกลึงตามค่าความคลาดเคลื่อนเชิงมิติมาตรฐาน
โดยทั่วไปแล้ว ชิ้นส่วนเครื่องกลมาตรฐานสามารถผลิตได้โดยใช้เครื่องกลึง CNC ทั่วไป เครื่องมือตัดมาตรฐาน และเครื่องมือวัดทั่วไป กระบวนการนี้มีความสมบูรณ์แล้ว และต้นทุนการติดตั้งและการตรวจสอบสามารถควบคุมได้ค่อนข้างง่าย
สำหรับการผลิตเพลาและข้อต่อมาตรฐานจำนวนมาก ค่าความคลาดเคลื่อนมาตรฐานสามารถตอบสนองความต้องการในการประกอบจริงได้ ในขณะเดียวกันก็หลีกเลี่ยงค่าใช้จ่ายเพิ่มเติมที่เกิดจากค่าความคลาดเคลื่อนที่แคบเกินไปโดยไม่จำเป็น
การกลึงชิ้นส่วนที่มีความแม่นยำสูง
ชิ้นส่วนที่มีความแม่นยำสูงต้องการเครื่องมือกลที่เสถียรยิ่งขึ้น เครื่องมือตัดที่แม่นยำ และอุปกรณ์ตรวจสอบ ขึ้นอยู่กับข้อกำหนดของชิ้นส่วน ผู้ผลิตอาจใช้ไมโครมิเตอร์ เกจวัดรู เครื่องวัดความกลม เครื่องทดสอบความหยาบผิว เครื่องวัดพิกัด หรืออุปกรณ์ตรวจสอบเฉพาะทาง
- ควบคุมค่าความคลาดเคลื่อนของมิติ
- ควบคุมความกลม
- ควบคุมความเที่ยงตรงของศูนย์กลาง
- ควบคุมการเบี่ยงเบนของหน้าตัด
- ควบคุมความหยาบของพื้นผิว
- ควบคุมความแม่นยำของเกลียว
- เพิ่มความถี่ในการตรวจสอบขนาดที่สำคัญ
การผลิตด้วยเครื่องจักรที่มีความแม่นยำสูงสามารถตอบสนองความต้องการด้านอุปกรณ์ที่เข้มงวดได้ แต่ต้นทุนในการตรวจสอบ การตั้งค่า และการใช้งานเครื่องจักรก็จะเพิ่มขึ้นเช่นกัน
วัสดุที่ใช้ทำเครื่องมือและปริมาณการใช้เครื่องมือมีผลต่อราคาเสนอการกลึง CNC
เครื่องมือตัดเป็นวัสดุสิ้นเปลืองหลักในการผลิตงานกลึง CNC วัสดุที่แตกต่างกันต้องการวัสดุและรูปทรงของเครื่องมือที่แตกต่างกัน ในขณะที่ราคาเครื่องมือ อายุการใช้งาน และความถี่ในการเปลี่ยนเครื่องมือส่งผลโดยตรงต่อต้นทุนการผลิตต่อหน่วย โดยทั่วไปแล้ว การกลึงอะลูมิเนียมจะได้ประโยชน์จากคมตัดที่คมกริบ ในขณะที่เหล็กกล้าไร้สนิมและเหล็กอัลลอยด์ต้องการความทนทานต่อการสึกหรอและความทนทานต่อแรงกระแทกมากกว่า วัสดุที่กลึงยาก เช่น โลหะผสมไทเทเนียมและโลหะผสมที่ทนความร้อนสูง อาจทำให้เครื่องมือสึกหรอเร็วขึ้นและอาจต้องการเครื่องมือที่มีประสิทธิภาพสูงกว่าและพารามิเตอร์การตัดที่ควบคุมอย่างระมัดระวัง
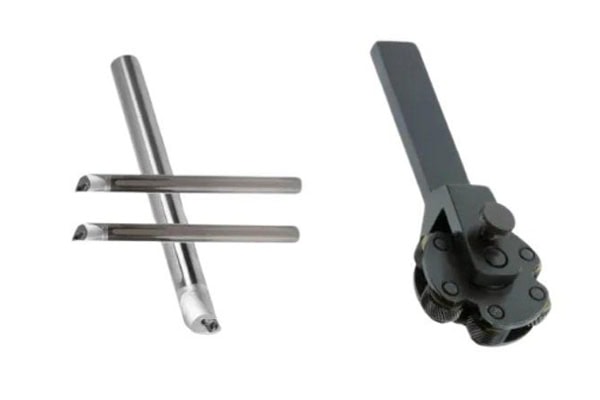
ประเภทของเครื่องมือมีผลต่อประสิทธิภาพการตัดเฉือน
เครื่องมือกลึง CNC ทั่วไป ได้แก่ เครื่องมือกลึงภายนอก เครื่องมือเจาะรูภายใน เครื่องมือเซาะร่อง เครื่องมือตัด เครื่องมือทำเกลียว และเครื่องมือขึ้นรูป เครื่องมือแต่ละชนิดทำหน้าที่ในการกลึงที่แตกต่างกัน และโครงสร้างชิ้นส่วนที่ซับซ้อนกว่ามักต้องการเครื่องมือมากกว่า
- เครื่องมือกลึงภายนอกสำหรับพื้นผิวด้านนอก
- เครื่องมือเจาะรูภายใน
- เครื่องมือเซาะร่องสำหรับเซาะร่อง
- เครื่องมือสำหรับแยกชิ้นส่วน
- เครื่องมือทำเกลียวสำหรับเกลียวภายในและภายนอก
- เครื่องมือสร้างแบบฟอร์มสำหรับโปรไฟล์พิเศษ
การกำหนดค่าเครื่องมืออย่างเหมาะสมสามารถลดขั้นตอนการเปลี่ยนเครื่องมือและการเคลื่อนย้ายเครื่องมือที่ไม่จำเป็น พร้อมทั้งควบคุมต้นทุนการจัดเก็บและการใช้เครื่องมือได้
อายุการใช้งานของเครื่องมือส่งผลต่อต้นทุนการผลิตต่อหน่วย
เครื่องมือตัดจะสึกหรอลงเรื่อยๆ ในระหว่างการผลิตอย่างต่อเนื่อง อายุการใช้งานของเครื่องมือที่สั้นลงหมายถึงการเปลี่ยนเครื่องมือบ่อยขึ้น ซึ่งจะเพิ่มทั้งค่าใช้จ่ายด้านเครื่องมือและเวลาหยุดทำงานของเครื่องจักร การปรับพารามิเตอร์การตัด วิธีการระบายความร้อน และรูปทรงของเครื่องมือให้เหมาะสม สามารถช่วยยืดอายุการใช้งานของเครื่องมือได้
สำหรับการผลิตจำนวนมาก ผู้ผลิตสามารถกำหนดมาตรฐานการเปลี่ยนเครื่องมือตามอายุการใช้งานจริงของเครื่องมือ และบันทึกจำนวนชิ้นส่วนที่ใช้กับเครื่องมือแต่ละชนิด การจัดการเครื่องมืออย่างมีประสิทธิภาพช่วยควบคุมต้นทุนการผลิตและลดความคลาดเคลื่อนของขนาดที่เกิดจากการสึกหรอของเครื่องมือมากเกินไป
ประเภทของเครื่องกลึง CNC มีผลต่อต้นทุนการผลิต
เครื่องกลึง CNC แต่ละประเภทมีประสิทธิภาพ ระดับการทำงานอัตโนมัติ ต้นทุนการลงทุน ความต้องการในการบำรุงรักษา และประสิทธิภาพการผลิตที่แตกต่างกัน เครื่องกลึง CNC สองแกนมาตรฐานเหมาะสำหรับชิ้นส่วนหมุนที่ไม่ซับซ้อนมากนัก ในขณะที่เครื่องกลึงแบบกลึง-กัด เครื่องกลึงสองแกน และสายการผลิตอัตโนมัติสามารถจัดการงานกลึงที่ซับซ้อนกว่าได้ ต้นทุนการซื้ออุปกรณ์ ค่าใช้จ่ายในการบำรุงรักษา การใช้พลังงาน และการใช้ประโยชน์จากเครื่องจักร ล้วนมีส่วนในการคำนวณต้นทุนการผลิต
เครื่องกลึง CNC มาตรฐาน เหมาะสำหรับชิ้นส่วนทั่วไป
เครื่องกลึง CNC มาตรฐานมีโครงสร้างที่แข็งแรงทนทาน และเหมาะสมสำหรับการกลึงภายนอก การกลึงหน้า การเจาะรูภายใน การเซาะร่อง และการทำเกลียว ต้นทุนการลงทุนและการบำรุงรักษาค่อนข้างควบคุมได้ง่าย ทำให้เหมาะสำหรับชิ้นส่วนเครื่องจักรกลทั่วไปและงานสั่งทำจำนวนมาก
เครื่องกลึงแบบ Turn-Mill เหมาะสำหรับชิ้นส่วนที่มีโครงสร้างซับซ้อน
เครื่องจักรกลึงและกัดสามารถทำการกลึง กัด เจาะ และการขึ้นรูปชิ้นงานที่มีรูปทรงซับซ้อนบางอย่างได้ในขั้นตอนเดียว ช่วยลดการเคลื่อนย้ายชิ้นงานและการจัดตำแหน่งซ้ำๆ แม้ว่าการลงทุนในอุปกรณ์จะสูงกว่า แต่การกลึงและกัดสามารถลดขั้นตอนการจัดการและการตั้งค่าชิ้นงานสำหรับชิ้นส่วนที่มีความซับซ้อนและมีมูลค่าสูงได้
สำหรับชิ้นส่วนที่มีความแม่นยำสูงและมีมูลค่าสูง การเลือกใช้เครื่องกลึงและกัดที่เหมาะสมจะช่วยเพิ่มประสิทธิภาพการผลิตและความแม่นยำในการประกอบ ซึ่งหมายความว่าต้นทุนการผลิตโดยรวมอาจไม่จำเป็นต้องสูงกว่าการใช้เครื่องจักรแบบดั้งเดิมหลายเครื่องสำหรับขั้นตอนการทำงานแยกกัน
ปริมาณการผลิตส่งผลต่อต้นทุนการกลึง CNC ต่อหน่วย
ปริมาณการสั่งซื้อมีอิทธิพลอย่างมากต่อราคาต่อหน่วยของการกลึง CNC การผลิตในปริมาณน้อยต้องแบกรับต้นทุนการเตรียมการคงที่ เช่น การเขียนโปรแกรม การตั้งค่า การปรับแต่ง และการตรวจสอบชิ้นงานแรก สำหรับชิ้นส่วนจำนวนน้อย การผลิตในปริมาณมากสามารถกระจายต้นทุนคงที่เหล่านี้ไปยังผลิตภัณฑ์จำนวนมากขึ้นได้ ปริมาณการผลิตที่คงที่ยังช่วยให้ผู้ผลิตสามารถกำหนดกระบวนการที่เป็นมาตรฐานและนำระบบป้อนและโหลดแท่งโลหะอัตโนมัติมาใช้ได้ง่ายขึ้น
ลักษณะต้นทุนของการผลิตในปริมาณน้อย
การผลิตชิ้นส่วนจำนวนน้อยมักมีต้นทุนการเตรียมการค่อนข้างสูง ผลิตภัณฑ์ใหม่ต้องอาศัยการยืนยันแบบร่าง การเขียนโปรแกรมเครื่อง CNC การเลือกเครื่องมือ การปรับแต่งอุปกรณ์จับยึด และการตรวจสอบชิ้นงานแรก งานเตรียมการเหล่านี้ยังคงต้องดำเนินการให้เสร็จสมบูรณ์แม้ว่าปริมาณการผลิตจะน้อยก็ตาม
- ต้นทุนการเขียนโปรแกรมต่อส่วนประกอบที่สูงขึ้น
- ต้นทุนการติดตั้งต่อชิ้นส่วนสูงขึ้น
- ต้นทุนการตรวจสอบชิ้นงานแรกที่เห็นได้ชัดเจนยิ่งขึ้น
- ต้นทุนการเตรียมการคงที่นั้นยากต่อการกระจาย
- การลงทุนในระบบอัตโนมัติให้ผลตอบแทนที่ช้ากว่า
โดยทั่วไปแล้ว วิธีการขึ้นรูปด้วยเครื่องจักรแบบยืดหยุ่นจะเหมาะสมกว่าสำหรับชิ้นงานต้นแบบ ชิ้นส่วนวิจัย และชิ้นส่วนสำหรับการผลิตทดลอง
ข้อดีของการผลิตในปริมาณมาก
การผลิตแบบเป็นชุดช่วยให้ใช้ประโยชน์จากโปรแกรม CNC เครื่องมือ และอุปกรณ์จับยึดที่ผ่านการตรวจสอบแล้วได้อย่างเต็มที่ ลดงานการตั้งค่าซ้ำซ้อน เมื่อปริมาณการผลิตเพิ่มขึ้น เครื่องจักรสามารถทำงานได้อย่างต่อเนื่อง ในขณะที่ระบบป้อนและตรวจสอบอัตโนมัติสามารถเพิ่มมูลค่าได้มากขึ้น
- ต้นทุนการเขียนโปรแกรมต่อส่วนประกอบที่ต่ำกว่า
- การกระจายค่าใช้จ่ายในการติดตั้งที่ดีขึ้น
- การใช้เครื่องจักรที่สูงขึ้น
- งานเสริมที่ต้องใช้แรงงานคนน้อยลง
- ต้นทุนการผลิตแม่พิมพ์ต่อชิ้นส่วนที่ต่ำกว่า
- การจัดซื้อวัสดุที่มีประสิทธิภาพมากขึ้น
- ประสิทธิภาพการผลิตโดยรวมที่สูงขึ้น
โดยทั่วไปแล้ว การสั่งซื้อในปริมาณมากและคงที่ จะช่วยลดต้นทุนการผลิตต่อหน่วยได้ โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนมาตรฐานที่มีรูปทรงและขนาดสม่ำเสมอ
การปรับปรุงพื้นผิวและการดำเนินการขั้นที่สองเพิ่มต้นทุนขั้นสุดท้าย
หลังจากกลึงด้วยเครื่อง CNC แล้ว ชิ้นส่วนบางชิ้นอาจต้องผ่านกระบวนการอบชุบความร้อน การชุบ การชุบอะโนไดซ์ การขัดเงา การเคลือบผิว การลบคม การทำความสะอาดอย่างแม่นยำ หรือการเคลือบป้องกัน ต้นทุนหลังการผลิตขึ้นอยู่กับวัสดุ ขนาดของชิ้นส่วน ข้อกำหนดของพื้นผิว และปริมาณการผลิต ชิ้นส่วนเครื่องจักรกลทั่วไปอาจต้องการเพียงแค่การลบคมและการทำความสะอาดอย่างง่าย ในขณะที่ชิ้นส่วนทางการแพทย์ เซมิคอนดักเตอร์ และชิ้นส่วนอากาศยานอาจต้องการขั้นตอนการทำความสะอาด การปรับสภาพพื้นผิว และบรรจุภัณฑ์ที่สะอาดเข้มงวดกว่า
บริการหลังการประมวลผลทั่วไป
ผลิตภัณฑ์แต่ละชนิดต้องการกระบวนการตกแต่งขั้นสุดท้ายที่แตกต่างกัน และควรนำกระบวนการเหล่านี้มาพิจารณาในงบประมาณการผลิตโดยรวมระหว่างการขอใบเสนอราคาและการจัดซื้อจัดจ้าง
- การรักษาความร้อน
- อโนไดซ์
- ไฟฟ้า
- ทู่
- ขัด
- ขัด
- ทำความสะอาดล้ำเสียง
- ป้องกันสนิม
- บรรจุภัณฑ์ที่มีความแม่นยำ
ยิ่งมีขั้นตอนการปรับแต่งหลังการผลิตมากเท่าไร เวลาในการส่งมอบและต้นทุนการผลิตโดยรวมก็ยิ่งสูงขึ้นเท่านั้น
ข้อกำหนดการตรวจสอบคุณภาพส่งผลต่อต้นทุนการกลึง CNC ด้วยเช่นกัน
การตรวจสอบคุณภาพเป็นส่วนสำคัญของการผลิตชิ้นส่วนที่มีความแม่นยำสูง โดยทั่วไปแล้ว ชิ้นส่วนมาตรฐานสามารถตรวจสอบได้โดยใช้เวอร์เนียร์คาลิเปอร์และไมโครมิเตอร์ ในขณะที่ชิ้นส่วนที่มีความแม่นยำสูงอาจต้องใช้เครื่องทดสอบความกลม เครื่องมือวัดรูปทรง เครื่องทดสอบความหยาบผิว เครื่องวัดพิกัด และอุปกรณ์จับยึดสำหรับการตรวจสอบโดยเฉพาะ เมื่อจำนวนข้อกำหนดในการตรวจสอบเพิ่มขึ้น ค่าใช้จ่ายด้านแรงงาน การใช้งานอุปกรณ์ และเอกสารประกอบคุณภาพก็จะเพิ่มขึ้นด้วย สำหรับการผลิตเป็นล็อต การตรวจสอบชิ้นงานแรก การสุ่มตัวอย่างระหว่างกระบวนการ และการตรวจสอบขั้นสุดท้ายสามารถนำมารวมกันเพื่อรักษาคุณภาพในขณะที่ควบคุมค่าใช้จ่ายในการตรวจสอบได้
การตรวจสอบมิติแบบธรรมดา
การตรวจสอบขนาดแบบดั้งเดิมจะตรวจสอบเส้นผ่านศูนย์กลางภายนอก เส้นผ่านศูนย์กลางภายใน ความยาว ความกว้างของร่อง ความลึกของร่อง และขนาดของเกลียวเทียบกับข้อกำหนดในแบบร่าง เครื่องมือวัดมาตรฐานช่วยให้การตรวจสอบรวดเร็วและเหมาะสมสำหรับชิ้นส่วนเครื่องจักรกลทั่วไปและการผลิตจำนวนมาก
การตรวจสอบที่แม่นยำต้องใช้ทรัพยากรมากกว่าเดิม
ชิ้นส่วนที่มีความแม่นยำสูงอาจต้องมีการตรวจสอบความกลม ความเป็นศูนย์กลาง การเบี่ยงเบน รูปทรง และความหยาบของพื้นผิว การตรวจสอบที่แม่นยำช่วยปรับปรุงการควบคุมคุณภาพผลิตภัณฑ์ แต่ก็ต้องการอุปกรณ์และแรงงานเพิ่มเติมด้วย
ด้วยการกำหนดรายการตรวจสอบและความถี่ในการสุ่มตัวอย่างที่เหมาะสม ผู้ผลิตสามารถหลีกเลี่ยงการตรวจสอบซ้ำที่ไม่จำเป็น ในขณะที่ยังคงรักษาคุณภาพของผลิตภัณฑ์ให้คงที่ได้
วิธีลดต้นทุนการกลึง CNC อย่างมีประสิทธิภาพ
ต้นทุนการกลึง CNC ไม่ควรลดลงเพียงแค่การเรียกร้องราคาค่ากลึงที่ต่ำลง การควบคุมต้นทุนที่มีประสิทธิภาพมากขึ้นมาจากการปรับคุณสมบัติของวัตถุดิบ รูปทรงของชิ้นส่วน เครื่องมือ การเขียนโปรแกรม CNC การเลือกเครื่องจักร ปริมาณการผลิต และการควบคุมคุณภาพให้เหมาะสม การออกแบบชิ้นส่วนที่เหมาะสมสามารถลดขั้นตอนการกลึงที่ไม่จำเป็น การเลือกวัสดุที่เหมาะสมสามารถลดค่าใช้จ่ายด้านวัตถุดิบ เส้นทางการเคลื่อนที่ของเครื่องมือที่เหมาะสมสามารถลดเวลาการทำงานของเครื่องจักร การผลิตเป็นชุดสามารถกระจายต้นทุนการตั้งค่าคงที่ และการจัดการเครื่องมือที่มีประสิทธิภาพสามารถลดเวลาหยุดทำงานและของเสียจากเครื่องมือ ความร่วมมือระหว่างวิศวกรกระบวนการ ทีมจัดซื้อ และฝ่ายผลิตสามารถช่วยให้ผู้ผลิตสร้างโซลูชันการผลิตที่ประหยัดกว่าในขณะที่ยังคงรักษาคุณภาพของผลิตภัณฑ์ตามที่ต้องการได้
ปรับปรุงการใช้ประโยชน์จากวัสดุ
การเลือกคุณสมบัติของแท่งโลหะที่เหมาะสมและการลดค่าเผื่อการกลึงที่มากเกินไปสามารถลดปริมาณการใช้วัสดุลงได้โดยตรง การปรับปรุงประสิทธิภาพนี้มีประโยชน์อย่างยิ่งเมื่อทำการแปรรูปโลหะราคาแพง
ปรับแต่งโปรแกรม CNC ให้เหมาะสม
การลดระยะการเคลื่อนที่ของการตัดด้วยลม การลดระยะการเคลื่อนที่ในการเปลี่ยนเครื่องมือ และการจัดระเบียบการกัดหยาบและการกัดละเอียดอย่างเหมาะสม สามารถลดเวลาที่ไม่ใช่การตัดได้ การเพิ่มประสิทธิภาพโปรแกรมยังช่วยลดเวลาการทำงานของเครื่องจักรและเพิ่มผลผลิตต่อชั่วโมงการทำงานของเครื่องจักรอีกด้วย
เพิ่มประสิทธิภาพการผลิตเป็นชุดๆ
การจัดกลุ่มผลิตภัณฑ์ที่มีวัสดุ ขนาด และการกำหนดค่าเครื่องมือที่คล้ายคลึงกัน สามารถลดเวลาในการเปลี่ยนและตั้งค่าได้ สำหรับคำสั่งซื้อระยะยาว ผู้ผลิตสามารถสร้างฐานข้อมูลกระบวนการที่เป็นมาตรฐาน เพื่อให้คำสั่งซื้อซ้ำสามารถเข้าสู่กระบวนการผลิตได้รวดเร็วยิ่งขึ้น
ต้นทุนการกลึง CNC ไม่ได้ถูกกำหนดโดยปัจจัยเพียงอย่างเดียว แต่เกิดจากการผสมผสานของหลายปัจจัย ได้แก่ การจัดซื้อวัตถุดิบ ขนาดของชิ้นงาน รูปทรงของชิ้นส่วน ความแม่นยำในการกลึง การสิ้นเปลืองเครื่องมือ ประเภทเครื่องจักร เวลาในการกลึง ปริมาณการผลิต การตกแต่งหลังการผลิต และข้อกำหนดการตรวจสอบคุณภาพ โดยทั่วไปแล้ว ชิ้นส่วนที่มีโครงสร้างเรียบง่าย วัสดุราคาประหยัด ความคลาดเคลื่อนปานกลาง และปริมาณการผลิตมาก จะผลิตได้ง่ายกว่าและมีต้นทุนต่อหน่วยต่ำกว่า ชิ้นส่วนที่มีความแม่นยำสูง รูปทรงซับซ้อน วัสดุที่กลึงยาก และคำสั่งซื้อปริมาณน้อย จำเป็นต้องลงทุนมากขึ้นในด้านอุปกรณ์ เครื่องมือ การตรวจสอบ และการเตรียมกระบวนการ สำหรับบริษัทที่ต้องการควบคุมราคาการกลึง CNC การเพิ่มประสิทธิภาพข้อกำหนดของวัสดุ การลดความซับซ้อนของรูปทรงชิ้นส่วน การลดขั้นตอนการกลึงที่ไม่จำเป็น การปรับปรุงการใช้ประโยชน์จากวัสดุ การยืดอายุการใช้งานของเครื่องมือ การเพิ่มประสิทธิภาพของชุดการผลิต และการสร้างขั้นตอนการตรวจสอบที่เสถียร ล้วนสามารถช่วยให้ควบคุมต้นทุนได้ดียิ่งขึ้น ด้วยกระบวนการกลึง CNC ที่พัฒนาแล้วและการจัดการการผลิตที่มีประสิทธิภาพ ผู้ผลิตสามารถปรับปรุงประสิทธิภาพการผลิตและเสริมสร้างความสามารถในการแข่งขันด้านราคา ในขณะที่ยังคงรักษาความแม่นยำของขนาด คุณภาพพื้นผิว และประสิทธิภาพของชิ้นส่วนตามที่ต้องการ
















