
POM (โพลีออกซีเมทิลีน หรือที่รู้จักกันในชื่อ อะซีทัล) เป็นพลาสติกวิศวกรรมทั่วไป ที่มีชื่อเสียงในด้านความคงตัวของขนาดที่ดีเยี่ยม ความต้านทานการสึกหรอ และแรงเสียดทานต่ำในการตัดเฉือนด้วยเครื่อง CNC มีการใช้งานอย่างแพร่หลายในเฟือง บูช ตัวเลื่อน และชิ้นส่วนโครงสร้างที่มีความแม่นยำสูง อย่างไรก็ตาม มันก็ค่อนข้างไวต่อกระบวนการตัดเฉือนเช่นกัน การควบคุมพารามิเตอร์หรือกระบวนการที่ไม่เหมาะสมอาจทำให้เกิดการเสียรูป การบิดเบี้ยว และความคลาดเคลื่อนของขนาดได้ง่าย
คุณสมบัติทางวัสดุของ POM ในการตัดเฉือนด้วยเครื่อง CNC มีอะไรบ้าง?
POM เป็นพลาสติกวิศวกรรมเทอร์โมพลาสติกที่มีโครงสร้างผลึกสูง มีความแข็งแกร่งและทนต่อการสึกหรอสูง และดูดซับน้ำต่ำมาก ส่งผลให้มีเสถียรภาพทางมิติที่เหนือกว่าเมื่อเทียบกับวัสดุไนลอนทั่วไป
ในด้านการผลิตชิ้นส่วนด้วยเครื่องจักร CNC คุณลักษณะเด่นสามารถสรุปได้เป็น 3 ประการดังนี้:
- มีคุณสมบัติในการขึ้นรูปที่ดี ส่งผลให้มีความต้านทานในการขึ้นรูปต่ำและขึ้นรูปได้ง่าย
- วัสดุนี้ไวต่อความร้อน โดยอุณหภูมิเฉพาะจุดที่สูงเกินไปจะทำให้ขอบหลอมเหลวหรือเกิดการเสียรูป
- วัสดุนี้มีแรงเค้นภายใน ทำให้ชิ้นส่วนหนาหรือโครงสร้างซับซ้อนมีแนวโน้มที่จะเสียรูปทรงหลังจากผ่านกระบวนการกลึง
ดังนั้น แม้ว่า POM อาจดูเหมือน "ง่ายต่อการขึ้นรูป" แต่การผลิตชิ้นส่วนที่มีความแม่นยำสูงนั้นขึ้นอยู่กับการควบคุมกระบวนการ ไม่ใช่เพียงแค่ความสามารถในการตัดของเครื่องมือเท่านั้น
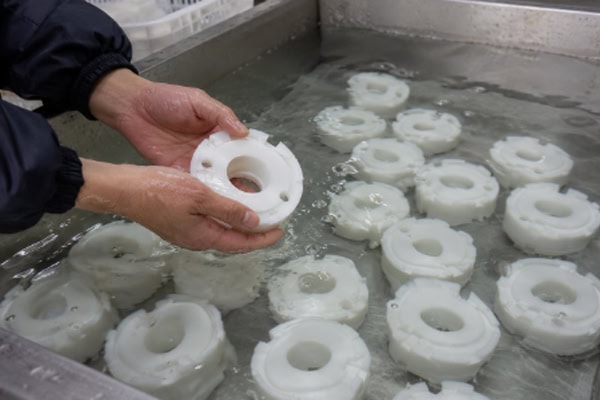
ขั้นตอนมาตรฐานสำหรับการขึ้นรูปชิ้นงานด้วยเครื่อง CNC จากวัสดุ POM
การเตรียมและการคัดเลือกวัสดุ
ก่อนเริ่มการตัดเฉือนด้วยเครื่อง CNC การเลือกวัสดุและการเตรียมพื้นผิวเป็นขั้นตอนแรกที่กำหนดคุณภาพขั้นสุดท้าย วัสดุ POM (Polyoxymethylene) ต้องได้รับการยืนยันว่าเป็นแท่งหรือแผ่นที่ขึ้นรูปเป็นเนื้อเดียวกัน มีโครงสร้างภายในที่เสถียร และปราศจากฟองอากาศ สิ่งเจือปน หรือการแยกชั้นที่เห็นได้ชัด สิ่งสำคัญอย่างยิ่งคือต้องหลีกเลี่ยงการใช้วัสดุ POM รีไซเคิล เนื่องจากความยาวของสายโซ่โมเลกุลจะลดลงหลังจากการหลอมซ้ำๆ ซึ่งนำไปสู่ปัญหาต่างๆ เช่น ความแข็งแรงไม่สม่ำเสมอ ความเปราะบางเฉพาะจุด และการเปลี่ยนแปลงขนาดหลังการตัดเฉือน สำหรับชิ้นส่วนที่มีความแม่นยำสูง (เช่น เฟือง ตัวเลื่อน และชิ้นส่วนโครงสร้างที่มีความแม่นยำ) โดยทั่วไปแนะนำให้ใช้ POM โฮโมโพลิเมอร์นำเข้าหรือวัสดุที่มีผลึกสูงเพื่อให้มั่นใจถึงความเสถียรของขนาดและความต้านทานการสึกหรอที่สม่ำเสมอ ในขณะเดียวกัน ควรปล่อยให้วัสดุตั้งทิ้งไว้ที่อุณหภูมิห้องก่อนการตัดเฉือนเพื่อให้อุณหภูมิของวัสดุสอดคล้องกับสภาพแวดล้อมในโรงงาน ลดข้อผิดพลาดที่เกิดจากการขยายตัวและการหดตัวจากความร้อน
ขั้นตอนการหยาบ
เป้าหมายหลักของการกัดหยาบคือการกำจัดวัสดุส่วนเกินออกอย่างรวดเร็วและได้รูปทรงใกล้เคียงกับรูปทรงเป้าหมาย มากกว่าการมุ่งเน้นความแม่นยำ ขั้นตอนนี้มักใช้ความเร็วในการป้อนและรอบหมุนที่สูงขึ้นเพื่อเพิ่มประสิทธิภาพในการตัดเฉือน อย่างไรก็ตาม การควบคุมความลึกของการตัดต่อรอบอย่างเข้มงวดเป็นสิ่งสำคัญเพื่อหลีกเลี่ยงการตัดมากเกินไปซึ่งอาจทำให้เกิดความร้อนสูงเฉพาะจุด วัสดุ POM มีความไวต่ออุณหภูมิสูง อุณหภูมิเฉพาะจุดที่สูงเกินไปอาจนำไปสู่ปัญหาต่างๆ เช่น การอ่อนตัว การดึงลวด การเกิดสีขาวบนพื้นผิว และแม้กระทั่งการยึดติดของรอยเครื่องมือ การรักษาการกำจัดเศษวัสดุที่ดีก็เป็นสิ่งสำคัญเช่นกันเพื่อป้องกันการสะสมของเศษวัสดุในบริเวณการตัดเฉือน เนื่องจากอาจทำให้เกิดแรงเสียดทานรองและความร้อนสะสม ซึ่งส่งผลต่อคุณภาพการขึ้นรูปเริ่มต้นของชิ้นงาน
งานกึ่งสำเร็จรูป
จุดประสงค์หลักของการกัดผิวกึ่งสำเร็จรูปคือการค่อยๆ คลายความเครียดภายในและแก้ไขข้อผิดพลาดจากการกัดหยาบ ในขั้นตอนนี้ ปริมาณการตัดควรลดลงอย่างมาก และควรใช้เส้นทางการตัดที่เสถียรมากขึ้นเพื่อให้วัสดุค่อยๆ มีเสถียรภาพ การตัดส่วนเกินออกทีละชั้นสามารถลดปัญหาการบิดเบี้ยวหรือการคืนตัวของขนาดที่เกิดจากการคลายความเครียดในวัสดุ POM ได้อย่างมีประสิทธิภาพ นอกจากนี้ ขอแนะนำให้เพิ่มความสม่ำเสมอของเส้นทางการตัดในขั้นตอนนี้อย่างเหมาะสมเพื่อหลีกเลี่ยงการตัดที่กระจุกตัวในบางพื้นที่ ซึ่งจะช่วยเพิ่มเสถียรภาพของการกัดผิวในขั้นตอนต่อไป
การตกแต่งขั้นสุดท้ายและการปรับขนาด
ขั้นตอนการตกแต่งผิวเป็นขั้นตอนสำคัญที่กำหนดความแม่นยำและคุณภาพพื้นผิวของผลิตภัณฑ์ขั้นสุดท้าย ควรใช้เครื่องมือคาร์ไบด์ที่คมหรือเครื่องมือขัดเงาคมเดียวสำหรับงานตัดชิ้นงานขนาดเล็ก ควรคงค่าพารามิเตอร์การตัดให้คงที่มากที่สุดเท่าที่จะเป็นไปได้ เพื่อให้มั่นใจในความสม่ำเสมอของขนาดและผิวสำเร็จ หลีกเลี่ยงการแก้ไขซ้ำๆ ที่อาจนำไปสู่การสะสมของข้อผิดพลาด สำหรับชิ้นส่วนที่มีความแม่นยำสูง โดยทั่วไปแนะนำให้ทำการตัดเฉือนให้เสร็จสิ้นในขั้นตอนเดียว เพื่อลดความคลาดเคลื่อนของแนวแกนหรือความตั้งฉากที่เกิดจากข้อผิดพลาดในการจับยึด ซึ่งจะช่วยให้มั่นใจได้ถึงความแม่นยำของโครงสร้างโดยรวม
การทำความเย็นและการทำความสะอาด
ไม่แนะนำให้ใช้การระบายความร้อนด้วยน้ำปริมาณมากในระหว่างการกลึง POM เนื่องจากสารหล่อเย็นอาจทำให้วัสดุดูดซับน้ำ ส่งผลให้เกิดการปนเปื้อนที่พื้นผิวหรือการเปลี่ยนแปลงความเค้นระดับจุลภาค ซึ่งส่งผลต่อความเสถียรของขนาด การระบายความร้อนด้วยอากาศหรือการระบายความร้อนด้วยการพ่นละอองขนาดเล็กเป็นวิธีที่เหมาะสมกว่า ซึ่งช่วยระบายความร้อนได้อย่างมีประสิทธิภาพในขณะที่รักษาความสะอาด หลังจากกลึงเสร็จแล้ว ควรทำความสะอาดเศษวัสดุทันทีเพื่อป้องกันไม่ให้เศษวัสดุตกค้างไปขีดข่วนพื้นผิวชิ้นงาน และเพื่อช่วยรักษาความแม่นยำในการตรวจสอบและการประกอบในภายหลัง
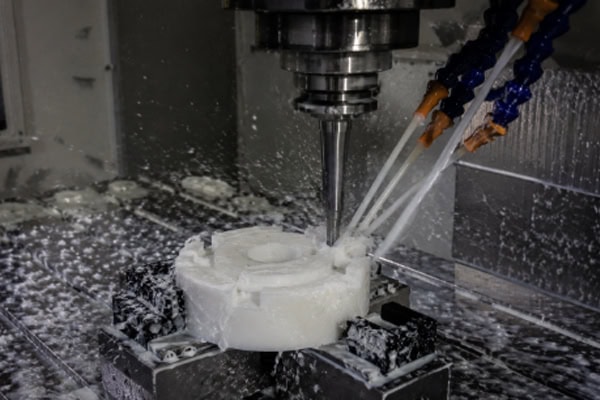
ปัญหาที่พบได้บ่อยที่สุดในการขึ้นรูปชิ้นงานด้วยเครื่องจักร POM
เพื่อปรับปรุงคุณภาพการตัดเฉือน POM (อะซีทัล) ด้วยเครื่อง CNC หัวใจสำคัญอยู่ที่ “การควบคุมอุณหภูมิ การควบคุมความเค้น และการควบคุมเส้นทางการตัด” พารามิเตอร์การตัดควรหลีกเลี่ยงความร้อนจากการเสียดสีที่เกิดจากความเร็วสูงและอัตราป้อนต่ำ แนะนำให้ใช้ความเร็วปานกลางร่วมกับอัตราป้อนที่สูงขึ้น ทำให้การตัดเป็นการ “แยกตัวอย่างรวดเร็ว” แทนที่จะเป็น “การขูดเสียดสี” ซึ่งจะช่วยลดการเสียรูปจากความร้อนที่ต้นกำเนิด นอกจากนี้ เครื่องมือตัดต้องคมอยู่เสมอ โดยควรใช้เครื่องมือคาร์ไบด์แบบคมเดียวหรือมุมคายเศษสูงเพื่อเพิ่มประสิทธิภาพในการกำจัดเศษและป้องกันการพันกันของเศษที่อาจนำไปสู่การตัดซ้ำและรอยขีดข่วนบนพื้นผิว ในเส้นทางการตัดเฉือน ควรใช้กลยุทธ์การกำจัดวัสดุแบบเป็นชั้นและการตัดเฉือนแบบสมมาตรให้มากที่สุดเท่าที่จะเป็นไปได้เพื่อลดการบิดเบี้ยวที่เกิดจากความเข้มข้นของความเค้นภายในวัสดุ ในขณะเดียวกัน แนะนำให้เว้นระยะเผื่อเล็กน้อยสำหรับการตกแต่งและปล่อยให้วัสดุพักตัวเป็นระยะเวลาหนึ่งหลังจากตัดหยาบเพื่อให้ความเค้นคลายตัวตามธรรมชาติก่อนทำการแก้ไขขั้นสุดท้าย นอกจากนี้ การกำจัดเศษวัสดุด้วยอากาศอัดยังเหมาะสมกว่าการใช้สารหล่อเย็นปริมาณมากสำหรับการขึ้นรูปชิ้นงานด้วยวัสดุ POM เนื่องจากช่วยลดการสะสมความร้อนเฉพาะจุดได้อย่างมีประสิทธิภาพ และรักษาพื้นผิวให้สะอาด ด้วยการควบคุมอย่างละเอียดเหล่านี้ ความเสถียรของขนาด ความเรียบของพื้นผิว และความสม่ำเสมอของชิ้นงาน POM จึงสามารถปรับปรุงได้อย่างมีนัยสำคัญ
คำถามที่พบบ่อย (FAQs)
ถาม: เหตุใดชิ้นส่วนที่ขึ้นรูปด้วยเครื่องจักร POM บางครั้งจึงเสียรูปหรือมีขนาดไม่คงที่?
โดยทั่วไปมีสาเหตุหลักอยู่สามประการ:
- อุณหภูมิการตัดเฉือนที่สูงเกินไปจะทำให้วัสดุอ่อนตัวลง
- การเสียรูปเกิดขึ้นหลังจากคลายแรงยึด
- เส้นทางการตัดเฉือนที่ไม่เหมาะสมจะนำไปสู่การกระจุกตัวของความเค้นเฉพาะจุด
แนวทางแก้ไขได้แก่ การลดอุณหภูมิในการตัด การปรับเส้นทางการตัดให้เหมาะสม (หลีกเลี่ยงการตัดเฉพาะจุดเป็นเวลานาน) และการตัดเฉือนแบบเป็นขั้นตอนเพื่อลดความเครียด สำหรับชิ้นส่วนที่มีความแม่นยำสูง แนะนำให้ใช้วิธี “ตัดหยาบ + พัก + ขัดละเอียด” ซึ่งจะช่วยเพิ่มเสถียรภาพได้อย่างมาก
โดยสรุป
POM (Polymer Oxide) เหมาะอย่างยิ่งสำหรับชิ้นส่วนที่มีความแม่นยำสูง เช่น เฟืองและรางนำ ซึ่งต้องการทั้งความทนทานต่อการสึกหรอและการทำงานที่ราบรื่น อย่างไรก็ตาม นี่ก็เป็นจุดที่ปัญหาอยู่เช่นกัน การตัดเฉือนมากเกินไปอาจทำให้เกิดการเสียรูปได้ง่าย ในทางปฏิบัติ ปัญหาหลายอย่างไม่ได้เกิดจากคุณภาพของเครื่องจักรที่ไม่ดี แต่เกิดจากการขาดความใส่ใจในรายละเอียด ตัวอย่างเช่น เครื่องมือที่ทื่อ ความเร็วรอบของแกนหมุนที่สูงเกินไป หรือการกำจัดเศษวัสดุที่ไม่เพียงพอ ล้วนสามารถทำให้เกิดความร้อนเฉพาะจุดในวัสดุ ส่งผลให้เกิดการเปลี่ยนสีขาว การบิดเบี้ยว หรือแม้แต่การเบี่ยงเบนของขนาดในชิ้นส่วน การจับยึดเป็นอีกแง่มุมที่สำคัญ POM ไม่ทนต่อแรงกดเหมือนโลหะ การจับยึดที่มากเกินไปจะสร้างความเครียดภายใน ทำให้เกิดการดีดกลับหลังจากตัดเฉือน ส่งผลให้ขนาดเปลี่ยนแปลง ดังนั้น การตัดเฉือน POM จึงเกี่ยวกับการควบคุมสถานะของมันมากกว่าการตัดเพียงอย่างเดียว การควบคุมอุณหภูมิ การลดความเร็วในการตัด และการตรวจสอบให้แน่ใจว่ามีการกำจัดเศษวัสดุอย่างเหมาะสม เป็นกุญแจสำคัญในการผลิตชิ้นส่วนคุณภาพสูงอย่างสม่ำเสมอ สำหรับการผลิตชิ้นส่วนที่มีความแม่นยำสูงเป็นล็อตๆ แนะนำให้ใช้ชุดพารามิเตอร์กระบวนการที่กำหนดไว้ตายตัว และหลีกเลี่ยงการเปลี่ยนเครื่องมือและเส้นทางการพิมพ์บ่อยๆ เพื่อให้ได้ผลลัพธ์ที่สม่ำเสมอยิ่งขึ้น















