
พื้นผิวเรียบสำหรับติดตั้ง ช่องลึก และพื้นผิวแม่พิมพ์โค้ง ล้วนต้องการวิธีการตัดที่แตกต่างกัน การเลือกดอกกัดเริ่มต้นจากการทำความเข้าใจลักษณะชิ้นงานที่จะผลิต จากนั้นตรวจสอบว่าเครื่องมือสามารถเข้าถึงชิ้นงานนั้นได้หรือไม่ สามารถกำจัดวัสดุได้อย่างน่าเชื่อถือ และให้ผิวสำเร็จตามที่ต้องการหรือไม่
คู่มือนี้อธิบายถึงประเภทหลักของดอกกัด การใช้งานทั่วไป และปัจจัยสำคัญในการเลือกใช้ในงานกลึง CNC สำหรับวิศวกรและผู้ซื้อ คู่มือนี้ยังแสดงให้เห็นว่ารูปทรงของชิ้นงานและข้อกำหนดของเครื่องมือมีอิทธิพลต่อความพยายามและต้นทุนในการผลิตอย่างไร
หัวกัดคืออะไร?
ดอกกัดเป็นเครื่องมือตัดแบบหมุนที่ใช้กำจัดวัสดุโดยที่คมตัดสัมผัสกับชิ้นงาน รูปทรงของดอกกัดจะเป็นตัวกำหนดว่าสามารถเข้าถึงพื้นผิวใดได้บ้าง และจะตัดส่วนต่างๆ เช่น หน้าตัด ผนัง ร่อง และส่วนโค้งอย่างไร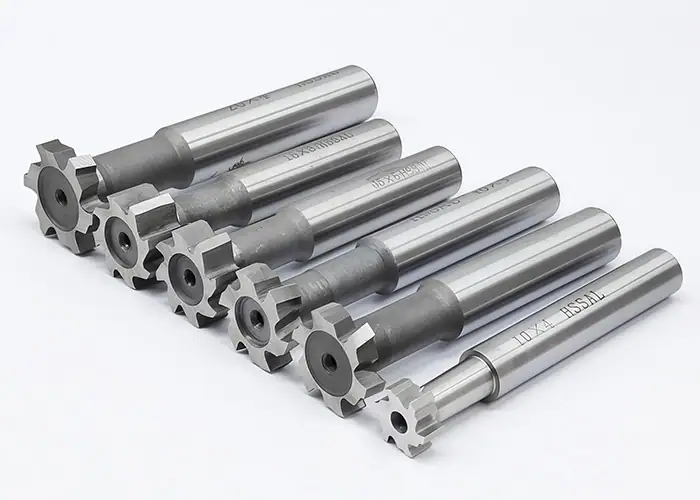
วิธีการที่หัวกัดกำจัดวัสดุออกไป
ในระหว่างการกัดขึ้นรูป แกนหมุนจะหมุนหัวกัด ในขณะที่การเคลื่อนที่อย่างควบคุมระหว่างเครื่องมือและชิ้นงานจะสร้างรูปทรงที่ต้องการ คมตัดแต่ละคมที่สัมผัสกับชิ้นงานจะกำจัดเศษวัสดุออกไป จากนั้นจะเคลื่อนออกจากบริเวณที่กัดก่อนที่จะสัมผัสกับชิ้นงานอีกครั้ง
การตัดรอบนอกใช้คมตัดรอบนอกของเครื่องมือเพื่อตัดแต่งผนังหรือรูปทรงต่างๆ การตัดปลายใช้คมตัดที่ปลายของเครื่องมือเพื่อตัดแต่งพื้นผิวหรือเข้าไปในวัสดุในตำแหน่งที่การออกแบบของเครื่องมือเอื้ออำนวย เครื่องตัดหลายชนิดรวมการทำงานทั้งสองแบบนี้เข้าด้วยกัน
ดอกสว่านส่วนใหญ่จะเจาะรูโดยการป้อนตามแนวแกน ดอกกัดปลายสามารถกัดงานในแนวด้านข้างได้ แต่การเจาะลงไปโดยตรงนั้นต้องใช้การออกแบบศูนย์กลางการตัดที่เหมาะสม การกัดแบบลาดเอียงและการกัดแบบเกลียวก็ขึ้นอยู่กับรูปทรงเรขาคณิตของดอกกัดและคำแนะนำของผู้ผลิตด้วย
การจำแนกประเภทของดอกกัด
คำอธิบายเครื่องมือมักรวมคุณลักษณะหลายอย่างเข้าด้วยกัน ตัวอย่างเช่น ดอกกัดปลายทรงกลมอธิบายถึงรูปทรงของดอกกัด ในขณะที่ดอกกัดคาร์ไบด์แข็งอธิบายถึงวัสดุและโครงสร้างที่เลือกใช้ ส่วนการเคลือบผิวจะเพิ่มคุณสมบัติเฉพาะอีกอย่างหนึ่ง
ควรแยกหมวดหมู่เหล่านี้ออกจากกันเมื่อเปรียบเทียบเครื่องมือ:
| การจัดหมวดหมู่ | สิ่งที่มันอธิบาย | ตัวอย่าง |
| เรขาคณิตและการประยุกต์ใช้ | รูปทรงการตัดและงานที่ตั้งใจทำ | หัวกลม, เครื่องกัดหน้า, เครื่องกัดเกลียว |
| การก่อสร้าง | วิธีการสร้างหรือเปลี่ยนส่วนที่ใช้สำหรับตัด | แข็งแรง ทนทาน และปรับเปลี่ยนได้ |
| วัสดุตัด | วัสดุที่ใช้ทำคมตัด | HSS, คาร์ไบด์, PCD |
| การรักษาพื้นผิว | สารเคลือบที่ใช้กับวัสดุตัด | AlTiN, TiB₂, การเคลือบเพชร |
หัวตัดแบบถอดเปลี่ยนได้ใช้เม็ดมีดที่สามารถเปลี่ยนได้ ระบบแบบโมดูลาร์จะเปลี่ยนหัวตัดหรือส่วนอื่นๆ ของเครื่องมือ ตัวเลือกการสร้างเหล่านี้สามารถพบได้ในตระกูลหัวตัดที่แตกต่างกัน
ดอกกัดหลักๆ มีอะไรบ้าง?
ดอกกัดทั่วไป ได้แก่ ดอกกัดปลาย ดอกกัดหน้า ดอกกัดด้านข้างและหน้า ดอกกัดแผ่น ดอกเลื่อยตัด และเครื่องมือเฉพาะทางสำหรับเซาะร่อง ลบมุม ทำเกลียว และขึ้นรูปต่างๆ รูปทรงของชิ้นงานและการเข้าถึงพื้นที่ว่างจะเป็นตัวกำหนดว่าควรใช้ดอกกัดประเภทใด
การเปรียบเทียบต่อไปนี้เป็นจุดเริ่มต้นก่อนที่จะเข้าสู่คำอธิบายเครื่องมือแต่ละชนิด
| ประเภทเครื่องตัด | คุณสมบัติทั่วไป | การตรวจสอบการเลือกหลัก |
| ดอกเอ็นมิลล์ | ช่อง, ผนัง, ร่อง, รูปทรง | ลักษณะโดยรวม ระยะเอื้อม และความสามารถในการเข้าถึง |
| กัดหน้า | พื้นผิวเรียบกว้าง | ความกว้างในการตัด มุมเข้า และกำลังการผลิตของเครื่องจักร |
| ใบมีดด้านข้างและด้านหน้า | ช่องและร่องที่เปิดอยู่ | ความกว้างของใบมีด ตัวรองรับแกน และการเข้าถึง |
| โรงสีพื้น | พื้นผิวกว้างที่ขนานกับแกนของใบมีดตัด | การจัดวางแกนหมุนและการเว้นระยะห่างของชิ้นงาน |
| เลื่อยตัด | ช่องแคบและรอยตัด | ความหนา ความลึก และการรองรับด้านข้าง |
| ใบมีดแบบ T-slot หรือ Woodruff | ร่องตัวทีหรือร่องลิ่มเพลา | รูปทรงที่ต้องการและระยะห่างบริเวณคอ |
| เครื่องตัดลบคมหรือเครื่องตัดร่องหางนก | ขอบเอียงหรือร่องเฉียง | มุมและระยะห่างจากการชน |
| เครื่องกัดด้าย | เกลียวภายในหรือเกลียวภายนอก | รูปแบบเกลียว ระยะห่างเกลียว และความสามารถในการประมาณค่าในช่วง |
| โรงสี | รูปทรงและรัศมีขอบที่ระบุ | ความสอดคล้องระหว่างรูปทรงของเครื่องมือและภาพวาด |
End Mills
ดอกกัดปลาย (End mills) นิยมใช้กันอย่างแพร่หลายสำหรับงาน CNC เช่น การกัดร่อง บ่า ร่องลึก และรูปทรงภายนอก คมตัดรอบนอกของดอกกัดจะใช้ในการกัดผนัง ในขณะที่รูปทรงของปลายดอกกัดจะกำหนดพื้นผิวที่เหลืออยู่หลังจากการตัด
รูปแบบการออกแบบทั่วไป ได้แก่:
- ดอกกัดปลายสี่เหลี่ยมมีปลายแบนและมุมด้านนอกแหลมคม เหมาะสำหรับช่องที่มีพื้นเรียบ บันได และงานตกแต่งผนัง
- ดอกกัดปลายกลมมีปลายที่โค้งมน เหมาะสำหรับพื้นผิวโค้งและการตกแต่งผิวตามรูปทรง ตำแหน่งการสัมผัสของเครื่องมือมีความสำคัญ เนื่องจากความเร็วในการตัดจะลดลงเมื่อเข้าใกล้ศูนย์กลางของปลายดอกกัด ระยะห่างระหว่างดอกกัดและการวางแนวของเครื่องมือช่วยกำหนดลักษณะพื้นผิวที่ได้
- ดอกกัดปลายโค้งมนจะมีส่วนปลายตรงกลางแบนราบและส่วนมุมด้านนอกจะโค้งมน มุมโค้งมนช่วยป้องกันการบิ่น เมื่อดอกกัดตัดผ่านรอยต่อระหว่างผนังกับพื้น รัศมีของมุมจะกำหนดความโค้งมนที่เหลืออยู่ ณ จุดนั้น
- ดอกกัดหยาบออกแบบมาเพื่อกำจัดวัสดุส่วนเกิน ดอกกัดแบบฟันเลื่อยจะแบ่งคมตัดออกเป็นส่วนเล็กๆ เพื่อควบคุมเศษวัสดุและแรงตัด โดยปกติแล้วจะมีการวางแผนการกัดละเอียดแยกต่างหากเมื่อแบบต้องการพื้นผิวที่เรียบเนียนกว่าหรือการควบคุมขนาดที่แม่นยำยิ่งขึ้น
- ดอกกัดปลายตัดใต้ชิ้นงานใช้คอและหัวตัดที่ออกแบบมาให้เข้าถึงใต้ชิ้นงานที่ยื่นออกมา ดอกกัดรูปทรงอมยิ้มเป็นตัวอย่างที่คุ้นเคย ตรวจสอบความครอบคลุมของการตัด เส้นผ่านศูนย์กลางของคอ และระยะห่างตลอดการเข้า การตัด และการดึงออก
คำอธิบายเหล่านี้มีความซ้ำซ้อนกัน เครื่องมือขึ้นรูปหยาบอาจมีรัศมีมุมด้วยเช่นกัน เลือกข้อมูลจำเพาะของเครื่องมือทั้งหมดแทนที่จะถือว่าป้ายกำกับในแคตตาล็อกแต่ละรายการเป็นหมวดหมู่ที่แยกจากกันและไม่ซ้ำซ้อนกัน
เฟซมิลส์
เครื่องกัดหน้าเรียบใช้สำหรับขึ้นรูปพื้นผิวเรียบ โดยแกนหมุนจะตั้งฉากกับพื้นผิวที่กำลังขึ้นรูป โดยทั่วไปจะใช้ในการเตรียมพื้นผิวสำหรับติดตั้ง พื้นผิวอ้างอิง และพื้นที่ขนาดใหญ่ของวัสดุ
เครื่องกัดหน้าหลายรุ่นใช้เม็ดมีดแบบถอดเปลี่ยนได้ ทำให้สามารถเลื่อนหรือเปลี่ยนเม็ดมีดที่สึกหรอได้ รูปทรงของเม็ดมีด มุมเข้า และระยะห่างของฟันตัด มีผลต่อแรงตัดและความเหมาะสมกับชิ้นงาน
เลือกเครื่องมือให้เหมาะสมกับกำลังไฟฟ้า ระบบยึดชิ้นงาน และพื้นผิวที่ต้องการใช้งาน เครื่องมือที่มีเส้นผ่านศูนย์กลางใหญ่กว่าจะครอบคลุมความกว้างได้มากกว่า แต่ก็จะทำให้ภาระที่เครื่องจักรต้องรับเปลี่ยนไป และจำเป็นต้องมีพื้นที่ว่างรอบๆ อุปกรณ์จับยึดและส่วนประกอบอื่นๆ มากขึ้นด้วย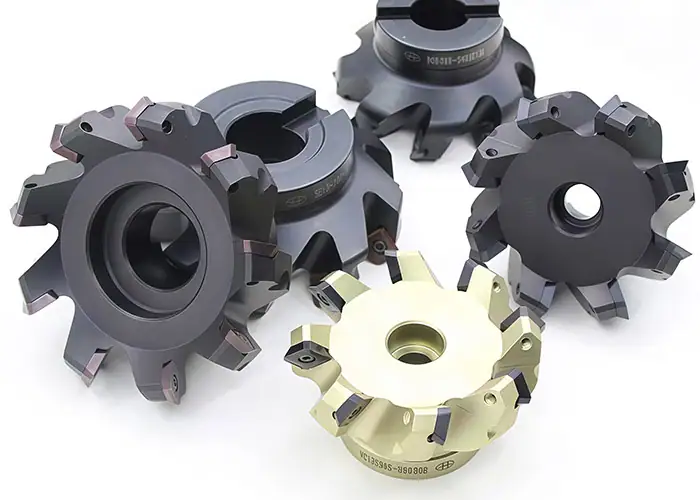
ดอกกัดด้านข้างและด้านหน้า
ดอกกัดด้านข้างและดอกกัดหน้ามีคมตัดอยู่รอบเส้นรอบวงและตามด้านข้าง การจัดเรียงแบบนี้ช่วยให้เครื่องมือสามารถกำจัดวัสดุออกจากร่องพร้อมๆ กับการตัดเฉือนพื้นผิวด้านข้างได้
เครื่องมือเหล่านี้มีประโยชน์สำหรับการตัดร่องตรง ร่องลึก และการทำงานกับไหล่ชิ้นงานบางประเภท การติดตั้งบนแกนหมุนสามารถช่วยรองรับการตัดที่ต้องการความแม่นยำสูงได้ เมื่อการกำหนดค่าของเครื่องจักรเอื้ออำนวย
ตรวจสอบความสัมพันธ์ระหว่างความกว้างของดอกกัดและความกว้างของร่องที่เสร็จแล้ว รวมถึงระยะเผื่อการปรับแต่งหรือการตกแต่งใดๆ ด้วย ช่องปิดที่มีทางเข้าจำกัดอาจต้องใช้ดอกกัดปลายแทน
ใบมีดกัดแผ่น
ดอกกัดแบบแผ่น หรือที่เรียกว่าดอกกัดแบบเรียบนั้น ส่วนใหญ่จะใช้ฟันกัดรอบเส้นรอบวงทรงกระบอก โดยแกนของดอกกัดจะขนานกับพื้นผิวที่กำลังทำการตัด ซึ่งทำให้การใช้งานพื้นฐานแตกต่างจากการกัดหน้าชิ้นงาน
โดยทั่วไปแล้ว เครื่องมือเหล่านี้มักใช้กับการติดตั้งแบบแนวนอนบนแกนหมุน สำหรับพื้นผิวเรียบกว้าง ความกว้างของใบมีด ความแข็งแรงของแกนหมุน และการเข้าถึงชิ้นงาน จะเป็นตัวกำหนดว่าการจัดวางแบบนั้นเหมาะสมหรือไม่
ตำแหน่งของดอกกัดในแผนการผลิตขึ้นอยู่กับการกำหนดค่าของเครื่องจักร เครื่องจักรกลซีเอ็นซีที่มีแกนหมุนแนวตั้งอาจใช้ดอกกัดหน้าหรือดอกกัดปลายสำหรับพื้นผิวที่ต้องการ
ใบเลื่อยตัด
เลื่อยตัดร่องเป็นใบมีดวงกลมบางๆ ใช้สำหรับตัดร่องแคบๆ ตัดตามรูปทรง และตัดแยกชิ้นงาน รูปทรงที่บางทำให้ได้รอยตัดที่แคบโดยไม่จำเป็นต้องใช้ดอกกัดปลายที่มีเส้นผ่านศูนย์กลางเล็กเท่ากัน
ส่วนตัดบางๆ เดียวกันนี้จำกัดความแข็งแกร่งด้านข้าง การเบี่ยงเบนของแกนหมุน ความยาวที่ไม่มีการรองรับ การระบายเศษ และการรับน้ำหนักด้านข้าง ล้วนเป็นสิ่งที่ต้องให้ความสนใจ
เลือกรูปทรงฟันและสภาวะการตัดให้เหมาะสมกับวัสดุชิ้นงานและลักษณะการจับยึด ตรวจสอบให้แน่ใจว่าเครื่องมือและแกนสามารถเข้าถึงความลึกที่ต้องการได้โดยไม่สัมผัสกับพื้นผิวที่อยู่ติดกัน
เครื่องตัดร่องตัว T และร่องลิ่มแบบ Woodruff
ดอกกัดร่องตัว T ใช้สำหรับกัดส่วนที่กว้างกว่าด้านล่างของร่องรูปตัว T โดยทั่วไปแล้ว ขั้นตอนแรกคือการเปิดร่องที่แคบกว่าก่อน จากนั้นจึงกัดส่วนที่เว้าเข้าไปด้วยดอกกัดร่องตัว T
เครื่องมือตัดร่องสำหรับใส่ลิ่ม Woodruff นั้น จะสร้างร่องเว้าสำหรับใส่ลิ่ม Woodruff บนแกนหมุน หัวตัดรูปทรงแผ่นกลมอาจดูคล้ายกับเครื่องมือตัดร่องลิ่มแบบอื่นๆ แต่การเลือกใช้จะขึ้นอยู่กับรูปทรงของลิ่มและร่องที่ระบุไว้
สำหรับเครื่องมือทั้งสองประเภท ให้ตรวจสอบเส้นผ่านศูนย์กลางหัว ความกว้าง ระยะห่างของคอเครื่องมือ และการเข้าถึง ลักษณะที่คล้ายคลึงกันไม่ได้หมายความว่าเครื่องมือทั้งสองจะสามารถใช้แทนกันได้สำหรับการใช้งานเฉพาะอย่าง
เครื่องตัดมุมลบคมและเดือยหางนก
ดอกกัดลบคมสร้างขอบเอียงและสามารถทำการลบคมหรือทำให้ขอบเรียบเนียนได้อย่างแม่นยำ มุมและขนาดของการลบคมที่ต้องการจะเป็นตัวกำหนดรูปแบบการตัดและตำแหน่งที่ตั้งโปรแกรมไว้
ดอกกัดร่องหางนกสร้างผนังเว้าเป็นมุมที่ใช้ในส่วนประกอบต่างๆ เช่น ข้อต่อเลื่อนและร่องกำหนดตำแหน่ง หัวดอกกัดที่กว้างกว่าทำให้ต้องมีทางเข้าและพื้นที่ว่างใต้ช่องเปิด
ควรเลือกเครื่องมือที่มีมุมเอียงให้เหมาะสมกับหน้าตัดจริง การลบคมและการเข้าลิ่มอาจมีมุมเดียวกัน แต่ต้องการพื้นที่การตัด การคลายตัวของคอชิ้นงาน และการเข้าถึงเครื่องมือที่แตกต่างกัน
เธรดมิลล์
เครื่องกัดเกลียวสร้างเกลียวโดยอาศัยการหมุนของใบมีดที่ประสานกันและเส้นทางการเคลื่อนที่แบบเกลียว เครื่องมือและการเคลื่อนที่ของเครื่องจักรที่เหมาะสมสามารถสร้างเกลียวภายในหรือเกลียวภายนอกได้
ต่างจากดอกต๊าป ดอกกัดเกลียวจะเคลื่อนที่ตามเส้นทางที่ตั้งโปรแกรมไว้ แทนที่จะเคลื่อนที่ไปข้างหน้าเหมือนเครื่องมือทำเกลียวขนาดเต็มผ่านรู รูปทรงของเครื่องมือ มาตรฐานเกลียว ระยะห่างของเกลียว และความยาวในการตัด ต้องตรงกับงานที่ต้องการใช้งาน
สำหรับการทำเกลียวภายใน ให้ตรวจสอบการเตรียมรู ระยะห่างระหว่างใบมีดกับรู ความลึกที่ใช้งานได้ และการกำจัดเศษวัสดุ การปรับขนาดเส้นผ่านศูนย์กลางผ่านเส้นทางการตัดนั้นมีประโยชน์ แต่การตรวจสอบเกลียวยังคงจำเป็นเพื่อยืนยันผลลัพธ์ที่เสร็จสมบูรณ์
เครื่องขึ้นรูปและเครื่องตัดเฉพาะทางอื่นๆ
เครื่องกัดขึ้นรูปจะสร้างรูปทรงตามที่กำหนดโดยอาศัยรูปทรงของคมตัด ตัวอย่างเช่น เครื่องมือสำหรับทำรัศมีคมตัดและรูปทรงฟันเฟืองบางแบบ
ดอกกัดมุมโค้งจะสร้างรัศมีที่ขอบชิ้นงาน ซึ่งแตกต่างจากดอกกัดปลายโค้งมน ที่มุมตัดโค้งมนมักจะทำให้เกิดการเปลี่ยนผ่านแบบเว้าที่บริเวณรอยต่อระหว่างผนังกับพื้น
เครื่องตัดเฉพาะทางอื่นๆ มีการใช้งานที่จำกัดกว่า:
| เครื่องมือ | การใช้งานทั่วไป | การพิจารณาการวางแผน |
| เครื่องตัดแมลงวัน | การกลึงพื้นผิวเรียบด้วยคมตัดแบบกวาด | ความสมดุล ความแข็งแกร่ง และขีดจำกัดการใช้งานที่ปลอดภัย |
| โรงสีกลวง | การกลึงขึ้นรูปชิ้นส่วนทรงกระบอกภายนอกที่มีขอบหันเข้าด้านใน | ขนาดและคุณสมบัติการเข้าถึง |
| เครื่องตัดขึ้นรูปเฟือง | การสร้างโปรไฟล์ช่องว่างฟันตามที่กำหนด | รูปทรงฟัน การกำหนดตำแหน่ง และการตรวจสอบ |
เลือกใช้เครื่องตัดเฉพาะทางเมื่อรูปทรงหรือวิธีการผลิตของเครื่องตัดนั้นเหมาะสมสำหรับการผลิตชิ้นส่วนตามที่ต้องการ
วัสดุและสารเคลือบของใบมีดมีผลต่อการเลือกอย่างไร?
วัสดุและสารเคลือบที่ใช้ในการตัดมีผลต่อความทนทานต่อการสึกหรอ ลักษณะของคมตัด และความเข้ากันได้กับชิ้นงาน ควรเลือกวัสดุและสารเคลือบควบคู่ไปกับรูปทรงของใบมีดและสภาวะการใช้งาน แทนที่จะคิดว่าวัสดุหรือสารเคลือบชนิดใดชนิดหนึ่งดีที่สุดสำหรับทุกงาน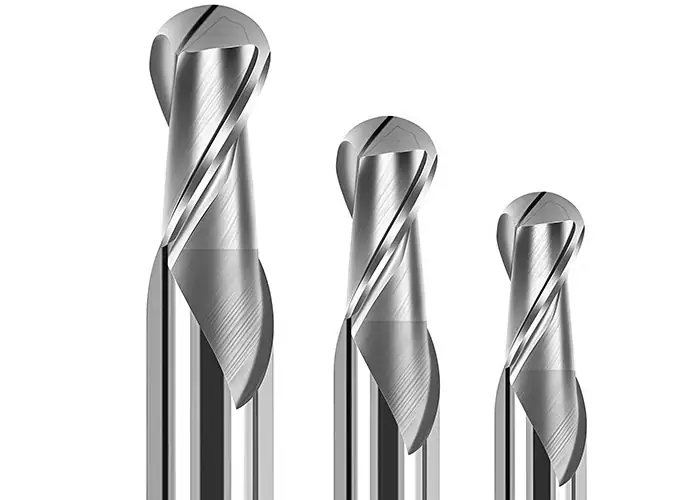
ดอกกัด HSS และดอกกัดคาร์ไบด์
เหล็กกล้าความเร็วสูง หรือ HSS มีความทนทานที่ดีและยังคงใช้งานได้จริงสำหรับเครื่องตัดทั่วไปและเครื่องตัดเฉพาะทางหลายประเภท เหล็กกล้าที่ผสมโคบอลต์และเหล็กกล้าที่ผลิตด้วยกรรมวิธีโลหะผงช่วยเพิ่มทางเลือกให้มากขึ้น
คาร์ไบด์มีความแข็งสูง ทนต่อการสึกหรอ และมีความแข็งแกร่งสูง จึงเหมาะสำหรับการทำงานด้วยเครื่อง CNC อย่างมีประสิทธิภาพ เมื่อสภาพการตัดและการตั้งค่าเหมาะสมกับเกรดและรูปทรงที่เลือก อย่างไรก็ตาม คมตัดของคาร์ไบด์อาจไวต่อแรงกระแทก มีความแข็งแกร่งต่ำ และการใช้งานที่ไม่ถูกต้อง
อย่าเลือกเครื่องมือโดยพิจารณาจากความแข็งของชิ้นงานเพียงอย่างเดียว เครื่องมือคาร์ไบด์อาจเหมาะสมกับอะลูมิเนียม ในขณะที่หัวตัด HSS อาจใช้งานได้ดีกับชิ้นส่วนเหล็กภายใต้เงื่อนไขที่เหมาะสม ควรพิจารณาวัสดุ ปริมาณการผลิต รูปทรงของเครื่องมือ และความสามารถของเครื่องจักรควบคู่กันไป
วัสดุตัด PCD และวัสดุตัดเฉพาะทางอื่นๆ
เพชรผลึกหลายเหลี่ยม หรือ PCD ถูกนำมาใช้ในงานโลหะที่ไม่ใช่เหล็กและวัสดุที่มีฤทธิ์กัดกร่อนบางประเภท รวมถึงการตัดเฉือนอะลูมิเนียม ความทนทานต่อการสึกหรอของมันมีคุณค่าอย่างยิ่งในกรณีที่การรักษาความคมของใบมีดตลอดการผลิตมีความสำคัญ
โดยทั่วไปแล้ว PCD จะถูกเลือกใช้สำหรับงานโลหะที่ไม่ใช่เหล็ก ส่วนงานโลหะเหล็กนั้นโดยปกติแล้วจะต้องใช้วัสดุตัดที่แตกต่างกันออกไป ซึ่งเหมาะสมกับโลหะผสมและลักษณะการใช้งาน
วัสดุตัดเซรามิกใช้ในงานเฉพาะทาง รวมถึงการตัดเฉือนโลหะผสมทนความร้อนบางชนิด ซึ่งต้องการเกรด กระบวนการผลิต และสภาวะการใช้งานที่เหมาะสม มากกว่าการอัพเกรดจากเครื่องมือใช้งานทั่วไป
ใบมีดเคลือบและไม่เคลือบ
การเคลือบผิวจะเปลี่ยนคุณสมบัติของพื้นผิวเครื่องมือ ขึ้นอยู่กับองค์ประกอบและการใช้งาน การเคลือบผิวสามารถช่วยเพิ่มความทนทานต่อการสึกหรอ ความร้อน หรือการยึดเกาะของวัสดุได้
สารเคลือบผิวสำหรับงานกลึงเหล็กไม่ควรนำไปใช้กับอลูมิเนียมโดยอัตโนมัติ เครื่องมือที่ไม่เคลือบผิวและขัดเงา รวมถึงสารเคลือบผิวที่ออกแบบมาสำหรับงานกลึงโลหะที่ไม่ใช่เหล็ก อาจให้คุณลักษณะด้านคมตัดและแรงเสียดทานที่เหมาะสมกว่าสำหรับงานเฉพาะด้าน
คมตัด PCD และคาร์ไบด์เคลือบเพชรนั้นมีโครงสร้างที่แตกต่างกัน ควรพิจารณาคำแนะนำเกี่ยวกับเครื่องมือโดยรวมแทนที่จะยึดติดอยู่กับคำว่า "เพชร" เพียงอย่างเดียว
คุณจะเลือกหัวกัดที่เหมาะสมได้อย่างไร?
เลือกหัวตัดโดยกำหนดคุณสมบัติและการทำงานให้ตรงกับวัสดุชิ้นงาน ตรวจสอบการเข้าถึงและขนาดของเครื่องมือ และตรวจสอบความเข้ากันได้กับเครื่องจักรและตัวจับยึด จากนั้นกำหนดเงื่อนไขการตัดสำหรับชุดค่าผสมเฉพาะนั้น
เริ่มต้นด้วยขั้นตอนการผลิตและการกัดขึ้นรูป
อ่านแบบและแบบจำลองก่อนเลือกเครื่องมือในแคตตาล็อก ระบุสิ่งที่ต้องเอาออก พื้นผิวที่ต้องคงไว้ และวิธีที่เครื่องมือสามารถเข้าและออกจากบริเวณที่ตัดได้
แยกขั้นตอนการกำจัดวัสดุขนาดใหญ่จากขั้นตอนการสร้างพื้นผิวขั้นสุดท้าย เครื่องมือหยาบอาจกำจัดวัสดุในโพรงได้อย่างมีประสิทธิภาพ ในขณะที่เครื่องมืออีกชิ้นหนึ่งใช้ในการตกแต่งผนัง พื้น หรือรายละเอียดภายใน
สำหรับช่องปิด การเข้าถึงอาจทำให้ไม่สามารถใช้หัวตัดที่เหมาะสมได้ สำหรับการตัดใต้ฐาน หัวตัดอาจเข้าถึงชิ้นงานได้ในขณะที่คอหรือตัวยึดยังคงชนกับชิ้นงานอยู่ ตรวจสอบเส้นทางการเข้าและออกทั้งหมด รวมถึงตำแหน่งการตัดด้วย
เลือกเครื่องมือให้เหมาะสมกับวัสดุชิ้นงาน
ใช้ข้อมูลจำเพาะของวัสดุจริง รวมถึงเงื่อนไขที่เกี่ยวข้อง โลหะผสมอะลูมิเนียม การอบชุบความร้อนของเหล็ก หรือเกรดพลาสติกที่แตกต่างกัน อาจส่งผลต่อข้อกำหนดของเครื่องมือได้
ควรพิจารณาถึงการยึดเกาะและการระบายเศษวัสดุในอะลูมิเนียม ความร้อนและการรับน้ำหนักที่ขอบในโลหะผสมที่ยากต่อการใช้งาน และความไวต่อความร้อนหรือสารเติมแต่งที่มีฤทธิ์กัดกร่อนในพลาสติกวิศวกรรม เครื่องมือที่เหมาะสำหรับพอลิเมอร์ที่ไม่มีสารเติมแต่งอาจไม่เหมาะสำหรับพอลิเมอร์ที่มีใยแก้วเป็นส่วนประกอบ
คำแนะนำการใช้งานจากผู้ผลิตเป็นจุดเริ่มต้นสำหรับข้อมูลด้านรูปทรงเรขาคณิต การเคลือบผิว และการตัด ปรับปรุงกระบวนการให้ดียิ่งขึ้นผ่านการตั้งค่าจริง แทนที่จะใช้ฉลากวัสดุทั่วไปกับทุกงาน
ตรวจสอบเส้นผ่านศูนย์กลาง ความยาวในการตัด และระยะการเข้าถึง
เส้นผ่านศูนย์กลางต้องพอดีกับขนาดของชิ้นงานและเว้นที่ว่างสำหรับการเคลื่อนที่ตามที่ตั้งโปรแกรมไว้ หัวตัดที่พอดีกับความกว้างของร่องอาจไม่เหมาะสมกับวิธีการเข้าหรือกลยุทธ์การตกแต่งชิ้นงานก็ได้
ความยาวของการตัดอธิบายถึงขอบเขตตามแนวแกนของคมตัด ระยะการเข้าถึงอธิบายถึงการเข้าถึงด้านล่างของส่วนเครื่องมือที่ใหญ่กว่า ในขณะที่ระยะยื่นที่ติดตั้งคือระยะที่ยื่นออกมาจากตัวยึด ขนาดเหล่านี้มีความสัมพันธ์กัน แต่ไม่สามารถใช้แทนกันได้
ใช้ระยะการตัดที่เพียงพอโดยไม่ให้ยื่นออกมาโดยไม่จำเป็น ตรวจสอบคอและที่ยึดกับช่องว่างทั้งหมด โดยเฉพาะบริเวณขั้นบันได ผนังเอียง และแคลมป์ ความยาวในการตัดที่มากขึ้นไม่ได้หมายความว่าจะได้ความลึกที่ใช้งานได้มากขึ้นเสมอไป
พิจารณาจำนวนฟลุตและการกำจัดเศษชิ้นส่วน
จำนวนร่องฟันมีผลต่อพื้นที่ว่างสำหรับเศษวัสดุและการยึดเกาะของคมตัด จึงต้องพิจารณาร่วมกับวัสดุ รูปทรงของร่องฟัน และปริมาณการยึดเกาะในแนวรัศมี
การเซาะร่องแบบเต็มความกว้างทำให้เกิดความต้องการที่แตกต่างกันในการระบายเศษวัสดุจากการตกแต่งด้านที่สว่างกว่า เครื่องมือที่มีร่องมากกว่าอาจเหมาะกับการตกแต่งในบางขั้นตอน แต่อาจทำให้เศษวัสดุสะสมมากเกินไปในขั้นตอนอื่น
เกลียวและระยะห่างของเกลียวก็มีผลต่อพฤติกรรมการตัดเช่นกัน การออกแบบที่ปรับเปลี่ยนได้สามารถช่วยจัดการการสั่นสะเทือนในงานที่เหมาะสมได้ แต่ไม่สามารถชดเชยกรณีที่ตัวจับยึดไม่มั่นคงหรือชิ้นงานไม่ได้รับการรองรับได้
ตรวจสอบความเข้ากันได้ของเครื่องจักรและตัวจับยึดเครื่องมือ
ตรวจสอบความเร็วรอบแกนหมุน กำลังและแรงบิดที่ใช้ได้ อินเทอร์เฟซของตัวจับยึด และขีดจำกัดการทำงานที่อนุญาตของเครื่องมือที่ประกอบแล้ว ดอกกัดขนาดใหญ่และดอกกัดขนาดเล็กอาจต้องการคุณสมบัติที่แตกต่างกันมากสำหรับเครื่องจักรเดียวกัน
การเบี่ยงเบนของใบมีดส่งผลต่อการกระจายแรงตัดระหว่างคมตัด ดังนั้น สภาพของตัวจับยึด การประกอบที่ถูกต้อง และความยาวในการจับยึดที่เหมาะสม จึงมีความสำคัญควบคู่ไปกับตัวใบมีดเอง
ตรวจสอบการจับยึดชิ้นงาน การจ่ายน้ำหล่อเย็น และการกำจัดเศษโลหะก่อนเริ่มการผลิต จำลองหรือตรวจสอบระยะห่างของเครื่องมือ จากนั้นตรวจสอบความถูกต้องของโปรแกรมภายใต้สภาวะควบคุม คำแนะนำในแคตตาล็อกจะกลายเป็นกระบวนการผลิตได้ก็ต่อเมื่อผ่านการตรวจสอบเชิงปฏิบัติเหล่านี้แล้วเท่านั้น
การเลือกหัวตัดมีผลต่อการออกแบบชิ้นส่วนและต้นทุนอย่างไร?
รูปทรงของชิ้นส่วนกำหนดการเข้าถึงเครื่องมือ และการเข้าถึงเครื่องมือมีผลต่อเวลาในการตัดเฉือน ความพยายามในการตกแต่ง และความเสี่ยงในการผลิต การเลือกออกแบบที่ช่วยให้การตัดเฉือนมีความเสถียรด้วยเครื่องมือที่มีอยู่ จะทำให้การผลิตชิ้นส่วนง่ายขึ้นโดยไม่เปลี่ยนแปลงฟังก์ชันการทำงานของชิ้นส่วนนั้น
มุมภายใน, ช่องลึก และส่วนที่เว้าเข้าไปด้านใน
เมื่อมองจากด้านบนของช่องเจาะ ใบมีดหมุนจะทิ้งรัศมีภายในที่สัมพันธ์กับเส้นผ่านศูนย์กลางของมัน ดอกกัดปลายสี่เหลี่ยมไม่สามารถกำจัดรัศมีมุมผนังด้านข้างนี้ได้ มุมแหลมของปลายดอกกัดสี่เหลี่ยมนั้นมุ่งเน้นไปที่ลักษณะอื่น นั่นคือ การเปลี่ยนผ่านระหว่างผนังกับพื้นเรียบ
ในกรณีที่ฟังก์ชันการใช้งานเอื้ออำนวย การเพิ่มรัศมีมุมภายในให้มากขึ้นจะช่วยให้เครื่องมือมีความแข็งแรงมากขึ้นและใช้งานได้ราบรื่นยิ่งขึ้น ช่องว่างลึกและรัศมีมุมแคบร่วมกันอาจทำให้ต้องใช้เครื่องมือที่มีเส้นผ่านศูนย์กลางเล็กแต่มีความยาวมาก ซึ่งเป็นวิธีที่ยากลำบาก
ส่วนเว้าทำให้เกิดข้อจำกัดในการเข้าถึงนอกเหนือจากพื้นผิวการตัดเอง ควรหารือเกี่ยวกับช่องเปิดทางเข้า ระยะห่างของคอ และการเปลี่ยนแปลงการตั้งค่าที่เป็นไปได้ในระหว่างการตรวจสอบการออกแบบ ก่อนที่จะส่งรูปทรงเรขาคณิตสำหรับการผลิต
ข้อกำหนดด้านการตกแต่งพื้นผิวและขนาด
หัวตัดมีส่วนช่วยให้ได้พื้นผิวที่เรียบเนียน แต่เส้นทางการตัด ระยะห่างระหว่างขั้น การสั่นสะเทือน การเบี่ยงเบน การสึกหรอ และการเคลื่อนที่ของชิ้นงานก็มีผลต่อผลลัพธ์เช่นกัน
ระบุลักษณะพื้นผิวและค่าความคลาดเคลื่อนในส่วนที่ชิ้นส่วนนั้นต้องการ กลยุทธ์การตกแต่งพื้นผิวควรครอบคลุมพื้นผิวใช้งานเหล่านั้น โดยมีวิธีการตรวจสอบที่สามารถตรวจสอบตามข้อกำหนดได้
สำหรับพื้นผิวโค้ง การเปลี่ยนเครื่องมือตกแต่งหรือเส้นทางการตัดอาจเปลี่ยนแปลงร่องรอยเครื่องมือที่เหลืออยู่ สำหรับผนังที่ต้องการความแม่นยำสูง การจัดการการโก่งตัวและการสึกหรออาจมีความสำคัญมากกว่าการเปลี่ยนรูปทรงของหัวตัด ประเมินกระบวนการให้เหมาะสมกับลักษณะเฉพาะของชิ้นงานนั้นๆ
ค่าใช้จ่ายมาตรฐานสำหรับเครื่องมือและการผลิตชิ้นส่วนทั้งหมด
ราคาซื้อเครื่องมือเป็นเพียงส่วนหนึ่งของต้นทุนการผลิตเท่านั้น การตั้งค่า การตั้งโปรแกรม เวลาในการผลิต การเปลี่ยนเครื่องมือ การตรวจสอบ และการเปลี่ยนอะไหล่ ล้วนเป็นปัจจัยที่ส่งผลต่อต้นทุนของชิ้นงานสำเร็จรูป
การใช้เครื่องมือมาตรฐานอาจช่วยลดระยะเวลาในการเตรียมงาน ในขณะที่เครื่องมือขึ้นรูปเฉพาะอาจคุ้มค่ากับความพยายามในการพัฒนา เมื่อลักษณะงานหรือปริมาณการผลิตซ้ำๆ รองรับได้ ควรเปรียบเทียบขั้นตอนการผลิตทั้งหมด รวมถึงการเตรียมงานและการผลิต ตลอดปริมาณการสั่งซื้อที่คาดการณ์ไว้
ตัวอย่างเช่น ตัวเรือนอะลูมิเนียมอาจใช้ดอกกัดหน้าสำหรับพื้นผิวยึด ใช้ดอกกัดปลายขนาดใหญ่กว่าเพื่อกัดช่อง และใช้เครื่องมือขนาดเล็กกว่าสำหรับรายละเอียดเฉพาะจุด การใช้เครื่องมือขนาดเล็กที่สุดตลอดทั้งช่องอาจเพิ่มความพยายามในการกลึง การตรวจสอบรูปทรงเรขาคณิตของช่องอาจช่วยให้สามารถกำจัดวัสดุส่วนใหญ่ด้วยดอกกัดที่แข็งกว่าในขณะที่ยังคงรักษารายละเอียดที่สำคัญไว้ได้ การเปลี่ยนแปลงแบบร่างใดๆ ต้องได้รับการอนุมัติจากวิศวกรก่อนที่จะเป็นส่วนหนึ่งของกระบวนการเสนอราคา
สำหรับการขอใบเสนอราคา โปรดระบุแบบร่าง รุ่น วัสดุ จำนวน การตกแต่ง และข้อกำหนดที่สำคัญ ข้อมูลเหล่านี้จะช่วยให้ผู้ผลิตประเมินได้ว่าส่วนประกอบใดจำเป็นต้องใช้เครื่องมือพิเศษ หรือการปรับเปลี่ยนการออกแบบที่เหมาะสมจะช่วยลดความซับซ้อนในการผลิตได้หรือไม่
คำถามที่พบบ่อย
เหตุใดหัวกัดจึงทิ้งรอยสั่นสะเทือนบนชิ้นงาน?
รอยขีดข่วนจากการตัดเกิดจากการสั่นสะเทือนระหว่างการตัด สาเหตุที่พบบ่อย ได้แก่ การยื่นของเครื่องมือมากเกินไป การจับยึดชิ้นงานที่ไม่แข็งแรง สภาพการตัดที่ไม่เหมาะสม และการสึกหรอของเครื่องมือ ตรวจสอบความแข็งแรงของเครื่องมือและอุปกรณ์จับยึดก่อน จากนั้นตรวจสอบความเร็วรอบของแกนหมุน อัตราป้อน และการทำงานของใบมีด การเปลี่ยนใบมีดเพียงอย่างเดียวอาจไม่สามารถแก้ปัญหาที่ต้นเหตุได้
เมื่อใดที่หัวกัดแบบสั่งทำพิเศษคุ้มค่ากับค่าใช้จ่ายเพิ่มเติม?
การใช้เครื่องตัดแบบกำหนดเองอาจคุ้มค่าเมื่อเครื่องมือมาตรฐานไม่สามารถผลิตชิ้นงานที่มีคุณสมบัติตามต้องการได้อย่างมีประสิทธิภาพ หรือเมื่อสามารถรวมการทำงานซ้ำๆ เข้าด้วยกันได้ ควรเปรียบเทียบการประหยัดเวลาในการตัดเฉือนและการเปลี่ยนเครื่องมือที่คาดว่าจะเกิดขึ้น กับต้นทุนในการพัฒนา การเปลี่ยน และการบำรุงรักษา ตลอดปริมาณการผลิตที่วางแผนไว้
จำเป็นต้องระบุหัวกัดเมื่อสั่งซื้อชิ้นส่วน CNC หรือไม่?
โดยปกติแล้วไม่จำเป็น ให้ระบุวัสดุ รูปทรง ความคลาดเคลื่อน การตกแต่งพื้นผิว จำนวน และข้อกำหนดการตรวจสอบ จากนั้นผู้ผลิตจะสามารถเลือกเครื่องมือและวิธีการตัดเฉือนที่เหมาะสมได้ ระบุหัวตัดเฉพาะเมื่อจำเป็นตามกระบวนการที่ได้รับการอนุมัติ แบบร่าง หรือสัญญา และแจ้งข้อกำหนดนั้นก่อนการเสนอราคา
สรุป
การเข้าใจประเภทของดอกกัดจะช่วยให้เชื่อมโยงแบบร่างกับกระบวนการผลิตที่ใช้งานได้จริงได้ง่ายขึ้น เริ่มต้นด้วยคุณสมบัติที่ต้องการ จากนั้นประเมินรูปทรงของเครื่องมือ วัสดุที่ใช้ในการตัด โครงสร้าง การเข้าถึง และความเข้ากันได้ของอุปกรณ์ ดอกกัดที่เหมาะสมจะต้องทำงานได้ภายในระบบโดยรวมและให้ผลลัพธ์ตามที่กำหนด
TiRapidให้บริการการตัดเฉือน CNC ที่มีความแม่นยำสูงสำหรับชิ้นส่วนโลหะและพลาสติกวิศวกรรมที่ซับซ้อน ทีมงานของเราจะตรวจสอบรูปทรงของชิ้นส่วน ข้อกำหนดของวัสดุ และขนาดที่สำคัญ เพื่อวางแผนวิธีการผลิตที่เหมาะสม ส่งแบบร่าง โมเดล CAD จำนวน และข้อกำหนดของโครงการของคุณมาให้เรา เพื่อรับข้อเสนอแนะด้านการผลิตและใบเสนอราคาที่เหมาะสม
















