
มุมคายเศษเป็นหนึ่งในคุณลักษณะทางเรขาคณิตที่สำคัญของเครื่องมือตัด และมีอิทธิพลโดยตรงต่อการไหลของเศษวัสดุ แรงตัด การเกิดความร้อน และประสิทธิภาพของเครื่องมือ ในการตัดเฉือน แม้แต่การเปลี่ยนแปลงเล็กน้อยของมุมคายเศษก็สามารถส่งผลต่อความง่ายในการตัดวัสดุและความเสถียรของกระบวนการตัดได้
การเข้าใจมุมคายเศษมีความสำคัญเมื่อเลือกเครื่องมือตัดสำหรับวัสดุและสภาวะการตัดเฉือนที่แตกต่างกัน ในบทความนี้ เราจะพิจารณาถึงหน้าที่หลัก ประเภททั่วไป และปัจจัยพื้นฐานที่มีผลต่อการเลือกมุมคายเศษ
มุมคราดคืออะไร?
มุมคายเศษเป็นพารามิเตอร์สำคัญในรูปทรงเรขาคณิตของเครื่องมือตัด หมายถึงมุมที่เกิดขึ้นระหว่างหน้าคายเศษของเครื่องมือกับระนาบอ้างอิง และอธิบายถึงส่วนสำคัญของรูปทรงของเครื่องมือสำหรับการตัด
เพื่อให้เข้าใจว่ามุมคายเศษคืออะไร เราควรเริ่มต้นด้วยหน้าคายเศษก่อน หน้าคายเศษคือพื้นผิวของเครื่องมือที่เศษวัสดุไหลผ่านระหว่างการตัด และมุมคายเศษจะกำหนดทิศทางและระดับของพื้นผิวนั้น แม้ว่าจะเป็นเพียงมุมเดียวในรูปทรงเรขาคณิตของเครื่องมือ แต่ก็เปลี่ยนแปลงวิธีการที่เครื่องมือสัมผัสกับวัสดุชิ้นงาน
ในงานกลึง มุมคายเศษโดยทั่วไปแบ่งออกเป็นสามประเภทพื้นฐาน ได้แก่ มุมคายเศษบวก มุมคายเศษลบ และมุมคายเศษศูนย์ แต่ละแบบจะเปลี่ยนแปลงสมดุลระหว่างความคมและความแข็งแรงของคมตัด โดยทั่วไป มุมคายเศษบวกจะช่วยให้ตัดได้ง่ายขึ้น มุมคายเศษลบจะช่วยเสริมความแข็งแรงของคมตัด และมุมคายเศษศูนย์จะให้ความสมดุลที่ดีกว่า
ในทางปฏิบัติ มุมคายเศษของเครื่องมือตัดไม่ใช่ค่าคงที่ ต้องเลือกให้เหมาะสมกับวัสดุชิ้นงาน วิธีการตัดเฉือน และการใช้งานของเครื่องมือ ตัวอย่างเช่น วัสดุที่อ่อนกว่ามักจะทำงานได้ดีกว่าด้วยมุมคายเศษที่เป็นบวก ในขณะที่วัสดุที่แข็งกว่าหรือสภาวะการตัดที่ต้องการความแม่นยำสูงอาจต้องใช้มุมคายเศษที่เป็นกลางหรือเป็นลบ
กล่าวโดยสรุป มุมคายเศษของเครื่องมือตัดเป็นคุณลักษณะทางเรขาคณิตที่สำคัญซึ่งช่วยกำหนดวิธีการตัดของเครื่องมือ นอกจากนี้ยังเป็นพื้นฐานสำหรับการทำความเข้าใจประเภทและการเลือกใช้มุมคายเศษในการตัดเฉือนอีกด้วย
มุมคราดหลักๆ มีอะไรบ้าง?
ในงานกลึง มุมคายเศษโดยทั่วไปแบ่งออกเป็นสามประเภทพื้นฐาน ได้แก่มุมคายเศษบวกมุมคายเศษลบและมุมคายเศษศูนย์ความแตกต่างหลักระหว่างมุมคายเศษทั้งสามประเภทอยู่ที่ทิศทางของหน้าคายเศษ ซึ่งส่งผลต่อความคมของคมตัด ความแข็งแรงของเครื่องมือ และสภาวะการกลึงที่เครื่องมือสามารถรับมือได้
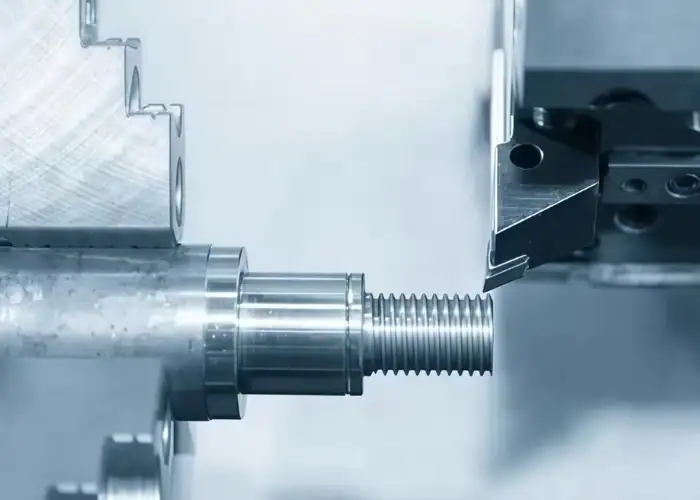
มุมเรคบวก
มุมคายเศษที่เป็นบวกจะใช้เมื่อต้องการการตัดที่ราบรื่นและการเจาะวัสดุที่ง่ายขึ้น เนื่องจากคมตัดจะคมขึ้น เครื่องมือจึงสามารถตัดได้อย่างอิสระมากขึ้นและกำจัดวัสดุได้โดยมีแรงต้านน้อยลง มุมคายเศษประเภทนี้มักถูกเลือกใช้สำหรับวัสดุที่อ่อนกว่าและสภาวะการตัดเฉือนที่ประสิทธิภาพการตัดและการระบายเศษมีความสำคัญ
- นิยมใช้กับอะลูมิเนียม ทองแดง ทองเหลือง และเหล็กกล้าคาร์บอนต่ำ
- เหมาะสำหรับงานที่ต้องการแรงต้านการตัดต่ำ
- ช่วยให้เครื่องมือเข้าสู่เนื้อวัสดุได้ง่ายขึ้น
- ปรับปรุงการไหลของเศษวัสดุระหว่างการตัดเฉือน
- นิยมใช้สำหรับงานตกแต่งหรือการตัดเบาถึงปานกลาง
มุมคราดเชิงลบ
มุมคายเศษที่เป็นลบมักใช้เมื่อความแข็งแรงและความเสถียรของคมตัดมีความสำคัญมากกว่าความคมในการตัด รูปทรงเรขาคณิตนี้ช่วยรองรับคมตัดได้ดีขึ้น ทำให้สามารถรับน้ำหนักได้มากขึ้นและทนต่อสภาวะการตัดเฉือนที่รุนแรงได้ มักเลือกใช้สำหรับวัสดุแข็ง การตัดหยาบ และการตัดแบบไม่ต่อเนื่องที่ความทนทานเป็นสิ่งสำคัญ
- นิยมใช้กับเหล็กหล่อ เหล็กกล้าชุบแข็ง และโลหะผสมที่ขึ้นรูปยาก
- เหมาะสำหรับงานกัดหยาบ งานตัดแบบไม่ต่อเนื่อง และงานกลึงที่มีภาระสูง
- ให้การรองรับขอบที่แข็งแรงกว่ามุมเอียงบวก
- ช่วยป้องกันคมมีดบิ่นขณะตัดด้วยแรงกดสูง
- มักเป็นตัวเลือกที่เหมาะสมเมื่อความแข็งแรงและความทนทานของเครื่องมือเป็นสิ่งสำคัญ
มุมคราดศูนย์
มุมคายเศษเป็นศูนย์ หรือที่เรียกว่ามุมคายเศษเป็นกลาง ให้ความสมดุลระหว่างความคมของการตัดและความแข็งแรงของคมตัด มักใช้ในการตัดเฉือนทั่วไปที่ต้องการรูปทรงของเครื่องมือที่ไม่ซับซ้อนมากนัก มุมคายเศษประเภทนี้สามารถให้ประสิทธิภาพการตัดที่เสถียรในวัสดุหลากหลายประเภทและการใช้งานตัดเฉือนมาตรฐานทั่วไป
- ใช้กันทั่วไปในงานกลึงทั่วไป
- เหมาะสำหรับเครื่องมือมาตรฐานและสภาวะการตัดที่สมดุล
- มอบความสมดุลระหว่างความคมและความแข็งแกร่ง
- ช่วยรักษาประสิทธิภาพการทำงานให้คงที่ในงานกลึงทั่วไป
- มักถูกเลือกใช้เมื่อต้องการรูปทรงเรขาคณิตที่ใช้งานได้จริงและอเนกประสงค์
มุมคายเศษมีผลต่อการตัดเฉือนอย่างไร?
มุมคายเศษมีผลโดยตรงต่อประสิทธิภาพของเครื่องมือตัดระหว่างการตัดเฉือน แม้ว่าจะเป็นเพียงองค์ประกอบหนึ่งของรูปทรงเรขาคณิตของเครื่องมือ แต่ก็มีอิทธิพลอย่างมากต่อวิธีการที่เครื่องมือเข้าสู่ชิ้นงานและพฤติกรรมของคมตัดภายใต้ภาระ ดังนั้น มุมคายเศษที่แตกต่างกันจึงสามารถสร้างสภาวะการตัดและผลลัพธ์การตัดเฉือนที่แตกต่างกันอย่างเห็นได้ชัด
หนึ่งในผลกระทบที่เห็นได้ชัดที่สุดของมุมคายเศษคือผลต่อการตัด มุมคายเศษที่เป็นบวกโดยทั่วไปจะช่วยให้เครื่องมือตัดได้ง่ายขึ้น ทำให้การตัดคมและลื่นไหลมากขึ้น ในทางตรงกันข้าม มุมคายเศษที่เป็นลบจะให้การรองรับด้านหลังคมตัดมากขึ้น ช่วยให้คมตัดมีความเสถียรภายใต้ภาระที่หนักกว่า มุมคายเศษเป็นศูนย์จะให้ความสมดุลระหว่างสองขั้วนี้ ด้วยเหตุนี้ เครื่องมือเดียวกันจึงอาจทำงานแตกต่างกันมาก ขึ้นอยู่กับมุมคายเศษและสภาวะการตัดเฉือนที่เกี่ยวข้อง
มุมคายเศษยังมีบทบาทสำคัญในการก่อตัวและการไหลของเศษโลหะ ในการตัดเฉือน วิธีที่เศษโลหะออกจากบริเวณการตัดมีอิทธิพลอย่างมากต่อความราบรื่นและความเสถียรของกระบวนการ เมื่อมุมคายเศษเหมาะสมกับวัสดุและการทำงาน เศษโลหะมักจะไหลออกจากบริเวณการตัดได้อย่างเป็นธรรมชาติมากขึ้น เมื่อไม่เหมาะสม การระบายเศษโลหะอาจมีประสิทธิภาพลดลง ซึ่งอาจลดความสม่ำเสมอของกระบวนการ ด้วยเหตุนี้ มุมคายเศษจึงไม่เพียงแต่ส่งผลต่อวิธีการตัดวัสดุเท่านั้น แต่ยังส่งผลต่อพฤติกรรมของวัสดุที่ถูกตัดออกหลังจากแยกตัวออกด้วย
ผลกระทบที่สำคัญอีกประการหนึ่งของมุมคายเศษคือความแข็งแรงของคมตัด มุมคายเศษบวกที่มากขึ้นมักจะทำให้คมตัดคมขึ้น แต่ก็จะลดการรองรับด้านหลังคมตัดนั้นด้วย มุมคายเศษลบอาจทำให้ตัดได้ไม่ลื่นไหลเท่า แต่โดยทั่วไปแล้วจะให้ความแข็งแรงของคมตัดมากกว่าและทนต่อแรงกระแทกได้ดีกว่า ซึ่งสิ่งนี้มีความสำคัญอย่างยิ่งในการทำงานหยาบ การตัดแบบไม่ต่อเนื่อง และวัสดุที่ต้องการความแข็งแรงสูง ซึ่งความทนทานของคมตัดมักมีความสำคัญพอๆ กับประสิทธิภาพในการตัด
จากมุมมองที่กว้างขึ้นของการตัดเฉือน มุมคายเศษยังมีผลต่อเสถียรภาพโดยรวมและความเหมาะสมของการตั้งค่าการตัดด้วย มุมคายเศษที่เลือกอย่างเหมาะสมจะช่วยให้เครื่องมือทำงานได้อย่างมีประสิทธิภาพมากขึ้นกับวัสดุและวิธีการตัดเฉือน ในขณะที่การเลือกที่ไม่เหมาะสมอาจจำกัดประสิทธิภาพแม้ว่าเงื่อนไขการตัดอื่นๆ จะยอมรับได้ก็ตาม ในแง่นี้ มุมคายเศษไม่ใช่ปัจจัยเดียวในการตัดเฉือน แต่เป็นหนึ่งในปัจจัยสำคัญที่เชื่อมโยงระหว่างรูปทรงของเครื่องมือ พฤติกรรมของวัสดุ และประสิทธิภาพการตัด
โดยรวมแล้ว มุมคายเศษมีผลต่อการตัดเฉือนผ่านการกระทำของการตัด การไหลของเศษ การรองรับคมตัด และความเสถียรของกระบวนการ การทำความเข้าใจผลกระทบเหล่านี้จะช่วยให้เลือกมุมคายเศษที่เหมาะสมยิ่งขึ้นสำหรับวัสดุ การทำงาน และเป้าหมายการตัดเฉือนที่แตกต่างกันได้ง่ายขึ้น
มุมคายเศษที่แตกต่างกันส่งผลต่อประสิทธิภาพการตัดเฉือนอย่างไร?
มุมคายเศษที่แตกต่างกันสามารถให้ผลลัพธ์การตัดเฉือนที่แตกต่างกันได้ เนื่องจากมุมคายเศษจะเปลี่ยนสมดุลระหว่างความคมของการตัดและความแข็งแรงของคมตัด การทำความเข้าใจความแตกต่างเหล่านี้จะช่วยในการเลือกรูปทรงของเครื่องมือที่เหมาะสมยิ่งขึ้น
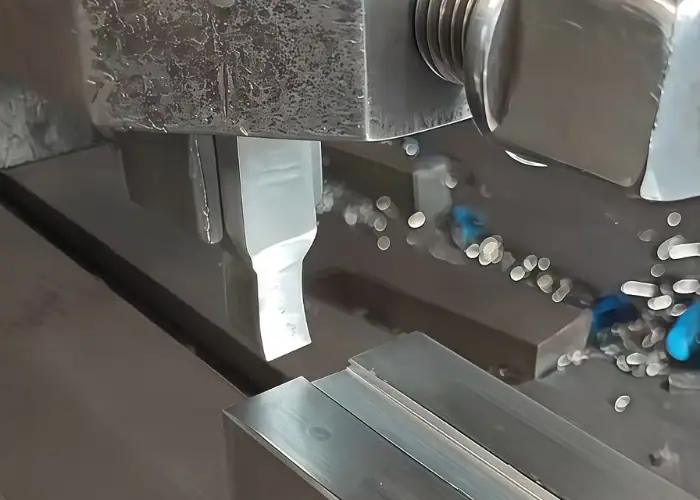
มุมคายเศษที่เป็นบวกและประสิทธิภาพการตัด
มุมคายเศษที่เป็นบวกมักช่วยเพิ่มประสิทธิภาพในการตัด โดยทำให้เครื่องมือเข้าสู่เนื้อวัสดุได้ง่ายขึ้น เนื่องจากคมตัดคมกว่า เครื่องมือจึงสามารถตัดได้โดยมีแรงต้านน้อยลงและมีการตัดที่ราบรื่นกว่า จึงมักเป็นตัวเลือกที่ดีสำหรับวัสดุที่อ่อนนุ่มและการทำงานที่ต้องการพฤติกรรมการตัดที่คล่องตัว
ในขณะเดียวกัน คมมีดที่คมกว่าก็จะมีส่วนรองรับน้อยกว่า นั่นหมายความว่ามุมคายเศษที่เป็นบวกอาจไม่เหมาะสมกับงานตัดหนัก การตัดแบบไม่ต่อเนื่อง หรือสภาวะที่ความทนทานต่อแรงกระแทกมีความสำคัญ ข้อดีของมันคือการตัดที่ง่ายกว่า แต่ข้อดีนั้นมาพร้อมกับความแข็งแรงของคมมีดที่ลดลง
มุมคายเศษที่เป็นลบและความแข็งแรงของคมมีด
โดยทั่วไปแล้ว มุมคายเศษที่เป็นลบจะใช้เมื่อความแข็งแรงและความทนทานของคมตัดมีความสำคัญมากกว่าความง่ายในการตัด ด้วยการรองรับที่มากขึ้นด้านหลังคมตัด เครื่องมือจึงสามารถรับมือกับแรงกด แรงกระแทก และสภาวะการตัดเฉือนที่ต้องการกำลังมากได้ดีขึ้น ทำให้มีประโยชน์อย่างยิ่งในการทำงานหยาบและเมื่อทำการตัดเฉือนวัสดุที่แข็งกว่า
ข้อเสียคือ การตัดมักจะไม่ราบรื่นเท่ากับการใช้มุมคายเศษที่เป็นบวก ในทางปฏิบัติ นั่นหมายความว่ามุมคายเศษที่เป็นลบมักขึ้นอยู่กับความแข็งแรงของเครื่องจักรและความเสถียรในการตั้งค่ามากกว่า จึงมักเลือกใช้มุมคายเศษที่เป็นลบเพื่อประสิทธิภาพของคมตัดที่แข็งแรงกว่า ไม่ใช่เพื่อการตัดที่ราบรื่นกว่า
มุมเอียงศูนย์องศาและการทำงานที่สมดุล
มุมคายเศษเป็นศูนย์ให้ความสมดุลที่เป็นกลางมากขึ้นระหว่างความคมของการตัดและความแข็งแรงของคมตัด การตัดจะไม่ลื่นไหลเท่ากับมุมคายเศษเป็นบวก และจะไม่เน้นการรองรับคมตัดมากเท่ากับมุมคายเศษเป็นลบ แต่จะให้สภาวะการตัดที่ปานกลางซึ่งสามารถใช้งานได้ดีในการตัดเฉือนทั่วไป
เนื่องจากความสมดุลนี้ มุมคายเศษเป็นศูนย์จึงมักมีประโยชน์ในการใช้งานทั่วไปที่ต้องการประสิทธิภาพที่เสถียรและคาดการณ์ได้ เป็นทางเลือกที่ใช้งานได้จริงเมื่อกระบวนการไม่ต้องการรูปทรงการตัดที่รุนแรงหรือความแข็งแรงของคมตัดสูงสุด
ข้อแลกเปลี่ยนด้านประสิทธิภาพในการกลึงชิ้นงานเชิงปฏิบัติ
มุมคายเศษที่แตกต่างกันส่งผลต่อประสิทธิภาพการตัดเฉือนในรูปแบบที่แตกต่างกัน เนื่องจากมันเปลี่ยนสมดุลระหว่างการตัดที่ง่ายขึ้นและการรองรับคมตัดที่แข็งแรงขึ้น มุมคายเศษที่ช่วยให้การตัดเรียบขึ้นอาจลดความแข็งแรงของคมตัด ในขณะที่มุมคายเศษที่เสริมความแข็งแรงของคมตัดอาจทำให้การตัดมีประสิทธิภาพลดลง
ด้วยเหตุนี้ การเลือกมุมคายเศษจึงขึ้นอยู่กับการแลกเปลี่ยนข้อดีข้อเสียมากกว่ากฎเกณฑ์ตายตัว ตัวเลือกที่ดีที่สุดขึ้นอยู่กับวัสดุ การใช้งาน และสภาพแวดล้อมการตัดจริง มากกว่าปัจจัยด้านประสิทธิภาพเพียงอย่างเดียว
การเลือกมุมคายเศษสำหรับวัสดุประเภทต่างๆ
มุมคายเศษที่เหมาะสมนั้นขึ้นอยู่กับการใช้งานจริงในการตัดเฉือนมากกว่าทฤษฎีเพียงอย่างเดียว วัสดุและการทำงานที่แตกต่างกันนั้นสร้างความต้องการที่แตกต่างกันต่อคมตัด ดังนั้นการพิจารณาตัวอย่างทั่วไปจะช่วยแสดงให้เห็นว่าเหตุใดบางสภาวะจึงเหมาะสมกับมุมคายเศษที่เป็นบวก ในขณะที่บางสภาวะต้องการรูปทรงที่เป็นกลางหรือเป็นลบมากกว่า
อลูมิเนียม
อะลูมิเนียมเป็นวัสดุที่อ่อนนุ่มและยืดหยุ่นได้ดี ดังนั้นจึงมักทำงานได้ดีกว่าเมื่อใช้มุมคายเศษที่เป็นบวก คมตัดที่คมกว่าจะช่วยให้เครื่องมือเข้าสู่เนื้อวัสดุได้ง่ายขึ้นและช่วยให้เศษวัสดุไหลได้ราบรื่นขึ้นในระหว่างการตัดเฉือน ซึ่งมีประโยชน์อย่างยิ่งเมื่อเป้าหมายคือการรักษาประสิทธิภาพการตัดและหลีกเลี่ยงการสะสมของเศษวัสดุ
ในการใช้งานตัดเฉือนอะลูมิเนียมหลายๆ กรณี มุมคายเศษที่เป็นบวกจะช่วยปรับปรุงความเรียบของการตัดและทำให้ประสิทธิภาพการตัดโดยรวมดีขึ้น อย่างไรก็ตาม มุมคายเศษที่เหมาะสมนั้นขึ้นอยู่กับการออกแบบเครื่องมือ พารามิเตอร์การตัด และคุณภาพพื้นผิวที่ต้องการ
ทองแดง
ทองแดงเป็นวัสดุที่ค่อนข้างอ่อนและยืดหยุ่นได้ดี ดังนั้นจึงมักตอบสนองได้ดีต่อมุมคายเศษที่เป็นบวก คมตัดที่คมกว่าจะช่วยลดแรงต้านการตัดและช่วยให้เครื่องมือตัดวัสดุได้อย่างสะอาดหมดจดมากขึ้น ซึ่งเป็นประโยชน์ในการรักษาการตัดที่ราบรื่นและช่วยให้เศษวัสดุไหลได้ดีขึ้น โดยเฉพาะอย่างยิ่งในการใช้งานที่คุณภาพพื้นผิวและความสม่ำเสมอของขนาดมีความสำคัญ
ในการตัดเฉือนทองแดง การเลือกมุมคายเศษควรคำนึงถึงแนวโน้มของวัสดุที่จะเสียรูปและเกิดเศษต่อเนื่องด้วย ในหลายกรณี มุมคายเศษที่เป็นบวกจะช่วยปรับปรุงพฤติกรรมการตัด แต่การเลือกที่เหมาะสมที่สุดยังคงขึ้นอยู่กับรูปทรงของเครื่องมือ พารามิเตอร์การตัด และโลหะผสมทองแดงที่กำลังตัดเฉือนอยู่
เหล็กกล้าไร้สนิม
โดยทั่วไปแล้วเหล็กกล้าไร้สนิมนั้นยากต่อการขึ้นรูปมากกว่า เนื่องจากสามารถสร้างแรงต้านการตัดได้สูงกว่าและทำให้คมตัดรับแรงกดได้มากกว่า ในกรณีนี้ การเลือกมุมคายเศษมักจะต้องคำนึงถึงความสมดุลระหว่างความสามารถในการตัดกับความแข็งแรงของคมตัด ขึ้นอยู่กับเกรดและลักษณะการใช้งาน มุมคายเศษที่เป็นบวกอาจช่วยปรับปรุงประสิทธิภาพการตัดได้ แต่โดยทั่วไปแล้วมุมคายเศษที่เหมาะสมกว่ามักจะได้รับความนิยมมากกว่าเพื่อรักษาเสถียรภาพ
สำหรับการกลึงสแตนเลส มุมคายเศษที่ดีที่สุดมักขึ้นอยู่กับว่าจุดประสงค์หลักคือการตัดให้เรียบลื่นหรือการเสริมความแข็งแรงของคมตัด ในหลายกรณี มุมคายเศษที่เป็นกลางหรือมุมคายเศษที่เป็นบวกที่ควบคุมอย่างระมัดระวังถือเป็นตัวเลือกที่เหมาะสม
เหล็กหล่อ
เหล็กหล่อมีความเปราะกว่าอะลูมิเนียมหรือสแตนเลส และมักจะตอบสนองได้ดีกว่าเมื่อใช้มุมคายเศษเป็นศูนย์หรือติดลบ ในการกลึงเหล็กหล่อ ความแข็งแรงของคมตัดมักมีความสำคัญมากกว่าความคมของคมตัด คมตัดที่แข็งแรงกว่าช่วยให้เครื่องมือมีความเสถียรและลดความเสี่ยงที่จะบิ่นภายใต้แรงกด
ด้วยเหตุนี้ การกลึงเหล็กหล่อจึงมักนิยมใช้มุมคายเศษที่ค่อนข้างอนุรักษ์นิยม รูปทรงเรขาคณิตแบบนี้ช่วยเสริมความทนทานและประสิทธิภาพการตัดที่เสถียร โดยเฉพาะอย่างยิ่งในการตัดหยาบหรือการทำงานที่ต้องการความแม่นยำสูง
ชิ้นส่วนพลาสติก
ชิ้นส่วนพลาสติกมักต้องการวิธีการเลือกมุมคายเศษที่แตกต่างออกไป เนื่องจากวัสดุมักจะอ่อนกว่า ไวต่อความร้อนมากกว่า และเสียรูปได้ง่ายกว่าโลหะ ในหลายกรณี นิยมใช้มุมคายเศษที่เป็นบวก เพราะคมตัดที่คมกว่าสามารถลดแรงต้านการตัดและช่วยให้เครื่องมือตัดวัสดุได้สะอาดมากขึ้น ซึ่งมีประโยชน์อย่างยิ่งในการลดการหลอมละลาย การฉีกขาด ครีบ หรือผิวงานที่ไม่เรียบระหว่างการตัดเฉือน
ในการใช้งานตัดเฉือนพลาสติกหลายประเภท มุมคายเศษที่เป็นบวกจะช่วยปรับปรุงความเรียบของการตัดและการไหลของเศษวัสดุ อย่างไรก็ตาม การเลือกใช้มุมคายเศษที่เหมาะสมที่สุดยังคงขึ้นอยู่กับชนิดของพลาสติก ความคมของเครื่องมือ การควบคุมความร้อน และความแม่นยำของชิ้นงานที่ต้องการ
การเลือกมุมคายเศษสำหรับการทำงานที่แตกต่างกัน
มุมคายเศษไม่เพียงแต่ได้รับอิทธิพลจากวัสดุเท่านั้น แต่ยังได้รับอิทธิพลจากประเภทของการดำเนินการตัดเฉือนด้วย แม้ว่าวัสดุชิ้นงานจะเป็นชนิดเดียวกัน แต่การกลึงละเอียดและการกลึงหยาบอาจต้องการพฤติกรรมของคมตัดที่แตกต่างกัน ซึ่งหมายความว่ามุมคายเศษที่เหมาะสมที่สุดอาจเปลี่ยนแปลงไปด้วย
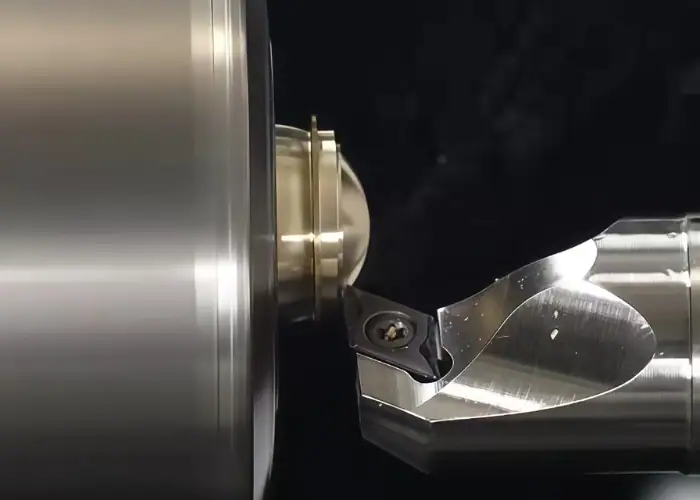
การดำเนินการเสร็จสิ้น
ในขั้นตอนการตกแต่งผิวงานนั้น โดยทั่วไปจะเน้นที่การตัดที่เรียบเนียนกว่าและได้ผิวงานที่สม่ำเสมอกว่า ด้วยเหตุนี้ จึงมักนิยมใช้มุมคายเศษที่เป็นบวก โดยเฉพาะอย่างยิ่งเมื่อวัสดุนั้นยอมให้ตัดได้ง่าย คมมีดที่คมกว่าจะช่วยให้เครื่องมือตัดได้สะอาดกว่าและลดการรบกวนที่ไม่จำเป็นต่อผิวงานที่เสร็จแล้ว
ถึงกระนั้น การตกแต่งชิ้นงานไม่ได้หมายความว่าต้องใช้มุมคายเศษที่เป็นบวกที่สุดเสมอไป การเลือกใช้มุมคายเศษที่เหมาะสมที่สุดยังคงขึ้นอยู่กับวัสดุ เครื่องมือ และความเสถียรของการตั้งค่าการตัดเฉือน
การดำเนินการหยาบ
โดยทั่วไปแล้ว การกัดหยาบมักต้องการความแข็งแรงของคมตัดและความเสถียรของกระบวนการที่สูงกว่า เนื่องจากเครื่องมือมักกำจัดวัสดุออกไปมากขึ้นภายใต้ภาระที่หนักกว่า มุมคายเศษเป็นศูนย์หรือติดลบจึงเหมาะสมกว่า ซึ่งจะช่วยให้คมตัดมีความแข็งแรงและได้รับการรองรับที่ดีขึ้นในระหว่างการตัดที่รุนแรง
ในการตัดหยาบ เป้าหมายไม่ใช่แค่การกำจัดวัสดุอย่างมีประสิทธิภาพเท่านั้น แต่ยังต้องรักษาเสถียรภาพของเครื่องมือภายใต้ภาระด้วย นั่นเป็นเหตุผลที่การเลือกมุมคายเศษสำหรับการตัดหยาบมักให้ความสำคัญกับความแข็งแรงและความทนทานมากกว่าการตัดที่ราบรื่น
มุมคราดแบบต่างๆ มีข้อดีและข้อเสียอย่างไรบ้าง?
มุมคายเศษแต่ละแบบให้ความสมดุลที่แตกต่างกันระหว่างความง่ายในการตัดและความแข็งแรงของคมตัด เนื่องจากสภาพการตัดเฉือนอาจแตกต่างกันมาก การเลือกมุมคายเศษที่เหมาะสมที่สุดจึงมักขึ้นอยู่กับงานเฉพาะ การทบทวนข้อดีและข้อเสียของแต่ละประเภทจะช่วยให้การเลือกมุมคายเศษมีความเหมาะสมและรอบคอบมากขึ้น
| ประเภทมุมคราด | ข้อดี | ข้อเสีย |
| มุมเรคบวก | การตัดง่ายขึ้น แรงต้านการตัดต่ำลง การไหลของเศษวัสดุราบรื่นขึ้น เหมาะสำหรับวัสดุที่อ่อนนุ่มและยืดหยุ่นได้ดี มักเป็นประโยชน์สำหรับการตกแต่งผิวงาน | ขอบคมไม่แข็งแรงพอ ไม่เหมาะสำหรับรับน้ำหนักมาก ไวต่อแรงกระแทก และอาจสึกหรอหรือบิ่นได้ง่ายกว่าในสภาวะการใช้งานหนัก |
| มุมคราดเชิงลบ | คมตัดแข็งแรงกว่า ทนต่อแรงกระแทกได้ดีกว่า เหมาะสำหรับการตัดหยาบและการตัดแบบไม่ต่อเนื่อง ทำงานได้ดีในวัสดุแข็งหรือวัสดุที่ตัดยาก และช่วยยืดอายุการใช้งานของคมตัดได้ดีขึ้น | แรงต้านการตัดที่สูงขึ้น การตัดที่ราบรื่นน้อยลง อาจต้องการความแข็งแกร่งของเครื่องจักรมากขึ้น ซึ่งไม่เหมาะเสมอไปสำหรับการตัดที่ราบรื่นบนวัสดุอ่อนนุ่ม |
| มุมคราดศูนย์ | มีความสมดุลระหว่างความคมตัดและความแข็งแรงของคมตัด เหมาะสำหรับการตัดเฉือนทั่วไป ประสิทธิภาพการทำงานคงที่และคาดการณ์ได้ มีประโยชน์ในการใช้งานมาตรฐาน | ไม่สามารถตัดได้อย่างราบรื่นเท่ากับมุมคายเศษที่เป็นบวก ไม่ให้การรองรับคมตัดมากเท่ากับมุมคายเศษที่เป็นลบ และอาจไม่เหมาะสมสำหรับงานกลึงเฉพาะทาง |
โดยทั่วไป มุมคายเศษที่เป็นบวกจะช่วยให้การตัดง่ายขึ้น มุมคายเศษที่เป็นลบจะช่วยให้คมตัดแข็งแรงขึ้น และมุมคายเศษเป็นศูนย์จะให้ความสมดุลที่ดีกว่า การเลือกที่ดีที่สุดขึ้นอยู่กับว่างานตัดเฉือนนั้นต้องการการตัดที่ราบรื่นกว่า ความทนทานที่มากขึ้น หรือประสิทธิภาพโดยรวมที่หลากหลายกว่ากัน
ข้อผิดพลาดทั่วไปในการเลือกมุมคราด
การเลือกมุมคายเศษที่ไม่ถูกต้องอาจลดประสิทธิภาพการตัด ลดความน่าเชื่อถือของคมตัด และทำให้กระบวนการตัดเฉือนไม่เสถียร การทำความเข้าใจข้อผิดพลาดที่พบบ่อยที่สุดจะช่วยหลีกเลี่ยงประสิทธิภาพการทำงานของเครื่องมือที่ไม่ดี และนำไปสู่การเลือกมุมคายเศษที่มีประสิทธิภาพมากขึ้นในสภาพการตัดเฉือนจริง
โดยถือว่าขอบที่คมกว่านั้นดีกว่าเสมอ
ข้อผิดพลาดที่พบบ่อยอย่างหนึ่งคือการคิดว่ามุมคายเศษที่เป็นบวกมากขึ้นนั้นดีกว่าเสมอ เพราะทำให้การตัดง่ายขึ้น แม้ว่าคมมีดที่คมกว่าจะช่วยให้การตัดดีขึ้น แต่ก็ลดการรองรับด้านหลังคมมีดลงด้วย ในสภาวะที่ต้องการความทนทานสูง สิ่งนี้อาจทำให้เครื่องมือแตกหักหรือเสียสมดุลได้ง่ายขึ้น
ละเลยวัสดุชิ้นงาน
มุมคายเศษควรเหมาะสมกับวัสดุที่กำลังทำการตัดเสมอ รูปทรงที่ใช้งานได้ดีกับอะลูมิเนียมอาจไม่เหมาะกับเหล็กหล่อหรือเหล็กกล้าชุบแข็ง การเลือกมุมคายเศษโดยไม่คำนึงถึงคุณสมบัติของวัสดุอาจนำไปสู่ประสิทธิภาพการตัดที่ต่ำลงและความน่าเชื่อถือของเครื่องมือลดลง
มองเห็นการทำงานของเครื่องจักรกล
อีกหนึ่งข้อผิดพลาดคือการเลือกมุมคายเศษโดยพิจารณาจากวัสดุเพียงอย่างเดียว โดยไม่คำนึงถึงลักษณะของงาน การตกแต่งผิวงาน การกัดหยาบ และการตัดแบบไม่ต่อเนื่องนั้น มีความต้องการที่แตกต่างกันอย่างมากต่อคมตัด แม้แต่กับวัสดุชนิดเดียวกัน มุมคายเศษที่ดีที่สุดก็อาจเปลี่ยนแปลงไปได้ ขึ้นอยู่กับวิธีการใช้งานเครื่องมือ
การละเลยความแข็งแกร่งของเครื่องจักรและความเสถียรในการติดตั้ง
มุมคายเศษที่ใช้งานได้ดีในสภาพแวดล้อมที่แข็งแรงและมั่นคง อาจไม่ได้ผลดีเท่าในสภาพแวดล้อมที่ไม่มั่นคง การละเลยความแข็งแรงของเครื่องจักร คุณภาพการจับยึด หรือสภาพการตั้งค่าโดยรวม อาจทำให้รูปทรงเรขาคณิตที่เลือกมีประสิทธิภาพลดลง ในบางกรณี อาจนำไปสู่การสั่นสะเทือนหรือความเสียหายของขอบคมก่อนกำหนดได้
การพิจารณามุมคายเศษเป็นปัจจัยแยกต่างหาก
มุมคายเศษไม่ควรถูกประเมินเพียงอย่างเดียว มันต้องพิจารณาร่วมกับวัสดุของเครื่องมือ การเคลือบผิว การเตรียมคมตัด รูปทรงของเม็ดมีด และพารามิเตอร์การตัด การมุ่งเน้นเฉพาะมุมคายเศษโดยไม่พิจารณาการตั้งค่าการตัดเฉือนทั้งหมด มักนำไปสู่การตัดสินใจที่ไม่สมบูรณ์
วิธีเลือกมุมคราดที่เหมาะสม?
การเลือกมุมคายเศษที่เหมาะสมนั้นไม่ใช่แค่การเลือกมุมคายเศษบวก ลบ หรือศูนย์ตามกฎตายตัวเท่านั้น แต่ต้องพิจารณาอย่างรอบด้านถึงคุณสมบัติของวัสดุ วิธีการตัดเฉือน สภาพการตัด และเป้าหมายการผลิตด้วย
ข้อควรพิจารณาเกี่ยวกับวัสดุของชิ้นงาน
การเลือกมุมคายเศษที่เหมาะสมเริ่มต้นจากวัสดุของชิ้นงาน วัสดุที่อ่อนนุ่มและยืดหยุ่นได้ดี เช่น อลูมิเนียม ทองแดง และเหล็กอ่อน มักจะตอบสนองได้ดีกว่าต่อมุมคายเศษที่เป็นบวก คมตัดที่คมกว่าจะช่วยให้เครื่องมือตัดได้อย่างอิสระมากขึ้นและช่วยให้เศษวัสดุเคลื่อนที่ออกไปได้อย่างราบรื่น ในทางตรงกันข้าม วัสดุที่แข็งหรือเปราะกว่ามักต้องการคมตัดที่แข็งแรงกว่า ซึ่งทำให้มุมคายเศษเป็นศูนย์หรือลบเหมาะสมกว่าในหลายกรณี
การเลือกมุมคายเศษตามการทำงาน
กระบวนการตัดเฉือนก็มีบทบาทสำคัญในการเลือกมุมคายเศษเช่นกัน การตัดเฉือนละเอียดมักจะได้ประโยชน์จากมุมคายเศษที่ช่วยให้การตัดราบรื่นและกำจัดวัสดุได้อย่างมีเสถียรภาพมากขึ้น การตัดหยาบ การตัดแบบไม่ต่อเนื่อง หรือการตัดที่ลึกกว่า มักจะทำให้คมตัดรับภาระมากขึ้น ดังนั้นจึงมักนิยมใช้มุมคายเศษที่อนุรักษ์นิยมมากกว่า นั่นหมายความว่าวัสดุชนิดเดียวกันอาจต้องการมุมคายเศษที่แตกต่างกันไป ขึ้นอยู่กับกระบวนการทำงาน
ความแข็งแกร่งของเครื่องจักรและสภาวะการตัด
ควรเลือกมุมคายเศษให้เหมาะสมกับสภาพแวดล้อมการตัดด้วย เครื่องจักรที่แข็งแรง การจับยึดที่มั่นคง และการตั้งค่าที่รองรับได้ดี มักจะช่วยให้มีความยืดหยุ่นมากขึ้นในการเลือกรูปทรงของเครื่องมือ อย่างไรก็ตาม เมื่อความแข็งแรงของเครื่องจักรมีจำกัดหรือการตั้งค่าไม่มั่นคง มุมคายเศษที่มากเกินไปอาจทำให้กระบวนการมีความไวต่อการสั่นสะเทือนหรือความเสียหายของคมตัดมากขึ้น ในสถานการณ์เช่นนี้ รูปทรงของคมตัดที่สมดุลหรือแข็งแรงกว่ามักจะเป็นทางเลือกที่ดีกว่า
การเลือกมุมคายเศษโดยกำหนดเป้าหมายการตัดเฉือน
การเลือกมุมคายเศษขั้นสุดท้ายควรสะท้อนถึงเป้าหมายของการตัดเฉือนด้วย หากเป้าหมายหลักคือการตัดที่ง่ายขึ้นและแรงต้านที่ต่ำลง อาจเลือกใช้มุมคายเศษที่เป็นบวกมากกว่า หากเป้าหมายคือการรองรับคมตัดที่แข็งแรงขึ้น ความทนทานที่ดีขึ้น หรือประสิทธิภาพที่เสถียรมากขึ้นภายใต้ภาระ มุมคายเศษที่เป็นกลางหรือเป็นลบอาจมีประสิทธิภาพมากกว่า ในทางปฏิบัติ การเลือกมุมคายเศษไม่ได้ขึ้นอยู่กับวัสดุเพียงอย่างเดียว แต่ยังขึ้นอยู่กับสิ่งที่กระบวนการตัดเฉือนต้องการมากที่สุดด้วย
การปรับสมดุลชุดเครื่องจักรทั้งหมด
ในการตัดเฉือนจริง มุมคายเศษไม่ได้ทำงานเพียงลำพัง มันทำงานร่วมกับวัสดุของเครื่องมือ การเคลือบผิว การเตรียมคมตัด รูปทรงของเม็ดมีด และพารามิเตอร์การตัด ด้วยเหตุนี้ การเลือกมุมที่ดีที่สุดจึงไม่ใช่แค่การเลือกมุมที่คมที่สุดหรือแข็งแรงที่สุด แต่เป็นการเลือกมุมที่เหมาะสมกับการตั้งค่าการตัดเฉือนโดยรวมได้อย่างมีประสิทธิภาพที่สุด
คำถามที่พบบ่อย
วิธีการกำหนดมุมคราด?
มุมคายเศษถูกกำหนดโดยการวัดมุมระหว่างหน้าคายเศษของเครื่องมือกับระนาบอ้างอิงที่สัมพันธ์กับพื้นผิวที่ทำการตัดเฉือนหรือทิศทางการตัด ในทางปฏิบัติ การเลือกมุมคายเศษขึ้นอยู่กับประเภทของวัสดุ แรงกดในการตัด และลักษณะการทำงาน วัสดุที่อ่อนกว่ามักใช้มุมคายเศษที่เป็นบวกประมาณ +5° ถึง +20° ในขณะที่วัสดุที่แข็งกว่าอาจใช้ 0° ถึง -10° ค่าที่เหมาะสมควรมีความสมดุลระหว่างความง่ายในการตัด การไหลของเศษ และความแข็งแรงของคมตัด
มุมคายเศษปกติคือเท่าไร?
ไม่มีมุมคายเศษมาตรฐานเพียงมุมเดียวสำหรับงานตัดเฉือนทุกประเภท ในงานตัดเฉือนทั่วไป ช่วงมุมคายเศษที่ใช้กันทั่วไปคือประมาณ 0° ถึง +15° สำหรับวัสดุที่อ่อนตัวได้ เช่น อลูมิเนียม อาจอยู่ที่ประมาณ +10° ถึง +20° ในขณะที่สำหรับวัสดุแข็งหรือการตัดแบบไม่ต่อเนื่อง อาจอยู่ที่ 0° ถึง -10° ในทางปฏิบัติ มุมคายเศษมาตรฐานคือช่วงที่เหมาะสมที่สุดกับวัสดุ เครื่องมือ และสภาวะการตัด
มุมเอียงที่เหมาะสมที่สุดสำหรับเหล็กคือมุมเท่าใด?
มุมคายเศษที่ดีที่สุดสำหรับการตัดเหล็กนั้นขึ้นอยู่กับเกรดของเหล็กและวิธีการตัด สำหรับเหล็กอ่อนหรือเหล็กคาร์บอนต่ำ มุมคายเศษบวกประมาณ +5° ถึง +15° มักจะได้ผลดี เพราะช่วยให้การตัดราบรื่นและเศษไหลได้ดีขึ้น สำหรับเหล็กที่แข็งกว่าหรือการตัดหยาบ มุมคายเศษ 0° ถึง -5° อาจให้การรองรับคมตัดที่ดีกว่า ในการใช้งานตัดเหล็กหลายๆ อย่าง มุมคายเศษบวกปานกลางเป็นจุดเริ่มต้นที่ใช้งานได้จริงที่สุด
จะเกิดอะไรขึ้นถ้ามุมเอียงเพิ่มขึ้น?
เมื่อมุมคายเศษเพิ่มขึ้น คมตัดจะคมขึ้นและเครื่องมือจะตัดได้ง่ายขึ้น ซึ่งสามารถลดแรงต้านการตัด ปรับปรุงการไหลของเศษ และลดความต้องการพลังงาน อย่างไรก็ตาม มุมคายเศษที่มากขึ้นยังลดการรองรับด้านหลังคมตัด ซึ่งอาจทำให้ความแข็งแรงของคมตัดลดลงและเพิ่มความเสี่ยงต่อการบิ่นภายใต้ภาระหนัก โดยทั่วไป การเพิ่มมุมคายเศษจะช่วยให้ตัดได้ง่ายขึ้น แต่ลดความทนทานลง
สรุป
มุมคายเศษเป็นองค์ประกอบสำคัญของรูปทรงเรขาคณิตของเครื่องมือตัด เนื่องจากมีผลต่อการตัด การไหลของเศษวัสดุ ความแข็งแรงของคมตัด และความเสถียรในการตัดเฉือน เนื่องจากมุมคายเศษบวก ลบ และศูนย์ ต่างก็มีความต้องการที่แตกต่างกัน การเลือกมุมคายเศษที่เหมาะสมจึงขึ้นอยู่กับวัสดุ วิธีการตัดเฉือน สภาพการตัด และเป้าหมายการผลิต การทำความเข้าใจมุมคายเศษจะช่วยปรับปรุงการเลือกเครื่องมือ ประสิทธิภาพการตัดเฉือน และประสิทธิภาพการตัดโดยรวม
ที่TiRapidเราให้บริการงานกลึง CNC ที่มีความแม่นยำสูงสำหรับชิ้นส่วนสั่งทำพิเศษและโครงการผลิตต่างๆ ช่วยให้ลูกค้าได้รับคุณภาพที่สม่ำเสมอ การส่งมอบที่รวดเร็ว และการสนับสนุนการผลิตที่เชื่อถือได้ ตั้งแต่ต้นแบบจนถึงการผลิตจริง
















