
การกลึง CNC เป็นหัวใจสำคัญของการผลิตเครื่องจักรที่มีความแม่นยำสูง โดยใช้ระบบควบคุมเชิงตัวเลขด้วยคอมพิวเตอร์ (CNC) ในการนำทางเครื่องมือตัดให้เคลื่อนที่ไปตามชิ้นงานที่หมุน ตั้งแต่เพลาสำหรับอุตสาหกรรมการบินและอวกาศไปจนถึงเกลียวขนาดเล็กสำหรับอุปกรณ์ทางการแพทย์ เทคโนโลยีการกลึงเป็นพื้นฐานสำคัญในการผลิตชิ้นส่วนที่สำคัญ การเชี่ยวชาญในรายละเอียดการกลึงและการปรับพารามิเตอร์เป็นสิ่งจำเป็นสำหรับการเพิ่มอัตราความสำเร็จและลดต้นทุนต่อหน่วย
ปัจจัยสำคัญที่ควบคุมความคลาดเคลื่อนของขนาดและความหยาบของพื้นผิว
คุณภาพของชิ้นส่วนขึ้นอยู่กับสภาพของเครื่องจักร การเลือกเครื่องมือ และพารามิเตอร์การตัดโดยตรง การสร้างสมดุลระหว่างองค์ประกอบทั้งสามนี้จะช่วยเพิ่มประสิทธิภาพและคุณภาพการผลิต
การควบคุมความแข็งแกร่งของเครื่องจักรและการเสียรูปจากความร้อน
ความเสถียรของโครงสร้างเป็นรากฐานสำคัญของความแม่นยำในมิติ
ความร้อนที่เกิดขึ้นจากตลับลูกปืนแกนหมุนและแรงเสียดทานของรางนำทางในระหว่างการทำงานด้วยความเร็วสูง ทำให้เกิดการขยายตัวทางความร้อนเฉพาะจุด ส่งผลให้ตำแหน่งที่แม่นยำของปลายเครื่องมือเมื่อเทียบกับชิ้นงานเปลี่ยนแปลงไป
- การเลือกโครงสร้างแท่นเครื่อง: แท่นเครื่องแบบเอียงให้ความแข็งแรงต่อการดัดและการบิดที่ดีกว่าแท่นเครื่องแบบเรียบ อีกทั้งยังมีทางระบายเศษเครื่องที่สั้นกว่า ช่วยลดการสะสมความร้อนบริเวณหัวเครื่อง
- การชดเชยการยืดตัวเนื่องจากความร้อนของแกนหมุน: ระบบระบายความร้อนด้วยน้ำมันจะรักษาอุณหภูมิของแบริ่งแกนหมุนให้คงที่ ในขณะที่ค่าสัมประสิทธิ์การขยายตัวเนื่องจากความร้อนที่ตั้งโปรแกรมไว้ในระบบ CNC จะชดเชยการขยายตัวระหว่างการผลิตปริมาณมากอย่างต่อเนื่อง
- การบำรุงรักษาการคลายตัวของระบบขับเคลื่อน: การตรวจสอบแรงกดล่วงหน้าของบอลสกรูและบล็อกตัววิ่งรางนำทางเป็นระยะ จะช่วยขจัดอาการคลายตัวทางกล ทำให้ได้ความแม่นยำในการกำหนดตำแหน่งที่ทำซ้ำได้ภายใน 0.003 มม.
เมื่อเครื่องจักรอยู่ในสภาพสมบูรณ์ที่สุดแล้ว การจับคู่กับเครื่องมือที่เหมาะสมจะช่วยเพิ่มประสิทธิภาพการตัดเฉือนให้สูงสุด
รูปทรงของเครื่องมือและการจับคู่วัสดุ
พฤติกรรมของวัสดุจะเปลี่ยนแปลงอย่างมากภายใต้แรงกดดันจากการตัด ทำให้การเลือกวัสดุและรูปทรงของเครื่องมือที่เหมาะสมเป็นสิ่งสำคัญอย่างยิ่ง
เม็ดมีดคาร์ไบด์เคลือบผิวช่วยรักษาความแข็งที่อุณหภูมิสูงในบริเวณตัดที่มีอุณหภูมิสูง ช่วยลดการสึกหรอของปลายเม็ดมีด
- การเลือกวัสดุเคลือบผิว: เม็ดมีดเคลือบ TiAlN เหมาะอย่างยิ่งสำหรับเหล็กกล้าไร้สนิมและโลหะผสมพิเศษ ในขณะที่เม็ดมีดคาร์ไบด์ไมโครเกรนละเอียดพิเศษแบบไม่เคลือบผิวที่มีร่องขัดเงาจะทำงานได้ดีที่สุดกับโลหะที่ไม่ใช่เหล็ก เช่น โลหะผสมอะลูมิเนียม
- การปรับแต่งรัศมีปลายคมตัด (R-Corner): การตัดหยาบต้องการรัศมีปลายคมตัดที่ใหญ่กว่า (เช่น R0.8) เพื่อให้ทนต่อความลึกของการตัดที่สูงและเสริมความแข็งแรงของปลายคมตัด ในขณะที่การตัดละเอียดจะใช้รัศมีที่เล็กกว่า (R0.2 หรือ R0.4) ร่วมกับอัตราป้อนต่ำเพื่อลดแรงต้านการตัดและให้ผิวงานที่เรียบเหมือนกระจกต่ำกว่า Ra0.8
- การผสมผสานระหว่างมุมคายเศษและมุมคลายตัว: การเพิ่มมุมคายเศษของเครื่องมือเมื่อตัดวัสดุที่อ่อนตัวได้ จะช่วยให้การก่อตัวของเศษวัสดุเป็นไปอย่างราบเรียบ ป้องกันการเกิดขอบสะสม (BUE) ซึ่งอาจทำให้คุณภาพพื้นผิวลดลง
การเลือกเครื่องมือที่เหมาะสมต้องควบคู่ไปกับการปรับตั้งค่าพารามิเตอร์อย่างแม่นยำ เพื่อให้ได้ประสิทธิภาพการตัดที่แท้จริง
การปรับสมดุลพารามิเตอร์การตัดทั้งสาม
ความเร็วรอบแกนหมุน อัตราการป้อน และความลึกของการตัดนั้นทำงานสัมพันธ์กัน การปรับสมดุลให้เหมาะสมจะช่วยยืดอายุการใช้งานของเครื่องมือและลดเวลาในการทำงานแต่ละรอบ
ค่าพารามิเตอร์ที่เร็วขึ้นไม่ได้หมายความว่าจะได้ผลลัพธ์ที่ดีกว่าเสมอไป ค่าต่างๆ จำเป็นต้องคำนวณโดยพิจารณาจากความแข็งของชิ้นงานและความทนทานของเครื่องมือด้วย
ความเร็วในการตัด (Vc) ขึ้นอยู่กับความสามารถในการตัดเฉือนของวัสดุ โดยวัสดุที่แข็งกว่าจะต้องลดความเร็วในการตัดลงเพื่อป้องกันไม่ให้คมตัดร้อนเกินไป อัตราการป้อน (f) กำหนดความหยาบของพื้นผิวจากจุดสูงสุดถึงจุดต่ำสุด โดยทั่วไปอัตราการป้อนสำหรับการกลึงละเอียดจะตั้งไว้ระหว่าง 0.05 มม./รอบ ถึง 0.12 มม./รอบ ความลึกของการตัด (ap) ในระหว่างการกลึงหยาบควรให้มากที่สุดเท่าที่จะทำได้เพื่อจำกัดจำนวนรอบการตัด ในขณะที่ความลึกของการตัดละเอียดควรเบา (0.1 มม. ถึง 0.25 มม.) เพื่อรักษาแรงตัดให้น้อยที่สุด
การปรับแต่งพารามิเตอร์อย่างละเอียดจะสร้างพื้นฐานที่มั่นคงสำหรับการรับมือกับรูปทรงเรขาคณิตที่ซับซ้อน
เทคนิคการขึ้นรูปสำหรับเพลาที่ซับซ้อนและแผ่นดิสก์ผนังบาง
ชิ้นงานที่มีรูปทรงไม่สม่ำเสมอหรือมีความยืดหยุ่นมักจะสั่นหรือเสียรูปภายใต้การจับยึดและการตัดแบบมาตรฐาน จึงจำเป็นต้องใช้กลยุทธ์กระบวนการเฉพาะทาง
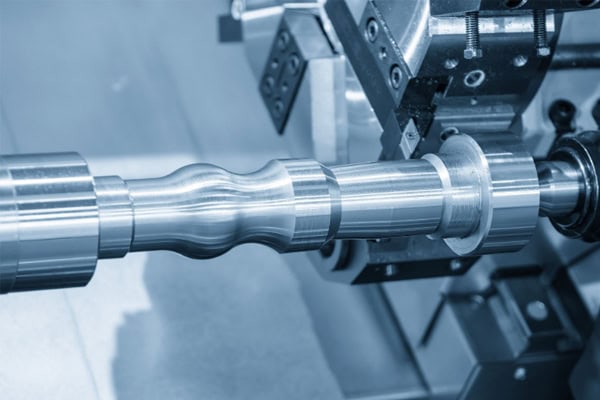
ป้องกันการงอเสียรูปในเพลาที่บาง
เพลาที่มีอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางเกิน 10 จะงอและสั่นสะเทือนได้ง่ายภายใต้แรงตัดในแนวรัศมี
การโก่งตัวแบบยืดหยุ่นทำให้ส่วนกลางขยายใหญ่ขึ้น เครื่องมือสึกหรออย่างรุนแรง และปลายเครื่องมือบิ่น
- ระบบจับยึดชิ้นงานแบบจุดเดียว พร้อมแท่นรองชิ้นงาน: ศูนย์กลางท้ายเครื่องไฮดรอลิกจะใช้แรงจับยึดตามแนวแกนอย่างแม่นยำ ในขณะที่แท่นรองชิ้นงานจะช่วยรองรับจุดตัดที่ถูกต้องเพื่อต้านทานแรงตัดในแนวรัศมี
- วิธีการกลึงแบบย้อนกลับ: การกลับทิศทางการป้อนชิ้นงาน—โดยการเคลื่อนเครื่องมือจากหัวเครื่องไปยังท้ายเครื่อง—จะทำให้ชิ้นงานอยู่ภายใต้แรงดึงแทนที่จะเป็นแรงอัด ซึ่งจะช่วยขจัดปัญหาการงอที่เกิดจากแรงดังกล่าว
- การคลายความเครียดและการประมวลผลแบบเป็นขั้นตอน: การอบคลายความเครียดหลังจากการกลึงหยาบ ตามด้วยการยืดให้ตรงก่อนการกลึงละเอียดขั้นสุดท้าย จะช่วยขจัดความเครียดภายในที่ตกค้างซึ่งทำให้ความเที่ยงตรงของศูนย์กลางผิดเพี้ยนไป
การแก้ไขปัญหาการโก่งตัวของเพลาจะเปิดโอกาสให้สามารถควบคุมการเสียรูปของชิ้นส่วนผนังบางได้
การควบคุมการบิดเบี้ยวจากการหนีบในแผ่นดิสก์ผนังบาง
วงแหวนและแผ่นดิสก์บางๆ จะเสียรูปทรงภายใต้แรงหนีบที่เข้มข้นจากหัวจับสามขากรรไกรมาตรฐาน และจะดีดกลับมาเป็นรูปทรงเดิมเมื่อปล่อยแรงหนีบ
การกระจายแรงกดสัมผัสและการลดแรงยึดจับเป็นหลักการสำคัญในการรักษาเสถียรภาพด้านมิติ
ปากจับชิ้นงานแบบวงกลมหรือหัวจับแบบคอลเล็ตช่วยขยายพื้นที่สัมผัส ป้องกันการเกิดรอยบุ๋มเฉพาะจุดจากการสัมผัสแบบจุด ระบบลมหรือไฮดรอลิกช่วยลดแรงกดในการจับยึดให้เหลือน้อยที่สุดเท่าที่จำเป็นเพื่อป้องกันการลื่นไถลโดยไม่ทำให้ชิ้นงานเสียหาย การตัดเบาๆ หลายครั้งในระหว่างการตกแต่งช่วยลดความร้อนและความต้านทานการตัด ขจัดข้อผิดพลาดเรื่องความกลม
การนำเทคนิคขั้นสูงเหล่านี้มาใช้เป็นมาตรฐานจะช่วยลดต้นทุนการผลิตลง
กลยุทธ์เพื่อเพิ่มประสิทธิภาพและลดต้นทุนต่อหน่วย
เมื่อคุณภาพได้รับการควบคุมแล้ว การเพิ่มประสิทธิภาพโปรแกรมและการใช้ระบบอัตโนมัติในสายการผลิตจะช่วยลดระยะเวลาการผลิตและเพิ่มผลกำไร
การเพิ่มประสิทธิภาพเส้นทางการตัดเฉือนและการลดเวลาที่ไม่เกี่ยวข้องกับการตัดเฉือน
รหัสโปรแกรมโดยละเอียดเป็นตัวกำหนดเวลาที่เครื่องจักรไม่ได้ใช้งาน
เส้นทางการกำหนดตำแหน่งอย่างรวดเร็ว (G00) ที่ไม่มีประสิทธิภาพและระยะการดึงกลับที่ระมัดระวังมากเกินไป จะเพิ่มเวลาแฝงหลายวินาทีในแต่ละรอบ
การปรับปรุงเส้นทางการเข้าและออกของการตัดจะช่วยให้จุดเริ่มต้นการตัดที่ปลอดภัยอยู่ใกล้กับรูปทรงของชิ้นงานมากขึ้น การใช้รอบการตัดแบบผสมสำเร็จรูป (เช่น G76) สำหรับการทำเกลียวจะใช้อัลกอริทึมของระบบเพื่อลดความลึกของการตัดโดยอัตโนมัติ ทำให้ระยะเวลาของรอบการทำเกลียวลดลงกว่า 20% เมื่อเทียบกับโค้ดแบบตัดครั้งเดียว (เช่น G92) การตั้งจุดเปลี่ยนเครื่องมือให้ใกล้กับขีดจำกัดระยะห่างจะช่วยลดระยะการเคลื่อนที่ตามแนวแกนให้น้อยที่สุด
การผสานการปรับแต่งโค้ดเข้ากับการทำงานอัตโนมัติในระดับฮาร์ดแวร์จะช่วยเพิ่มประสิทธิภาพการทำงานในระยะยาว
การปรับปรุงเครื่องกลึงและระบบลำเลียงวัสดุอัตโนมัติ
การรวมกระบวนการและลดขั้นตอนการทำงานด้วยมือ ช่วยเพิ่มประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) ในโรงงานผลิตเครื่องจักรสมัยใหม่
การรวมการทำงานหลายอย่างไว้ในเครื่องจักรเดียวช่วยลดเวลารอคิวระหว่างแผนกต่างๆ และขจัดข้อผิดพลาดในการตั้งค่าสะสมจากการหนีบซ้ำ
- เครื่องกลึง CNC อเนกประสงค์: เครื่องกลึง CNC ที่ติดตั้งเครื่องมือแบบหมุนได้และควบคุมแกน C สามารถทำการกลึงนอก การกัดหน้า การเจาะรูขวาง และการตอกเกลียวได้ในขั้นตอนเดียว
- เครื่องป้อนชิ้นงานแบบแท่งและหุ่นยนต์แบบโครงสร้าง: เครื่องป้อนชิ้นงานแบบแท่งอัตโนมัติหรือหุ่นยนต์แบบโครงสร้างที่ติดตั้งอยู่ด้านบนจะจัดการการโหลดชิ้นงานเปล่าและการขนถ่ายชิ้นส่วนสำเร็จรูป ทำให้สามารถผลิตได้ตลอด 24 ชั่วโมง 7 วันต่อสัปดาห์โดยไม่ต้องมีผู้ควบคุมดูแล
- ระบบเปลี่ยนชิ้นงานแบบรวดเร็วด้วยจุดศูนย์: แผ่นยึดจุดศูนย์ของโต๊ะทำงานช่วยให้สามารถตั้งค่าอุปกรณ์จับยึดนอกเครื่องได้ ทำให้ลดเวลาในการเปลี่ยนการตั้งค่าจากหลายชั่วโมงเหลือเพียงไม่กี่นาที
การเพิ่มประสิทธิภาพกระบวนการและการใช้ระบบอัตโนมัติอย่างเป็นระบบ ช่วยสร้างการดำเนินงานด้านการผลิตชิ้นส่วนเครื่องจักรที่มีความแม่นยำสูง มีประสิทธิภาพ และมีความสามารถในการแข่งขันสูง
การกลึง CNC เป็นศาสตร์ทางวิศวกรรมที่ครอบคลุมทุกด้าน ทุกรายละเอียด ตั้งแต่การบำรุงรักษาความแข็งแกร่งของเครื่องจักรและรูปทรงของเครื่องมือ ไปจนถึงการปรับพารามิเตอร์และการจับยึดชิ้นงานที่ไม่ทำให้เสียรูป ล้วนส่งผลโดยตรงต่อความแม่นยำของชิ้นงานขั้นสุดท้ายและต้นทุนการผลิต การประยุกต์ใช้เทคนิคกระบวนการที่ยืดหยุ่นและปรับแต่งได้ควบคู่ไปกับระบบอัตโนมัติที่ทันสมัย ช่วยให้โรงงานผลิตสามารถส่งมอบชิ้นงานที่มีอัตราความสำเร็จสูง เพิ่มผลผลิตสูงสุด และสร้างความได้เปรียบด้านต้นทุนที่แข็งแกร่งในตลาดที่มีการแข่งขันสูง















