
การกัดขึ้นรูปอลูมิเนียม หมายถึงการใช้เครื่องกัดและเครื่องมือตัดเพื่อกำจัดวัสดุออกจากชิ้นงานอลูมิเนียมและสร้างรูปทรง ขนาด และลักษณะพื้นผิวที่ต้องการ เป็นหนึ่งในวิธีการขึ้นรูปชิ้นส่วนอลูมิเนียมที่พบได้บ่อยที่สุด เนื่องจากให้ความแม่นยำ ความยืดหยุ่น และประสิทธิภาพที่ดีทั้งสำหรับงานออกแบบที่เรียบง่ายและซับซ้อน
ในคู่มือนี้ คุณจะได้เรียนรู้ว่าการกัดขึ้นรูปอลูมิเนียมหมายถึงอะไร เหตุใดอลูมิเนียมจึงเหมาะสมอย่างยิ่งสำหรับการกัดขึ้นรูป เครื่องจักรและเครื่องมือที่ใช้กันทั่วไป และกระบวนการกัดขึ้นรูปทำงานอย่างไรทีละขั้นตอน
อะไร is โรงงานผลิตอลูมิเนียม?
การกัดอลูมิเนียมหมายถึงการขึ้นรูปชิ้นงานอลูมิเนียมโดยใช้เครื่องมือตัดแบบหมุนเพื่อกำจัดวัสดุออกไปอย่างเป็นระบบ โดยทั่วไปจะใช้ในการสร้างพื้นผิวเรียบ ร่อง รู ร่องโค้ง รูเจาะ ส่วนประกอบสำหรับติดตั้ง และรายละเอียดที่ต้องการความแม่นยำอื่นๆ ในชิ้นส่วนใช้งานหรือชิ้นส่วนโครงสร้าง
- ค่าความคลาดเคลื่อนโดยทั่วไปอยู่ที่ ±0.01 มม. ถึง ±0.05 มม.
- ความเรียบผิวทั่วไปของ Ra อยู่ที่ 0.8–3.2 μm
- ความเร็วรอบ CNC โดยทั่วไปอยู่ที่ 8,000–24,000 รอบต่อนาที
- เหมาะสำหรับอลูมิเนียมเกรด 6061, 6063 และ 7075
- เหมาะสำหรับงานต้นแบบและการผลิตในปริมาณปานกลาง
- รองรับช่อง ร่อง รู และรูปทรงต่างๆ
เหตุใดอลูมิเนียมจึงเหมาะสำหรับการกัดขึ้นรูป?
อะลูมิเนียมเหมาะสำหรับการขึ้นรูปด้วยเครื่องกัด เนื่องจากตัดได้ค่อนข้างง่าย มีประสิทธิภาพในการขึ้นรูปที่ดี และสามารถนำไปใช้ในอุตสาหกรรมหลายประเภทที่น้ำหนัก รูปลักษณ์ การนำไฟฟ้า หรือพฤติกรรมการกัดกร่อนมีความสำคัญ ข้อดีในการขึ้นรูปทำให้อะลูมิเนียมเป็นวัสดุที่นิยมใช้เป็นอันดับแรกสำหรับชิ้นส่วน CNC แบบกำหนดเอง
น้ำหนักเบาและขึ้นรูปได้ดี
ข้อดีที่สำคัญที่สุดอย่างหนึ่งของอะลูมิเนียมคือมีน้ำหนักเบากว่าเหล็กมาก ในขณะที่ยังคงรักษาคุณสมบัติเชิงกลที่ดีไว้ได้ ทำให้เป็นที่น่าสนใจสำหรับผลิตภัณฑ์ที่การลดน้ำหนักช่วยปรับปรุงการทำงาน การจัดการ ประสิทธิภาพในการขนส่ง หรือความยืดหยุ่นในการออกแบบโดยรวม
คุณสมบัติในการขึ้นรูปด้วยเครื่องจักรก็เป็นประโยชน์อย่างมากเช่นกัน อะลูมิเนียมหลายเกรดให้ผลลัพธ์การขึ้นรูปเศษที่ดีและสามารถขึ้นรูปด้วยความเร็วค่อนข้างสูง ซึ่งช่วยเพิ่มประสิทธิภาพการผลิต โดยเฉพาะอย่างยิ่งในการผลิตต้นแบบและการผลิตในปริมาณปานกลาง
อัตราส่วนความแข็งแรงต่อน้ำหนักที่ดี
อะลูมิเนียมถูกนำมาใช้ในชิ้นส่วนทางวิศวกรรมหลายประเภท เนื่องจากมีอัตราส่วนความแข็งแรงต่อน้ำหนักที่ดีเยี่ยม แม้ว่าจะไม่สามารถใช้แทนเหล็กได้ในทุกงานโครงสร้าง แต่ก็มีประสิทธิภาพดีมากในตัวเรือน โครง เฟรม ตัวยึด กล่องหุ้ม ชิ้นส่วนยึด โครงสร้างรองรับ และชิ้นส่วนเครื่องจักรน้ำหนักเบาหลายประเภท
สำหรับนักออกแบบหลายคน ความสมดุลนี้เองที่ทำให้อลูมิเนียมเป็นที่น่าสนใจ มันแข็งแรงพอสำหรับการใช้งานหลายด้าน แต่ก็ยังเบาพอที่จะช่วยลดน้ำหนักของระบบได้
มีการใช้งานอย่างแพร่หลายในชิ้นส่วนอุตสาหกรรม
การกัดขึ้นรูปอะลูมิเนียมถูกนำไปใช้ในชิ้นส่วนอุตสาหกรรมหลากหลายประเภท รวมถึง:
- ตัวเรือน
- วงเล็บ
- แผ่นฐาน
- ฝาครอบเครื่องจักร
- แผ่นระบายความร้อน
- กรอบโครงสร้าง
- ชิ้นส่วนหุ่นยนต์
- ตู้อิเล็กทรอนิกส์
- อุปกรณ์การบินและอวกาศ
- ชิ้นส่วนรองรับยานยนต์
การใช้งานที่หลากหลายนี้เป็นเหตุผลหนึ่งที่ทำให้การกัดขึ้นรูปอลูมิเนียมยังคงเป็นบริการหลักในการผลิตชิ้นส่วนด้วยเครื่อง CNC ตาม สั่ง
เครื่องจักรและเครื่องมือใดบ้างที่ใช้ในการกัดขึ้นรูปอลูมิเนียม?
เครื่องจักรและเครื่องมือที่ใช้ในการกัดขึ้นรูปอะลูมิเนียมโดยทั่วไปประกอบด้วยเครื่องกัด CNC, แกนหมุนความเร็วสูง, เครื่องมือตัดคาร์ไบด์, เครื่องมือเจาะ, เครื่องกัดหน้า และระบบจับยึดชิ้นงานที่มั่นคง การเลือกใช้เครื่องจักรและเครื่องมือที่เหมาะสมส่งผลต่อทั้งประสิทธิภาพการผลิตและคุณภาพของชิ้นงาน
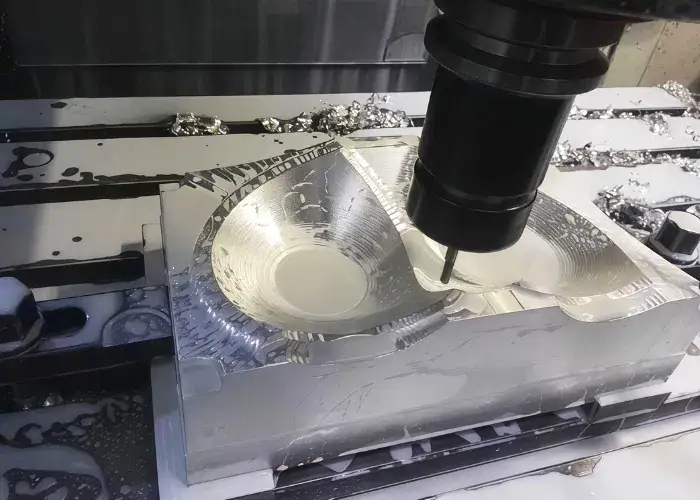
เครื่องกัดซีเอ็นซี
เครื่องกัด CNC เป็นอุปกรณ์มาตรฐานที่ใช้ในการกัดอลูมิเนียมในอุตสาหกรรมการผลิตสมัยใหม่ เป็นที่นิยมเนื่องจากสามารถควบคุมการเคลื่อนที่ตามโปรแกรมได้อย่างแม่นยำ และให้ผลลัพธ์ที่สม่ำเสมอทั้งในขั้นตอนการสร้างต้นแบบ การผลิตจำนวนน้อย และการผลิตจำนวนมาก
ประเภทเครื่องจักรทั่วไป ได้แก่:
- เครื่องกัดซีเอ็นซี 3 แกน
- เครื่องกัดซีเอ็นซี 4 แกน
- เครื่องกัดซีเอ็นซี 5 แกน
- ศูนย์เครื่องจักรกลแนวตั้ง
- ศูนย์เครื่องจักรกลแนวนอน
สำหรับชิ้นส่วนอะลูมิเนียมที่ไม่ซับซ้อน เครื่องจักร 3 แกนก็มักจะเพียงพอแล้ว แต่สำหรับชิ้นส่วนที่ซับซ้อนกว่า เช่น ชิ้นส่วนที่มีหลายด้านหรือพื้นผิวเอียง เครื่องจักร 4 แกนหรือ 5 แกนอาจช่วยลดขั้นตอนการตั้งค่าและเพิ่มความแม่นยำได้
เครื่องมือตัดอลูมิเนียมทั่วไป
โดยทั่วไปแล้ว เครื่องมือตัดสำหรับอะลูมิเนียมจะถูกเลือกโดยพิจารณาจากความคม ความสามารถในการระบายเศษ และประสิทธิภาพการตัดที่คงที่ อะลูมิเนียมไม่ได้ตัดยากเหมือนเหล็กกล้าชุบแข็ง แต่มีความไวต่อการเชื่อมติดของเศษและการสะสมของเศษบนคมตัด ดังนั้นรูปทรงของเครื่องมือจึงมีความสำคัญ
เครื่องมือที่ใช้สำหรับงานอลูมิเนียมมักมีคุณสมบัติดังนี้:
- คมตัดคม
- ขลุ่ยขัดเงา
- รูปทรงเรขาคณิตที่เหมาะสมสำหรับวัสดุที่ไม่ใช่เหล็ก
- โครงสร้างคาร์ไบด์เพื่อความทนทานต่อการสึกหรอที่ดีกว่า
- สารเคลือบมีประโยชน์ต่อการไหลของเศษวัสดุหรือการควบคุมความร้อน
การเลือกเครื่องมือที่ไม่เหมาะสมอาจทำให้เกิดการติดขัด ผิวงานไม่เรียบ การสั่นสะเทือน หรือการเกิดครีบ แม้ว่าวัสดุนั้นจะง่ายต่อการขึ้นรูปก็ตาม
ดอกสว่าน ดอกกัดปลาย และดอกกัดหน้า
เครื่องมือแต่ละชนิดถูกออกแบบมาสำหรับงานกลึงที่แตกต่างกัน และการเลือกเครื่องมือที่เหมาะสมจะช่วยเพิ่มความแม่นยำ คุณภาพพื้นผิว และประสิทธิภาพการผลิต เครื่องมือที่ใช้กันทั่วไปสำหรับชิ้นส่วนอะลูมิเนียม ได้แก่ ดอกสว่าน ดอกกัดปลาย และดอกกัดหน้า
- ดอกสว่านใช้สำหรับเจาะรูทะลุ รูนำร่อง และการเตรียมพื้นผิวสำหรับการตอกเกลียวหรือการยึด
- ดอกกัดปลาย (End mills) เป็นเครื่องมือที่ใช้กันมากที่สุดสำหรับการกัดอลูมิเนียม เนื่องจากสามารถตัดร่อง เส้นโค้ง ช่อง ขั้นบันได และรูปทรงทั่วไปได้
- ดอกกัดหน้าเรียบใช้สำหรับปรับผิวพื้นผิวเรียบขนาดใหญ่ได้อย่างมีประสิทธิภาพ โดยเฉพาะอย่างยิ่งมีประโยชน์สำหรับการเตรียมพื้นผิวชิ้นงานหรือการกลึงพื้นผิวอ้างอิงที่มีขนาดกว้าง
ในโครงการจริงหลายๆ โครงการ ชิ้นส่วนอะลูมิเนียมชิ้นหนึ่งอาจใช้ทั้งสามประเภทนี้ในรอบการตัดเฉือนเพียงครั้งเดียว
เครื่องมือจับยึดและตรึงชิ้นงาน
การยึดชิ้นงานเป็นส่วนสำคัญที่สุดส่วนหนึ่งในการกัดขึ้นรูปอลูมิเนียม เนื่องจากหากการยึดจับไม่ดี อาจทำให้เกิดการเคลื่อนที่ การบิดเบี้ยว หรือการสั่นสะเทือนได้ ชิ้นส่วนอลูมิเนียม โดยเฉพาะชิ้นส่วนผนังบางหรือชิ้นส่วนที่มีความแข็งแรงต่ำ อาจเสียรูปได้ง่ายกว่าบล็อกเหล็กหนา หากการยึดจับไม่ได้รับการควบคุมอย่างเหมาะสม
วิธีการยึดงานทั่วไป ได้แก่:
- แท่นจับเครื่องจักร
- กรามอ่อน
- แผ่นยึด
- อุปกรณ์สุญญากาศ
- แคลมป์แบบโมดูลาร์
- จิ๊กสั่งทำพิเศษสำหรับการผลิตซ้ำ
การติดตั้งอุปกรณ์จับยึดที่ดีจะช่วยปรับปรุงความสม่ำเสมอของขนาด ลดการสั่นสะเทือน และช่วยรักษาเสถียรภาพของชิ้นงานระหว่างการกัดหยาบและการกัดละเอียด
วิธีการกัดขึ้นรูปอลูมิเนียมทีละขั้นตอนทำอย่างไร?
ขั้นตอนการกัดขึ้นรูปอะลูมิเนียมโดยทั่วไปจะเกี่ยวข้องกับการวางแผนชิ้นส่วน การเตรียมวัตถุดิบ การยึดชิ้นงาน การเลือกเครื่องมือ การตั้งค่าพารามิเตอร์การตัด การกำจัดวัสดุผ่านการกัดหยาบและการกัดละเอียด และสุดท้ายคือการตรวจสอบและทำความสะอาดชิ้นส่วนสุดท้าย แต่ละขั้นตอนล้วนส่งผลต่อคุณภาพของการขึ้นรูปชิ้นงาน
การออกแบบชิ้นส่วนและการวางแผนกระบวนการ
ขั้นตอนแรกคือการทำความเข้าใจการออกแบบชิ้นส่วน วิศวกรจะตรวจสอบแบบร่างหรือแบบจำลอง CAD เพื่อระบุคุณลักษณะสำคัญ ข้อกำหนดด้านความคลาดเคลื่อน ความคาดหวังเกี่ยวกับผิวสำเร็จ ความหนาของผนัง ความลึกของรู สภาพของมุม และความสามารถในการเข้าถึงเพื่อการกลึง
การวางแผนที่ดีช่วยลดความเสี่ยง ช่วยในการพิจารณาว่าควรกลึงชิ้นส่วนจากแผ่นโลหะ บล็อก การอัดขึ้นรูป หรือการหล่อ และยังมีผลต่อการเลือกเครื่องมือ การออกแบบอุปกรณ์จับยึด และลำดับการกลึงอีกด้วย
การเตรียมวัสดุ
การเตรียมวัสดุประกอบด้วยการเลือกโลหะผสมอะลูมิเนียมที่เหมาะสมและการตรวจสอบขนาดของชิ้นงาน อาจมีการตัดวัสดุเป็นชิ้นก่อนเริ่มกระบวนการกลึง ในขั้นตอนนี้ อาจมีการตรวจสอบสภาพพื้นผิว ความเรียบ และระยะเผื่อของวัสดุ ขึ้นอยู่กับข้อกำหนดของชิ้นส่วน
หากใช้เกรดวัสดุที่ไม่ถูกต้อง อาจส่งผลกระทบต่อพฤติกรรมการขึ้นรูปและประสิทธิภาพของชิ้นส่วนสำเร็จรูปได้ ดังนั้น การตรวจสอบวัสดุจึงเป็นส่วนสำคัญของการควบคุมการผลิตอย่างแท้จริง
การหนีบชิ้นงาน
จากนั้นจึงทำการยึดชิ้นงานให้แน่นโดยลดการบิดเบี้ยวให้น้อยที่สุด ซึ่งเป็นสิ่งสำคัญเพราะการยึดที่ไม่แน่นพออาจทำให้ชิ้นงานเคลื่อนที่ ในขณะที่การยึดที่แน่นเกินไปอาจทำให้ชิ้นส่วนอะลูมิเนียมที่บางกว่างอได้
การตั้งค่าต้องเอื้ออำนวยให้เครื่องมือเข้าถึงได้เพียงพอด้วย ในหลายๆ ส่วน การออกแบบอุปกรณ์จับยึดมีความสำคัญพอๆ กับเส้นทางการเคลื่อนที่ของเครื่องมือเอง
การเลือกเครื่องมือและการตั้งค่า
เมื่อยึดชิ้นงานได้อย่างมั่นคงแล้ว จะเลือกเครื่องมือตามลักษณะของชิ้นงานและขั้นตอนการกลึง เครื่องมือขนาดใหญ่จะใช้สำหรับการกลึงหยาบ ในขณะที่เครื่องมือขนาดเล็กหรือคมกว่าจะใช้สำหรับการตกแต่งรายละเอียดเล็กๆ
การตั้งค่าเครื่องมือประกอบด้วย:
- กำลังโหลดเครื่องมือที่ถูกต้อง
- การตรวจสอบความยาวของเครื่องมือ
- ยืนยันค่าชดเชยเส้นผ่านศูนย์กลางของเครื่องมือ
- ตรวจสอบให้แน่ใจว่าการเบี่ยงเบนของเครื่องมือได้รับการควบคุม
การตั้งค่าพารามิเตอร์
จากนั้นจึงกำหนดพารามิเตอร์การตัดโดยพิจารณาจากเกรดของอะลูมิเนียม ประเภทของเครื่องมือ รูปทรงของชิ้นงาน และเป้าหมายคุณภาพ การตั้งค่าเหล่านี้รวมถึงความเร็วรอบของแกนหมุน อัตราการป้อน ความลึกของการตัดตามแนวแกน การสัมผัสในแนวรัศมี การใช้สารหล่อเย็น และกลยุทธ์การสร้างเส้นทางการตัด
ขั้นตอนนี้ส่งผลโดยตรงต่อการควบคุมเศษวัสดุ การเกิดความร้อน อายุการใช้งานของเครื่องมือ เวลาในการทำงาน และคุณภาพผิวงานขั้นสุดท้าย
การกัดหยาบและการกัดละเอียด
การกัดหยาบจะกำจัดวัสดุส่วนใหญ่ได้อย่างรวดเร็ว จุดประสงค์คือเพื่อขึ้นรูปชิ้นส่วนอย่างมีประสิทธิภาพ ในขณะที่ยังคงเหลือวัสดุไว้เพียงพอสำหรับการตกแต่งขั้นสุดท้าย การกัดละเอียดจะทำให้ชิ้นส่วนมีขนาดตามที่ต้องการและปรับปรุงสภาพพื้นผิวให้ดีขึ้น
ข้อผิดพลาดที่พบบ่อยคือการพยายามทำการขัดผิวให้เรียบอย่างรุนแรงเกินไป ในการกลึงอลูมิเนียม คุณภาพผิวงานที่ดีกว่ามักมาจากการขัดผิวที่นุ่มนวล ควบคุมได้ และมีเสถียรภาพมากกว่าการเพิ่มแรงตัดเพียงอย่างเดียว
การตรวจสอบและทำความสะอาด
หลังจากผ่านกระบวนการกลึงแล้ว ชิ้นส่วนจะได้รับการตรวจสอบและทำความสะอาด การตรวจสอบอาจรวมถึงการวัดขนาด การตรวจสอบด้วยสายตา การตรวจสอบครีบ การตรวจสอบรู และการตรวจสอบพื้นผิว การทำความสะอาดจะกำจัดเศษโลหะ คราบน้ำยาหล่อเย็น และเศษสิ่งสกปรกที่อาจส่งผลต่อการประกอบหรือการส่งมอบในภายหลัง
พารามิเตอร์การตัดแบบใดที่สำคัญเมื่อคุณทำการกัดขึ้นรูปอลูมิเนียม?
พารามิเตอร์การตัดที่สำคัญที่สุดเมื่อทำการกัดอลูมิเนียม ได้แก่ ความเร็วในการตัด อัตราป้อน ความลึกของการตัด และสภาวะการระบายเศษวัสดุ ปัจจัยเหล่านี้มีอิทธิพลอย่างมากต่อประสิทธิภาพการตัดเฉือน อายุการใช้งานของเครื่องมือ การควบคุมครีบ และคุณภาพผิวงาน
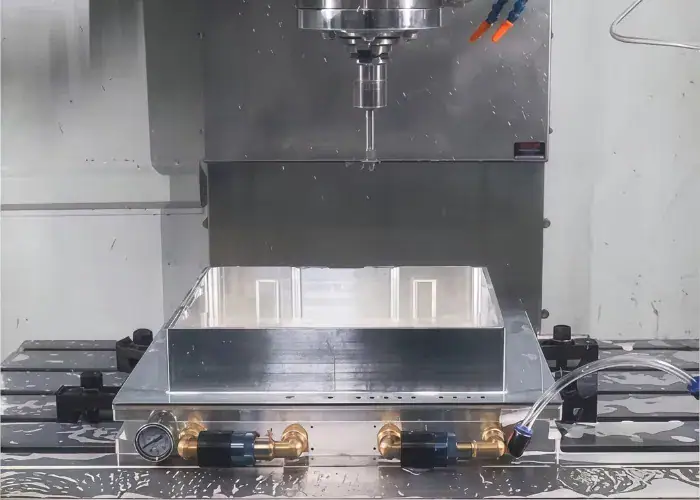
ความเร็วในการตัด
ความเร็วในการตัดมีความสำคัญ เพราะโดยทั่วไปแล้วอะลูมิเนียมสามารถตัดเฉือนได้ด้วยความเร็วสูงกว่าเหล็กหลายชนิด แต่ความเร็วที่มากเกินไปโดยปราศจากการควบคุมอาจทำให้เกิดความร้อนและทำให้การตัดไม่เสถียร ค่าความเร็วที่เหมาะสมขึ้นอยู่กับโลหะผสม เส้นผ่านศูนย์กลางของใบมีด วัสดุของใบมีด ความสามารถของแกนหมุนเครื่องจักร และว่าเป็นการตัดหยาบหรือการตัดละเอียด
อัตราการป้อน
อัตราการป้อนมีผลต่อการสัมผัสของหัวตัดกับวัสดุ หากอัตราการป้อนต่ำเกินไป หัวตัดอาจเสียดสีแทนที่จะตัดได้อย่างสะอาด ทำให้เกิดความร้อนสูงและเกิดการสะสมของเศษวัสดุ หากอัตราการป้อนสูงเกินไป ผิวงานอาจแย่ลงและอาจเกิดครีบมากขึ้น
โดยทั่วไปแล้ว การรักษาระดับการโหลดเศษวัสดุให้คงที่นั้นสำคัญกว่าการใช้ความเร็วในการป้อนสูงสุดเพียงอย่างเดียว
ความลึกของการตัด
ความลึกของการตัดส่งผลต่อทั้งประสิทธิภาพการผลิตและความเสถียรของชิ้นงาน การตัดที่ลึกขึ้นสามารถเพิ่มประสิทธิภาพในการตัดหยาบได้ แต่ก็เพิ่มแรงตัดและความเสี่ยงต่อการสั่นสะเทือนด้วย การตัดที่ตื้นกว่ามักเป็นที่นิยมใช้กับผนังบาง ขอบแคบ หรือพื้นผิวที่ต้องการความแม่นยำสูง
น้ำหล่อเย็นและการกำจัดเศษโลหะ
การกำจัดเศษวัสดุมีความสำคัญอย่างยิ่งในการกัดอลูมิเนียม เนื่องจากเศษวัสดุอาจติดอยู่กับใบมีดหรือถูกตัดซ้ำลงบนพื้นผิว ระบบหล่อเย็น ละอองน้ำ หรือการเป่าลมจะช่วยเคลื่อนย้ายเศษวัสดุออกจากบริเวณการตัดและลดปัญหาการติดขัด
การระบายเศษชิปที่ดีมักส่งผลโดยตรงต่อ:
- คุณภาพผิว
- ความสะอาดของเครื่องมือ
- คุณภาพขอบ
- เสถียรภาพของเครื่องจักร
คุณจะได้รับผลลัพธ์ที่ดีขึ้นได้อย่างไรเมื่อทำการกลึงอลูมิเนียม?
การกัดขึ้นรูปอลูมิเนียมให้ได้ผลลัพธ์ที่ดีขึ้นนั้น มาจากการผสมผสานเครื่องมือ พารามิเตอร์ อุปกรณ์จับยึด และการควบคุมกระบวนการที่เหมาะสม แม้ว่าอลูมิเนียมจะเป็นวัสดุที่สามารถขึ้นรูปได้ แต่ปัญหาด้านคุณภาพก็ยังอาจเกิดขึ้นได้หากการตั้งค่าไม่ได้รับการปรับให้เหมาะสมที่สุด
ใช้เครื่องมือที่คมสำหรับงานอลูมิเนียม
เครื่องมือที่คมจะช่วยตัดอะลูมิเนียมได้อย่างสะอาด แทนที่จะทำให้เกิดรอยเปื้อน ซึ่งจะช่วยลดการเกิดเสี้ยน การฉีกขาดของพื้นผิว และการสะสมความร้อน เครื่องมือที่ออกแบบมาสำหรับอะลูมิเนียมโดยเฉพาะมักจะทำงานได้ดีกว่า เนื่องจากรูปทรงของเครื่องมือช่วยให้เศษวัสดุหลุดออกได้ราบรื่นยิ่งขึ้น
ลดการสะสมของขอบ
ปัญหาการสะสมของวัสดุที่คมตัดเป็นหนึ่งในปัญหาที่พบบ่อยที่สุดเมื่อทำการตัดเฉือนอะลูมิเนียม ปัญหานี้เกิดขึ้นเมื่อวัสดุเกาะติดกับคมตัดและเปลี่ยนแปลงวิธีการตัดของเครื่องมือ
วิธีการลดการสะสมของเศษวัสดุบริเวณขอบ ได้แก่:
- การใช้เครื่องมือที่คมกว่า
- การปรับปรุงสารหล่อเย็นหรือสารหล่อลื่น
- ปรับความเร็วและสมดุลการป้อนอาหาร
- การปรับปรุงการเคลื่อนย้ายชิป
- การเปลี่ยนใบมีดที่สึกหรอให้ทันเวลา
ป้องกันการเสียรูปของชิ้นส่วน
ชิ้นส่วนอะลูมิเนียมบางๆ อาจเสียรูปทรงระหว่างการตัดเฉือนเนื่องจากแรงยึด แรงเค้นภายใน หรือแรงตัด การวางแผนกระบวนการที่ดีขึ้นมักช่วยลดปัญหานี้ได้
แนวทางทั่วไปได้แก่:
- การใช้การหนีบที่สมดุล
- กลึงทั้งสองด้านตามลำดับที่วางแผนไว้
- เหลือสต็อกที่เหมาะสมสำหรับการตกแต่งขั้นสุดท้าย
- ใช้การรีดเก็บรายละเอียดที่เบาลง
- การลดแรงบริเวณใกล้กับส่วนที่บาง
ปรับปรุงพื้นผิวให้ดีขึ้น
ผิวสำเร็จมีความสำคัญสำหรับชิ้นส่วนที่มองเห็นได้ พื้นผิวซีล จุดสัมผัสแบบเลื่อน และชิ้นส่วนประกอบที่ประกบกัน ผิวสำเร็จที่ดีขึ้นมักมาจากการจับยึดชิ้นงานที่มั่นคง สภาพเครื่องมือที่ดี การกลึงเก็บรายละเอียดอย่างประณีต และการควบคุมเศษวัสดุที่เหมาะสม
ควบคุมการสั่นสะเทือนและการกระตุก
การสั่นสะเทือนเป็นปัญหาที่พบได้บ่อยในการกัดขึ้นรูปอลูมิเนียม เมื่อการตั้งค่าไม่แข็งแรงพอ หรือเครื่องมือยื่นออกมามากเกินไป การสั่นสะเทือนนี้สามารถทิ้งร่องรอยที่มองเห็นได้ ลดอายุการใช้งานของเครื่องมือ และส่งผลเสียต่อความแม่นยำ
มักจะได้รับการปรับปรุงให้ดีขึ้นโดย:
- เครื่องมือตัดส่วนที่ยื่นออกมา
- การเพิ่มความแข็งแรงในการยึดจับ
- การปรับความเร็วแกนหมุน
- การปรับแต่งค่าระยะก้าวและความลึก
- การปรับปรุงเสถียรภาพในการตั้งค่าเครื่องจักร
ปัญหาใดบ้างที่มักเกิดขึ้นเมื่อคุณทำการกลึงอลูมิเนียม?
ปัญหาที่พบบ่อยที่สุดในการกัดขึ้นรูปอะลูมิเนียม ได้แก่ วัสดุติดกับเครื่องมือ ความเรียบของพื้นผิวไม่ดี ครีบ รอยสั่น และความคลาดเคลื่อนของขนาด ปัญหาเหล่านี้ไม่ใช่เรื่องผิดปกติ เป็นส่วนหนึ่งของการควบคุมการตัดเฉือนจริง และควรได้รับการจัดการโดยการวางแผนกระบวนการ
อะลูมิเนียมติดกับเครื่องมือ
การที่อะลูมิเนียมติดกับเครื่องมือเป็นเรื่องปกติ เนื่องจากอะลูมิเนียมสามารถยึดติดกับคมตัดได้ภายใต้ความร้อนและแรงเสียดทาน เมื่อเกิดเหตุการณ์เช่นนี้ การตัดจะไม่มีเสถียรภาพ และพื้นผิวที่ผ่านการกลึงอาจเสื่อมสภาพอย่างรวดเร็ว
ความเรียบของพื้นผิวที่ไม่ดี
ความเรียบผิวที่ไม่ดีอาจเกิดจากเครื่องมือทื่อ การสั่นสะเทือนของเครื่องมือ การป้อนวัสดุที่ไม่คงที่ การส่งน้ำหล่อเย็นที่ไม่ดี หรือเศษวัสดุที่ตัดซ้ำ มักจะเห็นได้ชัดเจนมากขึ้นในชิ้นส่วนตกแต่งหรือพื้นผิวเรียบที่สัมผัสกับสิ่งแวดล้อมภายนอก
การก่อตัวของเสี้ยน
ครีบโลหะมักพบได้ทั่วไปตามขอบอลูมิเนียม ทางออกของรู และชิ้นส่วนที่บาง ครีบเหล่านี้อาจดูเล็กน้อย แต่สามารถส่งผลต่อการประกอบ ความปลอดภัย และรูปลักษณ์ของชิ้นส่วนได้ การควบคุมครีบจึงมักเป็นส่วนหนึ่งของแผนการตกแต่งชิ้นงาน
เครื่องหมายพูดพล่อย
รอยสั่นสะเทือนบ่งบอกถึงความไม่เสถียรในการตัด โดยปกติรอยเหล่านี้จะปรากฏเป็นลวดลายซ้ำๆ หรือเป็นคลื่นบนพื้นผิวที่ผ่านการกลึง มักเกิดขึ้นเมื่อการตั้งค่าไม่แข็งแรงพอ หรือเมื่อการทำงานของเครื่องมือไม่สมดุล
ความไม่ถูกต้องของมิติ
ความคลาดเคลื่อนด้านมิติอาจเกิดจากการเคลื่อนตัวของอุปกรณ์จับยึด การโก่งตัวของเครื่องมือ การเปลี่ยนแปลงอุณหภูมิ ปัญหาการปรับเทียบเครื่องจักร หรือการตั้งค่าออฟเซ็ตของเครื่องมือที่ไม่ถูกต้อง ในชิ้นส่วนอะลูมิเนียมที่มีความแม่นยำสูง ปัจจัยเหล่านี้มีความสำคัญ เนื่องจากแม้แต่ความคลาดเคลื่อนเล็กน้อยก็อาจส่งผลต่อความพอดีและการทำงานได้
อะลูมิเนียมเกรดใดบ้างที่นิยมใช้ในงานกัดขึ้นรูป?
เกรดอลูมิเนียมที่นิยมใช้ในการกัดขึ้นรูปมากที่สุด ได้แก่ 6061, 6063 และ 7075 แต่ละเกรดมีคุณสมบัติที่แตกต่างกันในด้านความสามารถในการขึ้นรูป ความแข็งแรง รูปลักษณ์ และความเหมาะสมในการใช้งาน
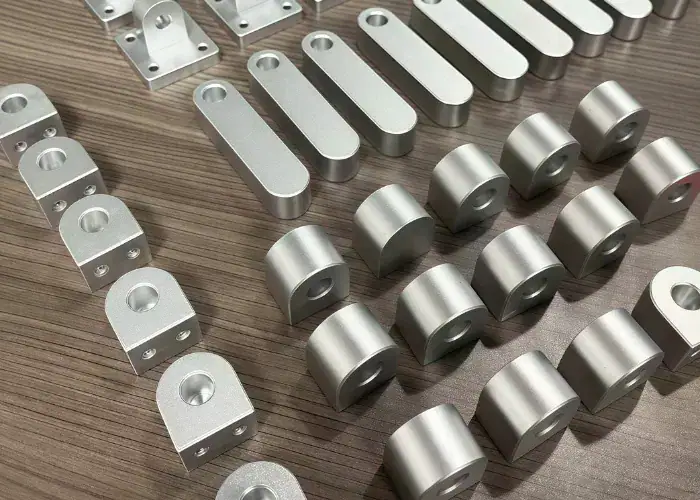
อลูมิเนียม 6061
6061 เป็นหนึ่งในโลหะผสมอะลูมิเนียมอเนกประสงค์ที่ใช้กันอย่างแพร่หลายที่สุดในการตัดเฉือนด้วยเครื่อง CNC มีคุณสมบัติในการขึ้นรูปที่ดี มีความแข็งแรงที่เหมาะสม หาได้ง่าย และมีประสิทธิภาพที่เชื่อถือได้ในชิ้นส่วนโครงสร้างและชิ้นส่วนอุตสาหกรรมหลายประเภท
มักใช้สำหรับ:
- วงเล็บ
- ตัวเรือน
- แผ่นฐาน
- เฟรม
- ส่วนประกอบเครื่อง
อลูมิเนียม 6063
เหล็กกล้าไร้สนิม 6063 นิยมใช้ในงานกลึง CNC เมื่อต้องการรูปลักษณ์ที่สวยงาม ความเรียบของพื้นผิว และความทนทานต่อการกัดกร่อนที่ดี มักพบในงานขึ้นรูปด้วยการอัดรีด และเหมาะสำหรับงานโครงสร้างและงานตกแต่งที่มีน้ำหนักเบา รวมถึงยังเหมาะสำหรับชิ้นส่วนกลึงตามสั่งอีกด้วย
มักใช้สำหรับ:
- สิ่งห่อหุ้ม
- เฟรม
- แผงปิด
- ส่วนประกอบทางสถาปัตยกรรม
- ชิ้นส่วนโครงสร้างน้ำหนักเบา
อลูมิเนียม 7075
เหล็กกล้าไร้สนิม 7075 ถูกนำมาใช้กันอย่างแพร่หลายในการตัดเฉือนด้วยเครื่อง CNC เมื่อต้องการความแข็งแรงสูงและประสิทธิภาพเชิงกลที่ดีกว่า มักถูกเลือกใช้ในอุตสาหกรรมการบินและอวกาศ งานที่รับน้ำหนักสูง และงานที่ไวต่อน้ำหนัก แม้ว่าโดยทั่วไปแล้วจะมีราคาแพงกว่า 6061 แต่ก็ให้ความแข็งแรงที่ยอดเยี่ยมสำหรับชิ้นส่วนที่ต้องการความแม่นยำสูง
มักใช้สำหรับ:
- อุปกรณ์การบินและอวกาศ
- ชิ้นส่วนหุ่นยนต์
- กรอบโครงสร้าง
- ขายึดรับน้ำหนักสูง
- ชิ้นส่วนเครื่องจักรกลที่มีความแม่นยำ
เกรดของวัสดุมีผลต่อประสิทธิภาพการกัดอย่างไร
เกรดของวัสดุมีผลต่อประสิทธิภาพการตัดเฉือนผ่านทาง:
- ระดับความแข็งแรง
- พฤติกรรมของชิป
- แนวโน้มการเกิดหนาม
- การตอบสนองของพื้นผิว
- แรงตัด
- ความเหมาะสมสำหรับการใช้งานขั้นสุดท้าย
ด้วยเหตุนี้ การเลือกโลหะผสมจึงไม่ควรพิจารณาจากความสามารถในการขึ้นรูปเพียงอย่างเดียว แต่ควรสอดคล้องกับข้อกำหนดด้านประสิทธิภาพที่แท้จริงของชิ้นส่วนด้วย
เมื่อใดจึงควรใช้กระบวนการกัดขึ้นรูปอลูมิเนียมแทนกระบวนการอื่นๆ?
คุณควรใช้การกัดขึ้นรูปอลูมิเนียมเมื่อชิ้นส่วนนั้นต้องการความยืดหยุ่นทางเรขาคณิต การควบคุมการตัดเฉือนที่แม่นยำยิ่งขึ้น การเปลี่ยนแปลงการออกแบบอย่างรวดเร็ว หรือคุณสมบัติพิเศษที่ไม่สามารถผลิตได้อย่างมีประสิทธิภาพด้วยกระบวนการขึ้นรูปเพียงอย่างเดียว การกัดขึ้นรูปมีประโยชน์อย่างยิ่งสำหรับชิ้นงานต้นแบบ ชิ้นส่วนเพื่อการพัฒนา และการผลิตในปริมาณน้อยถึงปานกลาง
เมื่อเปรียบเทียบกับการกลึง
การกลึงเหมาะที่สุดสำหรับชิ้นส่วนที่หมุนได้ เช่น เพลา บูช และแหวน การกัดเป็นตัวเลือกที่ดีกว่าเมื่อชิ้นส่วนมีพื้นผิวเรียบ ร่อง ช่อง รูปทรงภายนอกที่ซับซ้อน หรือคุณลักษณะหลายด้าน
เมื่อเปรียบเทียบกับการปั๊มขึ้นรูป
การปั๊มขึ้นรูปเหมาะสำหรับชิ้นส่วนโลหะแผ่นที่มีปริมาณการผลิตสูง มีรูปทรงเรขาคณิตคงที่ และใช้เครื่องมือเฉพาะ การกัดขึ้นรูปเหมาะสมกว่าเมื่อชิ้นส่วนมีความหนา โครงสร้างซับซ้อน ปรับแต่งตามความต้องการ หรือยังอยู่ในระหว่างการพัฒนา
เมื่อเปรียบเทียบกับการหล่อ
การหล่อเหมาะสำหรับงานที่ต้องการรูปทรงใกล้เคียงกับรูปทรงสุดท้ายและประสิทธิภาพในการผลิต แต่การกัดขึ้นรูปมักจะดีกว่าสำหรับงานที่ต้องการความคลาดเคลื่อนที่แคบกว่า คุณสมบัติที่แม่นยำกว่า และการเปลี่ยนแปลงการออกแบบที่รวดเร็วกว่า
เมื่อเปรียบเทียบกับการอัดขึ้นรูปและการกลึงขั้นที่สอง
การอัดขึ้นรูปเหมาะสำหรับชิ้นส่วนยาวที่มีหน้าตัดคงที่ แต่ชิ้นส่วนอะลูมิเนียมที่อัดขึ้นรูปจำนวนมากยังคงต้องผ่านกระบวนการกัดขึ้นรูปเพิ่มเติมในภายหลัง เพื่อเจาะรู ทำส่วนปลาย ทำร่อง ทำรายละเอียดการติดตั้ง หรือทำพื้นผิวที่มีความแม่นยำเฉพาะจุด
คำถามที่พบบ่อย
เกรดอลูมิเนียมใดดีที่สุดสำหรับการกัดขึ้นรูปด้วยเครื่อง CNC?
6061-T6 เป็นเกรดอลูมิเนียมที่นิยมใช้มากที่สุดสำหรับการกัดขึ้นรูปด้วยเครื่อง CNC เนื่องจากมีคุณสมบัติในการขึ้นรูปที่ดี แข็งแรง และทนต่อการกัดกร่อน ความแข็งแรงดึงอยู่ที่ประมาณ 290 MPa สำหรับชิ้นส่วนที่มีความแข็งแรงสูงกว่า มักใช้ 7075-T6 ซึ่งมีความแข็งแรงประมาณ 510 MPa
จะป้องกันไม่ให้โลหะอะลูมิเนียมติดกับเครื่องมือตัดได้อย่างไร?
การติดของเศษอลูมิเนียมสามารถลดลงได้โดยการใช้เครื่องมือคาร์ไบด์ที่คมกริบ ร่องตัดที่ขัดเงา และสารหล่อเย็นที่เหมาะสม เครื่องมือที่มี 2 หรือ 3 ร่องตัดมักจะช่วยระบายเศษได้ดีขึ้น การโหลดเศษที่ถูกต้องและสภาวะการตัดที่คงที่ยังช่วยป้องกันการสะสมของเศษบนคมตัดได้อีกด้วย
ความเร็วรอบแกนหมุนและอัตราป้อนแบบใดที่เหมาะสมสำหรับการกัดอลูมิเนียม?
โดยทั่วไปแล้ว การกัดอลูมิเนียมจะใช้ความเร็วรอบสูงกว่าเหล็ก สำหรับเครื่องมือคาร์ไบด์ ความเร็วในการตัดมักอยู่ในช่วง 300 ถึง 1,000 มม./นาที ดอกกัดปลายขนาด 6 มม. อาจทำงานที่ความเร็ว 12,000 ถึง 18,000 รอบต่อนาที โดยมีอัตราป้อนประมาณ 1,000 ถึง 3,000 มม./นาที
คุณสามารถสร้างพื้นผิวแบบใดได้บ้างเมื่อทำการกัดขึ้นรูปอลูมิเนียม?
การกัดขึ้นรูปด้วยเครื่อง CNC มาตรฐานบนอะลูมิเนียมมักจะได้ผิวสำเร็จที่มีค่า Ra ประมาณ 1.6 ถึง 3.2 µm แต่หากมีการกัดขึ้นรูปเก็บรายละเอียดและควบคุมสภาวะการทำงานให้คงที่ ผิวสำเร็จก็จะดีขึ้นจนมีค่า Ra ประมาณ 0.8 ถึง 1.6 µm
ชิ้นส่วนอลูมิเนียมที่ผ่านการกลึง สามารถนำไปชุบอะโนไดซ์ได้หลังจากการกลึงหรือไม่?
ใช่แล้ว ชิ้นส่วนอลูมิเนียมที่ผ่านการกัดขึ้นรูปสามารถนำไปชุบอะโนไดซ์ได้หลังจากการกลึง โลหะผสมเช่น 6061 นิยมใช้เนื่องจากตอบสนองต่อการชุบอะโนไดซ์ได้ดี ชั้นอะโนไดซ์มาตรฐานมักมีความหนา 5 ถึง 25 ไมโครเมตร ขึ้นอยู่กับการใช้งาน
สรุป
การกัดขึ้นรูปอลูมิเนียมมีความสำคัญเพราะช่วยให้ผู้ผลิตสามารถผลิตชิ้นส่วนที่มีน้ำหนักเบา แม่นยำ และใช้งานได้หลากหลายในอุตสาหกรรมต่างๆ ได้อย่างมีประสิทธิภาพ เมื่อมีการเลือกเครื่องมือ พารามิเตอร์การตัด การจับยึด การควบคุมเศษวัสดุ และกลยุทธ์การตกแต่งชิ้นงานอย่างเหมาะสม การกัดขึ้นรูปอลูมิเนียมสามารถให้ความสม่ำเสมอของขนาดที่ดี คุณภาพพื้นผิวที่ดี และประสิทธิภาพการผลิตที่สูง
ที่TiRapidเราสนับสนุนผู้ผลิตด้วยเครื่องจักร CNC ที่มีความแม่นยำสูงสำหรับชิ้นส่วนอลูมิเนียมสั่งทำพิเศษ ทั้งในขั้นตอนการสร้างต้นแบบและการผลิต อัปโหลดแบบร่างของคุณเพื่อพูดคุยเกี่ยวกับความต้องการด้านการผลิตของคุณและรับโซลูชันที่เหมาะสมสำหรับโครงการต่อไปของคุณ
















