
โลหะผสมไทเทเนียมถูกนำมาใช้กันอย่างแพร่หลายในอุตสาหกรรมการบินและอวกาศ อุปกรณ์ทางการแพทย์ ยานยนต์ และการผลิตอุปกรณ์ระดับสูง เนื่องจากมีความแข็งแรงสูง ความหนาแน่นต่ำ และทนต่อความร้อนและการกัดกร่อนได้ดีเยี่ยม อย่างไรก็ตาม คุณสมบัติเหล่านี้ทำให้โลหะผสมไทเทเนียมเป็นวัสดุที่ยากต่อการขึ้นรูปด้วยเครื่องกัด CNC มากที่สุดชนิดหนึ่ง ในระหว่างการกัดด้วยความเร็วสูง เครื่องมือมีแนวโน้มที่จะบิ่น สึกหรอเร็ว และอายุการใช้งานสั้นลง ซึ่งไม่เพียงแต่ลดประสิทธิภาพการขึ้นรูปเท่านั้น แต่ยังอาจนำไปสู่ความคลาดเคลื่อนของขนาดและคุณภาพพื้นผิวที่ไม่ดีอีกด้วย เพื่อควบคุมการบิ่นอย่างมีประสิทธิภาพ จำเป็นต้องมีการปรับให้เหมาะสมอย่างเป็นระบบในด้านเครื่องมือ พารามิเตอร์การตัด วิธีการระบายความร้อน และกลยุทธ์การขึ้นรูป
เหตุใดการบิ่นจึงเกิดขึ้นได้ง่ายในการกัดขึ้นรูปโลหะผสมไทเทเนียมด้วยความเร็วสูง
การขึ้นรูปโลหะผสมไทเทเนียมเป็นเรื่องท้าทาย เนื่องจากเครื่องมือตัดต้องเผชิญกับแรงคู่ควบทางความร้อนและกลไกที่ซับซ้อนภายใต้สภาวะความเร็วสูง
อุณหภูมิในการตัดสูงขึ้นอย่างรวดเร็ว
โลหะผสมไทเทเนียมมีค่าการนำความร้อนต่ำ ทำให้ความร้อนจำนวนมากที่เกิดขึ้นระหว่างการตัดไปกระจุกตัวอยู่ในบริเวณสัมผัสระหว่างเครื่องมือกับชิ้นงาน ส่งผลให้คมตัดอยู่ในสภาพแวดล้อมที่มีอุณหภูมิสูงเป็นเวลานาน
- ลดการสะสมความร้อนที่ไม่จำเป็น เพื่อป้องกันการเสื่อมสภาพของคมมีดเนื่องจากความร้อนสูงเกินไป
- ปรับความเร็วในการตัดให้เหมาะสมเพื่อให้เครื่องมือทำงานในช่วงอุณหภูมิที่คงที่มากขึ้น
ใช้ระบบระบายความร้อนที่มีประสิทธิภาพเพื่อกำจัดความร้อนออกไปอย่างทันท่วงทีและลดการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลันที่เกิดขึ้นกับเครื่องมือ
ความผันผวนของแรงตัดทำให้เกิดการกระแทกที่คมตัด
โลหะผสมไทเทเนียมมีความแข็งแรงสูงและสร้างแรงต้านทานการตัดที่สำคัญในระหว่างการตัดเฉือน โดยเฉพาะอย่างยิ่งเมื่อเครื่องมือเข้าหรือออกจากวัสดุ หรือเมื่อทำการตัดเฉือนพื้นผิวที่ซับซ้อน ซึ่งอาจเกิดแรงกระแทกอย่างฉับพลันได้
- ควรหลีกเลี่ยงการเพิ่มแรงตัดอย่างกะทันหัน เพื่อลดแรงกระแทกต่อคมตัด
- ปรับกลยุทธ์การป้อนเครื่องมือให้เหมาะสม เพื่อให้การตัดราบรื่นและต่อเนื่องยิ่งขึ้น
- รักษาความหนาของชิปให้คงที่เพื่อป้องกันการรับภาระเกินเฉพาะจุดซึ่งอาจทำให้เกิดการบิ่นได้
หัวใจสำคัญของการกัดขึ้นรูปโลหะผสมไทเทเนียมด้วยความเร็วสูงไม่ได้อยู่ที่การเพิ่มความเร็วรอบของแกนหมุนเพียงอย่างเดียว แต่ยังอยู่ที่การทำให้มั่นใจว่าเครื่องมือยังคงอยู่ภายใต้สภาวะการรับน้ำหนักที่คงที่ตลอดเวลา
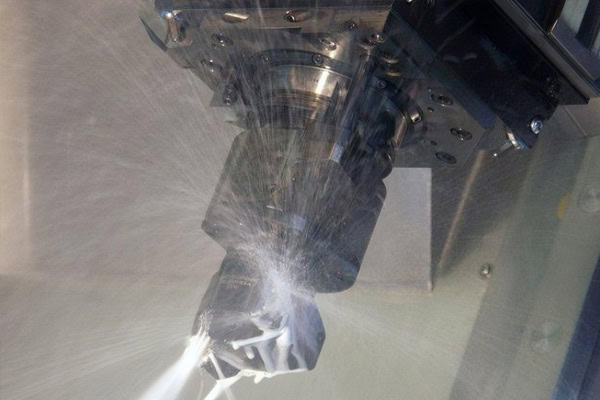
การเลือกเครื่องมือที่เหมาะสมเพื่อลดความเสี่ยงจากการบิ่น
การเลือกเครื่องมือมีผลโดยตรงต่อความเสถียรของการตัดเฉือน การกำหนดค่าเครื่องมือที่ไม่เหมาะสมอาจทำให้อายุการใช้งานของเครื่องมือสั้นลงอย่างมาก
ให้ความสำคัญกับเครื่องมือคาร์ไบด์ประสิทธิภาพสูง
การขึ้นรูปโลหะผสมไทเทเนียมต้องการเครื่องมือที่มีความแข็งแกร่ง ทนต่อการสึกหรอ และทนต่อความร้อนสูง ดังนั้นจึงควรเลือกเครื่องมือที่เหมาะสมตามเกรดของวัสดุและสภาวะการขึ้นรูป
- ใช้วัสดุพื้นผิวเครื่องมือที่มีความเหนียวสูงกว่า เพื่อเพิ่มความต้านทานต่อการบิ่น
- เลือกสารเคลือบที่เหมาะสมสำหรับการขึ้นรูปไทเทเนียม เพื่อเพิ่มความทนทานต่อการสึกหรอและประสิทธิภาพการทำงานที่อุณหภูมิสูง
กำหนดค่าคุณสมบัติของเครื่องมือให้เหมาะสมสำหรับขั้นตอนการกัดหยาบ การกัดกึ่งละเอียด และการกัดละเอียด
เพิ่มประสิทธิภาพเครื่องมือเรขาคณิต
การออกแบบคมตัดต้องสร้างสมดุลระหว่างความคมและความทนทานต่อแรงกระแทก การปรับมุมคายเศษและมุมคลายตัวอย่างเหมาะสมจะช่วยลดแรงต้านการตัดและปรับปรุงการระบายเศษ การปรับมุมเกลียวให้เหมาะสมจะช่วยให้กระบวนการตัดมีความต่อเนื่องและเสถียรมากขึ้น ควรควบคุมระยะยื่นของคมตัดให้เหมาะสมกับความลึกของการตัดเฉือนเพื่อหลีกเลี่ยงการสั่นสะเทือนและการโก่งตัวที่เกิดจากการยื่นมากเกินไป สุดท้ายแล้ว โครงสร้างคมตัดที่ออกแบบมาอย่างดีจะกระจายแรงตัดได้สม่ำเสมอมากขึ้น ลดความเสียหายของคมตัดที่ผิดปกติ
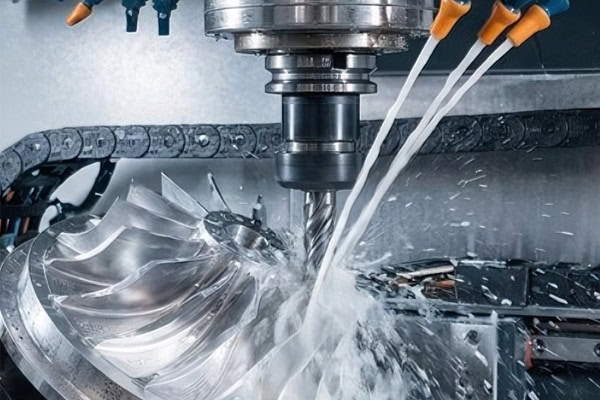
ปรับพารามิเตอร์การกัดความเร็วสูงและวิธีการระบายความร้อนให้เหมาะสมที่สุด
แม้จะใช้เครื่องมือคุณภาพสูง แต่การตั้งค่าพารามิเตอร์ที่ไม่เหมาะสมก็ยังอาจทำให้เกิดการบิ่นได้
การควบคุมความเร็วในการตัดและอัตราการป้อนอย่างเหมาะสม
ควรพิจารณาพารามิเตอร์การตัดเฉือนความเร็วสูงโดยอิงจากเส้นผ่านศูนย์กลางของเครื่องมือ จำนวนร่อง คุณสมบัติของวัสดุ และความสามารถของเครื่องมือกล มากกว่าที่จะมุ่งเน้นไปที่ความเร็วรอบแกนหมุนสูงเพียงอย่างเดียว
- ควรลดความเร็วในการตัดที่สูงเกินไปลงอย่างเหมาะสม เพื่อลดการสะสมความร้อนอย่างต่อเนื่อง
- เพิ่มระยะป้อนต่อฟันเพื่อลดแรงเสียดทานที่ไม่เกิดประสิทธิภาพระหว่างเครื่องมือและชิ้นงาน
- ควบคุมความลึกของการตัดทั้งในแนวรัศมีและแนวแกน เพื่อรักษาระดับแรงตัดให้คงที่
การจับคู่พารามิเตอร์ที่เหมาะสมจะช่วยให้ได้สมดุลที่ดีขึ้นระหว่างประสิทธิภาพ อายุการใช้งานของเครื่องมือ และคุณภาพของพื้นผิว
เพิ่มประสิทธิภาพการระบายความร้อนและการระบายอากาศของชิป
สภาวะการระบายความร้อนและการกำจัดเศษวัสดุมีผลอย่างมากต่ออายุการใช้งานของเครื่องมือ จำเป็นต้องตรวจสอบให้แน่ใจว่าน้ำหล่อเย็นเข้าถึงบริเวณการตัดอย่างทั่วถึง ครอบคลุมพื้นที่สัมผัสระหว่างเครื่องมือและชิ้นงานอย่างมีประสิทธิภาพ และกำจัดเศษวัสดุร้อนออกไปอย่างรวดเร็วเพื่อหลีกเลี่ยงการสึกหรอจากการตัดซ้ำ ในกรณีของโพรงลึกหรือโครงสร้างที่ซับซ้อน สามารถใช้การระบายความร้อนด้วยแรงดันสูงเพื่อปรับปรุงการระบายความร้อน สภาวะการระบายความร้อนและการกำจัดเศษวัสดุที่เสถียรจะช่วยลดการสะสมความร้อนและเพิ่มความน่าเชื่อถือในการตัดเฉือนได้อย่างมาก
การลดการเกิดเศษโลหะจากการตัดเฉือนด้วยกลยุทธ์การกลึง
นอกเหนือจากเครื่องมือและพารามิเตอร์แล้ว การวางแผนเส้นทางการตัดเฉือนยังส่งผลต่อสภาวะการรับน้ำหนักของเครื่องมืออีกด้วย
หลีกเลี่ยงการเปลี่ยนแปลงแรงตัดอย่างกะทันหัน
ในการขึ้นรูปชิ้นส่วนโลหะผสมไทเทเนียมที่ซับซ้อน ควรลดแรงกระแทกจากการเข้าและออกของเครื่องมือให้น้อยที่สุด
- ใช้กลยุทธ์การเข้าและออกที่ราบรื่นเพื่อลดแรงกระแทกจากการตัดในทันที
- ใช้กลยุทธ์การกัดแบบไดนามิกเพื่อรักษาระดับแรงตัดให้สม่ำเสมอ
- วางแผนลำดับการตัดเฉือนสำหรับโพรงลึกและโครงสร้างผนังบางอย่างเหมาะสมเพื่อหลีกเลี่ยงการรับภาระเกินพิกัดเฉพาะจุด
การปรับเส้นทางการตัดเฉือนให้เหมาะสมจะช่วยเพิ่มเสถียรภาพในการตัดเฉือนและลดความเสี่ยงในการแตกหักได้อย่างมาก
จัดตั้งระบบตรวจสอบสภาพเครื่องมือ
การตัดเฉือนด้วยความเร็วสูงนั้นไวต่อการเปลี่ยนแปลงสภาพของเครื่องมือ การตรวจสอบอย่างทันท่วงทีจะช่วยป้องกันปัญหาเล็กน้อยไม่ให้ลุกลามกลายเป็นความเสียหายร้ายแรงได้
- ตรวจสอบคมมีดอย่างสม่ำเสมอเพื่อตรวจจับการสึกหรอและการบิ่นเล็กน้อยในระยะเริ่มต้น
- กำหนดมาตรฐานการจัดการอายุการใช้งานของเครื่องมือโดยพิจารณาจากเวลาในการตัดเฉือนและปริมาณวัสดุที่ถูกกำจัดออกไป
- ดำเนินการตรวจสอบระหว่างกระบวนการผลิตสำหรับชิ้นส่วนที่สำคัญ เพื่อป้องกันการกลึงต่อเนื่องด้วยเครื่องมือที่ผิดปกติ
การจัดการอย่างเป็นระบบช่วยเพิ่มเสถียรภาพโดยรวมในการกัดขึ้นรูปโลหะผสมไทเทเนียมด้วยเครื่อง CNC
สรุป
ปัญหาการบิ่นในการกัดโลหะผสมไทเทเนียมด้วยความเร็วสูงไม่สามารถแก้ไขได้ง่ายๆ ด้วยการลดความเร็วรอบแกนหมุน จำเป็นต้องปรับแต่งอย่างครอบคลุมในด้านการเลือกเครื่องมือ พารามิเตอร์การตัด การระบายความร้อนและการกำจัดเศษ และกลยุทธ์เส้นทางการตัด เฉพาะการทำให้มั่นใจว่าเครื่องมือทำงานภายใต้สภาวะภาระและอุณหภูมิที่เหมาะสมเท่านั้น จึงจะสามารถสร้างสมดุลระหว่างประสิทธิภาพการตัดเฉือน ความแม่นยำของขนาด และอายุการใช้งานของเครื่องมือได้ TiRapid สามารถนำเสนอโซลูชันการกัด CNC แบบกำหนดเองตามโครงสร้างชิ้นส่วนโลหะผสมไทเทเนียมและข้อกำหนดด้านความแม่นยำ ช่วยให้ลูกค้าลดความเสี่ยงในการตัดเฉือนและเพิ่มเสถียรภาพในการผลิตจำนวนมาก
















