
การสั่นสะเทือนในเครื่องกลึง CNC เป็นหนึ่งในปัญหาสำคัญที่สุดที่ส่งผลต่อเสถียรภาพในการตัดเฉือนในกระบวนการผลิตที่มีความแม่นยำสูง การสั่นสะเทือนไม่เพียงแต่ส่งผลต่อคุณภาพของพื้นผิวเท่านั้น แต่ยังลดความแม่นยำของขนาด อายุการใช้งานของเครื่องมือ ประสิทธิภาพการตัดเฉือน และความน่าเชื่อถือโดยรวมของการผลิตลงโดยตรง ในสภาพแวดล้อมทางอุตสาหกรรมจริง การสั่นสะเทือนมักปรากฏเป็นรอยขีดข่วนบนพื้นผิวของชิ้นส่วนที่ผ่านการกลึง เสียงตัดที่ผิดปกติ การก่อตัวของเศษวัสดุที่ไม่เสถียร หรือการสั่นของเครื่องมือที่มองเห็นได้ในระหว่างการทำงาน ปัญหาเหล่านี้มักเกิดขึ้นบ่อยเมื่อทำการกลึงเพลาที่ยาว ชิ้นส่วนที่มีผนังบาง สแตนเลส โลหะผสมไทเทเนียม หรือวัสดุที่มีความแข็งแรงสูง การสั่นสะเทือนในการกลึง CNC นั้นไม่ค่อยเกิดจากปัจจัยเดียว แต่โดยปกติแล้วเป็นผลมาจากการรวมกันของความแข็งแกร่งของโครงสร้างเครื่องจักร ความเสถียรของระบบเครื่องมือ พารามิเตอร์การตัด วิธีการจับยึดชิ้นงาน และการรบกวนจากสภาพแวดล้อมภายนอก เพื่อให้ได้การตัดเฉือนที่เสถียรและมีความแม่นยำสูง ผู้ผลิตต้องวิเคราะห์แหล่งที่มาของการสั่นสะเทือนอย่างเป็นระบบและใช้กลยุทธ์การควบคุมที่ครอบคลุมตลอดกระบวนการตัดเฉือนทั้งหมด
ความแข็งแกร่งของเครื่องจักรเป็นรากฐานของการควบคุมการสั่นสะเทือน
ความแข็งแกร่งของเครื่องจักรเป็นปัจจัยพื้นฐานที่สุดที่ส่งผลต่อเสถียรภาพในการกลึง CNC หากโครงสร้างของเครื่องจักรขาดความแข็งแกร่งเพียงพอ แม้จะเลือกเครื่องมืออย่างถูกต้องและปรับพารามิเตอร์การตัดให้เหมาะสมแล้ว ก็ไม่สามารถกำจัดแรงสั่นสะเทือนได้อย่างสมบูรณ์ ในระหว่างการตัด การเสียรูปทรงแบบยืดหยุ่นใดๆ ในแกนหมุน รางนำ เครื่องมือจับ หรือฐานเครื่องจักร สามารถทำให้ความไม่เสถียรในการตัดเพิ่มขึ้นและนำไปสู่การสั่นสะเทือน เครื่องจักรที่มีความแข็งแกร่งสูงมีความสำคัญอย่างยิ่งสำหรับการกลึงงานหนัก การตัดเฉือนความเร็วสูง และการตกแต่งชิ้นงานที่ต้องการความแม่นยำ ในการผลิตทางอุตสาหกรรม การปรับปรุงความแข็งแกร่งของโครงสร้างเป็นขั้นตอนแรกเสมอในการควบคุมแรงสั่นสะเทือน เพราะเป็นตัวกำหนดขีดจำกัดสูงสุดของเสถียรภาพและความแม่นยำในการตัดเฉือน
ความอ่อนแอทางโครงสร้างนำไปสู่พฤติกรรมการตัดที่ไม่เสถียร
เมื่อชิ้นส่วนเครื่องจักร เช่น ตลับลูกปืนแกนหมุน รางนำ หรือตัวจับยึดเครื่องมือ ขาดความแข็งแรงหรือสึกหรอ ระบบการตัดทั้งหมดจะเกิดความไม่เสถียร ความไม่เสถียรนี้จะถูกส่งตรงไปยังคมตัด ส่งผลให้เกิดรูปแบบการสั่นสะเทือนบนพื้นผิวชิ้นงาน ปัญหานี้จะรุนแรงมากขึ้นในระหว่างการตัดลึกหรือเมื่อทำการตัดเฉือนวัสดุแข็ง
- ความรุนแรงของการสั่นสะเทือนเพิ่มขึ้น
- การกระจายแรงตัดที่ไม่เสถียร
- ความสม่ำเสมอของความแม่นยำเชิงมิติที่ลดลง
- คุณภาพผิวสำเร็จไม่ดี
- อัตราการสึกหรอของเครื่องมือที่เร่งขึ้น
- ความเสี่ยงต่อความล้มเหลวในการผลิตเพิ่มขึ้น
การเสริมความแข็งแกร่งของโครงสร้างเครื่องจักรจะช่วยเพิ่มเสถียรภาพในการตัดเฉือนและลดข้อบกพร่องที่เกิดจากการสั่นสะเทือนได้อย่างมาก
ความเสถียรในการติดตั้งและบำรุงรักษาเครื่องจักร
แม้แต่เครื่องจักร CNC ที่มีความแข็งแรงสูงก็ยังอาจเกิดการสั่นสะเทือนได้หากสภาพการติดตั้งไม่เหมาะสมหรือการบำรุงรักษาไม่เพียงพอ ฐานรองที่มั่นคงจะช่วยให้แรงตัดถูกดูดซับได้อย่างเหมาะสมโดยไม่ส่งผ่านการสั่นสะเทือนที่ไม่พึงประสงค์
- การออกแบบฐานรากเครื่องจักรเสริมแรง
- การปรับระดับฐานเครื่องอย่างแม่นยำ
- ตรวจสอบการจัดแนวแกนหมุนเป็นประจำ
- การขันข้อต่อเชิงกลให้แน่น
- การบำรุงรักษาการหล่อลื่นรางนำทาง
- การควบคุมเสถียรภาพโครงสร้างในระยะยาว
การติดตั้งและการบำรุงรักษาที่ถูกต้องจะสร้างสภาพแวดล้อมทางกลที่เสถียรเพื่อประสิทธิภาพการกลึง CNC ที่สม่ำเสมอ
ระบบเครื่องมือตัดมีผลกระทบโดยตรงต่อการสั่นสะเทือน
ระบบเครื่องมือตัดเป็นอีกปัจจัยสำคัญที่มีผลต่อการสั่นสะเทือนระหว่างการกลึง CNC แม้จะใช้เครื่องจักรที่เสถียร แต่การเลือกเครื่องมือที่ไม่เหมาะสมหรือสภาพเครื่องมือที่ไม่ดีก็อาจทำให้เกิดปัญหาการสั่นสะเทือนอย่างรุนแรงได้ ความแข็งแกร่งของเครื่องมือ ความยาวส่วนที่ยื่นออกมา คุณภาพของวัสดุ ประเภทของสารเคลือบ และความคมของคมตัด ล้วนมีบทบาทสำคัญต่อความเสถียรของการตัดเฉือน ระบบเครื่องมือที่ออกแบบมาอย่างดีจะช่วยให้การตัดราบรื่น การก่อตัวของเศษวัสดุมีเสถียรภาพ และลดแรงต้านการตัด ในการผลิตที่ต้องการความแม่นยำสูง การเลือกเครื่องมือที่เหมาะสมที่สุดเป็นหนึ่งในวิธีที่มีประสิทธิภาพที่สุดในการควบคุมการสั่นสะเทือนและปรับปรุงคุณภาพพื้นผิว
รูปทรงของเครื่องมือที่ไม่เหมาะสมทำให้การตัดไม่เสถียร
รูปทรงของเครื่องมือตัดเป็นตัวกำหนดการกระจายแรงตัดในระหว่างการตัดเฉือน หากมุมคายเศษ มุมคลายตัว หรือรัศมีปลายคมตัดไม่ได้ออกแบบอย่างเหมาะสม แรงต้านการตัดจะเพิ่มขึ้นและมีโอกาสเกิดการสั่นสะเทือนมากขึ้น โดยเฉพาะอย่างยิ่งในการกลึงความเร็วสูงหรือการตัดวัสดุแข็ง
- ความผันผวนของแรงตัดที่เพิ่มขึ้น
- ประสิทธิภาพการหักชิปต่ำ
- การก่อตัวของร่องรอยการกระแทกบนพื้นผิว
- ความร้อนมีความเข้มข้นสูงขึ้นบริเวณโซนการตัด
- อายุการใช้งานของเครื่องมือลดลง
- เส้นทางการตัดเฉือนที่ไม่เสถียร
รูปทรงของเครื่องมือที่ได้รับการปรับให้เหมาะสมจะช่วยเพิ่มความเรียบเนียนในการตัดและลดการเกิดแรงสั่นสะเทือนได้อย่างมาก
การตั้งค่าเครื่องมือที่มีความแข็งแรงสูงช่วยลดการโก่งตัว
ความแข็งแรงของตัวจับยึดเครื่องมือและการตั้งค่าส่งผลโดยตรงต่อความต้านทานต่อการสั่นสะเทือน การยื่นของเครื่องมือมากเกินไปหรือการจับยึดที่ไม่แน่นหนาจะทำให้เครื่องมือโก่งตัวมากขึ้น ซึ่งจะทำให้เกิดการสั่นสะเทือนมากขึ้นในระหว่างการตัด
- ใช้การออกแบบส่วนยื่นของเครื่องมือแบบสั้น
- เลือกตัวจับยึดเครื่องมือที่มีความแข็งแรงสูง
- ใช้เม็ดมีดคาร์ไบด์หรือเม็ดมีดเคลือบผิว
- เสริมความแข็งแกร่งของเสถียรภาพแรงยึดจับ
- ลดความยาวของส่วนต่อขยายเครื่องมือ
- ตรวจสอบให้แน่ใจว่าคมมีดคมและมั่นคง
ระบบเครื่องมือที่แข็งแรงทนทานช่วยให้สภาวะการตัดมีเสถียรภาพแม้ภายใต้ภาระการตัดเฉือนที่สูง
ต้องปรับค่าพารามิเตอร์การตัดให้สมดุลอย่างระมัดระวัง
พารามิเตอร์การตัด เช่น ความเร็วรอบแกนหมุน อัตราป้อน และความลึกของการตัด มีบทบาทสำคัญในการควบคุมการสั่นสะเทือนของการกลึง CNC การตั้งค่าพารามิเตอร์ที่ไม่ถูกต้องอาจทำให้เกิดการสั่นพ้องระหว่างเครื่องมือและชิ้นงาน ส่งผลให้เกิดการสั่นสะเทือนอย่างรุนแรง การตัดด้วยความเร็วสูงไม่ได้ดีเสมอไป ในหลายกรณี ความเร็วที่มากเกินไปจะเพิ่มความไม่เสถียร การสร้างสมดุลที่เหมาะสมระหว่างประสิทธิภาพและความเสถียรเป็นสิ่งสำคัญสำหรับการผลิตชิ้นงานคุณภาพสูง
ความเร็วในการตัดที่สูงเกินไปจะเพิ่มความเสี่ยงต่อการสั่นสะเทือน
ความเร็วรอบแกนหมุนสูงอาจช่วยเพิ่มประสิทธิภาพการผลิตได้ แต่ก็อาจทำให้การสั่นสะเทือนรุนแรงขึ้นหากไม่ปรับให้เหมาะสมกับเครื่องมือและวัสดุ โดยเฉพาะอย่างยิ่งในงานกลึงสแตนเลส ไทเทเนียม และโลหะผสม
- ความไม่เสถียรแบบไดนามิกที่เพิ่มขึ้น
- โอกาสเกิดการสั่นพ้องสูงขึ้น
- การเร่งการสึกหรอของเครื่องมืออย่างรวดเร็ว
- คุณภาพผิวสำเร็จไม่ดี
- การสร้างความร้อนมากเกินไป
- ความน่าเชื่อถือในการตัดเฉือนลดลง
การเลือกความเร็วในการตัดที่เหมาะสมจะช่วยรักษาประสิทธิภาพการตัดเฉือนให้คงที่และลดความเสี่ยงจากแรงสั่นสะเทือน
การเพิ่มประสิทธิภาพอัตราการป้อนและระยะการตัด
อัตราการป้อนและระยะการตัดต้องได้รับการปรับอย่างระมัดระวังโดยพิจารณาจากประเภทของวัสดุและขั้นตอนการตัดเฉือน การผสมผสานที่ไม่เหมาะสมอาจทำให้ระบบการตัดทำงานหนักเกินไปและทำให้เกิดความไม่เสถียร
- ควบคุมการกระจายแรงตัด
- ปรับปรุงคุณภาพการตกแต่งพื้นผิว
- ลดความเสี่ยงจากการโก่งงอของเครื่องมือ
- รักษาเสถียรภาพในการตัดเฉือน
- เพิ่มประสิทธิภาพการควบคุมการก่อตัวของเศษโลหะ
- ปรับปรุงสมดุลประสิทธิภาพการผลิต
การปรับพารามิเตอร์อย่างเหมาะสมจะช่วยให้การทำงานของเครื่องกลึง CNC เป็นไปอย่างราบรื่นและเสถียร
ความเสถียรในการยึดชิ้นงานมีความสำคัญอย่างยิ่ง
การยึดชิ้นงานมักถูกมองข้าม แต่เป็นสาเหตุสำคัญอย่างหนึ่งของการสั่นสะเทือนในการกลึง CNC หากชิ้นงานไม่ได้รับการยึดอย่างแน่นหนา แม้แต่แรงตัดเพียงเล็กน้อยก็อาจทำให้เกิดการเคลื่อนที่หรือการสั่นไหวได้ ซึ่งเป็นปัญหาอย่างยิ่งสำหรับเพลาที่ยาว ชิ้นส่วนที่มีผนังบาง หรือรูปทรงที่ไม่สม่ำเสมอ ระบบยึดชิ้นงานที่มั่นคงจะช่วยให้แรงตัดทั้งหมดถูกดูดซับอย่างเหมาะสมโดยไม่ส่งผลกระทบต่อความแม่นยำในการกลึง
การยึดชิ้นงานไม่แน่นพอ ทำให้การตัดเฉือนไม่เสถียร
การจับยึดชิ้นงานที่ไม่แน่นหรือไม่สม่ำเสมอจะทำให้ชิ้นงานเคลื่อนที่ระหว่างการตัด ซึ่งจะก่อให้เกิดการสั่นสะเทือนและลดความแม่นยำในการตัดเฉือนโดยตรง
- การเคลื่อนตัวของชิ้นงานระหว่างการตัด
- ร่องรอยการสั่นสะเทือนบนพื้นผิวที่เพิ่มขึ้น
- ความคลาดเคลื่อนของความแม่นยำเชิงมิติ
- ลดความปลอดภัยในการกลึง
- ผลผลิตไม่สม่ำเสมอ
- ความเสี่ยงอัตราของเสียที่สูงขึ้น
แรงยึดจับที่แข็งแรงและสมดุลเป็นสิ่งสำคัญสำหรับการทำงานของเครื่องกลึง CNC ที่มีเสถียรภาพ
การออกแบบอุปกรณ์ยึดและการเพิ่มประสิทธิภาพการรองรับ
การออกแบบอุปกรณ์จับยึดขั้นสูงช่วยเพิ่มเสถียรภาพในการตัดเฉือนอย่างมีนัยสำคัญ โดยลดแหล่งกำเนิดการสั่นสะเทือนและเพิ่มความแข็งแรงของตัวรองรับ
- ใช้หัวจับแบบไฮดรอลิกหรือแบบนิวแมติก
- เพิ่มแท่นท้ายหรือแท่นรองรับตรงกลาง
- ปรับปรุงความแข็งแรงของโครงสร้างยึด
- กระจายแรงหนีบให้สม่ำเสมอ
- ลดความยาวที่ไม่ได้รับการรองรับให้น้อยที่สุด
- ออกแบบอุปกรณ์จับยึดแบบกำหนดเองสำหรับชิ้นส่วนที่ซับซ้อน
การออกแบบอุปกรณ์จับยึดชิ้นงานที่เหมาะสมช่วยให้สภาวะการตัดเฉือนมีความเสถียร แม้กระทั่งกับชิ้นส่วนที่ซับซ้อน
สภาพแวดล้อมภายนอกก็ส่งผลต่อความเสถียรในการตัดเฉือนเช่นกัน
นอกจากปัจจัยด้านเครื่องจักร เครื่องมือ และกระบวนการแล้ว สภาพแวดล้อมภายนอกก็สามารถส่งผลต่อการสั่นสะเทือนของการกลึง CNC ได้เช่นกัน แหล่งกำเนิดการสั่นสะเทือนภายนอก ฐานรากที่ไม่มั่นคง หรือความผันผวนของอุณหภูมิ ล้วนสามารถลดความเสถียรของการตัดเฉือนได้ สภาพแวดล้อมในโรงงานที่ควบคุมได้ดีจะช่วยรักษาประสิทธิภาพการตัดเฉือนให้สม่ำเสมอและลดการรบกวนที่ไม่คาดคิดระหว่างการผลิต
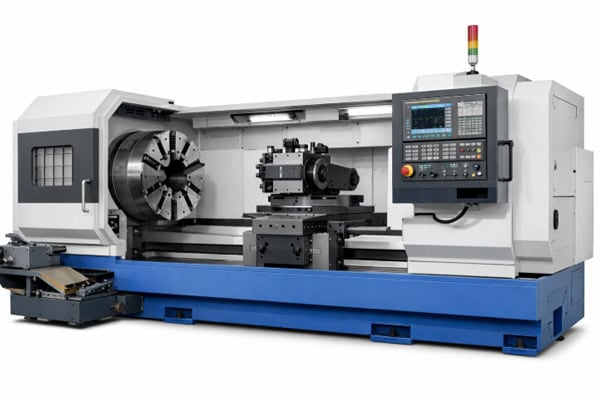
แหล่งกำเนิดการรบกวนจากการสั่นสะเทือนภายนอก
เครื่องจักรหนัก ระบบขนส่ง หรือพื้นไม่มั่นคงที่อยู่ใกล้เคียง อาจส่งแรงสั่นสะเทือนไปยังเครื่องจักร CNC ส่งผลต่อความแม่นยำในการขึ้นรูปและคุณภาพของพื้นผิว
- การส่งผ่านแรงสั่นสะเทือนของพื้นดิน
- การรบกวนระหว่างเครื่องจักร
- ความแม่นยำของการตัดเฉือนลดลง
- การเสื่อมคุณภาพของพื้นผิว
- การสนทนาเพิ่มมากขึ้น
- เสถียรภาพการผลิตที่ลดลง
มาตรการการแยกส่วนที่เหมาะสมจะช่วยลดอิทธิพลของการสั่นสะเทือนจากภายนอกได้
การควบคุมสภาพแวดล้อมการทำงานในโรงงานอย่างมีเสถียรภาพ
การรักษาเสถียรภาพของสภาพแวดล้อมการผลิตจะช่วยปรับปรุงความสม่ำเสมอในการผลิตในระยะยาวและลดปัญหาที่เกิดจากการสั่นสะเทือน
- ระบบควบคุมอุณหภูมิที่เสถียร
- ฐานรองเครื่องกันสั่นสะเทือน
- การออกแบบผังโรงงานที่เหมาะสมที่สุด
- การแบ่งเขตพื้นที่สำหรับอุปกรณ์หนัก
- สภาพแวดล้อมที่มีการควบคุมความชื้น
- ปรับปรุงเสถียรภาพโดยรวมของการตัดเฉือนให้ดียิ่งขึ้น
สภาพแวดล้อมในโรงงานที่ได้รับการออกแบบมาอย่างดีจะช่วยสนับสนุนการทำงานของเครื่องกลึง CNC ที่มีความแม่นยำสูง
การปรับปรุงอย่างเป็นระบบคือหัวใจสำคัญของการควบคุมการสั่นสะเทือน
การสั่นสะเทือนจากการกลึง CNC ไม่สามารถแก้ไขได้ด้วยการปรับเพียงครั้งเดียว ต้องใช้กลยุทธ์การปรับแต่งแบบครบวงจร ซึ่งรวมถึงความแข็งแกร่งของเครื่องจักร การออกแบบระบบเครื่องมือ การควบคุมพารามิเตอร์การตัด ความเสถียรในการจับยึดชิ้นงาน และการจัดการด้านสิ่งแวดล้อม การตรวจสอบอย่างต่อเนื่องและการปรับปรุงกระบวนการจะช่วยให้ผู้ผลิตได้งานกลึงที่เสถียร ความแม่นยำสูง และผลผลิตที่ดีขึ้นในการใช้งานจริงในอุตสาหกรรม
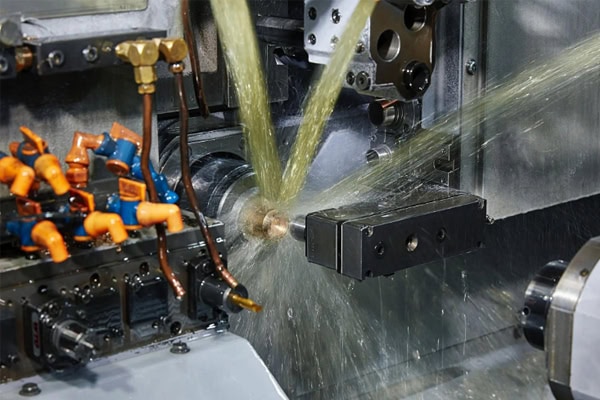
กลยุทธ์การควบคุมการสั่นสะเทือนแบบบูรณาการ
การผสมผสานวิธีการควบคุมหลายวิธีช่วยให้การทำงานของเครื่องกลึง CNC มีเสถียรภาพและมีประสิทธิภาพ
- ปรับปรุงความแข็งแกร่งของโครงสร้างเครื่องจักร
- เพิ่มประสิทธิภาพระบบเครื่องมือตัด
- ปรับพารามิเตอร์การตัดอย่างมีหลักการ
- เสริมความแข็งแกร่งให้กับการออกแบบอุปกรณ์ยึดชิ้นงาน
- ควบคุมแหล่งกำเนิดการสั่นสะเทือนในสิ่งแวดล้อม
- ตรวจสอบความเสถียรของการตัดเฉือนอย่างต่อเนื่อง
วิธีการที่เป็นระบบช่วยให้มั่นใจได้ถึงประสิทธิภาพการตัดเฉือนที่ปราศจากแรงสั่นสะเทือนในระยะยาว
การตรวจสอบแบบเรียลไทม์และการปรับปรุงกระบวนการ
ระบบตรวจสอบขั้นสูงช่วยตรวจจับการสั่นสะเทือนได้ตั้งแต่เนิ่นๆ และช่วยให้สามารถปรับกระบวนการได้ทันที ซึ่งช่วยเพิ่มเสถียรภาพในการผลิต
- การตรวจจับการสั่นสะเทือนแบบเรียลไทม์
- การปรับพารามิเตอร์แบบปรับได้
- อัตราชิ้นส่วนชำรุดลดลง
- ประสิทธิภาพการตัดเฉือนที่ดีขึ้น
- ความสามารถในการควบคุมกระบวนการที่ได้รับการปรับปรุง
- คุณภาพการผลิตที่คงที่ในระยะยาว
การปรับปรุงอย่างต่อเนื่องช่วยให้มั่นใจได้ถึงประสิทธิภาพการผลิตงานกลึง CNC ที่เชื่อถือได้และมีคุณภาพสูง
















