
ความเรียบของพื้นผิวชิ้นงานกลึง CNC ส่งผลโดยตรงต่อความแม่นยำในการประกอบชิ้นส่วน ความทนทานต่อการสึกหรอ ประสิทธิภาพการซีล และอายุการใช้งาน สำหรับบริษัทที่ซื้อเพลาที่มีความแม่นยำสูง ปลอกโลหะ ข้อต่อเกลียว และชิ้นส่วนกลึงตามสั่ง การปฏิบัติตามข้อกำหนดด้านขนาดเพียงอย่างเดียวอาจไม่เพียงพอ ร่องรอยของเครื่องมือ รอยขรุขระ รอยสั่น หรือรอยขีดข่วนเฉพาะจุดที่มองเห็นได้ อาจส่งผลต่อประสิทธิภาพการประกอบและผลิตภัณฑ์ การได้พื้นผิวที่เรียบสม่ำเสมอต้องอาศัยการผสมผสานที่เหมาะสมของวัสดุเครื่องมือตัด รัศมีปลายเครื่องมือ ความเร็วในการตัด อัตราการป้อน การจ่ายน้ำหล่อเย็น และความแข็งแกร่งของเครื่องจักร ด้วยการปรับพารามิเตอร์การตัดเฉือนและขั้นตอนการตรวจสอบให้เหมาะสม ผู้ผลิตสามารถลดการทำงานซ้ำ ปรับปรุงความสม่ำเสมอของชิ้นส่วนกลึง CNC และควบคุมต้นทุนการผลิตโดยรวมได้
ค่าความหยาบผิว (Ra) ในการกลึง CNC คืออะไร? ค่า Ra มีผลต่อคุณภาพชิ้นงานอย่างไร?
การวัดความหยาบผิวในการกลึง CNC เป็นการวัดความไม่สม่ำเสมอระดับจุลภาคบนพื้นผิวที่ผ่านการกลึง โดยทั่วไปจะแสดงเป็นค่า Ra หรือค่าความหยาบเฉลี่ยทางเลขคณิต ค่า Ra ที่ต่ำกว่าโดยทั่วไปบ่งชี้ว่าพื้นผิวมีความเรียบกว่า อย่างไรก็ตาม การพิจารณาว่าชิ้นส่วนนั้นตรงตามข้อกำหนดการใช้งานหรือไม่ จำเป็นต้องพิจารณาถึงความเป็นคลื่น รอยขรุขระ รอยขีดข่วน ความกลม และลักษณะทางเรขาคณิตอื่นๆ ด้วย
ในกระบวนการผลิตที่ต้องการความแม่นยำสูง ชิ้นส่วนต่างๆ ต้องการคุณภาพพื้นผิวที่แตกต่างกัน ตัวเชื่อมต่อทั่วไปอาจต้องการเพียงคุณภาพการกลึงมาตรฐาน ในขณะที่ที่นั่งแบริ่ง พื้นผิวสัมผัสแบบเลื่อน พื้นที่ซีล และชิ้นส่วนส่งกำลังที่ต้องการความแม่นยำสูง มักต้องการการควบคุมพื้นผิวที่เข้มงวดกว่า เมื่อจัดทำแบบร่างทางวิศวกรรม ทีมจัดซื้อควรระบุค่าความหยาบของพื้นผิวตามหน้าที่การใช้งานจริงของแต่ละชิ้นส่วน แทนที่จะขอค่า Ra ที่ต่ำที่สุดเท่าที่จะเป็นไปได้โดยอัตโนมัติ
ค่า Ra ทั่วไปในการกลึง CNC และการประยุกต์ใช้งาน
ค่าต่อไปนี้แสดงถึงข้อกำหนดทั่วไปสำหรับการตกแต่งพื้นผิว ข้อกำหนดที่แท้จริงควรพิจารณาตามวัสดุ กระบวนการผลิต และหน้าที่ของชิ้นส่วน
| ความขรุขระของพื้นผิว | ลักษณะพื้นผิวโดยทั่วไป | การใช้งานทั่วไป |
| รา 6.3 ไมโครเมตร | ร่องรอยจากการกลึงที่เห็นได้ชัด | พื้นผิวที่ไม่สำคัญและชิ้นส่วนกลทั่วไป |
| รา 3.2 ไมโครเมตร | การกลึงแบบมาตรฐาน | เพลาและข้อต่อทั่วไป |
| รา 1.6 ไมโครเมตร | พื้นผิวที่ผ่านการกลึงละเอียดกว่า | ชิ้นส่วนเชิงกลที่มีความแม่นยำสูงและพื้นผิวสัมผัส |
| รา 0.8 ไมโครเมตร | พื้นผิวค่อนข้างเรียบ | ชิ้นส่วนที่ต้องการคุณภาพการสัมผัสที่ดีขึ้น |
| Ra 0.4 μm หรือต่ำกว่า | พื้นผิวที่เรียบเนียน | คัดสรรความพอดีที่แม่นยำและพื้นผิวการใช้งานที่เหมาะสม |
ค่าเหล่านี้ไม่ใช่ผลลัพธ์ที่รับประกันได้สำหรับวัสดุหรือเครื่องจักรทุกชนิด ผิวสำเร็จสุดท้ายขึ้นอยู่กับรูปทรงของเครื่องมือ สภาพการตัด การยึดเกาะของวัสดุ การสั่นสะเทือนของเครื่องจักร และวิธีการวัด สำหรับชิ้นส่วนที่มีข้อกำหนดทางเทคนิคที่เข้มงวด แบบร่างทางวิศวกรรมควรระบุมาตรฐานความหยาบและตำแหน่งการตรวจสอบไว้อย่างชัดเจน
เหตุใดความหยาบของพื้นผิวจึงส่งผลต่อประสิทธิภาพของชิ้นส่วน?
- ความแม่นยำในการประกอบ: หากเพลาสัมผัสกับตลับลูกปืนหรือปลอกสวมเข้ากับหมุด ความไม่สม่ำเสมอของพื้นผิวที่มากเกินไปอาจส่งผลต่อสภาวะการสัมผัสจริงและระยะห่างในการประกอบ
- ความต้านทานการสึกหรอ: สภาพพื้นผิวมีผลต่อแรงเสียดทาน การก่อตัวของฟิล์มหล่อลื่น และพฤติกรรมการสึกหรอ ประสิทธิภาพที่แท้จริงยังขึ้นอยู่กับวัสดุ ภาระ และการหล่อลื่นด้วย
- ความน่าเชื่อถือในการปิดผนึก: รอยขีดข่วนหรือลวดลายพื้นผิวที่ไม่เหมาะสมบนพื้นผิวรอยต่ออาจเพิ่มความเสี่ยงต่อการรั่วไหล
- ประสิทธิภาพการต้านทานความล้า: ชิ้นส่วนบางชนิดที่ต้องรับแรงกระทำซ้ำๆ มีความไวต่อรอยบากบนพื้นผิวและข้อบกพร่องจากการผลิต ทำให้คุณภาพของพื้นผิวมีความสำคัญเป็นพิเศษ
- คุณภาพด้านรูปลักษณ์: พื้นผิวที่มีลักษณะสม่ำเสมอช่วยปรับปรุงรูปลักษณ์ของชิ้นส่วนโลหะที่มองเห็นได้ และช่วยให้การตกแต่งพื้นผิวมีความสม่ำเสมอยิ่งขึ้น
การเข้าใจถึงความสำคัญในทางปฏิบัติของข้อกำหนด Ra ช่วยให้ทีมวิศวกรรมสามารถกำหนดมาตรฐานการตัดเฉือนที่เหมาะสม ในขณะเดียวกันก็รักษาสมดุลระหว่างคุณภาพพื้นผิว ประสิทธิภาพการผลิต และต้นทุนการจัดซื้อ
วิธีการเลือกเครื่องมือกลึง CNC เพื่อให้ได้พื้นผิวที่เรียบเนียนยิ่งขึ้น
รูปทรงของเครื่องมือ วัสดุของเม็ดมีด สภาพของคมตัด และการสึกหรอของเครื่องมือ ล้วนมีผลต่อวิธีการกำจัดวัสดุและลักษณะของพื้นผิวสุดท้าย แม้จะใช้เครื่องกลึง CNC เครื่องเดียวกัน แต่เม็ดมีดที่ไม่เหมาะสม คมตัดที่สึกหรอ หรือคมตัดที่สะสม ก็สามารถทำให้เกิดรอยตัดที่เห็นได้ชัด สำหรับงานกลึง CNC ที่ต้องการความแม่นยำสูง การเลือกเครื่องมือควรคำนึงถึงวัสดุของชิ้นงาน สภาพการตัด รูปทรงของชิ้นส่วน และผิวสำเร็จที่ต้องการ
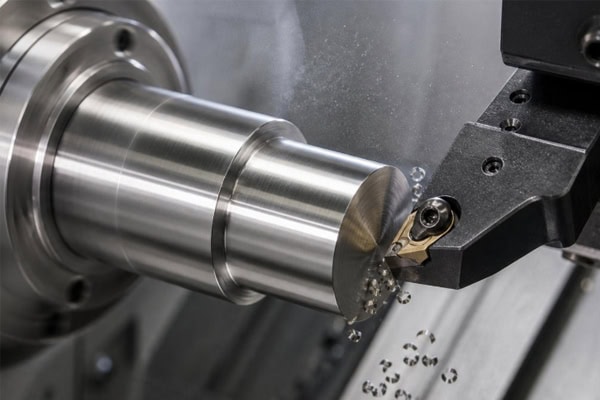
เคล็ดลับการเลือกเครื่องมือสำหรับวัสดุชิ้นงานประเภทต่างๆ
การเลือกเม็ดมีดที่ออกแบบมาให้เหมาะสมกับวัสดุชิ้นงานจะช่วยลดแรงต้านในการตัด ปรับปรุงการก่อตัวของเศษวัสดุ และลดข้อบกพร่องบนพื้นผิวให้น้อยที่สุด
- การกลึงอลูมิเนียม: โดยทั่วไปแล้วโลหะผสมอลูมิเนียมมีคุณสมบัติในการกลึงที่ดี แต่บางเกรดอาจเกิดการสะสมของเศษวัสดุที่ขอบและการยึดติดของวัสดุได้ เม็ดมีดคมที่ขัดเงาอย่างดีซึ่งออกแบบมาสำหรับอลูมิเนียมโดยเฉพาะสามารถช่วยปรับปรุงคุณภาพผิวงานได้ เมื่อรักษาความสะอาดของคมตัดอยู่เสมอ
- การกลึงสแตนเลส: สแตนเลสสามารถสร้างความร้อนจากการตัดได้สูงและเกิดการแข็งตัวจากการทำงาน เม็ดมีดกลึงจึงต้องมีความเหนียว ความต้านทานการสึกหรอ และคุณสมบัติการควบคุมเศษที่ดี ควรหลีกเลี่ยงการเสียดสีระหว่างเครื่องมือและชิ้นงานเป็นเวลานาน
- การกลึงเหล็กกล้าคาร์บอนและเหล็กกล้าอัลลอย: เลือกเกรดเม็ดมีดตามความแข็งของวัสดุและสภาวะการอบชุบความร้อน สำหรับงานตกแต่งผิว ความคมของคมตัด ความเสถียรของเม็ดมีด และการควบคุมการสึกหรอมีความสำคัญเป็นพิเศษ
- การกลึงทองเหลือง: โดยทั่วไปแล้วทองเหลืองมีคุณสมบัติในการกลึงที่ดี รูปทรงของเครื่องมือที่เหมาะสมจะช่วยลดเสี้ยนและข้อบกพร่องที่ขอบได้
- การกลึงพลาสติกวิศวกรรม: วัสดุเช่น POM และ PEEK จำเป็นต้องควบคุมความร้อนในการตัด การเสียรูปยืดหยุ่น และแรงกดในการจับยึดอย่างระมัดระวัง เครื่องมือที่คมและพารามิเตอร์การตัดที่เหมาะสมจะช่วยลดรอยขรุขระ รอยหลอมละลาย และการเปลี่ยนแปลงขนาดให้น้อยที่สุด
วัสดุ เครื่องมือ และพารามิเตอร์การตัดต้องทำงานประสานกัน สำหรับวัสดุที่ยากต่อการขึ้นรูปหรือชิ้นส่วนที่มีความแม่นยำสูง ควรทำการทดลองตัดและวัดพื้นผิวเพื่อกำหนดกระบวนการขั้นสุดท้าย แทนที่จะคัดลอกพารามิเตอร์จากวัสดุที่ไม่เกี่ยวข้อง
รัศมีปลายเครื่องมือและสภาพคมตัดมีผลต่อค่า Ra อย่างไร?
รัศมีปลายคมของเครื่องมือมีผลต่อความสูงที่เหลืออยู่ตามทฤษฎีของรอยกลึง ภายใต้เงื่อนไขที่คล้ายคลึงกัน การเพิ่มรัศมีปลายคมให้เหมาะสมสามารถลดความหยาบของพื้นผิวทางเรขาคณิตได้ อย่างไรก็ตาม รัศมีที่ใหญ่เกินไปอาจเพิ่มแรงตัดในแนวรัศมี ทำให้เพลาที่เรียวบาง ชิ้นส่วนที่มีผนังบาง หรือชิ้นส่วนที่มีความแข็งแรงไม่เพียงพอ มีความเสี่ยงต่อการสั่นสะเทือนมากขึ้น
ในระหว่างการผลิตชิ้นงาน ควรพิจารณาแนวทางปฏิบัติดังต่อไปนี้:
- เลือกรัศมีปลายหัวตัดที่เหมาะสมตามความแข็งแรงของชิ้นส่วน เพื่อป้องกันไม่ให้แรงตัดมากเกินไปก่อให้เกิดรอยขีดข่วน
- ใช้เม็ดมีดที่อยู่ในสภาพดีสำหรับการตกแต่งชิ้นงาน โดยเปลี่ยนเม็ดมีดที่สึกหรอ บิ่น หรือมีวัสดุติดแน่นอย่างเห็นได้ชัด
- ตรวจสอบระยะยื่นของตัวจับยึดเครื่องมือและการยึดจับชิ้นงานเพื่อลดการเสียรูปทรงแบบยืดหยุ่นภายในระบบเครื่องมือให้น้อยที่สุด
- ใช้เครื่องมือจับยึดและตัวรองรับที่เหมาะสมสำหรับชิ้นส่วนผนังบาง เพื่อลดข้อบกพร่องบนพื้นผิวที่เกิดจากการเสียรูป
- เลือกรูปทรงของตัวกันเศษวัสดุที่เหมาะสมกับวัสดุชิ้นงาน เพื่อป้องกันไม่ให้เศษวัสดุขูดขีดพื้นผิวที่เสร็จแล้ว
การใช้เครื่องมือที่เหมาะสมจะช่วยปรับปรุงคุณภาพพื้นผิวและช่วยรักษาความคงตัวของขนาดในระหว่างการผลิตเป็นชุด ลดความผันแปรของคุณภาพที่เกิดจากการเปลี่ยนแปลงสภาพของเครื่องมือ
วิธีการปรับพารามิเตอร์การกลึง CNC เพื่อลดความหยาบของพื้นผิว
ความเร็วในการตัด อัตราการป้อน และความลึกของการตัด เป็นพารามิเตอร์สำคัญที่มีผลต่อคุณภาพพื้นผิวในการกลึง CNC การตั้งค่าที่เหมาะสมจะแตกต่างกันไปตามวัสดุ เครื่องมือ และความแข็งแรงของเครื่องจักร การเพิ่มความเร็วรอบแกนหมุนเพียงอย่างเดียวไม่ได้รับประกันว่าจะได้ผิวงานที่ดีขึ้น หากอัตราการป้อน รูปทรงของเครื่องมือ และการรองรับชิ้นงานไม่ได้รับการควบคุมอย่างเหมาะสม
แนวทางที่น่าเชื่อถือกว่าคือการปรับปรุงขั้นตอนการตกแต่งขั้นสุดท้ายโดยใช้คำแนะนำของผู้ผลิตเครื่องมือ คุณสมบัติของวัสดุ และผลการทดลองตัด
การเพิ่มประสิทธิภาพอัตราป้อนและความเร็วในการตัด
ภายใต้แบบจำลองทางเรขาคณิตในอุดมคติที่เรียบง่าย ความหยาบผิวในการกลึงตามทฤษฎีจะสัมพันธ์กับกำลังสองของอัตราป้อนต่อรอบ และแปรผกผันกับรัศมีปลายคมของเครื่องมือ การประมาณค่าที่ใช้กันทั่วไปคือ:
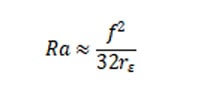
ที่ไหน:
(f) หมายถึง อัตราป้อนต่อรอบ
(r_\varepsilon) แทนรัศมีปลายเครื่องมือ
สูตรนี้ช่วยอธิบายถึงอิทธิพลของร่องรอยเครื่องมือทางเรขาคณิต แต่ไม่รับประกันค่า Ra ที่แท้จริง เนื่องจากแรงสั่นสะเทือน การสึกหรอของเครื่องมือ การยึดเกาะของวัสดุ และข้อผิดพลาดของเครื่องจักร อาจส่งผลต่อพื้นผิวสุดท้ายได้
วิธีการปรับพารามิเตอร์ให้เหมาะสมในทางปฏิบัติ ได้แก่:
- ลดอัตราการป้อนชิ้นงานขั้นสุดท้ายให้เหมาะสม: โดยทั่วไปแล้ว อัตราการป้อนที่ต่ำลงจะช่วยลดความสูงของรอยเครื่องมือตามทฤษฎี อย่างไรก็ตาม อัตราการป้อนที่ต่ำเกินไปอาจทำให้เกิดการเสียดสี การยึดเกาะของวัสดุ หรือลดประสิทธิภาพการผลิต การทดลองตัดจะช่วยกำหนดช่วงที่เหมาะสมได้
- ปรับความเร็วในการตัดให้เหมาะสม: สำหรับวัสดุบางชนิด การเพิ่มความเร็วในการตัดสามารถลดขอบที่สะสมและปรับปรุงคุณภาพพื้นผิวได้ อย่างไรก็ตาม ต้องพิจารณาถึงความทนทานต่อความร้อนของเม็ดมีด ขีดจำกัดความเร็วของเครื่องจักร และอุณหภูมิในการตัดด้วย
- รักษาระยะเผื่อการตกแต่งให้สม่ำเสมอ: ระยะเผื่อที่มากเกินไปอาจทำให้ภาระในการตัดเพิ่มขึ้น ในขณะที่ระยะเผื่อที่น้อยเกินไปอาจทำให้เครื่องมือเสียดสีกับพื้นผิวโดยไม่สามารถรักษาเงื่อนไขการตัดที่เสถียรได้
- แยกพารามิเตอร์การกัดหยาบและการกัดละเอียด: การกัดหยาบให้ความสำคัญกับการกำจัดวัสดุอย่างสม่ำเสมอ ในขณะที่การกัดละเอียดจะเน้นที่คุณภาพพื้นผิว ความแม่นยำของขนาด และความเสถียรในการตัด
- ตรวจสอบผลลัพธ์ผ่านการทดลองตัด: วัดพื้นผิวจริงด้วยเครื่องวัดความหยาบผิว และบันทึกค่าพารามิเตอร์ สภาพของเครื่องมือ และล็อตวัสดุ เพื่อกำหนดช่วงการผลิตที่สามารถทำซ้ำได้
วิธีการประสานความลึกของการตัดและระยะเผื่อการตัดเฉือน
ความลึกของการตัดมีผลต่อแรงตัด การเกิดความร้อน และภาระของเครื่องมือ การตัดหยาบมักให้ความสำคัญกับอัตราการกำจัดวัสดุ ในขณะที่การตัดละเอียดต้องการระยะเผื่อการตัดที่สม่ำเสมอและเหมาะสมเพื่อป้องกันการเปลี่ยนแปลงอย่างฉับพลันของภาระการตัด
สำหรับเพลาเรียว ปลอกผนังบาง และชิ้นส่วนที่มีเส้นผ่านศูนย์กลางเล็ก การตัดที่ลึกเกินไปอาจทำให้ชิ้นงานโก่งงอหรือสั่นสะเทือนได้ ควรปรับลำดับการตัดตามโครงสร้างของชิ้นส่วน ใช้การจับยึดและวิธีการรองรับที่เหมาะสม และหลีกเลี่ยงการเปลี่ยนแปลงแรงตัดอย่างกะทันหันในระหว่างการตกแต่งชิ้นงาน
สำหรับเพลาแบบขั้นบันไดที่มีเส้นผ่านศูนย์กลางหลายขนาด ควรวางแผนเส้นทางการเคลื่อนที่ของเครื่องมืออย่างระมัดระวัง เพื่อลดรอยบนพื้นผิวที่เกิดจากการเข้าและออกของเครื่องมือให้น้อยที่สุด
วิธีการปรับสารหล่อเย็นและการกำจัดเศษวัสดุในการกลึง CNC ให้เหมาะสมเพื่อป้องกันรอยขีดข่วนและการสั่นสะเทือน
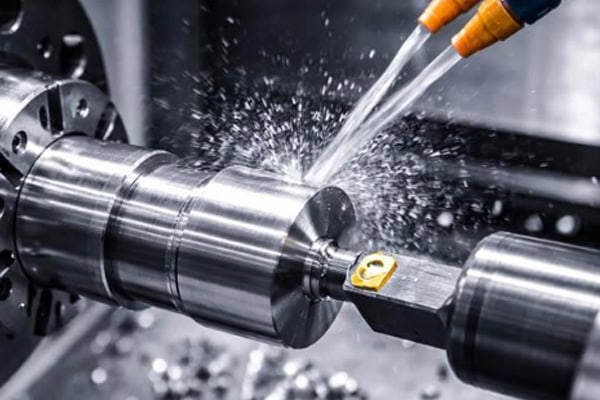
สารหล่อเย็น วิธีการหล่อเย็น และการระบายเศษวัสดุ มีผลต่อทั้งอายุการใช้งานของเครื่องมือและคุณภาพพื้นผิวของชิ้นงาน หากเศษวัสดุไม่สามารถออกจากบริเวณการตัดได้อย่างมีประสิทธิภาพ เศษวัสดุอาจเสียดสีกับเครื่องมือและชิ้นงานซ้ำๆ ทำให้เกิดรอยขีดข่วน รอยบุ๋ม หรือความหยาบผิวที่ไม่สม่ำเสมอเฉพาะจุด การจัดการเศษวัสดุอย่างมีประสิทธิภาพมีความสำคัญอย่างยิ่งเมื่อทำการกลึงสแตนเลส ปลอกรูลึก และชิ้นส่วนเพลาในกระบวนการผลิตต่อเนื่อง
การจัดการระบบส่งน้ำหล่อเย็นและพื้นที่ตัด
- ตรวจสอบให้แน่ใจว่าน้ำหล่อเย็นไปถึงบริเวณที่ทำการตัด: ตำแหน่งของหัวฉีดและทิศทางการไหลควรตรงกับทิศทางการป้อนของเครื่องมือ เพื่อให้ครอบคลุมพื้นที่การตัดได้อย่างมีประสิทธิภาพ
- รักษาคุณภาพของน้ำหล่อเย็น: ควบคุมความเข้มข้น ความสะอาด และการกรองให้เหมาะสมกับเครื่องจักรและวัสดุ เพื่อป้องกันสิ่งปนเปื้อนไม่ให้ไปขูดขีดชิ้นงาน
- เลือกวิธีการหล่อลื่นที่เหมาะสม: วัสดุแต่ละชนิดต้องการสภาวะการระบายความร้อนและการหล่อลื่นที่แตกต่างกัน ปฏิบัติตามคำแนะนำเกี่ยวกับเครื่องมือและขีดความสามารถของอุปกรณ์ให้เหมาะสม
- ควบคุมการสะสมความร้อน: ในระหว่างการผลิตอย่างต่อเนื่อง ให้ตรวจสอบอุณหภูมิของชิ้นงานและสภาวะความร้อนของเครื่องจักร เพื่อลดความแปรปรวนของขนาดและพื้นผิว
- หลีกเลี่ยงการระบายความร้อนแบบไม่ต่อเนื่องที่ไม่เหมาะสม: ภายใต้สภาวะการใช้งานเครื่องมือและการตัดบางอย่าง การจ่ายสารหล่อเย็นที่ไม่สม่ำเสมออาจทำให้เกิดการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลัน วิธีการระบายความร้อนควรสอดคล้องกับวัสดุของเครื่องมือและกระบวนการตัดเฉือน
การควบคุมชิปและการจัดการการสั่นสะเทือน
ควรปรับปรุงการระบายเศษโลหะและความแข็งแกร่งของเครื่องจักรไปพร้อมกัน โดยเฉพาะอย่างยิ่งเมื่อทำการกลึงรูลึก เพลาเรียว หรือวัสดุที่ก่อให้เกิดเศษโลหะยาวต่อเนื่อง
- เลือกรูปทรงของตัวแบ่งเศษและพารามิเตอร์การป้อนที่เหมาะสม เพื่อให้ได้เศษที่สามารถระบายออกได้อย่างมีประสิทธิภาพ
- ตรวจสอบระยะยื่นของเครื่องมือเพื่อลดการสั่นสะเทือนที่เกิดจากการยื่นของตัวจับยึดเครื่องมือมากเกินไป
- สำหรับชิ้นงานที่มีขนาดเล็ก ควรใช้แท่นรองชิ้นงาน แท่นหยุดชิ้นงาน หรืออุปกรณ์รองรับที่เหมาะสมอื่นๆ
- ตรวจสอบคอลเล็ต หัวจับ ปากจับแบบอ่อน และพื้นผิวกำหนดตำแหน่ง เพื่อให้แน่ใจว่าการจับยึดชิ้นงานมีความมั่นคงและลดการเยื้องศูนย์ให้น้อยที่สุด
- ตรวจสอบการสั่นสะเทือนที่ผิดปกติในแกนหมุน ป้อมเครื่องมือ และระบบจับยึดชิ้นงาน และตรวจสอบการสึกหรอหรือความหลวม
- ควรขจัดเศษวัสดุออกทันทีหลังจากทำการกลึงเสร็จ เพื่อป้องกันรอยขีดข่วนระหว่างการขนย้ายและการจัดเก็บ
เมื่อควบคุมพารามิเตอร์การตัด การจ่ายสารหล่อเย็น และการระบายเศษวัสดุอย่างเหมาะสม คุณภาพพื้นผิวจะคงความสม่ำเสมอได้ง่ายขึ้นในระหว่างการผลิตอย่างต่อเนื่อง
วิธีการตรวจสอบความหยาบของพื้นผิวที่กลึงด้วยเครื่อง CNC และรักษาความสม่ำเสมอของชิ้นงานในแต่ละล็อต
การตรวจสอบด้วยสายตาอาจช่วยระบุรอยขีดข่วน รอยขรุขระ และรอยเครื่องมือที่ไม่สม่ำเสมอได้อย่างชัดเจน แต่ไม่สามารถทดแทนการวัดความหยาบผิวอย่างมืออาชีพได้ ชิ้นส่วนที่มีความแม่นยำสูงซึ่งมีค่า Ra ที่ระบุไว้ ควรวัดโดยใช้เครื่องวัดความหยาบผิวที่เหมาะสม โดยปฏิบัติตามตำแหน่งการวัด ทิศทาง และมาตรฐานที่เกี่ยวข้อง
สำหรับชิ้นส่วนที่มีความแม่นยำสูงหรือพื้นผิวใช้งานที่สำคัญ การตรวจสอบความหยาบของพื้นผิวควรทำควบคู่กับการวัดขนาด การตรวจสอบความกลม การวัดความเบี่ยงเบน และการตรวจสอบทางเรขาคณิตอื่นๆ
วิธีการตรวจสอบคุณภาพเชิงปฏิบัติสำหรับการกลึง CNC
- การตรวจสอบชิ้นงานตัวอย่างแรก: เมื่อเริ่มใช้โปรแกรม เครื่องมือ หรือวัสดุชุดใหม่ ให้ตรวจสอบขนาดที่สำคัญและผิวสำเร็จของชิ้นงาน เพื่อยืนยันว่ากระบวนการเป็นไปตามข้อกำหนดในแบบร่าง
- การตรวจสอบระหว่างกระบวนการผลิต: กำหนดความถี่ในการสุ่มตัวอย่างตามปริมาณการผลิต ความเสี่ยงของชิ้นส่วน และการสึกหรอของเครื่องมือ เพื่อตรวจจับการเปลี่ยนแปลงในสภาวะการตัดเฉือนได้ตั้งแต่เนิ่นๆ
- การตรวจสอบขั้นสุดท้าย: ยืนยันขนาดที่สำคัญ ความเรียบผิว คุณสมบัติของเกลียว และลักษณะภายนอกก่อนส่งมอบ
- การจัดการอายุการใช้งานของเครื่องมือ: บันทึกเวลาการใช้งานของเครื่องมือ ปริมาณการผลิต และผลการวัดพื้นผิว เพื่อวางแผนการเปลี่ยนเครื่องมือก่อนที่คุณภาพจะลดลง
- การจัดการบันทึกการตรวจสอบ: เก็บรักษาผลการวัดและพารามิเตอร์การผลิตสำหรับชิ้นส่วนสำคัญ เพื่อติดตามความแปรผันของแต่ละล็อตและสนับสนุนการปรับปรุงอย่างต่อเนื่อง
บริษัทที่ซื้อบริการกลึง CNC ควรระบุข้อกำหนดเกี่ยวกับความหยาบของพื้นผิวและพื้นผิวที่เกี่ยวข้องอย่างชัดเจนในแบบร่างทางวิศวกรรม หากเฉพาะพื้นผิวสัมผัสบางส่วนเท่านั้นที่ต้องการค่า Ra ต่ำ ควรระบุตำแหน่งเหล่านั้นอย่างชัดเจนเพื่อหลีกเลี่ยงการตกแต่งพื้นผิวที่ไม่จำเป็นทั่วทั้งชิ้นส่วน
วิธีการเลือกซัพพลายเออร์เครื่องกลึง CNC ที่มีความแม่นยำสูง
การคัดเลือกซัพพลายเออร์มีความสำคัญไม่แพ้กันในการทำให้ได้ผิวสำเร็จที่สม่ำเสมอและความแม่นยำของขนาด นอกเหนือจากการกำหนดค่าเครื่องจักรแล้ว ผู้ซื้อควรประเมินความสามารถในการตรวจสอบทางวิศวกรรม ความพร้อมของวัสดุ การจัดการเครื่องมือ อุปกรณ์ตรวจสอบ การสนับสนุนการปรับสภาพพื้นผิว และขั้นตอนการควบคุมคุณภาพของล็อตการผลิตด้วย
TiRapid ให้บริการงานกลึง CNC งานกัด CNC และบริการการผลิตที่มีความแม่นยำสูงอื่นๆ สำหรับบริษัทต่างๆ ที่ต้องการชิ้นส่วนโลหะตามสั่ง ชิ้นส่วนพลาสติกวิศวกรรม ต้นแบบ และการผลิตจำนวนมาก
เมื่อขอใบเสนอราคา โปรดแนบโมเดล CAD 3 มิติในรูปแบบ STEP หรือ STP, แบบเขียนแบบทางวิศวกรรม 2 มิติ, เกรดวัสดุ, ปริมาณ, ค่า Ra ที่ต้องการ และค่าความคลาดเคลื่อนที่สำคัญ ข้อมูลเหล่านี้จะช่วยให้ทีมวิศวกรรมประเมินความเป็นไปได้ในการผลิตและจัดทำใบเสนอราคาที่เหมาะสม
ในการประเมินผู้จำหน่าย โปรดพิจารณาสิ่งต่อไปนี้:
- ผู้ผลิตสามารถนำวัสดุที่ระบุมาขึ้นรูปด้วยเครื่องจักรและตรงตามค่าความคลาดเคลื่อนที่สำคัญในแบบร่างได้หรือไม่?
- ผู้จำหน่ายมีอุปกรณ์ตรวจสอบความหยาบผิวและขนาดที่เหมาะสมหรือไม่?
- ผู้จำหน่ายสามารถให้การอนุมัติชิ้นงานตัวอย่างแรกและการตรวจสอบระหว่างกระบวนการผลิตได้หรือไม่?
- ผู้ผลิตสามารถให้คำแนะนำด้านการออกแบบเพื่อการผลิต (DFM) โดยพิจารณาจากรูปทรงเรขาคณิตของชิ้นส่วนได้หรือไม่?
- ผู้จำหน่ายมีกำลังการผลิตเพียงพอและมีตารางการส่งมอบที่เหมาะสมหรือไม่?
- ซัพพลายเออร์สามารถตอบสนองความต้องการด้านการลบคม การปรับสภาพพื้นผิว และบรรจุภัณฑ์ได้หรือไม่?
ด้วยการกำหนดข้อกำหนดเกี่ยวกับความหยาบของพื้นผิว การเลือกเครื่องมือตัดที่เหมาะสม การเพิ่มประสิทธิภาพพารามิเตอร์การตัด การควบคุมสารหล่อเย็นและการระบายเศษโลหะ และการดำเนินการตรวจสอบอย่างสม่ำเสมอ ผู้ผลิตสามารถปรับปรุงคุณภาพพื้นผิวและความสม่ำเสมอของชิ้นงานกลึง CNC ได้
สำหรับโครงการที่เกี่ยวข้องกับเพลาที่มีความแม่นยำสูง ปลอก ชิ้นส่วนเกลียว และชิ้นส่วนหมุนแบบกำหนดเอง โปรดระบุวัสดุ ขนาด ความคลาดเคลื่อน และข้อกำหนดการตกแต่งพื้นผิวในขั้นตอนการขอใบเสนอราคา เพื่อให้ได้โซลูชันการผลิตที่ตรงกับการใช้งานจริง















