
สำหรับวัสดุที่ยากต่อการขึ้นรูปด้วยเครื่องจักร เช่น โลหะผสมไทเทเนียม โลหะผสมพิเศษ และเหล็กกล้าไร้สนิม การสิ้นเปลืองเครื่องมือเป็นปัจจัยสำคัญที่ส่งผลต่อต้นทุนการกัด CNC การตัดแบบเต็มความกว้างแบบดั้งเดิมมักจะสร้างแรงตัดและความร้อนสูง ทำให้เครื่องมือสึกหรอเร็วขึ้น ในทางกลับกัน การกัดแบบทรอยคอยด์จะควบคุมการสัมผัสในแนวรัศมีและเส้นทางการเคลื่อนที่ของเครื่องมือ ทำให้ภาระการตัดมีความเสถียรมากขึ้น คุณค่าของมันไม่เพียงแต่ช่วยยืดอายุการใช้งานของเครื่องมือเท่านั้น แต่ยังช่วยลดเวลาหยุดทำงานที่เกิดจากการเปลี่ยนเครื่องมือ ลดความเสี่ยงในการขึ้นรูป และเพิ่มความเสถียรของกระบวนการอีกด้วย
เหตุใดวัสดุที่ยากต่อการขึ้นรูปจึงเหมาะสมเป็นพิเศษสำหรับการกัดแบบทรอยอยด์
โดยทั่วไป วัสดุที่ยากต่อการขึ้นรูปด้วยเครื่องจักร มักมีความแข็งแรงสูง การนำความร้อนต่ำ หรือมีแนวโน้มที่จะแข็งตัวเมื่อใช้งาน ทำให้เครื่องมือต้องรับภาระสูงเป็นเวลานานในระหว่างการกัดขึ้นรูปด้วยวิธีดั้งเดิม
การลดภาระเครื่องมือแบบทันที
การกัดแบบทรอยอยดัลใช้ความลึกของการตัดในแนวรัศมีที่น้อยกว่า kết hợp กับอัตราป้อนที่ค่อนข้างสูง ทำให้เครื่องมือสามารถรักษาเสถียรภาพในการตัดได้ดียิ่งขึ้น
- ลดแรงกระแทกที่เกิดขึ้นเมื่อเครื่องมือสัมผัสกับวัสดุปริมาณมากอย่างกะทันหัน
- ลดแรงกดเฉพาะจุดบนคมตัดและลดความเสี่ยงที่คมตัดจะบิ่น
- กระจายแรงตัดให้สม่ำเสมอยิ่งขึ้นและเพิ่มเสถียรภาพในการตัดเฉือน
การควบคุมแรงกดนี้มีความสำคัญอย่างยิ่งเมื่อทำการกลึงวัสดุ เช่น โลหะผสมไทเทเนียม
การลดความเข้มข้นของความร้อนในการตัด
ความร้อนที่เกิดขึ้นขณะทำการตัดเฉือนวัสดุที่แข็งมักจะสะสมอยู่ใกล้คมตัด หากไม่สามารถระบายความร้อนออกไปได้ทันเวลา จะทำให้เครื่องมือสึกหรอเร็วขึ้น การลดระยะการสัมผัสในแนวรัศมีสามารถลดภาระความร้อนที่เกิดขึ้นในแต่ละครั้งของการตัด ในขณะที่การเคลื่อนที่แบบทรอยคอยด์อย่างต่อเนื่องจะช่วยลดเวลาที่เครื่องมืออยู่ในบริเวณเดียวกันให้น้อยที่สุด เมื่อรวมกับวิธีการระบายความร้อนที่เหมาะสม จะช่วยระบายความร้อนออกจากบริเวณการตัดได้
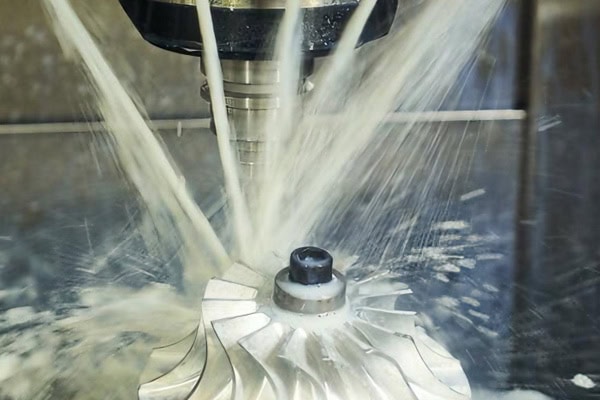
การกัดแบบทรอยโคอิดัลช่วยประหยัดเครื่องมือได้มากแค่ไหน?
ไม่มีเปอร์เซ็นต์การยืดอายุการใช้งานของเครื่องมือที่เป็นสากลสำหรับวัสดุและเครื่องจักรทุกประเภท ผลลัพธ์ที่ได้จริงนั้นได้รับผลกระทบจากปัจจัยต่างๆ เช่น เกรดของวัสดุ ยี่ห้อของเครื่องมือ พารามิเตอร์การตัด ความแข็งแรงของเครื่องจักร และความลึกของการตัดเฉือน
การลดภาระในการใช้งานจะช่วยยืดอายุการใช้งานของเครื่องมือได้
เมื่อปรับพารามิเตอร์ให้เหมาะสม การกัดแบบทรอยคอยดัลโดยทั่วไปจะช่วยชะลอการสึกหรอของเครื่องมือที่ผิดปกติ ทำให้เหมาะอย่างยิ่งสำหรับงานต่างๆ เช่น การกัดร่องลึก การกัดช่อง และการกำจัดวัสดุปริมาณมาก
- ลดการสึกหรอที่เกิดจากการรับน้ำหนักสูงเป็นเวลานานบนคมตัด
- ลดโอกาสการเปลี่ยนเครื่องมือ prematurely ที่เกิดจากการบิ่นของคมมีด ความเสียหายจากความร้อน และปัญหาอื่นๆ
- ลดจำนวนเครื่องมือที่จำเป็นในการทำงานผลิตชิ้นเดียวกันให้เสร็จสมบูรณ์
หากกระบวนการเดิมต้องเปลี่ยนเครื่องมือบ่อย การปรับเส้นทางการตัดให้เหมาะสมจะช่วยลดการสิ้นเปลืองเครื่องมือได้โดยทั่วไป อย่างไรก็ตาม ผลลัพธ์ที่เฉพาะเจาะจงยังคงต้องได้รับการยืนยันผ่านการทดลองตัดจริงและข้อมูลการผลิตในสถานที่จริง
การประหยัดนั้นไม่ได้จำกัดอยู่แค่ตัวเครื่องมือเท่านั้น
ในการคำนวณต้นทุนการผลิต หลายบริษัทมักมุ่งเน้นเฉพาะราคาซื้อเครื่องมือ และมองข้ามความสูญเสียทางอ้อมที่เกิดจากการเปลี่ยนเครื่องมือ การตั้งค่าเครื่องจักร และเวลาหยุดทำงาน
- การเปลี่ยนเครื่องมือน้อยลงสามารถลดเวลาการทำงานของอุปกรณ์เสริมเครื่องจักรได้
- การรักษาเสถียรภาพของเครื่องมือช่วยลดความผันแปรของขนาดและลดโอกาสในการทำงานซ้ำ
- การลดความเสียหายของเครื่องมือที่เกิดขึ้นโดยไม่คาดคิด จะช่วยลดผลกระทบของการหยุดทำงานโดยไม่ได้วางแผนต่อตารางการผลิตได้
ในการประเมินผลประโยชน์ทางเศรษฐกิจของการกัดแบบทรอยคอยดัล ควรพิจารณาต้นทุนที่เกี่ยวข้องกับเครื่องมือ อุปกรณ์ และประสิทธิภาพการผลิตควบคู่กันไป
วิธีการเพิ่มประสิทธิภาพสูงสุดของการกัดแบบทรอยอยด์ผ่านการเลือกพารามิเตอร์
การกัดแบบทรอยอยด์ไม่ใช่แค่การเปลี่ยนเส้นทางการเคลื่อนที่ของเครื่องมือให้เป็นแบบโค้งเท่านั้น การประสานพารามิเตอร์ก็มีผลต่อผลลัพธ์ของการตัดเฉือนด้วยเช่นกัน
การควบคุมการทำงานในแนวรัศมี
หัวใจสำคัญของการตัดเฉือนแบบทรอยอยด์คือการรักษาความกว้างในการตัดตามแนวรัศมีให้ค่อนข้างแคบ
- ตั้งค่าการจับยึดรัศมีที่เหมาะสมตามขนาดเส้นผ่านศูนย์กลางของเครื่องมือ วัสดุชิ้นงาน และประสิทธิภาพของเครื่องจักร
- ควรหลีกเลี่ยงการปล่อยให้เครื่องมือรับแรงตัดที่มากเกินไปอย่างกะทันหันเพื่อพยายามเพิ่มปริมาณการกำจัดวัสดุต่อรอบ
- เมื่อทำการกลึงวัสดุ เช่น โลหะผสมพิเศษ ควรให้ความสำคัญเป็นพิเศษกับการสะสมความร้อนและการรับน้ำหนักของเครื่องมือ
ความกว้างในการตัดรัศมีที่เหมาะสมจะช่วยรักษาเสถียรภาพของสภาวะการทำงานของเครื่องมือ
ปรับอัตราการป้อนให้เหมาะสม
การจับยึดในแนวรัศมีขนาดเล็กจะต้องจับคู่กับพารามิเตอร์การป้อนที่เหมาะสม มิเช่นนั้นประสิทธิภาพการตัดเฉือนอาจลดลง
- ปรับอัตราการป้อนต่อฟันตามจำนวนร่องของเครื่องมือและคุณลักษณะของวัสดุ
- รักษาการตัดอย่างต่อเนื่องและลดแรงเสียดทานที่ไร้ประสิทธิภาพระหว่างเครื่องมือกับพื้นผิวชิ้นงาน
- สร้างสมดุลระหว่างประสิทธิภาพการตัดเฉือนและอายุการใช้งานของเครื่องมือ โดยการผสมผสานอัตราป้อนที่ค่อนข้างสูงเข้ากับความลึกของการตัดในแนวรัศมีที่น้อย
เป้าหมายหลักของการปรับพารามิเตอร์ให้เหมาะสมนั้น ไม่ใช่การเพิ่มความเร็วรอบของแกนหมุนอย่างไม่เลือกหน้า แต่เป็นการรักษาให้เครื่องมือทำงานตัดได้อย่างมีประสิทธิภาพอย่างต่อเนื่อง
วัสดุที่ขึ้นรูปยากชนิดใดบ้างที่ได้รับประโยชน์สูงสุดจากการกัดแบบทรอยโคอิดัล?
การกัดแบบทรอยโคอิดัลเหมาะสำหรับงานตัดเฉือนที่มีภาระสูง โดยเฉพาะอย่างยิ่งวัสดุที่เส้นทางการเคลื่อนที่ของเครื่องมือแบบดั้งเดิมมักทำให้เครื่องมือสึกหรออย่างรวดเร็ว
โลหะผสมไทเทเนียมและโลหะผสมพิเศษ
โลหะผสมไทเทเนียมและซูเปอร์อัลลอยที่มีส่วนประกอบของนิกเกล มีความแข็งแรงสูงและค่าการนำความร้อนต่ำ ทำให้มีแนวโน้มที่จะเกิดอุณหภูมิสูงและเร่งการสึกหรอของเครื่องมือในระหว่างการกัดขึ้นรูป
- ใช้ระยะการจับยึดรัศมีที่เล็กลงเพื่อลดภาระการตัด
- ใช้เส้นทางการตัดที่ต่อเนื่องและคงที่เพื่อลดแรงกระแทกต่อคมตัด
ผสานกระบวนการนี้เข้ากับระบบหล่อเย็นแรงดันสูงเพื่อเพิ่มประสิทธิภาพการระบายความร้อนในบริเวณที่ทำการตัด
เหล็กกล้าไร้สนิมและวัสดุที่มีความแข็งแรงสูงอื่นๆ
เหล็กกล้าไร้สนิมบางชนิดมีแนวโน้มที่จะแข็งตัวขึ้นจากการใช้งานอย่างเห็นได้ชัด หากเครื่องมือเสียดสีกับบริเวณเดิมซ้ำๆ สภาพการกลึงอาจเสื่อมลงได้
- ทำการตัดอย่างต่อเนื่องและหลีกเลี่ยงการปล่อยให้เครื่องมืออยู่บนพื้นผิวที่กำลังตัดนานเกินไป
- ตั้งค่าความลึกในการตัดให้เหมาะสมเพื่อลดผลกระทบจากการแข็งตัวของวัสดุ
ปรับเส้นทางการเคลื่อนที่ของเครื่องมือให้เหมาะสม เพื่อให้การเคลื่อนที่ของเครื่องมือมีความต่อเนื่องและเสถียรยิ่งขึ้น
วิธีตรวจสอบว่าการกัดแบบทรอยอยด์ช่วยประหยัดเครื่องมือได้มากแค่ไหน
สำหรับผู้ผลิต ข้อมูลการผลิตจริงสะท้อนถึงประสิทธิผลของการปรับปรุงกระบวนการได้อย่างแม่นยำกว่าอายุการใช้งานของเครื่องมือตามทฤษฎี
เปรียบเทียบปริมาณการใช้เครื่องมือต่อชิ้นส่วน
บันทึกปริมาณการผลิตจริงเมื่อทำการกลึงวัสดุชนิดเดียวกันด้วยเส้นทางการเคลื่อนที่ของเครื่องมือแบบธรรมดาและแบบทรอยคอยด์ และคำนวณจำนวนเครื่องมือที่ใช้ไปสำหรับจำนวนชิ้นส่วนที่ผลิตเสร็จแต่ละจำนวนที่กำหนด ในขณะเดียวกัน ให้เปรียบเทียบความเสถียรของขนาด คุณภาพพื้นผิว และประสิทธิภาพของเครื่องมือในแต่ละชุดการผลิต เพื่อลดอิทธิพลของความแปรปรวนระหว่างเครื่องมือแต่ละชิ้น
ติดตามการเปลี่ยนเครื่องมือและเวลาหยุดทำงาน
นอกเหนือจากปริมาณเครื่องมือแล้ว ควรบันทึกจำนวนการเปลี่ยนเครื่องมือ เวลาในการตั้งค่า เวลาในการผลิต และเวลาหยุดทำงานที่ผิดปกติ เพื่อพิจารณาว่าการกัดแบบทรอยคอยด์ช่วยลดต้นทุนการผลิตโดยรวมได้จริงหรือไม่ โดยการรวมเงื่อนไขการสึกหรอของเครื่องมือเข้ากับความเสถียรของขนาดชิ้นส่วน ผู้ผลิตสามารถสร้างแบบจำลองอายุการใช้งานของเครื่องมือที่แม่นยำยิ่งขึ้นและปรับพารามิเตอร์การผลิตให้เหมาะสมได้
สรุป
ประโยชน์ของการกัดแบบทรอยคอยดัลยังขยายไปถึงการจัดการการผลิตด้วย โดยการบันทึกข้อมูลการตัดเฉือนสำหรับวัสดุ เครื่องมือ และพารามิเตอร์ต่างๆ ผู้ผลิตสามารถกำหนดมาตรฐานอายุการใช้งานของเครื่องมือได้อย่างแม่นยำยิ่งขึ้น และลดการพึ่งพาการตัดสินใจจากประสบการณ์ สำหรับวัสดุเช่นโลหะผสมไทเทเนียมและซูเปอร์อัลลอย สภาวะการตัดเฉือนที่เสถียรจะช่วยลดความแปรปรวนของขนาด การแก้ไขงาน และโอกาสที่จะเกิดการหยุดทำงานโดยไม่คาดคิด TiRapid สามารถให้คำแนะนำกระบวนการกัด CNC ที่เหมาะสมตามรูปทรงของชิ้นส่วน คุณลักษณะของวัสดุ และปริมาณการผลิต ช่วยให้ลูกค้าเพิ่มประสิทธิภาพกระบวนการผลิตและต้นทุนการผลิตโดยรวม















