
ชิ้นส่วนยานยนต์โดยทั่วไปมีโครงสร้างเชิงพื้นที่ที่ซับซ้อน คุณลักษณะการขึ้นรูปหลายทิศทาง และความต้องการความแม่นยำสูง ชิ้นส่วนรอบข้างเครื่องยนต์ ตัวเชื่อมต่อแชสซีรถยนต์ ตัวเรือนเกียร์ ชิ้นส่วนระบบบังคับเลี้ยว และชิ้นส่วนโครงสร้างของรถยนต์พลังงานใหม่ อาจมีพื้นผิวการขึ้นรูปหลายพื้นผิว รูเอียง รูปทรงโค้ง ร่องยึด และตำแหน่งการประกอบที่แม่นยำ การขึ้นรูปด้วยเครื่อง CNC สามแกนแบบดั้งเดิมต้องมีการตั้งค่าและการปรับทิศทางชิ้นงานหลายครั้ง ซึ่งอาจเพิ่มเวลาในการขึ้นรูปและอาจนำไปสู่ความคลาดเคลื่อนของขนาดเนื่องจากการกำหนดตำแหน่งซ้ำๆ
การตัดเฉือนด้วยเครื่อง CNC ห้าแกนใช้การควบคุมแบบประสานงานของแกนเชิงเส้นสามแกนและแกนหมุนสองแกน ทำให้เครื่องมือตัดสามารถเข้าถึงพื้นผิวชิ้นงานจากทิศทางต่างๆ และทำการตัดเฉือนบนพื้นผิวหลายๆ พื้นผิวได้ในการตั้งค่าเพียงครั้งเดียวหรือด้วยการตั้งค่าที่น้อยลง สำหรับชิ้นส่วนยานยนต์ที่มีรูปทรงเรขาคณิตที่ซับซ้อน ตำแหน่งรูในอวกาศ และคุณลักษณะที่ต้องการความแม่นยำสูงบนพื้นผิวหลายๆ พื้นผิว การตัดเฉือนด้วยเครื่อง CNC ห้าแกนสามารถลดการกำหนดตำแหน่งซ้ำๆ ปรับปรุงความต่อเนื่องของการตัดเฉือน และให้โซลูชันทางเทคนิคที่ยืดหยุ่นสำหรับการผลิตชิ้นส่วนที่ซับซ้อนตามสั่ง TiRapid ให้บริการการตัดเฉือนด้วยเครื่อง CNC ห้าแกนและบริการสนับสนุนการผลิตสำหรับการพัฒนาชิ้นส่วนยานยนต์ การผลิตต้นแบบ และการผลิตจำนวนมาก ผ่านการวิเคราะห์โครงสร้างชิ้นส่วน การออกแบบกระบวนการตัดเฉือน การเลือกวัสดุ การควบคุมความแม่นยำ และการตรวจสอบคุณภาพ ข้อกำหนดการออกแบบสำหรับชิ้นส่วนยานยนต์ที่มีหลายพื้นผิวจะถูกแปลงเป็นโซลูชันการตัดเฉือนที่สามารถนำไปปฏิบัติได้ ช่วยให้ลูกค้าควบคุมระยะเวลาการผลิต คุณภาพชิ้นส่วน และต้นทุนการผลิต
ความท้าทายในการขึ้นรูปและการแก้ปัญหาด้วยเครื่องจักร CNC ห้าแกนสำหรับชิ้นส่วนยานยนต์ที่มีพื้นผิวหลายแบบ
ชิ้นส่วนยานยนต์ที่มีหลายพื้นผิวโดยทั่วไปต้องใช้การกัด การเจาะ การคว้าน การขึ้นรูปตามรูปทรง และการขึ้นรูปพื้นผิวเฉพาะจุดจากทิศทางต่างๆ ยิ่งโครงสร้างของชิ้นส่วนซับซ้อนมากเท่าใด ความสัมพันธ์เชิงพื้นที่ระหว่างพื้นผิวที่ต้องขึ้นรูปก็จะยิ่งใกล้ชิดมากขึ้นเท่านั้น และความต้องการวิธีการจับยึดชิ้นงาน เส้นทางการเคลื่อนที่ของเครื่องมือ และความแม่นยำในการขึ้นรูปก็จะยิ่งสูงขึ้นเท่านั้น
ลักษณะโครงสร้างและข้อกำหนดการขึ้นรูปชิ้นส่วนยานยนต์หลายพื้นผิว
ชิ้นส่วนยานยนต์ที่มีพื้นผิวหลายด้านไม่ได้จำกัดเฉพาะชิ้นส่วนที่มีพื้นผิวเรียบหลายด้านเท่านั้น แต่ยังรวมถึงชิ้นส่วนที่มีความแม่นยำสูงที่มีรูเอียง พื้นผิวโค้งที่ซับซ้อน โพรงลึก และโครงสร้างการติดตั้งที่ไม่สม่ำเสมอ ขนาดและตำแหน่งของพื้นผิวการตัดเฉือนที่แตกต่างกันอาจมีความสัมพันธ์กันโดยตรง ตัวอย่างเช่น การเบี่ยงเบนตำแหน่งของรูยึดหนึ่งรูอาจส่งผลต่อการประกอบและการเชื่อมต่อของชิ้นส่วนที่อยู่ติดกัน
ชิ้นส่วนยานยนต์ที่มีพื้นผิวหลายด้านทั่วไปและข้อกำหนดในการขึ้นรูปด้วยเครื่องจักรมีดังต่อไปนี้:
| ประเภทชิ้นส่วนยานยนต์ | ลักษณะโครงสร้างทั่วไป | การใช้งานเครื่องจักร CNC แบบห้าแกน |
| ส่วนประกอบเครื่องยนต์และระบบส่งกำลัง | ตำแหน่งรูหลายตำแหน่งบนพื้นผิว, ร่องสำหรับติดตั้ง, พื้นผิวโค้ง และรูปทรงที่ซับซ้อน | การกัดพื้นผิวหลายด้าน การเจาะรูเอียง และการกัดพื้นผิวสำหรับติดตั้งที่มีความแม่นยำสูง |
| ตัวเรือนระบบส่งกำลังและเพลาขับ | รูเชื่อมต่อหลายทิศทาง รูรับแบริ่ง และโพรงภายใน | การขึ้นรูปพื้นผิวหลายด้าน การขึ้นรูปตามแบบรู และการขึ้นรูปตามรูปทรงตัวเรือน |
| ตัวเชื่อมต่อแชสซีรถยนต์ | รูปทรงไม่สม่ำเสมอ พื้นผิวติดตั้งเอียง และตำแหน่งรูเจาะที่ไม่เป็นระเบียบ | การกัดขึ้นรูปหลายมุม การกลึงพื้นผิวเชื่อมต่อ และการกลึงตำแหน่งรู |
| ส่วนประกอบของระบบบังคับเลี้ยว | โครงสร้างโค้ง อินเทอร์เฟซการเชื่อมต่อ และตำแหน่งการประกอบที่แม่นยำ | การขึ้นรูปพื้นผิวโค้ง การขึ้นรูปพื้นผิวสำหรับติดตั้ง และการขึ้นรูปตามรูปทรงที่แม่นยำ |
| ชิ้นส่วนโครงสร้างสำหรับรถยนต์พลังงานใหม่ | โครงสร้างน้ำหนักเบา อินเทอร์เฟซหลายพื้นผิว และรูปทรงเชิงพื้นที่ที่ซับซ้อน | การกัดขึ้นรูปหลายพื้นผิว การขึ้นรูปโครงสร้างตามรูปทรง และการขึ้นรูปตำแหน่งการเชื่อมต่อ |
ลำดับความสำคัญในการขึ้นรูปชิ้นส่วนเหล่านี้ไม่ได้จำกัดอยู่เพียงแค่การตอบสนองความต้องการด้านขนาดของพื้นผิวแต่ละส่วนเท่านั้น แต่ยังต้องควบคุมความสัมพันธ์เชิงตำแหน่งระหว่างพื้นผิวการขึ้นรูปที่แตกต่างกัน ระยะห่างของรู ความตั้งฉาก และขนาดของส่วนต่อประสานในการประกอบอีกด้วย การขึ้นรูปด้วยเครื่อง CNC ห้าแกนสามารถลดข้อจำกัดในการเข้าถึงเครื่องมือที่เกิดจากโครงสร้างที่ซับซ้อนได้โดยการปรับตำแหน่งสัมพัทธ์ระหว่างเครื่องมือตัดและชิ้นงาน
ข้อจำกัดของการตัดเฉือนแบบหลายขั้นตอนแบบดั้งเดิม
การตัดเฉือนด้วยเครื่อง CNC แบบสามแกนแบบดั้งเดิมนั้นอาศัยแกนการเคลื่อนที่เชิงเส้นสามแกนเป็นหลักในการควบคุมการเคลื่อนที่ของเครื่องมือ เมื่อชิ้นส่วนยานยนต์มีหลายด้าน พื้นผิวเอียง หรือคุณลักษณะเชิงพื้นที่ที่ซับซ้อน การตัดเฉือนมักต้องใช้การหมุน การจัดตำแหน่งใหม่ของอุปกรณ์จับยึด หรือเครื่องจักรหลายเครื่อง
การตั้งค่าหลายแบบอาจนำไปสู่ปัญหาดังต่อไปนี้:
- การกำหนดตำแหน่งซ้ำๆ อาจทำให้เกิดข้อผิดพลาดสะสม ส่งผลให้ยากต่อการรักษาความสัมพันธ์เชิงตำแหน่งที่สม่ำเสมอระหว่างพื้นผิวการตัดเฉือนที่แตกต่างกัน
- อุปกรณ์จับยึดและเครื่องมือกำหนดตำแหน่งเฉพาะทางจะเพิ่มเวลาในการเตรียมงาน ในขณะที่ชิ้นส่วนที่ซับซ้อนอาจต้องออกแบบวิธีการจับยึดชิ้นงานหลายแบบ
- โพรงลึก รูเอียง และพื้นผิวโค้งเฉพาะจุด อาจถูกจำกัดด้วยความยาวของเครื่องมือและทิศทางการเข้าถึง ทำให้การตัดเฉือนทำได้ยากขึ้น
- การถอด ติดตั้ง และเคลื่อนย้ายชิ้นงานซ้ำๆ เพิ่มขั้นตอนการผลิตและยืดระยะเวลาในการส่งมอบต้นแบบและการผลิตเป็นล็อต
สำหรับชิ้นส่วนสั่งทำพิเศษในขั้นตอนการพัฒนาชิ้นส่วนยานยนต์ การปรับเปลี่ยนการออกแบบบ่อยครั้งยังเพิ่มภาระงานที่เกี่ยวข้องกับการปรับแต่งอุปกรณ์จับยึดและการแก้ไขโปรแกรมการตัดเฉือน การใช้เครื่องจักร CNC แบบห้าแกนสามารถลดความจำเป็นในการใช้อุปกรณ์จับยึดเฉพาะบางอย่าง และปรับปรุงความสม่ำเสมอในการกำหนดตำแหน่งระหว่างชิ้นส่วนต่างๆ ในการตัดเฉือนผ่านจุดอ้างอิงการจับยึดชิ้นงานที่เป็นมาตรฐานเดียวกัน
โซลูชันการตัดเฉือน CNC ห้าแกนขั้นพื้นฐาน
การตัดเฉือนด้วยเครื่อง CNC แบบห้าแกนใช้แกนเชิงเส้น X, Y และ Z ร่วมกับแกนหมุนสองแกนเพื่อควบคุมทิศทางการเคลื่อนที่ของเครื่องมือ เครื่องจักรจะปรับการวางแนวของเครื่องมือตามรูปทรงของชิ้นงาน ทำให้เครื่องมือสามารถเข้าถึงด้านต่างๆ พื้นผิวเอียง และพื้นผิวโค้งที่ซับซ้อนได้ สำหรับการตัดเฉือนชิ้นส่วนยานยนต์ที่มีหลายพื้นผิว แผนงานโดยทั่วไปจะรวมถึงการวิเคราะห์แบบจำลองสามมิติ การกำหนดจุดอ้างอิงการตัดเฉือน การออกแบบอุปกรณ์จับยึด การวางแผนเส้นทางการเคลื่อนที่ของเครื่องมือ และการตรวจสอบโปรแกรมการตัดเฉือน สำหรับชิ้นส่วนที่เหมาะสมสำหรับการตัดเฉือนแบบรวม สามารถตัดเฉือนหลายพื้นผิวได้ในขั้นตอนเดียว สำหรับชิ้นส่วนขนาดใหญ่ โครงสร้างที่ซับซ้อน หรือส่วนประกอบที่มีข้อกำหนดการจับยึดชิ้นงานพิเศษ ความแม่นยำจะถูกควบคุมโดยการจัดเรียงจำนวนขั้นตอนและลำดับการตัดเฉือนอย่างเหมาะสม การตัดเฉือนแบบห้าแกนไม่ได้หมายความว่าทุกชิ้นส่วนจะต้องผลิตด้วยเครื่องห้าแกน สำหรับชิ้นส่วนยานยนต์ที่มีโครงสร้างที่เรียบง่ายและพื้นผิวการตัดเฉือนที่เข้าถึงได้ง่าย การตัดเฉือนแบบสามแกนหรือสี่แกนก็อาจตอบสนองความต้องการในการผลิตได้เช่นกัน ควรเลือกการผสมผสานที่เหมาะสมของอุปกรณ์และกระบวนการโดยพิจารณาจากโครงสร้างชิ้นส่วนและการวิเคราะห์ต้นทุนการตัดเฉือน

ขั้นตอนการออกแบบและดำเนินการกระบวนการตัดเฉือนชิ้นส่วนยานยนต์หลายพื้นผิวด้วยเครื่อง CNC ห้าแกน
คุณภาพการขึ้นรูปชิ้นส่วนยานยนต์ที่มีหลายพื้นผิวขึ้นอยู่กับความสามารถของอุปกรณ์และความเหมาะสมของการออกแบบกระบวนการเบื้องต้น จำเป็นต้องพัฒนาวิธีการขึ้นรูปที่เหมาะสมตามวัสดุ ขนาดชิ้นส่วน รูปทรงโครงสร้าง และข้อกำหนดในการประกอบที่แตกต่างกัน
การวิเคราะห์แบบร่างชิ้นส่วนและการกำหนดจุดอ้างอิงการตัดเฉือน
ก่อนเริ่มกระบวนการขึ้นรูปชิ้นงาน จำเป็นต้องวิเคราะห์โครงสร้างชิ้นงานโดยอิงจากแบบจำลองสามมิติ ภาพวาดทางวิศวกรรมสองมิติ และข้อกำหนดทางเทคนิคของลูกค้า ซึ่งรวมถึงการระบุขนาดที่สำคัญ พื้นผิวที่ประกบกัน ตำแหน่งรู พื้นที่ผนังบาง และคุณลักษณะการขึ้นรูปที่ต้องการการควบคุมเป็นพิเศษ สำหรับตัวเรือนเกียร์รถยนต์ ควรให้ความสำคัญเป็นพิเศษกับรูยึดแบริ่ง พื้นผิวเชื่อมต่อ และความสัมพันธ์เชิงตำแหน่งระหว่างรูปแบบรูต่างๆ สำหรับขายึดแชสซี ควรเน้นที่ระยะห่างของรูยึด ความเรียบของพื้นผิวเชื่อมต่อ และขนาดโครงสร้างของพื้นที่รับน้ำหนัก ขนาดที่สำคัญจะแตกต่างกันไปในแต่ละชิ้นส่วน และต้องกำหนดจุดอ้างอิงการขึ้นรูปตามข้อกำหนดการประกอบจริง จุดอ้างอิงการขึ้นรูปที่เหมาะสมจะให้การอ้างอิงตำแหน่งที่เป็นหนึ่งเดียวสำหรับการดำเนินการในขั้นตอนต่อไป การรวมพื้นผิวยึดหลัก รูระบุตำแหน่ง หรือจุดอ้างอิงการออกแบบเข้ากับการวางแผนกระบวนการสามารถลดข้อผิดพลาดในการถ่ายโอนมิติระหว่างการดำเนินการได้ สำหรับชิ้นส่วนที่มีพื้นผิวการขึ้นรูปที่แม่นยำหลายพื้นผิว จำเป็นต้องประเมินด้วยว่าการแปลงจุดอ้างอิงจะส่งผลต่อตำแหน่งรู ความขนาน ความตั้งฉาก และความแม่นยำของรูปทรงหรือไม่
การวางแผนเส้นทางการตัดเฉือนและการวางแนวเครื่องมือแบบห้าแกน
การตัดเฉือนด้วยเครื่อง CNC ห้าแกน ไม่เพียงแต่ต้องกำหนดเส้นทางการเคลื่อนที่ของเครื่องมือตามทิศทาง X, Y และ Z เท่านั้น แต่ยังต้องควบคุมทิศทางการเคลื่อนที่ของแกนหมุนทั้งสองด้วย การปรับทิศทางการเคลื่อนที่ของเครื่องมือสามารถปรับปรุงการเข้าถึงการตัดเฉือนสำหรับพื้นผิวโค้งที่ซับซ้อน พื้นผิวเอียง และโพรงลึกเฉพาะจุดได้ ในระหว่างการออกแบบกระบวนการ โดยทั่วไปแล้วจำเป็นต้องเลือกเครื่องมือ ทิศทางการตัด และลำดับการตัดเฉือนที่เหมาะสมตามรูปทรงของชิ้นงาน เส้นทางการเคลื่อนที่ของเครื่องมือควรหลีกเลี่ยงการชนกันระหว่างอุปกรณ์จับยึด ชิ้นงาน และส่วนประกอบของเครื่องจักร ในขณะเดียวกันก็ต้องควบคุมความยาวส่วนที่ยื่นออกมาของเครื่องมือเพื่อลดการสั่นสะเทือนและการเสียรูปในระหว่างการตัด
| คุณสมบัติการกลึง | ข้อควรพิจารณาที่สำคัญในการออกแบบกระบวนการ | ผลลัพธ์การตัดเฉือนที่คาดหวัง |
| รูยึดสำหรับติดตั้งบนพื้นผิวหลายประเภท | กำหนดจุดอ้างอิงตำแหน่งที่เป็นมาตรฐานเดียวกัน และวางแผนลำดับการเจาะรู | ระยะห่างของรูควบคุมและความสัมพันธ์เชิงตำแหน่งสัมพัทธ์ |
| รูเอียงและพื้นผิวทำมุม | ปรับมุมของเครื่องมือและตรวจสอบพื้นที่การเข้าถึงเครื่องมือ | ลดขั้นตอนการติดตั้งที่ซับซ้อนและอุปกรณ์เสริมที่จำเป็น |
| พื้นผิวโค้งและรูปทรงไม่สม่ำเสมอ | ปรับเส้นทางการเคลื่อนที่ของเครื่องมือและทิศทางการตัดให้เหมาะสม | ปรับปรุงความต่อเนื่องและคุณภาพของพื้นผิว |
| โพรงลึกและร่องเฉพาะจุด | เลือกความยาวของเครื่องมือและพารามิเตอร์การตัดที่เหมาะสม | ลดความเสี่ยงจากการรบกวน การสั่นสะเทือน และการสึกหรอของเครื่องมือ |
สำหรับชิ้นส่วนยานยนต์ที่มีพื้นผิวการตัดเฉือนหลายพื้นผิว การวางแผนการวางแนวเครื่องมือจำเป็นต้องสร้างสมดุลระหว่างประสิทธิภาพการตัดเฉือนและความเสถียรของมิติ การออกแบบเส้นทางการตัดเฉือนที่เหมาะสมสามารถลดการตัดในอากาศและการเคลื่อนที่แบบหมุนที่ไม่จำเป็น ในขณะเดียวกันก็ช่วยลดการเปลี่ยนแปลงเฉพาะจุดของแรงตัดระหว่างการตัดเฉือนได้
การเพิ่มประสิทธิภาพรูปแบบการจับยึดชิ้นงานและลำดับการตัดเฉือน
รูปแบบการจับยึดชิ้นงานส่งผลโดยตรงต่อความเสถียรของชิ้นงานระหว่างการตัดเฉือน ชิ้นส่วนยานยนต์ที่มีหลายพื้นผิวอาจมีผนังบาง โครงสร้างแบบคานยื่น โพรงลึก หรือรูปทรงไม่สม่ำเสมอ หากเลือกตำแหน่งการจับยึดไม่ถูกต้อง แรงตัดและแรงจับยึดอาจทำให้เกิดการเสียรูปเฉพาะจุด วิศวกรกระบวนการจำเป็นต้องเลือกจุดวางตำแหน่งและตำแหน่งการจับยึดตามโครงสร้างของชิ้นงานเพื่อให้แน่ใจว่าชิ้นงานยังคงมีความเสถียรระหว่างการตัดเฉือน สำหรับชิ้นส่วนโลหะผสมอลูมิเนียมที่มีผนังบาง ควรควบคุมแรงจับยึดอย่างเหมาะสม วิธีการต่างๆ เช่น การกำจัดวัสดุเป็นขั้นตอนและการเผื่อระยะสำหรับการตกแต่งขั้นสุดท้ายสามารถลดความเสี่ยงของการเสียรูปได้ สำหรับชิ้นส่วนที่มีพื้นผิวโค้งที่ซับซ้อน ต้องตรวจสอบความสัมพันธ์เชิงพื้นที่ระหว่างอุปกรณ์จับยึดและโต๊ะหมุนด้วย แม้ว่าเครื่องจักรห้าแกนจะช่วยลดจำนวนการหมุนของชิ้นงานได้ แต่คุณสมบัติการตัดเฉือนทั้งหมดไม่สามารถทำได้ในขั้นตอนเดียว การปรับตำแหน่งหรือการดำเนินการตัดเฉือนเสริมอาจยังคงจำเป็นสำหรับพื้นผิวด้านล่าง โพรงภายในพิเศษ หรือพื้นที่ที่ถูกกีดขวางโดยอุปกรณ์จับยึด การเลือกวัสดุ การควบคุมความแม่นยำ และการตรวจสอบคุณภาพสำหรับชิ้นส่วนยานยนต์ที่มีหลายพื้นผิว วัสดุและสภาพแวดล้อมการทำงานของชิ้นส่วนยานยนต์ส่งผลโดยตรงต่อกระบวนการผลิต วัสดุแต่ละชนิดมีคุณสมบัติแตกต่างกันในด้านความต้านทานการตัด การนำความร้อน ความแข็งแรง น้ำหนัก และข้อกำหนดในการปรับสภาพพื้นผิว คุณสมบัติของวัสดุจำเป็นต้องได้รับการพิจารณาควบคู่ไปกับการใช้งานจริงของชิ้นส่วน เพื่อกำหนดแผนการผลิตและการตรวจสอบที่เหมาะสม
วัสดุและงานประยุกต์ใช้ทั่วไปสำหรับการขึ้นรูปชิ้นส่วนยานยนต์ด้วยเครื่อง CNC ห้าแกน
วัสดุที่ใช้กันทั่วไปสำหรับชิ้นส่วนยานยนต์ที่มีพื้นผิวสัมผัสหลายด้าน ได้แก่ โลหะผสมอะลูมิเนียม สแตนเลส เหล็กอัลลอย และพลาสติกวิศวกรรม การเลือกวัสดุควรพิจารณาจากข้อกำหนดด้านการรับน้ำหนัก สภาพแวดล้อมการใช้งาน ข้อจำกัดด้านน้ำหนัก ข้อกำหนดด้านความต้านทานการกัดกร่อน และงบประมาณของชิ้นส่วนนั้นๆ
| ประเภทวัสดุ | วัสดุทั่วไป | ชิ้นส่วนที่เกี่ยวข้องและลักษณะการกลึง |
| โลหะผสมอลูมิเนียม | 6061, 7075 เป็นต้น | เหมาะสำหรับชิ้นส่วนยึดน้ำหนักเบา ตัวเรือน ชิ้นส่วนติดตั้ง และชิ้นส่วนโครงสร้างที่ซับซ้อน โดยมีคุณสมบัติในการขึ้นรูปที่ดี |
| สแตนเลส สตีล | 304, 316 เป็นต้น | เหมาะสำหรับตัวเชื่อมต่อ ชิ้นส่วนยึด และชิ้นส่วนใช้งานบางอย่างในรถยนต์ที่ต้องการความทนทานต่อการกัดกร่อน |
| โลหะผสมเหล็ก | เลือกตามข้อกำหนดของชิ้นส่วน | เหมาะสำหรับโครงสร้างเชื่อมต่อและชิ้นส่วนเครื่องจักรกลที่ต้องการความแข็งแรงสูงและทนทานต่อการสึกหรอ |
| พลาสติกวิศวกรรม | POM, PEEK, ABS เป็นต้น | เหมาะสำหรับชิ้นส่วนฉนวน ชิ้นส่วนโครงสร้างที่ไม่ใช่โลหะ ต้นแบบทดสอบ และชิ้นส่วนรับน้ำหนักเบาบางประเภท |
โลหะผสมอะลูมิเนียมมีคุณสมบัติเด่นคือ น้ำหนักเบาและมีประสิทธิภาพในการขึ้นรูปสูง ทำให้เหมาะสำหรับชิ้นส่วนโครงสร้างยานยนต์และต้นแบบการพัฒนาหลายประเภท โลหะผสมอะลูมิเนียม 7075 มีความแข็งแรงค่อนข้างสูง แต่ต้นทุนวัสดุ การเสียรูปจากการขึ้นรูป และข้อกำหนดในการแปรรูปขั้นต่อไปจำเป็นต้องได้รับการประเมินอย่างรอบด้าน โลหะผสมอะลูมิเนียม 6061 มีคุณสมบัติที่เหมาะสมในแง่ของความสามารถในการขึ้นรูป ความแข็งแรง และต้นทุน และสามารถใช้สำหรับชิ้นส่วนยานยนต์ต่างๆ ได้ เหล็กกล้าไร้สนิมและเหล็กอัลลอยโดยทั่วไปต้องมีการพัฒนาขั้นตอนการผลิตโดยพิจารณาจากพารามิเตอร์การตัด วัสดุของเครื่องมือ และสภาวะการระบายความร้อน พลาสติกวิศวกรรมต้องให้ความสำคัญเป็นพิเศษกับแรงยึด อุณหภูมิในการขึ้นรูป และการเสียรูปเฉพาะจุดระหว่างการตัด เพื่อหลีกเลี่ยงการเปลี่ยนแปลงขนาดหรือข้อบกพร่องบนพื้นผิว
การควบคุมขนาดวิกฤตและความแม่นยำในการกลึงหลายพื้นผิว
โดยทั่วไปแล้ว ข้อกำหนดด้านความแม่นยำสำหรับชิ้นส่วนยานยนต์ที่มีหลายพื้นผิวจะเน้นไปที่รูยึด พื้นผิวประกบ โครงสร้างการกำหนดตำแหน่ง และความสัมพันธ์เชิงตำแหน่งระหว่างคุณลักษณะการตัดเฉือนที่แตกต่างกัน แม้ว่าขนาดของพื้นผิวการตัดเฉือนแต่ละส่วนจะตรงตามข้อกำหนดในแบบ แต่ความคลาดเคลื่อนในระยะห่างระหว่างตำแหน่งรูหรือความตั้งฉากระหว่างพื้นผิวการตัดเฉือนอาจส่งผลต่อการประกอบขั้นสุดท้าย การตัดเฉือนแบบห้าแกนสามารถลดข้อผิดพลาดที่เกิดจากการแปลงจุดอ้างอิงได้โดยการกำจัดขั้นตอนการตั้งค่าซ้ำๆ บางส่วน อย่างไรก็ตาม ความแม่นยำขั้นสุดท้ายยังคงได้รับผลกระทบจากปัจจัยต่างๆ เช่น สภาพของเครื่องจักร การสึกหรอของเครื่องมือ การเสียรูปของวัสดุ พารามิเตอร์การตัด และวิธีการวัด
การควบคุมอย่างแม่นยำสามารถทำได้โดยใช้มาตรการกระบวนการดังต่อไปนี้:
- กำหนดจุดอ้างอิงการตัดเฉือนที่ชัดเจนสำหรับพื้นผิวการติดตั้งที่สำคัญและรูยึด เพื่อลดการแปลงจุดอ้างอิงที่ไม่จำเป็น
- แยกขั้นตอนการกลึงหยาบออกจากขั้นตอนการกลึงละเอียด โดยเผื่อระยะการกลึงละเอียดที่เหมาะสมเพื่อลดการเปลี่ยนแปลงขนาดที่เกิดจากการคลายตัวของความเค้นภายในวัสดุ
- กำหนดข้อกำหนดการกลึงและการตรวจสอบแยกต่างหากสำหรับตำแหน่งรูที่สำคัญ พื้นผิวประกบ และบริเวณผนังบาง
- เลือกอุปกรณ์วัดที่เหมาะสมตามขนาดชิ้นส่วนและข้อกำหนดด้านความคลาดเคลื่อน เพื่อตรวจสอบว่าผลลัพธ์จากการกลึงเป็นไปตามแบบทางวิศวกรรมหรือไม่
สำหรับชิ้นส่วนยานยนต์ที่มีข้อกำหนดการประกอบที่เข้มงวด แนะนำให้ระบุขนาดที่สำคัญ ค่าความคลาดเคลื่อน สัญลักษณ์อ้างอิง และข้อกำหนดความหยาบของพื้นผิวอย่างชัดเจนในแบบร่าง มาตรฐานการออกแบบ การผลิต และการตรวจสอบที่เป็นหนึ่งเดียวสามารถลดการทำงานซ้ำที่เกิดจากข้อกำหนดทางเทคนิคที่ไม่ชัดเจนในระหว่างการผลิตได้
การปรับสภาพพื้นผิวและการตรวจสอบคุณภาพชิ้นส่วนยานยนต์หลายพื้นผิว
การเลือกกรรมวิธีปรับสภาพพื้นผิวควรพิจารณาตามวัสดุของชิ้นส่วนและสภาพแวดล้อมการใช้งาน ชิ้นส่วนโลหะผสมอะลูมิเนียมสามารถผ่านกระบวนการชุบอะโนไดซ์ การพ่นทราย หรือกระบวนการปรับสภาพพื้นผิวอื่นๆ ที่เหมาะสมตามความต้องการ ชิ้นส่วนสแตนเลสสามารถทำความสะอาด เคลือบผิว หรือตกแต่งพื้นผิวโดยใช้วิธีการที่เหมาะสมตามการใช้งานที่ต้องการ กระบวนการปรับสภาพพื้นผิวที่แตกต่างกันอาจส่งผลต่อขนาดสุดท้าย สภาพพื้นผิว และความต้านทานการกัดกร่อนของชิ้นส่วน ดังนั้นควรตรวจสอบข้อกำหนดที่เกี่ยวข้องก่อนทำการกลึง การตรวจสอบคุณภาพควรดำเนินการตามแบบทางวิศวกรรมและมาตรฐานการยอมรับของลูกค้า การตรวจสอบตามปกติอาจรวมถึงลักษณะที่ปรากฏ ขนาดที่สำคัญ ตำแหน่งรู เกลียว รอยกลึง และสภาพพื้นผิว สำหรับชิ้นส่วนที่มีโครงสร้างเชิงพื้นที่ที่ซับซ้อน สามารถใช้เครื่องวัดพิกัด (Coordinate Measuring Machine: CODM) ในการตรวจสอบขนาดและลักษณะทางเรขาคณิตตามที่ต้องการ
สำหรับต้นแบบการพัฒนาและชิ้นส่วนจำนวนน้อย สามารถจัดเตรียมบันทึกการตรวจสอบขนาด ใบรับรองวัสดุ และเอกสารคุณภาพที่เกี่ยวข้องได้ตามข้อกำหนดของโครงการ สำหรับการผลิตในปริมาณมากในภายหลัง โปรแกรมการตัดเฉือน ชุดวัสดุ พารามิเตอร์กระบวนการที่สำคัญ และข้อกำหนดการตรวจสอบจะต้องมีความสอดคล้องกัน เพื่อให้ชิ้นส่วนจากชุดการผลิตที่แตกต่างกันได้รับการยอมรับตามมาตรฐานที่เป็นหนึ่งเดียว ควรสังเกตว่าความสามารถของเครื่องจักร CNC ห้าแกนไม่ได้หมายความว่าทุกชิ้นส่วนจะสามารถบรรลุค่าความคลาดเคลื่อนที่เท่ากันได้ ความแม่นยำที่สามารถทำได้จะต้องได้รับการประเมินตามวัสดุ โครงสร้าง ขนาดการตัดเฉือน สภาพการตรวจสอบ และข้อกำหนดในแบบร่าง
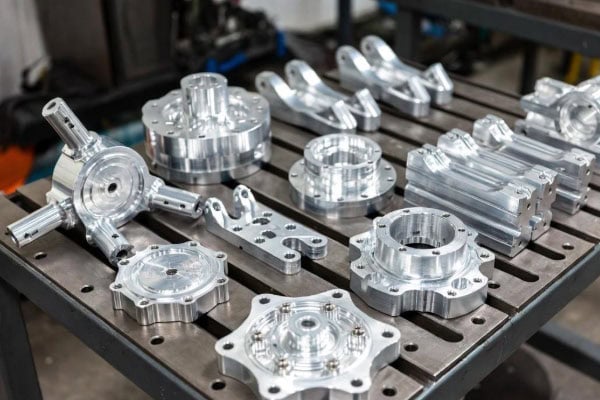
โซลูชันการผลิตและการจัดส่งแบบกำหนดเองสำหรับการตัดเฉือน CNC ห้าแกนของชิ้นส่วนยานยนต์หลายพื้นผิว
โดยทั่วไป โครงการผลิตชิ้นส่วนยานยนต์จะดำเนินไปตามขั้นตอนต่างๆ ได้แก่ การตรวจสอบการออกแบบ การผลิตต้นแบบ การผลิตจำนวนน้อย และการผลิตจำนวนมาก แต่ละขั้นตอนจะมีปริมาณชิ้นส่วน ข้อกำหนดด้านมิติ และตารางการส่งมอบที่แตกต่างกัน ดังนั้นโซลูชันการผลิตจึงต้องมีความยืดหยุ่นในระดับหนึ่งเพื่อรองรับการปรับเปลี่ยนระหว่างการพัฒนาและข้อกำหนดการผลิตในภายหลัง
ขั้นตอนการให้บริการ ตั้งแต่แบบร่างการออกแบบชิ้นส่วนยานยนต์ จนถึงการส่งมอบผลิตภัณฑ์สำเร็จรูป
TiRapid สามารถประเมินความเป็นไปได้ในการผลิตชิ้นส่วนโดยอาศัยแบบจำลองสามมิติ ภาพวาดสองมิติ และข้อกำหนดทางเทคนิคที่ลูกค้าจัดหาให้ และพัฒนาโซลูชันการผลิตตามความต้องการของโครงการ การตัดเฉือนด้วยเครื่อง CNC ห้าแกนสามารถผสมผสานกับการกัด CNC แบบดั้งเดิม การกลึง การขึ้นรูปโลหะแผ่น และกระบวนการผลิตอื่นๆ เพื่อให้บริการการผลิตแบบกำหนดเองสำหรับชิ้นส่วนยานยนต์ที่มีโครงสร้างแตกต่างกัน
| ขั้นตอนการผลิต | เนื้อหาบริการหลัก | ผลงานส่งมอบหลักของโครงการ |
| การประเมินภาพวาด | วิเคราะห์แบบจำลอง 3 มิติ วัสดุ ค่าความคลาดเคลื่อน ส่วนต่อประสานการประกอบ และความท้าทายในการผลิตชิ้นส่วนด้วยเครื่องจักร | ชี้แจงข้อกำหนดด้านการผลิตและความเป็นไปได้ของกระบวนการ |
| การออกแบบกระบวนการ | พัฒนาเส้นทางการตัดเฉือน รูปแบบการจับยึดชิ้นงาน เส้นทางการเคลื่อนที่ของเครื่องมือ และข้อกำหนดการตรวจสอบ | ตรวจสอบวิธีการกลึงและวิธีการควบคุมขนาดวิกฤต |
| การผลิตต้นแบบ | ผลิตชิ้นส่วนเครื่องจักรตามแบบที่ได้รับอนุมัติ ตรวจสอบขนาด และปรับกระบวนการผลิตตามความจำเป็น | ตรวจสอบข้อกำหนดด้านโครงสร้าง ขนาด และการประกอบ |
| การผลิตชุดเล็ก | ผลิตชิ้นส่วนตามกระบวนการและมาตรฐานคุณภาพที่ได้รับการยืนยันแล้ว | รักษาความสม่ำเสมอของขนาดชิ้นส่วนและคุณภาพการกลึง |
| การผลิตแบบแบตช์ | จัดการกระบวนการผลิตให้สอดคล้องกับปริมาณการสั่งซื้อ ตารางการผลิต และข้อกำหนดการตรวจสอบ | สร้างสมดุลระหว่างตารางการส่งมอบ ความเสถียรของการผลิต และการควบคุมต้นทุน |
ในระหว่างขั้นตอนการประเมินการออกแบบ DFM (Design for Manufacturability) สามารถช่วยระบุโครงสร้างการขึ้นรูปที่ไม่เหมาะสม พื้นที่การเข้าถึงเครื่องมือไม่เพียงพอ ค่าความคลาดเคลื่อนที่ไม่สำคัญที่แน่นเกินไป และคุณลักษณะการออกแบบที่อาจเพิ่มต้นทุนการผลิต การสื่อสารปัญหาเหล่านี้ก่อนการผลิตสามารถลดการแก้ไขแบบร่างชั่วคราวหรือการทำงานซ้ำระหว่างการขึ้นรูปได้ สำหรับชิ้นส่วนยานยนต์ในขั้นตอนการพัฒนา ลูกค้าสามารถตรวจสอบการประกอบและการออกแบบโครงสร้างผ่านต้นแบบชิ้นเดียวหรือต้นแบบจำนวนน้อยก่อน จากนั้นจึงปรับแบบร่างและข้อกำหนดการผลิตตามผลการตรวจสอบ เมื่อเริ่มการผลิตแล้ว ข้อกำหนดกระบวนการที่ได้รับการยืนยันแล้วสามารถนำมาใช้ซ้ำได้เพื่อลดการสื่อสารและการปรับกระบวนการซ้ำๆ
ข้อตกลงการผลิตสำหรับต้นแบบชิ้นเดียว ชุดการผลิตขนาดเล็ก และการผลิตเป็นชุด
ปริมาณการผลิตชิ้นส่วนยานยนต์ส่งผลต่อการเขียนโปรแกรม การเตรียมเครื่องมือ การจัดหาวัสดุ และต้นทุนการผลิตต่อหน่วย การตัดเฉือนด้วยเครื่อง CNC ห้าแกนให้ความยืดหยุ่นในกระบวนการผลิตสูงและเหมาะสมสำหรับโครงสร้างที่ซับซ้อนและชิ้นส่วนที่ปรับแต่งได้ อย่างไรก็ตาม แผนการผลิตที่เฉพาะเจาะจงยังคงต้องกำหนดตามปริมาณการสั่งซื้อและลักษณะของชิ้นส่วน โดยทั่วไปแล้ว การผลิตต้นแบบชิ้นเดียวจะเน้นที่การตรวจสอบการออกแบบ การยืนยันขนาด และการทดสอบการประกอบ ในขั้นตอนนี้ สามารถเลือกวัสดุการตัดเฉือนและวิธีการปรับสภาพพื้นผิวที่เหมาะสมได้ตามความต้องการจริง เพื่อหลีกเลี่ยงการลงทุนที่ไม่จำเป็นในเครื่องมือเฉพาะก่อนที่การออกแบบจะเสร็จสมบูรณ์
การผลิตแบบล็อตเล็กจำเป็นต้องสร้างสมดุลระหว่างความเร็วในการส่งมอบและความสม่ำเสมอของชิ้นส่วน การกำหนดมาตรฐานจุดอ้างอิงการตัดเฉือน การเพิ่มประสิทธิภาพเส้นทางการเคลื่อนที่ของเครื่องมือ และการกำหนดมาตรฐานการตรวจสอบที่แน่นอน จะช่วยลดความแปรปรวนของกระบวนการระหว่างการผลิตซ้ำได้ สำหรับชิ้นส่วนยานยนต์ที่ต้องการการเติมเต็มอย่างต่อเนื่องหรือการพัฒนาอย่างต่อเนื่อง การรักษาความสม่ำเสมอในการแก้ไขแบบร่างและข้อกำหนดทางเทคนิคก็มีความสำคัญเช่นกัน การผลิตแบบล็อตจำเป็นต้องมีการประเมินเพิ่มเติมเกี่ยวกับปริมาณวัสดุ การจัดตารางเวลาของอุปกรณ์ อายุการใช้งานของเครื่องมือ เวลาของวงจรการผลิต และแผนการตรวจสอบคุณภาพ สำหรับชิ้นส่วนที่ซับซ้อนซึ่งเหมาะสมสำหรับการตัดเฉือนด้วยเครื่องจักร 5 แกน สามารถจัดการผลิตร่วมกับกระบวนการตัดเฉือน CNC อื่นๆ เพื่อหลีกเลี่ยงการใช้วิธีการตัดเฉือนที่มีต้นทุนสูงกว่าสำหรับทุกชิ้นส่วน
ใบเสนอราคาการผลิตชิ้นส่วนเครื่องจักร ระยะเวลาส่งมอบ และการสื่อสารโครงการ
โดยทั่วไปแล้ว ราคาเสนอสำหรับการตัดเฉือนด้วยเครื่อง CNC ห้าแกนจะขึ้นอยู่กับประเภทวัสดุ ขนาดชิ้นส่วน เวลาในการผลิต ความซับซ้อนของโครงสร้าง ข้อกำหนดด้านความคลาดเคลื่อน การตกแต่งพื้นผิว และปริมาณการสั่งซื้อ ชิ้นส่วนที่มีโพรงลึก พื้นผิวโค้งที่ซับซ้อน โครงสร้างผนังบาง หรือรูปแบบรูเจาะที่มีความแม่นยำหลายรู อาจต้องใช้เวลาในการเขียนโปรแกรม การตัดเฉือน และการตรวจสอบนานขึ้น
เพื่อให้การเสนอราคาและการประเมินโครงการมีประสิทธิภาพมากขึ้น ลูกค้าควรให้ข้อมูลต่อไปนี้:
- แบบจำลองสามมิติหรือแบบร่างทางวิศวกรรมสองมิติ โดยควรอยู่ในรูปแบบที่ใช้งานได้ เช่น STEP, IGES และ DWG
- เกรดของวัสดุ ปริมาณชิ้นส่วน และล็อตการผลิตที่คาดการณ์ไว้
- ขนาดที่สำคัญ ค่าความคลาดเคลื่อน ความหยาบของพื้นผิว และข้อกำหนดการปรับสภาพพื้นผิว
- ตารางการส่งมอบสินค้า ข้อกำหนดในการประกอบ และเอกสารการตรวจสอบที่จำเป็น
TiRapid ให้บริการรายงาน DFM ฟรี ใบเสนอราคาแบบทันที และการสนับสนุนโครงการ ราคาการผลิตและระยะเวลาส่งมอบที่เฉพาะเจาะจงจะได้รับการยืนยันตามแบบ วัสดุ ปริมาณ และข้อกำหนดทางเทคนิค บริการที่ระบุไว้ในเว็บไซต์อย่างเป็นทางการ ได้แก่ การผลิตชิ้นส่วนด้วยเครื่อง CNC ห้าแกน การผลิตชิ้นส่วนยานยนต์แบบกำหนดเอง และการสนับสนุนการผลิตต้นแบบและการผลิตจำนวนมาก การชี้แจงข้อกำหนดการผลิตที่แท้จริงก่อนการเสนอราคาจะช่วยลดการยืนยันซ้ำที่เกิดจากข้อมูลไม่ครบถ้วน และช่วยจัดหาวัสดุ การเตรียมกระบวนการ และตารางการผลิตในภายหลังได้อย่างมีประสิทธิภาพมากขึ้น
คำถามที่พบบ่อย (FAQs)
การตัดเฉือนด้วยเครื่อง CNC ห้าแกน สามารถให้ความแม่นยำระดับใดสำหรับชิ้นส่วนยานยนต์?
ความแม่นยำในการขึ้นรูปชิ้นงานต้องพิจารณาจากวัสดุ โครงสร้างชิ้นส่วน ขนาด สภาพของเครื่องมือ และวิธีการตรวจสอบ ความสามารถในการขึ้นรูปชิ้นงานด้วยเครื่อง CNC ของ TiRapid นั้นมีความคลาดเคลื่อนที่แคบมากถึง ±0.01 มม. แต่ค่านี้ไม่สามารถนำไปใช้กับชิ้นส่วนยานยนต์ทุกชิ้นได้โดยตรง ควรประเมินข้อกำหนดด้านความแม่นยำเฉพาะตามแบบทางวิศวกรรมและกระบวนการขึ้นรูปชิ้นงานจริง
การตัดเฉือนด้วยเครื่อง CNC ห้าแกน เหมาะสำหรับการผลิตชิ้นส่วนยานยนต์สั่งทำจำนวนน้อยหรือไม่?
เครื่องจักรนี้เหมาะสำหรับชิ้นส่วนสั่งทำพิเศษที่มีพื้นผิวโค้งซับซ้อน ตำแหน่งรูหลายตำแหน่ง คุณสมบัติการกลึงแบบเอียง และโครงสร้างการติดตั้งที่แม่นยำ สำหรับต้นแบบชิ้นเดียวและคำสั่งซื้อจำนวนน้อย สามารถลดขั้นตอนการเตรียมอุปกรณ์จับยึดเฉพาะและการตั้งค่าซ้ำๆ ได้ อย่างไรก็ตาม ชิ้นส่วนที่มีโครงสร้างเรียบง่ายก็สามารถกลึงได้ด้วยเครื่องจักรสามแกนหรือสี่แกนเช่นกัน โซลูชันที่เหมาะสมจะต้องพิจารณาตามปริมาณการสั่งซื้อและความยากง่ายของการกลึง
เอกสารใดบ้างที่จำเป็นสำหรับงานกลึงชิ้นส่วนยานยนต์?
โดยทั่วไปแล้วจะต้องระบุแบบจำลองสามมิติ ภาพเขียนทางวิศวกรรมสองมิติ เกรดวัสดุ จำนวนชิ้นส่วน และข้อกำหนดด้านความคลาดเคลื่อน หากชิ้นส่วนใดมีข้อกำหนดพิเศษเกี่ยวกับการรักษาพื้นผิว การประกอบ หรือเอกสารการตรวจสอบ ควรระบุข้อมูลเหล่านี้ไว้ด้วยในระหว่างการสอบถามราคา เพื่อให้สามารถประเมินกระบวนการและเสนอราคาได้อย่างแม่นยำ
เครื่องจักร CNC แบบห้าแกนรองรับการผลิตตั้งแต่ต้นแบบจนถึงการผลิตจำนวนมากหรือไม่?
สามารถจัดทำต้นแบบชิ้นเดียว การผลิตจำนวนน้อย และการผลิตจำนวนมากได้ตามความต้องการของโครงการ ขั้นตอนการสร้างต้นแบบนั้นใช้เพื่อยืนยันขนาดการออกแบบและข้อกำหนดในการประกอบเป็นหลัก การผลิตในขั้นตอนต่อไปต้องวางแผนเฉพาะตามปริมาณการสั่งซื้อ การจัดหาวัสดุ กระบวนการผลิต และมาตรฐานคุณภาพ ระยะเวลาการส่งมอบจริงและปริมาณการผลิตต้องกำหนดผ่านการประเมินแบบร่างและการยืนยันคำสั่งซื้อ
การขึ้นรูปชิ้นส่วนยานยนต์ที่มีหลายพื้นผิวจำเป็นต้องพิจารณาถึงความซับซ้อนของโครงสร้าง ความแม่นยำในการขึ้นรูป คุณสมบัติของวัสดุ และต้นทุนการผลิต การขึ้นรูปด้วยเครื่อง CNC 5 แกนสามารถทำการขึ้นรูปพื้นผิวหลายพื้นผิว ตำแหน่งรูเอียง และพื้นผิวโค้งที่ซับซ้อนได้โดยการปรับทิศทางของเครื่องมือ ช่วยลดขั้นตอนการตั้งค่าซ้ำๆ และให้วิธีการผลิตที่ยืดหยุ่นมากขึ้นสำหรับการพัฒนาและการผลิตชิ้นส่วนยานยนต์ สำหรับลูกค้าที่ต้องการตัวเชื่อมต่อยานยนต์แบบกำหนดเอง ชิ้นส่วนรอบข้างเครื่องยนต์ ตัวเรือนเกียร์ ตัวยึดแชสซี หรือชิ้นส่วนโครงสร้างสำหรับรถยนต์พลังงานใหม่ การจัดเตรียมแบบร่างที่สมบูรณ์ ข้อมูลจำเพาะของวัสดุ และข้อกำหนดความคลาดเคลื่อนจะช่วยให้สามารถกำหนดความเป็นไปได้ของกระบวนการและพัฒนาโซลูชันการผลิตที่ชัดเจนได้อย่างรวดเร็ว ไม่ว่าโครงการจะอยู่ในขั้นตอนการพัฒนาผลิตภัณฑ์ การตรวจสอบต้นแบบ หรือการผลิตเป็นชุด การยืนยันข้อกำหนดการขึ้นรูปไว้ล่วงหน้าจะช่วยให้มั่นใจได้ถึงการผลิตและการส่งมอบที่ราบรื่นยิ่งขึ้น
อีเมล: projects@tirapid.com
โทรศัพท์: + 86 760 8999 8536
















