
ชิ้นส่วนผนังบางเป็นชิ้นงานที่ท้าทายที่สุดชิ้นหนึ่งในกระบวนการผลิตที่ต้องการความแม่นยำสูงเสมอมา เนื่องจากความหนาของผนังที่น้อยและความแข็งแกร่งโดยรวมที่จำกัด แรงตัดที่เกิดขึ้นระหว่างการกัดด้วยเครื่อง CNC แรงกดจากการจับยึด และความเครียดตกค้างภายในของวัสดุ ล้วนสามารถนำไปสู่การเสียรูปได้ ปัญหานี้มีความสำคัญอย่างยิ่งในอุตสาหกรรมการบินและอวกาศ ยานยนต์ อุปกรณ์ทางการแพทย์ และอุปกรณ์ระดับสูง ซึ่งชิ้นส่วนผนังบางต้องการความแม่นยำของขนาด ความสม่ำเสมอของความหนาของผนัง และคุณภาพของพื้นผิวสูง เพื่อลดการเสียรูปอย่างแท้จริง การพึ่งพาการแก้ไขหลังกระบวนการเพียงอย่างเดียวไม่เพียงพอ แต่ต้องควบคุมการเสียรูปตลอดกระบวนการทั้งหมด รวมถึงการเลือกวัสดุ การจับยึด เครื่องมือ พารามิเตอร์การตัด และกลยุทธ์การตัดเฉือน
เหตุใดชิ้นส่วนผนังบางจึงมีแนวโน้มที่จะเสียรูปจากการกัดขึ้นรูป
การทำความเข้าใจสาเหตุที่แท้จริงของการเสียรูปทรงเป็นสิ่งสำคัญสำหรับการพัฒนากลยุทธ์การควบคุมกระบวนการที่มีประสิทธิภาพมากขึ้น
แรงตัดทำให้โครงสร้างโก่งตัว
ชิ้นส่วนที่มีผนังบางนั้นมีความแข็งแกร่งต่ำโดยธรรมชาติ และแรงตัดในแนวรัศมีที่เกิดขึ้นระหว่างการตัดเฉือนสามารถทำให้เกิดการโก่งตัวแบบยืดหยุ่นเฉพาะที่ได้ง่าย
- ลดภาระการตัดในครั้งเดียวลงอย่างเหมาะสม เพื่อลดแรงกดของเครื่องมือในบริเวณผนังบางให้เหลือน้อยที่สุด
- ปรับทิศทางการป้อนเครื่องมือให้เหมาะสม เพื่อให้แรงตัดถูกถ่ายทอดไปยังบริเวณรองรับที่แข็งแรงกว่า
- ใช้กลยุทธ์การตัดเฉือนแบบเป็นชั้นหรือแบบแบ่งโซนสำหรับบริเวณที่มีแนวโน้มเกิดการสั่นสะเทือน เพื่อลดภาระสูงสุดชั่วขณะ
การรักษาระดับแรงตัดให้อยู่ในขอบเขตที่คงที่เท่านั้นที่จะช่วยลดความเสี่ยงต่อการเสียรูปของโครงสร้างได้อย่างแท้จริง
แรงกดในการจับยึดส่งผลต่อผลลัพธ์ของการกลึง
หากแรงยึดจับไม่สม่ำเสมอหรือมากเกินไป ชิ้นส่วนผนังบางอาจเสียรูปในระหว่างการกลึงและคืนรูปบางส่วนหลังจากคลายแรงยึดจับ ส่งผลให้เกิดความคลาดเคลื่อนทางด้านขนาด
- เลือกตำแหน่งการหนีบที่เหมาะสมเพื่อให้มั่นใจได้ว่าแรงจะกระจายอย่างสม่ำเสมอมากขึ้น
- สำหรับชิ้นส่วนที่มีความแข็งแรงต่ำ ควรใช้ปากจับแบบอ่อน ตัวรองรับเสริม หรืออุปกรณ์จับยึดเฉพาะเพื่อเพิ่มความเสถียร
- ควบคุมแรงยึดเพื่อหลีกเลี่ยงการเสียรูปเฉพาะจุดที่เกิดจากการขันแน่นเกินไป
วิธีการยึดชิ้นงานที่มั่นคงและควบคุมได้อย่างเหมาะสมเป็นสิ่งจำเป็นอย่างยิ่งในการรับประกันความถูกต้องของขนาดชิ้นส่วนผนังบาง
ความเค้นตกค้างในวัสดุทำให้เกิดการเสียรูปทุติยภูมิ
โลหะผสมอะลูมิเนียมบางชนิดและโลหะอื่นๆ อาจมีแรงเค้นตกค้างหลังจากการรีด การตีขึ้นรูป หรือการอบชุบด้วยความร้อน เมื่อวัสดุค่อยๆ ถูกกำจัดออกไปในระหว่างการกลึง แรงเค้นจะถูกกระจายใหม่ ทำให้เกิดการบิดเบี้ยวหรือเสียรูปทรง
- เลือกใช้วัตถุดิบที่มีสภาวะความเค้นคงที่มากขึ้น เพื่อลดการคลายตัวของความเค้นระหว่างการตัดเฉือน
- สำหรับชิ้นส่วนขนาดใหญ่หรือชิ้นส่วนที่มีความแม่นยำสูง ควรเพิ่มกระบวนการคลายความเค้นหรือปรับเสถียรภาพหลังจากขั้นตอนการกลึงหยาบเสร็จสิ้น
- กระจายค่าเผื่อการกลึงอย่างเหมาะสม เพื่อให้กระบวนการคลายความเค้นเป็นไปอย่างราบรื่นยิ่งขึ้น
การควบคุมความเค้นภายในของวัสดุเป็นสิ่งจำเป็นพื้นฐานสำหรับการรักษาเสถียรภาพด้านขนาดในระยะยาวของชิ้นส่วนผนังบาง
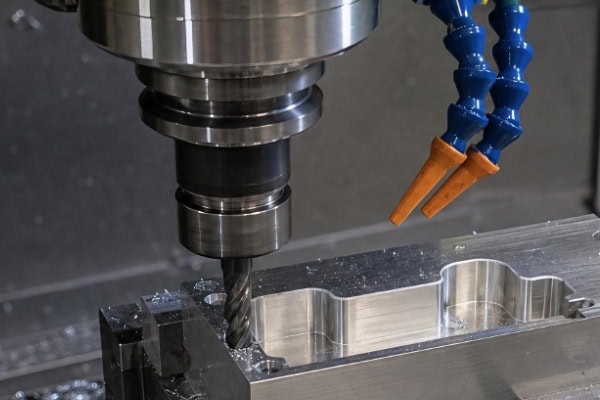
วิธีการลดการเสียรูปผ่านกลยุทธ์การตัดเฉือน
การลดความเร็วในการตัดเพียงอย่างเดียวไม่เพียงพอ จำเป็นต้องมีแผนกระบวนการที่เหมาะสมกว่านี้เพื่อปรับปรุงการควบคุมการเสียรูปอย่างมีนัยสำคัญ
แยกการขึ้นรูปหยาบและการขึ้นรูปละเอียด
การกลึงให้ได้ขนาดสุดท้ายในขั้นตอนเดียวโดยตรงจะทำให้เกิดแรงตัดสูงอย่างต่อเนื่องในบริเวณผนังบาง ดังนั้นจึงจำเป็นต้องใช้วิธีการกลึงแบบหลายขั้นตอน
- ในขั้นตอนการขึ้นรูปหยาบ ให้กำจัดวัสดุส่วนเกินออกให้มากที่สุดอย่างรวดเร็ว พร้อมทั้งหลีกเลี่ยงการขึ้นรูปความหนาของผนังขั้นสุดท้าย
- การตกแต่งขั้นต้นช่วยปรับสมดุลการกระจายตัวของวัสดุและค่อยๆ ทำให้โครงสร้างมีความเสถียรมากขึ้น
- การตกแต่งผิวใช้ความลึกของการตัดที่น้อยและพารามิเตอร์ที่คงที่ เพื่อให้มั่นใจได้ถึงความแม่นยำของขนาดและคุณภาพของพื้นผิว
การปล่อยวัสดุออกมาทีละขั้นตอนสามารถลดการเสียรูปที่เกิดจากการกำจัดวัสดุในปริมาณมากได้อย่างมีประสิทธิภาพ
ปรับลำดับการตัดเฉือนให้เหมาะสมสำหรับพื้นที่ผนังบาง
ลำดับการตัดเฉือนส่งผลโดยตรงต่อการกระจายความเค้นและสภาวะแรงในชิ้นส่วน ลำดับการตัดเฉือนที่วางแผนไว้อย่างดีจะช่วยเพิ่มเสถียรภาพได้อย่างมาก
- ให้ความสำคัญกับการกลึงขึ้นรูปบริเวณที่มีความแข็งแกร่งมากกว่า เพื่อเป็นฐานรองรับสำหรับการกลึงขึ้นรูปผนังบางในขั้นตอนต่อไป
- ควรหลีกเลี่ยงการกลึงบริเวณผนังบางเดียวกันซ้ำๆ เป็นเวลานาน เพื่อลดการสะสมความร้อนและการกระจุกตัวของความเค้นเฉพาะจุด
- สำหรับโครงสร้างสมมาตร ควรใช้กลยุทธ์การกลึงแบบสลับกันเพื่อปรับสมดุลการกระจายแรง
การวางแผนเส้นทางการเคลื่อนที่ของเครื่องมืออย่างเหมาะสมจะช่วยรักษาสภาวะแรงให้ค่อนข้างคงที่ตลอดกระบวนการ
ควบคุมพารามิเตอร์การตัดและสภาพของเครื่องมือ
การเลือกใช้เครื่องมือและพารามิเตอร์ที่เหมาะสมส่งผลโดยตรงต่อเสถียรภาพในการตัดเฉือน ซึ่งจำเป็นต้องสร้างสมดุลระหว่างประสิทธิภาพและความแข็งแกร่ง
- ใช้เครื่องมือที่คมและเหมาะสมกับวัสดุเพื่อลดแรงต้านในการตัด
- ควบคุมความลึกของการตัดในแนวรัศมีอย่างเหมาะสม เพื่อหลีกเลี่ยงแรงด้านข้างที่มากเกินไปบนผนังที่บาง
- รักษาอัตราการป้อนวัสดุให้คงที่ เพื่อให้การตัดราบรื่น และลดการสั่นสะเทือนและแรงเสียดทานที่ผันผวน
ด้วยการประสานงานและปรับพารามิเตอร์ให้เหมาะสมที่สุด ความเสี่ยงต่อการเสียรูปจากการตัดเฉือนจึงสามารถลดลงได้อีก
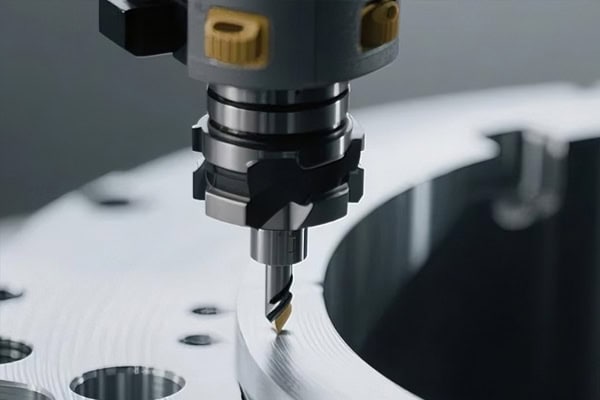
วิธีที่การติดตั้งอุปกรณ์ยึดและอุปกรณ์เสริมช่วยเพิ่มเสถียรภาพ
สำหรับชิ้นส่วนผนังบางที่มีความแข็งแกร่งต่ำ การออกแบบอุปกรณ์จับยึดมีความสำคัญพอๆ กับการปรับพารามิเตอร์การตัดให้เหมาะสม
เพิ่มพื้นที่สนับสนุนที่มีประสิทธิภาพ
การยึดตรึงแบบจุดแบบดั้งเดิมอาจทำให้เกิดความเค้นกระจุกตัวเฉพาะที่ได้ง่าย ดังนั้นวิธีการรองรับจึงควรได้รับการปรับให้เหมาะสมตามลักษณะโครงสร้าง
- ใช้โครงสร้างรองรับที่สอดคล้องกับรูปทรงของชิ้นส่วนเพื่อเพิ่มพื้นที่สัมผัสจริง
- เพิ่มตัวรองรับเสริมในบริเวณผนังบางที่สำคัญ เพื่อลดการสั่นสะเทือนอิสระระหว่างการตัดเฉือน
- สำหรับโครงสร้างที่ซับซ้อน สามารถใช้การยึดด้วยระบบสุญญากาศหรือวิธีการที่คล้ายกันเพื่อเพิ่มเสถียรภาพโดยรวมได้
การออกแบบตัวรองรับที่เหมาะสมยิ่งขึ้นจะช่วยลดการเคลื่อนตัวที่เกิดจากแรงตัดได้อย่างมีประสิทธิภาพ
ลดการเสียรูปที่เกิดจากการยึดตรึง
อุปกรณ์จับยึดชิ้นงานไม่ควรเพียงแค่ยึดชิ้นงานให้แน่นเท่านั้น แต่ยังต้องหลีกเลี่ยงการเปลี่ยนแปลงรูปทรงเรขาคณิตดั้งเดิมของชิ้นงานด้วย จุดจับยึดควรจัดเรียงตามความหนาของผนังและลักษณะโครงสร้าง และแรงจับยึดควรได้รับการควบคุมในขณะที่ต้องมั่นใจในความปลอดภัยในการตัดเฉือน หลังจากตัดเฉือนเสร็จแล้ว ควรตรวจสอบการเปลี่ยนแปลงขนาดหลังจากปลดอุปกรณ์จับยึดผ่านการตรวจสอบ การควบคุมขนาดที่แท้จริงของชิ้นส่วนผนังบางทำได้ก็ต่อเมื่อพิจารณาทั้งสถานะที่ถูกจับยึดและสถานะอิสระเท่านั้น
จำเป็นต้องมีการควบคุมอย่างครอบคลุมเพื่อยับยั้งการเสียรูปที่ต้นกำเนิด
การเสียรูปในชิ้นส่วนผนังบางมักเกิดจากปัจจัยหลายอย่างที่ทำงานร่วมกัน จึงจำเป็นต้องใช้วิธีการควบคุมกระบวนการอย่างเป็นระบบ
สร้างกระบวนการทำงานที่มีเสถียรภาพ
ทุกขั้นตอนตั้งแต่การเลือกวัตถุดิบจนถึงการตรวจสอบขั้นสุดท้ายล้วนส่งผลต่อผลลัพธ์ของการผลิตด้วยเครื่องจักร
- พัฒนากลยุทธ์การตัดเฉือนเป้าหมายโดยพิจารณาจากคุณสมบัติของวัสดุ
- กำหนดเครื่องมือ อุปกรณ์จับยึด และลำดับการตัดเฉือนตามลักษณะโครงสร้าง
- กำหนดจุดตรวจสอบในขั้นตอนสำคัญเพื่อระบุแนวโน้มการเสียรูปตั้งแต่เนิ่นๆ
การควบคุมกระบวนการอย่างเป็นระบบจะเปลี่ยนแนวทางจาก “การแก้ไขภายหลัง” ไปสู่ “การป้องกันกระบวนการ”
ปรับปรุงกระบวนการอย่างต่อเนื่องด้วยข้อมูล
ในการผลิตจำนวนมาก การพึ่งพาประสบการณ์เพียงอย่างเดียวไม่เพียงพอที่จะรักษาเสถียรภาพในระยะยาว
- บันทึกการเปลี่ยนแปลงขนาดภายใต้การผสมผสานวัสดุและพารามิเตอร์ที่แตกต่างกัน
- วิเคราะห์ว่าเส้นทางการเคลื่อนที่ของเครื่องมือ อุปกรณ์จับยึด มีผลต่อพฤติกรรมการเสียรูปอย่างไร
- ปรับปรุงกลยุทธ์การตัดเฉือนอย่างต่อเนื่องโดยอาศัยข้อมูลการตรวจสอบ
ด้วยการรวบรวมข้อมูล มาตรฐานการผลิตชิ้นส่วนผนังบางที่มีความเสถียรและเชื่อถือได้จึงสามารถสร้างขึ้นได้อย่างค่อยเป็นค่อยไป
สรุป
ความเสถียรของมิติของโครงสร้างผนังบางขึ้นอยู่กับการควบคุมที่ประสานงานกันตลอดทั้งห่วงโซ่การตัดเฉือน มากกว่าการปรับให้เหมาะสมที่สุดของกระบวนการใดกระบวนการหนึ่ง โดยการควบคุมความเค้นของวัสดุล่วงหน้า การออกแบบระบบจับยึดที่เหมาะสม การปรับเส้นทางการตัดเฉือนให้เหมาะสม และการปรับพารามิเตอร์การตัดอย่างละเอียด เงื่อนไขที่นำไปสู่การเสียรูปสามารถลดลงได้อย่างต่อเนื่องในระหว่างการตัดเฉือน เมื่อรวมกับกลยุทธ์การตัดเฉือนแบบหลายขั้นตอน ชิ้นส่วนสามารถคงอยู่ในสภาวะที่ควบคุมได้ตลอดการกำจัดวัสดุ ซึ่งจะช่วยปรับปรุงความแม่นยำขั้นสุดท้าย TiRapid สามารถนำเสนอโซลูชันกระบวนการกัด CNC แบบกำหนดเองตามคุณลักษณะโครงสร้างเฉพาะและความต้องการความแม่นยำ ช่วยให้ลูกค้าบรรลุความสม่ำเสมอและความเสถียรที่สูงขึ้นในการผลิตจำนวนมาก
















