
ในอุตสาหกรรมการผลิตชิ้นส่วนพลาสติก การตัดเฉือนด้วยเครื่อง CNC กำลังได้รับความนิยมมากขึ้นเรื่อยๆ เนื่องจากมีความแม่นยำสูง ประสิทธิภาพการทำงานที่เสถียร และเหมาะอย่างยิ่งสำหรับการผลิตแบบสั่งทำจำนวนน้อย สำหรับพลาสติกวิศวกรรม เช่น POM ไนลอน PEEK ABS และอะคริลิก ปัจจุบันชิ้นส่วนที่ซับซ้อนจำนวนมากสามารถผลิตได้โดยตรงผ่านการตัดเฉือนด้วยเครื่อง CNC ลูกค้าหลายรายสังเกตเห็นในระหว่างกระบวนการขอใบเสนอราคาว่า ความแตกต่างของราคาระหว่างผู้ผลิตนั้นค่อนข้างมาก แม้จะเป็นชิ้นส่วนพลาสติกชนิดเดียวกันก็ตาม ในความเป็นจริง ต้นทุนของการตัดเฉือนพลาสติกด้วยเครื่อง CNC ไม่ได้ขึ้นอยู่กับวัสดุเพียงอย่างเดียว แต่ยังได้รับผลกระทบจากปัจจัยต่างๆ เช่น การออกแบบโครงสร้างผลิตภัณฑ์ วิธีการตัดเฉือน การสึกหรอของเครื่องมือ ประสิทธิภาพการทำงานของเครื่องจักร และขั้นตอนหลังการประมวลผล หากมีการปรับปรุงให้เหมาะสมล่วงหน้าในระหว่างขั้นตอนการออกแบบและการวางแผนกระบวนการ จะสามารถลดต้นทุนการตัดเฉือนได้ไม่เพียงเท่านั้น แต่ยังช่วยปรับปรุงคุณภาพของผลิตภัณฑ์และความเสถียรในการส่งมอบอีกด้วย
หลีกเลี่ยงการเลือกใช้วัสดุที่ “มีประสิทธิภาพสูงเกินไป”
วัสดุที่มีประสิทธิภาพสูงกว่ามาตรฐานคืออะไร?
เมื่อเลือกใช้วัสดุพลาสติก ลูกค้าหลายรายมักเชื่อว่า “ยิ่งแพงยิ่งดี” ตัวอย่างเช่น การเลือกใช้พลาสติกวิศวกรรมประสิทธิภาพสูง เช่น PEEK หรือ PI โดยตรง อย่างไรก็ตาม หากชิ้นส่วนนั้นเป็นเพียงส่วนประกอบโครงสร้างทั่วไปและไม่ต้องการความทนทานต่ออุณหภูมิสูงถึง 300°C หรือความเสถียรทางเคมีสูง การใช้วัสดุระดับสูงจะทำให้ต้นทุนเพิ่มขึ้นอย่างมาก
ตัวอย่างเช่น:
ชิ้นส่วนกลไกทั่วไป: POM ก็เพียงพอแล้ว
ชิ้นส่วนแสดงผลโปร่งใส: วัสดุอะคริลิกหรือพีซีก็เพียงพอแล้ว
ชิ้นส่วนเลื่อนที่ทนต่อการสึกหรอ: ไนลอนมีราคาประหยัดกว่า
ชิ้นส่วนฉนวนอิเล็กทรอนิกส์: วัสดุ ABS หรือเบกาไลต์อาจเหมาะสมกว่า
การเลือกใช้วัสดุที่ไม่เหมาะสมเป็นหนึ่งในสาเหตุหลักที่ทำให้ต้นทุนการผลิตชิ้นส่วนพลาสติกสูง
วิธีการเลือกวัสดุให้ถูกต้อง?
เมื่อเลือกใช้วัสดุ บริษัทต่างๆ สามารถให้ความสำคัญกับปัจจัยต่อไปนี้ได้:
พิจารณาสภาพแวดล้อมในการทำงาน
ขั้นแรกให้ตรวจสอบว่าชิ้นส่วนนั้นต้องการคุณสมบัติใดบ้าง ได้แก่: ทนต่ออุณหภูมิสูง, ทนต่อการกัดกร่อน, ทนต่อการสึกหรอ, ได้รับการรับรองมาตรฐานสำหรับอุตสาหกรรมอาหาร, ได้รับการรับรองมาตรฐานสำหรับอุตสาหกรรมทางการแพทย์, และเป็นฉนวนกันความร้อนสูง
หากไม่มีเงื่อนไขการใช้งานพิเศษใดๆ ก็ไม่จำเป็นต้องใช้วัสดุราคาแพง
ความยากในการตัดเฉือน
วัสดุบางชนิดมีประสิทธิภาพดีเยี่ยม แต่ต้องใช้เวลาในการขึ้นรูปนานกว่า
ตัวอย่างเช่น:
| วัสดุ | ความยากในการตัดเฉือน | ราคา |
| POM | สะดวกสบาย | ต่ำ |
| ไนลอน | กลาง | กลาง |
| PEEK | ยาก | จุดสูง |
กระบวนการผลิตที่ซับซ้อนมากขึ้น จะส่งผลให้การสึกหรอของเครื่องมือและค่าแรงสูงขึ้น
เหตุใดวัสดุจึงส่งผลต่อต้นทุนการผลิต?
พลาสติกแต่ละชนิดมีคุณสมบัติในการตัดที่แตกต่างกันมาก
ตัวอย่างเช่น:
PEEK ทนความร้อนได้ดี แต่แข็งมาก ทำให้เครื่องมือสึกหรอเร็ว
ไนลอนดูดซับความชื้นสูงและอาจเสียรูปทรงหลังจากการขึ้นรูปด้วยเครื่องจักร
อะคริลิกมีแนวโน้มที่จะบิ่นบริเวณขอบและต้องใช้การขัดเงาด้วยความเร็วต่ำ
ดังนั้น วัสดุไม่เพียงแต่กำหนดต้นทุนวัตถุดิบเท่านั้น แต่ยังส่งผลโดยตรงต่อ: เวลาในการตัดเฉือน อายุการใช้งานของเครื่องมือ อัตราของเสีย และต้นทุนการตกแต่งพื้นผิว
การเลือกใช้วัสดุอย่างเหมาะสมจะช่วยลดต้นทุนโดยรวมตลอดห่วงโซ่การผลิตได้
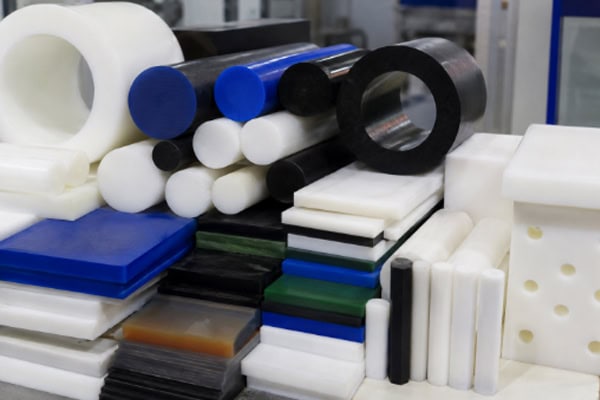
การออกแบบโครงสร้างชิ้นส่วนที่เหมาะสมที่สุด
เหตุใดโครงสร้างที่ซับซ้อนกว่าจึงหมายถึงต้นทุนที่สูงกว่า?
ชิ้นส่วนพลาสติกจำนวนมากถูกออกแบบโดยไม่ได้คำนึงถึงความยากลำบากในการผลิตด้วยเครื่อง CNC ส่งผลให้เกิดปัญหาดังต่อไปนี้:
· ฟันผุลึกมากเกินไป
· โครงสร้างมุมแหลมที่ซับซ้อนเกินไป
· การออกแบบผนังบางเฉียบ
· การหนีบหลายด้านซ้ำๆ
ปัจจัยทั้งหมดเหล่านี้ทำให้เวลาในการกลึงเพิ่มขึ้นอย่างมาก ในการกลึง CNC นั้น "เวลา" เองก็เป็นต้นทุนอย่างหนึ่ง
วิธีการออกแบบโครงสร้างให้เหมาะสมที่สุด?
หลีกเลี่ยงหลุมลึกและร่องลึก
โพรงลึกจำเป็นต้องใช้เครื่องมือตัดที่ยาวกว่า:
· เครื่องมือมีแนวโน้มที่จะสั่นสะเทือนมากกว่า
· ความเร็วในการกลึงลดลง
· ความหยาบของพื้นผิวลดลง
แนะนำให้รักษาสัดส่วนความลึกต่อเส้นผ่านศูนย์กลางให้อยู่ในระดับที่เหมาะสม
ลดโครงสร้างมุมฉาก
เครื่องมือตัด CNC นั้นมีลักษณะกลมโดยธรรมชาติ ทำให้การตัดมุมภายใน 90° ที่สมบูรณ์แบบทำได้ยาก
ข้อแนะนำ:
· เพิ่มมุมโค้งมน
· ใช้การเปลี่ยนผ่านแบบโค้งมน
วิธีนี้ไม่เพียงแต่ช่วยเพิ่มประสิทธิภาพในการตัดเฉือน แต่ยังช่วยลดการสึกหรอของเครื่องมืออีกด้วย
หลีกเลี่ยงโครงสร้างที่บางมาก
วัสดุพลาสติกโดยธรรมชาติแล้วมีความแข็งแกร่งต่ำ:
· ผนังบางเสียรูปได้ง่าย
· เกิดการสั่นสะเทือนระหว่างการกลึง
การเพิ่มความหนาของผนังอย่างเหมาะสมสามารถช่วยเพิ่มอัตราผลผลิตได้อย่างมาก
การออกแบบมีผลต่อเส้นทางการเคลื่อนที่ของเครื่องมืออย่างไร?
ในการตัดเฉือนพลาสติกด้วยเครื่อง CNC การออกแบบผลิตภัณฑ์ส่งผลโดยตรงต่อการวางแผนเส้นทางการเคลื่อนที่ของเครื่องมือ และเส้นทางการเคลื่อนที่ของเครื่องมือเป็นตัวกำหนดเวลาในการตัดเฉือน คุณภาพพื้นผิว และต้นทุนโดยรวม ยิ่งโครงสร้างซับซ้อนมากเท่าใด เส้นทางการเคลื่อนที่ของเครื่องมือก็จะยิ่งยาวขึ้น และความยากในการตัดเฉือนก็จะยิ่งสูงขึ้นเท่านั้น ตัวอย่างเช่น ร่องลึก โพรงแคบ มุมแหลม และพื้นผิวโค้งที่ซับซ้อน จำเป็นต้องมีการเปลี่ยนเครื่องมือซ้ำๆ การตัดแบบหลายชั้น หรือการตกแต่งหลายขั้นตอน ซึ่งไม่เพียงแต่จะเพิ่มเวลาในการตัดเฉือนเท่านั้น แต่ยังทำให้เกิดรอยสั่นสะเทือน ครีบ และข้อผิดพลาดด้านมิติได้ง่ายอีกด้วย ในทางกลับกัน หากมีการเพิ่มมุมโค้งมนอย่างเหมาะสมในระหว่างขั้นตอนการออกแบบ โครงสร้างโพรงลึกจะลดลง ความหนาของผนังจะได้รับการปรับให้เหมาะสม และเครื่องมือสามารถเคลื่อนที่ได้อย่างราบรื่นมากขึ้นในการตัดเพียงครั้งเดียว เส้นทางการตัดเฉือนก็จะสั้นลงอย่างมากและประสิทธิภาพการตัดก็จะดีขึ้น เนื่องจากวัสดุพลาสติกมีความไวต่อการเสียรูปจากความร้อน เส้นทางการเคลื่อนที่ของเครื่องมือที่ซับซ้อนอาจทำให้เกิดความร้อนสูงเกินไปเฉพาะจุด ซึ่งนำไปสู่การหลอมละลาย ขอบขาว หรือมิติที่ไม่คงที่ ดังนั้น การออกแบบ CNC สำหรับพลาสติกที่ดีเยี่ยมจึงไม่เพียงแต่เน้นที่ฟังก์ชันการทำงานของผลิตภัณฑ์เท่านั้น แต่ยังต้องพิจารณาความสมเหตุสมผลของเส้นทางการเคลื่อนที่ของเครื่องมือเพื่อลดต้นทุนการตัดเฉือนและเพิ่มผลผลิตของผลิตภัณฑ์ด้วย
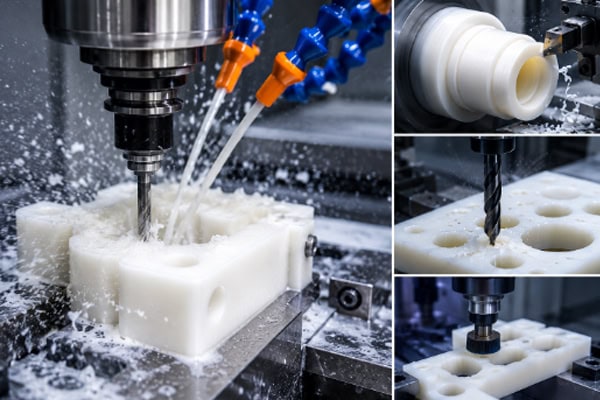
การผลิตแบบเป็นชุดช่วยลดต้นทุนต่อหน่วย
เหตุใดการผลิตในปริมาณน้อยจึงมีต้นทุนสูงกว่า?
ลูกค้าหลายท่านสงสัยว่า:
“ทำไมการผลิต 1 ชิ้นกับ 20 ชิ้นถึงมีความแตกต่างกันมากขนาดนี้?”
เนื่องจากการผลิตด้วยเครื่อง CNC มีต้นทุนคงที่หลายอย่าง ได้แก่ การเขียนโปรแกรม การตั้งค่าเครื่องมือ การปรับแต่งเครื่องจักร และการทดสอบชิ้นงานแรก
ค่าใช้จ่ายเหล่านี้จะต้องชำระให้ครบถ้วน แม้จะเป็นเพียงส่วนเดียวก็ตาม
วิธีลดต้นทุนด้วยการผลิตแบบเป็นชุด?
การกลึงแบบซ้อนชิ้นส่วนหลายชิ้น
โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนแผ่นโลหะ:
· สามารถกลึงชิ้นงานได้หลายชิ้นในการตั้งค่าเดียว
· ลดระยะเวลาในการจัดตำแหน่งซ้ำ
นำอุปกรณ์ติดตั้งถาวรกลับมาใช้ใหม่
สามารถใช้อุปกรณ์พิเศษสำหรับคำสั่งซื้อจำนวนมากได้:
· ปรับปรุงประสิทธิภาพการกำหนดตำแหน่ง
· เพิ่มความสม่ำเสมอ
ลดความถี่ในการเปลี่ยนวัสดุ
หลังจากกำหนดมาตรฐานคุณสมบัติของวัสดุแล้ว:
· การผลิตอย่างต่อเนื่องกลายเป็นสิ่งที่เป็นไปได้
· ระยะเวลาหยุดทำงานของเครื่องจักรลดลง
เหตุใดการผลิตแบบเป็นชุดจึงมีความเสถียรมากกว่า?
ระหว่างการผลิตแบบเป็นชุด:
· พารามิเตอร์ของเครื่องมือมีความเสถียรมากขึ้น
· อุณหภูมิในการตัดเฉือนมีความสม่ำเสมอมากขึ้น
· ข้อผิดพลาดของโปรแกรมแก้ไขได้ง่ายกว่า
ผลที่ตามมาคือ ไม่เพียงแต่ราคาต่อหน่วยจะลดลงเท่านั้น แต่คุณภาพของผลิตภัณฑ์ก็มักจะมีเสถียรภาพมากขึ้นด้วย
ควบคุมความแม่นยำในการกลึงอย่างเหมาะสม
ความแม่นยำสูงนั้นดีกว่าเสมอไปหรือไม่?
ไม่จำเป็น.
ชิ้นส่วนพลาสติกหลายชิ้นไม่จำเป็นต้องมี:
· ความแม่นยำสูงมากถึง ±0.01 มม.
· พื้นผิวเรียบลื่นดุจกระจก
อย่างไรก็ตาม หากลูกค้าไม่ได้ระบุข้อกำหนด ผู้ผลิตอาจใช้มาตรฐานการผลิตที่สูงกว่าเป็นค่าเริ่มต้น
สิ่งนี้สามารถนำไปสู่:
· ใช้เวลาในการตกแต่งนานขึ้น
· ต้นทุนการตรวจสอบที่เพิ่มขึ้น
· โอกาสเกิดของเสียสูงขึ้น
วิธีการตั้งค่าความแม่นยำที่เหมาะสม?
โดยทั่วไป ความแม่นยำสามารถจำแนกได้ตามการใช้งาน:
ชิ้นส่วนโครงสร้างทั่วไป
ค่าความคลาดเคลื่อนที่กว้างกว่านี้เป็นที่ยอมรับได้
ชิ้นส่วนที่เข้าคู่กัน
เน้นการควบคุมมิติที่สำคัญ
ลักษณะชิ้นส่วน
คุณภาพของพื้นผิวมีความสำคัญมากกว่าความแม่นยำของขนาดที่สูงมาก
แนวทางที่เหมาะสมคือ:
“ความแม่นยำสูงสำหรับขนาดที่สำคัญ ความคลาดเคลื่อนที่ยอมรับได้น้อยลงสำหรับพื้นที่ที่ไม่สำคัญ”
เหตุใดอุปกรณ์ที่มีความแม่นยำสูงจึงมีราคาแพงกว่า?
เพราะความแม่นยำสูงหมายถึง:
· อัตราการป้อนช้าลง
· การส่งบอลปิดท้ายเพิ่มเติม
· การควบคุมอุณหภูมิที่เข้มงวดมากขึ้น
· ขั้นตอนการตรวจสอบที่ซับซ้อนยิ่งขึ้น
เนื่องจากพลาสติกจะขยายตัวตามธรรมชาติเมื่อได้รับความร้อน แม้แต่ความแตกต่างของอุณหภูมิเพียงเล็กน้อยในระหว่างการขึ้นรูปก็อาจส่งผลต่อความคงตัวของขนาดได้ ดังนั้น การมุ่งเน้นความแม่นยำมากเกินไปมักจะทำให้ต้นทุนสูงขึ้นอย่างมาก
ลดขั้นตอนการประมวลผลหลังการถ่ายทำ
การประมวลผลภาพหลังการถ่ายทำประกอบด้วยอะไรบ้าง?
ในการตัดเฉือนพลาสติกด้วยเครื่อง CNC ขั้นตอนหลังการผลิตมักรวมถึงการลบคม การขัดเงา การพ่นทราย การพ่นสี การพิมพ์สกรีน และการติดกาว แม้ว่าขั้นตอนเหล่านี้จะช่วยปรับปรุงรูปลักษณ์และคุณภาพ แต่ก็เพิ่มต้นทุนด้านแรงงานและเวลาด้วย ดังนั้น ผู้ผลิตเครื่องจักรหลายรายจึงพยายามลดความต้องการขั้นตอนหลังการผลิตให้น้อยที่สุดในช่วงวางแผนกระบวนการตั้งแต่เนิ่นๆ
วิธีลดขั้นตอนการปรับแต่งภาพหลังถ่าย?
วิธีการทั่วไป ได้แก่ :
ปรับเส้นทางการเคลื่อนที่ของเครื่องมือให้เหมาะสม เพื่อให้พื้นผิวที่ผ่านการกลึงมีความเรียบเนียนยิ่งขึ้น
การเลือกใช้วัสดุพลาสติกที่เหมาะสมกว่า เช่น POM ซึ่งมีพื้นผิวเรียบกว่าโดยธรรมชาติและช่วยลดความจำเป็นในการขัดเงา
ควบคุมพารามิเตอร์การตัดอย่างเหมาะสมเพื่อหลีกเลี่ยงขอบที่หลอมละลาย ครีบ หรือรอยเครื่องมือ
ลดความซับซ้อนของพื้นผิวโค้งและโครงสร้างมุมแหลมในระหว่างการออกแบบผลิตภัณฑ์ เพื่อลดความยากลำบากในการตกแต่งด้วยมือตั้งแต่ต้นทาง
สำหรับการผลิตจำนวนมาก การลดขั้นตอนหลังการผลิตไม่เพียงแต่ช่วยลดต้นทุน แต่ยังช่วยปรับปรุงความสม่ำเสมอของผลิตภัณฑ์และประสิทธิภาพในการจัดส่งอีกด้วย
เหตุใดต้นทุนหลังการประมวลผลจึงมักถูกมองข้าม?
ลูกค้าหลายรายมักสนใจเฉพาะ "ราคาค่ากลึง" เท่านั้น แต่กระบวนการหลังการผลิตมักคิดเป็น 20%–40% ของต้นทุนทั้งหมด
โดยเฉพาะการขัดเงาด้วยมือ:
· ใช้เวลานาน
· ขึ้นอยู่กับแรงงานเป็นอย่างมาก
· การรักษาความสม่ำเสมอเป็นเรื่องยาก
ดังนั้น การลดความต้องการในการประมวลผลภายหลังในระหว่างขั้นตอนการออกแบบจึงเป็นวิธีสำคัญในการลดต้นทุน
คำถามที่พบบ่อย (FAQs)
เหตุใดราคาการผลิตชิ้นส่วนพลาสติกด้วยเครื่อง CNC จึงแตกต่างกันมาก?
ปัจจัยหลักที่ส่งผลต่อราคา ได้แก่ ประเภทวัสดุ ความซับซ้อนของชิ้นส่วน ข้อกำหนดด้านความแม่นยำ ปริมาณการผลิต การตกแต่งพื้นผิว และระยะเวลาการส่งมอบ
ตัวอย่างเช่น:
ชิ้นส่วนเดียวกันนี้ อาจมีราคาเพียงไม่กี่สิบดอลลาร์เมื่อผลิตจาก POM แต่จะมีราคาสูงกว่าหลายเท่าเมื่อผลิตจาก PEEK
นอกจากนี้ หากโครงสร้างของผลิตภัณฑ์มีความซับซ้อน ต้องใช้การกลึง 5 แกน การตรวจสอบความแม่นยำสูงมาก หรือการขัดเงาด้วยมือ ต้นทุนก็จะเพิ่มขึ้นอย่างมาก ในหลายกรณี ราคาที่สูงขึ้นไม่ได้เกิดจาก “วัสดุราคาแพง” เพียงอย่างเดียว แต่เป็นเพราะความยากในการกลึงเพิ่มขึ้น ดังนั้น ก่อนขอใบเสนอราคา บริษัทควรให้ข้อมูลต่อไปนี้: ภาพวาด 3 มิติ ความคลาดเคลื่อนของขนาด สถานการณ์การใช้งาน ความต้องการปริมาณ ซึ่งจะช่วยให้ผู้ผลิตสามารถนำเสนอโซลูชันที่แม่นยำและเหมาะสมยิ่งขึ้น
Iบทสรุป
การลดต้นทุนการผลิตชิ้นส่วนพลาสติกด้วยเครื่อง CNC ไม่ได้หมายถึงแค่การลดราคาเสนอราคาเท่านั้น แต่หมายถึงการเพิ่มประสิทธิภาพการผลิตโดยรวมผ่านการออกแบบที่เป็นวิทยาศาสตร์มากขึ้น การเลือกวัสดุที่เหมาะสมกว่า และกระบวนการผลิตที่มีประสิทธิภาพมากขึ้น บริษัทหลายแห่งมุ่งเน้นเฉพาะฟังก์ชันการใช้งานของผลิตภัณฑ์ในช่วงเริ่มต้นของการวิจัยและพัฒนา โดยไม่คำนึงถึงต้นทุนการผลิตในอนาคต ส่งผลให้ค่าใช้จ่ายในการผลิตสูงเกินความคาดหมายในระหว่างการผลิตจำนวนมาก อย่างไรก็ตาม ตราบใดที่ได้พิจารณาตรรกะการผลิตล่วงหน้าแล้ว ก็สามารถควบคุมต้นทุนได้หลายอย่าง ตัวอย่างเช่น การหลีกเลี่ยงโครงสร้างที่ซับซ้อน การกำหนดความแม่นยำที่เหมาะสม การเลือกวัสดุที่เหมาะสม และการลดขั้นตอนหลังการผลิต อาจดูเหมือนเป็นการปรับปรุงเล็กน้อย แต่เมื่อเวลาผ่านไป สามารถช่วยประหยัดต้นทุนการผลิตได้อย่างมาก โดยเฉพาะอย่างยิ่งสำหรับบริษัทที่ทำการสั่งซื้อสินค้าจำนวนมากในระยะยาว ประโยชน์ที่ได้จากการเพิ่มประสิทธิภาพต้นทุนจะยิ่งชัดเจนมากขึ้น















