
Крзање алата је чест проблем током стругарских операција. Када се алат за резање крза, то може утицати на тачност обраде, завршну обраду површине, па чак и изазвати нестабилност опреме. У окружењима велике брзине и континуиране производње, крзање алата такође може смањити укупну ефикасност обраде.
Много фактора може изазвати крзање алата, укључујући неправилне параметре сечења, неправилан избор материјала алата, вибрације машине и недовољно хлађење. Само идентификовањем специфичног узрока и циљаним подешавањима произвођачи могу смањити оштећења алата и побољшати стабилност обраде.
Главни узроци крзања алата
До крзања алата обично долази када се оптерећења резања нагло промене. Када резна ивица доживи ударне силе које прелазе границе материјала, могу се формирати пукотине које се постепено шире док не дође до крзања. Различита окружења обраде могу произвести различите узроке крзања, па проблем треба анализирати на основу стварног стања обраде. Параметри резања, својства материјала обратка и структура алата директно утичу на век трајања алата. Ако машина ради под великим оптерећењем током дужег периода док параметри остају нестабилни, резна ивица ће искусити континуиране флуктуације напрезања, повећавајући ризик од крзања.
Неправилна подешавања параметара сечења
Параметри резања директно утичу на оптерећење алата и расподелу топлоте резања. Ако подешавања параметара прелазе капацитет алата, резна ивица може бити оштећена. У окружењима обраде великим брзинама, брзина вретена, брзина помака и дубина резања морају остати правилно избалансирани. Агресивна подешавања могу брзо повећати температуру алата и створити континуирану ударну силу, што на крају може изазвати пукотине или ломове на резној ивици.
- Прекомерна брзина померања повећава ударац резања
- Прекомерна дубина резања повећава оптерећење ивице
- Велика брзина вретена узрокује брзо повећање температуре
- Недовољно хлађење током обраде великом брзином
- Нагле промене параметара стварају ударни стрес
- Коришћење истих параметара за грубу и завршну обраду
Неправилна подешавања параметара држе алат под великим оптерећењем током дужег периода, убрзавајући хабање и повећавајући вероватноћу крзања.
Неусклађеност између материјала алата и материјала радног предмета
Различити материјали обратка захтевају различите врсте алата за резање. Ако алат нема довољну тврдоћу, жилавост или отпорност на топлоту, можда неће издржати захтевне услове резања. Током обраде материјала високе тврдоће, лоша отпорност на хабање може брзо оштетити резну ивицу. Неки материјали такође стварају наслаге на ивицама или прекинуте ударце сечења, што додатно повећава ризик од крзања алата.
- Недовољна отпорност на хабање при обради тврдих материјала
- Обрада нерђајућег челика може створити наслаге на ивицама
- Обрада ливеног гвожђа ствара јаке ударне силе
- Премаз алата није погодан за услове резања
- Угао ивице алата не одговара карактеристикама материјала
- Недовољна чврстоћа може довести до пуцања
Лоше подударање између алата и материјала обратка повећава притисак резања на ивицу и повећава ризик од крзања.
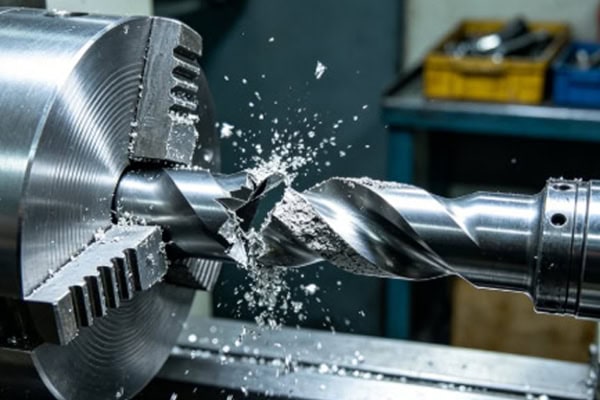
Утицај стабилности машине на век трајања алата
Стабилност машине је уско повезана са веком трајања алата. Чак и високоперформансни алати могу често да се крзају ако машини недостаје крутост или има проблема са вибрацијама. Током обраде, стабилност вретена, тачност стезања и крутост структуре машине утичу на услове резања. Када дође до вибрација или одступања, силе резања континуирано варирају, стављајући алат у нестабилно окружење напрезања које на крају оштећује резну ивицу.
Вибрације вретена и удар резања
Ако вретено доживи искоришћавање или вибрације током рада великом брзином, силе резања постају нестабилне и алат је подвргнут поновљеним ударним оптерећењима. Током дугих континуираних циклуса обраде, вибрације се акумулирају и постепено стварају мале пукотине дуж резне ивице. Када се ове пукотине прошире, може доћи до крзања или чак ломљења алата.
- Истрошени лежајеви вретена повећавају вибрације
- Лоша динамичка равнотежа током обраде великом брзином
- Прекомерни препуст алата смањује крутост
- Лоше стезање радног предмета узрокује померање
- Прекинуто сечење ствара периодичан удар
- Флуктуација силе резања изазива резонанцу
Дуготрајне вибрације могу створити пукотине услед замора у алату и на крају довести до крзања или лома.
Грешке при инсталацији и стезању алата
Квалитет уградње алата директно утиче на стабилност резања. Нестабилне структуре стезања могу проузроковати померање алата и абнормално напрезање. У неким окружењима обраде, недовољна пажња посвећена чистоћи седишта алата и прецизности закључавања омогућава мала померања алата током обраде великом брзином. Иако нису одмах очигледна, ова померања постепено повећавају хабање ивица током времена.
- Алат није потпуно причвршћен за држач
- Недовољна сила закључавања узрокује микро померање
- Ексцентричност држача алата утиче на путању резања
- Прекомерни препуст алата
- Неправилан угао уградње уметка
- Истрошена седишта алата смањују тачност позиционирања
Стабилне стезне структуре смањују вибрације и одступање, побољшавајући стабилност алата и век трајања.
Како смањити ризик од крзања алата при стругању
Смањење крзања алата захтева оптимизацију параметара резања, управљања алатом и услова обраде тако да сечење остане стабилно током целог процеса. Модерно стругање све више наглашава аутоматизацију и контролу засновану на подацима. Оптимизацијом ритма обраде, подешавањем путања резања и побољшањем услова хлађења, произвођачи могу значајно смањити флуктуације силе и продужити век трајања алата.
Оптимизација параметара сечења
Параметри обраде треба да одговарају материјалу обратка и перформансама алата како би се избегло преоптерећење алата. Различити материјали генеришу различите карактеристике топлоте резања, тако да брзину вретена и брзину помака треба динамички подешавати у складу са стварним условима обраде.
- Подесите брзину сечења на основу тврдоће материјала
- Контролишите брзину померања да бисте смањили удар сечења
- Користите слојевито сечење да бисте смањили притисак на ивице
- Одвојени параметри грубе и завршне обраде
- Избегавајте нагло убрзање и успоравање
- Смањите дубину резања током обраде великом брзином
Разумна подешавања параметара смањују флуктуације силе резања и побољшавају стабилност алата.
Побољшање хлађења и подмазивања
Прекомерна топлота резања смањује чврстоћу алата и убрзава ширење пукотина, што системе хлађења чини изузетно важним за спречавање крзања. Ефикасно хлађење не само да снижава температуру ивице већ и смањује трење и побољшава стабилност резања. У окружењима обраде великим брзинама, системи хлађења под високим притиском постали су неопходни за продужење века трајања алата.
- Користите хлађење под високим притиском да бисте побољшали одвођење топлоте
- Уверите се да расхладна течност покрива подручје резне ивице
- Побољшајте подмазивање како бисте смањили трење
- Спречите концентрисано накупљање топлоте
- Редовно проверавајте проток расхладне течности
- Спречите блокаду која утиче на перформансе хлађења
Стабилни услови хлађења смањују термичко пуцање и продужавају век трајања алата.
Улога аутоматизованих система за праћење у заштити алата
Са развојем интелигентне производње, све више стругова сада користи аутоматизоване системе за праћење како би анализирали стање алата у реалном времену, помажући у идентификацији абнормалности пре него што дође до изненадног крзања алата. Сензори и системи за анализу података прате промене оптерећења, вибрација и температуре током процеса обраде, чинећи стање алата транспарентнијим и контролисанијим.
Технологија праћења стања алата
Систем прикупља податке о обради путем сензора и идентификује хабање алата и абнормалне услове. Анализом фреквенције вибрација и флуктуација оптерећења вретена, абнормално хабање алата може се открити рано пре него што алат достигне услове отказа.
- Праћење промена вибрација у реалном времену
- Анализа флуктуације оптерећења вретена
- Детекција температурних услова алата
- Идентификација абнормалног звука сечења
- Праћење промена силе резања
- Процена трендова хабања алата
Интелигентни системи за праћење могу рано идентификовати абнормалне услове и смањити неочекиване застоје.
Аутоматска измена алата и управљање веком трајања
Аутоматизовани системи могу да предвиде и управљају веком трајања алата, замењујући алате пре него што достигну критичне границе хабања. Базе података о веку трајања алата бележе време обраде и услове рада, омогућавајући прецизније моделе предвиђања века трајања и смањујући грешке у људском расуђивању.
- Успостављање базе података о веку трајања алата
- Аутоматско снимање времена обраде
- Предвиђање преосталог века трајања алата
- Аутоматско пребацивање на алате за прављење резервних копија
- Смањење грешака у људском расуђивању
- Побољшање стабилности континуиране обраде
Управљање веком трајања алата побољшава континуитет обраде, а истовремено смањује ризик од оштећења алата.
Правилно руковање након ломљења алата
Након што дође до крзања алата, обрада треба одмах да се заустави како би се избегли већи губици. Параметри резања, услови хлађења и вибрације машине треба да се провере пре него што се производња настави.
Оптимизацијом параметара обраде, побољшањем стабилности машине и јачањем управљања алатима, произвођачи могу ефикасно смањити проблеме са крзањем алата и одржати стабилније операције стругања.















