
Шта је позлаћивање? Врсте, процеси и примене
Позлаћивање је процес завршне обраде површине којим се танак слој метала наноси на подлогу. Обично се користи за побољшање отпорности на корозију, отпорности на хабање, електричних перформанси, лемљивости или изгледа без производње целе компоненте од материјала за премаз.
Овај водич објашњава шта је позлаћивање, како функционише процес позлаћивања, главне методе позлаћивања и метали, као и како дебљина премаза, припрема површине, геометрија и инспекција утичу на готове делове. Такође покрива практична разматрања за позлаћивање прецизних CNC обрађених компоненти.
Шта је позлаћивање?
Превлака је процес наношења танког металног слоја на површину другог материјала, познатог као подлога. У зависности од примене, наталожени слој може пружити заштиту од корозије, бољу отпорност на хабање, побољшану електричну проводљивост, већу лемљивост или декоративни завршни слој.
Подлога даје главни облик и структурна својства дела, док пресвучени слој мења његове површинске карактеристике. На пример, челична компонента може добити цинкану превлаку ради заштите од корозије, док електрични контакт може добити бакар, калај, сребро или злато ради побољшања електричних или монтажних перформанси.
Овај приступ може бити економичан јер само површина добија специјализованији материјал. Компонента стога може задржати предности чврстоће и трошкова свог основног материјала, а истовремено добити одабрана површинска својства од слоја позлаћења.
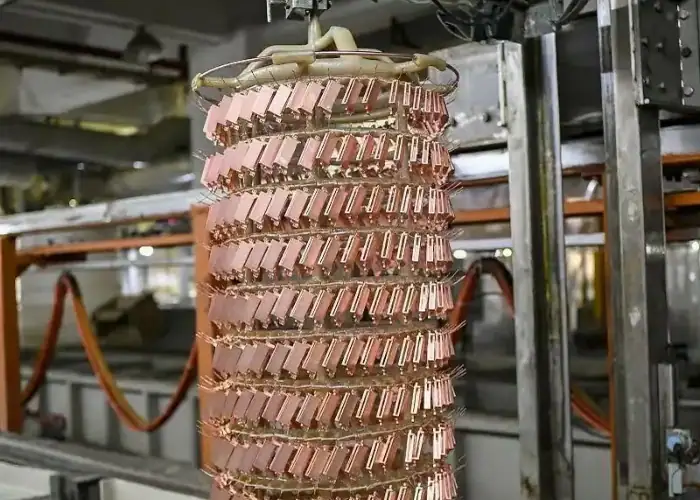
Позлаћивање наспрам премазивања
Позлаћивање и премазивање су сродни појмови, али премазивање је шири појам.
Превлака се генерално односи на наношење металног слоја на подлогу путем електрохемијских, хемијских, урањајућих или сродних процеса таложења метала.
Премазивање може да укључује металне слојеве, као и боје, прашкасте премазе, полимере, керамику и друге заштитне филмове.
За инжењерске цртеже, коришћење исправног термина помаже произвођачима да разумеју потребан материјал, процес, дебљину и метод контроле.
Позлаћивање наспрам анодизирања
Позлаћивање наноси други материјал на површину. Анодизирање функционише другачије.
Током анодирања, површина метала — најчешће алуминијума — се електрохемијски претвара у контролисани оксидни слој. Не додаје се само посебан метални премаз на исти начин као што се то ради код никловања или цинковања.
Ова разлика је важна за ЦНЦ делове јер анодизирање и позлаћивање различито утичу на димензије, понашање у корозији, изглед, електрична својства и захтеве за маскирање.
Зашто се користи метална облога?
Метализација омогућава инжењерима да модификују површину компоненте без промене целокупног материјала. Потребна функција одређује и метал за превлаку и процес.
Побољшајте отпорност на корозију
Заштита од корозије је један од најчешћих разлога за позлаћивање.
Метални премаз може деловати као баријера између подлоге и влаге, кисеоника, хемикалија или других агресивних средина. Цинк се широко користи за заштиту челика, док премази никла и хрома такође могу пружити корисну отпорност на корозију за одговарајуће примене.
Потребна заштита зависи од основног метала, окружења, дебљине позлаћења и спецификације. Декоративни унутрашњи део и индустријски део изложен влази или хемикалијама могу захтевати веома различите системе позлаћивања.
Побољшајте отпорност на хабање и површинску тврдоћу
Неки позлаћени слојеви су одабрани да би се побољшала издржљивост површине.
Завршни премази на бази никла и хрома могу се користити тамо где је површина изложена клизању, контакту или поновљеном механичком хабању. Ово може бити корисно за осовине, клинове, површине алата, машинске компоненте и друга подручја где основни материјал пружа структурну чврстоћу, али површина захтева додатну заштиту.
Позлаћивање углавном мења понашање површине. Оно не повећава аутоматски чврстоћу целе компоненте.
Побољшајте електричну проводљивост и лемљивост
Бакар, сребро, злато и калај су важни материјали за превлаку у електричним и електронским применама.
Бакар и сребро пружају високу проводљивост, злато се цени због проводљивости заједно са отпорношћу на корозију, а калај се обично бира када је лемљивост важна. CEP посебно идентификује лемљивост и електричну проводљивост као важне функције превлаке.
Због тога је позлаћивање корисно за контакте, конекторе, терминале, електронске компоненте и друге делове где само површина захтева посебна електрична својства.
Побољшајте изглед
Позлаћивање такође може побољшати визуелни квалитет дела.
Никл, хром, злато и други завршни слојеви могу створити светле, рефлектујуће, глатке или декоративне површине. Код неких производа, изглед је главна сврха, код других, декоративне перформансе су комбиноване са заштитом од корозије или хабања.
Код видљивих CNC делова, коначни изглед такође зависи од квалитета обрађене површине испод позлаћеног слоја.
Како функционише процес позлаћивања?
Иако различите методе превлаке користе различите механизме наношења, припрема површине је кључна. Уље, маст, оксиди, прљавштина и остаци обраде могу ометати адхезију и створити недоследне резултате.
Чишћење и припрема површина
Први корак је припрема подлоге.
Типична припрема може укључивати:
- Одмашћивање
- Хемијско чишћење
- Уклањање оксида
- Третман киселином
- Једрење
- Механичко полирање
- Површинска активација
Тачан редослед зависи од основног материјала и система позлаћивања.
Чиста и хемијски активна површина даје депонованом металу бољу могућност да се правилно споји. Лоша припрема може довести до љуштења, огољених површина, стварања мехурића или недоследне покривености премаза.
Купаћа за позлаћивање и таложење метала
Након припреме, део улази у раствор за позлаћивање или други процес таложења.
Код галванизације, радни предмет се ставља у електролит који садржи металне јоне. Електрична струја покреће позитивно наелектрисане металне јоне према негативно наелектрисаном радном предмету, где се редукују и таложе као метални слој.
Код безструјног наношења превлаке, наношење се одвија контролисаном хемијском реакцијом, а не споља примењеном електричном струјом. Ова разлика утиче на контролу процеса, геометријску покривеност, компатибилност материјала и уједначеност премаза.
Испирање, сушење и накнадни третман
Након таложења, делови се генерално испирају како би се уклониле преостале хемикалије, а затим суше.
У зависности од спецификације, додатне операције могу укључивати полирање, термичку обраду, заптивање, пасивацију или друге кораке завршне обраде. 3ERP описује припрему површине, активацију, превлаку, испирање и сушење/накнадну обраду као типичне фазе у целокупном процесу.
Завршна инспекција следи како би се потврдило да позлаћена компонента испуњава захтеве у погледу изгледа, дебљине, адхезије и димензија.
Које су главне врсте оплате?
Различите методе превлаке пружају различите равнотеже уједначености премаза, избора материјала, трошкова процеса и погодности за сложену геометрију.
Елецтроплатинг
Галванизација је један од најчешће коришћених процеса металне превлаке.
Радни предмет функционише као катода у електролитичком раствору, а електрична струја узрокује таложење металних јона на његовој површини. Уобичајени електролитички материјали укључују никл, бакар, цинк, хром, калај, злато и сребро.
Галванизација нуди широк спектар функционалних и декоративних завршних обрада. Међутим, електрично поље и геометрија дела могу утицати на то колико се равномерно материјал наноси на углове, ивице, удубљења и друге елементе.
За прецизне компоненте, расподела премаза се стога мора узети у обзир приликом одређивања коначних димензија.
Елецтролесс Платинг
Безструјно наношење метала се депонује хемијском редукцијом без спољашње електричне струје.
Један од најпознатијих примера је електролитно никловање. Пошто се наношење покреће хемијским путем, а не расподелом струје, овај процес може да обезбеди релативно равномерну покривеност преко сложене геометрије.
Због тога је безструјно наношење превлаке атрактивно за компоненте са удубљењима, сложеним профилима или карактеристикама где је важна конзистентна дебљина премаза.
Хемијски процес и даље захтева пажљиву контролу, а тачна својства наслага зависе од изабраног система превлаке и спецификација.
Потапање
Имерзионо наношење користи хемијску реакцију истискивања уместо спољашње електричне струје.
Подлога је уроњена у раствор који садржи јоне племенитијег метала, који замењују атоме на површини и стварају релативно танак слој. Пошто је реакција самоограничавајућа, процеси урањања генерално производе тање премазе од конвенционалне галванизације.
Ови премази могу бити корисни у електроници и другим применама где је потребна танка функционална метална површина.
Селективно и четкано наношење
Селективно наношење премаза наноси се само тамо где је потребан, уместо да покрива целу компоненту.
Наношење четком је једна метода. Алат сличан четкици преноси раствор за наношење плоче док електрична струја наноси материјал на циљано подручје. Може бити користан за локалне поправке, истрошена подручја, електричне контакте или одређене функционалне површине.
Селективно позлаћивање може смањити непотребно премазивање и заштитити елементе који би требало да остану непревучени.
Који се метали обично користе за позлаћивање?
Прави метал за позлаћивање зависи од функционалних захтева, подлоге, окружења, изгледа и цене.
| Полагање метала | Главна корист | Типична употреба |
| Никл | Отпорност на корозију и хабање | Прецизни механички делови |
| цинк | Жртвена заштита од корозије | Челични делови и причвршћивачи |
| Хром | Тврдоћа, отпорност на хабање, изглед | Механички и аутомобилски делови |
| Бакар | Проводљивост и подлога | Електрично и вишеслојно позлаћивање |
| Калај | Лемљивост и заштита од корозије | Електричне компоненте |
| злато | Проводљивост и отпорност на корозију | електрични контакти |
| сребро | Висока електрична проводљивост | Електричне апликације |
Ови метали се често користе јер сваки нуди другачији баланс проводљивости, понашања на корозију, отпорности на хабање, изгледа и цене.
Ницкел платинг
Никловање се широко користи када је потребна отпорност на корозију, перформансе хабања или издржљива метална површина.
Доступни су и електролитички и електрохемијски поступци никловања. Електролитички никл користи електричну струју, док се хемијски никл ослања на хемијску редукцију.
За прецизне делове, разлика је важна јер електролитско наношење може понудити равномернију дебљину на сложеним површинама, док конвенционално галванизовање може пружити друге предности у зависности од потребне завршне обраде и производног процеса.
Цинковање и хромирање
Цинкање се обично наноси на челик ради заштите од корозије. Цинк може пружити жртвену заштиту, што значи да премаз преференцијално кородира како би заштитио основни челик.
Хромирање се користи тамо где је потребна тврдоћа, отпорност на хабање, заштита од корозије или рефлектујући изглед. Индустријски тврди хром и декоративни хром не треба третирати као идентичне процесе јер се њихова намена, систем премаза и дебљина могу разликовати.
Позлаћивање бакром, калајем, златoм и посребрењем
Бакар се широко користи због електричне проводљивости и као међуслој у вишеслојним системима превлаке.
Калај је посебно користан тамо где је потребна лемљивост. Злато комбинује проводљивост са јаком отпорношћу на корозију, што га чини вредним за електричне контакте. Сребро нуди веома високу електричну и топлотну проводљивост.
За електричне компоненте, одабрани премаз треба да одговара захтевима отпора контакта, хабања, окружења, лемљења и трошкова.
Галванизација наспрам безструјне плоче
Галванизација и безструјно позлаћивање могу произвести функционалне металне премазе, али користе различите механизме наношења.
| Фактор | Елецтроплатинг | Елецтролесс Платинг |
| Метода депозиције | Електрична струја | Хемијска реакција |
| Спољна струја | потребан | Није потребна |
| Дистрибуција дебљине | Више зависно од геометрије | Генерално уједначеније |
| Цомплек Геометри | Захтева пажљиву контролу процеса | Добро прилагођено сложеним површинама |
| Уобичајени пример | Електролитички никл | Безелектрични никл |
| Контрола процеса | Електрични + хемијски | Углавном хемијски |
Галванизација је погодна за широк спектар метала и примена, док се хлађење од струја често бира када је посебно важно равномерно покривање сложених елемената.
Ниједна метода није аутоматски боља. Избор зависи од основног материјала, геометрије, спецификације премаза, дебљине, количине производње и функционалних захтева.
Како позлаћивање утиче на димензије ЦНЦ делова?
За прецизне CNC компоненте, позлаћивање се мора сматрати делом димензионалног дизајна, а не козметичком операцијом која се додаје након обраде.
Нанети слој мења коначну величину премазаних површина. CEP посебно напомиње да се дебљина позлаћења мора проверити поред димензија након позлаћивања, посебно на елементима који морају да се уклопе у делове који се спајају.
Дебљина и толеранција оплате
Ако се превлака нанесе на спољашњи пречник, коначни пречник се повећава. Ако се нанесе унутар отвора, расположиви отвор се смањује.
Ово може утицати на:
- Вратила
- Прецизне бушотине
- Седишта лежајева
- Клизни приањања
- Теме
- Заптивне површине
- Карактеристике конектора
Цртеж треба да јасно назначи да ли се димензионалне толеранције примењују пре или после позлаћивања.
За компоненте са уским толеранцијама, додатак за обраду може морати да узме у обзир наведену дебљину премаза тако да коначни позлаћени део остане унутар толеранције.
Маскирање критичних карактеристика
Није нужно да свака површина буде обложена плаштом.
Типична подручја маскирања могу укључивати прецизне навоје, спојеве лежајева, зоне електричног контакта, заптивне површине, површине података или друге елементе где би накупљање премаза ометало функцију.
Цртеж треба да идентификује пресвучену површину и све површине које морају остати без премаза.
Јасни захтеви за маскирање смањују двосмисленост између машинске обраде, завршне обраде и инспекције.
Машина пре или после позлаћивања?
Већина прецизних делова се првенствено обрађује пре позлаћивања јер је позлаћени слој генерално намењен да остане на завршној површини.
Типичан редослед може бити:
CNC обрада → уклањање неравнина и чишћење → позлаћивање → завршна инспекција
Међутим, неке компоненте могу захтевати брушење, полирање, лепљење или неку другу контролисану завршну операцију након премазивања када позлаћена функционална површина има посебно захтевну коначну величину или завршну обраду.
Исправан редослед зависи од дебљине премаза, толеранције, завршне обраде површине, геометрије и функционалних захтева.
Који фактори утичу на квалитет оплате?
Добро превлачивање зависи од више од избора метала као што су никл или цинк. Стање површине, геометрија дела, услови купатила, расподела струје, време процеса и руковање могу утицати на коначни резултат. CEP напомиње да време задржавања, геометрија, температура купатила, електрична струја и избор материјала могу утицати на дебљину и једнообразност превлачивања.
Сурфаце Цондитион
Позлаћени слој прати површину испод њега.
Трагови обраде, огреботине, неравнине, контаминација, оксидни филмови и лоше чишћење могу утицати и на изглед и на пријањање.
Визуелно полирани премаз не може увек да сакрије недостатке у оригиналној подлози. Ако је козметички изглед критичан, потребно стање површине треба одредити пре наношења превлаке.
Геометрија и уједначеност премаза
Геометрија дела може снажно утицати на расподелу премаза, посебно код галванизације.
Оштре ивице и изложена подручја могу примити више наслага, док дубока удубљења, унутрашње шупљине и тешко доступни делови могу примити мање.
За сложене CNC компоненте, геометрију треба прегледати заједно са методом наношења превлаке и толеранцијом дебљине, уместо да се претпоставља да ће свака површина добити потпуно исти депозит.
Време купања, струја и услови процеса
Дебљина и квалитет облоге такође зависе од контролисаних услова процеса.
Важне променљиве могу укључивати:
- Време плаштања
- Густина струје
- Температура купатила
- Хемијска концентрација
- Услов решења
- Позиционирање дела
Ове параметре обично контролише добављач превлаке у складу са изабраним поступком и важећим спецификацијама.
Уобичајени недостаци позлаћивања
Дефекти позлаћивања могу утицати на изглед, отпорност на корозију, димензионалну тачност и век трајања.
Љуштење и лоше пријањање
Лоша адхезија може настати када загађивачи, оксиди или неодговарајући услови површине спречавају правилно везивање премаза.
PrimeWeld идентификује припрему површине као главни фактор у проблемима лепљења и напомиње да контаминација може ометати адхезију.
Стога, правилно чишћење и активација треба да се третирају као неопходни кораци процеса.
Неравномерна дебљина облоге
Неравномерна дебљина може бити резултат геометрије дела, расподеле струје, позиционирања, постављања, услова урањања или недоследне контроле процеса.
Ово је посебно важно за делове са уским толеранцијама, јер прекомерни премаз на једном подручју може утицати на приањање чак и када целокупни премаз делује прихватљиво.
Копривост, пликови и промена боје
Јамице, пликови, мрље и разлике у боји могу указивати на проблеме са контаминацијом, претходном обрадом, условима купања, стварањем гасова или компатибилношћу материјала.
Неке варијације изгледа могу бити прихватљиве за функционалне премазе, док козметички делови могу захтевати много строже визуелне стандарде.
Стога би потребни критеријуми прихватања требало да буду утврђени пре производње.
Како се проверава квалитет позлаћивања?
Инспекција треба да потврди да позлаћени слој испуњава своју предвиђену функцију и да коначни део остаје димензионално прихватљив.
Визуелни преглед
Визуелним прегледом се може утврдити:
- Голе површине
- Пилинг
- пукотине
- Блистерс
- Јаме
- обезбојење
- Недоследно извештавање
CEP и PrimeWeld описују визуелни преглед као основни корак за проверу покривености и конзистенције премаза.
Мерење дебљине оплате
Мерење дебљине проверава да ли нанети слој испуњава задати захтев.
Могуће методе укључују мерење засновано на рендгенским зрацима, анализу попречног пресека или друге методе дефинисане важећим стандардом. CEP напомиње да се рендгенско мерење може користити за испитивање дебљине и једнообразности превлаке.
Исправна метода мерења зависи од премаза, подлоге, опсега дебљине, геометрије и спецификације.
Тестирање адхезије и функционалности
Неки делови такође захтевају испитивање адхезије, корозије, лемљивости, електрична или друга функционална испитивања.
За прецизне CNC компоненте, ове провере треба комбиновати са коначном димензионом контролом. Премаз може да испуни сопствени захтев за дебљину, а да и даље узрокује да осовина, рупа, навој или налегање буду ван толеранције цртежа.
Примене позлаћивања у производњи
Позлаћивање се користи у аутомобилској индустрији, ваздухопловству, електроници, индустријској опреми, медицинским производима и многим другим производним секторима јер може додати функционална својства површине без промене целог материјала компоненте.
ЦНЦ обрађене компоненте
ЦНЦ обрађени делови могу користити позлаћивање за отпорност на корозију, заштиту од хабања, проводљивост или изглед.
Типичне карактеристике позлаћеног материјала могу укључивати:
- Вратила
- Игле
- Кућишта
- Заграде
- чауре
- Прецизни фитинзи
- Електричне компоненте
За ове делове, важна инжењерска веза је:
обрађена димензија + дебљина позлаћења + маскирање + завршна инспекција
Ако се ови предмети планирају заједно, позлаћивање постаје део производног процеса, а не неконтролисани последњи корак.
Електричне и електронске компоненте
Позлаћивање се широко користи за конекторе, контакте, терминале, делове повезане са колима и друге проводљиве компоненте.
Бакар, калај, злато и сребро могу пружити различите комбинације проводљивости, лемљивости, отпорности на корозију и контактних перформанси.
Оптимални премаз зависи од електричних захтева, очекиваног хабања, радног окружења и трошкова.
Аутомобилске, ваздухопловне и индустријске компоненте
Аутомобилске компоненте користе превлаку за заштиту од корозије, изглед, отпорност на хабање и електричне функције. Делови за ваздухопловство и индустрију могу користити премазе тамо где одређене површине захтевају додатну заштиту од животне средине или хабања.
Премаз увек треба одабрати на основу стварних услова рада компоненте, а не само на основу назива индустрије.
Како одабрати праву обраду за ЦНЦ део
Најбољи процес превлаке је онај који испуњава функционалне захтеве компоненте, а истовремено је компатибилан са њеним материјалом, геометријом, толеранцијама и редоследом производње.
Почните са функционалним захтевом
Прво дефинишите зашто је делу потребно позлаћивање.
Могући приоритети укључују:
- Заштита од корозије
- Отпорност на хабање
- Тврдоћа површине
- Електрична проводљивост
- Солдерабилити
- Изглед
- Димензионална рестаурација
Када је примарна функција јасна, могу се ефикасније упоредити одговарајући материјали и процеси премазивања.
Ускладите оплату са основним материјалом
Подлога такође утиче на систем наношења позлаћења.
Алуминијум, угљенични челик, нерђајући челик, бакар и месинг имају различите површинске хемијске састојке и могу захтевати различито чишћење, активацију, заштитне слојеве или подлоге.
Компатибилност материјала стога треба потврдити пре производње, посебно када су адхезија или отпорност на корозију критичне.
Дефинишите дебљину, маскирање и коначну толеранцију
За прецизне CNC делове, цртеж би идеално требало да саопшти:
- Тип платинга
- Потребна дебљина
- Применљива спецификација
- Површине које треба обложити
- Подручја која треба маскирати
- Козметички захтеви
- Коначне димензионалне толеранције
- Захтеви за инспекцију
Ови детаљи смањују неизвесност између добављача машинске и завршне обраде.
Номинална завршна обрада као што је „никлована плоча“ можда не пружа довољно информација за критични део. Што су геометрија и приањање прецизније контролисани, то је важније дефинисати премаз као део инжењерске спецификације.
ФАК
Можете ли галванизовати алуминијум?
Да. Алуминијум се може електролизовати, али његов природни оксидни слој мора се прво уклонити или третирати. Правилна претходна обрада, као што је процес цинковања, помаже да се позлаћени метал чврсто веже за површину алуминијума.
Шта је електрохемијско никловање?
Никловање без струје наноси премаз на бази никла хемијском реакцијом без спољашње електричне струје. Обезбеђује релативно уједначену дебљину, што га чини корисним за сложене CNC делове, отворе, удубљења и прецизне површине.
Која врста оплате се најчешће користи?
Никловање и цинковање су међу најчешћим индустријским опцијама. Цинк се широко користи за заштиту челика од корозије, док се никловање обично бира због отпорности на корозију, отпорности на хабање и прецизних механичких компоненти.
Шта је тврдо хромирање?
Тврдо хромирање је дебели премаз хрома који се наноси углавном ради побољшања тврдоће, отпорности на хабање и издржљивости површине. Обично се користи на вратилима, клиновима, калупима, хидрауличним компонентама и другим механичким површинама изложеним трењу или хабању.
Закључак
Превлака наноси танак метални слој на подлогу како би се побољшала отпорност на корозију, перформансе хабања, проводљивост, лемљивост или изглед. Коначни резултат зависи од методе превлаке, метала за премазивање, припреме површине, геометрије, контроле дебљине и инспекције. За прецизне компоненте, превлака треба да се планира заједно са CNC димензијама, маскирањем, прилегањима и коначним толеранцијама како би премазани део функционисао како је предвиђено.
У компанији TiRapid пружамо прецизне CNC услуге обраде и производње са подршком за завршну обраду површина за прилагођене металне делове. Узимамо у обзир избор материјала, дозвољене мере обраде, дебљину премаза, маскирање, димензионалну инспекцију и захтеве за финалне делове како бисмо вам помогли да испоручимо поуздане прототипове и производњу малих серија.















