
Микрометар је прецизан мерни алат дизајниран за мерење веома малих димензија са високом тачношћу — обично до 0.01 мм, а за моделе више класе и до 0.001 мм. Ако сте се икада питали шта је микрометар и зашто је важан у машинској обради, одговор лежи у његовој способности да пружи контролисана, поновљива мерења тамо где су уске толеранције критичне. У CNC машини, посежем за микрометром када приањање, функција или перформансе склопа дела зависе од димензионалне конзистентности.
У овом водичу, како се користи у стварним ЦНЦ радионицама, на које типове се инжењери ослањају и како се тачност мерења дефинише, контролише и штити у радионици.
Шта је микрометар?
Микрометар је високопрецизни мерни инструмент који се користи за проверу малих линеарних димензија са одличном тачношћу и поновљивошћу. Дизајниран је за мерење делова помоћу контролисаног контактног притиска, обезбеђујући стабилне и конзистентне резултате мерења. Микрометри су обично доступни и у механичким (аналогним) и у дигиталним верзијама и широко се користе у прецизној контроли.
У производњи CNC машином , микрометри играју кључну улогу у провери димензија делова током производње и контроле квалитета. Обично се користе за мерење:
-
Спољни пречници вратила, клинова, седишта лежајева и цилиндричних глава
-
Дебљина материјала као што су плоче, ребра, степенице или танки зидови
-
Дубина или унутрашње димензије при коришћењу дубинских микрометара или унутрашњих микрометара
У поређењу са мерилима, микрометри пружају знатно већу резолуцију и конзистентност мерења. Када димензионалне толеранције постану мање од око ±0.02 мм, мерила често не могу да обезбеде поуздану поновљивост за контролу квалитета.
На пример, приликом обраде лежаја са толеранцијом од ±0.005 мм, димензионална верификација мора бити изузетно прецизна и стабилна. Иако мерило може да прикаже вредност мерења, оно не може поуздано да потврди тачност на нивоу микрона. У таквим ситуацијама, микрометар постаје неопходан алат за инспекцију у производњи на CNC машинама.
Микрометар наспрам микрона
Термини микрометар и микрон се често мешају у инжењерским контекстима, али се односе на различите ствари.
Микрометар може значити било које од следећих значења:
-
Прецизни мерни инструмент који се користи у обради и инспекцији
-
Јединица дужине (такође названа микрон), написана као μm
У мерним јединицама, 1 μm је једнако 0.001 mm.
Када инжењерски цртеж одређује толеранцију као што је ±5 μm, то се односи на дозвољену димензионалну варијацију од ±0.005 mm. Вредност описује јединицу толеранције, док се микрометар обично користи за проверу те димензије током инспекције.
Шта је унутрашњи микрометар и микрометарска јединица?
Термини унутар микрометра и јединице микрометар (μm) се често мешају у инжењерским мерењима јер се односе на различите ствари. Један је прецизни мерни инструмент који се користи у контроли машинске обраде, док је други јединица која се користи за описивање изузетно малих димензија.
Унутрашњи микрометар је прецизан мерни алат који се користи за мерење унутрашњих димензија као што су пречници рупа, отвори и кућишта лежајева. Обично се користи у CNC обради и инспекцији када су потребна прецизна унутрашња мерења.
Јединица микрометар, која се пише као μm, једнака је милионитом делу метра или 0.001 милиметара. Широко се користи у инжењерским цртежима за дефинисање веома малих толеранција. На пример, ±5 μm једнако је ±0.005 mm.
Једноставно речено, унутрашњи микрометар је мерни алат, док је μm мерна јединица.
За шта се користи микрометар?
Микрометар се користи за мерење веома малих димензија са високом прецизношћу. Обично се користи у машинској обради и инспекцији како би се проверило да ли делови испуњавају толеранције у инжењерским цртежима. Пошто микрометри пружају стабилан контактни притисак и фину резолуцију, они су неопходни за инспекцију критичних димензија у CNC обради.
1. Мерење спољашњих пречника
Једна од најчешћих употреба микрометра је мерење спољашњег пречника цилиндричних делова као што су вратила, клинови, лежајеви и прецизне главе. Код CNC обраде, машинисти често користе спољашњи микрометар да би проверили да ли је пречник вратила унутар потребне толеранције пре монтаже.
2. Мерење дебљине материјала
Микрометри се често користе за мерење дебљине материјала као што су метални лимови, пластичне компоненте, плоче, ребра или танки зидови. Пошто мерне површине примењују контролисани контактни притисак, алат може да обезбеди стабилна и поновљива мерења чак и за танке или осетљиве делове.
3. Преглед унутрашњих димензија
Када су опремљени одговарајућим типом, микрометри такође могу да мере унутрашње димензије. Унутрашњи микрометри се обично користе за мерење пречника отвора, рупа и кућишта лежајева. Ово омогућава инжењерима да провере да ли унутрашње карактеристике испуњавају спецификације дизајна.
4. Мерење дубине
Микрометри дубине су дизајнирани за мерење дубине прореза, џепова, удубљења или слепих рупа у обрађеним деловима. Ова мерења су важна за верификацију машинских операција као што су глодање или бушење.
5. Провера строгих толеранција
Микрометри су посебно корисни када делови захтевају строгу димензионалну контролу. Многи микрометри пружају резолуцију мерења од 0.01 мм или чак 0.001 мм, што их чини погодним за задатке прецизне инспекције у CNC обради, производњи ваздухопловства, аутомобилским компонентама и другим високопрецизним индустријама.
Обезбеђивањем тачних и поновљивих мерења, микрометри помажу инжењерима и машинистима да осигурају да компоненте испуњавају захтеве дизајна и да исправно функционишу током монтаже.
Како функционише микрометар?
Разумевање начина рада микрометра је неопходно за прецизну обраду и контролу квалитета. Његова тачност долази од прецизно пројектованог механизма завртња који претвара ротацију у контролисано линеарно померање. Чак се и дигитални микрометри ослањају на исту механичку основу. Када инжењери разумеју овај принцип, могу веровати очитавањима и препознати потенцијалне грешке као што су хабање, зазор или недоследна мерна сила.
Микрометар претвара ротационо кретање у прецизно линеарно кретање помоћу фино обрађеног завртња. У стандардном метријском микрометру:
- Корак завртња: 0.5 мм по пуном обртају
- Подељци на напрстку: 50
- Резолуција: 0.01 мм по подељку
Свака ознака на бубњу одговара дефинисаном покрету вретена. Овај механички однос обезбеђује конзистентно мерење и високу поновљивост када се примени одговарајућа техника.
Главни делови микрометра
Микрометар се састоји од неколико прецизних компоненти које раде заједно како би обезбедиле веома тачна димензионална мерења. Познавање сваке компоненте вам помаже да контролишете силу, поравнање и поновљивост током инспекције. као што су прекомерна сила, погрешно поравнање или погрешно тумачење скале.
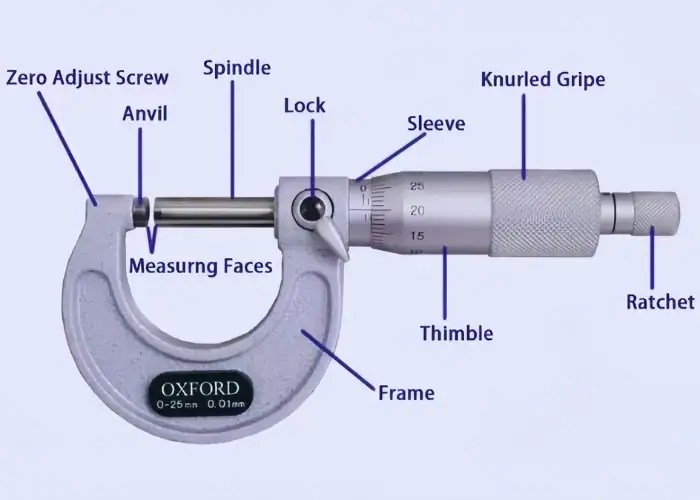
1.Фраме
Рам је круто тело у облику слова C које држи мерни систем заједно. Одржава поравнање између наковња и вретена и обезбеђује структурну стабилност потребну за прецизно мерење.
Висококвалитетни оквири се обично праве од каљеног челика или легираних материјала како би се минимизирале деформације. Већа крутост смањује отклон изазван мерењем притиска, побољшавајући стабилност мерења.
2. Наковањ
Наковањ је фиксна мерна површина где радни предмет додирује једну страну алата. Он служи као примарна референтна тачка за свако мерење.
Пошто наковањ директно додирује површину дела, контаминација попут неравнина, прашине, филма уља или остатака позлаћивања може изазвати грешку у мерењу. Одржавање наковња чистим и неоштећеним је неопходно за поуздане резултате.
3. Вретено
Вретено је покретна мерна површина која се помера ка наковњу док се бубањ ротира. Оно пружа подесиву контактну површину која се користи за стезање радног предмета током мерења.
Вретена су обично каљена и прецизно брушена. Временом, хабање или оштећење навоја унутар механизма вретена може изазвати систематско одступање, због чега се препоручује редовна калибрација у окружењима прецизне обраде.
4. Рукава / Цев
Чаура, такође позната као цев, садржи примарну скалу мерења. Она пружа референтне ознаке које се користе за очитавање вредности главне димензије.
Ове ознаке представљају веће кораке мерења, док скала напрстка пружа финије поделе за прецизно очитавање.
5. Напрстак
Бубањ је ротирајућа компонента која се користи за померање вретена напред или назад. Док се окреће, скала бубња приказује делимичне кораке мерења.
Глатко окретање бубња омогућава прецизно позиционирање вретена и омогућава корисницима мерење димензија са високом резолуцијом.
6. Чегртаљка или напрстак са трењем
Гранични механизам зупчаника контролише мерну силу која се примењује на део. Када се постигне исправан контактни притисак, зупчаник клизи како би се спречило додатно затезање.
Овај механизам обезбеђује константну силу мерења, што је кључно при мерењу танких зидова, меких материјала или полираних површина где прекомерни притисак може да искриви очитавање.
7.Лоцк
Блокада вретена омогућава кориснику да задржи положај мерења након што вретено додирне део. Ова функција је корисна када је потребно забележити мерења или када микрометар мора бити уклоњен са дела пре очитавања скале.
8. Практични савет за мерење
У стварном инспекцијском раду, сила мерења се често потцењује. Приликом мерења танких пресека, меке пластике или високо полираних делова, сам недоследан притисак може створити приметне варијације мерења.
Доследна употреба механизма са зупчаником помаже у одржавању стабилних и поновљивих резултата мерења.
8 врста микрометара
Микрометри који се користе у прецизној контроли обично се деле на осам главних типова, од којих је сваки дизајниран за специфичне задатке мерења у CNC обради. Ови микрометри омогућавају инжењерима да прецизно мере спољашње пречнике, унутрашње отворе, дубине, навоје и сложене површине. Избор исправног типа побољшава тачност мерења, поновљивост и ефикасност контроле.
Доња табела сумира 8 врста микрометара и њихове типичне ЦНЦ примене:
|
микрометар тип
|
типичан ЦНЦ апликација
|
|
1. Спољни микрометар
|
Осовине, клинови, спољни пречници
|
|
2. Дигитални микрометар
|
Инспекција серије, евидентирање SPC података
|
|
3. Унутрашњи микрометар
|
Отвори, кућишта лежајева
|
|
4. Микрометар дубине
|
Џепови, удубљења, степенишне дубине
|
|
5. Микрометар за навој
|
Пречник корака навоја
|
|
6. Микрометар са сечивом
|
Уски жлебови и прорези
|
|
7. Куглични микрометар
|
Закривљене или сферне површине
|
|
8. Стони микрометар
|
Подешавања инспекције високе стабилности
|
Како одабрати прави мерни опсег микрометра за прецизну инспекцију?
Избор исправног опсега мерења микрометра један је од најважнијих корака у постизању прецизне димензионалне контроле. У окружењима CNC машинске обраде, тачност мерења зависи не само од резолуције алата, већ и од избора микрометра са одговарајућим опсегом мерења за карактеристику која се контролише. Коришћење исправног опсега побољшава крутост алата, стабилност поравнања и контролу силе мерења, што помаже у смањењу грешака мерења и обезбеђује поуздане резултате контроле.
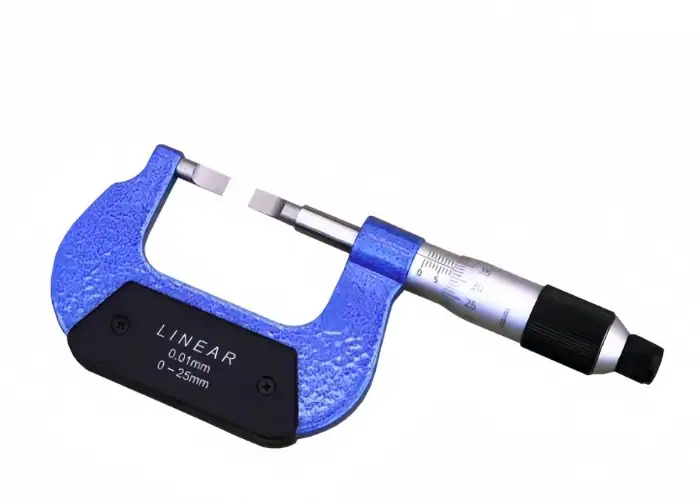
Изаберите најмањи одговарајући мерни опсег
Спољни микрометри се обично производе у фиксним мерним опсезима од 25 мм, као што су 0–25 мм, 25–50 мм, 50–75 мм итд. Приликом мерења карактеристике, инжењери и машински стручњаци треба увек да изаберу најмањи опсег који у потпуности покрива циљану димензију.
Мањи мерни опсег пружа неколико предности. Микрометри са краћим оквиром су генерално чвршћи и лакши за поравнање, што побољшава стабилност мерења. Такође омогућавају бољу контролу мерне силе која се примењује кроз вретено, помажући у спречавању недоследних очитавања.
Зашто мерни опсег утиче на тачност?
Микрометри већег домета су обично мање крути и осетљивији на грешке у поравнању. Чак и ако инструмент има високу резолуцију, прекомерна дужина оквира може мало утицати на стабилност током мерења. Из тог разлога, избор микрометра са исправним мерним опсегом је једноставан, али веома ефикасан начин за побољшање поузданости инспекције.
У практичним ЦНЦ производним окружењима, правилан избор опсега помаже машинистима да постигну доследнија мерења, смање грешке поновљивости и избегну непотребна подешавања током контроле квалитета.
5 фактора који утичу на тачност мерења у CNC инспекцији
На тачност мерења у CNC инспекцији утиче пет кључних фактора: температура, сила мерења, поравнање, стање површине и техника оператера. Чак и када се користе високопрецизни инструменти као што су микрометри, ове променљиве могу довести до грешака у мерењу ако се не контролишу правилно. Разумевање и управљање овим факторима помаже у побољшању поновљивости, смањењу варијација димензија и обезбеђивању поузданих резултата инспекције.
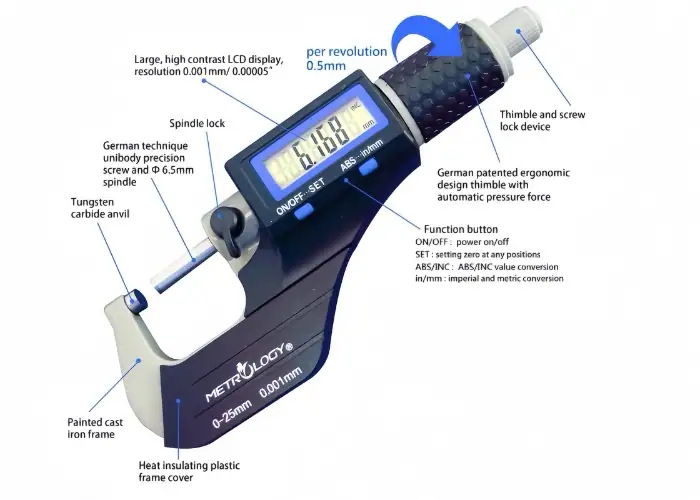
1.Температура
Метал се шири и скупља са температуром. Челик се шири приближно 11 μm по метру на °C, што значи да чак и мале температурне разлике могу утицати на очитавања димензија приликом прецизне контроле.
Свеже обрађени делови често задржавају топлоту од операција резања. Мерење ових делова одмах може дати мало превелике резултате. Како се део хлади, димензија се може смањити, што ствара недоследне резултате мерења.
За поуздану инспекцију, и мерни алат и радни предмет треба да се стабилизују на температури близу собне температуре пре коначног мерења. У многим окружењима инспекције, 20°C се користи као стандардна референтна температура.
2. Мерење силе
Мерна сила директно утиче на очитавања димензија, посебно приликом контроле танких зидова или мекших материјала. Прекомерни притисак вретена може благо сабити површину и произвести мању вредност мерења.
Микрометри укључују зупчасти граничник или фрикциони прстен како би се осигурао конзистентан контактни притисак. Коришћење зупчастог механизма уместо ручног затезања прстена помаже у одржавању поновљиве мерне силе и спречава прекомерно затезање.
Ова контрола постаје посебно важна при мерењу осетљивих елемената као што су танки пресеци, пластичне компоненте или полиране површине.
3. Поравнање
Прецизна очитавања захтевају правилно поравнање између мерних површина микрометра и површине обратка. Ако вретено и наковањ додирују део под углом, мерење неће представљати праву димензију.
До неусклађености може доћи када је алат нагнут или када део није правилно постављен. Уобичајена техника је да се микрометар нежно протресе преко тачке мерења како би се лоцирао положај где је очитавање највише. Овај положај обично представља праву димензију.
4. Стање површине
Стање површине директно утиче на тачност мерења. Неравнине, груби трагови обраде, остаци расхладне течности или слојеви позлаћења могу спречити потпуни контакт између површина микрометра и површине дела.
Чак и мала неравнина може променити очитавање за неколико микрона. Пре мерења критичних карактеристика, део треба очистити, обрисати од уља и лагано уклонити неравнине. Обезбеђивање глатког контакта између мерних површина помаже у побољшању поузданости мерења.
5. Техника оператера
Техника оператера игра главну улогу у поновљивости мерења. Чак и са истим инструментом, недоследно руковање може довести до различитих очитавања.
Добра пракса мерења укључује пажљиво поравнање микрометра, доследно коришћење механизма са зупчаником и понављање мерења неколико пута ради потврде резултата. Вешти машински стручњаци често развијају доследну рутину мерења која минимизира варијације изазване људским деловањем.
Уобичајени извори грешака мерења
На тачна очитавања микрометра може утицати неколико уобичајених грешака при инспекцији. У CNC окружењима, фактори као што су температурне разлике, прекомерна сила мерења, неусклађеност, површинска контаминација или недоследна техника оператера могу довести до пристрасности мерења.
Доња табела сумира типичне изворе грешака, њихове узроке и врсту одступања очитавања које могу произвести током инспекције:
| Фактор | Типичан узрок | Резултат |
|---|---|---|
| 1.Температура | Мерење врућих делова | Превелика очитавања |
| 2. Мерење силе | Прекомерно затезање вретена | Премала очитавања |
| 3. Поравнање | Алат није управно | Неконзистентне вредности |
| 4. Стање површине | Неравнине или уљни филм | Лажно мерење |
| 5. Техника оператера | Недоследан контактни притисак | Лоша поновљивост |
Овај брзи водич помаже инспекторима да идентификују потенцијалне изворе грешака мерења пре него што се ослоне на очитавање.
Како очитати микрометар?
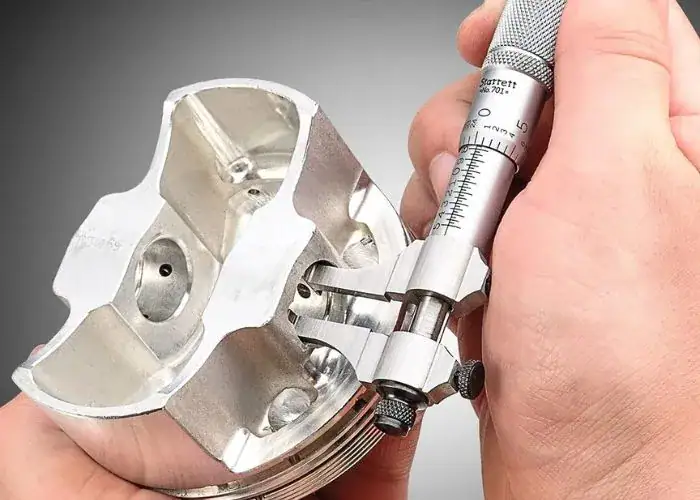
Метода очитавања микрометра корак по корак
Микрометар комбинује вредности са две скале да би произвео прецизно мерење. Чаура приказује основну димензију, док бубањ пружа фино мерење. Праћење јасног редоследа помаже у спречавању уобичајених грешака при очитавању.
Типичан процес читања укључује три корака:
1. Очитајте главну димензију на скали рукава.
Идентификујте последњу видљиву ознаку целог милиметра лево од референтне линије. Она представља основну вредност мерења.
2. Додајте ознаку од 0.5 мм ако је прешла референтну линију.
Ако је ознака од пола милиметра видљива изван референтне линије, укључите додатних 0.5 мм у очитавање.
3. Додајте очитавање напрстка.
Скала на бубњу пружа фино мерење, обично 0.01 мм по подеоку у метричком микрометру. Поравнајте ознаку на бубњу са референтном линијом да бисте одредили децималну вредност.
Понављање мерења једном или два пута помаже у потврђивању очитавања и смањује ризик од грешака при инспекцији.
Пример очитавања микрометра
На пример, ако скала чауре показује 12 мм, ознака од 0.5 мм је видљива и бубањ се поравнава на 28 подељака, коначно мерење се израчунава као:
12 мм + 0.5 мм + 0.28 мм = 12.78 мм
Понављање мерења помаже у потврђивању поновљивости и осигурава да је очитавање поуздано за прецизну ЦНЦ инспекцију.
Уобичајене грешке у читању
Већина микрометарских грешака у CNC инспекцији не долази од самог инструмента - оне потичу од технике. Чак и правилно калибрисан микрометар може дати нетачне резултате ако део није правилно постављен, сила мерења је недоследна или је редослед очитавања ужурбан. Развијање доследне рутине мерења је кључно за поуздану контролу толеранције.
Када одабрати микрометар у односу на друге алате?
Микрометар треба одабрати када је потребна висока тачност мерења и поуздани резултати инспекције. У поређењу са општим мерним алатима као што су помично калибро, микрометри пружају контролисану силу мерења, стабилну геометрију контакта и већу поновљивост, што их чини погоднијим за прецизну димензионалну верификацију.
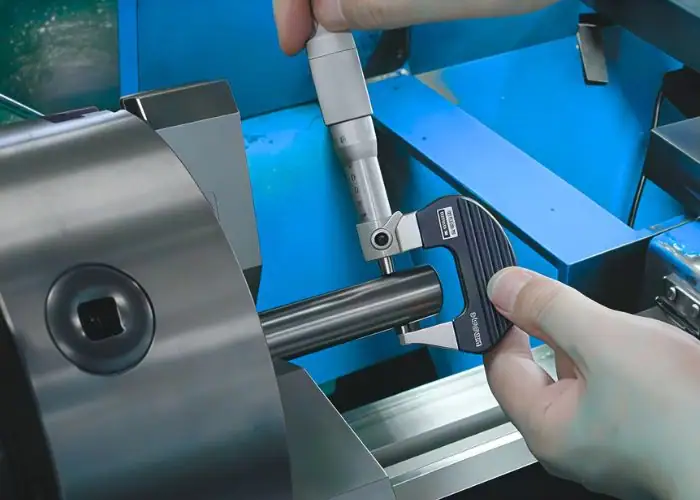
Микрометри се обично користе у следећим ситуацијама:
-
Инспекција тесне толеранције
Када се варијације димензија морају контролисати унутар неколико микрона, микрометри пружају тачност потребну за верификацију прецизних ЦНЦ компоненти. -
Мерење малих пречника или дебљине
Идеални су за испитивање пречника вратила, танких зидова, прецизних плоча и других малих линеарних димензија које захтевају стабилно мерење. -
Провера пресованог налегања и седишта лежајева
Многи механички склопови зависе од прецизног налегања. Микрометри омогућавају инжењерима да потврде да осовине и отвори испуњавају потребне спецификације интерференције или зазора. -
Завршни преглед и контрола квалитета
Микрометри се често користе током прве контроле производа и коначне димензионалне верификације како би се осигурало да делови испуњавају инжењерске цртеже и границе толеранције. -
Провера хабања или варијације димензија
У окружењима одржавања или производње, микрометри помажу у откривању малих димензионалних промена узрокованих хабањем, деформацијом или померањем обраде.
Због своје високе тачности, контролисане мерне силе и одличне поновљивости, микрометри су неопходни кад год је потребна прецизна димензионална верификација у CNC обради и инжењерској контроли.
Примене микрометра
Микрометар се широко користи у прецизним мерењима где је потребна висока тачност и поновљивост. У модерној CNC машинској обради, микрометри играју суштинску улогу у провери критичних димензија током производње, инспекције и контроле квалитета. Њихова висока резолуција омогућава инжењерима и машинистима да потврде да ли обрађени делови испуњавају строге захтеве толеранције.
Уобичајене примене микрометара укључују:
-
Мерење спољашњих пречника вратила, клинова, седишта лежајева и цилиндричних елемената
-
Провера дебљине материјала, као што су металне плоче, ребра, танки зидови и степенасте површине
-
Провера унутрашњих пречника или дубина при коришћењу унутрашњих микрометара или дубинских микрометара
-
Провера прецизних толеранција током обраде и завршне контроле квалитета
У производњи на CNC машинама, димензионална тачност директно утиче на перформансе делова и квалитет склопа. Када су толеранције веома мале, као што је ±0.01 мм или мање, микрометри пружају стабилнија и поузданија мерења од стандардних помичних мерила.
На пример, приликом обраде прецизних компоненти попут лежајева или заптивних површина, инжењери се ослањају на микрометре како би осигурали да коначне димензије остану унутар наведеног опсега толеранције. Ово помаже у одржавању квалитета производа, смањењу грешака у обради и обезбеђивању конзистентних перформанси у механичким склоповима.
ФАК
Колико је микрометар тачан у поређењу са калибром?
Микрометар је генерално 5–10 пута прецизнији од стандардног помичног мерила. Већина помичних мерила има резолуцију од око 0.02 мм и типичну тачност мерења од ±0.02–0.03 мм, што је довољно за општу димензионалну контролу и верификацију подешавања.
Микрометри обично постижу тачност од ±0.002–0.01 мм, у зависности од квалитета алата и опсега мерења. Ова већа прецизност их чини погоднијим за проверу уских CNC толеранција, као што су лежајеви, пречници вратила и компоненте са пресовањем.
Зашто су микрометри прецизнији?
Микрометри постижу већу тачност захваљујући свом прецизном механизму са завртњем и крутом структурном дизајну. Ротирајућа бубањ покреће вретено са финим навојем које претвара ротацију у изузетно мало линеарно кретање. Ово омогућава алату да мери веома мале димензионалне разлике са предвидљивим кретањем.
Већина микрометара такође укључује граничник са зупчаником или фрикциони прстен, што обезбеђује константну силу мерења. Ово спречава прекомерни притисак на део и побољшава поновљивост мерења током контроле.
Шта је дигитални микрометар?
Дигитални микрометар је прецизан мерни алат који приказује вредности мерења на електронском дигиталном екрану уместо на механичкој скали. Интерно, принцип мерења је сличан механичком микрометру, али дигитални дисплеј уклања грешке у очитавању скале и убрзава мерење током инспекције.
Дигитални микрометри се широко користе у CNC обради за серијски преглед, верификацију првог производа и мерења у току процеса, где су брзина и конзистентност података важни. Многи модели такође пружају пребацивање мм/инчи, подешавање нуле и излаз података за SPC системе.
Који је симбол за микрометар?
Јединица за микрометар је μm, што представља милионити део метра. У метричким системима, 1 μm је једнако 0.001 mm. Ова јединица се често користи у инжењерским цртежима и спецификацијама толеранција где се морају контролисати веома мале димензионалне варијације.
Важно је напоменути да μm представља мерну јединицу, а не сам мерни алат. Микрометар је једноставно уређај који се користи за проверу димензија које су наведене у микронима.
Закључак
Микрометри играју важну улогу у прецизној контроли у оквиру CNC обраде. У поређењу са помичним мерилима, они пружају већу тачност, бољу поновљивост и контролисану силу мерења, што их чини погодним за проверу уских толеранција и критичних димензија.
У компанији TiRapid , прецизна инспекција и CNC обрада раде заједно током целог производног процеса. Од валидације прототипа до производње, инспекција на микрометарском нивоу помаже у обезбеђивању димензионалне стабилности и поузданих перформанси склапања. Ако развијате CNC компоненте критичне за толеранцију, слободно поделите своје цртеже са инжењерским тимом TiRapid-а ради техничког прегледа.
















