
Машинска обрада пропелера је процес производње или завршне обраде лопатица пропелера, главчина, вратила и монтажних елемената како би се испунили одређени димензије и захтеви за површину. Пошто лопатице пропелера садрже увијене профиле, променљиву закривљеност и сложене прелазе, тачност обраде директно утиче на геометрију лопатица, равнотежу и приањање склопа. CNC глодање, посебно 5-осна обрада, широко се користи за контролу ових захтевних елемената.
Овај водич објашњава методе обраде пропелера, одговарајуће материјале и комплетан CNC производни процес. Такође покрива разлике између CNC и ручне обраде, планирање путање алата, мерење корака лопатица, изазове обраде, димензионалну контролу и контролу квалитета.
Шта је обрада пропелера?
Машинска обрада пропелера је прецизан производни процес којим се уклања материјал са одливка, отковка или чврстог радног комада како би се створиле одређене површине лопатица, карактеристике главчине и геометрија монтаже. Користи се CNC стругање, глодање, вишеосна обрада и контролисана завршна обрада како би се постигла потребна димензионална и површинска тачност.
Главне компоненте пропелера и геометрија лопатица
Пропелер се првенствено састоји од лопатица и централне главчине. Важне карактеристике лопатица укључују потисну површину, усисни задњи део, предњу ивицу, задњу ивицу, коренски заобљени део и врх. Главчина садржи монтажни интерфејс који повезује склоп са његовим вратилом или погонским системом.
Геометрија лопатице се описује помоћу пречника, корака, дужине тетиве, расподеле дебљине, нагиба и нагиба. Ови параметри одређују како лопатица интерагује са околном течношћу и како се механичка оптерећења преносе на главчину.
За машинску обраду, корен сечива и закривљене површине су посебно захтевне. Њихова променљива закривљеност и ограничен приступ алату захтевају прецизну CAD геометрију, стабилно држање радног предмета и пажљиво планиране завршне операције.
Како нагиб и профил лопатице утичу на перформансе?
Нагиб лопатице је теоретска аксијална удаљеност коју пропелер помера у једном обртају без клизања. Профил лопатице описује облик и дебљину појединачних делова. Оба фактора утичу на стварање потиска, хидродинамичко оптерећење, понашање кавитације и вибрације.
На одређеном радијусу, геометријски корак је повезан са локалним углом нагиба. Различити делови лопатица могу имати различите углове нагиба, чак и када је пропелер пројектован са приближно константним кораком.
Грешке у обради могу променити локалне углове лопатица или расподелу дебљине. Ове разлике могу променити предвиђени проток и оптерећење, што чини тачну репродукцију профила важном за конзистентне перформансе пропелера.
Које компоненте пропелера могу бити обрађене на CNC машини?
CNC машинска обрада може да произведе или заврши лопатице пропелера, главчине, отворе за вратила, монтажне интерфејсе, вратила и одабране компоненте прототипа. Одговарајући процес зависи од димензија компоненте, материјала, сложености површине и од тога да ли рад укључује нови део или постојеће одливак.
ЦНЦ глодање се обично користи за сложене површине сечива, док су ЦНЦ стругање и бушење често погодни за ротационе елементе.
Лопатице и главчине бродских пропелера
Лопатице и главчине бродских пропелера су важне примене прецизне CNC обраде. Ливени пропелер може захтевати значајно уклањање материјала пре него што његова коначна геометрија лопатица и површине за монтажу испуне пројектоване стандарде.
Обрада сечива обухвата површину под притиском, усисну леђа, прелазе корена и спољашње ивице. Пошто ове површине имају различиту закривљеност, оријентација алата мора се контролисати како би се избегле интерференције и нежељене грешке профила.
Главчина обично захтева машински обрађене чеоне површине, отворе, конусе или друге елементе за лоцирање. Прецизно одређивање осе главчине пружа поуздану референцу за наредне операције са сечивом и завршну инспекцију.
Пропелерска вратила и монтажни интерфејси
Пропелерска вратила су првенствено ротационе компоненте, што чини CNC стругање погодним за производњу пречника вратила, рамена, навоја, конуса и спојева лежајева.
Монтажни елементи могу такође укључивати жлебове за клинове, прирубнице, рупе за вијке и прецизне контактне површине. Ови елементи морају бити произведени у складу са одабраним дизајном спојнице и везе вратила.
Најважнији захтеви су функционално приањање и поравнање. Прецизно обрађена сечива не могу да компензују отвор главчине или спој вратила који ствара неприхватљиву ексцентричност или проблеме са склапањем.
Прилагођени пропелери и компоненте прототипа
Прилагођени пропелери и прототипске компоненте могу се обрађивати на CNC машини када постојећи дизајн није погодан или је потребна процена нове геометрије. Примери укључују мале пропелере, експерименталне лопатице, компоненте у размери модела и специјализоване механичке интерфејсе.
Машинска обрада директно из пуног материјала може бити практична за прототипове или мале компоненте јер избегава неке захтеве за алатима повезане са ливењем. Међутим, искоришћење материјала и време обраде могу бити знатно већи.
Прототип треба да репродукује предвиђене функционалне карактеристике, а не само да подсећа на финални део. Важна разматрања укључују дебљину сечива, тачност монтаже, стање површине и компатибилност са планираном методом инспекције.
Који се материјали користе у обради пропелера?
Уобичајени материјали за машинску обраду пропелера укључују никл-алуминијумску бронзу, манганску бронзу, нерђајући челик, легуре алуминијума и одабране легуре титанијума. Избор материјала зависи од отпорности на корозију, чврстоће, перформанси на замор, тежине, радног окружења и трошкова обраде.
Бродски пропелери обично користе легуре на бази бакра јер пружају корисну комбинацију отпорности на корозију и механичких перформанси. Други материјали могу бити погоднији за мање, специјализоване или не-бродске примене.
Бронзане и бакарне легуре за бродске пропелере
Никл-алуминијумска бронза се широко користи у погону бродова јер комбинује добру отпорност на корозију са чврстоћом и издржљивошћу. Манганска бронза и сродне легуре бакра се такође користе за производњу пропелера.
Ови материјали се обично испоручују као одливци. План обраде мора узети у обзир стање материјала, додатак за одливке, потенцијалне површинске недостатке и геометрију готових сечива.
Параметри резања и алати треба да се одаберу за одређену легуру. Чак и блиско сродне легуре бакра могу се разликовати по тврдоћи, понашању при резању и хабању алата, тако да једна стратегија обраде не би требало аутоматски да се примењује на сваку врсту бронзе.
Нерђајући челик, алуминијум и легуре титанијума
Нерђајући челик може бити изабран за пропелере или сродне компоненте тамо где његова чврстоћа, отпорност на корозију или захтеви примене оправдавају његову употребу. Услови обраде зависе од специфичне врсте нерђајућег челика.
Алуминијумске легуре нуде мању густину и релативно ефикасну машинску обраду, што их чини атрактивним за одабране лагане прототипове и компоненте. Њихова подобност за поморску употребу мора се проценити у односу на корозију, механичко оптерећење и изложеност околини.
Легуре титанијума пружају високу специфичну чврстоћу и отпорност на корозију у одређеним окружењима, али су скупље и теже за машинску обраду. Топлота резања, хабање алата и интегритет површине захтевају пажљиву контролу.
Како својства материјала утичу на обрадивост?
Особине материјала утичу на силе резања, хабање алата, завршну обраду површине, формирање струготине и време обраде. Сама тврдоћа није довољна да се предвиди да ли ће материјал пропелера бити лак за обраду.
Топлотна проводљивост, очвршћавање при деформацији, састав легуре и микроструктура могу утицати на процес обраде. Одливци такође могу садржати варијације у додацима за обраду или локализованим условима материјала.
Корисна поређења материјала су:
| Материјал | Главна предност | Разматрање обраде | Типична апликација |
| Никл-алуминијумска бронза | Отпорност на морску корозију | Хабање алата и варијабилност ливења | Лопатице бродских пропелера |
| Манганова бронза | Снага и употреба у поморској служби | Понашање резања зависно од легуре | Марине Пропелерс |
| Нерђајући челик | Чврстоћа и отпорност на корозију | Топлотно и радно очвршћавање | Специјализовани пропелери и вратила |
| Легура алуминијума | Мала тежина и добра обрадивост | Неравнине и могуће изобличење | Прототипови и лаки делови |
| Титаниум Аллои | Висока специфична чврстоћа | Концентрација топлоте и хабање алата | Специјализоване компоненте |
Избор материјала треба увек да прати одобрене захтеве дизајна и рада, а не само погодност обраде.
Како се упоређују CNC и ручна обрада пропелера?
CNC обрада пропелера користи програмиране покрете алата за производњу поновљиве геометрије лопатица, док се ручна обрада више ослања на сечење, брушење и завршну обраду коју контролише оператер. CNC је генерално погоднији за сложене, поновљиве профиле, док ручне методе остају корисне за одабране корекције и завршне операције.

Конвенционална машинска обрада и ручна завршна обрада
Конвенционална машинска обрада се обично користи за приступачне површине главчина, отворе и друге једноставне елементе. Ручно брушење и намештање се такође могу користити за локална подешавања или корекцију површине.
Ручна обрада сечива захтева пажљиво мерење и контролисано уклањање материјала. Прекомерно брушење може променити дебљину сечива, облик ивице или геометрију повезану са кораком, што чини поновљени преглед неопходним.
Ове методе могу бити корисне за поправку и завршну обраду, али постају мање ефикасне када велике површине слободног облика морају тачно да се подударају са детаљним CAD моделом на неколико сечива.
3-осови наспрам 5-Осовна ЦНЦ обрада
Троосне CNC машине су ефикасне за главчине, приступачне отворе, бушење и одабране карактеристике сечива. Често су економичне када алат може да досегне потребне површине без прекомерног померања положаја.
Петоосне CNC машине пружају додатну контролу над оријентацијом алата. Због тога су посебно корисне за увијене сечива, закривљене прелазе корена и подручја где главчина или суседна сечива ограничавају приступ алату.
5-осна ЦНЦ обрада не гарантује аутоматски бољу тачност. Калибрација алата, динамика машине, стезање, интерполација и ЦАМ програмирање и даље одређују да ли процес може да репродукује потребну геометрију.
| Метод | Главна снага | Главно ограничење | Одговарајући посао |
| Ручна завршна обрада | Локализована корекција | Конзистентност зависна од оператора | Поправка и завршно подешавање |
| 3-осни ЦНЦ | Ефикасна једноставна геометрија | Ограничена оријентација алата | Чворишта и приступачне функције |
| Индексирани вишеосни ЦНЦ | Вишеструке контролисане оријентације | Ограничена континуирана реоријентација | Одабрани региони сечива |
| Симултани 5-осни ЦНЦ | Континуирана оријентација алата | Већа сложеност програмирања | Сложене површине сечива |
Како одабрати прави метод обраде?
Метод обраде треба одабрати према геометрији сечива, приступачности, димензионалним захтевима и обиму производње. Једноставне карактеристике вратила не захтевају нужно опрему са 5 оса.
За сложену лопатицу, инжењери би требало да испитају домет алата, интерференцију суседних лопатица, захтеве за завршну обраду површине и број потребних подешавања.
Ефикасан процес може комбиновати стругање за главчину, 3-осну машинску обраду за приступачне елементе и 5-осну завршну обраду лопатица. Овај приступ може смањити непотребно време обраде машине, а истовремено очувати тачност критичних површина.
Како се пропелери обрађују на ЦНЦ машини?
Пропелери се обрађују на CNC машини кроз CAD/CAM припрему, позиционирање радног предмета, обраду главчине, грубу обраду лопатице, обраду корена и ивица, прецизну завршну обраду и димензионалну контролу. Редослед операција је осмишљен да одржи тачне референце и спречи деформацију док се материјал уклања са радног предмета.
Код обраде бродских пропелера, почетни материјал је често одливак са значајним дозвољеним одступањем. План обраде стога мора узети у обзир и коначну геометрију и стање улазног дела.
CAD/CAM програмирање и планирање путање алата
CAD/CAM програмирање претвара тродимензионалну геометрију пропелера у путање машинских алата. Прецизни модели морају дефинисати површину притиска, усисну леђа, корен лопатице, ивице и монтажне интерфејсе.
Планирање путање алата одређује смер сечења, захват алата, корак преко реза, додатак за обраду и оријентацију алата. За операције са 5 оса, CAM систем такође мора узети у обзир држач алата, ограничења машине и могуће сметње са суседним сечивима.
Симулација је неопходна за проверу колизија, прекомерног хода и подручја необрезаног материјала. Најприкладнија путања алата прати стварну површину и захтеве машине, уместо да се претпоставља да је један универзални смер сечења идеалан за сваки пропелер.
Подешавање причвршћивача и пропелера
Подешавање пропелера успоставља везу између радног предмета, координата машине и еталонних вредности пројектовања. Оса главчине и одабране референтне површине се обично користе за креирање конзистентног координатног система обраде.
Причвршћивачи морају чврсто држати обрадак, а истовремено омогућавати алату за сечење приступ потребним површинама. Велики пропелери представљају додатне изазове због своје масе, распона лопатица и ограничених тачака ослонца.
Пре машинске обраде, инжењери треба да провере стабилност стезања, размак између радног предмета, кретање машине и интерференцију уређаја. Подешавање које је прецизно у стању стационарног стања мора остати стабилно и под силама резања.
Обрада главчине и отвора пропелера
Обрада главчине обично укључује обраду чеонице, стругање, бушење, конусну обраду и припрему жлебова за клинање или других монтажних елемената. Исправне операције зависе од дизајна пропелера.
Успостављање тачних референтних површина главчине је важно јер ове карактеристике утичу на накнадно подешавање и однос између пропелера и његовог вратила.
За интерфејсе са или без кључа, димензије морају пратити стварну спецификацију склопа. Геометрија отвора, површина контакта, поравнање и распоред причвршћивања не треба претпостављати из генеричког дизајна пропелера.
Груба обрада лице и задње стране сечива
Груба обрада лопатица уклања вишак материјала са површина притиска и усисавања, а истовремено чува довољно материјала за завршну обраду. Велики бродски одливци могу захтевати значајну грубу обраду пре него што профили лопатица достигну свој коначни облик.
Обрада обе стране мора се пажљиво планирати јер уклањање материјала мења локалну крутост и може утицати на стабилност радног предмета.
Уравнотежена стратегија грубе обраде смањује тешке локализоване резове и чува потпору где је потребно. Међупровере могу идентификовати неочекиване варијације материјала, недостатке одливака или геометрију која захтева подешавање пре завршне обраде.
Обрада корена сечива, предње ивице и задње ивице
Корен сечива повезује сечиво са главчином и често садржи сложене заобљене делове. Ове прелазе је тешко обрадити јер расположиви простор алата може бити ограничен суседним површинама.
Предње и задње ивице такође захтевају контролисану машинску обраду. Њихови коначни облици морају одговарати одобреној геометрији сечива без остављања нежељених неравнина, равних ивица или прекомерног уклањања материјала.
Куглични и други одговарајући алати за глодање могу се користити у зависности од закривљености и приступа. Стратегије резања треба да избегавају нагле покрете алата, сударе и прекомерна оптерећења резања у близини танких ивица.
5-Завршна обрада и оптимизација површине осовине сечива
Завршна обрада сечива са 5 оса користи се за израду коначне геометрије слободног облика са контролисаном оријентацијом алата. Правилно позиционирање алата може побољшати приступ, одржати одговарајући контакт сечењем и смањити непотребне трагове обраде.
Параметри завршне обраде укључују пречник резача, нагиб алата, корак преко резача, помак и преостали материјал. Глодање са кугличним крајем може бити погодно за закривљене површине, док други типови алата могу побољшати ефикасност тамо где то геометрија површине дозвољава.
Оптимизација површине треба да се провери мерењем, а не само визуелним изгледом. Готова сечива морају да задовоље задате захтеве профила, дебљине, корака и површине, без прекомерног полирања које мења предвиђени облик.
Који су главни изазови у обради пропелера?
Главни изазови обраде пропелера су сложене површине слободног облика, ограничен приступ алату, отклон танких лопатица, вибрације, грешке у нагибу и површински дефекти. Ови проблеми захтевају одговарајуће могућности машине, стабилне стезаче, прецизне путање алата и контролу током целог процеса производње.
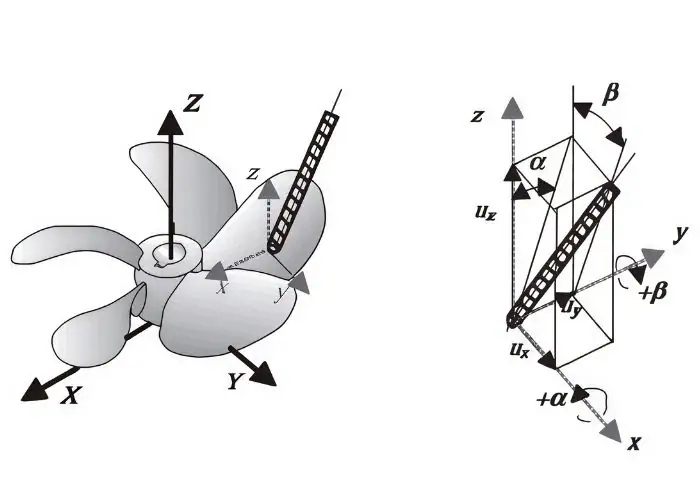
Сложене закривљене површине и приступачност алата
Лопатице пропелера континуирано мењају закривљеност, увијање и дебљину пресека. Ове елементе слободног облика је тешко ефикасно обрадити са фиксном оријентацијом алата.
Главчина, суседне лопатице и прелази корена лопатице могу ограничити приступ. Путања алата која досеже спољашњу лопатицу може се сударити са обрадком или уређајем приликом приближавања корену.
Позиционирање на 5 оса и симулација колизије помажу у решавању ових проблема. Међутим, кретање машине, размак вретена, дужина алата и дизајн стезача морају се проверити заједно пре него што се операција покрене.
Деформација танке оштрице и вибрације обраде
Танке лопатице пропелера могу се скретати под утицајем сила резања, посебно близу врха или других неподржаних подручја. Прекомерно скретање може створити варијације дебљине, трагове вибрирања или грешке у профилу.
Проблем постаје озбиљнији како се материјал уклања и крутост сечива смањује. Тешки завршни резови стога могу произвести недоследне резултате чак и када је сама машина прецизна.
Инжењери могу контролисати овај ризик смањењем сила резања, подешавањем путања алата, очувањем привремене подршке где је то потребно и одабиром одговарајућих параметара завршне обраде. Инспекција треба да потврди да се сечиво враћа у потребну геометрију након што се уклоне оптерећења обраде.
Тачност нагиба сечива и конзистентност профила
Тачност нагиба захтева да завршени делови сечива репродукују задате угаоне и геометријске односе. Грешке могу настати због CAD/CAM података, поравнања подешавања, скретања алата или неправилног уклањања материјала.
Конзистентност између лопатица је подједнако важна. Разлике у облику пресека, дебљини или нагибу могу утицати на расподелу оптерећења и могу допринети вибрацијама или неуравнотеженим условима рада.
Произвођачи треба да користе дефинисане радијусе мерења и референтне податке. Поређење стварних мерења са одобреним дизајном пружа поузданију процену него само испитивање целокупног изгледа лопатице.
Површинска завршна обрада и недостаци машинске обраде
Површинска обрада утиче на квалитет границе сечива и може утицати на понашање протока флуида. Ожиљци алата, таласастост, неравнине и локална оштећења површине такође могу открити нестабилност обраде.
Типични узроци укључују неодговарајући прелаз, хабање алата, вибрирање, лошу оријентацију алата и недоследне силе резања. Површински дефекти могу бити посебно тешки за исправљање у близини танких ивица и закривљених прелаза.
Захтеви за завршну обраду треба да буду одређени у складу са применом. Прекомерно полирање није увек корисно ако мења критичну дебљину или геометрију ивице.
| Изазов машинске обраде | Могући резултат | Препоручена контрола |
| Сложена закривљеност сечива | Одступање профила | Прецизне CAM путање алата |
| Ограничен приступ алатима | Ризик од судара | 5-осна симулација |
| Танко скретање сечива | Грешка дебљине | Контролисане силе резања |
| Вибрација и брбљање | Сурфаце Вавинесс | Стабилни параметри фиксирања и сечења |
| Неусклађеност главчине | Грешка ротације | Поуздани подаци за обраду |
| Прекомерно полирање | Промена геометрије | Контролисана завршна обрада и инспекција |
Како се проверавају тачност и квалитет обраде пропелера?
Тачност и квалитет обраде пропелера проверавају се димензионалном контролом, мерењем нагиба лопатица, поређењем профила лопатица, проценом површине и прописаним проверама балансирања. План инспекције мора да одговара дизајну пропелера, важећим стандардима и стварном обиму производних радова.
Димензионална инспекција потврђује геометрију обрађене компоненте. Балансирање и процена оперативних перформанси односе се на додатне захтеве и не треба их третирати као заменљиве мере.
Димензионална инспекција главчина и профила лопатица
Инспекција главчине проверава важне димензије као што су пречник отвора, геометрија конуса, поравнање чеоне површине и положаји монтажних елемената. Ове карактеристике контролишу механичко приањање између пропелера и његовог погонског система.
Инспекција лопатица процењује геометрију пресека, дебљину, пречник и одређене површинске координате. У зависности од величине и приступачности, одговарајућа опрема може да укључује координатне мерне машине, оптичко скенирање или специјализоване системе за мерење пропелера.
Резултати инспекције треба да се односе на одобрени CAD модел или цртеж. Мерна опрема такође мора имати довољан капацитет за наведене толеранције.
Мерење и израчунавање нагиба пропелера
Нагиб пропелера може се проценити мерењем геометрије дефинисаних делова лопатица. Локални угао нагиба и радијус мерења могу се користити за израчунавање геометријског нагиба.
За спиралну референтну линију, однос је:
P = 2πr × tan(β)
Овде је P геометријски корак, r је растојање од осе ротације, а β је локални угао нагиба у односу на раван ротације.
Иста формула важи за идеализовани локални пресек лопатице, али стварни преглед мора пратити наведену референтну геометрију и поступак мерења. Код бродских пропелера, нагиб се може проценити на неколико радијалних положаја, а не закључити из једне тачке.
Контрола квалитета површине и геометрије сечива
Површинским прегледом проверавају се храпавост, трагови алата, неравнине, таласастост и локална оштећења. Геометријским прегледом се потврђује да ли готова сечива одговарају свом предвиђеном тродимензионалном облику.
Површина са ниском измереном храпавошћу и даље може имати нетачан профил. Стога се храпавост површине и геометријска тачност морају проверавати као одвојена својства.
За применљиве бродске пропелере, ISO 484 даје захтеве за толеранције производње у вези са кораком, геометријом лопатица и другим карактеристикама. Одговарајући стандардни део, издање и класа тачности морају бити потврђени за сваки пројекат.
Балансирање пропелера и практична валидација
Балансирање пропелера процењује расподелу масе око осе ротације. Статичко балансирање идентификује одређене услове неравнотеже масе, док динамичко балансирање може проценити понашање неравнотеже током ротације.
Захтеви за балансирање зависе од величине пропелера, радне брзине, конфигурације склопа и применљивих спецификација. Димензионално тачна лопатица није аутоматски балансирана.
Практична валидација може такође да укључује провере склопова, мерења радијуса, испитивање вибрација или испитивања перформанси. Ове активности треба да обављају одговарајуће опремљени стручњаци када је то потребно и одвојене су од уобичајене CNC димензионалне контроле.
Шта утиче на трошкове обраде пропелера и избор добављача?
Трошкови обраде пропелера углавном зависе од материјала, величине пропелера, геометрије лопатица, времена обраде, захтева за толеранцијом, обима инспекције и количине производње. Избор добављача треба да се фокусира на доказане могућности за потребну компоненту, а не само на спецификације машине или понуђену цену.
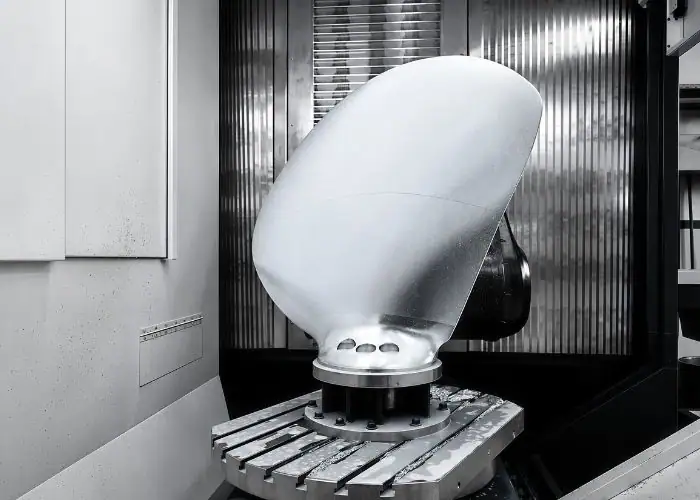
Најнижа цена машинске обраде не мора да укључује сложену инспекцију, завршну обраду, припрему подешавања или специјализовано руковање. Ове разлике треба узети у обзир приликом процене предлога за производњу.
Материјал, сложеност сечива и време обраде
Трошкови материјала зависе од врсте легуре, величине сировине, доступности и количине уклоњеног материјала. Велики одливци и компоненте од чврстих гредица могу имати веома различите структуре трошкова производње.
Сложеност сечива такође утиче на програмирање и време рада машине. Дубоки прелази корена, ограничен приступ алату и захтеви за фину завршну обраду генерално повећавају број операција.
Трошење алата, припрема стезача и капацитет машине могу утицати на коначну цену. Мали прецизни пропелер и велики бродски одливак не треба процењивати користећи исте претпоставке обраде.
Захтеви за толеранцију, инспекцију и производњу
Уске толеранције повећавају тешкоће у производњи када захтевају додатне завршне пролазе, контролисана подешавања или детаљнију инспекцију.
Трошкови инспекције варирају у зависности од величине компоненте, густине мерења, захтева опреме и документације. Специјализовано мерење и балансирање сечива су засебне услуге које могу захтевати посебно планирање.
Прототипови, резервни делови и производне серије такође имају различите структуре трошкова. Поновљена производња може расподелити трошкове програмирања и причвршћивања на више компоненти, али само када дизајн и процес остану стабилни.
Могућности CNC обраде и процена добављача
Одговарајући добављач треба да разуме сложену обраду површина, понашање материјала, држање радног предмета и мерење критичних механичких карактеристика. Релевантно искуство у производњи је корисније од опште тврдње о високој прецизности.
За машинску обраду лопатица пропелера по мери, купци треба да узму у обзир величину машине, конфигурацију оса, CAM могућности, максималну тежину радног предмета и опрему за инспекцију. Велики бродски пропелери могу захтевати специјализоване објекте који превазилазе капацитет уобичајене прецизне радионице.
Процена добављача треба да разликује CNC машинску обраду од ливења, балансирања, хидродинамичког испитивања и поморске сертификације. Поуздан план производње јасно дефинише које се операције изводе интерно, а које захтевају квалификовану спољну подршку.
ФАК
Да ли се пропелер може CNC машински обрадити од пуног метала уместо од одливака?
Да. Мали или специјализовани пропелери могу се машински обрадити од пуног метала, посебно за прототипове или производњу малих серија. На пример, машинска израда лопатице укупног пречника од 80 мм може избећи почетне трошкове посебног модела ливења. Међутим, обрада чврстих материјала уклања више материјала и може захтевати дуже време обраде. Већи бродски пропелери су често економичнији за производњу од одливака са одговарајућим додатком за обраду. Погодност материјала и структурне перформансе и даље морају бити проверене.
Колико додатка за обраду треба оставити на лопатици пропелера?
Додатак за завршну обраду зависи од материјала, величине лопатице, тачности ливења, пречника алата и крутости причвршћивача. Не постоји поуздана универзална вредност за сваки пропелер. На пример, мали прототип може користити коначни додатак од неколико десетих делова милиметра, док велики одливак може захтевати другачију стратегију грубе и завршне обраде. Додатак би требало да буде довољан да уклони претходне трагове алата и геометријске грешке без стварања непотребне силе резања или скретања лопатице.
Да ли се оштећени пропелер може поново обрадити након поправке?
Да, неки оштећени пропелери могу се поново обрадити након одобрене поправке, под условом да је остао довољан интегритет материјала и структуре. Уобичајени радови могу укључивати рестаурацију рупа за вијке, монтажних површина или локализоване геометрије лопатица. Поступак поправке мора узети у обзир оригиналну легуру, локацију оштећења и све промене везане за заваривање или топлоту. Након обраде, поправљено подручје захтева димензионалну контролу и све додатне провере које одреди надлежни орган за поправку. Тешка оштећења могу учинити замену безбеднијом од даљег уклањања материјала.
Да ли глаткија лопатица пропелера увек побољшава ефикасност?
Не. Глађа површина не гарантује већу ефикасност ако су корак сечива, профил, дебљина или геометрија ивице нетачни. Храпавост површине је само један део дизајна. На пример, полирање може смањити вредност Ra са 1.6 µm на 0.8 µm, али уклањање превише материјала близу танке ивице може створити озбиљнију геометријску грешку. Исправан циљ је испуњавање одобрених захтева за површину и димензије, а не постизање најмање могуће храпавости.
Закључак
Обрада пропелера захтева пажљиву контролу геометрије лопатице, понашања материјала, путања алата и димензионалне тачности. CNC стругање и глодање могу произвести прецизне карактеристике главчине, док вишеосна обрада побољшава приступ сложеним површинама лопатице и прелазима корена. Успешна производња зависи од стабилног држања радног предмета, одговарајућих стратегија грубе и завршне обраде и инспекције корака, профила, дебљине и квалитета површине. Инжењери би такође требало да одвоје могућности обраде од специјализованог балансирања и валидације оперативних перформанси приликом избора добављача.
У компанији TiRapid пружамо прецизне CNC услуге обраде и производње прилагођених компоненти пропелера, вратила, главчина и сложених механичких делова. Наше CNC глодање, стругање, вишеосна обрада и димензионална контрола подржавају прецизну производњу прототипова и производних компоненти.















