
RA и RZ су два уобичајена параметра храпавости површине који се користе у машинској обради, инспекцији и инжењерским цртежима. Иако оба описују текстуру површине, она не мере исти аспект профила, због чега их не треба третирати као заменљиве у производњи или контроли квалитета.
У овом водичу објашњавамо шта значе RA и RZ, како се разликују, како се мере и када је сваки параметар кориснији. Циљ је да помогнемо инжењерима, купцима и произвођачима да изаберу прави параметар храпавости за машинску обраду, инспекцију и захтеве за завршну обраду површине.
Шта је површинска храпавост?
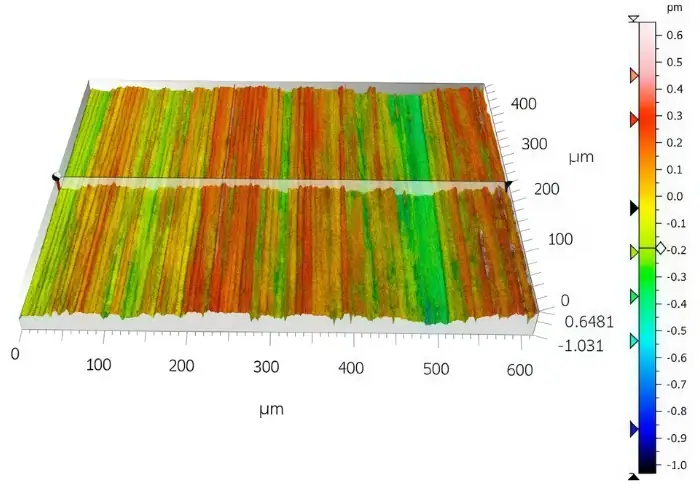
Храпавост површине односи се на мале неправилности које остају на површини материјала након производње. Ови фини врхови и удубљења настају машинском обрадом, брушењем, полирањем, пескарењем и другим производним процесима. Чак и када део изгледа глатко на први поглед, он и даље има мерљиву текстуру површине која може утицати на то како се део понаша у стварној употреби.
У инжењерству, храпавост површине је важна јер стање површине није само питање изгледа. Оно може утицати на трење, хабање, способност заптивања, понашање подмазивања, замор и квалитет контакта између делова који се спајају. Површина која визуелно изгледа прихватљиво и даље може стварати функционалне проблеме ако њен ниво храпавости не одговара потребама примене.
Зато се параметри храпавости као што су RA и RZ користе на цртежима и извештајима о инспекцији. Они претварају текстуру површине у мерљиве податке, а не у субјективни опис. Уместо да површину називају „глатком“ или „хрупом“ на општи начин, инжењери могу да одреде контролисану циљну храпавост која подржава машинску обраду, контролу квалитета и перформансе производа.
Шта је РА?
RA је скраћеница од аритметичка просечна храпавост. То је један од најчешће коришћених параметара храпавости површине у инжењерству и производњи јер пружа општи нумерички опис укупне текстуре површине. Једноставно речено, RA представља просек апсолутних одступања профила површине од средње линије на измереној дужини.
Пошто се RA заснива на методи усредњавања, она даје широк поглед на обраду површине, уместо да се фокусира на најекстремније врхове и долине. То је чини корисном када је циљ да се опише општи квалитет површине на доследан и широко препознат начин. Из тог разлога, RA је често подразумевани параметар храпавости приказан на инжењерским цртежима и спецификацијама машинске обраде.
У практичној употреби, RA добро функционише за многе уобичајене производне примене где је укупни циљ завршне обраде важнији од изолованих екстрема површине. Међутим, пошто је то просечна вредност, можда не описује у потпуности површине где дубоке долине или високи врхови имају снажан утицај на функцију. То је један од разлога зашто инжењери користе параметре као што је RZ када су екстреми профила површине важнији.
Шта је РЗ?
RZ је параметар храпавости површине који се директно фокусира на варијације од врха до дна унутар измереног профила. Иако се дефиниције могу мало разликовати у зависности од коришћеног стандарда, RZ се генерално повезује са вертикалним растојањем између виших врхова и нижих дна дуж дужине узорковања. Због тога је осетљивији на изражене површинске неправилности него RA.
Пошто RZ истиче екстремније карактеристике профила, може пружити корисне информације када је локална варијација површине функционално важна. Површина може имати прихватљиву просечну вредност храпавости, а да и даље садржи врхове или долине који стварају проблеме са заптивањем, контактом или хабањем. У таквим случајевима, RZ може открити детаље које RA може изгладити усредњавањем.
У инжењерству и инспекцији, RZ је често значајнији када је примена осетљива на екстремне вредности профила, а не само на општи квалитет завршне обраде. Обично се разматра за заптивне површине, клизне контактне површине и друге делове где локална храпавост може имати снажан утицај на перформансе. Зато су RA и RZ повезани, али нису заменљиви.
РА и РЗ: Главна разлика
Иако се RA и RZ често помињу заједно на цртежима и извештајима о инспекцији, разлика између њих је више од једноставне промене у нотацији храпавости. Они описују профил површине из различитих перспектива, а та разлика утиче на то како инжењери тумаче квалитет завршне обраде, одређују захтеве и процењују да ли је површина заиста погодна за функцију.
Разлика у ономе што мере
Иако се RA и RZ користе за описивање храпавости површине, они се фокусирају на различите аспекте профила. RA се заснива на просечном одступању површине од средње линије, тако да даје општу нумеричку слику укупног нивоа храпавости. RZ, насупрот томе, обраћа више пажње на висинску разлику између врхова и долина унутар измереног пресека.
То значи да два параметра не описују површину на исти начин. RA заглађује профил у просечну вредност, што је корисно за општу контролу завршне обраде. RZ је осетљивији на изражене неправилности, што га чини бољим у приказивању да ли површина садржи екстремније локалне варијације.
Због ове разлике, две површине могу изгледати слично по једном параметру, а ипак изгледати прилично различито по другом. Површина може имати прихватљиву вредност RA, а ипак показивати врхове или долине који су довољно велики да утичу на контакт, заптивање или хабање. То је један од разлога зашто инжењери треба да разумеју шта сваки параметар заправо мери пре него што одаберу који ће одредити.
Разлика у практичном тумачењу
У практичном инжењерском раду, RA се често користи када је циљ контрола општег квалитета завршне обраде површине. Широко је прихваћен, лако се комуницира и уобичајен је на машинским цртежима, што га чини корисним за многе рутинске производне захтеве. Када инжењери желе широк опис нивоа завршне обраде, RA је обично познатији параметар.
RZ постаје кориснији када локални екстреми површине имају функционални значај. Ако део укључује заптивне површине, клизне контактне површине или карактеристике где дубље долине или виши врхови могу утицати на перформансе, RZ може пружити релевантније информације него сама просечна вредност. У овим случајевима, екстреми профила могу бити важнији од укупног просека храпавости.
Због тога RA и RZ не треба тумачити као једноставне алтернативе. Једна је често погоднија за описивање општег квалитета завршне обраде, док друга може боље одразити врсту локалног понашања профила које утиче на стварну функцију дела. Исправан избор зависи од тога шта површина заправо треба да ради у употреби.
Зашто нису заменљиви
RA и RZ су повезани, али нису директно заменљиви јер се заснивају на различитим начинима описивања исте површине. RA усредњава профил површине, док се RZ више фокусира на карактеристике од врха до дна. Пошто наглашавају различито понашање профила, не постоји универзални фиксни однос који поуздано претвара један параметар у други.
У производњи, људи понекад покушавају да процене RZ из RA користећи грубе апроксимације, али ти односи у великој мери зависе од типа процеса, материјала, површинског обрасца и стандарда мерења. Обрађена површина, брушена површина и полирана површина могу показивати различите односе RA-RZ чак и када просечна завршна обрада изгледа слично.
Зато замена RA са RZ, или RZ са RA, без прегледа, може створити грешке у спецификацији. Цртеж може изгледати као да захтева исти квалитет завршне обраде, али стварни резултат инспекције и функционалне перформансе могу се променити у зависности од тога који се параметар користи. Ради инжењерске тачности, исправан параметар треба намерно одабрати, а не случајно конвертовати.
Како се мере RA и RZ?
RA и RZ се обично мере помоћу уређаја за мерење храпавости површине или профилометара. Ови инструменти прате профил површине дуж дефинисане дужине и израчунавају вредности храпавости на основу снимљеног облика. У зависности од система, мерење се може извршити контактном писаљком или бесконтактном оптичком методом.
У многим производним условима, контактни профилометри се често користе јер пружају директне податке о профилу и погодни су за широк спектар обрађених површина. Оптички системи могу бити пожељнији за осетљиве површине, веома фине карактеристике или примене где је бесконтактна инспекција практичнија. У оба случаја, циљ је прикупити довољно информација о профилу да би се правилно израчунао потребан параметар храпавости.
Услови мерења су такође важни. Дужина узорковања, подешавања граничних вредности, стандард евалуације и тип инструмента могу утицати на пријављени резултат. Зато вредности RA и RZ не треба тумачити без разматрања како су мерене. У инжењерској инспекцији, метода мерења је део резултата, а не нешто одвојено од њега.
Зашто је разлика између РА и РЗ важна?
Разлика између RA и RZ је важна јер перформансе површине нису увек одређене само просечном вредношћу. У неким применама, општи циљ завршне обраде је довољан да опише потребан квалитет површине. У другим, локални врхови и долине имају много јачи утицај на то како део заптива, клизи, троши се или додирује другу површину током употребе.
Ово постаје посебно важно када стање површине директно утиче на функцију. Део може изгледати прихватљиво ако се узме у обзир само просечна храпавост, али ипак лоше функционише ако профил садржи дубље долине или веће врхове него што примена може да толерише. Код заптивних површина, клизних спојева и подручја осетљивих на замор, ти локални екстреми могу бити подједнако важни као и укупни ниво завршне обраде.
Зато је избор исправног параметра храпавости инжењерска одлука, а не само преференција мерења. Ако је наведен погрешан параметар, цртеж можда неће у потпуности описати шта површина заправо треба да ради. Добра контрола површине зависи од усклађивања параметра са функцијом дела, а не од једноставног избора вредности храпавости која је најпознатија.
RA наспрам RZ у машинској обради и завршној обради површине Cонтрол
У стварној производњи, избор између RA и RZ је уско повезан са начином на који се површина креира и шта готови део мора да ради у употреби. Метода обраде, процес завршне обраде и функционални захтеви могу променити који је параметар кориснији. Посматрање истих у контексту производње чини разлику много практичнијом и лакшом за примену.
У ЦНЦ обради
Код CNC обраде, на храпавост површине утичу брзина резања, брзина помака, геометрија алата, стање алата, вибрације и понашање материјала. Пошто ове променљиве утичу на коначни профил, контрола храпавости није само избор циљног броја. Такође се ради о разумевању како процес обраде уопште ствара текстуру површине.
RA се често користи у CNC обради јер пружа практичан и широко признат циљ завршне обраде за опште производне радове. Добро функционише када је циљ да се на једноставан и доследан начин саопшти укупни квалитет површине. За многе машински обрађене делове, то је довољно да подржи захтеве за цртеже, провере квалитета и комуникацију са добављачима.
RZ постаје кориснији када је функција дела осетљивија на екстремне вредности профила. Ако ће обрађена површина заптивати, клизити или носити контактна оптерећења, локални врхови и долине могу утицати на перформансе више него просечна вредност завршне обраде. У тим случајевима, RZ може пружити додатни увид у то да ли је обрађени профил заиста погодан за употребу.
У површинској обради и завршној обради
Површинска обрада и процеси завршне обраде могу променити храпавост на веома различите начине. Брушење, полирање, стругање, глодање, пескарење и друге методе завршне обраде не стварају исти облик профила, чак ни када површина визуелно изгледа слично. Зато се однос између RA и RZ може мењати у зависности од тога како је површина произведена.
На пример, један процес може створити релативно уједначену текстуру, док други оставља профил са израженијим локалним врховима и долинама. У оба случаја, просечна храпавост може изгледати слично, али функционално понашање површине можда неће бити исто. То је један од разлога зашто иста вредност RA не подразумева увек исту вредност RZ или исте перформансе при употреби.
У практичној контроли завршне обраде површине, инжењери би требало да размотре метод производње заједно са параметром храпавости. Захтев за завршну обраду је значајан само када одражава и начин на који је површина креирана и како се очекује да део функционише. Зато су тип процеса, метод контроле и функционалне потребе важни приликом одређивања RA или RZ.
Када треба користити РА?
RA је обично бољи избор када је циљ дефинисати општи квалитет завршне обраде површине на једноставан и широко прихваћен начин. Уобичајено се користи на инжењерским цртежима, спецификацијама обраде и извештајима о инспекцији јер даје широк опис укупног нивоа храпавости. За многе рутинске производне примене, то чини RA практичним и лаким за комуникацију.
Посебно је погодно када функција дела више зависи од укупног стања завршне обраде него од изолованих врхова и долина. Опште обрађене површине, уобичајени структурни делови, козметичке површине и многа некритична контактна подручја често се специфицирају помоћу RA јер је просечна храпавост довољна да опише потребни квалитет површине.
RA је такође користан када су упоредивост и стандардна комуникација важни. Пошто је широко препознат у производним и инспекцијским окружењима, помаже инжењерима, купцима и добављачима да се лакше ускладе са очекивањима завршне обраде. Међутим, не би требало аутоматски да се користи у сваком случају ако су локални екстреми профила функционално важни.
Када треба користити РЗ?
RZ је обично бољи избор када локални врхови и долине имају директан утицај на функцију дела. За разлику од RA, који даје укупни просек, RZ је осетљивији на вертикалне екстреме профила. То га чини кориснијим када примена зависи од тога колико су изражени врхови и падови површине, а не само од општег нивоа завршне обраде.
Ово је посебно важно за површине заптивања, клизне контактне површине и друге функционалне интерфејсе где локалне неправилности могу утицати на цурење, хабање, трење или квалитет контакта. Површина може показивати прихватљиву вредност RA, а и даље садржати врхове или долине који су превелики за примену. У таквој ситуацији, RZ може пружити функционално значајнију слику стања површине.
RZ је такође користан када инжењери желе да контролишу ризик који стварају екстреми профила уместо да описују само просечну храпавост. Из тог разлога је често прикладнији за површине где је локална варијација висине важнија од изгледа шире завршне обраде. Када површина мора поуздано да функционише под контактом, заптивањем или поновљеним кретањем, RZ може бити информативнији параметар.
ФАК
Да ли се RA може конвертовати у RZ?
Није поуздано на универзалан начин. У пракси, људи понекад користе грубе апроксимације, али однос између RA и RZ зависи од материјала, процеса обраде, површинског обрасца и стандарда мерења. То значи да једно правило конверзије може изгледати као да функционише за једну површину, а да потпуно не функционише за другу.
Да ли две површине могу имати исти RA, али различит RZ?
Да. Две површине могу имати сличну просечну вредност храпавости, а показивати веома различито понашање од врха до дна. То је један од главних разлога зашто RA и RZ нису заменљиви. Површина може изгледати прихватљиво у смислу просечне завршне обраде, а ипак се понашати различито при заптивању, клизању или применама везаним за хабање.
Шта је корисније за заптивање површина, RA или RZ?
У многим применама заптивања, RZ може бити информативнији јер локални врхови и долине могу утицати на то колико добро површина додирује и заптива. RA је и даље користан за општу контролу завршне обраде, али ако је функција заптивања осетљива на екстреме профила, RZ може дати бољу слику понашања површине које је заправо важно у употреби.
Која је најчешћа грешка приликом позивања RA и RZ на цртежима?
Једна уобичајена грешка је претпоставка да се RA и RZ могу заменити без промене стварних захтева за површину. Друга је избор параметра из навике уместо на основу функције, процеса или потребе инспекције. Облачић цртежа треба да опише понашање површине које је заиста важно за део, а не само да користи термин храпавости који вам се чини познатијим.
Закључак
RA и RZ описују храпавост површине, али је не описују на исти начин. RA је бољи за представљање укупне просечне завршне обраде површине, док је RZ кориснији када локалне варијације од врха до дна утичу на функцију. Прави избор зависи од тога како је површина направљена, како се мери и шта део треба да ради у употреби.
У компанији TiRapid пружамо прецизне CNC услуге обраде металних и пластичних делова по мери, помажући купцима да контролишу завршну обраду површине, квалитет обраде и функционалне перформансе за захтевне инжењерске примене.
















