
ЦНЦ ексцентрично стругање се широко користи за производњу ексцентричних вратила, ексцентричних чаура, компоненти брегастих осовина, специјализованих делова за пренос и прецизних механичких конектора. За разлику од конвенционалне ротационе обраде, ексцентричне компоненте имају геометријске центре који се не поклапају са њиховим осама ротације. Обрада ових делова захтева прецизну контролу ексцентричности, положаја осе, димензионалних толеранција и односа између различитих карактеристика. Нетачно стезање, вибрације, деформација радног предмета или померање нулте тачке могу спречити правилно склапање готове компоненте. За прилагођене прецизне компоненте, добро испланиран процес ексцентричне обраде, одговарајуће држање радног предмета и ефикасне процедуре инспекције помажу у побољшању тачности, смањењу стопе отпада и одржавању конзистентности током развоја прототипа и серијске производње.
Изазови у ЦНЦ ексцентричном стругању
Главни изазов код ексцентричне обраде је одржавање исправног позиционог односа између ексцентричних елемената и конструкционих података. Конвенционално стругање обично користи ротациону осу обратка као референцу обраде, док ексцентричне компоненте могу садржати цилиндричне површине, рупе или степенасте елементе са различитим осама. Ови елементи могу захтевати специјализоване уређаје, подешено позиционирање обратка или комбиновани процес обраде. Стратегија обраде треба да се одреди према ексцентричном померању, димензијама компоненте, својствима материјала и захтевима за толеранцију, уместо да се једноставно поново користи конвенционални програм за стругање.
Ексцентричност и коаксијална тачност
Ексцентричност је критична димензија за одређивање да ли ексцентрична компонента испуњава захтеве цртежа. Машинска обрада мора контролисати не само пречник ексцентричне елемента већ и његов централни положај у односу на наведену нумеру. Компоненте са више делова вратила могу захтевати толеранције коаксијалности, положаја или одступања између појединачних елемената. Специфични критеријуми прихватања треба да прате инжењерски цртеж. Ако се проверава само спољашњи пречник, док се централни положај игнорише, компонента може и даље отказати током монтаже чак и када су њене појединачне димензије прихватљиве.
Зашто је важно задржавање на раду?
Метода држања радног предмета директно утиче на тачност и стабилност ексцентричне обраде. Ако радни предмет није правилно позициониран или ако површине за позиционирање прибора садрже грешке, ексцентрични помак се може померити током обраде. Компоненте неправилног облика, дуги радни предмети са значајним препустом и делови са ограниченим површинама за стезање такође се суочавају са потенцијалном деформацијом изазваном силама стезања и резања. Пре обраде, произвођачи треба да провере податке за позиционирање, дизајн прибора и ротацију радног предмета. Пробно сечење и димензионална контрола могу затим потврдити стварни ексцентрични положај. За високопрецизне компоненте, стабилно и поновљиво држање радног предмета је често важније од једноставног подешавања параметара резања.
Како различити материјали утичу на машинску обраду?
Легуре алуминијума, угљенични челик, нерђајући челик, легуре бакра и инжењерске пластике имају различите карактеристике резања које утичу на хабање алата, силе резања, термичку деформацију и димензионалну стабилност. Легуре алуминијума генерално нуде добру обрадивост, али танкозидне структуре се и даље могу деформисати под утицајем сила стезања или резања. Нерђајући челик захтева пажњу на очвршћавање и топлоту резања, док инжењерске пластике захтевају пажљиво разматрање промена димензија повезаних са температуром. Избор материјала треба да узме у обзир носивост, отпорност на хабање, радно окружење и тешкоће обраде пре него што се одаберу одговарајући алати, параметри резања и поступци инспекције.
Како оптимизовати ексцентричну обраду
Прецизне ексцентричне компоненте захтевају јасно дефинисане референтне тачке, редоследе обраде и захтеве за инспекцију током планирања процеса. Једноставне компоненте могу се произвести подешавањем положаја радног предмета одговарајућим држачем, док делови са више ексцентричних оса, сложеним распоредима рупа или уским толеранцијама спајања могу захтевати посебне уређаје, секундарна подешавања или обраду стругањем и глодањем. Правилан редослед грубе, полузавршне и завршне обраде помаже у смањењу грешака у репозиционирању и очува довољан додатак за коначна димензионална подешавања.
Како одабрати метод причвршћивања радног предмета
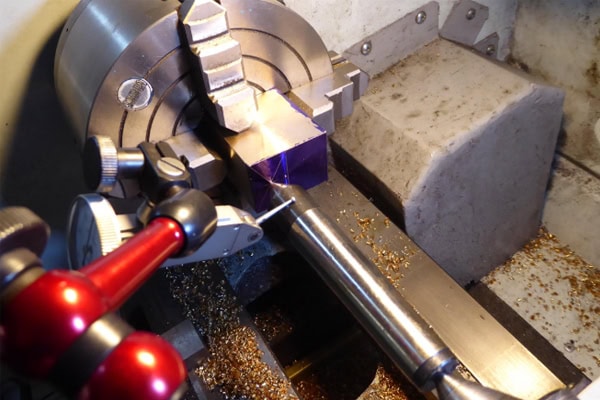
Стратегија стезања радног предмета треба да се изабере у складу са ексцентричним померањем, геометријом компоненте, обимом производње и могућностима машине. Уобичајени приступи укључују ексцентричне стезне уређаје, наменске алате за лоцирање, подешено позиционирање стезне главе или употребу додатне опреме за обраду за специфичне карактеристике. Свака метода нуди различите нивое тачности позиционирања, ефикасности подешавања и применљивости. Одлука не би требало да се заснива само на цени стезних уређаја.
- Дефинишите референтне тачке лоцирања: Идентификујте референтну осу, површину за лоцирање и ексцентрични правац са цртежа како бисте осигурали поновљиво позиционирање током сваког подешавања.
- Ускладите дизајн стезне опреме: Изаберите одговарајући стезни прибор у складу са геометријом компоненте, дужином стезања и ексцентричним помаком. Користите наменски стезни прибор када је потребно да бисте смањили померање и грешке у позиционирању радног предмета.
- Проверите безбедност ротације: Ексцентрично стезање мења расподелу масе током ротације. Процените радне услове обрадка, причвршћивача и машине и проверите безбедно стезање пре постепеног потврђивања брзине вретена.
- Контролишите силу стезања: За танкозидне чауре, витка вратила и лако деформисане материјале, распоредите силе стезања на одговарајући начин како бисте избегли значајну деформацију.
- Проверите тачност првог дела: Измерите ексцентрично одступање, критичне пречнике и позиционе односе након обраде првог дела. Подесите параметре причвршћивача или процеса према резултатима.
Одговарајућа стратегија стезања радног предмета побољшава доследност ексцентричног позиционирања и смањује поновљена подешавања. Током серијске производње, произвођачи би такође требало да бележе параметре стезања, стање уређаја и резултате контроле првог предмета како би успоставили стандарде процеса за поновну употребу.
Како подесити параметре сечења и редоследе обраде
Брзина резања, брзина помака и дубина реза код ексцентричне обраде морају се подесити у складу са материјалом, алатом за резање и крутости држача радног предмета. Ексцентрична ротација може створити неравномерна оптерећења резања, тако да конвенционални параметри стругања не треба директно преносити без валидације. Груба обрада треба да да приоритет стабилности резања и конзистентном уклањању материјала, док завршна обрада мора да уравнотежи димензионалну тачност, квалитет површине и стање алата. За компоненте које садрже више ексцентричних делова вратила, редослед обраде треба да прати односе података како би се минимизирале грешке положаја изазване поновљеним подешавањима. Након програмирања, симулација се може користити за проверу путања алата, интерференције држача и кретања при промени алата. Обрада првог члана треба затим да потврди стварне резултате. Параметре треба постепено оптимизовати уз праћење вибрација, хабања алата и димензионалних промена. Само повећање брзине вретена или брзине помака може довести до недоследног квалитета.
Како смањити вибрације и димензионалне грешке
Ексцентрични радни предмети се ротирају другачије од конвенционалних концентричних компоненти. Грешке стезања, прекомерни препуст радног предмета, недовољна крутост стезне главе и променљива оптерећења резања могу изазвати вибрације и димензионалну нестабилност. Произвођачи треба да изаберу стезну главу на основу геометрије компоненте и да потврде да су машина, стезна глава и стезне главе у добром стању. За прецизне делове, референтне тачке за лоцирање треба проверити пре обраде, а критичне димензије треба измерити одмах након обраде како би се спречило преношење грешака у наредне операције.
- Побољшајте крутост система: Смањите непотребно превијање радног предмета и обезбедите стабилне везе између причвршћивача, револверске главе алата и радног предмета како бисте смањили вибрације.
- Контролишите додатак за обраду: Одржавајте конзистентну расподелу додатка како бисте избегли прекомерна локална оптерећења резања и нагле промене сила резања.
- Праћење хабања алата: Редовно проверавајте резне ивице на хабање, крзање и наслаге материјала. Примените компензацију алата или замените алат када је потребно.
- Проверите стање машине: Проверите стезање стезне главе, рад вретена и позиционирање револверске главе алата. Зауставите машину и испитајте да ли се јављају абнормалне вибрације.
- Успоставити контролу током процеса: Измерити ексцентричност и позиционе димензије након обраде првог предмета и критичних операција. Благовремено исправити одступања пре него што неусаглашени делови пређу у следећу фазу.
Стабилно окружење за обраду и стандардизоване контроле процеса помажу у смањењу поновног рада и побољшању конзистентности између производних серија. Ако се грешке у димензијама и даље јављају, испитајте лоцирање референтних тачака, тачност стезача, стање машине и подешавања програма пре него што извршите даља подешавања.
Инспекција и набавка ексцентричних компоненти по мери
Прихватање квалитета за ексцентричне компоненте не би требало да се ослања искључиво на мерења спољашњег пречника и дужине. У зависности од цртежа, инспекција може захтевати и проверу ексцентричног померања, положаја осе, радијалног одступања и других критичних толеранција. План инспекције треба да одговара геометрији компоненте и потребној прецизности и треба га договорити током фазе израде понуде како би се избегли сукобљени критеријуми прихватања након обраде. За поруџбине по мери, комплетни цртежи, информације о материјалу, количине производње и захтеви за инспекцију помажу произвођачу да процени тежину процеса, захтеве за причвршћиваче, време обраде и укупне трошкове.
Како треба проверити ексцентричне димензије?
Инспекција треба да прати податке наведене у инжењерском цртежу, користећи одговарајуће инструменте и методе мерења. Микрометри могу мерити спољашње пречнике, док индикатори са бројчаником у комбинацији са одговарајућим уређајима за лоцирање могу проверити одступање на одређеним локацијама. Координатне мерне машине могу се користити за проверу сложенијих геометријских односа. Ексцентричност, радијално одступање и коаксијалност нису идентичне карактеристике, тако да једно мерење не може заменити сваку потребну проверу толеранције. За серијску производњу, треба водити евиденцију о инспекцији првог артикла, узорковању у току процеса и завршној инспекцији, са доследним локацијама мерења, подешавањима података и правилима прихватања. Ако се компонента мора спојити са другим деловима, њено стање склопа такође треба проценити према захтевима цртежа. Ово помаже у спречавању ситуација у којима појединачне димензије прођу инспекцију, али компонента и даље лоше функционише у склопљеном систему.
Како одабрати добављача ЦНЦ ексцентричне обраде
Приликом набавке прецизних ексцентричних компоненти, способности добављача у области процесног инжењеринга, искуство у пројектовању причвршћивача и расположива опрема за инспекцију могу директно утицати на временске оквире пројекта и квалитет готових производа. Купци треба да пруже довољно техничких информација и разјасне критичне димензије и критеријуме прихватања пре него што затраже понуду.
- Доставите комплетне инжењерске цртеже: Наведите ексцентрично померање, критичне пречнике, односе оса, димензионалне толеранције и храпавост површине. Укључите 3Д модел када је потребно.
- Наведите материјале и количине: Потврдите квалитет материјала, услове термичке обраде, количину прототипа и очекивани обим производње како бисте подржали планирање процеса и процену времена циклуса.
- Потврдите захтеве за причвршћиваче и инспекцију: За посебне ексцентричне геометрије, разговарајте о томе да ли су потребни наменски причвршћивачи и како ће се мерити и прихватати ексцентричност и одступање.
- Упоредите укупне трошкове понуде: Узмите у обзир материјале, програмирање и подешавање, улагање у прибор, време обраде, инспекцију и накнадну обраду уместо да се фокусирате искључиво на јединичну цену.
- Процените техничку комуникацију: Изаберите добављача машинске обраде који може да објасни ограничења процеса, понуди препоруке за пројектовање за производност и јасно опише своје поступке контроле квалитета.
Када тражите понуду од добављача CNC машинске обраде као што је TiRapid, доставите цртеже компоненти, захтеве за материјалом, количине за поруџбину и критеријуме прихватања како би тим могао да процени изводљиве руте обраде и услове понуде. Потврђивање метода држања радног предмета, критичне димензионалне контроле и захтева за испоруку унапред може смањити ревизије прототипа, побољшати доследност серије и помоћи у осигуравању да прилагођене ексцентричне компоненте испуњавају захтеве за монтажу и рад предвиђене опреме.
















