
Оно што највише фрустрира купце код обраде калупа често није колико је сам део сложен, већ поновљена кашњења у испоруци, честа прерада и растући трошкови. За калупе за бризгање, калупе за ливење под притиском и калупе за штанцање, ниска ефикасност значи дуже пројектне циклусе, што утиче и на валидацију узорака и на масовну испоруку. Да бисте заиста побољшали ефикасност, не можете се фокусирати само на брзину вретена машине. Уместо тога, потребно је заједно оптимизовати процес, алате, параметре, причвршћиваче и методе управљања, тако да ЦНЦ глодање може искористити сваки минут за ефикасну обраду, а да притом обезбеди прецизност. Само повезивањем претходног планирања, контроле процеса и постпроцесног управљања може се побољшати ефикасност обраде калупа на заиста стабилан начин.
Одаберите праву руту обраде
Побољшање ефикасности калупа не значи слепо повећање брзине; то прво захтева јасно дефинисање редоследа и путање обраде. Добро осмишљена рута обезбеђује глађе накнадно сечење, инспекцију и подешавања, а истовремено смањује непотребна кашњења и поновну обраду.
Одвојено грубо и завршно обрађивање
Ако се груба и завршна обрада комбинују, лако је добити нестабилно оптерећење алата, променљив квалитет површине и поновљене проблеме са резањем. Ово постаје посебно очигледно када је шупљина калупа дубока, а додатак залиха велики.
- У фази грубе обраде, фокусирајте се на брзо уклањање великих количина материјала и формирање основне контуре како би каснији процеси имали јасну референцу за обраду.
- У завршној фази, обрађујте само критичне димензије и квалитет површине, избегавајући поновљено сечење и непотребно скраћивање како би време било усмерено на подручја која заиста утичу на коначни квалитет.
- Након раздвајања фаза, оптерећење алата постаје стабилније, рад машине постаје глаткији, а вероватноћа поновне обраде значајно опада.
Разбијање процеса на јасне фазе често побољшава укупну ефикасност више него слепо повећање брзине, јер омогућава да се свака операција заврши под најпогоднијим условима и смањује неефикасну обраду и касније корекције од извора.
Оптимизујте путање алата да бисте смањили ваздушно сечење
Велики део времена обраде калупа не троши се на сечење, већ на подизање, увлачење и померање ваздуха. Ове наизглед мање радње могу се сабрати и значајно продужити укупни циклус обраде.
- Користите CAM софтвер за оптимизацију путање, смањујући подизање алата, повратке и померање ваздуха тако да алат прати краћу и глађу руту.
- Држите алат у континуираном покрету у ефективним областима сечења колико год је то могуће, смањујући губитак времена узрокован честим заустављањима и поновљеним позиционирањем.
- За дубоке шупљине и сложене површине, дајте предност глађем планирању путање како бисте избегли понављано кретање напред-назад у уским подручјима.
Што је путања алата разумнија, мање времена се губи код CNC глодања и већа је ефикасност. Такође се смањује хабање узроковано непотребним кретањем машине, чинећи ритам обраде стабилнијим и лакшим за контролу.
Почните са тешким подручјима како бисте смањили касније корекције
У обради калупа, ако се критична подручја оставе за касније, свако одступање у ранијим корацима може утицати на цео део, или чак на распоред испоруке целог комплета калупа.
- Прво обрадите критичне шупљине, дубоке жлебове и подручја високе прецизности како бисте рано потврдили да ли језгрова структура испуњава захтеве дизајна.
- Затим обрадите спољашњи облик, закошене ивице и некритичне површине, усмеравајући напоре на делове који највероватније утичу на функцију и склапање.
- Ово омогућава рано откривање проблема, избегава каснију потпуну прераду делова и смањује корекције ланца изазване локалним грешкама.
Разуман редослед обраде може контролисати ризике у најранијој фази, омогућавајући откривање и решавање проблема пре него што се прошире, чиме се значајно смањује укупни губитак времена пројекта калупа.
Алат и параметри морају одговарати материјалу калупа
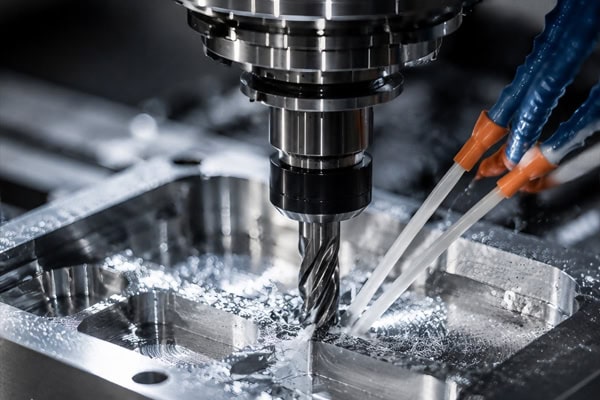
Материјали за калупе су тврди, а структуре сложене. Ако алати и параметри нису правилно одабрани, чак и велика брзина ће лако изазвати проблеме. Само када су алати, материјал и параметри усклађени, CNC глодање може заиста стабилно убрзати и одржати конзистентност током дугих циклуса обраде.
Избор правог алата је важнији од избора најскупљег
Многи купци имају тенденцију да гледају само на цену или марку приликом избора алата, али оно што је важније јесте да ли је алат погодан за тренутни материјал и структуру. Правилно одабран алат често побољшава ефикасност више него пука куповина скупљег.
- Изаберите различите материјале алата за челик, алуминијум и бакар, јер сваки материјал има различиту отпорност на сечење, карактеристике одвођења струготине и понашање акумулације топлоте.
- За обраду дубоких шупљина, дајте предност алатима са јаком способношћу одвођења струготине како бисте спречили накупљање струготине на дну жлеба да утиче на квалитет површине и век трајања алата.
- Материјали за калупе високе тврдоће су боље прилагођени алатима са премазом отпорним на хабање, што може смањити брзину хабања и продужити време континуиране обраде.
Када се алат правилно изабере, сечење постаје глађе и квалитет површине се лакше постиже у једном пролазу. Такође се смањује време застоја изазвано честим променама алата, чинећи цео процес обраде континуиранијим.
Подешавања параметара морају бити уравнотежена између брзине и стабилности
Агресивни параметри могу изазвати вибрације и лом алата, док превише конзервативни параметри успоравају циклус. Права ефикасност долази из равнотеже. Обрада калупа није само тежња ка брзини, већ и максимизирање ефикасности сечења под стабилним условима.
- Брзина вретена, брзина помака и дубина резања треба да се подесе у складу са материјалом. Различити челици за калупе и различити пречници алата захтевају одговарајуће комбинације параметара.
- Превише агресивни параметри могу лако изазвати вибрирање, лом алата или чак отказ алата и отпад од радног предмета, што повећава трошкове поновне обраде.
- Превише конзервативни параметри успоравају циклус, смањују искоришћење машине и продужавају време испоруке.
Право ефикасно ЦНЦ глодање није најбрже, већ најбрже које остаје стабилно, јер само стабилан процес обраде може континуирано пружати доследну ефикасност и квалитет у пројектима са дугим циклусом.
Хлађење и уклањање струготине се не могу занемарити
Приликом обраде калупа, ако се са струготинама и топлотом не поступа правилно, они ће директно утицати на век трајања алата и тачност обраде, па чак могу учинити иначе разумне параметре неефикасним.
- Накупљање струготине приликом обраде калупа директно утиче на завршну обраду површине и димензије, посебно у дубоким шупљинама, уским жлебовима и сложеним закривљеним површинама.
- Расхладна течност мора благовремено одводити топлоту како би се смањила термичка деформација и спречило димензионално померање током обраде.
- Када је одвођење струготине лоше, хабање алата значајно убрзава и отпор резању расте, што на крају утиче на ритам обраде и конзистентност дела.
Када се хлађење и уклањање струготине добро обаве, век трајања алата и ефикасност обраде постају стабилнији, а може се смањити и скривена прерада узрокована термичком деформацијом и приањањем струготине, што чини резултат обраде контролисанијим.
Крутост машине и дизајн причвршћивача постављају горњу границу
Без обзира на то колико је процес добар, ако су машина и причвршћивач нестабилни, тешко је заиста постићи високу ефикасност. Машина и причвршћивач су темељ ефикасности обраде калупа. Само када је темељ стабилан, ефикасност има простора за побољшање и тек тада стратегије обраде са вишим параметрима имају смисла.
Машине високе чврстоће су боље прилагођене за обраду калупа
Калупи често укључују дубоке шупљине, дугачке препусте алата и тешко сечење, што поставља велике захтеве на крутост машине. Ако машини недостаје крутост, многе методе за побољшање ефикасности не могу се ефикасно применити.
- Обрада калупа често укључује дубоке шупљине, дугачке препусте алата и тешко сечење, тако да су захтеви за чврстоћом машине високи, посебно код високопрецизне обраде шупљина.
- Недовољна крутост изазива вибрације, што утиче на квалитет површине и димензионалну тачност, а такође убрзава хабање алата.
- Стабилна машина може да подржи веће параметре, смањи време застоја због подешавања и учини процес обраде континуиранијим.
Што је машина стабилнија, то је CNC глодању лакше да одржи континуирано високу ефикасност, јер може да издржи већа оптерећења, ради дуже време и да грешке обраде држи у мањем опсегу.
Дизајн уређаја треба да минимизира сметње
Ако је уређај лоше дизајниран, не само да ће заузети простор за обраду, већ ће и повећати број операција стезања и грешака у позиционирању, па чак и ограничити алат да уђе у одређена критична подручја.
- Причвршћивачи не би требало да заузимају превише ефективне површине обраде, у супротном ће путање алата и обрадиви опсег бити погођени.
- Покушајте да завршите обраду више страна у једном подешавању како бисте смањили поновљено позиционирање и вишеструко растављање.
- Метод стезања треба да уравнотежи стабилност и приступачност, осигуравајући да се радни предмет не олабави, а истовремено омогућава алату да глатко уђе у подручје обраде.
Добро дизајниран уређај смањује понављајуће грешке стезања и позиционирања, а такође омогућава алату да слободније улази у критична подручја, тако да се више времена заиста троши на ефикасно сечење.
Аутоматска измена алата и мерење током процеса побољшавају континуитет
Обрада калупа обично укључује много операција и честе измене алата. Аутоматизација може значајно смањити време чекања и смањити флуктуације изазване ручним радом.
- Аутоматска измена алата смањује време ручног чекања, омогућавајући машини да брзо прелази између операција и одржава већу стопу времена непрекидног рада.
- Мерење током процеса може открити одступања у времену, спречавајући нагомилавање димензионалног померања до каснијих операција пре него што се открије, чиме се смањује поновна обрада у серијама.
- За калупе са више операција, ове функције такође могу значајно побољшати ритам обраде и приближити цео производни процес континуираној производњи.
Што је виши ниво аутоматизације, ефикасност обраде калупа постаје стабилнија и лакше је постићи висококвалитетну континуирану производњу, јер се многи кораци који су првобитно зависили од ручне процене претварају у контролисане, пративе и понављајуће процесе.
Користите дигиталне методе да бисте смањили преправљање и покушаје и грешке
Ниска ефикасност обраде калупа често није зато што је сечење споро, већ зато што се превише времена троши на корекције. Вредност дигиталних метода је у што ранијем откривању проблема и минимизирању поновног рада, чинећи процес контролисанијим и стабилнијим.
Симулирајте пре машинске обраде како бисте смањили трошкове покушаја и грешака
Што је симулација пре обраде потпунија, то је мањи ризик током стварне обраде. За калупе са сложеним структурама и густим путањама алата, овај корак је посебно важан.
- Користите симулацију обраде да бисте унапред открили сметње и колизије, спречавајући случајни контакт између алата, причвршћивача и радног предмета.
- Проверите да ли путања алата има прекомерно сечење, пропуштено сечење или проблеме са преосталим материјалом; исправљање путање унапред штеди више времена него прерада на лицу места.
- Елиминисање ризика пре формалне обраде може значајно смањити трошкове покушаја и грешака и отпад материјала.
Што је симулација детаљнија, мање је потребно касније прераде, јер се многи проблеми који би се иначе појавили у производном погону решавају унапред, што чини формалну обраду много ближом успеху у првом пролазу.
Стандардизовани процеси чине ефикасност стабилнијом
Ако обрада калупа сваки пут почиње од нуле, ефикасност је тешко стабилизовати. Стандардизовани процеси омогућавају брзо реплицирање искуства и смањују разлике између оператера. Фиксирањем шаблона параметара за уобичајене материјале, зрела решења се могу директно применити на сличне материјале, избегавајући поновљене покушаје и грешке. Фиксирањем редоследа обраде за уобичајене структуре калупа, губитак времена узрокован привременим одлукама може се смањити, а ритам обраде постаје континуиранији. Фиксирањем контролних тачака инспекције, могу се смањити и људске варијације, омогућавајући да контрола квалитета и побољшање ефикасности напредују заједно. Стандардизација не ограничава флексибилност; она чини ефикасност поновљивијом, јер чува зрело искуство, смањује поновљене покушаје и грешке и држи сваки посао обраде ближим оптималном стању.
Праћење у реалном времену помаже у брзом решавању проблема
Ако се аномалије могу открити током обраде, може се спречити да се мали проблеми претворе у велике губитке, што је кључно за контролу испоруке пројекта калупа.
- Пратите хабање алата, вибрације и стање вретена како бисте разумели да ли машина ради у стабилном опсегу.
- Када се открије абнормалност, подесите параметре или замените алат на време како бисте спречили даље ширење проблема.
- Избегавајте да се мали проблеми претворе у велики отпад и смањите касније време поновне обраде и поправке.
Благовремено исправљање проблема боље штити распоред испоруке и трошкове него њихово накнадно решавање, јер држи проблеме у најмањој могућој мери и спречава их да утичу на ритам производње и коначну испоруку целог комплета калупа.
Закључак
Побољшање ефикасности обраде калупа не може се ослањати само на брзину вретена машине или брзину сечења у једном пролазу. Још важније, захтева свеобухватну оптимизацију, од планирања процеса и конфигурације алата до координације производње, сабијајући сваку карику у разумније стање. За компаније којима је потребна и прецизност и контрола испоруке, предност ЦНЦ глодања лежи у томе што обраду калупа чини стабилнијом, ефикаснијом и лакшом за репликацију у серијама. ТиРапид може да пружи професионалну подршку за ЦНЦ глодање за пројекте калупа, помажући купцима да брже заврше испоруку.
















