
Прецизна обрада рупа је кључна за склопове са прецизним толеранцијама. „Бушење у односу на развртање“ истиче како се ова два процеса разликују у тачности, завршној обради површине и контроли димензија, помажући инжењерима да изаберу праву методу и избегну скупе грешке.
Шта је бушење
Бушење је најосновнија операција прављења рупа у машинској обради. Као основни процес који користи сваки искусан произвођач CNC машинске обраде , примењује се за брзо стварање почетне цилиндричне рупе у чврстом радном предмету и служи као основа за секундарне операције као што су бушење, развртање или нарезивање навоја.
Основна дефиниција и принцип рада
Бушење је процес машинске обраде који ствара рупу ротирањем алата за сечење са више врхова, обично спиралне бургије, уз примену аксијалне силе на материјал. Резање се одвија углавном на врху бургије, а струготине се одводе кроз спиралне жлебове дуж тела алата.
Брзина и свестраност у креирању рупа
Бушење је цењено због своје брзине и прилагодљивости. Може се применити на широк спектар материјала, укључујући алуминијум, челик, пластику и композите, што га чини идеалним за креирање рупа високог протока где екстремна прецизност није примарни захтев.
Типична тачност и опсег завршне обраде површине
Код стандардних CNC операција бушења, достижне толеранције се обично крећу од ±0.05 до ±0.1 mm, са завршном обрадом површине око Ra 3.2–6.3 μm. За строже захтеве, бушењу обично следи бушење или развртање.
Уобичајени алати и машине за бушење
Уобичајени алати за бушење укључују спиралне бургије, централне бургије, степенасте бургије и лопатске бургије. Ови алати се широко користе на CNC обрадничким центрима, бушилицама и CNC струговима са покретним алатима.
Шта је досадно
Бушење је прецизан процес обраде који се користи за повећање и усавршавање постојеће рупе. За разлику од бушења, бушење се фокусира на побољшање тачности рупе, округлости и поравнања, што га чини неопходним за примене са малим толеранцијама и високим перформансама.
Дефиниција и принцип обраде језгра
Бушење уклања материјал са унутрашње површине претходно избушене или претходно изливене рупе помоћу алата за сечење са једним врхом монтираног на шипку за бушење или главу за бушење. Контролисано радијално сечење омогућава прецизно подешавање пречника рупе.
Како бушење побољшава тачност рупе
Бушење исправља уобичајене проблеме бушења као што су неусклађеност отвора, овалитност и лоша концентричност. Пошто се пречник резања може фино подесити, бушење пружа супериорну контролу над коначном величином и геометријом отвора.
Улога шипки за бушење и глава за бушење
Бушаће шипке пружају крутост и стабилност током сечења, док главе за бушење омогућавају подешавање пречника на микрометарском нивоу. Код CNC обраде, ова комбинација омогућава конзистентну и поновљиву прецизност на више делова.
Типична толеранција и могућност завршне обраде површине
Бушење обично постиже толеранције од ±0.01 мм или боље, са завршном обрадом површине око Ra 1.6–3.2 μm. Због тога је погодно за примене као што су отвори за лежајеве, хидраулични цилиндри и компоненте мотора.
Бушење наспрам бушења: Објашњење кључних разлика
Бушење и развртање се често мешају јер оба уклањају материјал да би се формирале рупе. У стварности, они имају веома различите улоге у прецизној обради. Разумевање њихових разлика је неопходно за избор правог процеса, контролу толеранција и избегавање непотребних трошкова или поновне обраде.
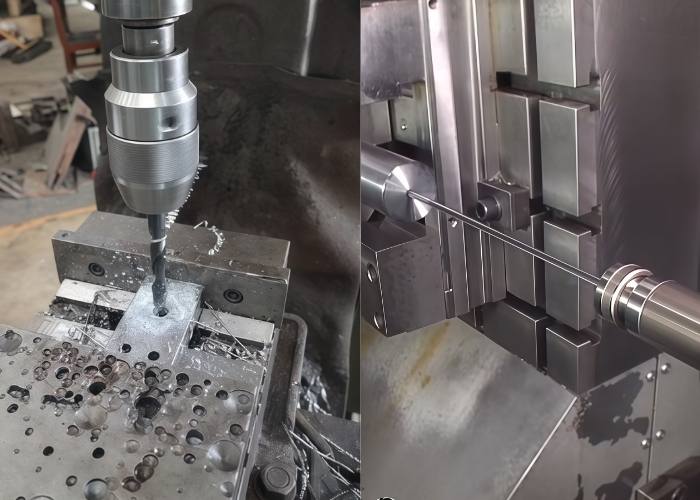
Намена
Бушење се првенствено користи за брзо и економично стварање рупе у чврстом материјалу. Прецизност није главни приоритет.
Бушење се врши након бушења како би се постојећа рупа увећала, исправила и усавршила са високом димензионом тачношћу.
У практичној обради, бушење дефинише где се рупа налази, док бушење дефинише колико тачна и функционална та рупа постаје.
Постављање алата
Бушење користи вишекраке алате за сечење као што су спиралне бургије, степенасте бургије и лопате бургије, дизајниране за брзо аксијално уклањање материјала.
Бушење се ослања на алате са једним тачком као што су шипке за бушење и подесиве главе за бушење, које омогућавају прецизну радијалну контролу.
Пошто је у раду само једна резна ивица, алати за бушење захтевају већу крутост како би се спречиле вибрације и деформације.
Метода уклањања материјала
Бушење агресивно уклања материјал у аксијалном смеру, што га чини брзим, али мање стабилним.
Бушење постепено уклања материјал са унутрашњег зида постојеће рупе, омогућавајући прецизну контролу пречника и геометрије.
Ово контролисано уклањање је разлог зашто се бушење преферира за мале толеранције.
Тачност и толеранција
Типична толеранција бушења: ±0.05–0.10 мм
Типична толеранција бушења: ±0.01 мм или боље
За седишта лежајева, хидрауличне отворе или елементе прецизног поравнања, бушење је скоро увек потребно.
Квалитет завршне обраде површине
Бушење обично производи површинску завршну обраду од око Ra 3.2–6.3 μm.
Бушењем се може постићи Ra 1.6–3.2 μm са бољом конзистенцијом и округлошћу.
Због тога је бушење погодно за функционална прилегања и заптивање површина.
Крутост и стабилност алата
Бушење толерише више вибрација због кратког захвата алата и вишеструких резних ивица.
Бушење захтева високу крутост система, посебно за дубоке рупе или велике пречнике, како би се избегло треперење и конусност.
Код ЦНЦ обраде, стабилност вретена и препуст алата директно утичу на тачност бушења.
Захтеви за редослед обраде
Бушење мора прво да се изврши да би се створила почетна рупа.
Бушење се не може извршити без постојеће рупе и увек следи бушење или шупље одливење.
Ова зависност од секвенце је кључна разлика између ова два процеса.
Табела за поређење бушења и досадног бушења
Бушење и провртање су оба суштинска процеса прављења рупа у прецизној обради, али служе веома различитим сврхама. Бушење се фокусира на брзину и уклањање материјала ради стварања почетних рупа, док провртање побољшава тачност, поравнање и завршну обраду површине. Разумевање њихових разлика помаже инжењерима да одаберу прави процес за толеранцију, трошкове и захтеве перформанси.
Табела за поређење бушења и досадног бушења
| Аспект | Бушење | Досадан |
| Тачност | Умерена | висок |
| Опсег толеранције | ±0.1–0.3 мм | ±0.05–0.1 мм |
| Завршно | Довољно (≈125–250 µин Ra) | Добро (≈63–125 µин Ra) |
| Алата Цена | низак | Средњи |
| Време обраде | брзо | Спорији |
| Типични случајеви употребе | Израда почетних рупа, груба обрада | Повећање рупа, побољшање поравнања и заобљености |
Бушење наспрам развртања наспрам развртања: Табела упоређивања
| Proces | Бушење | Досадан | Реаминг |
| Основна сврха | Брзо направите почетну рупу | Повећајте и исправите постојећу рупу | Постићи коначну величину и глатку завршну обраду |
| Типична толеранција | ±0.1–0.3 мм | ±0.05–0.1 мм | ±0.005–0.02 мм |
| Завршно | Фер | добро | Одличан |
| Постављање алата | Увртати бушилицу | Шипка за бушење / глава за бушење | Реамер |
| Корекција путање рупе | Не | Да | Не |
| Позиција у низу обраде | први | Након бушења | Завршна операција |
Захтеви за алате и подешавање
Избор алата и квалитет подешавања директно одређују тачност отвора, завршну обраду површине и стабилност процеса. Бушење и развртање користе различите механике резања, тако да је разумевање крутости алата, избора држача и контроле поравнања неопходно за постизање конзистентних резултата у прецизној обради отвора.
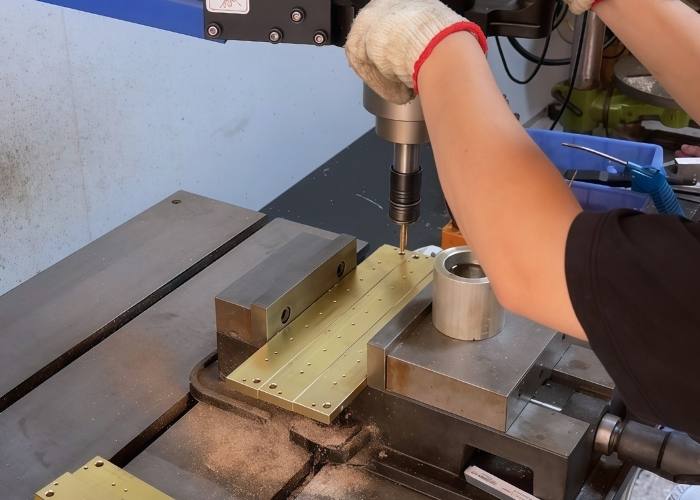
Преглед алата за бушење
Алати за бушење су дизајнирани за брзо уклањање материјала и иницирање рупе, али њихова структура ограничава достижну прецизност.
Структура и крутост бургије
Спиралне бургије су вишекраки резачи са жлебовима за одвод струготине. Крутост се смањује са повећањем пречника или повећањем односа дужине и пречника, што дубоке рупе чини склонијим деформацији.
Утицај хабања и одступања алата
Истрошене резне ивице и одступање вретена узрокују превелике рупе, лошу округлост и грубу површинску обраду. Чак и мало одступање може значајно утицати на квалитет рупе при већим брзинама вретена.
Уобичајени алати за бушење укључују HSS, кобалтне, карбидне и карбидне бургије, које се користе на CNC глодалицама, струговима и бушилицама.
Преглед алата за бушење
Алати за бушење су дизајнирани да усаврше и исправе постојеће рупе са већом тачношћу и контролом.
Досадна шипка наспрам досадне главе
Бушаће шипке су једнокраки секачи који се користе за повећање пречника и корекцију поравнања. Главе за бушење омогућавају фино подешавање пречника, што их чини идеалним за контролу прецизне толеранције.
Утицај држача алата на тачност
Крути држачи и уравнотежени склопови алата смањују вибрације и дрхтање. За дубоке рупе, шипке за бушење са пригушеним вибрацијама су кључне за одржавање концентричности и квалитета површине.
У поређењу са бушењем, бушење нуди супериорну контролу над пречником, округлошћу и локацијом.
Разматрања подешавања и поравнања
Правилно подешавање је неопходно за очување толеранција и завршне обраде површине током операција бушења и развртања.
Контрола концентричности и одступања
Минимизујте одступање алата и вретена коришћењем прецизних стезних чаура, уравнотежених држача и верификованих одступања алата како бисте избегли неравномерно сечење.
Крутост и причвршћивање машине
Сигурно причвршћивање и круте структуре машине спречавају деформације и вибрације, што директно утиче на тачност отвора.
Додатне најбоље праксе укључују усклађивање брзине вретена и брзине померања са материјалом, наношење одговарајуће расхладне течности за контролу топлоте и струготина, коришћење пилот рупа пре бушења или развртања и праћење хабања алата током производних циклуса.
Толеранције и разматрања завршне обраде површине
Толеранције рупа и завршна обрада површине директно утичу на приањање, перформансе и заменљивост дела. Бушење и развртање пружају различите нивое тачности, а разумевање њихових ограничења помаже инжењерима да изаберу прави процес без непотребних трошкова или поновног рада.
Типичне границе толеранције бушења
Бушење је првенствено процес стварања рупа, а не прецизна завршна операција. У већини CNC машинских обрада, бушене рупе обично постижу толеранције од ±0.1–0.3 mm, са завршном обрадом површине око Ra 3.2–6.3 μm.
У стварној производњи, фактори као што су одступање од бургије, хабање алата, одвођење струготине и тврдоћа материјала често доводе до малих варијација пречника или овалности. За рупе са зазором или некритичне елементе, овај ниво тачности је обично прихватљив.
Како досада усавршава величину и геометрију
Бушење се користи за проширивање и исправљање постојеће рупе. Постепеним уклањањем материјала алатом за сечење са једним врхом, бушење значајно побољшава тачност пречника, округлост, концентричност и поравнање.
У пракси, бушење обично постиже толеранције од ±0.02–0.05 мм, са завршном обрадом површине око Ra 1.6–3.2 μм. Из искуства, бушење је неопходно када рупе морају прецизно да се поравнају са вратилима, лежајевима или спојеним компонентама.
Када само бушење није довољно
Само бушење постаје недовољно када су потребна чврста прилегања, глатке површине заптивања или висока тачност позиционирања. Типични примери укључују седишта лежајева, хидрауличне компоненте, прецизна кућишта и рупе за типле.
У многим пројектима машинске обраде, прескакање бушења ради уштеде времена често доводи до проблема са монтажом, неравномерног хабања, буке или смањеног века трајања — посебно код ротирајућих или носећих система.
Препоручени приступ
Користите бушење за брзо креирање рупа и опште намене
Примените бушење када су потребне веће толеранције или побољшана геометрија отвора
Резервишите додатне завршне операције само када је то наведено функционалним или захтевима за уклапање
Дизајн за производљивост (DFM) у обради рупа
DFM у обради рупа фокусира се на пројектовање рупа које се лако буше или пробуше, а истовремено испуњавају функционалне захтеве. Добар DFM смањује време обраде, трошкове и непотребну прецизност.
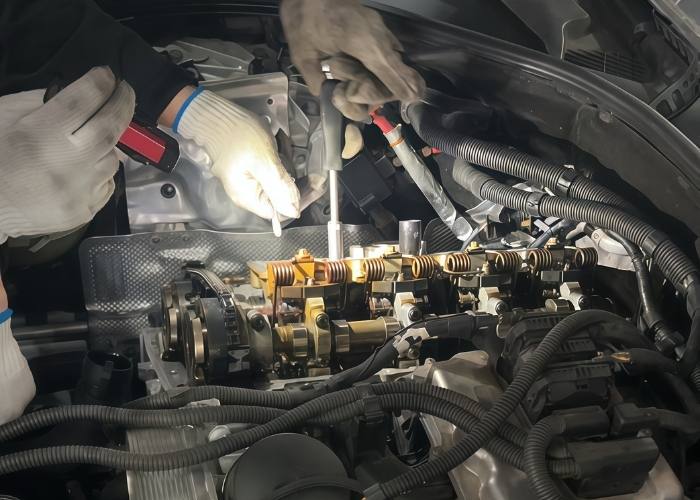
Пројектовање рупа за ефикасност бушења
Бушење је најефикасније за једноставне рупе са умереним толеранцијама.
Одржавајте дубину унутар 10–12× пречника бургије
Дајте предност пролазним рупама у односу на слепе рупе
Користите стандардне величине бушилица
Избегавајте строге толеранције осим ако функција то не захтева
Када треба навести бушење на цртежима
Наведите бушење када само бушење не може да испуни захтеве.
Толеранција мања од ±0.05 мм
Критично поравнање, округлост или концентричност
Лежај, вратило или заптивни интерфејси
Компромиси између цене и прецизности
Већа прецизност повећава трошкове.
Користите бушење за некритичне рупе
Примењујте бушење само на функционалне рупе
Избегавајте претерано одређивање прецизних толеранција
Препоручена пракса
Пројектујте рупе за бушење по подразумеваним подешавањима и користите бушење само тамо где је прецизност заиста важна.
Уобичајене примене по делатностима
Захтеви за машинску обраду рупа варирају у зависности од индустрије. Бушење се обично користи за брзо креирање рупа, док се развртање и развртање бирају када поравнање, толеранција и завршна обрада површине директно утичу на перформансе, безбедност или тачност склапања.
Прецизна обрада рупа у ваздухопловству
Седишта лежајева, хидраулични отвори, носачи актуатора
Строге толеранције и захтеви за концентричност
Бушење и развртање се користе за осигуравање поравнања и отпорности на замор
Аутомобилске и мењачке компоненте
Блокови мотора, вођице вентила, кућишта мењача
Бушење за грубе рупе, бушење за контролу величине
Развртање примењено на клинове и осовине са пресовањем
Индустријске машине и алати
Седишта чаура, отвори за поравнање, отвори за течност
Бушење исправља изобличење ливених или бушених рупа
Нагласак на поновљивости и тачности монтаже
Сценарији прецизне и микро-обраде
Кућишта сензора, медицинске компоненте, микромеханизми
Мали пречници са строгом контролом толеранције
За конзистентност је потребно фино бушење или развртање
Који је најбољи метод обраде рупа за мале толеранције
Избор праве методе обраде рупа је кључан када толеранције, поравнање и налегање директно утичу на функцију дела. Бушење, провртање и развртање играју посебну улогу у постизању димензионалне тачности и поновљивости.
Само бушење у односу на бушење + досадно обрађивање
Само бушење: погодно за рупе са зазором и лабаве толеранције (±0.1–0.3 mm)
Бушење + развртање: потребно када је тачност пречника, округлост или концентричност битна
Када је досада обавезна
Седишта лежајева, рупе за пресовање и склопови критични за поравнање
Велики пречници или рупе погођене деформацијама услед ливења или бушења
Практичне инжењерске препоруке
Користите бушење да бисте брзо направили рупу
Примените бушење да бисте исправили геометрију и величину
Додајте развртање само ако су потребни ISO H7–H8 или глаткији завршни слојеви
ФАК
Које су предности бушења у односу на бушење?
Бушење нуди много већу тачност од бушења. У процесу бушења могу да коригујем положај рупе, округлост и концентричност, обично достижући ±0.05 мм или боље. Ово је кључна предност бушења у односу на бушење, посебно када се упоређује бургија за прецизан рад.
Да ли је бушење исто што и коришћење алата за бушење?
Не. Бушење бушилицом је често погрешна употреба термина. Сврдло је дизајнирано да створи почетну рупу, док процес бушења усавршава постојећу рупу. Ово истиче разлику између бушења и бушења у стварним CNC апликацијама.
Која је разлика између бушилице и машине за бушење?
Разлика између бушења и досадног развртања није машина, већ операција. Често користим исту ЦНЦ глодалицу или струг, мењајући алате и стратегије. Бушење даје приоритет брзини, док се досадно развртање фокусира на тачност и контролу геометрије.
Које су три врсте бушења?
Три уобичајена типа бушења су централно бушење, стандардно бушење и дубоко бушење рупа. Све се користе за брзо стварање рупа, али ниједна не замењује бушење када су потребне мале толеранције при одлукама између бушења и бушења.
Који су примери алата за бушење у поређењу са бургијама?
Типични алати за бушење укључују шипке за бушење, главе за бушење и системе за фино подешавање бушења. У поређењу са бургијом, ови алати са једним врхом омогућавају прецизну контролу пречника, јасно показујући разлику између бушења и досадног бушења.
Можете ли бушити са бургијом?
Не. Не можете постићи право бушење са бургијом. Бушилица нема радијалну контролу и не може да исправи геометрију. Право бушење захтева посебан алат за бушење, а не приступ бушењу бушилицом.
Која врста алата је бушилица?
Бушилица је вишекраки алат за сечење дизајниран за аксијално уклањање материјала. Фундаментално се разликује од алата за бушење, а такође се разликује и од глодала, што објашњава разлику између бушења и глодања.
Да ли је бушење тежак посао у поређењу са досадним?
Основно бушење је лако, али прецизно бушење је тешко. Избацивање алата, топлота и одвођење струготине ограничавају тачност. У многим случајевима се ослањам на бушење за бушењем да бих постигао поуздане резултате, појачавајући практичну разлику између бушења и бушења.
Закључак
Бушење и развртање имају различите, али комплементарне улоге у прецизној обради рупа. Бушење ефикасно ствара рупе, док развртање побољшава тачност, поравнање и квалитет површине. Избор правог процеса на основу толеранције, функције и трошкова обезбеђује поуздане склопове, дужи век трајања и мање ризика у производњи.
У компанији TiRapid, комбинујемо бушење великом брзином са прецизним бушењем како бисмо постигли мале толеранције и стабилно поравнање. Услугу пружамо клијентима из области аутоматизације, медицине и индустрије, гарантујући квалитет, доследност и благовремену испоруку. Пошаљите нам своје цртеже на стручни преглед.















