
Интелигентна производна опрема се обично састоји од робота, аутоматизованих уређаја, механизама за пренос, компоненти за позиционирање, оквира опреме и прецизних конектора. Различити делови обављају задатке као што су подршка, позиционирање, пренос и повезивање, са различитим захтевима за димензионалну тачност, структурну чврстоћу и односе склопова. Одступање положаја једне рупе или абнормални зазор приањања могу повећати време отклањања грешака целе машине. CNC обрада може да производи нестандардне делове на основу цртежа и 3Д модела, обухватајући прототипове, мале серије и масовну производњу, што је чини погодном за различите потребе истраживања, развоја и набавке интелигентне производне опреме.
Који су основни захтеви за ЦНЦ обраду делова интелигентне производне опреме?
Делови опреме често морају да се користе у комбинацији. Током машинске обраде није довољно фокусирати се само на појединачне димензије; процеси се такође морају развијати узимајући у обзир положаје уградње, односе кретања и услове напрезања.
Кључне димензије утичу на целокупну монтажу
Структуре позиционирања и преноса у интелигентној производној опреми су у великој мери међусобно повезане. Одступања у кључним димензијама могу директно утицати на накнадну инсталацију и рад.
- Положаји отвора за монтажу морају остати тачни: Отвори за монтажу мотора, вођица, цилиндара и других компоненти морају одговарати интерфејсима опреме, смањујући потребу за развртањем или премештањем на лицу места.
- Референтне површине морају остати стабилне: Димензионални односи између површина за позиционирање, површина за монтажу и паралелних референци утичу на тачност склапања опреме.
- Прилегања вратила захтевају контролу толеранције: Преносна вратила, чауре и конектори захтевају пажњу на пречник, округлост и коаксијалност како би се избегло отклон или абнормално хабање током рада.
Када се кључне димензије стабилно контролишу, може се смањити број радова на монтажи на лицу места, што чини целокупну монтажу глађом.
Сложене структуре захтевају одговарајуће методе обраде
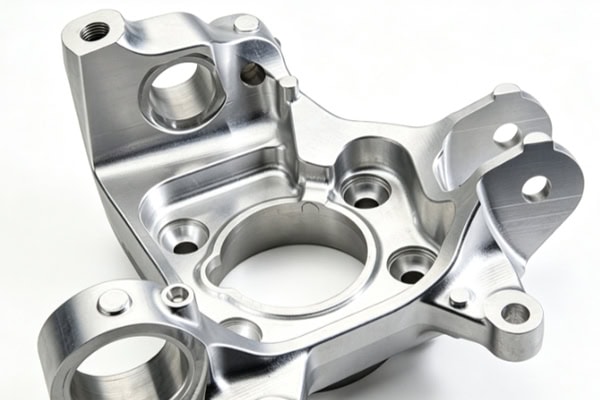
Дубоке шупљине, танки зидови, рупе са више углова и вишеслојне структуре повећавају тешкоће стезања и обраде. Планирање процеса треба прилагодити структури дела.
- Конвенционалне структуре користе троосну обраду: За делове са углавном равнима, рупама и једноставним шупљинама, троосна опрема може задовољити уобичајене потребе обраде.
- Сложене структуре користе вишеосну обраду: Делови са више страна могу се обрађивати са 4 или 5 оса у зависности од стварне структуре, смањујући поновљено стезање.
- Редослед обраде захтева претходно планирање: Танкозидним деловима и деловима са дубоким шупљинама треба разумно распоредити грубу, полузавршну и завршну обраду како би се смањио ризик од деформације.
Када се машинска опрема и структуре делова међусобно подударају, то помаже у балансирању ефикасности обраде и димензионалне стабилности.
Материјали треба да се бирају на основу примене дела
Различити делови подносе различита оптерећења и радне задатке. При избору материјала потребно је истовремено узети у обзир тежину, крутост, отпорност на хабање и радно окружење.
| Тип дела | Цоммон Материалс | Фокус на CNC обраду |
| Основа за монтажу робота | Алуминијумска легура, челик | Монтажне рупе, равност, структурна крутост |
| Позиционирање уређаја | Алуминијумска легура, челик, нерђајући челик | Позиционирање рупа, референтних површина, димензија за уклапање |
| Преносна вратила и чауре | Легирани челик, нерђајући челик | Пречник вратила, округлост, коаксијалност |
| Конектори манипулатора | Алуминијумска легура, челик | Вишеслојне структуре, положаји рупа, навоји |
| Водећи блокови и клизачи | Челик, ПОМ, инжењерска пластика | Димензије, површине за хабање, зазор за дохват |
| Носачи опреме за аутоматизацију | Алуминијумска легура, челик | Размак између рупа, равност, структурна чврстоћа |
Само када се материјали и процеси обраде међусобно подударају, може се постићи разумна равнотежа између тежине, животног века, тежине обраде и трошкова.
Како CNC обрада побољшава ефикасност истраживања и развоја интелигентне производне опреме?
Интелигентна производна опрема има јаке карактеристике прилагођавања. Током истраживања и развоја, структуре и интерфејси често захтевају подешавање. Купци су више забринути због тога да ли се модификације могу брзо верификовати и да ли се верификација може глатко пренети у производњу.
Брза израда прототипова олакшава структурну верификацију
Током истраживања и развоја опреме, често су потребни физички делови за верификацију дизајна, а брза машинска обрада може скратити време чекања од модификације цртежа до тестирања склопа. Делови се могу машински обрађивати директно из CAD датотека. Појединачни комади или мале количине узорака не захтевају посебна улагања у калуп. Машински обрађени делови могу се користити за проверу положаја рупа, зазора и структурних димензија. Ако се пронађу проблеми, модели и програми се могу модификовати за још једну рунду верификације, што омогућава раније откривање проблема у дизајну.
Мале серије су погодне за пробну производњу опреме
Након верификације узорка једног комада, пројектима опреме је обично и даље потребан одређени број делова за комплетно склапање машине и функционално испитивање. Обрада малих серија може задовољити потребе ове фазе.
- Погодно за пробну производњу нове опреме: Када спецификације производа још нису потпуно стабилне, мали број делова може се произвести према стварним потребама.
- Погодно за нестандардне пројекте аутоматизације: Структуре механизама се значајно разликују међу различитим производним линијама, а методе малих серија нуде добру флексибилност.
- Погодно за подешавање на основу резултата испитивања: Након испитивања опреме, структуре делова се и даље могу модификовати без великог притиска на залихе.
Производња малих серија повезује верификацију узорака са формалном производњом, дајући пројектима опреме флексибилнији производни ритам.
Масовна производња ставља већи нагласак на димензионалну стабилност
Након уласка у фазу континуиране набавке, исти тип делова мора одржавати сличне ефекте склапања, а димензионалне флуктуације током производње морају се контролисати.
- Први чланак потврђује кључне димензије: Пре формалне производње, проверите положаје рупа, површине за позиционирање и димензије за уклапање како бисте потврдили статус обраде.
- Праћење промена хабања алата: Како се време коришћења алата повећава, потребно је пратити и благовремено прилагођавати промене димензија.
- Одржавајте стабилне методе стезања: Фиксне методе позиционирања могу смањити грешке изазване поновљеним стезањем.
- Појачајте инспекцију кључних димензија: Кључне димензије које утичу на целокупни склоп требало би да буду предмет фокусираног узорковања или потпуног прегледа.
Стабилна контрола процеса може смањити разлике између серија и смањити накнадне прераде и подешавања на лицу места.
Који делови интелигентне производне опреме су погодни за прилагођену ЦНЦ обраду?
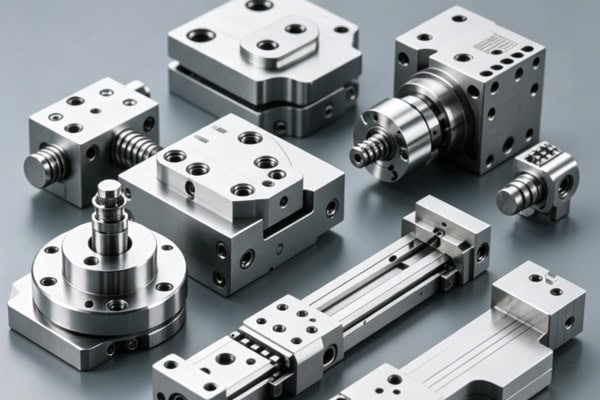
У интелигентној производној опреми постоји много врста нестандардних механичких делова. Међу њима, производи са сложеним структурама, строгим димензионалним захтевима или честим променама спецификација су погоднији за CNC обраду.
Структурни делови робота и делови крајњег ефектора
Структурни делови робота морају да уравнотеже тежину, крутост и тачност склапања. Позициони односи између различитих интерфејса директно утичу на накнадно кретање и инсталацију.
- База робота: Фокусирајте се на контролу монтажних рупа, позиционирање површина и равност како бисте осигурали стабилну везу основне опреме.
- Конектори и прирубнице: Потребно је контролисати димензионалне односе између положаја рупа, навоја и спојних површина како би се избегло одступање приликом инсталације.
- Делови крајњег ефектора: Структуре као што су делови за монтажу хватаљке и спојне плоче морају бити прилагођене специфичним радним предметима и опсезима кретања.
- Вишеслојни структурни делови: Сложене структуре могу смањити поновљено позиционирање кроз разумна решења за вишеосну обраду.
Развој решења за машинску обраду заснованих на структурним карактеристикама може помоћи да делови робота боље испуне захтеве за инсталацију и кретање.
Аутоматизовани уређаји, шаблони и компоненте за позиционирање
Стезници и уређаји обављају задатке позиционирања, стезања и вођења радног предмета. Њихова димензионална конзистентност директно утиче на резултате обраде и монтаже на производној линији.
- Блокови за позиционирање захтевају контролу референтних димензија: Однос између површина за позиционирање и рупа за позиционирање мора да одговара обрадку.
- Стезне структуре захтевају тачност уградње: Одступање положаја стезних делова може утицати на статус фиксирања радног предмета.
- Вођеће компоненте захтевају контролу зазора: Прекомерне димензије могу смањити стабилност позиционирања, док премале димензије могу утицати на кретање.
- Основне плоче шаблона захтевају конзистентне положаје рупа: Унифициран распоред отвора за монтажу олакшава накнадну промену и одржавање.
Стабилан квалитет обраде помоћу шаблона може смањити рад на рекалибрацији након промене опреме.
Преносна вратила, конектори и делови за прецизно кретање
Делови за пренос морају да испуњавају захтеве за ротацију и повезивање. Током обраде, фокус је на контроли пречника вратила, округлости, коаксијалности и тачности положаја отвора. Преносна вратила и чауре могу се стругати. Спојнице захтевају прецизне жлебове за клинове, навојне рупе и рупе за монтажу. Делови са ексцентричним рупама или вишеслојним структурама могу комбиновати глодање и вишеосну обраду. Избор одговарајућих процеса на основу структуре дела може уравнотежити тачност обраде и трошкове производње.
Како одабрати добављача ЦНЦ машинске обраде за интелигентну производну опрему?
Делови опреме обично пролазе кроз израду прототипа, монтажу, тестирање и масовну набавку од дизајна до испоруке. Способности добављача директно утичу на напредак пројекта. Приликом куповине, поред цене, потребно је испитати и могућности обраде, инспекције и континуиране испоруке.
Погледајте машинску опрему и инжењерску подршку
Конфигурација опреме добављача и инжењерске могућности одређују његову способност да обрађује делове различитих структура. Током набавке, процене се могу доносити на основу стварних потреба за машинском обрадом.
- Потврдите могућност вишеосне обраде: Разумите које сложене структуре може да покрије троосна, четвороосна и петоосна опрема.
- Потврдите могућност подршке окретања: За осовине, чауре и ротирајуће конекторе потребна је одговарајућа могућност окретања.
- Разумети опсег обраде материјала: Потврдити да ли добављач може да обради метале и инжењерску пластику потребну за пројекат.
- Обратите пажњу на DFM подршку: Спровођење анализе производљивости пре него што цртежи уђу у производњу помаже у унапред идентификовању структурних и процесних проблема.
- Разумети могућности планирања процеса за сложене делове: Добављачи би требало да буду у стању да предложе разумна решења за стезање, путање алата и редоследе обраде.
Када се опрема и инжењерске могућности подударају, може се смањити поновљено стезање и непотребне конверзије процеса.
Погледајте процес инспекције и контролу квалитета
Поред димензионалне тачности, делови интелигентне производне опреме такође укључују положаје рупа, геометријске толеранције и односе склопова. Стога је систем инспекције такође важан део евалуације набавке.
- Потврдите процес инспекције првог артикла: Проверите кључне димензије кроз први артикал како бисте смањили ризике подешавања након формалне производње.
- Проверите методе контроле током процеса: Кључне димензије захтевају неопходно праћење током обраде.
- Разумети садржај инспекције готовог производа: Потврдити да ли су димензије, изглед и места кључног постављања проверени у складу са захтевима цртежа.
- Обратите пажњу на евиденцију инспекције: Комплетна евиденција квалитета олакшава накнадну праћење серије и анализу абнормалности.
Свеобухватан процес инспекције може идентификовати проблеме пре него што делови напусте фабрику колико год је то могуће, смањујући вероватноћу поновне обраде након уласка у целокупну монтажу.
Проверите да ли добављач може континуирано да опслужује од прототипа до масовне производње
Пројекти опреме се обично не заустављају на једној фази израде прототипа. Да ли добављач може континуирано да обавља накнадну производњу директно утиче на ефикасност транзиције пројекта.
- Фаза пројектовања подржава машинску обраду узорака: Брзо завршите физичке делове према цртежима како бисте олакшали инжењерску верификацију.
- Фаза верификације подржава производњу малих серија: Задовољава комплетне потребе за тестирањем машина и верификацијом купаца на лицу места.
- Фаза масовне производње одржава стабилност процеса: Наставите са провереним материјалима, програмима, стезањем и стандардима инспекције.
- Смањите промену добављача: Континуирана сарадња може смањити време потребно за поновно потврђивање процеса и захтева за квалитетом.
Формирање континуираног производног процеса од прототипа до масовне производње помаже у смањењу трошкова конверзије пројекта и чини ритам испоруке стабилнијим.
Фокус CNC обраде за интелигентну производну опрему је одржавање разумне равнотеже између димензија, склопа, материјала и конзистентности серија за структурне делове робота, аутоматизоване уређаје, компоненте за позиционирање, делове преноса и монтажне структуре. TiRapid може да обезбеди прецизну CNC обраду, израду прототипова и производњу малих серија, и подржава вишеосну обраду и DFM услуге, помажући компанијама за интелигентну производну опрему да побољшају ефикасност развоја и набавке нестандардних делова.















