
Аутоматизована опрема за инспекцију користи носаче сензора, носаче камере, прецизне блокове за лоцирање и инспекцијске уређаје који морају да испуњавају захтеве за инсталацију, позиционирање компоненти и поновљиву инспекцију. Димензионална или структурна одступања могу утицати на доследност инспекције и повећати обим посла монтаже и пуштања у рад опреме. Одговарајући план обраде треба да узме у обзир геометрију компоненти, својства материјала, услове рада и критеријуме прихватања. Одговарајуће планирање процеса и циљана инспекција помажу да се осигура да готове компоненте испуњавају предвиђене захтеве.
Изазови машинске обраде компоненти опреме за аутоматизовану инспекцију
Захтеви за производњу зависе од тога како је свака компонента инсталирана и коју функцију обавља. Различите структуре захтевају одговарајуће стратегије обраде.
Позиционирање структура и тачност инсталације
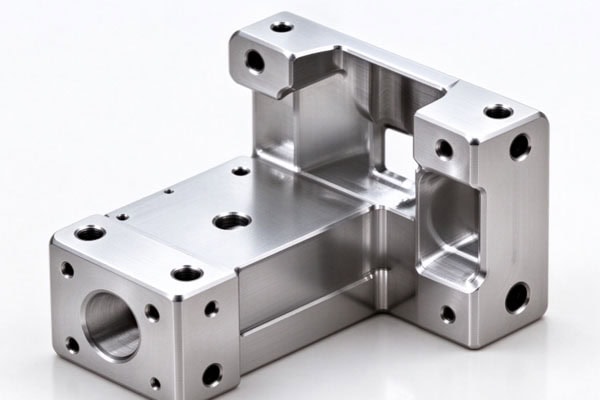
Компоненте за позиционирање су обично повезане са другим деловима кроз рупе, референтне површине или елементе за спајање. Размак између рупа, пречници и одступања положаја морају се контролисати према цртежима. Компоненте са сложеним контурама захтевају пажљиво планирано држање како би се смањиле грешке изазване поновљеним позиционирањем. Танкозидним деловима се може деформисати током стезања и сечења, па силу стезања и редослед обраде треба прилагодити како би се одржали њихов облик и димензије.
Карактеристике материјала и еколошка погодност
Избор материјала утиче на методе сечења, димензионалну стабилност и перформансе компоненти. План производње треба да одражава предвиђено радно окружење.
- Алуминијумске легуре: Погодне за неке лагане носаче и носаче, алуминијумске легуре захтевају пажњу на деформацију у танкозидним подручјима и резултујући квалитет површине.
- Челик и нерђајући челик: Ови материјали се могу одабрати према захтевима за крутост, отпорност на хабање или отпорност на корозију. Параметри обраде и накнадни третмани морају бити компатибилни са специфичним материјалом.
- Инжењерске пластике: Материјали попут ПОМ-а и најлона користе се за неке изолационе структуре и позиционе елементе. Међутим, њихово термичко ширење је генерално веће него код обичних метала, а најлон такође може да апсорбује влагу. Стога треба узети у обзир радне услове и окружење за инспекцију.
Димензионална стабилност под променљивим условима температуре и влажности је важно разматрање за пластичне компоненте.
CNC процеси обраде и планирање површинске обраде
Када се утврде захтеви за материјал и структуру, редослед обраде, контрола деформације и обрада површине треба да се планирају заједно како би се спречило да накнадни процеси утичу на критичне димензије.
Контрола деформације обраде и димензионалних варијација
Стезање, стање материјала и промене температуре могу изазвати димензионална одступања током обраде. Следеће мере могу помоћи у управљању овим ризицима:
- Фазна обрада: За компоненте са сложеним структурама или значајним допустима за обраду, груба обрада може бити праћена завршном обрадом по потреби, остављајући довољан додатак за критичне димензије.
- Процена заосталог напона: За металне компоненте са већим ризиком од деформације, потребу за третманом за ублажавање напона треба проценити на основу стања материјала, димензија компоненте и захтева толеранције. Не треба га третирати као обавезан процес за сваки део.
- Доследни услови инспекције: Компоненте са строгим димензионалним захтевима треба мерити под одговарајућим температурним условима. Где је потребно, критичне димензије се могу поново проверити након обраде како би се потврдила усклађеност са цртежима.
Одржавање одговарајућих и доследних услова инспекције помаже у смањењу утицаја мерног окружења на резултате инспекције.
Избор површинске обраде према материјалу
Површинска обрада треба да служи намењеној намени компоненте, узимајући у обзир промене у димензијама, изгледу и односима спајања. Алуминијумске легуре могу се проценити за анодизирање према њиховом квалитету и функционалним захтевима, са посебном пажњом на ефекте премаза на пречнике отвора, површине спајања и укупне димензије. Челичне компоненте могу користити црни оксид, пасивацију или друге одговарајуће третмане у зависности од материјала и радног окружења. За инжењерске пластике, материјал прво треба потврдити као погодан за примену. Ако је потребно бојење или нека друга површинска обрада, треба проценити њен утицај на димензије, стање површине и накнадну монтажу.
Контрола квалитета компоненти аутоматизоване опреме за инспекцију
Критеријуми инспекције треба да одражавају стварну функцију компоненте. Поред провере димензија, инспекција треба да обухвати карактеристике које утичу на тачност склапања и позиционирања.
Дефинисање критичних димензија и ставки инспекције
Захтеви за пријем варирају у зависности од типа компоненте. Планови инспекције треба да буду развијени у складу са инжењерским цртежима и захтевима за монтажу.
| Тип компоненте | Кључне ставке инспекције | Сврха инспекције |
| Носачи сензора | Положаји монтажних рупа, референтне површине и управност | Потврдите исправан положај инсталације |
| Носачи за камеру | Размак између рупа, равност и димензије спајања | Обезбедите правилну инсталацију и позиционирање камере |
| Прецизни блокови за лоцирање | Лоцирање рупа, контура и критичних димензија | Испуните захтеве за позиционирање радног предмета |
| Инжењерски пластични прибори | Критичне димензије, деформација и стање материјала | Смањите димензионална одступања узрокована променама у окружењу |
| Компоненте са површинском обрадом | Коначне димензије и захтеви за премаз или третман | Потврдите испуњавање захтева након третмана |
Дефинисање ставки инспекције према функцији компоненте чини провере пријема релевантнијим за стварне потребе монтаже и рада.
Одржавање конзистентности серије и дугорочне стабилности
Пролазак почетне инспекције узорка не гарантује аутоматски да ће наредне производне серије испуњавати исте захтеве. Серијска производња стога захтева одговарајући процес контроле квалитета.
- Инспекција серије: Утврдите да ли је узорковање или потпуна инспекција одговарајућа на основу количине поруџбине, ризика компоненте и захтева купца. Чувајте неопходне димензионалне записе.
- Верификација критичних карактеристика: Успоставити јасне критеријуме прихватања за димензије које утичу на инсталацију и позиционирање. Ако дође до одступања, прегледати процесе обраде и држања радног предмета.
- Управљање променама: Када се материјали, процеси обраде или обрада површина промене, поново процените релевантне димензије и захтеве за монтажу уместо аутоматске примене оригиналних резултата инспекције.
Преглед промена у производњи помаже у одржавању доследности квалитета између производних серија.
Како одабрати добављача машинске обраде за компоненте опреме за аутоматизовану инспекцију
Избор добављача машинске обраде утиче не само на то да ли се компоненте испоручују према цртежима, већ и на накнадну монтажу, пријем и планирање производње.
Процена могућности обраде и контроле процеса
Могућности добављача треба проценити у односу на цртеже компоненти и стварне захтеве производње.
- Контрола димензија: Потврдите да добављач може да тумачи критичне димензије, толеранције и захтеве за референтне тачке и да има одговарајућу мерну опрему.
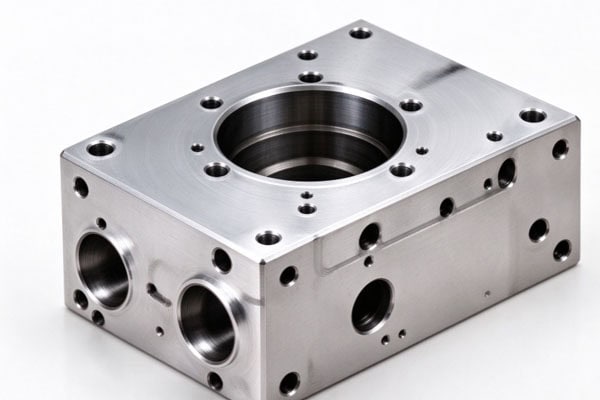
- Обрада сложених компоненти: За делове са више рупа, танким зидовима или елементима обрађеним са више страна, проверите да ли добављачев прихватни систем и редослед процеса одговарају геометрији компоненте.
- Координација накнадне обраде: Ако је потребна површинска обрада, унапред разјасните обим процеса, димензионалне ефекте и одговорности за коначно пријемање.
Рана координација између машинске обраде и накнадне обраде помаже у смањењу димензионалних спорова приликом испоруке.
Достављање комплетних цртежа и услова за прихватање
Јасна техничка документација помаже у спречавању неспоразума током понуде, обраде и испоруке.
- Инжењерске датотеке: Обезбедите најновије 2Д цртеже, 3Д моделе, квалитете материјала, толеранције и спецификације површинске обраде.
- Радни услови: Објасните положај уградње компоненте, односе спајања и радно окружење како би се могла проценити подобност материјала и процеса.
- Информације о поруџбини: Унапред потврдите количине поруџбине, распоред испоруке, критеријуме инспекције и захтеве за паковање како бисте помогли добављачу да организује производњу и испоруку.
Јасни захтеви за поруџбине и прихватање помажу у смањењу комуникацијских празнина током планирања производње и испоруке.
Квалитет обраде компоненти аутоматизоване опреме за инспекцију зависи од структурне процене, планирања процеса и димензионалне инспекције. Пре него што наруче, предузећа треба да дефинишу критичне толеранције, захтеве за материјалом и критеријуме прихватања, као и да процене добављаче према специфичним захтевима компоненти. TiRapid пружа прецизне услуге CNC обраде прилагођене цртежима купаца, материјалима и потребама поруџбине, подржавајући производњу компоненти аутоматизоване опреме за инспекцију.
















