
Боје анодизираног алуминијума нуде јединствену комбинацију издржљивости, отпорности на корозију и естетске свестраности. Процес анодизирања јача метал, а истовремено омогућава дуготрајне, отпорне на блеђење опције боја за инжењерство, производе широке потрошње, електронику и архитектуру. Овај водич објашњава како анодизирање функционише, комплетан спектар доступних боја и како одабрати праву завршну обраду за вашу примену.
Шта је анодизирање
Анодирање је контролисани електрохемијски процес који трансформише површину алуминијума у тврђи и издржљивији оксидни слој. Овај одељак објашњава како реакција функционише, зашто побољшава заштиту од корозије и како се различите индустрије ослањају на њу за дуготрајне перформансе.
Анодирање побољшава алуминијум претварањем његове спољашње површине у густи слој алуминијум оксида (Al₂O₃). За разлику од премаза који се налазе на врху метала, ова оксидна структура расте из самог метала, обезбеђујући изузетну адхезију и дуготрајну издржљивост.
Током процеса, алуминијумски део се урања у електролит — често сумпорну киселину — док делује као анода. Када протиче електрична струја, јони кисеоника се везују са атомима алуминијума, згушњавајући природни оксидни слој. Добијена површина може бити и до 10 пута отпорнија на корозију од необрађеног алуминијума.
Које су предности анодизираног алуминијума
Анодизирани алуминијум нуди јачу, издржљивију и површину отпорну на корозију у поређењу са сировим алуминијумом. Модификацијом метала на молекуларном нивоу, процес побољшава перформансе, изглед и век трајања, што га чини врхунским избором у захтевним инжењерским применама.
Побољшана отпорност на корозију
Током анодирања, молекули кисеоника се везују са алуминијумом и формирају Al₂O₃, густи, стабилни оксидни слој. Ова баријера штити од влаге, соли, киселина и хемикалија. У мојим пројектима, анодизирани делови типа II рутински издржавају 300–1,000+ сати испитивања у сољаном спреју без деградације.
Значајно повећање површинске тврдоће и отпорности на хабање
Оксидни слој је сличан керамици - много је тврђи од основног алуминијума. Тврдо анодизоване (тип III) површине могу достићи 60–70 степени Целзијуса по Роквелу, отпорне на огреботине, абразију и окружења са високим трењем. Због тога се многе ваздухопловне и роботске компоненте ослањају на анодизоване површине.
Естетска флексибилност са одличном стабилношћу боје
Пошто боје продиру у оксидне поре пре заптивања, анодизиране боје остају УВ-стабилне, отпорне на блеђење и уједначене. Прозирна анодизација чува метални изглед, док анодизација у боји нуди живе нијансе без жртвовања издржљивости.
Еколошки прихватљиво и безбедно
Анодизирање не производи испарљива органска једињења, не користи тешке метале и ствара рециклабилну, нетоксичну површину. У складу је са RoHS и REACH прописима, што га чини идеалним за глобалне производне стандарде.
Дугорочне перформансе уз минимално одржавање
Оксидни слој се не крже, не љушти и не деламинира. Чишћење обично захтева само благи сапун и воду. Ово драматично смањује трошкове животног циклуса архитектонских, аутомобилских и индустријских компоненти.
Врсте анодизираних завршних обрада
Алуминијум се може анодизирати на неколико начина, при чему сваки ствара различиту дебљину оксида, тврдоћу, изглед и ниво перформанси. Разумевање ових врста завршне обраде помаже инжењерима да изаберу праву равнотежу између издржљивости, цене и естетике за своје примене.
| Анодизинг Типе | Дебљина слоја оксида | Опис процеса | Кључне особине | Типичне Апликације |
| Тип И – елоксирање хромном киселином | 0.08–0.25 µm (веома танко) | Користи електролит хромне киселине за формирање танког, флексибилног оксидног слоја | • Најбоља отпорност на замор
• Добра отпорност на корозију • Одлично пријањање боје |
Компоненте за ваздухопловство, прецизни делови, склопови који захтевају минималну промену димензија |
| Тип II – Анодизирање сумпорном киселином (стандардно) | 2.5–25 µм | Најчешћа метода анодизирања помоћу сумпорне киселине; нуди равнотежу између перформанси и цене | • Добра тврдоћа
• Може се фарбати у много боја • Побољшана отпорност на хабање |
Потрошачка електроника, аутомобилски украси, архитектонски алуминијум |
| Тип III – Анодизирање тврдог премаза | 25–150 µm (веома дебело) | Користи ниску температуру и висок напон за стварање густог, високо отпорног оксидног слоја | • Површина тврђа од алатног челика
• Изузетна отпорност на хабање • Одлична отпорност на корозију |
Ваздухопловство, војска, индустријске машине, компоненте отпорне на хабање |
| Бригхт Анодизинг | Слично типу II, али претходно полирано | Комбинује електрохемијско полирање + анодизирање како би се створио рефлектујући, огледалски изглед | • Високо рефлектујуће
• Декоративна завршна обрада • Изглачати површину |
Рефлектори за осветљење, аутомобилска опрема, роба широке потрошње |
| Цлеар Анодизинг | 5–25 µм | Анодизирање типа II без боја; очува природни метални изглед | • Провидни слој
• Изглед чистог сребра • Заштита од корозије + хабања |
Кућишта електронике, архитектонски профили, општи алуминијумски делови |
| Анодизирање у боји | 5–25 µm (обојено) | Додаје боје порозном оксидном слоју пре заптивања | • Живе, дуготрајне боје
• Отпоран на УВ зрачење • Одлична естетика |
Потрошачки производи, спортска опрема, компоненте брендирања |
Методе бојења
Бојење анодизираног алуминијума подразумева неколико техника које одређују коначни изглед, издржљивост и стабилност боје дела. Свака метода функционише другачије на микроскопском нивоу, стварајући боје које се крећу од суптилних металних тонова до живих, дуготрајних нијанси.
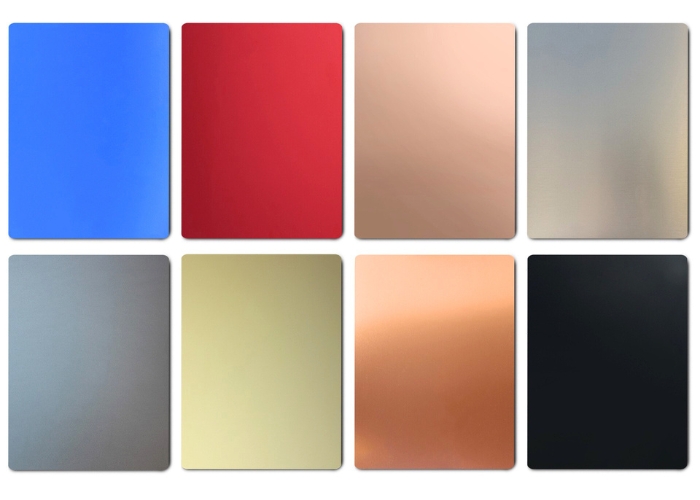
Елецтролитиц Цолоринг
Електролитичко бојење таложи металне јоне у поре анодног слоја помоћу АЦ или ДЦ електролитичке купке.
• Металне соли као што су кобалт, никл, калај или бакар дефинишу коначну боју.
• Боје су изузетно УВ-стабилне и идеалне за употребу на отвореном.
Примери које сам обрађивао у продукцији:
• Кобалтне соли → дубоко црна
• Калајне соли → бронзане варијанте
• Соли на бази гвожђа → плаво-сива
Ова метода се широко користи у архитектонском алуминијуму јер боје одржавају једнообразност чак и на великим панелима.
Бојење бојом
Бојење бојом урања анодизирани део у органску купку са бојом.
• Широк спектар боја: црвена, плава, љубичаста, зелена, наранџаста, ружичаста итд.
• Дубина боје контролисана концентрацијом боје, температуром и временом намакања.
• За равномерно упијање потребне су чисте површине без остатака.
Бојење бојом је пожељније за потрошачку електронику где су живе боје и естетска привлачност важне.
Укупно бојење (интегрално бојење)
Укупно бојење користи специфичне легуре алуминијума током анодизирања како би се природно створиле боје унутар оксидног слоја.
• Производи металне тонове: златну бронзу, шампањац, тамну бронзу, црну.
• Изузетно издржљив јер се боја формира унутар оксидног слоја уместо да се накнадно таложи.
Ова метода се често користи за премиум архитектонске украсе и висококвалитетне индустријске компоненте.
Интерференце Цолоринг
Интерференцијско бојење манипулише дебљином анодног филма да би се створила боја путем оптичке интерференције.
• Могу се појавити боје као што су плаво-сива, златно-сива и посебни преливајући се ефекти „дуге“.
• Идеално за декоративне предмете који захтевају јединствене металне тонове.
Коначни изглед зависи од прецизне контроле структуре пора и дебљине филма – што се често користи у луксузној опреми.
Доступне опције боја + издржљивост
Анодизирани алуминијум нуди широк спектар боја - од провидних и црних до смелих прилагођених нијанси - свака је пројектована и за естетику и за дуготрајну издржљивост. Разумевање како се свака боја понаша помаже вам да изаберете праву завршну обраду за брендирање, функционалност и изложеност животној средини.
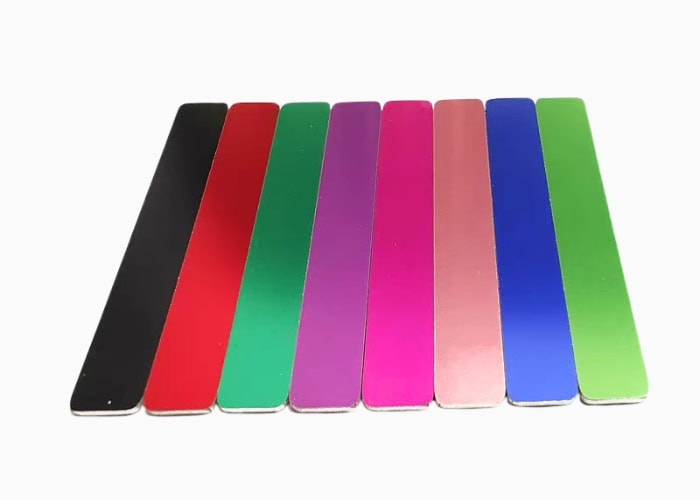
Провидно / Сребрно Анодизирање
Прозирна анодизација чува природни метални изглед алуминијума, а истовремено додаје одличну отпорност на корозију и хабање. По мом искуству, изузетно добро се показује у спољашњим архитектонским применама са минималном променом боје током година излагања.
Блацк Анодизинг
Црна анодизирајућа боја једна је од најстабилнијих завршних обрада на УВ зрачење. Пошто је боја дубоко запечаћена у оксидном слоју, отпорна је на блеђење чак и након више од 1,000 сати УВ тестирања. Широко се користи у електроници, ваздухопловној хардверској индустрији и оптичким компонентама због своје нерефлектујуће површине.
блуе Анодизирање
Плава анодизација нуди нијансе од меке пастелне до дубоке кобалтне. Њена отпорност на блеђење зависи од врсте боје и квалитета заптивања — правилно запечаћени плави премази задржавају боју 5–10+ година у контролисаним окружењима.
црвен Анодизирање
Црвено анодизирани делови су визуелно упечатљиви, али захтевају прецизну контролу процеса јер су црвене боје осетљивије на УВ зрачење. У мојим пројектима анодизирања, високо ефикасно заптивање значајно побољшава издржљивост на отвореном.
зелен Анодизирање
Зелена анодизација је цењена у архитектонским и медицинским применама. Њени неоргански системи боја често боље функционишу на отвореном у поређењу са јарко црвеним бојама.
Злато / Бронза Анодизирање
Златни и бронзани завршни слојеви се ослањају на електролитичко бојење помоћу металних соли, што их чини веома стабилним за декоративну и ваздухопловну употребу. Њихова издржљивост надмашује већину органских боја.
Прилагођене боје
Прилагођене анодизоване боје омогућавају тачно усклађивање са брендом, градијентне ефекте и посебне нијансе. Трајност варира у зависности од хемије боје, дебљине оксида и технике заптивања.
Зашто се издржљивост разликује
На издржљивост утичу:
- Дебљина оксида (10–25 µm за тип II, 25–75 µm за тип III)
- Хемија боја (органска наспрам неорганске)
- УВ изложеност и квалитет заптивања
- Тип легуре алуминијума (нпр. 6061 боји равномерније од 7075)
Генерално, добро запечаћене анодизиране боје задржавају изглед 10–20+ година, у зависности од окружења.
Кораци процеса анодизирања
Анодирање алуминијума захтева строгу контролу процеса како би се постигао издржљив, конзистентан и визуелно привлачан оксидни слој. Од припреме површине до заптивања, сваки корак утиче на квалитет боје, тврдоћу премаза и дугорочну отпорност на корозију. Ево како функционише цео процес.
Припрема површине
Алуминијум се темељно одмашћује како би се уклонила уља и загађивачи. По мом искуству са анодизирањем, припрема површине одређује преко 60% коначне конзистенције премаза. Преостала влага или прљавштина ће изазвати пруге, удубљења или беле мрље.
Нагризање / Декапирање
Део се урања у алкално јеткање како би се уклонили природни оксиди и изгладиле микронесавршености. Купка за демутацију уклања остатке легуре, стварајући чисту, активну површину. Овај корак обезбеђује равномерно формирање пора током анодизирања.
Анодизирање (електрохемијски раст оксида)
Радни предмет се ставља у купатило са сумпорном киселином, које служи као анода. Када се примени струја, јони кисеоника се везују са атомима алуминијума и формирају порозни оксидни слој. Параметри попут напона, густине струје и температуре купатила директно контролишу дебљину премаза (типично 5–25 µm за тип II, 25–150 µm за тип III).
Бојење (опционо)
Три уобичајене методе бојења укључују:
- Електролитичко бојење: Таложи металне соли за бронзане, црне и друге металне тонове.
- Бојење: Апсорбује органске боје за живе нијансе попут црвене, плаве, зелене, љубичасте.
- Интерференција / интегрално бојење: Ствара структурне боје кроз инжењеринг пора - идеално за стабилне архитектонске тонове.
Печаћење
Поре се затварају хидротермалним заптивањем на ~93°C, претварајући Al₂O₃ у бемит. Правилно заптивање драматично повећава отпорност на корозију; запечаћени премази трају 3–5 пута дуже на отвореном.
Фактори усклађивања боја
Постизање конзистентних боја анодизираног алуминијума је сложеније од једноставног избора боје. Пошто анодирање ствара провидни оксидни слој који филтрира, а не рефлектује светлост, вишеструки фактори материјала и процеса утичу на коначну боју. Разумевање ових варијабли је неопходно за обезбеђивање конзистентности од серије до серије.
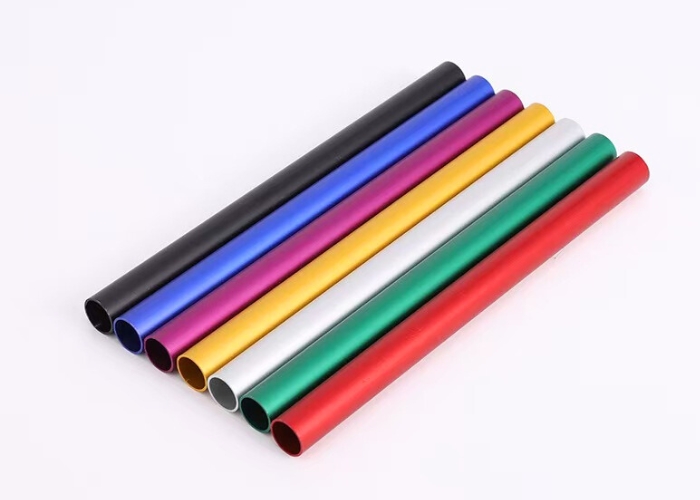
Алуминиум Граде
Различите легуре алуминијума различито апсорбују и рефлектују светлост због варијација у садржају магнезијума, бакра и силицијума. На пример, 6061 и 6063 се ретко савршено подударају чак и под идентичним условима. Увек анодирајте исту класу легуре унутар серије како бисте избегли варијације у нијанси.
Завршно
Полиране, четкане, пескарене или машински обрађене површине различито рефлектују светлост пре анодизирања. Мат завршна обрада ствара дубље тонове, док полиране површине изгледају светлије. Да би се осигурала конзистентна боја, узорци и производни делови увек треба да имају исту припрему површине.
Хемија боје и метод заптивања
Концентрација боје, температура и време потапања директно утичу на интензитет боје. Недоследно заптивање (нпр. различита чистоћа или температура воде) може изазвати блеђење боје или појаву флека. Висококвалитетне боје и стандардизовани поступци заптивања побољшавају дугорочну стабилност.
Састав електролита
Чистоћа електролита, концентрација киселине и електрична струја одређују величину пора и дебљину филма. Чак и мала одступања мењају коначну нијансу. Одржавање строге контроле процеса минимизира неусклађености.
Трајање обраде
Дуже време бојења или анодизирања продубљује боју. За прецизно подударање, трајање мора бити идентично од дела до дела.
Кристална структура и угао гледања
Разлике у структури зрна узрокују „промену боје“, где се чини да се нијанса мења када се посматра из различитих углова. Ово се мора узети у обзир посебно код декоративних или архитектонских примена.
Које су примене анодизираног алуминијума у различитим индустријама
Анодизирани алуминијум је цењен у свим индустријама због своје издржљивости, естетске свестраности и изузетне отпорности на корозију. Од ваздухопловних конструкција до робе широке потрошње, пружа дуготрајне перформансе и прилагођене опције боја које побољшавају и функционалност и дизајн.
Аероспаце Индустри
Анодирање пружа лагану чврстоћу и екстремну издржљивост у условима околине.
- Типичне примене: облога авиона, унутрашњи панели, структурни носачи.
- Моје искуство: прелазак са фарбаног на анодизирање типа II смањио је проблеме са хабањем исечених делова за 40% у пројекту дрона клијента.
Аутомобилска индустрија
Користи се за компоненте које захтевају и естетику и отпорност на топлоту.
- Уобичајена употреба: поклопци мотора, украсни делови, делови вешања, кућишта изложена топлоти.
- Тврдо анодизирани слојеви издржавају температуре изнад 200°C и велико трење.
Електроника и потрошачки уређаји
Анодирање у боји омогућава идентитет бренда и врхунски изглед.
- Користи се у: оквирима за телефоне, кућиштима за лаптопове, решеткама за звучнике, оквирима за паметне сатове.
- Предности: отпорност на гребање + УВ стабилност; боја се не љушти као фарба.
Архитектура и грађевинарство
Архитекте се ослањају на анодизирани алуминијум због отпорности на временске услове и дугог века трајања.
- Примене: завесни зидови, оквири прозора, фасадни панели, сигнализација.
- Прозирна анодизирајућа обрада одржава метални изглед ≥20 година на отвореном.
Медицински и лабораторијски уређаји
Анодизиране површине су биокомпатибилне, нереактивне и лако се стерилишу.
- Употреба: хируршки алати, стоматолошка опрема, медицинска кућишта.
- У мојим пројектима машинске обраде, анодизирање типа II је смањило време чишћења за 30%.
Индустријске и машинске компоненте
Тврдо анодирање пружа високу отпорност на хабање покретних или носећих компоненти.
- Типични делови: зупчаници, клипови, пнеуматске компоненте, делови роботске руке.
- Премази типа III отпорнији су на абразивно хабање 5–10 пута од необрађеног алуминијума.
Спортска опрема и опрема за активности на отвореном
Естетика + отпорност на корозију чине анодизацију савршеном за спољашње окружење.
- Примене: делови за бицикле, алати за пењање, камп опрема, додаци за ватрено оружје.
- Боје остају стабилне под УВ зрачењем годинама када су правилно запечаћене.
ФАК
Колико дуго траје анодизирана боја?
Висококвалитетна анодизирана боја обично траје 10–20 година на отвореном и 20–40 година у затвореном простору. По мом искуству, правилно заптивени премази типа II издржавају 2,000–3,000 сати излагања соној прскалици без већег блеђења. Трајност боје зависи од изложености УВ зрачењу, квалитета боје, методе заптивања и дебљине анодног слоја.
Шта уништава анодизирани алуминијум?
Анодизирани алуминијум углавном оштећују јака алкална средства за чишћење, агресивне киселине, хемикалије на бази хлора и абразивни алати. Видео сам да завршни слојеви отказују када су изложени pH вредности изнад 10 или када се трљају челичном вуном, која гребе оксид. Неправилно заптивање такође убрзава блеђење, корозију и површинско кредање.
Које су боје за анодизирање типа 3?
Тврдо анодирање типа III обично производи природне тамно сиве до црне нијансе због густог слоја оксида. Иако се могу додати боје, открио сам да већина делова са тврдим премазом остаје у тамно сивој, бронзаној, угљеној или црној боји јер дебели премаз (25–75 μm) апсорбује боје мање равномерно него анодирање типа II.
Како анодизирати алуминијум у различите боје?
Анодирање боје обухвата четири контролисана корака: формирање оксидног слоја, апсорпцију боје, опционо електролитичко бојење и заптивање. Подешавам величину пора користећи сумпорне купке на 12–18°C, а затим наносим органске боје или металне соли. Након бојења, заптивање на 96–100°C задржава пигменте, обезбеђујући јаку отпорност на УВ зрачење и хабање.
Које је боје 7075 анодизирање?
Алуминијум 7075 се обично анодизира до златно сиве или светло бронзане нијансе због високог садржаја цинка. У мојим тестовима, завршне обраде типа II показују благо неуједначену боју, док тип III тежи да потамни у тамносиву. Иако је бојење могуће, постизање савршено уједначених светлих боја на 7075 је изазовније него на 6061.
Закључак
Анодизирани алуминијум пружа снажну комбинацију мале тежине, чврстоће, побољшане издржљивости, заштите од корозије и дуготрајних перформанси боје. Формирањем контролисаног слоја алуминијум оксида, анодизирање побољшава отпорност на хабање и откључава широк спектар стабилних, боја отпорних на блеђење. Избор праве врсте анодизирања, методе бојења и процеса заптивања драматично побољшава дуговечност производа, идентитет бренда и естетску вредност - што анодизирање чини врхунским решењем за завршну обраду како за функционалне тако и за дизајнерски оријентисане примене.
















