
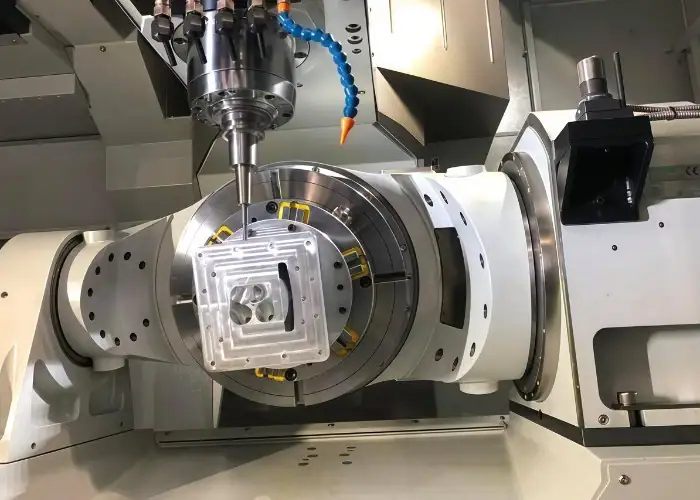
5-осовинска CNC глодалица је субтрактивни производни процес који контролише три линеарне осе и две ротационе осе за обраду сложених елемената из више праваца. Омогућава израду угаоних рупа, закривљених површина, дубоких шупљина и неколико површина делова са мање подешавања него конвенционално 3-осовинско глодање.
Овај водич објашњава како функционише 5-осовинска ЦНЦ глодалица, шта свака оса контролише, како се индексирана и симултана обрада разликују и када процес пружа практичну производну вредност.
Шта је 5-осовинска ЦНЦ глодалица?
5-осовинска CNC глодалица је процес обраде који помера алат за резање или радни предмет дуж X, Y и Z оса, уз додавање два контролисана ротациона покрета. Додатне осе омогућавају резачу да се приближи компоненти из праваца који би нормално захтевали ручно премештање или посебно угаоне уређаје.
Шта значи „5-осовина“?
„5-осни“ значи да CNC систем контролише три линеарна кретања и два ротациона кретања. X-оса се генерално креће слева надесно, Y-оса се креће напред-назад, а Z-оса контролише вертикално кретање или дубину резања.
Ротационе осе се бирају између A, B и C. Оса A се ротира око X, оса B се ротира око Y, а оса C се ротира око Z. Већина машина са 5 оса користи или A и C или B и C уместо све три ротационе осе.
Стварни распоред оса утиче на употребљиву амортизацију машине, угаони опсег, корисно оптерећење, размак између уређаја и приступ деловима. Инжењери би стога требало да процене специфичну конфигурацију машине уместо да претпостављају да сва опрема са 5 оса може да обрађује исту геометрију.
Индексирано 3+2 глодање у односу на истовремено 5-осно глодање
Индексирано 3+2 глодање позиционира две ротационе осе пре сечења и држи их фиксним док X, Y и Z осе обрађују елемент. Погодно је за равни са сложеним углом, џепове са више површина, угаоне рупе и компоненте које захтевају неколико фиксних праваца сечења.
Истовремено глодање са 5 осовина помера линеарне и ротационе осе заједно док резач уклања материјал. Оријентација алата се стога може континуирано мењати док прати увијену оштрицу, закривљени отвор, пролаз импелера, медицински имплантат или другу површину слободног облика.
Индексирана обрада је генерално лакша за програмирање, симулацију и инспекцију. Истовремена обрада пружа већу геометријску слободу, али захтева напреднију CAM контролу, прецизну кинематику машине, верификовану постпроцесну обраду и детаљну симулацију колизија.
Како функционише 5-осовинска ЦНЦ глодалица?
5-осовинска CNC глодалица функционише тако што претвара 3D CAD модел у координисане линеарне и ротационе путање алата које контролишу и положај резача и његову оријентацију. Комплетан процес укључује преглед дизајна, CAM програмирање, подешавање машине, стезање радног предмета, симулацију, сечење и инспекцију.
Преглед CAD модела и дизајна
Припрема CAD модела дефинише геометрију, површине, рупе, џепове, навоје, радијусе и интерфејсе који морају бити обрађени. Дигитални модел треба да буде комплетан и конзистентан са цртежом тако да CAM програмер не мора да тумачи недостајуће или конфликтне информације.
Преглед дизајна идентификује танке зидове, дубоке шупљине, мале унутрашње радијусе, ограничене подрезе, прекомерни домет алата и површине које могу изазвати интерференцију држача или вретена. Такође одређује које карактеристике треба завршити у истом подешавању како би се сачувао њихов позициони однос.
Користан цртеж треба јасно да дефинише материјал, услове термичке обраде, податке, толеранције, завршну обраду површине, навојне карактеристике, захтеве за премаз и очекивања инспекције. Део може да одговара CAD облику, а да и даље не функционише ако су ове контроле производње нејасне.
CAM програмирање и креирање путање алата
CAM програмирање креира путање сечења, углове алата, помаке, брзине, кораке, улазне покрете, повлачења и ротационе положаје потребне за обраду дела. 5-осовинско програмирање контролише и где се врх алата креће и како је резач оријентисан у односу на површину.
Типичне стратегије укључују адаптивно грубо обрађивање, машинску обраду у остатку, индексирано бушење, сечење струготина, контурно глодање, завршну обраду више површина, машинску обраду по линијама тока и локализовано чишћење. Свака стратегија треба да се изабере у складу са геометријом, понашањем материјала, крутости алата и потребним стањем површине.
CAM излаз мора проћи кроз постпроцесор специфичан за машину. Постпроцесор претвара израчунато кретање алата у CNC код који одговара контролеру, правцима оса, димензијама окретања, ограничењима кретања и понашању ротације изабраног 5-осног CNC обрадног центра.
Подешавање машине и држање радног предмета
Подешавање машине успоставља физички однос између радног предмета, причвршћивача, алата за резање, вретена, сонде и координатног система машине. Мале грешке у подешавању могу постати значајније када се део ротира и алат му се приближава из више углова.
Систем за држање радног предмета мора да обезбеди довољну крутост, а истовремено да изложи потребне површине. Уобичајена решења укључују нископрофилне стезаљке, стезаљке типа ластавичин реп, меке вилице, модуларне палете, системе са нултом тачком, прилагођена гнезда и жртвене основе које се могу уклонити након главних операција обраде.
Зазор причвршћивача мора се проверити кроз цео опсег ротације, не само када је сто усправан. Причвршћивач може изгледати безбедно у једној оријентацији, али може да се судари са вретеном, држачем алата, ротационим столом, кућиштем или готовим делом након што се осе нагну.
Вишеосно сечење и оријентација алата
Вишеосно сечење контролише и положај резача и угао под којим сечива додирује обрадак. Ротационе осе могу позиционирати део пре обраде или наставити кретање док резач прати сложену површину.
Оријентација алата утиче на приступачност, ефективну брзину резања, захват алата, обраду површине, зазор држача и кретање ротационе осе. Контролисани нагиб може померити глодало са кугличним крајем даље од његовог центра мале брзине, побољшавајући деловање резања и смањујући трење на обрађеним површинама.
Међутим, веће ротационо кретање није увек боље. Прекомерно нагињање, нагле промене смера или поновљене промене осе могу повећати време циклуса и оставити видљиве трагове. Оса алата треба да се помера само онолико колико је потребно за приступ, зазор, перформансе сечења и квалитет површине.
Инспекција и провера квалитета
Инспекцијом се проверава да ли 5-осна машинска компонента испуњава своје димензионалне, геометријске и површинске захтеве. Поседовање напредне машине не гарантује тачност без калибрације, стабилног држања радног предмета, контролисаног алата, управљања температуром и одговарајућих метода мерења.
Сонде у машини могу лоцирати сировину, успоставити одступања обрадка, прегледати референтне површине и потврдити међудимензије пре критичних завршних операција. Подешавачи алата могу мерити дужину резача, открити оштећене алате и смањити грешке изазване нетачним подацима о алату.
Коначна верификација може користити координатну мерну машину, оптички скенер, профилометар, микрометре, мерила за отворе, мерила за навоје или функционалне уређаје. Метода инспекције мора бити у стању да репродукује систем података цртежа и приступи истим сложеним карактеристикама које је машина произвела.
Шта су 5 Осе у ЦНЦ глодању?
5 оса у CNC глодању су X, Y и Z линеарни покрети плус два ротациона покрета изабрана од A, B и C. Заједно, оне контролишу и положај резача и смер из којег се приближава обрадку.
Линеарне осе X, Y и Z
X, Y и Z померају резач или радни предмет праволинијски унутар машинског координатног система. Ове осе утврђују основни тродимензионални положај алата за резање.
Линеарне осе креирају равне површине, џепове, рупе, прорезе, рамена, контуре и друге стандардне глодане елементе. Оне остају примарне осе сечења чак и када машина истовремено ротира сто или главу вретена.
Номиналне вредности кретања X, Y и Z не представљају увек максималну величину обрадивог дела. Причвршћивачи, ротациони столови, дужине алата, зазор вретена и ротирана запремина компоненте могу смањити практични радни опсег.
Ротационе осе A, B и C
А, Б и Ц описују ротацију око праваца X, Y и Z, респективно. Машина са 5 оса обично комбинује два од ових ротационих кретања са три линеарне осе.
Ротационо кретање може бити генерисано помоћу стола са осовином, нагибног ротационог стола, зглобне главе вретена, обртне главе или комбинованог распореда главе и стола. Сваки дизајн пружа различите предности за компактне компоненте, тешке радне предмете, дубоке шупљине или велике структурне делове.
Неке ротационе осе омогућавају континуирану ротацију, док друге имају ограничен угаони помак. Програмер мора узети у обзир ограничења оса, усмеравање каблова, сингуларности машине, безбедне положаје повратка и смер у којем се сто или глава преферирају да крећу.
Како линеарне и ротационе осе раде заједно?
Линеарне и ротационе осе раде заједно контролишући и положај резача и начин на који се он додирује са површином. Линеарно кретање поставља сечиво на исправну координату, док ротационо кретање успоставља потребан угао прилаза.
Ова координација омогућава резачу да избуши угаону рупу, обрађује неколико површина кућишта, досегне између лопатица импелера или прати закривљену површину без ручног премештања радног предмета.
CNC контролер мора да координира убрзање и помак у свих 5 покрета. Лоша синхронизација може проузроковати оклевање, ротационе обрте, трагове површине или варијације помака чак и када израчуната путања алата изгледа глатко у CAM систему.
3-осовинска наспрам 4-осовинске наспрам 5-осовинске CNC глодалице
Главна разлика између троосног, четвороосног и петоосног CNC глодања је број контролисаних праваца доступних за позиционирање и оријентацију резача. Додатне осе повећавају геометријски приступ и флексибилност подешавања, али такође повећавају захтеве за програмирање, симулацију и опрему.
| Метода глодања | Контролисано кретање | Бест Фит | Главно ограничење |
| 3-осно глодање | Кс, И и З | Плоче, отворени џепови, носачи, панели и приступачна геометрија | Захтева нова подешавања за различите површине или сложене углове |
| 4-осно глодање | X, Y, Z, плус једна ротациона оса | Цилиндрични елементи, радијални отвори, индексирање и обмотана геометрија | Угаоне карактеристике обично морају да деле један смер ротације |
| 3+2 Глодање | Двоосно позиционирање праћено троосним сечењем | Вишестрани делови, фиксни сложени углови и угаоне рупе | Ротационе осе остају фиксиране током сваке операције сечења |
| Истовремено глодање са 5 осовина | Три линеарне и две ротационе осе се крећу током сечења | Лопатице, импелери, отвори, имплантати и површине слободног облика | Захтева напредно програмирање и контролу колизија |
3-осно ЦНЦ глодање
Троосно CNC глодање се креће дуж X, Y и Z оса, док оријентација резача остаје фиксна. Погодно је за равне површине, отворене џепове, бушене шаблоне, плоче, носаче, панеле и приступачну 2.5D геометрију.
Програмирање, стезање радног предмета и рад машине су генерално једноставнији него код вишеосне обраде. Стандардни стезаљци и причвршћивачи чине троосно глодање економичним за велики број прототипова и производних компоненти.
Његово главно ограничење се јавља када део садржи елементе на неколико површина или под сложеним угловима. Сваки корак репозиционирања ствара додатни рад при подешавању и уводи нову могућност за померање података, грешку у поравнању или варијацију причвршћивача.
4-осно ЦНЦ глодање
Четвороосовинска CNC глодалица додаје једну ротациону осу покретима X, Y и Z. Ротациона оса може да индексира део у фиксне положаје или да се континуирано ротира током обраде.
Овај поступак је ефикасан за радијалне рупе, цилиндричне компоненте, профиле брегастих осовина, спиралне елементе и делове који захтевају машинску обраду око више страна. Може заменити поновљено ручно премештање, а истовремено очувати однос између елемената око једног смера ротације.
Његово ограничење је што угаоне карактеристике генерално морају да се односе на исту ротациону осу. Када компонента захтева независно сложено нагињање у два смера, 3+2 или истовремена 5-осна обрада може бити ефикаснија.
5-осно ЦНЦ глодање
Петоосовинска CNC машина за глодање комбинује три линеарна покрета са два ротациона покрета како би се постигле вишеслојне, угаоне, дубоке и закривљене карактеристике. Може користити фиксне индексиране оријентације или континуирано управљање осама алата.
Одговарајући 5-осни CNC обрадни центар може да произведе неколико критичних површина без промене уређаја. Ово побољшава приступ и помаже у очувању димензионалног односа између елемената који се налазе на различитим површинама.
Петоосовинска могућност је највреднија када замењује неколико тешких подешавања, избегава дугачке алате за сечење или омогућава геометрију до које конвенционална опрема не може безбедно доћи. Нуди малу економску корист када је компонента једноставна и потпуно доступна из једног правца.
5-осовинска наспрам 6-осовинске CNC глодалице
Разлика између глодања са 5 оса и шест оса је у томе што систем са шест оса додаје још једно независно контролисано кретање. Ово додатно кретање може потицати од роботске структуре, секундарне ротационе јединице или специјализованог распореда вретена и стола.
Шестоосна обрада може пружити додатни приступ веома ограниченој геометрији или комбиновати глодање са другим операцијама. Међутим, она такође повећава сложеност машине, захтеве за програмирање, ризик од колизија и капиталне трошкове.
Већина сложених глоданих делова може се произвести на одговарајуће конфигурисаној машини са 5 оса. Шесту осу треба одабрати само када додатно кретање ствара јасну предност у приступу, продуктивности или интеграцији процеса.
Како одабрати прави број оса?
Прави број оса је најједноставнија конфигурација машине која може поуздано и економично произвести компоненту. Број оса треба да реши производни проблем, а не да служи као маркетиншка спецификација.
Користите троосно глодање за отворену и лако доступну геометрију. Користите четвороосну обраду када је неколико елемената распоређено око једног правца ротације, а 3+2 обраду када фиксни сложени углови могу елиминисати посебне уређаје.
Користите истовремену 5-осну обраду када се оријентација резача мора променити током уклањања материјала или када се површине слободног облика, ограничен приступ и критични односи више површина не могу ефикасно управљати индексираним операцијама.
Предности 5-осног ЦНЦ глодања
Главне предности 5 -осног CNC глодања су мањи број подешавања, побољшан приступ алатима, конзистентнији односи карактеристика, краћи алати за сечење, могућност обраде сложених површина и смањено руковање. Ове предности могу побољшати квалитет и скратити комплетан производни процес.
Мање подешавања и побољшано поравнање функција
Глодање са 5 осовина смањује број подешавања омогућавајући резачу да досегне неколико површина дела са једног примарног држача. Мање премештања значи мање могућности за губитак референтних тачака, варијације поравнања и грешке зависне од оператера.
Карактеристике произведене у истом координатном систему могу одржавати боље позиционе односе. Ово је корисно за отворе лежајева, заптивне површине, оптичке носаче, навојне обрасце, отворе за флуиде и интерфејсе који морају бити поравнати преко различитих површина.
Консолидација подешавања такође смањује залихе уређаја, време руковања и међуинспекцију. Највећа корист се често јавља код сложених делова мале количине, где би прилагођени угаони уређаји иначе представљали значајан проценат трошкова пројекта.
Сложена геометрија и обрада више површина
Глодање са 5 осовина производи сложену геометрију променом смера прилаза резача. Сложени углови, увијене површине, обликоване контуре, угаоне рупе, подрези и неколико површина компоненти могу се обрадити у једној координисаној операцији.
Ова могућност може заменити посебне угаоне причвршћиваче, алате за обликовање, одвојене машине, ручно мешање или одабране EDM операције. Такође даје дизајнерима већу слободу да комбинују функционалне карактеристике у једну компоненту.
Кретање по 5 оса не чини сваки облик обрадивим. Потпуно затворене шупљине, изузетно уски канали, неприступачни подрези и елементи блокирани околном геометријом могу и даље захтевати посебне алате, раздвајање делова, електричну ерозију, адитивну производњу или промене дизајна.
Бољи приступ алатима и краћи алати за сечење
5-осовинско глодање побољшава приступ нагињањем алата или радног предмета према елементу. Директнији угао сечења често омогућава програмиру да користи краћи алат уместо да дубоко извлачи резач из држача.
Краћи алати пружају већу крутост и мање отклоне. Ово побољшава стабилност резања, димензионалну конзистентност, век трајања алата и завршну обраду површине, посебно при обради тврдих материјала, дубоких зидова или танких елемената.
Бољи приступ може омогућити и резач већег пречника са јачом геометријом. Међутим, држач алата и тело вретена и даље морају бити укључени у провере зазора јер кратки резач може приближити држач радном предмету.
Побољшана тачност и завршна обрада површине
Глодање са 5 осовина може побољшати тачност од елемента до елемента смањењем броја поновног позиционирања радног предмета. Процес задржава критичне површине унутар једне структуре референтних тачака и избегава поновно креирање координата након сваког подешавања.
Површинска обрада се такође може побољшати јер се угао резача контролише у односу на површину дела. Нагињање глодалице са кугличним крајем даље од њеног центра побољшава ефикасну брзину резања и може смањити трење, неравне избочине и видљиве трагове алата.
Машина не креира аутоматски веће толеранције. Тачност и даље зависи од калибрације, термичке стабилности, компензације ротационог центра, крутости стезача, одступања алата, параметара резања, кретања материјала и могућности инспекције.
Бржа производња и скраћено време испоруке
5-осовинска глодање може смањити време испоруке комбиновањем операција које би иначе захтевале неколико уређаја или машина. Мање ручног премештања такође смањује време чекања између одвојених фаза производње.
Процес може скратити пут од сировина до контролисаних компоненти, посебно за прототипове и пројекте малог обима. Такође може смањити залихе производње у току јер део остаје на једној машини током већег дела производног низа.
Комплексно програмирање и симулација захтевају време инжењеринга, тако да петоосна обрада није аутоматски бржа за сваку компоненту. Она пружа највећу корист од продуктивности када уштеде у подешавању и приступ сечењу надмашују додатну припрему.
Ограничења 5-осног CNC глодања
Главна ограничења петоосног CNC глодања су виши трошкови машине, захтевније програмирање, повећан ризик од судара, сложено одржавање и већа зависност од квалификованог особља. Ови фактори могу учинити да оно буде непотребно за једноставне компоненте.
Већи трошкови машина и програмирања
Машине са 5 осовина генерално коштају више за куповину, одржавање, калибрацију и рад него основна опрема за глодање. Њихове сатнице одражавају напредне ротационе системе, контроле, софтвер, мерење и захтеве за сервисирање.
Програмирање такође захтева више инжењерског времена јер се морају контролисати оса алата, ограничења ротације, размак држача, кинематика машине, безбедно повлачење и излаз постпроцесора.
Виша цена и даље може смањити укупне трошкове када машина замени неколико конвенционалних подешавања. Купци би требало да упореде комплетан производни процес, уместо да процењују понуду само на основу времена потребног за рад машине.
Сложеније CAM програмирање
Програмирање 5-осног CAM система је сложеније јер истовремено контролише положај и оријентацију алата. Програмер мора да разуме и стратегију сечења и ограничења кретања стварне машине.
Потенцијални проблеми укључују прекомерни нагиб, обртање ротационе осе, сингуларитете, нестабилно померање, неефикасно повлачење, интерференцију држача и лоше површинске прелазе. Визуелно глатка путања алата може и даље стварати отежано кретање машине након постпродукције.
Квалитет програма зависи од искусних програмера, одговарајућег CAM софтвера, верификованог постпроцесора и симулације машине. Ови ресурси су посебно важни за истовремену завршну обраду скупих или тешко заменљивих делова.
Ризици од судара и путање алата
Ризик од судара се повећава јер се резач, држач, вретено, сто, причвршћивач, сировина и готова компонента могу померати једни према другима из променљивих праваца.
Провера само врха алата није довољна. Многи кварови код 5-осних машина укључују држач алата, кућиште вретена, сто, стезаљке или необрађени део материјала, а не резну ивицу.
Комплетна симулација машине, прецизни склопови алата, мерење, контрола безбедне равни и конзервативни поступци првог покретања смањују ризик. Симулација је вредна, али не може да исправи нетачне одступања, погрешно инсталиране уређаје или нетачне податке о алату у радионици.
Вешти оператери и контрола процеса
Обрада са 5 осовина захтева искусне програмере, техничаре за подешавање, оператере и инспекторе. Свака улога мора да разуме како ротационо кретање утиче на одступања обраде, размак алата, оптерећење резања и коначно мерење.
Оператор мора да провери уређаје, алате, опсег ротације, одступања, резултате сонде, стање машине и почетно понашање резања. Мала грешка при уносу података може постати озбиљна када се сто нагне према вретену.
Стандардизовани листови за подешавање, листе алата, фотографије уређаја, контрола ревизије, записи симулације и поступци првог производа помажу да се процес понови код различитих оператера и производних серија.
Када 5-осовинска глодалица није исплатива?
Глодање са 5 осовина није исплативо када део има једноставну приступачну геометрију и не користи од промене оријентације алата или смањења подешавања. Равни носач са отвореним џеповима може бити бржи на стандардној глодалици са 3 осовине.
Такође може бити непотребно када производни алати већ подржавају ефикасну машинску обраду са више подешавања или када део захтева само једну једноставну угаону карактеристику која се може произвести основним уређајем.
Исправна одлука треба да упореди време рада машине, програмирање, причвршћиваче, инспекцију, руковање, ризик и количину. Могућност рада са 5 оса треба да створи мерљиву вредност производње, а не да дода избежну сложеност.
Који су материјали погодни за 5-осну ЦНЦ глодалицу?
Већина обрадивих метала, инжењерских пластика, композита, графита и одабране техничке керамике погодни су за 5 -осовисно CNC глодање. Процес је дефинисан кретањем машине, док стварна компатибилност материјала зависи од перформанси вретена, алата, крутости, расхладне течности, контроле прашине и стратегије сечења.
| Група материјала | Типичне оцене | Карактеристике обраде | Уобичајени делови са 5 оса |
| Алуминијум | КСНУМКС, КСНУМКС, КСНУМКС, КСНУМКС | Високе брзине резања, добра обрадивост, могуће деформације танких зидова | Кућишта, носачи, ваздухопловне структуре, хладњаци |
| Нерђајући челик | 303, 304, 316, 17-4PH | Ојачавање, концентрација топлоте, веће силе резања | Медицински алати, делови вентила, индустријска кућишта |
| Алатни и легирани челик | Д2, Х13, 4140, 4340 | Високе силе, хабање алата, разматрања термичке обраде | Калупи, матрице, причвршћивачи, структурни делови |
| титанијум | 2. разред, 5. разред | Ниска топлотна проводљивост, велико хабање алата, еластичност | Ваздухопловне структуре, имплантати, компоненте перформанси |
| Легуре никла | Инцонел, Хастеллои | Отпорност на топлоту, јако хабање алата, захтевна контрола струготине | Турбина, енергија и делови отпорни на високе температуре |
| Бакар и месинг | ЦКСНУМКС, ЦКСНУМКС, ЦКСНУМКС | Формирање неравнина, адхезија, деформација меког материјала | РФ кућишта, електроде, термички и електрични делови |
| Енгинееринг Пластицс | PEEK, POM, најлон, PC, PTFE | Осетљивост на топлоту, деформација стезања, кретање влаге | Медицинске, аутоматизационе, електронске и изолационе компоненте |
| Композити | CFRP, GFRP, FR4, G10 | Абразивна влакна, деламинација, стварање прашине | Аерокосмички панели, електронски уређаји, структурни делови |
| Специјализовани материјали | Графит, машински обрадива керамика | Абразивна прашина, кртост, ризик од љуштења ивица | Електроде, полупроводничке и техничке компоненте |
Алуминијум и легуре алуминијума
Алуминијумске легуре су веома погодне за 5-осовинско глодање јер генерално комбинују добру обрадивост са ниском густином и корисном механичком чврстоћом. Широко се користе за кућишта, структурне носаче, делове за управљање топлотом, прототипове и ваздухопловне компоненте.
Материјал подржава велике брзине резања, али велики џепови и танки зидови се и даље могу деформисати када се ослободи унутрашњи напон. Уравнотежена груба обрада, контролисани додатак залиха, стабилно причвршћивање и завршна обрада након што се део опустио могу побољшати димензионалну конзистентност.
Избор квалитета утиче на чврстоћу, отпорност на корозију, завршну обраду и трошкове. На пример, легура веће чврстоће може побољшати перформансе, али повећати трошкове материјала или смањити конзистентност анодирања, тако да би примена требало да одређује квалитет, а не само погодност обраде.
Нерђајући челик и алатни челик
Нерђајући челик и алатни челик су погодни за 5-осовино глодање када машина, алати и држач радног предмета пружају довољну чврстоћу. Ови материјали се користе за медицинске инструменте, калупе, матрице, вентиле, индустријске компоненте и делове отпорне на хабање.
Нерђајући челици могу се стврднути ако секач трља уместо да сече, док алатни челици могу генерисати велике силе и хабање алата. Стабилан захват, оштар алат, контролисана топлота и одговарајуће снабдевање расхладном течношћу су важни за одржавање димензионалног и површинског квалитета.
Услови термичке обраде треба да се потврде пре програмирања. Обрада у каљеном стању може смањити деформацију након обраде, али повећава трошкове алата и време циклуса, док обрада пре термичке обраде може захтевати додатак за залихе за каснију завршну обраду.
Легуре титанијума и никла
Легуре титанијума и никла могу се обрађивати глодањем по 5 оса, али захтевају контролисана оптерећења резања, управљање топлотом, круте алате и пажљиво планирање века трајања алата. Обично се бирају за ваздухопловство, медицину, енергетику и примене на високим температурама.
Титанијум има ниску топлотну проводљивост, тако да велики део топлоте резања остаје близу ивице алата. Легуре никла такође су отпорне на деформације на повишеним температурама, повећавајући силу резања и убрзавајући хабање током дугих путања завршне обраде.
Оријентација на 5 оса може побољшати приступ и подржати краће секаче, али агресивно кретање не решава потешкоће везане за материјал. Стабилно захватање, конзервативна радијална дубина, одговарајући премази, довод расхладне течности и планирана замена алата су неопходни за вредне делове.
Бакар и месинг
Бакар и месинг су погодни за 5-осовино глодање када се користе оштри алати, стабилно стезање и ефикасно одвођење струготине. Уобичајене примене укључују електроде, РФ кућишта, електричне контакте, термичке компоненте и прецизне конекторе.
Чисти бакар може бити мекан и лепљив, што може изазвати неравнине, наслаге на ивици или размазивање. Месинг који се обрађује слободном обрадом обично производи краће струготине и предвидљивије површине, иако треба проверити састав легуре када се примењују регулаторни или електрични захтеви.
Пошто многе бакарне компоненте садрже танке зидове или мале термичке карактеристике, прекомерно стезање може деформисати радни предмет. Причвршћивач треба да обезбеди довољну потпору без остављања трагова или сабијања функционалних површина.
Енгинееринг Пластицс
Инжењерске пластике су погодне за 5-осовино глодање када се контролишу топлота, сила стезања, оштрина алата и стабилност материјала. PEEK, POM, најлон, поликарбонат, PTFE и други полимери се користе у медицинским, електронским, аутоматизационим и индустријским применама.
Пластика генерално захтева оштре ножеве и мале силе сечења јер топлота може омекшати површину, створити неравнине или променити димензије. Неки материјали апсорбују влагу, док се други померају након што се унутрашњи напон ослободи током уклањања великих количина материјала.
Услови инспекције су такође важни. Пластични део измерен одмах након топле обраде можда неће представљати његове стабилне димензије, па би време хлађења и контролисана температура мерења требало да се узму у обзир за карактеристике са уским толеранцијама.
Композити и машински обрадива керамика
Композити и машински обрадива керамика могу се обрађивати на 5-осној опреми, али захтевају специјализоване алате и контролу утицаја околине. Њихови главни изазови су абразија, кртост, деламинација, извлачење влакана и прашина.
Композити од угљеничних и стаклених влакана могу брзо да хабају конвенционалне карбидне ивице. Геометрија алата, смер сечења, подлога и усисавање прашине морају бити одабрани како би се заштитио ламинат и одржале чисте ивице.
Обрадива керамика и графит могу захтевати алате обложене дијамантима, сечење са ниским вибрацијама и посебно усисавање. Процес би такође требало да спречи да абразивна прашина контаминира компоненте машине или оближње операције обраде метала.
Који делови се могу направити помоћу 5-осног ЦНЦ глодања?
Петоосовинска CNC глодалица може да произведе сложене вишеслојне, закривљене, угаоне и компоненте са дубоким шупљинама које је тешко завршити конвенционалним подешавањима. Погодни делови се крећу од малих медицинских уређаја до великих структурних компоненти, у зависности од величине и конфигурације машине.
Вишеслојна кућишта и носачи
Глодање са 5 осовина може да произведе кућишта и носаче са џеповима, рупама, отворима, монтажним површинама и интерфејсима на више страна. Ови делови су уобичајени у ваздухопловству, електроници, роботици, аутоматизацији и индустријској опреми.
Обрада неколико површина у једном подешавању помаже у очувању везе између седишта лежајева, положаја конектора, заптивних површина, навојних отвора и референтних података. Ово смањује ризик који настаје поновним поновним изградњом координата.
Главни проблеми у вези са дизајном су приступ стезним елементима, ослонац за зид, размак између држача алата и деформација након уклањања великих количина материјала. Стабилна жртвена основа или елемент ластиног репа могу поједноставити стезање и коначно раздвајање.
Импели и лопатице турбина
5-осовино глодање је веома погодно за импелере и лопатице турбина јер њихове закривљене површине и ограничени пролази захтевају промену оријентације алата. Резач мора да досегне између лопатица, избегавајући суседну геометрију.
Груба обрада обично оставља контролисани залитак око сечива и главчине, након чега следе полузавршне и завршне путање које постепено ослобађају напрезање резања. Контрола осе алата се користи за одржавање зазора и стабилног контакта дуж аеродинамичког профила.
Инспекција може захтевати скенирање, поређење профила или мерење CMM-ом јер конвенционални ручни алати не могу у потпуности да провере искривљене површине. Трошење алата такође мора бити праћено јер мале промене профила могу утицати на перформансе дела.
Сложени закривљени и контурирани делови
Глодање са 5 осовина може произвести сложене контуре као што су калупи, ортопедске компоненте, аеродинамичке површине, оптички носачи и обликована геометрија производа. Истовремено кретање омогућава резачу да прати и конкавне и конвексне површине.
Квалитет површине зависи од облика резача, корака померања, оријентације алата, динамике машине и континуитета програмиране путање. Нагле промене правца могу оставити трагове чак и када је номинална геометрија исправна.
Потребна завршна обрада површине треба да се дефинише само тамо где је то функција захтева. Веома фина контрола избочина на великим козметичким или површинама слободног облика може значајно повећати време циклуса без побољшања механичких перформанси дела.
Делови са дубоким шупљинама и угловима
Петоосовино глодање може обрађивати дубоке шупљине, угаоне отворе, сложене отворе, бочне рупе и удубљене површине оријентацијом радног предмета према резачу. Ово смањује зависност од алата са дугим дометом и специјалних причвршћивача.
Директан приступ алату побољшава крутост и одвођење струготине, али резач и држач и даље захтевају довољно простора. Уски отвори, оштри унутрашњи углови и дубоко затворена подручја могу остати тешки чак и на напредној опреми.
Пројектанти би требало да користе практичне ширине шупљина, унутрашње радијусе и углове прилаза. Карактеристика која је технички доступна може и даље бити скупа ако захтева мали алат, споро сечење, поновљена повлачења или специјализовану инспекцију.
Медицински имплантати и прецизни инструменти
Петоосним глодањем могу се производити медицински имплантати, стоматолошке компоненте, протетски делови, хируршки инструменти и прецизна опрема. Ове компоненте често комбинују органске контуре са контролисаним интерфејсима и малим функционалним карактеристикама.
Процес може пратити геометрију специфичну за пацијента или анатомску геометрију, уз очување рупа, површина за спајање и карактеристика фиксације. Материјали могу укључивати титанијум, нерђајући челик, легуре на бази кобалта или високоперформансне пластике.
Производни захтеви се протежу даље од геометрије. Следљивост материјала, контролисана завршна обрада, уклањање неравнина, чишћење, документација инспекције и валидација процеса могу бити неопходни у зависности од уређаја и регулаторног окружења.
Прилагођени сложени прототипови
Петоосовино глодање може да произведе прилагођене прототипове директно из чврстог материјала без посебних калупа или алата за ливење. Корисно је за тестирање дизајна који садрже закривљене површине, угаоне спојеве и неколико обрађених страна.
Прототип може бити направљен од материјала блиског предвиђеном производном квалитету, што омогућава значајнија функционална, термичка и механичка испитивања него визуелни модел.
За ране дизајне, треба избегавати непотребне строге толеранције и козметичке завршне обраде. Обрада прототипова треба да се фокусира на валидацију функције, склопа и геометрије пре него што се скупи детаљи укључе у производњу.
Уобичајене примене 5-осног ЦНЦ глодања
5 -осовинска CNC глодалица се користи у индустријама где компоненте захтевају сложену геометрију, тешке материјале, прецизне односе карактеристика или мање подешавања. Уобичајени сектори укључују аутомобилску индустрију, индустријску опрему, медицину, ваздухопловство, аутоматизацију, електронику, роботику, одбрану и енергетику.
аутомобилски
Аутомобилске примене укључују главе цилиндара, усисне отворе, кућишта мењача, компоненте вешања, структуре батерија, калупе и прототипове за мотоспорт. Ови делови често садрже вишеслојне елементе за монтажу и сложене површине протока.
Петоосна обрада смањује измене уређаја, а истовремено омогућава приступ угловима и контурираним областима. Главни ризици укључују деформацију танких зидова, велико уклањање материјала и одржавање поравнања између лежишта, заптивача и монтажних елемената.
Индустријска опрема
Примене у индустријској опреми укључују тела вентила, кућишта пумпи, компоненте компресора, разводнике, импелере, алате и прилагођене машинске делове. Многи комбинују отворе, заптивне површине, отворе и елементе за монтажу у једној компоненти.
Приступ са 5 оса помаже у консолидацији ових операција, али тешки делови могу захтевати машине са довољним носивошћу и обртним моментом ротационог стола. Дизајн причвршћивача мора да подржава компоненту без блокирања пролаза за проток или површина за инспекцију.
Медицински
Медицинске примене укључују ортопедске имплантате, стоматолошке компоненте, хируршке инструменте, протетску опрему и делове дијагностичких уређаја. Геометрија може комбиновати органске контуре са веома малим рупама, прорезима или елементима спајања.
Петоосна обрада обезбеђује приступ и континуитет површине, док план производње такође мора да контролише неравнине, контаминацију, следљивост и инспекцију. Документација добављача и могућности завршне обраде могу бити једнако важни као и сама машина.
ваздушно-космички простор
Примене у ваздухопловству укључују лопатице турбина, импелере, структурне носаче, преграде, кућишта, делове мотора и аеродинамичке површине. Ове компоненте често користе алуминијум, титанијум, нерђајући челик или легуре на бази никла.
Петоосна обрада подржава танке зидове, дубоке џепове, закривљене профиле и геометрију за смањење тежине. Планирање процеса мора да управља изобличењем, хабањем алата, тачношћу профила, сертификацијом материјала и детаљним извештавањем о димензијама.
Аутоматизација
Примене аутоматизације укључују тела хватаљки, алате на крају крака, носаче сензора, причвршћиваче, уређаје за позиционирање и прилагођени производни хардвер. Ови делови често интегришу неколико функција у компактну структуру.
Глодање са 5 осовина може смањити број склопљених компоненти комбиновањем интерфејса, пролаза за ваздух, углова за монтажу и џепова за смањење тежине. Готови део мора и даље пружати стабилне референтне тачке и поновљиве интерфејсе за монтажу.
Електроника
Електронске примене укључују РФ кућишта, хладњаке, оптичке носаче, тела конектора, испитне уређаје, прецизна шасије и компоненте за управљање температуром. Компактни дизајни могу садржати угаоне елементе и џепове на неколико страна.
Приступ са 5 оса је користан за одржавање односа између отвора конектора, заптивних површина, термичких интерфејса и монтажних рупа. Контрола неравнине, козметичке површине, проводљивост и додатак за премаз често утичу на план процеса.
Роботицс
Примене у роботици укључују кућишта зглобова, делове актуатора, структурне везе, лагане кракове, хватаљке и носаче сензора. Ове компоненте често комбинују смањење тежине са прецизним интерфејсима лежајева и мотора.
Петоосна обрада може да створи закривљене лагане структуре уз очување критичних отвора и површина за монтажу. Главни изазови су деформација танких пресека и одржавање крутости након уклањања великих количина материјала.
Ваздухопловство и одбрана
Примене у ваздухопловству и одбрани укључују погонске, сензорске, оптичке, комуникационе, наводне и структурне компоненте. Пројекти могу укључивати тешке материјале, контролисане профиле и сложену вишеслојну геометрију.
Поред машинске обраде, добављач ће можда морати да управља следљивошћу, контролисаном документацијом, посебним инспекцијама, захтевима за извоз и безбедним руковањем информацијама о пројекту.
Нафте и гаса
Примене у нафтној и гасној индустрији укључују алате за бушотине, тела вентила, компоненте за контролу протока, разводнике, делове пумпи и заптивне елементе. Ови делови могу да садрже сложене отворе, угаоне пролазе и легуре отпорне на корозију.
Приступ преко 5 оса може смањити број подешавања и побољшати односе између путања протока и заптивних површина. Тврди материјали, дубоки отвори, геометрија повезана са притиском и тешки услови инспекције морају се узети у обзир током прегледа дизајна.
Смернице за пројектовање за 5-осну ЦНЦ глодалицу
Добар 5 -осни дизајн пружа јасне референтне тачке, практичне толеранције, довољан приступ алату, стабилне зидове, употребљиве радијусе углова и адекватан размак за држаче. 5 -осни дизајн би требало да реши функционалне проблеме, а не да оправда непотребну геометрију.

Дефинисање функционалних толеранција и референтних тачака
Функционалне толеранције и подаци треба да опишу како се компонента уклапа, поравнава, заптива или помера у склопу. Требало би да фокусирају контролу процеса на карактеристике које директно утичу на перформансе.
Вишеслојне карактеристике треба да се односе на стабилан систем референтних података који се може успоставити у прибору и репродуковати током контроле. Лош избор референтних података може отежати обраду разумне толеранције или учинити немогућим доследно мерење.
Избегавајте примену строгих толеранција на сваку димензију. Непотребна контрола повећава време завршне обраде, време инспекције, учесталост промене алата, захтеве заштите животне средине и ризик од отпада, а не побољшава функцију.
Побољшајте приступ алату и углове сечења
Приступ алату треба да омогући и резној ивици и држачу алата да досегну површину без сметњи. Кретање по 5 оса побољшава правац прилаза, али не може да прође кроз чврсти држач кроз околну геометрију.
Отворени приступни путеви, разумни размаци и практични углови нагиба омогућавају краће алате и јаче држаче. Ови избори побољшавају крутост и чине процес мање осетљивим на вибрације и деформације.
Конструктори би требало да узму у обзир комплетан склоп алата, а не само пречник глодала. Уски елемент може да прими алат за резање, а да и даље спречава држач или вретено да достигну потребну дубину.
Избегавајте претерано дубоке каријесе
Превише дубоке шупљине повећавају препуст алата, вибрације, накупљање струготине и време обраде. Нагињање по 5 оса може побољшати приступ, али не уклања сва ограничења везана за дубину.
Где год је могуће, смањите дубину шупљине, повећајте ширину отвора, користите степенасте области или поделите компоненту на делове који се могу обрађивати. Већи приступни отвори такође могу побољшати чишћење, премазивање и инспекцију након обраде.
Дубока шупљина треба да буде оправдана функцијом. Ако дубина само уклања тежину или ствара невидљиви козметички елемент, једноставнији џеп може пружити сличне перформансе уз нижу цену.
Користите практичне унутрашње радијусе углова
Практични унутрашњи радијуси углова омогућавају стандардним глодалицама да одржавају глатко кретање и стабилно сечење. Унутрашњи угао не може бити савршено оштар када га производи ротирајући цилиндрични резач.
Радијус већи од радијуса алата спречава да се резач потпуно захвати у углу. Ово смањује шиљке силе резања, вибрације, топлоту и видљиве трагове.
Веома мали радијуси захтевају алате малог пречника, који су мање крути и споро уклањају материјал. Повећање некритичног радијуса може смањити време циклуса и ризик алата без промене функције компоненте.
Контролишите танке зидове и неподржане елементе
Танки зидови треба да буду довољно дебели и подупрти да би се одупрли сили резања, притиску стезања и напрезању материјала. Високи или неравни зидови могу се савити током обраде и поново померити након што се стезач отпусти.
Уравнотежена груба обрада, наизменични резови, лагани завршни пролази, привремена потпорна ребра и пажљиво постављене стезаљке могу смањити изобличење. Међутим, контрола процеса не може у потпуности надокнадити изузетно слаб дизајн.
Дебљину зида треба одабрати према материјалу, висини, дужини, толеранцији и завршној обради површине. Танки алуминијумски зид може се понашати веома другачије од елемента од нерђајућег челика или пластике сличне величине.
Планирајте размак за држање и причвршћивање радних предмета
Причвршћивање радног предмета треба размотрити пре него што се замрзне коначна геометрија. Произвођачу су потребне круте површине или привремени елементи који се могу стегнути без оштећења функционалних подручја.
Жртвени језичци, основе у облику ластиног репа, уклоњиви материјал, прилагођене меке чељусти или причвршћивачи са нултом тачком могу побољшати приступ и поновљивост. Ове карактеристике треба да пруже подршку, а да притом важне површине остану откривене.
Ротирана запремина комплетног дела и причвршћивача мора остати унутар машинског оквира. Такође треба да буде доступан простор за мерење, измену алата, одвожење струготине и безбедно повлачење.
Поједноставите нефункционалну сложеност
Нефункционалну сложеност треба уклонити када не побољшава перформансе, склапање, тежину или изглед. Сваки сложени угао, мали радијус, декоративни џеп или површина слободног облика додаје напор програмирања и обраде.
Поједностављење може омогућити веће алате, глађе путање алата, мање оријентација, лакшу инспекцију и мањи ризик од отпада. Такође може учинити будуће ревизије дизајна јефтинијим.
DFM преглед треба да идентификује које карактеристике заиста захтевају могућност рада са 5 оса, а које се могу заменити једноставнијом геометријом. Ово помаже у очувању инжењерске намере без трошења на непотребно кретање машине.
Како оптимизовати процес глодања са 5 оса?
Процес глодања са 5 осовина је оптимизован коришћењем крутих алата, стабилним захватом, контролисаном оријентацијом алата, верификованом симулацијом и планираним управљањем топлотом, хабањем и деформацијом. Оптимизација би требало да побољша поновљивост, а не само да скрати програмирани циклус.
Изаберите одговарајуће алате за сечење
Одговарајући алати за сечење одговарају материјалу, величини елемента, потребном досегу, стању површине и стратегији сечења. Кратки алати треба да се користе кад год геометрија дозвољава јер пружају бољу крутост.
Материјал алата, премаз, број жлебова, угао спирале, припрема ивице и тип држача утичу на формирање струготине, топлоту, силу резања и век трајања алата. Алат оптимизован за алуминијум може лоше да функционише у титанијуму или абразивним композитима.
Алати са дугим дометом и малим пречником треба да се резервишу за функције које их заиста захтевају. Када су такви алати неизбежни, треба пажљиво контролисати оптерећења резања, одступање од норме, равнотежу држача и интервале замене.
Оптимизујте путање алата и оријентацију алата
Оптимизоване путање алата одржавају стабилан захват резача и избегавају непотребно ротационо кретање. Угао алата треба да обезбеди приступ и слободан простор без изазивања наглих промена оса.
Глатки покрети повезивања, контролисани углови вођења и нагиба, доследан правац сечења и постепени прелази побољшавају понашање машине. Такође могу смањити трагове сведока тамо где се суседне путање завршне обраде спајају.
Програмер треба да прегледа стварно кретање осе, а не само тачку контакта на моделу. Мала промена на врху алата може захтевати велико или брзо ротационо кретање када је резач далеко од центра окретања машине.
Користите детекцију судара и симулацију машина
Детекција колизије треба да обухвати резач, држач, вретено, сто, причвршћивач, материјал, готови део и кућиште машине. Само провера резне ивице не представља стварни ризик у производном погону.
Машинска симулација треба да користи исправну ротациону конфигурацију, ограничења кретања, податке о окретању и склопове алата. Генеричка симулација може да одобри путању коју стварна машина не може безбедно да достигне.
Верификована симулација скраћује време провере, али прва производња и даље треба да користи пажљиву контролу подавања, провере одступања, мерење и посматрање. Дигитална верификација не може да открије уређај инсталиран у погрешној оријентацији.
Контролишите брзину померања, брзину вретена и захват алата
Брзина помака, брзина вретена и захват резача треба да одговарају материјалу, геометрији алата, крутости машине и предвиђеном раду. Стабилна дебљина струготине је важнија од коришћења највеће доступне брзине.
Груба обрада са константним захватом помаже у избегавању наглог повећања силе у угловима и уским областима. Параметри завршне обраде треба да контролишу висину избочине, смер резања, топлоту и квалитет ивице, а не само смањење помака.
Ротационо кретање може утицати на померање врха алата чак и када се чини да се појединачне осе крећу споро. Напредни контролери и CAM системи могу ово компензовати, али програмер би ипак требало да прегледа резултујуће кретање и површину.
Управљајте хабањем алата, топлотом и деформацијом делова
Хабање, топлота и деформација алата треба да се контролишу пре него што утичу на димензије или завршну обраду површине. Програми са 5 оса често садрже дуге циклусе завршне обраде где постепено пропадање алата може променити коначни профил.
Загревање машине, стабилна температура расхладне течности, планирана замена алата, праћење века трајања алата и мерење током процеса могу побољшати конзистентност. Делови високе вредности не би требало да се ослањају на трајање резача до видљивог квара.
Деформацију дела треба контролисати уравнотеженим уклањањем материјала, грубом обрадом са више страна, контролисаним стезањем, материјалом ослобађаним напона и завршном обрадом након што се компонента стабилизује.
Површинска обрада делова обрађених глодањем на 5 оса
Уобичајене површинске обраде за делове обрађене глодањем на 5 оса укључују анодизацију, галванизацију, прашкасто премазивање, термичку обраду, полирање и пескарење. Исправна обрада зависи од материјала, отпорности на корозију, тврдоће, проводљивости, изгледа и димензионалних захтева.

| Површинска обрада | Типични материјали | Главна намена | Разматрање производње |
| Анодизирање | Алуминијум | Отпорност на корозију, тврдоћа, изглед | Премаз утиче на димензије, а боја може да варира у зависности од легуре |
| Елецтроплатинг | Челик, бакар, месинг, одабране легуре | Корозија, проводљивост, хабање, изглед | Навоји и чврсти спојеви могу захтевати маскирање |
| Прахом | Алуминијум и челик | Издржљива заштитна и козметичка завршна обрада | Дебели премаз може попунити мале карактеристике |
| Термичка обрада | Челик, алуминијум, легуре титанијума | Чврстоћа, тврдоћа, контрола напрезања | Дисторзија може захтевати завршну обраду |
| полирање | Метали и одабране пластике | Глаткоћа и козметички изглед | Може заоблити ивице или изменити мале детаље |
| Беад Бластинг | Алуминијум, нерђајући челик, други метали | Уједначена мат текстура | Руковање и маскирање утичу на козметичку конзистенцију |
Анодизирање
Анодирање је електрохемијска обрада која се углавном користи за побољшање отпорности на корозију, површинске тврдоће и изгледа алуминијумских компоненти. Такође може да обезбеди декоративну боју.
Премаз мења коначне димензије третираних површина, што је важно за отворе, навоје, заптивне површине и чврсто приањање. Цртеж треба да разјасни да ли се димензије примењују пре или после анодирања.
Легура и стање површине утичу на боју и конзистенцију. Делови који треба да буду козметички усклађени треба да се производе из контролисаних серија материјала и да се користе доследни поступци обраде и пескарења.
Елецтроплатинг
Галванизација наноси метални слој као што је никл, цинк, хром или други премаз на компоненту. Користи се за заштиту од корозије, проводљивост, отпорност на хабање или изглед.
Дебљина облоге може утицати на мале рупе, навоје, спајање и оштре ивице. Функционалне области могу захтевати маскирање, а спецификација премаза треба да дефинише и материјал и потребну дебљину.
Комплексна геометрија са 5 оса може створити проблеме са расподелом премаза у удубљењима и дубоким шупљинама. Добављач завршне обраде треба да провери да ли геометрија може да добије равномерну покривеност.
Прахом
Прашкасто премазивање пружа трајну заштитну и козметичку завршну обраду на алуминијуму, челику и другим погодним металима. Обично се користи за кућишта, носаче, оквире и изложене компоненте опреме.
Премаз је дебљи од већине слојева позлаћивања или анодизирања. Мали отвори, навоји, тачке уземљења, заптивне површине и прецизно спајајуће површине обично захтевају маскирање.
Оштре ивице могу бити мање равномерно покривене него широке површине, док дубоке џепове може бити тешко равномерно премазати. Дизајн ивица и оријентацију качења треба прегледати пре производње.
Термичка обрада
Термичка обрада мења механичка својства, тврдоћу, чврстоћу или унутрашње напрезање металних делова. Може се применити пре грубе обраде, између фаза обраде или након главног уклањања материјала.
Редослед утиче на димензионалну стабилност. Машинска обрада након каљења повећава хабање алата, док термичка обрада након машинске обраде може да искриви отворе, равност, положај и танке зидове.
Критичне компоненте могу захтевати грубу машинску обраду, отпуштање напона, термичку обраду и завршну обраду. Цртеж и захтеви за куповину треба јасно да дефинишу потребно стање.
Полирање и пескарење перли
Полирање и пескарење мењају текстуру површине и изглед обрађених делова. Полирање смањује храпавост или ствара рефлектујућу површину, док пескарење производи уједначенију мат завршну обраду.
Ручно полирање може заоблити оштре ивице, омекшати мале детаље и променити локалне димензије. Козметички захтеви би стога требало да идентификују контролисане површине и прихватљиве ознаке правца.
Чишћење перлицама може сакрити мање варијације путање алата, али неће уклонити дубоке трагове секача или геометријске грешке. Делове треба обрадити до одговарајуће основне завршне обраде пре козметичке обраде.
Шта утиче на трошкове глодања на 5-осној CNC машини?
На цену 5 -осног CNC глодања утичу материјал, величина залиха, геометрија, толеранција, завршна обрада површине, програмирање, подешавање, алати, инспекција, количина производње и време испоруке. Сатница машине је само један део укупне цене.
Материјал и величина залиха
Материјал утиче на трошкове кроз набавну цену, брзину резања, хабање алата, потребе за расхладном течношћу и тешкоћу обраде. Легуре титанијума и никла генерално захтевају више времена и алата него алуминијум или месинг који се може обрађивати аутоматски.
Величина залиха одређује колико материјала мора бити уклоњено. Лагана готова компонента може и даље бити скупа када почиње као велика гредница и захтева опсежну грубу обраду.
Залихе скоро нето величине, отковци или одливци могу смањити отпад за одговарајуће производне количине. Међутим, могу додати захтеве за алате, минималну поруџбину или време испоруке који нису економични за прототипове.
Геометрија дела и уклањање материјала
Сложена геометрија повећава трошкове када захтева ограничен приступ, много алата, мале кораке, спору завршну обраду или поновљене промене оса алата. Дубоке шупљине и танки зидови такође повећавају ризик.
Велики односи уклањања материјала повећавају време грубе обраде, количину струготине, хабање алата и контролу дисторзије. Процес може захтевати постепену грубу обраду или међурелаксацију пре завршне обраде.
Уклањање нефункционалне сложености је често најефикаснији начин за смањење трошкова. Мала промена дизајна може омогућити већи резач, краћи алат, једноставнији уређај или бржу инспекцију.
Толеранције и завршна обрада површине
Уже толеранције повећавају трошкове јер захтевају стабилније услове, завршне пролазе, праћење алата, мерење и инспекцију. Такође могу повећати ризик од отпада.
Фине површинске обраде захтевају мање кораке, контролисане правце сечења, више пролаза, а понекад и ручно полирање. Велике површине слободног облика могу потрошити значајно време машине.
Само функционалне површине треба да буду подвргнуте захтевним контролама. Опште толеранције и стандардне машинске обраде су обично довољне за некритичне регионе.
Сложеност програмирања и подешавања
Трошкови програмирања се повећавају са истовременим кретањем, многим оријентацијама обраде, карактеристикама осетљивим на колизије и сложеном завршном обрадом површине. CAM инжењер такође мора да верификује пост-обрађено кретање машине.
Трошкови подешавања укључују припрему материјала, дизајн уређаја, меке чељусти, процедуре мерења, припрему алата и проверу првог дела.
Поновљене поруџбине распоређују ове фиксне инжењерске трошкове на више компоненти. Стабилне ревизије и уређаји за вишекратну употребу стога побољшавају економичност јединице.
Захтеви за алате и причвршћиваче
Цена алата зависи од материјала резача, премаза, величине, домета, држача и очекиваног века трајања. Тврде легуре, абразивни композити и мали алати за завршну обраду могу захтевати честу замену.
Прилагођени стезачи коштају више од стандардних стезача, али могу побољшати приступ, поновљивост и време циклуса. Добро дизајнирани стезач такође може смањити варијације у инспекцији.
За прототипове, једноставно жртвено држање може бити економичније од посебног причвршћивача. Производне количине могу оправдати системе са нултом тачком или вишеделне системе који смањују време подешавања.
Количина производње и време испоруке
Количина производње утиче на то како се трошкови програмирања, подешавања, алата и инспекције распоређују. Глодање са 5 осовина може бити економично за прототипове јер избегава наменске калупе и угаоне стезаче.
За поновљену производњу, оптимизовани уређаји, проверени програми и контролисани подаци о веку трајања алата могу смањити трошкове по јединици. Величина серије треба да узме у обзир и производњу у току, капацитет инспекције и доступност материјала.
Скраћени рокови испоруке могу повећати трошкове када је потребно приоритетно заказивање, убрзана испорука материјала, брза набавка алата, прековремени рад или прекинути планови производње.
Како одабрати добављача услуга глодања са 5 оса?
Добављач 5 -осног CNC глодања треба да буде одабран на основу могућности машине, искуства у програмирању, познавања материјала, ресурса за инспекцију, система квалитета, комуникације и подршке производњи. Само поседовање 5 -осне машине не доказује компетентност производње.
Величина машине и конфигурација оса
Величина машине и конфигурација оса морају одговарати димензијама компоненте, тежини, ротационом зазору и захтевима вретена. Номинални кретање само по себи не потврђује да се део може безбедно ротирати.
Вертикални CNC обрадни центар са 5 осовина може бити ефикасан за компактне прецизне компоненте, док већи сто са главом или опрема са главом може бити боља за тешке конструкције и дугачке делове.
Добављач треба да процени комплетну ротирану анвелу, висину причвршћивача, размак вретена, домет алата и ротациони терет пре него што потврди производљивост.
Искуство у материјалима и индустрији
Искуство са материјалима помаже добављачу да одабере одговарајуће алате, параметре сечења, расхладну течност, причвршћиваче и методе контроле дисторзије. Кретање по 5 оса не замењује познавање тешког понашања материјала.
Искуство у индустрији је важно када пројекат захтева следљивост, сертификацију, контролисану завршну обраду, регулисану документацију или специјализовану инспекцију.
Упоредиви примери компоненти су кориснији од општих изјава о могућностима. Добављач би требало да буде у стању да објасни ризике и производни поступак за специфичну геометрију и материјал.
Могућност CAM програмирања и симулације
Добављач треба да користи одговарајући CAM софтвер, постпроцесоре специфичне за машину и потпуну симулацију судара. Ови системи претварају дизајн у безбедно и контролисано кретање машине.
Питајте да ли симулација укључује стварно вретено, ротациони сто, причвршћиваче, држаче алата, залихе и ограничења кретања. Само симулација врха алата није довољна за сложен рад са 5 оса.
Зрео процес програмирања укључује контролу ревизија, документоване склопове алата, контролисано тестирање и верификацију објављеног CNC кода, уместо ослањања само на оригинални CAM модел.
Толеранција и могућност инспекције
Толеранцију треба подржати калибрисаном мерном опремом и методама које могу да приступе сложеним карактеристикама компоненте. Општа тврдња о толеранцији није довољна.
Угаоне рупе, профили слободног облика, положај више страна и сложени подаци могу захтевати инспекцију ЦММ-ом, оптичко скенирање или прилагођене уређаје.
Добављач треба да објасни како ће систем референтних тачака за цртеж бити успостављен током обраде и контроле. Карактеристика се не може поуздано контролисати када метода мерења не репродукује предвиђену референтну структуру.
Осигурање квалитета и сертификација
Обезбеђење квалитета треба да контролише идентификацију материјала, ревизију цртежа, подешавање, алате, инспекцију, неусаглашености, завршну обраду и испоруку. Сертификација подржава систем, али не замењује свакодневну процесну дисциплину.
Записи о инспекцији, извештаји о првом чланку, сертификати о материјалу и процесна документација треба да буду доступни када пројекат то захтева.
Одговарајући ниво квалитета зависи од ризика примене. Визуелни прототип може захтевати основну димензионалну верификацију, док ваздухопловна, медицинска или компонента под притиском може захтевати детаљну следљивост.
Време испоруке, комуникација и подршка производњи
Поуздана подршка производњи укључује јасне повратне информације о DFM-у, реалистично заказивање, брзу инжењерску комуникацију и контролисане ревизије дизајна.
Квалификовани добављач услуга 5-осне CNC обраде треба да идентификује неприступачну геометрију, непотребне толеранције, ризике од изобличења, додатке за премаз и могућности уштеде трошкова пре почетка обраде.
За поновну производњу, добављач треба да задржи контролисане програме, информације о причвршћивачима, планове инспекције, податке о алатима и историју производње. Ово подржава конзистентан квалитет када се компонента поново наручи.
ФАК
Која је разлика између троосних, четвороосних и петоосних ЦНЦ глодалица?
Троосна CNC глодалица се креће дуж X, Y и Z оса и углавном обрађује елементе из једног правца. Четвороосна глодалица додаје једну ротациону осу за цилиндричне или вишестране делове. Петоосна глодалица додаје две ротационе осе, што омогућава обраду сложених углова и неколико површина у једном подешавању. Ово смањује измене уређаја, грешке у поравнању и укупно време обраде за сложене компоненте.
Да ли је 5-осна CNC обрада бржа?
ЦНЦ обрада на 5 осовина је често бржа за сложене делове јер може да комбинује три до пет конвенционалних подешавања у једно примарно подешавање. Смањује репозиционирање, измене причвршћивача, поравнање и међуинспекцију. Међутим, ЦАМ програмирање и симулација колизије обично трају дуже. За једноставне плоче или отворене џепове, машина са 3 осовине може и даље обезбедити краћи циклус и ниже укупне трошкове.
Која је разлика између 5-осне и 6-осне ЦНЦ обраде?
Петоосна CNC машина користи три линеарне осе и две ротационе осе за обраду најсложенијих вишеслојних и контурних делова. Шестоосна машина додаје још једно контролисано кретање, пружајући бољи приступ ограниченој геометрији или подржавајући комбиноване операције глодања и стругања. Додатна оса повећава флексибилност, али такође повећава трошкове опреме, тежину програмирања, ризик од колизије и захтеве за верификацију процеса.
Закључак
Петоосовинска CNC глодалица комбинује три линеарна покрета са два ротациона покрета за производњу сложених, вишеслојних, угаоних и контурних компоненти. Његова главна вредност долази од смањења подешавања, побољшања приступа алатима, одржавања односа између карактеристика, коришћења краћих секача и подржавања висококвалитетних површина. Успешни резултати и даље зависе од практичног дизајна, верификованог CAM програмирања, стабилног држања радног предмета, симулације колизија, контролисаног алата и одговарајуће инспекције.
У компанији TiRapid пружамо прецизне CNC услуге обраде и производње металних и пластичних компоненти по мери. Наше могућности подржавају прототипове и делове малог обима који захтевају вишеосно глодање, сложену геометрију, контролисане толеранције, преглед материјала, повратне информације помоћу DFM методе, димензионалну инспекцију, завршну обраду површине и поуздану производну подршку.















