
Biele plastové diely môžu po CNC obrábaní, frézovaní, sústružení alebo vŕtaní zožltnúť, lokálne zožltnúť alebo objaviť rozdiely vo farbe medzi obrobenou oblasťou a pôvodným materiálom. V prípade bielych dielov, presných plastových dielov a výrobkov, ktoré si musia zachovať svoju pôvodnú farbu, žltnutie nielen ovplyvňuje vzhľad, ale môže tiež viesť zákazníkov k mylnému presvedčeniu, že materiál zostarol, teplota obrábania bola príliš vysoká alebo boli použité nekvalifikované suroviny. Počas výroby môže žltnutie bielych plastov ovplyvniť tepelná odolnosť materiálu, teplo generované počas obrábania, stav nástroja, čas obrábania, parametre rezania a následné metódy čistenia. Rôzne plastové materiály tiež vykazujú rôzne vlastnosti žltnutia. ABS, PC, PA, POM, PEEK, PMMA a ďalšie materiály majú rôzne chemické štruktúry a vlastnosti tepelnej odolnosti, takže ich zmeny farby po vystavení vysokým teplotám, ultrafialovému žiareniu, oxidácii a treniu pri obrábaní nie sú úplne rovnaké. Niektoré materiály si za bežných podmienok CNC rezania zachovávajú relatívne stabilnú farbu, zatiaľ čo iné môžu pri príliš vysokých lokálnych teplotách vyvolať mierne žlté, hnedožlté alebo dokonca spálené stopy.
Prečo biele plastové diely žltnú?
Príliš vysoká teplota obrábania
Pri CNC obrábaní plastov vzniká medzi nástrojom a obrobkom trenie a rezné teplo. Ak sa teplo nedá okamžite odviesť, teplota v lokalizovaných oblastiach môže naďalej stúpať, čo spôsobuje tepelnú degradáciu alebo zmeny farby niektorých plastov. Biele materiály sú na takéto zmeny relatívne citlivé. Keď je teplota obrábania príliš vysoká, žltnutie sa s najväčšou pravdepodobnosťou vyskytuje v oblastiach, kde nástroj reže nepretržite, na dne hlbokých drážok, okolo otvorov a pozdĺž tenkostenných hrán. Ak sa počas obrábania vyskytnú nasledujúce podmienky, je potrebné skontrolovať možné prehriatie:
- Na obrobenom povrchu sa objavujú žlté alebo svetlohnedé stopy
- Plastové úlomky vykazujú abnormálnu priľnavosť alebo zmeny farby
- Na diele sa lokálne objavuje zápach spáleniny
- Pozdĺž opracovaných hrán sa objavujú zjavné otrepy alebo zmäkčenie
Opotrebovanie nástroja zvyšuje trenie
Stav nástroja má badateľný vplyv na farbu bielych plastov. Keď je nástroj ostrý, dokáže materiál odoberať relatívne hladko. Keď sa nástroj opotrebuje, zvyšuje sa tlak a trenie medzi reznou hranou a plastom. Teplo generované trením sa koncentruje na menšom mieste, čo môže spôsobiť lokálne zvýšenie teploty. Ak sa viditeľne opotrebovaný nástroj naďalej používa na obrábanie bielych plastových dielov, môže to spôsobiť nielen žltnutie, ale aj zvýšené otrepy, vlákna a drsnosť povrchu.
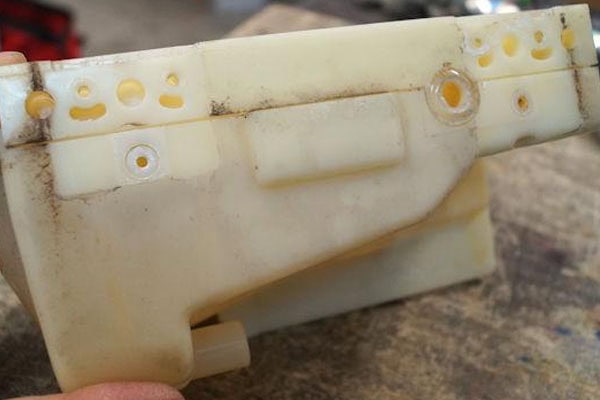
Aké podmienky obrábania pravdepodobne spôsobia žltnutie bielych plastov?
Zmeny farby po obrábaní bielych plastov súvisia so samotným materiálom, ako aj s podmienkami CNC obrábania. Aj pri použití rovnakého materiálu sa konečná farba povrchu môže líšiť, ak sa zmení nástroj, rýchlosť vretena, rýchlosť posuvu alebo metóda obrábania.
Nesprávne parametre rezu
Vyššie otáčky vretena nemusia nevyhnutne viesť k lepším výsledkom obrábania plastov. Ak sú otáčky vretena príliš vysoké a rýchlosť posuvu a množstvo rezu nie sú správne zladené, môže medzi nástrojom a materiálom vznikať nadmerné trecie teplo. Pri relatívne tenkých plastových dieloch, ak nástroj zostane príliš dlho na jednom mieste, môže lokálna teplota naďalej rásť. Teplo sa obzvlášť ťažko odvádza pri obrábaní malých polomerov, úzkych drážok a uzavretých oblastí. Preto je potrebné parametre rezania pre obrábanie bielych plastov upraviť podľa triedy materiálu, veľkosti nástroja a štruktúry dielu, a nie priamo aplikovať parametre obrábania používané pre kovové materiály.
Nedostatočné odstraňovanie triesok
Samotné plastové triesky majú určitý izolačný účinok. Keď sa okolo nástroja nahromadí veľké množstvo triesok, teplo sa z obrábanej oblasti stáva ťažším na odvod. Toto je obzvlášť viditeľné pri obrábaní hlbokých drážok, hlbokých otvorov a slepých otvorov. Ak sa triesky nedajú okamžite odstrániť, nástroj môže opakovane rezať už vytvorené triesky, čo ďalej zvyšuje trenie a teplo. Používanie stlačeného vzduchu, správne usporiadanie dráh nástroja a zlepšenie podmienok odvádzania triesok môže znížiť dlhodobé hromadenie triesok v obrábanej oblasti.
Príliš dlhý čas obrábania
Nepretržité obrábanie tej istej oblasti po dlhšiu dobu môže tiež spôsobiť lokálnu akumuláciu tepla. Pri malých otvoroch, úzkych drážkach alebo zložitých zakrivených povrchoch na bielych plastových dieloch môže opakovaný pohyb nástroja v lokalizovanej oblasti spôsobiť farebné rozdiely na povrchu materiálu v dôsledku neustáleho ohrevu. Obrábací program by mal minimalizovať zbytočné rýchle pohyby a opakované rezanie a zároveň zabezpečiť plynulé odstraňovanie triesok.
Samotný materiál tiež ovplyvňuje stupeň žltnutia
Rôzne plasty majú rôznu tepelnú odolnosť
Biely plast nie je jediný materiál. Vzťahuje sa na vzhľad farby, ktorú vytvárajú rôzne plasty s použitím rôznych receptúr a farbiacich úprav. Preto nie všetky biele plasty majú rovnakú odolnosť voči žltnutiu. Napríklad POM má vo všeobecnosti dobrú rozmerovú stabilitu a obrobiteľnosť, ale lokálne tepelné stopy sa môžu vyskytnúť aj pri nesprávnych podmienkach obrábania. Materiály ako ABS a PC môžu byť tiež ovplyvnené teplotou obrábania. PA je relatívne citlivý na vlhkosť a jeho obrábací výkon sa môže meniť pri zmene stavu materiálu. Pri konkrétnych materiáloch by sa mal dodávateľ poradiť s rozsahom teploty spracovania, tepelnou odolnosťou a odporúčanými podmienkami obrábania.
Starnutie surovín môže tiež spôsobiť zmeny farby
Niektoré biele plasty mohli pred CNC obrábaním prejsť miernym starnutím. Ak bol materiál dlhší čas vystavený vysokým teplotám, ultrafialovému žiareniu alebo vlhkému prostrediu, viditeľné farebné rozdiely sa môžu objaviť aj po obrábaní, a to aj pri normálnych parametroch obrábania. Preto, ak žltnutie vykazujú iba niektoré diely v tej istej šarži materiálu, mala by sa skontrolovať šarža surového materiálu, doba skladovania a stav balenia, a nie len kontrola CNC zariadenia.
Často kladené otázky
Otázka: Znamená to, že biely plast po CNC obrábaní zožltne, že bol určite spálený?
Nie nevyhnutne. Mierne žltnutie môže súvisieť s lokálnou teplotou obrábania, trením nástroja alebo inherentnou farebnou stálosťou materiálu. Ak sa objaví zjavné hnedé alebo žlto-spálené sfarbenie spolu so zápachom spáleniny, je potrebné dôkladnejšie skontrolovať obrábanú oblasť, či nedošlo k silnému prehriatiu.
Otázka: Môže výmena nástroja vyriešiť žltnutie bielych plastových dielov?
Ak je žltnutie spôsobené najmä opotrebovaním nástroja, výmena nástroja za ostrý môže výrazne zlepšiť obrobený povrch. Ak je však problém spôsobený otáčkami vretena, rýchlosťou posuvu, hĺbkou rezu, starnutím materiálu alebo samotnou surovinou, jednoduchá výmena nástroja problém úplne nevyrieši.
Otázka: Môže sa biely plast po zožltnutí vrátiť do pôvodnej farby?
Závisí to od stupňa žltnutia. Ak je zmena farby spôsobená iba trieskami, olejom alebo miernymi stopami po obrábaní, ktoré priľnú k povrchu, čistenie alebo ľahká povrchová úprava môžu vzhľad zlepšiť. Ak materiál prešiel tepelnou degradáciou alebo viditeľným spálením, pôvodnú farbu vo všeobecnosti nemožno obnoviť jednoduchým čistením.
Izáver
Žltnutie bielych plastových dielov po obrábaní zvyčajne súvisí s lokálnou akumuláciou tepla, opotrebovaním nástroja, parametrami rezania, podmienkami odvádzania triesok a vlastnosťami samotného materiálu. Pri plastových dieloch s vysokými požiadavkami na vzhľad je potrebné počas celého procesu, od skladovania suroviny až po dokončenie CNC obrábania, zachovať primeranú kontrolu. Suroviny by sa mali chrániť pred dlhodobým vystavením vysokým teplotám, silnému svetlu alebo nevhodnému skladovaciemu prostrediu a pred obrábaním by sa mala overiť kvalita a farba materiálu. Počas CNC obrábania by sa mali zvoliť ostré nástroje vhodné pre plastové materiály a mala by sa nastaviť vhodná rýchlosť vretena, rýchlosť posuvu a hĺbka rezu podľa tvrdosti materiálu, štruktúry dielu a veľkosti nástroja. V oblastiach, ako sú hlboké drážky, úzke drážky a hlboké otvory, ktoré sú náchylné na hromadenie triesok, je potrebné plastové triesky okamžite odstrániť, aby sa zabránilo opakovanému rezaniu a teplu z trenia. Ak sa počas výroby na obrábanom povrchu už objavia mierne žlté stopy, mal by sa okamžite skontrolovať stav nástroja, parametre obrábania a odvádzanie triesok, a nie pokračovať vo výrobe za pôvodných podmienok.
Ak sa žltnutie vyskytuje iba v lokalizovaných oblastiach, pozornosť by sa mala zamerať na to, či nástroj zostal v tejto oblasti príliš dlho, či bolo rezné zaťaženie nadmerné alebo či sa tam nahromadili triesky. Ak sa zmení farba celého dielu, mali by sa skontrolovať aj skladovacie podmienky surovín, šarža materiálu a podmienky prostredia pred a po obrábaní. Pri výrobkoch vyžadujúcich konzistentný biely vzhľad je možné pred formálnou sériovou výrobou vykonať aj kontrolu prvého kusu, aby sa potvrdilo, či farba, kvalita povrchu a rozmery skutočnej vzorky spĺňajú požiadavky. Žltnutie po CNC obrábaní bielych plastových dielov preto nie je len problémom vzhľadu. Často môže odrážať zmeny teploty, stavu nástroja alebo stavu materiálu počas obrábania. Udržiavanie ostrých nástrojov, vhodné parametre rezania, plynulý odvod triesok a stabilné podmienky skladovania materiálu môžu účinne znížiť pravdepodobnosť žltnutia v oblasti obrábania a zároveň pomôcť bielym plastovým dielom dosiahnuť rovnomernejšiu farbu a stabilnú kvalitu povrchu.















