
Keď si mnoho zákazníkov vyberie CNC frézovanie, ich najväčšou starosťou často nie je to, či stroj dokáže bežať, ale či budú diely po výrobe stabilné, či bude potrebná prepracovanosť a či to ovplyvní celkový harmonogram dodania. V reálnych projektoch sú problémy, ako sú rozmerové odchýlky, povrchové otrepy, opotrebovanie nástrojov a nestabilné upnutie, veľmi bežné. Ak je počiatočný úsudok nepresný, môže to ľahko viesť k vyšším nákladom, oneskorenému dodaniu a rizikám hromadnej výroby. Aby bolo CNC frézovanie spoľahlivejšie, kľúčom nie je len pozrieť sa na špecifikácie stroja, ale aj vopred identifikovať problémy, nájsť ich základné príčiny a spoločne optimalizovať procesy, nástroje a riadenie tak, aby boli riziká kontrolované od začiatku.
Najčastejšie problémy s presnosťou pri CNC frézovaní
Problémy s presnosťou sú zvyčajne prvou vecou, ktorú si zákazníci všimnú, a sú tiež hlavnými rizikami, ktoré najľahšie vedú k prepracovaniu a oneskoreniu dodávok, takže sa im treba venovať ako prvým.
Chyby rozmerov mimo tolerancie
Nesprávne rozmery sú pre zákazníkov najľahšie odhaliteľný problém. Zvyčajne súvisia s nastavením ofsetu nástroja, chybami programovania, stavom stroja alebo metódami kontroly. Ak sa nekontrolujú včas, môžu sa ľahko zhoršiť počas sériovej výroby.
- Nesprávne zadanie súradníc programu môže priamo spôsobiť posuny rozmerov obrábania a tento druh problému často neovplyvňuje len jeden diel – môže spôsobiť, že celá dávka bude mať rovnakú odchýlku.
- Tepelná deformácia a opotrebovanie vodiacich líšt môžu tiež znížiť konzistenciu v rámci šarží, najmä po dlhom nepretržitom obrábaní, keď sa takéto chyby postupne hromadia.
- Ak sa kontrola nevykoná včas, problém sa môže zistiť až po dokončení celej dávky, v takom prípade sa náklady na prepracovanie a časové straty výrazne zvýšia.
Rozmerová odchýlka sa môže zdať ako základný problém, ale často je hlavným zdrojom prepracovania v projektoch CNC frézovania.
Drsnosť povrchu nespĺňa požiadavky
Mnohé diely môžu spĺňať rozmerové požiadavky, ale stále neuspokoja zákazníkov, pretože povrchová úprava nie je prijateľná, najmä v prípade povrchov foriem, vzhľadových dielov a spojovacích povrchov, ktoré majú vyššie požiadavky na kvalitu povrchu.
- Keď sa nástroj otupí, môže zanechať viditeľné stopy po nástroji, ktoré spôsobujú bielenie, škrabance alebo jemné drážky na povrchu, čo priamo ovplyvňuje vzhľad a použiteľnosť.
- Nadmerná rýchlosť posuvu alebo nesprávne parametre rezania môžu na povrchu spôsobiť chvenie, vlnitosť alebo dokonca lokálne spálenie, čo sťažuje následné spracovanie.
- V prípade foriem, vzhľadových dielov a spojovacích plôch ovplyvňuje kvalita povrchu nielen vizuálny vzhľad, ale aj presnosť montáže a životnosť.
Ak sa drsnosť povrchu vopred nekontroluje, náklady na leštenie a opracovanie sa neskôr zvyčajne výrazne zvýšia.
Deformácia súčiastky ovplyvňuje montáž
Tenkostenné diely, diely s hlbokými dutinami a hliníkové diely s veľkou plochou sú náchylné na deformáciu počas CNC frézovania, najmä ak má materiál vysoké vnútorné napätie alebo je štruktúra tenká.
- Nadmerná upínacia sila môže deformovať obrobok. Hoci počas obrábania môže vyzerať normálne, po uvoľnení sa môže obrobok vrátiť späť a zdeformovať.
- Neprimeraná postupnosť obrábania môže spôsobiť deformáciu po uvoľnení vnútorného napätia, najmä po veľkoplošnom odstránení materiálu, keď sú zmeny napätia vo vnútri súčiastky zreteľnejšie.
- Aj keď deformovaný diel individuálne spĺňa rozmerové požiadavky, môže počas montáže stále spôsobovať interferencie, nerovnomerné medzery alebo chyby v polohovaní.
Problémy s deformáciou sa často neobjavia na konci obrábania, ale odhalia sa až počas fázy montáže.
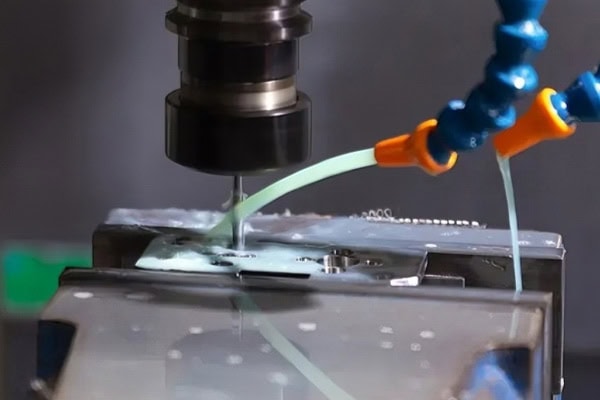
Problémy spôsobené nástrojmi a nastaveniami procesu
Nástroje a procesné parametre sa môžu zdať ako drobné detaily obrábania, ale v skutočnosti priamo určujú efektivitu obrábania, stabilitu a konečné náklady, takže ich nemožno ignorovať.
Rýchle opotrebovanie nástroja
Krátka životnosť nástroja priamo zvyšuje náklady na obrábanie a ovplyvňuje stabilitu procesu. Najmä v dávkovej výrobe môže zlá správa nástrojov spôsobiť reťaz problémov.
- Ak je tvrdosť materiálu vysoká, ale výber nástroja je nesprávny, opotrebovanie sa výrazne zrýchli a môžu sa vyskytnúť problémy, ako je odštiepovanie, nárast na hrane a slabý rezný výkon.
- Nedostatočné množstvo reznej kvapaliny alebo zlý odvod triesok tiež zvýši opotrebovanie nástroja, pretože rezné teplo sa nedá včas odviesť a prevádzkové prostredie nástroja sa neustále zhoršuje.
- Po opotrebovaní nástroja sa zníži rozmerová presnosť aj kvalita povrchu. V mnohých prípadoch zákazníci nevidia problém s nástrojom – vidia len zhoršenie kvality konečného dielu.
Zlá správa nástrojov je jedným z najčastejšie prehliadaných skrytých nákladov pri CNC frézovaní.
Neprimerané plánovanie dráhy nástroja
Zlý návrh dráhy nástroja nielen spomaľuje obrábanie, ale tiež ľahko spôsobuje problémy v kritických polohách, najmä pri zložitých povrchoch a štruktúrach s hlbokými dutinami, ktoré vyžadujú vyššiu presnosť plánovania dráhy.
- Príliš veľa pohybov pri rezaní vzduchom plytvá časom obrábania, čo spôsobuje, že stroj trávi veľa času neproduktívnymi pohybmi, čo prirodzene znižuje celkovú efektivitu.
- Zlé prechody dráhy v rohoch môžu spôsobiť lokálne prerezanie, nahromadenie zvyškového materiálu alebo náhle zmeny zaťaženia nástroja, čo ovplyvňuje stabilitu obrábania.
- Ak nie sú zložité povrchy optimalizované v dráhe nástroja, povrchová úprava bude veľmi nekonzistentná a pravdepodobnosť prepracovania a korekcií sa zvýši.
Rozumné plánovanie dráhy nástroja často zlepšuje celkovú efektivitu efektívnejšie ako len zvýšenie otáčok vretena.
Nezhodné parametre rezania
Nesprávne nastavenie parametrov poškodí účinnosť aj kvalitu a môže dokonca skrátiť životnosť stroja a nástrojov.
- Ak sú otáčky vretena príliš nízke, znižuje sa účinnosť a obrábací cyklus sa stáva príliš pomalým; ak sú príliš vysoké, môže dôjsť k spáleniu nástroja, vzniku tepla alebo zhoršeniu kvality povrchu.
- Nadmerný posuv môže spôsobiť zlomenie nástroja, škrabance alebo nestabilné rezanie, zatiaľ čo príliš malý posuv zvyšuje trenie a v skutočnosti znižuje účinnosť.
- Rôzne materiály vyžadujú rôzne parametre. Jedna sada parametrov sa nedá použiť na všetko, pretože hliník, nehrdzavejúca oceľ, meď a technické plasty majú veľmi odlišné rezné vlastnosti.
Či je zhoda parametrov primeraná, priamo určuje, či CNC frézovanie dokáže dosiahnuť stabilnú hromadnú výrobu.
Riziká v zariadeniach a prevádzke
Stav stroja a prevádzková disciplína sú rovnako dôležité. Mnohé zdanlivo zložité problémy v skutočnosti pramenia zo zle riadených základných procesov.
Nestabilné upnutie spôsobuje chyby
Mnohé problémy s obrábaním nie sú spôsobené samotným strojom, ale nevhodnými metódami upnutia. Platí to najmä pri sériovej výrobe a zložitých dieloch, kde sa takéto problémy s väčšou pravdepodobnosťou zhoršia.
- Nesprávne umiestnenie obrobku posunie všetky nasledujúce operácie. Aj keď je program správny, konečný výsledok nemusí spĺňať požiadavky.
- Ak upínací prípravok nemá dostatočnú pevnosť, obrobok sa môže počas rezania pohybovať, najmä pri intenzívnom rezaní alebo silnej bočnej sile.
- Čím viackrát je diel znovu upnutý, tým väčšia je kumulatívna chyba a tým nižšia je konzistencia dielov.
Stabilita upnutia je prvým predpokladom pre zabezpečenie presnosti CNC frézovania.
Vibrácie stroja ovplyvňujú kvalitu
Vibrácie môžu spôsobiť zvlnenie povrchu, skrátiť životnosť nástroja a spôsobiť nestabilitu obrábania. Mnoho náhodných problémov s kvalitou v skutočnosti súvisí s vibráciami.
- Ak je tuhosť stroja nedostatočná, vysokorýchlostné rezanie s väčšou pravdepodobnosťou spôsobí vibrácie a dráha nástroja sa môže odchýliť od ideálneho stavu.
- Zlý stav vretena môže zosilniť chyby obrábania, najmä pri vysokých rýchlostiach otáčania, kde sa prejavia aj malé abnormality.
- Po dlhom nepretržitom obrábaní sa môže znížiť aj tepelná stabilita zariadenia a tepelný drift ďalej ovplyvní rozmery a kvalitu povrchu.
Ak vibrácie nie sú správne kontrolované, mnoho zdanlivo náhodných problémov s kvalitou sa bude opakovať.
Programovacie a prevádzkové chyby
Aj to najlepšie zariadenie môže spôsobiť zošrotovanie dielu, ak je program nesprávny, takže kontrola programu a prevádzková disciplína musia byť zavedené súčasne.
- Nesprávne nastavenie súradnicového systému môže spôsobiť, že celý diel bude obrobený mimo svojej polohy a takéto chyby zvyčajne ovplyvňujú širokú škálu operácií a ich oprava je nákladná.
- Prevádzkovanie stroja bez simulácie je veľmi riskantné, pretože mnoho problémov s interferenciou, prekročením a chybami dráhy je možné vopred odhaliť počas fázy simulácie.
- Keď operátori nemajú dostatok skúseností, môžu ignorovať alarmy, abnormálne zvuky alebo zmeny v podmienkach rezania, čím premeškajú najlepší čas na reakciu.
Chyby v programovaní a prevádzke sú často najľahšie chybami, ktorým sa treba vyhnúť, ale zároveň sú aj najľahšie chybami, ktoré sa dajú urobiť.
Ako znížiť tieto problémy pri CNC frézovaní
Na skutočné zníženie rizika nie je možné problémy len tak riešiť až po ich vzniku. Namiesto toho sa kontrolné body musia presunúť do fázy návrhu, skúšobnej výroby a riadenia procesov, aby sa straty znížili pri zdroji.
Urobte dôkladnejšiu kontrolu front-endu
Pred začatím formálneho obrábania môže potvrdenie požiadaviek na materiál, štruktúru, toleranciu a dávku zabrániť mnohým neskorším problémom s prepracovaním a cielenejšie plánovanie procesu.
- Pri zložitých súčiastkach sa odporúča najskôr vykonať kontrolu procesu a vopred potvrdiť postup obrábania, plán upínania a výber nástrojov, aby sa predišlo častým úpravám počas výroby.
- Metódy kontroly kritických rozmerov by mali byť vopred potvrdené, pretože rôzne rozmery a požiadavky na tolerancie zodpovedajú rôznym metódam merania a je bezpečnejšie zjednotiť normy včas.
- V prípade dávkových dielov by sa malo pred plnou výrobou vykonať skúšobné obrábanie, aby sa pred začiatkom formálnej hromadnej výroby mohla overiť stabilita procesu.
Čím podrobnejšia je kontrola prednej časti, tým stabilnejší bude proces CNC frézovania neskôr.
Monitorovanie procesov nemožno vynechať
Monitorovanie nástrojov, vibrácií a rozmerových zmien počas obrábania v reálnom čase môže pomôcť včas odhaliť abnormality a zabrániť tomu, aby sa malé problémy premenili na odpad z dávky. Ak sa zistí opotrebovanie nástroja, mal by sa okamžite vymeniť; ak sa vyskytne rozmerový posun, mali by sa okamžite upraviť parametre; ak sa objavia abnormálne zvuky alebo vibrácie, stroj by sa mal okamžite zastaviť kvôli kontrole. Dobrá kontrola procesu môže zastaviť mnohé problémy s dávkou skôr, ako sa rozšíria.
Vyberte si skúseného partnera pre obrábanie
Skúsený dodávateľ dokáže nielen vyrobiť diely, ale aj pomôcť zákazníkom vyhnúť sa rizikám vopred. To je obzvlášť dôležité pri zložitých projektoch a hromadných objednávkach.
- Namiesto jednoduchého použitia všeobecných parametrov môžu odporučiť vhodnejšie procesy na základe materiálu, čo uľahčuje dosiahnutie stability.
- Môžu optimalizovať dráhy nástrojov a upínacie prípravky pre zložité štruktúry, aby sa znížili problémy spôsobené deformáciou, vibráciami a chybami upnutia.
- Môžu minimalizovať riziká kvality pred dodaním, takže zákazníci sa pri prevzatí dielov cítia istejšie a trávia menej času následnou komunikáciou.
Výber správneho partnera často ušetrí viac peňazí a času ako neskoršie riešenie problémov.
Záver
Bežné problémy pri CNC frézovaní sa môžu zdať roztrúsené, ale v skutočnosti všetky úzko súvisia s riadením presnosti, správou nástrojov, návrhom procesov a prevádzkovou disciplínou. Zákazníkov skutočne nezaujíma len to, či je možné obrobiť jednotlivý diel, ale aj to, či je sériová výroba stabilná, či je dodávka kontrolovateľná a či je možné minimalizovať prepracovanie. Iba včasnou identifikáciou a riešením týchto problémov je možné znížiť náklady a zvýšiť efektivitu. Ak hľadáte stabilnejšiu podporu pre CNC frézovanie, spoločnosť TiRapid vám môže poskytnúť profesionálne a spoľahlivé výrobné riešenie pre váš projekt.
















