
Obrábanie vrtúľ je proces výroby alebo konečnej úpravy listov vrtule, nábojov, hriadeľov a montážnych prvkov tak, aby spĺňali špecifikované rozmery a požiadavky na povrch. Keďže listy vrtule obsahujú skrútené profily, premenlivé zakrivenie a zložité prechody, presnosť obrábania priamo ovplyvňuje geometriu listov, vyváženie a uloženie zostavy. CNC frézovanie, najmä 5-osové obrábanie, sa široko používa na riadenie týchto náročných prvkov.
Táto príručka vysvetľuje metódy obrábania vrtúľ, vhodné materiály a kompletný CNC výrobný proces. Zahŕňa tiež rozdiely medzi CNC a manuálnym obrábaním, plánovanie dráhy nástroja, meranie rozstupu lopatiek, výzvy pri obrábaní, kontrolu rozmerov a kontrolu kvality.
Čo je obrábanie vrtule?
Obrábanie vrtulí je presný výrobný proces, pri ktorom sa odoberá materiál z odliatku, výkovku alebo pevného obrobku, aby sa vytvorili špecifikované povrchy lopatiek, prvky náboja a montážna geometria. Na dosiahnutie požadovanej rozmerovej a povrchovej presnosti sa využíva CNC sústruženie, frézovanie, viacosové obrábanie a riadená konečná úprava.
Hlavné komponenty vrtule a geometria listov
Vrtuľa sa skladá prevažne z lopatiek a centrálneho náboja. Medzi dôležité vlastnosti lopatiek patrí prítlačná plocha, sacia zadná strana, nábežná hrana, odtoková hrana, koreňový zaoblený okraj a špička. Náboj obsahuje montážne rozhranie, ktoré spája zostavu s jej hriadeľom alebo hnacím systémom.
Geometria lopatky je opísaná pomocou priemeru, rozstupu, dĺžky tetivy, rozloženia hrúbky, sklonu a skosenia. Tieto parametre určujú, ako lopatka interaguje s okolitou kvapalinou a ako sa mechanické zaťaženie prenáša do náboja.
Pri obrábaní sú obzvlášť náročné koreň čepele a zakrivené povrchy. Ich meniace sa zakrivenie a obmedzený prístup k nástroju vyžadujú presnú CAD geometriu, stabilné upnutie obrobku a starostlivo naplánované dokončovacie operácie.
Ako rozstup a profil čepele ovplyvňujú výkon?
Rozstup lopatiek je teoretická axiálna vzdialenosť, o ktorú sa vrtuľa posunie za jednu otáčku bez preklzávania. Profil lopatiek opisuje tvar a hrúbku jednotlivých častí. Obe ovplyvňujú generovanie ťahu, hydrodynamické zaťaženie, kavitačné správanie a vibrácie.
Pri konkrétnom polomere súvisí geometrický sklon s lokálnym uhlom sklonu. Rôzne časti lopatiek môžu mať rôzne uhly sklonu, a to aj v prípade, že vrtuľa je navrhnutá s približne konštantným sklonom.
Chyby pri obrábaní môžu zmeniť lokálne uhly lopatiek alebo rozloženie hrúbky. Tieto rozdiely môžu zmeniť zamýšľaný prietok a zaťaženie, takže presná reprodukcia profilu je dôležitá pre konzistentný výkon vrtule.
Ktoré komponenty vrtule je možné obrábať CNC?
CNC obrábanie dokáže vyrobiť alebo opracovať listy vrtule, náboje, otvory hriadeľov, montážne rozhrania, hriadele a vybrané prototypové komponenty. Vhodný proces závisí od rozmerov komponentov, materiálu, zložitosti povrchu a od toho, či práca zahŕňa nový diel alebo existujúci odliatok.
CNC frézovanie sa zvyčajne používa pre zložité povrchy čepelí, zatiaľ čo CNC sústruženie a vyvrtávanie sú často vhodné pre rotačné prvky.
Lodné vrtule a náboje
Listy a náboje lodných vrtúľ sú dôležitými aplikáciami presného CNC obrábania. Liata vrtuľa môže vyžadovať značné odstránenie materiálu, kým jej konečná geometria listu a montážne plochy dosiahnu požadovaný dizajn.
Obrábanie čepele zahŕňa prítlačnú plochu, spätné odsávanie, prechody koreňov a vonkajšie hrany. Keďže tieto povrchy majú rôzne zakrivenie, je potrebné kontrolovať orientáciu nástroja, aby sa predišlo interferencii a nechceným chybám profilu.
Náboj zvyčajne vyžaduje obrobené čelné plochy, otvory, kužele alebo iné upevňovacie prvky. Presné stanovenie osi náboja poskytuje spoľahlivú referenciu pre následné operácie s čepeľou a konečnú kontrolu.
Hriadele vrtule a montážne rozhrania
Vrtuľové hriadele sú primárne rotačné komponenty, vďaka čomu je CNC sústruženie vhodné na výrobu priemerov hriadeľov, ramien, závitov, kužeľov a rozhraní ložísk.
Montážne prvky môžu zahŕňať aj drážky pre perá, príruby, otvory pre skrutky a presné kontaktné plochy. Tieto prvky musia byť vyrobené v súlade so zvolenou konštrukciou spojky a hriadeľového spojenia.
Najdôležitejšími požiadavkami sú funkčné uloženie a zarovnanie. Presne opracovaná čepeľ nemôže kompenzovať otvor náboja alebo rozhranie hriadeľa, ktoré vytvára neprijateľnú excentricitu alebo problémy s montážou.
Zákazkové vrtule a prototypové komponenty
Zákazkové vrtule a prototypové komponenty je možné obrábať CNC, ak existujúci návrh nie je vhodný alebo ak je potrebné vyhodnotiť novú geometriu. Medzi príklady patria malé vrtule, experimentálne lopatky, komponenty v modelovej mierke a špecializované mechanické rozhrania.
Obrábanie priamo z plného materiálu môže byť praktické pre prototypy alebo malé súčiastky, pretože sa tým vyhnete niektorým požiadavkám na nástroje spojené s odlievaním. Využitie materiálu a čas obrábania však môžu byť výrazne vyššie.
Prototyp by mal reprodukovať zamýšľané funkčné vlastnosti, a nie sa len podobať finálnemu dielu. Medzi dôležité faktory patrí hrúbka čepele, presnosť montáže, stav povrchu a kompatibilita s plánovanou metódou kontroly.
Aké materiály sa používajú pri obrábaní vrtúľ?
Medzi bežné materiály na obrábanie vrtúľ patrí nikel-hliníkový bronz, mangánový bronz, nehrdzavejúca oceľ, hliníkové zliatiny a vybrané titánové zliatiny. Výber materiálu závisí od odolnosti proti korózii, pevnosti, únavy materiálu, hmotnosti, prevádzkového prostredia a nákladov na obrábanie.
Lodné vrtule sa bežne používajú zo zliatin medi, pretože poskytujú užitočnú kombináciu odolnosti proti korózii a mechanických vlastností. Iné materiály môžu byť vhodnejšie pre menšie, špecializované alebo nelodné aplikácie.
Bronzové a medené zliatiny pre lodné vrtule
Niklovo-hliníkový bronz sa široko používa v lodných pohonoch, pretože kombinuje dobrú odolnosť proti korózii s pevnosťou a trvanlivosťou. Mangánový bronz a súvisiace zliatiny medi sa tiež používajú na výrobu vrtúľ.
Tieto materiály sa bežne dodávajú ako odliatky. Plán obrábania musí zohľadňovať stav materiálu, toleranciu odliatku, potenciálne povrchové chyby a geometriu hotových čepelí.
Parametre rezania a nástroje by sa mali zvoliť pre konkrétnu zliatinu. Aj blízko príbuzné zliatiny medi sa môžu líšiť tvrdosťou, správaním sa pri rezaní a opotrebovaním nástroja, takže jedna stratégia obrábania by sa nemala automaticky používať na každú triedu bronzu.
Nerezová oceľ, hliník a titánové zliatiny
Nerezová oceľ sa môže zvoliť na vrtule alebo súvisiace komponenty, ak jej pevnosť, odolnosť voči korózii alebo požiadavky na použitie odôvodňujú jej použitie. Podmienky obrábania závisia od konkrétnej triedy nerezovej ocele.
Hliníkové zliatiny ponúkajú nižšiu hustotu a relatívne efektívne obrábanie, vďaka čomu sú atraktívne pre vybrané ľahké prototypy a komponenty. Ich vhodnosť pre námornú prevádzku sa musí posúdiť z hľadiska korózie, mechanického zaťaženia a vystavenia prostrediu.
Titánové zliatiny poskytujú vysokú špecifickú pevnosť a odolnosť proti korózii v určitých prostrediach, ale sú drahšie a ťažšie sa obrábajú. Rezné teplo, opotrebovanie nástroja a integrita povrchu si vyžadujú starostlivú kontrolu.
Ako vlastnosti materiálu ovplyvňujú obrobiteľnosť?
Vlastnosti materiálu ovplyvňujú rezné sily, opotrebovanie nástroja, povrchovú úpravu, tvorbu triesok a čas obrábania. Samotná tvrdosť nestačí na predpovedanie, či sa materiál vrtule bude dať ľahko obrábať.
Tepelná vodivosť, spevnenie, zloženie zliatiny a mikroštruktúra môžu ovplyvniť proces obrábania. Odliatky môžu tiež obsahovať odchýlky v prídavkoch na obrábanie alebo lokálnych materiálových podmienkach.
Užitočné porovnanie materiálov je:
| Materiál | Hlavná výhoda | Zváženie obrábania | Typické použitie |
| Nikel-hliníkový bronz | Odolnosť proti korózii v morských podmienkach | Opotrebovanie nástrojov a variabilita odliatkov | Lodné vrtule |
| Mangánový bronz | Sila a použitie v námorných službách | Rezné správanie závislé od zliatiny | Lodné vrtule |
| Nehrdzavejúca oceľ | Pevnosť a odolnosť proti korózii | Tepelné a mechanické kalenie | Špecializované vrtule a hriadele |
| Hliníková zliatina | Nízka hmotnosť a dobrá obrobiteľnosť | Otrepy a možné skreslenie | Prototypy a ľahké diely |
| Zliatina titánu | Vysoká špecifická pevnosť | Koncentrácia tepla a opotrebovanie nástrojov | Špecializované komponenty |
Výber materiálu by mal vždy zodpovedať schváleným konštrukčným a prevádzkovým požiadavkám, a nie len pohodliu obrábania.
Ako sa porovnávajú CNC a manuálne obrábanie vrtúľ?
CNC obrábanie vrtulí využíva naprogramované pohyby nástroja na vytvorenie opakovateľnej geometrie lopatiek, zatiaľ čo manuálne obrábanie sa viac spolieha na rezanie, brúsenie a dokončovanie riadené operátorom. CNC je vo všeobecnosti vhodnejšie pre zložité, opakovateľné profily, zatiaľ čo manuálne metódy zostávajú užitočné pre vybrané korekcie a dokončovacie operácie.

Konvenčné obrábanie a manuálne dokončovanie
Konvenčné obrábanie sa bežne používa na prístupné čelné plochy nábojov, otvory a iné jednoduché prvky. Ručné brúsenie a prispôsobenie sa môže použiť aj na lokálne úpravy alebo korekciu povrchu.
Manuálne spracovanie čepele vyžaduje starostlivé meranie a kontrolované odoberanie materiálu. Nadmerné brúsenie môže zmeniť hrúbku čepele, tvar ostria alebo geometriu súvisiacu s rozstupom, čo si vyžaduje opakovanú kontrolu.
Tieto metódy môžu byť cenné pre opravy a dokončovacie práce, ale stávajú sa menej účinnými, keď sa veľké voľné plochy musia presne zhodovať s detailným CAD modelom naprieč niekoľkými čepeľami.
3-osové vs. 5-Osové CNC obrábanie
3-osové CNC stroje sú efektívne pre čelné plochy nábojov, prístupné otvory, vŕtanie a vybrané prvky čepelí. Často sú ekonomické, keď nástroj dokáže dosiahnuť na požadované povrchy bez nadmerného premiestňovania.
5-osové CNC stroje poskytujú dodatočnú kontrolu nad orientáciou nástroja. Vďaka tomu sú obzvlášť užitočné pre skrútené čepele, zakrivené prechody koreňov a oblasti, kde náboj alebo susedné čepele obmedzujú prístup k nástroju.
5-osové CNC obrábanie automaticky nezaručuje lepšiu presnosť. Kalibrácia nástroja, dynamika stroja, upínanie, interpolácia a programovanie CAM stále určujú, či proces dokáže reprodukovať požadovanú geometriu.
| Metóda | Hlavná sila | Hlavné obmedzenie | Vhodná práca |
| Manuálne dokončovanie | Lokalizovaná korekcia | Konzistencia závislá od operátora | Oprava a finálne nastavenie |
| 3-osý CNC | Efektívna jednoduchá geometria | Obmedzená orientácia nástroja | Centrá a funkcie prístupnosti |
| Indexovaný viacosový CNC | Viaceré kontrolované orientácie | Obmedzená nepretržitá reorientácia | Vybrané oblasti čepele |
| Simultánny 5-osový CNC | Kontinuálna orientácia nástroja | Väčšia programovacia zložitosť | Komplexné povrchy čepelí |
Ako vybrať správnu metódu obrábania?
Metóda obrábania by sa mala zvoliť podľa geometrie čepele, prístupnosti, rozmerových požiadaviek a objemu výroby. Jednoduché prvky hriadeľa nemusia nevyhnutne vyžadovať 5-osové zariadenie.
V prípade zložitej čepele by inžinieri mali preskúmať dosah nástroja, presah susedných čepelí, požiadavky na povrchovú úpravu a počet potrebných nastavení.
Efektívny proces môže kombinovať sústruženie náboja, 3-osové obrábanie prístupných prvkov a 5-osové dokončovanie lopatiek. Tento prístup môže skrátiť zbytočný čas obrábania a zároveň zachovať presnosť kritických povrchov.
Ako sa vrtule obrábajú na CNC strojoch?
Vrtule sú obrábané CNC strojmi prostredníctvom prípravy CAD/CAM, polohovania obrobku, obrábania nábojov, hrubovania lopatiek, obrábania koreňov a hrán, presného dokončovania a kontroly rozmerov. Postupnosť operácií je navrhnutá tak, aby sa zachovali presné referencie a zabránilo sa deformácii pri odoberaní materiálu z obrobku.
Pri obrábaní lodných vrtúľ je východiskovým materiálom často odliatok s výrazným prídavkom. Plán obrábania musí preto zohľadňovať konečnú geometriu aj stav vstupného dielu.
CAD/CAM programovanie a plánovanie dráhy nástroja
Programovanie CAD/CAM prevádza trojrozmernú geometriu vrtule na dráhy obrábacieho stroja. Presné modely musia definovať tlakovú plochu, spätný sací otvor, korene lopatiek, hrany a montážne rozhrania.
Plánovanie dráhy nástroja určuje smer rezu, záber nástroja, krok, prídavok na obrábanie a orientáciu nástroja. Pri 5-osových operáciách musí systém CAM zohľadniť aj držiak nástroja, obmedzenia stroja a možné kolizie so susednými čepeľami.
Simulácia je nevyhnutná na kontrolu kolízií, prejazdu a oblastí s neobrezaným materiálom. Najvhodnejšia dráha nástroja sa riadi skutočným povrchom a požiadavkami stroja, a nie predpokladom, že jeden univerzálny smer rezania je ideálny pre každú vrtuľu.
Upínanie obrobku a nastavenie vrtule
Nastavenie vrtule určuje vzťah medzi obrobkom, súradnicami stroja a konštrukčnými údajmi. Os náboja a vybrané referenčné plochy sa bežne používajú na vytvorenie konzistentného súradnicového systému obrábania.
Upínacie prípravky musia bezpečne držať obrobok a zároveň umožňovať reznému nástroju prístup k požadovaným povrchom. Veľké vrtule predstavujú ďalšie výzvy kvôli ich hmotnosti, rozpätiu lopatiek a obmedzeným bodom opory.
Pred obrábaním by mali inžinieri skontrolovať stabilitu upnutia, vôľu obrobku, pohyb stroja a interferenciu upínacích prípravkov. Nastavenie, ktoré je presné v stacionárnom stave, musí zostať stabilné aj pri rezných silách.
Obrábanie náboja a otvoru vrtule
Obrábanie nábojov bežne zahŕňa čelné obrábanie, sústruženie, vŕtanie, kužeľové obrábanie a prípravu drážok pre kliny alebo iných montážnych prvkov. Správne operácie závisia od konštrukcie vrtule.
Stanovenie presných referenčných plôch náboja je dôležité, pretože tieto vlastnosti ovplyvňujú následné nastavenie a vzťah medzi vrtuľou a jej hriadeľom.
V prípade rozhraní s kľúčom alebo bez kľúča musia rozmery zodpovedať skutočnej špecifikácii montáže. Geometria otvoru, kontaktná plocha, zarovnanie a usporiadanie upevnenia by sa nemali predpokladať z generického návrhu vrtule.
Hrubé obrábanie čela a chrbta čepele
Hrubé obrábanie čepele odstraňuje prebytočný materiál z prítlačných a sacích plôch a zároveň zachováva dostatok materiálu na konečnú úpravu. Veľké odliatky z námorných lodí môžu vyžadovať značné hrubé obrábanie predtým, ako profily čepele dosiahnu svoj konečný tvar.
Obrábanie oboch strán musí byť starostlivo naplánované, pretože odstránenie materiálu mení lokálnu tuhosť a môže ovplyvniť stabilitu obrobku.
Vyvážená stratégia hrubovania znižuje ťažké lokálne rezy a zachováva podopretie tam, kde je to potrebné. Medziľahlé kontroly môžu identifikovať neočakávané odchýlky materiálu, chyby odliatku alebo geometriu, ktorá si vyžaduje úpravu pred dokončením.
Obrábanie koreňa čepele, nábežnej hrany a zadnej hrany
Koreň čepele spája čepeľ s nábojom a často obsahuje zložité zaoblenia. Tieto prechody sa ťažko obrábajú, pretože dostupný priestor nástroja môže byť obmedzený susednými plochami.
Nábehové a zadné hrany si tiež vyžadujú kontrolované obrábanie. Ich konečné tvary musia zodpovedať schválenej geometrii čepele bez toho, aby zanechali nežiaduce otrepy, ploché hrany alebo nadmerné odstránenie materiálu.
V závislosti od zakrivenia a prístupu sa môžu použiť guľové a iné vhodné frézovacie nástroje. Stratégie rezania by sa mali vyhýbať prudkým pohybom nástroja, kolíziám a nadmernému reznému zaťaženiu v blízkosti tenkých hrán.
5-Dokončovanie a optimalizácia povrchu osových čepelí
Na vytvorenie finálnej voľnej geometrie s kontrolovanou orientáciou nástroja sa používa 5-osové dokončovanie čepele. Správne umiestnenie nástroja môže zlepšiť prístup, udržať vhodný kontakt pri reze a znížiť zbytočné stopy po obrábaní.
Medzi parametre dokončovania patrí priemer frézy, sklon nástroja, krok, posuv a zostávajúci materiál. Frézovanie s guľôčkovým čelom môže byť vhodné pre zakrivené oblasti, zatiaľ čo iné typy nástrojov môžu zlepšiť efektivitu tam, kde to geometria povrchu umožňuje.
Optimalizácia povrchu by sa mala overovať skôr meraním než len vizuálnym vzhľadom. Hotová čepeľ musí spĺňať špecifikované požiadavky na profil, hrúbku, rozstup a povrch bez nadmerného leštenia, ktoré by zmenilo zamýšľaný tvar.
Aké sú hlavné výzvy pri obrábaní vrtúľ?
Hlavnými výzvami pri obrábaní vrtúľ sú zložité voľné tvary povrchov, obmedzený prístup k nástrojom, vychýlenie tenkých listov, vibrácie, chyby stúpania a povrchové defekty. Tieto problémy vyžadujú vhodné možnosti stroja, stabilné upínacie prípravky, presné dráhy nástrojov a kontrolu počas celého výrobného procesu.
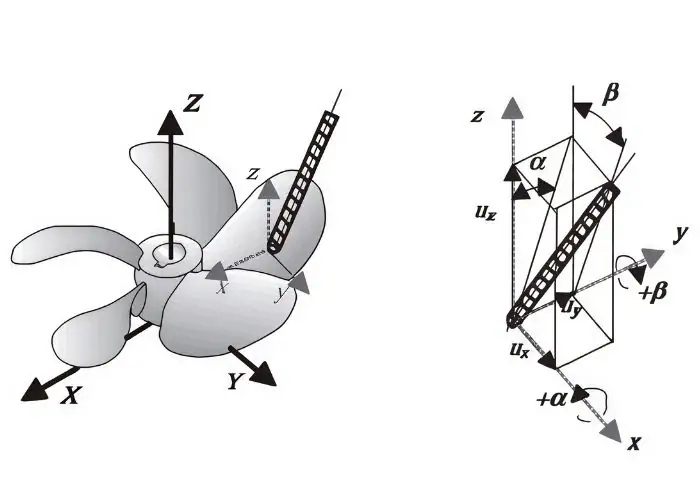
Zložité zakrivené povrchy a prístupnosť nástrojov
Vrtuľové listy sa neustále menia v zakrivení, skrútení a hrúbke prierezu. Tieto voľné tvary je ťažké efektívne obrábať s pevnou orientáciou nástroja.
Náboj, susedné čepele a prechody koreňov čepelí môžu obmedzovať prístup. Dráha nástroja, ktorá dosiahne vonkajšiu čepeľ, sa môže pri približovaní ku koreňu čepele zraziť s obrobkom alebo upínacím prípravkom.
5-osové polohovanie a simulácia kolízií pomáhajú riešiť tieto problémy. Pred uvoľnením operácie je však potrebné spoločne skontrolovať pohyb stroja, vôľu vretena, dĺžku nástroja a konštrukciu upínacieho prípravku.
Priehyb tenkého kotúča a vibrácie pri obrábaní
Tenké listy vrtule sa môžu pri rezných silách vychýliť, najmä v blízkosti špičky alebo iných nepodopretých oblastí. Nadmerné vychýlenie môže spôsobiť zmeny hrúbky, chvenie alebo chyby profilu.
Problém sa zhoršuje s odoberaním materiálu a znižovaním tuhosti kotúča. Ťažké dokončovacie rezy môžu preto viesť k nekonzistentným výsledkom, a to aj v prípade, že samotný stroj je presný.
Inžinieri môžu toto riziko kontrolovať znížením rezných síl, úpravou dráh nástrojov, zachovaním dočasnej podopretia v prípade potreby a výberom vhodných parametrov dokončovania. Kontrola by mala potvrdiť, že sa čepeľ po odstránení obrábacieho zaťaženia vráti do požadovanej geometrie.
Presnosť sklonu čepele a konzistencia profilu
Presnosť sklonu vyžaduje, aby hotové časti čepele reprodukovali špecifikované uhlové a geometrické vzťahy. Chyby môžu vzniknúť z údajov CAD/CAM, zarovnania nastavenia, vychýlenia nástroja alebo nesprávneho odoberania materiálu.
Rovnako dôležitá je aj konzistencia medzi lopatkami. Rozdiely v tvare prierezu, hrúbke alebo rozstupe môžu ovplyvniť rozloženie zaťaženia a môžu prispieť k vibráciám alebo nevyváženým prevádzkovým podmienkam.
Výrobcovia by mali používať definované polomery merania a referenčné hodnoty. Porovnanie skutočných meraní so schváleným návrhom poskytuje spoľahlivejšie hodnotenie ako kontrola iba celkového vzhľadu čepele.
Povrchová úprava a chyby obrábania
Povrchová úprava ovplyvňuje kvalitu okraja čepele a môže ovplyvniť správanie sa pri prúdení kvapaliny. Stopy po nástroji, vlnitosť, otrepy a lokálne poškodenie povrchu môžu tiež odhaliť nestabilitu obrábania.
Medzi typické príčiny patrí nevhodný ústupový bod, opotrebovanie nástroja, vibrácie, zlá orientácia nástroja a nekonzistentné rezné sily. Povrchové chyby sa môžu obzvlášť ťažko korigovať v blízkosti tenkých hrán a zakrivených prechodov.
Požiadavky na konečnú úpravu by mali byť špecifikované podľa aplikácie. Nadmerné leštenie nie je vždy prospešné, ak mení kritickú hrúbku alebo geometriu hrany.
| Výzva obrábania | Možný výsledok | Odporúčaná kontrola |
| Komplexné zakrivenie čepele | Odchýlka profilu | Presné dráhy nástrojov CAM |
| Obmedzený prístup k nástrojom | Riziko kolízie | 5-osová simulácia |
| Tenké vychýlenie čepele | Chyba hrúbky | Kontrolované rezné sily |
| Vibrácie a chvenie | Vlnitosť povrchu | Stabilné parametre upínania a rezania |
| Nesprávne zarovnanie náboja | Rotačná chyba | Spoľahlivé obrábacie vzťažné body |
| Nadmerné leštenie | Zmena geometrie | Kontrolovaná konečná úprava a kontrola |
Ako sa overuje presnosť a kvalita obrábania vrtúľ?
Presnosť a kvalita obrábania vrtule sa overuje rozmerovou kontrolou, meraním sklonu, porovnaním profilu lopatiek, posúdením povrchu a špecifikovanými kontrolami vyváženia. Plán kontrol musí zodpovedať konštrukcii vrtule, platným normám a skutočnému rozsahu výrobných prác.
Rozmerová kontrola potvrdzuje geometriu obrobeného komponentu. Vyváženie a hodnotenie prevádzkového výkonu sa zaoberajú dodatočnými požiadavkami a nemali by sa považovať za zameniteľné merania.
Rozmerová kontrola nábojov a profilov lopatiek
Kontrola náboja kontroluje dôležité rozmery, ako je priemer otvoru, geometria kužeľa, zarovnanie čelných plôch a polohy montážnych prvkov. Tieto prvky riadia mechanické uloženie medzi vrtuľou a jej hnacím systémom.
Kontrola lopatiek hodnotí geometriu prierezu, hrúbku, priemer a špecifikované súradnice povrchu. V závislosti od veľkosti a dostupnosti môžu byť vhodné zariadenia zahrnuté súradnicové meracie stroje, optické skenovanie alebo špecializované systémy na meranie vrtúľ.
Výsledky kontroly by mali odkazovať na schválený CAD model alebo výkres. Meracie zariadenia musia mať tiež dostatočnú kapacitu pre špecifikované tolerancie.
Meranie a výpočet sklonu vrtule
Uhol sklonu vrtule je možné vyhodnotiť meraním geometrie definovaných častí lopatiek. Na výpočet geometrického sklonu je možné použiť lokálny uhol sklonu a polomer merania.
Pre špirálovú referenčnú čiaru je vzťah:
P = 2πr × tan(β)
Tu P je geometrický sklon, r je vzdialenosť od osi otáčania a β je lokálny uhol sklonu vzhľadom na rovinu otáčania.
Rovnaký vzorec platí pre idealizovanú lokálnu časť lopatky, ale skutočná kontrola musí dodržiavať špecifikovanú referenčnú geometriu a postup merania. V prípade lodných vrtúľ sa sklon môže vyhodnotiť v niekoľkých radiálnych polohách, a nie odvodiť z jedného bodu.
Kontrola kvality povrchu a geometrie čepele
Povrchová kontrola kontroluje drsnosť, stopy po nástrojoch, otrepy, vlnitosť a lokálne poškodenia. Geometrická kontrola overuje, či hotová čepeľ zodpovedá zamýšľanému trojrozmernému tvaru.
Povrch s nízkou nameranou drsnosťou môže mať stále nesprávny profil. Preto sa drsnosť povrchu a geometrická presnosť musia kontrolovať ako samostatné vlastnosti.
Pre príslušné lodné vrtule norma ISO 484 stanovuje požiadavky na výrobné tolerancie týkajúce sa rozstupu, geometrie lopatiek a ďalších charakteristík. Pre každý projekt sa musí potvrdiť príslušný štandardný diel, vydanie a trieda presnosti.
Vyvažovanie vrtule a praktické overenie
Vyvažovanie vrtule vyhodnocuje rozloženie hmotnosti okolo osi otáčania. Statické vyváženie identifikuje určité podmienky nerovnováhy hmotnosti, zatiaľ čo dynamické vyváženie dokáže posúdiť správanie nevyváženosti počas rotácie.
Požiadavky na vyváženie závisia od veľkosti vrtule, prevádzkovej rýchlosti, konfigurácie zostavy a príslušnej špecifikácie. Rozmerovo presná lopatka nie je automaticky vyvážená.
Praktické overenie môže zahŕňať aj kontroly montáže, merania hádzania, vibračné skúšky alebo výkonnostné skúšky. Tieto činnosti by mali vykonávať vhodne vybavení odborníci v prípade potreby a sú oddelené od bežnej CNC rozmerovej kontroly.
Čo ovplyvňuje náklady na obrábanie vrtule a výber dodávateľa?
Cena obrábania vrtule závisí hlavne od materiálu, veľkosti vrtule, geometrie lopatiek, času obrábania, požiadaviek na tolerancie, rozsahu kontroly a množstva výroby. Výber dodávateľa by sa mal zamerať na preukázanú schopnosť požadovaného komponentu, a nie len na špecifikácie stroja alebo cenovú ponuku.
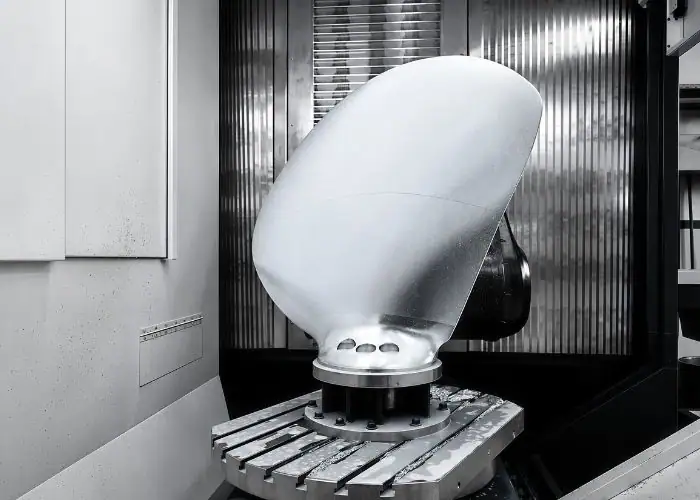
Najnižšia cena obrábania nemusí zahŕňať komplexnú kontrolu, dokončovanie, prípravu na nastavenie ani špecializovanú manipuláciu. Tieto rozdiely by sa mali zohľadniť pri hodnotení výrobného návrhu.
Materiál, zložitosť čepele a čas obrábania
Cena materiálu závisí od typu zliatiny, veľkosti suroviny, dostupnosti a množstva odstráneného materiálu. Veľké odliatky a komponenty z plných sochorov môžu mať veľmi odlišné štruktúry výrobných nákladov.
Zložitosť čepele tiež ovplyvňuje programovanie a čas stroja. Hlboké prechody koreňov, obmedzený prístup k nástrojom a požiadavky na jemné dokončovanie vo všeobecnosti zvyšujú počet operácií.
Opotrebenie nástrojov, príprava upínacích prípravkov a kapacita stroja môžu ovplyvniť konečnú cenu. Malá presná vrtuľa a veľký lodný odliatok by sa nemali hodnotiť s použitím rovnakých predpokladov obrábania.
Požiadavky na toleranciu, kontrolu a výrobu
Prísne tolerancie zvyšujú náročnosť výroby, keď si vyžadujú dodatočné dokončovacie prechody, kontrolované nastavenia alebo podrobnejšiu kontrolu.
Náklady na kontrolu sa líšia v závislosti od veľkosti komponentu, hustoty merania, požiadaviek na vybavenie a dokumentácie. Špecializované meranie a vyvažovanie lopatiek sú samostatné služby, ktoré si môžu vyžadovať samostatné plánovanie.
Prototypy, náhradné diely a výrobné dávky majú tiež odlišné štruktúry nákladov. Opakovaná výroba môže rozdeliť náklady na programovanie a prípravky medzi viac komponentov, ale iba vtedy, ak návrh a proces zostanú stabilné.
CNC obrábacie možnosti a hodnotenie dodávateľov
Vhodný dodávateľ by mal rozumieť komplexnému obrábaniu povrchov, správaniu materiálu, upínaniu obrobkov a meraniu kritických mechanických vlastností. Relevantné výrobné skúsenosti sú užitočnejšie ako všeobecné tvrdenie o vysokej presnosti.
Pri zákazkovom obrábaní listov vrtule by kupujúci mali zvážiť veľkosť stroja, konfiguráciu osí, možnosti CAM, maximálnu hmotnosť obrobku a kontrolné zariadenie. Veľké lodné vrtule môžu vyžadovať špecializované zariadenia nad rámec bežnej kapacity presnej dielne.
Hodnotenie dodávateľov by malo rozlišovať medzi CNC obrábaním a odlievaním, vyvažovaním, hydrodynamickým testovaním a námornou certifikáciou. Spoľahlivý výrobný plán jasne definuje, ktoré operácie sa vykonávajú interne a ktoré vyžadujú kvalifikovanú externú podporu.
Často kladené otázky
Dá sa vrtuľa vyrobiť na CNC obrábaní z pevného kovu namiesto odliatku?
Áno. Malé alebo špecializované vrtule je možné obrábať z plného kovu, najmä pre prototypy alebo malosériovú výrobu. Napríklad obrábanie listu s celkovým priemerom 80 mm môže zabrániť počiatočným nákladom na špeciálny odliatok. Obrábanie plného materiálu však odoberá viac materiálu a môže vyžadovať dlhší čas obrábania. Väčšie lodné vrtule sú často ekonomickejšie na výrobu z odliatkov s vhodným prídavkom na obrábanie. Vhodnosť materiálu a konštrukčné vlastnosti je stále potrebné overiť.
Aký prídavok na obrábanie by mal byť ponechaný na liste vrtule?
Prídavok na konečnú úpravu závisí od materiálu, veľkosti lopatky, presnosti odliatku, priemeru nástroja a tuhosti upínacieho prípravku. Neexistuje žiadna spoľahlivá univerzálna hodnota pre každú vrtuľu. Napríklad malý prototyp môže použiť konečnú prídavku niekoľkých desatín milimetra, zatiaľ čo veľký odliatok môže vyžadovať inú stratégiu hrubovania a konečnej úpravy. Prídavok by mal byť dostatočný na odstránenie predchádzajúcich stôp nástroja a geometrických chýb bez vytvorenia zbytočnej reznej sily alebo vychýlenia lopatky.
Dá sa poškodená vrtuľa po oprave opätovne opracovať?
Áno, niektoré poškodené vrtule je možné po schválenej oprave opätovne opracovať za predpokladu, že zostane zachovaná dostatočná materiálová a štrukturálna integrita. Bežné práce môžu zahŕňať obnovu otvorov pre skrutky, montážnych plôch alebo lokalizovanej geometrie lopatiek. Postup opravy musí zohľadňovať pôvodnú zliatinu, miesto poškodenia a akékoľvek zmeny súvisiace so zváraním alebo teplom. Po opracovaní si opravená oblasť vyžaduje kontrolu rozmerov a akékoľvek ďalšie kontroly špecifikované opravárenským orgánom. V prípade závažného poškodenia môže byť výmena bezpečnejšia ako ďalšie odstraňovanie materiálu.
Zvyšuje hladší chod vrtuľových listov vždy účinnosť?
Nie. Hladší povrch nezaručuje vyššiu účinnosť, ak je rozstup čepele, profil, hrúbka alebo geometria hrany nesprávna. Drsnosť povrchu je len jednou časťou konštrukcie. Napríklad leštenie môže znížiť hodnotu Ra z 1.6 µm na 0.8 µm, ale odstránenie príliš veľkého množstva materiálu v blízkosti tenkej hrany môže spôsobiť závažnejšiu geometrickú chybu. Správnym cieľom je splniť schválené požiadavky na povrch a rozmery, nie dosiahnuť čo najnižšiu drsnosť.
Záver
Obrábanie vrtule vyžaduje starostlivú kontrolu geometrie lopatiek, správania materiálu, dráh nástrojov a rozmerovej presnosti. CNC sústruženie a frézovanie dokáže vytvoriť presné prvky náboja, zatiaľ čo viacosové obrábanie zlepšuje prístup ku zložitým povrchom lopatiek a prechodom koreňov. Úspešná výroba závisí od stabilného upnutia obrobku, vhodných stratégií hrubovania a dokončovania a kontroly rozstupu, profilu, hrúbky a kvality povrchu. Inžinieri by mali pri výbere dodávateľa oddeliť obrábacie schopnosti od špecializovaného vyvažovania a overovania prevádzkového výkonu.
V spoločnosti TiRapid poskytujeme presné CNC obrábanie a výrobné služby pre zákazkové komponenty vrtúľ, hriadele, náboje a zložité mechanické diely. Naše CNC frézovanie, sústruženie, viacosové obrábanie a kontrola rozmerov podporujú presnú výrobu prototypov a sériových komponentov.















