
Čo Is Zapnutie
Sústruženie je proces rezania otáčaním obrobku a posunom nástroja vzhľadom naň. Je vhodný pre všetky symetrické rotujúce súčiastky. Od lekárskych mikroihiel s priemerom 0.5 mm až po priemyselné objímky s priemerom 500 mm, zvládol som celý proces od hrubého obrábania až po jemné obrábanie sústružením.
Podľa štatistík viac ako 65 % kovových dielov v našej dielni prechádza aspoň jedným sústružením.
Prečo je to také bežné? Pretože sústruženie je nielen efektívne, ale dokáže stabilne dosiahnuť aj rozmerovú toleranciu ±0.01 mm alebo dokonca ±0.005 mm. So správnymi nástrojmi a programovacími stratégiami dokáže regulovať drsnosť povrchu Ra < 0.8 μm, čo spĺňa potreby vysoko kvalitných odvetví, ako je letectvo, medicína a optika. Aby ste skutočne zvládli sústruženie, musíte začať so štyrmi základnými článkami: upnutie obrobku, inštalácia nástroja, kontrola rezania a kontrola kvality. Dovoľte mi, aby som si ich rozobral jeden po druhom.
Obrobok Clampové osvetlenie
Prvým krokom sústruženia je pevné upevnenie surového materiálu na obrábacom stroji. Bežne používané metódy upnutia sú trojčeľusťové skľučovadlo, štvorčeľusťové skľučovadlo, hydraulické upínanie alebo pružinové klieštiny. Konkrétna voľba závisí od veľkosti materiálu, tvaru a požiadaviek na presnosť spracovania. Napríklad pri spracovaní tenkostenných puzdier z nehrdzavejúcej ocele uprednostňujem použitie prispôsobeného mäkkočeľusťového skľučovadla s podperou koníka, aby sa zabránilo deformácii upnutia. Ak excentricita upnutia presiahne 0.01 mm, priamo to ovplyvní konečnú presnosť spracovania.
Nástroj Iinštalácia
Sústružnícke nástroje sa zhruba delia na vonkajšie sústružnícke nástroje, vnútorné sústružnícke nástroje, drážkovacie nástroje a závitovacie nástroje. Zvyčajne ich kombinujem podľa charakteristík súčiastok a odolnosti nástrojov voči opotrebovaniu. Výška hrotu nástroja musí byť počas inštalácie presne zarovnaná so stredom obrobku, inak dôjde k chybám kužeľovitosti alebo zlomeniu hrany nástroja. Na presné nastavenie súradnicového systému nástroja používame nástroj na nastavenie nástroja a na opakované overenie kalibračnej tyče každý nástroj dokáže presne rezať do dráhy obrábania.
výstrižok Ppražiť
V skutočnom procese rezania sú tri hlavné parametre otáčky vretena, rýchlosť posuvu a hĺbka rezu. Napríklad pri sústružení dielov z hliníkových zliatin používam vysokorýchlostné vreteno s viac ako 3000 ot./min. na zlepšenie kvality povrchu; zatiaľ čo obrábanie titánových zliatin vyžaduje zníženie otáčok a reguláciu rýchlosti posuvu medzi 0.05 – 0.1 mm/ot., aby sa zabránilo akumulácii tepla a spáleniu nástroja. Aby som sa vyhol vibráciám, v hrubovacej fáze často používam nástroje s negatívnym uhlom čela na zlepšenie tuhosti a v dokončovacej fáze volím nástroje s kladným uhlom čela na zlepšenie konečnej úpravy.
Kvalita Inspekcia And Pvýchod -Processing
Po sústružení každý diel prechádza do fázy kontroly kvality. Na kontrolu rozmerov a povrchu používame prevažne posuvné meradlá, mikrometre, súradnicové meracie stroje CMM a drsnomery. Pri dieloch s kľúčovými rozmerovými toleranciami menšími ako ±0.01 mm vykonám 100 % kontrolu a budem viesť záznamy. Niektoré vysoko náročné obrobky vyžadujú aj následné leštenie, odhrotovanie alebo tepelné spracovanie, aby sa dosiahli konečné funkčné a vzhľadové štandardy.
Toto je moje základné chápanie technológie sústruženia. Každý zdanlivo jednoduchý rez v skutočnosti obsahuje vysoký stupeň kontroly nad upínaním, nástrojmi, parametrami a testovaním. Ak chcete dosiahnuť maximum v sústružení, nestačí len pochopiť princípy, ale musíte tiež neustále optimalizovať každý detail v praxi.
20 bežných typov Of Sústružnícke operácie
V projektoch CNC obrábania, na ktorých som sa podieľal, viac ako 70 % rotujúcich súčiastok vyžaduje kombináciu viacerých sústružníckych operácií na dosiahnutie cieľového tvaru a funkcie. Možno si myslíte, že „sústruženie“ je len vyrezanie vonkajšieho kruhu alebo vŕtanie otvoru, ale v skutočnosti sú operácie v tejto oblasti oveľa viac. Podľa našich štatistík o obrábaní za posledné tri roky zahŕňa každý presný hriadeľový diel v priemere najmenej 6 rôznych sústružníckych operácií . Každá operácia – či už ide o hrubovanie, zrážanie hrán, kužeľové sústruženie alebo závitovanie, vrúbkovanie, drážkovanie – má špecifické obrábacie účely a technické požiadavky.
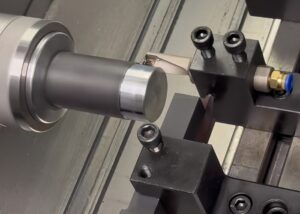
Napríklad stupňovité sústruženie dokáže rýchlo vytvoriť štrukturálne stupne; kužeľové sústruženie je vhodné pre kužeľové uloženie; a sústruženie závitov musí zodpovedať štandardným profilom zubov a stupňom tolerancie. Raz som sa stretol so zložitým dielom zdravotníckej pomôcky, ktorý používal 10 sústružníckych podoperácií v jednom programe, zahŕňajúc kontrolu tolerancií, povrchovú úpravu a porovnávanie pevnosti, a každý krok sa nemohol pokaziť. Aby sme efektívne reagovali na tieto rozmanité potreby, budeme počas programovania CAM presne volať zodpovedajúcu dráhu nástroja a stratégiu na základe funkčnej štruktúry dielu.
Nasleduje klasifikácia 20 typov sústružníckych operácií, ktoré najčastejšie používam v každodennom spracovaní. Môžete ju chápať ako „knižnicu základnej gramatiky“ CNC sústružníckych operácií – zvládnite ich a zvládnete aj jazyk sústruženia:
všeobecný Turovanie
Pri každodennom obrábaní je bežné sústruženie takmer jednou z najbežnejších základných operácií, ktoré používam. Či už ide o obrábanie hriadeľov, puzdier alebo prírub, je to východiskový bod. Podstatou sústruženia je dosiahnutie požadovaného rozmeru vonkajšieho kruhu alebo vnútorného otvoru otáčaním obrobku a podávaním nástroja s jednou hranou pozdĺž priamky. 3-osové a 5-osové CNC sústruhy bežne používané v našej dielni dokážu v každodennej prevádzke regulovať presnosť na ±0.005 mm.
Zvláštnu pozornosť venujeme výberu nástroja a optimalizácii parametrov rezania. Pri konvenčnom sústružení nastavím reznú rýchlosť (Vc), posuv (f) a hĺbku rezu (ap) podľa tvrdosti materiálu a požiadaviek na kvalitu povrchu dielu. Napríklad pri obrábaní vonkajšieho kruhu z nehrdzavejúcej ocele 304 je odporúčaná rezná rýchlosť 80 – 120 m/min a posuv sa reguluje na 0.15 – 0.25 mm/ot., aby sa zabezpečila povrchová úprava pod Ra 1.6.
Všeobecné sústruženie nie je vhodné len na hrubovanie, ale aj na dokončovanie – kľúčom je zvoliť správny polomer hrotu nástroja a uhol nábehu.
Krok Turovanie
Keď sa stretávam s hriadeľovými časťami s postupne sa meniacimi priemermi, ako sú hriadele motorov alebo ojnice lekárskych kĺbov, ideálnym riešením je stupňovité sústruženie. Upravuje radiálnu hĺbku rezu nástroja po sekciách, aby obrobok mal viacero rôznych stupňovitých priemerov.
Tento proces vyžaduje extrémne vysokú presnosť polohovania posuvu a opakovateľnosti. Zvyčajne používam CNC sústruh s digitálnou podporou koníka, aby som zabezpečil plynulý a bez vibrácií prechod medzi rôznymi krokmi. Napríklad pre trojkrokovú os Φ30-Φ20-Φ10, ak je konštrukčná tolerancia ±0.01 mm, zvolíme režim riadenia ako programovanie absolútnych súradníc a po každej výmene nástroja použijeme súradnicový merací stroj na opätovné meranie rozmerov, aby sme zabezpečili, že presnosť rozdielu krokov je v rozmedzí ±0.005 mm.
Okrem toho sa stupňovité sústruženie bežne používa aj v procese predbežnej prípravy dielov s viacerými priemermi, ako sú prevodové hriadele a piestne tyče.
kužeľ Turovanie
Pri obrábaní šikmých dielov, ako sú napríklad kolíky na umiestnenie foriem, hriadele kužeľových ozubených kolies a konektory pre lekárske vstrekovanie, je pre mňa sústruženie kužeľov nevyhnutnou zručnosťou. Zvyčajne to dosahujeme dvoma spôsobmi: jedným je nastavenie uhla držiaka nástroja a druhým je použitie programovania na nastavenie synchrónnej zmeny súradníc XZ. Na CNC sústruhoch uprednostňujem druhý spôsob, pretože dokáže lepšie kontrolovať sklon kužeľa a rozmerovú toleranciu.
Ako príklad vezmeme konštrukciu s dĺžkou 60 mm a kužeľovitým tvarom postupne sa meniacim od Φ20 do Φ10. Na dosiahnutie rozmerovej tolerancie ±0.01 mm zvyčajne používame inštrukciu lineárnej interpolácie G01 s výpočtom sklonu a kombinujeme ju s presným sústružníckym nástrojom pre pomalé rezanie, aby sme riadili posuv v rozmedzí 0.05 mm/ot.
Najväčšou výzvou pri sústružení kužeľov je zabrániť vyskočeniu nástroja alebo poškriabaniu povrchu na konci, preto na konci procesu použijem minimálny posuv a obojsmerné sústruženie, aby som eliminoval stopy po nástroji.
úkos Turovanie
Zkosenie sa môže zdať ako malý detail, ale vždy si myslím, že určuje „prvý dojem“ z dielu. Či už ide o mechanické uloženie, montážne pokyny alebo zabránenie otrepom a rezom, zkosenie je mimoriadne dôležité. Najmä pri spracovaní lekárskych dielov, krytov konektorov alebo presných foriem sa so zkosením nemožno zaobchádzať ľahkovážne.
Na operácie skosenia zvyčajne používam štandardné nástroje s uhlom 45° alebo 30° a uhly a rozmery musia presne zodpovedať požiadavkám výkresov. Napríklad rozmerová presnosť skosenia 1×45° je riadená v rozmedzí ±0.05 mm, čo je základná požiadavka. V programe automatizovaného sústruženia pridáme samostatný príkaz G01 na riadenie trajektórie skosenia, aby sa predišlo stopám po chvení alebo zrúteniu uhlov počas rýchleho spracovania.
Ak ide o funkčné skosenie pre letectvo alebo medicínske účely, zabezpečím aj overenie prekrytia uhla skosenia a začiatočného a koncového bodu pomocou súradnicového měřidla (CMM), aby sa zabezpečilo, že v konečnej zostave nedochádza k žiadnym odchýlkam.
obrys Turovanie
Keď čelím zložitým krivkám alebo dielom voľného tvaru, ako sú telesá hriadeľov turbín, ortopedické implantáty alebo diely na mieru, sústruženie kontúr je ideálnou metódou. Umožňuje nástroju sledovať naprogramovanú dráhu, posúvať sa v radiálnom aj axiálnom smere a dosiahnuť plynulé obrábanie akéhokoľvek kontúry.
Hlavná ťažkosť pri sústružení kontúr spočíva v presnosti programovania trajektórie a možnosti interpolácie obrábacieho stroja. Zvyčajne používam interpolačný režim G02/G03 (kruhová interpolácia) alebo G01 s jemným programovaním bodov a korekciou nástroja s presnosťou 0.01 mm na dosiahnutie presnosti kontúry v rozmedzí ±0.02 mm.
Taktiež kombinujeme 3D CAD modelovanie s CAM na automatické generovanie programových dráh, najmä pre obrábanie nepravidelných kontúr na 5-osových multifunkčných strojoch. Dobré sústruženie kontúr nielenže odráža technickú silu, ale tiež výrazne zlepšuje vzhľad a funkciu súčiastok.
Tvár Turovanie
Sústruženie na čelách je jedným z východiskových bodov v mojom obrábaní, najmä pre počiatočnú povrchovú úpravu tyčového materiálu alebo narezaných polotovarov. Či už ide o následné vŕtanie, zrážanie hrán alebo kontrolu súososti, rovná a zvislá čelná plocha je základom všetkého presného obrábania.
V praxi by som na hrubovanie koncov používal sústružnícky nástroj s polomerom hrotu 0.4R, otáčkami vretena 400 – 800 ot./min. a posuvom 0.1 mm/ot. a potom by som použil menší posuv (0.03 mm/ot.), aby som zabezpečil, že drsnosť povrchu dosiahne Ra 0.8 μm alebo menej.
Zároveň používame sústruženie na konci, aby sme zabezpečili konzistentnosť celkovej dĺžky dielov. Najmä pri dávkovom spracovaní budem kontrolovať presnosť pomocou CNC koníka a laserového zariadenia na nastavovanie nástrojov, aby som minimalizoval chyby ľudského zásahu.
Drážkovanie
V mojich obrábacích projektoch je drážkovanie zdanlivo jednoduchá, ale vysoko technická operácia. Či už ide o výrobu drážky pre poistný krúžok, drážku pre O-krúžok alebo obrábanie drážky pre reznú doštičku, presnosť a konečná úprava sú kľúčom k hodnoteniu úrovne remeselného spracovania. Vo všeobecnosti si vyberám špeciálnu drážkovaciu frézu so šírkou 1.0 – 3.0 mm a posuv upravujem podľa hĺbky drážky a materiálu.
Pri nehrdzavejúcej oceli a titáne zvyčajne udržiavam rýchlosť rezania 80 – 120 m/min a používam vnútorné chladenie, aby som zabránil prehriatiu a vyštiepeniu. Pri obrábaní hlbokých drážok tiež podávam vo viacerých krokoch, aby som sa vyhol bočnému ohýbaniu nástroja a udržal dno drážky rovné.
Okrem toho počas procesu drážkovania venujem osobitnú pozornosť spomaleniu vstupných a výstupných bodov nástroja, aby som sa vyhol otrepom alebo osadeniam na okrajoch drážky. Najmä pri spracovaní lekárskych súčiastok musí byť drsnosť drážky kontrolovaná v rozmedzí Ra 1.6 μm, aby sa splnili požiadavky na čistenie a montáž.
Cut Off
Rezanie je najdokončovacejší, ale zároveň aj najrizikovejší krok pri CNC sústružení . Ak sa operácia vykoná nesprávne, nielenže sa poškodí hotový výrobok, ale aj sa nástroj zlomí. Zvyčajne používam špeciálny rezací nástroj so šírkou 2.0 – 3.0 mm a funkciou vnútorného vstrekovania chladiacej kvapaliny alebo oleja, aby sa zabezpečil plynulý odvod triesok a včasné odvádzanie tepla.
Aby sa znížila deformácia zvyškového konca, nastavím rýchlosť rezania na približne 50 % normálnej rýchlosti rezania, napríklad 150 m/min pri spracovaní hliníkovej zliatiny, a nastavím programový segment G04 na pauzu + pomalý ústup, aby sa zvýšila stabilita chvosta.
Špičkové zariadenia dokážu dosiahnuť synchrónne rezanie s nulovými vibráciami vďaka upnutiu v osi alebo v protivretene, s hladkými rezmi a takmer bez následného orezávania. Pre mňa predstavuje vynikajúca technológia rezania dôkladné dokončenie celého procesu spracovania dielov.
Závit Turovanie
Sústruženie závitov kladie vysoké nároky na nástroje, synchronizáciu vretena a návrh programu. Najčastejšie používanou metódou je CNC sústruženie závitov s použitím programovania G76 alebo G32 na riadenie stúpania, hĺbky posuvu a trajektórie odťahu.
Pri obrábaní štandardných metrických závitov (napríklad M10×1.5) zvyčajne nastavujem posuv pri prvom reze na 0.2 mm a potom ho pre každý rez znižujem približne o 20 %. Posledné dva rezy slúžia na čistenie, aby sa zabezpečila presnosť bočnej steny a integrita hornej časti závitu. Otáčky vretena by sa mali počas celého procesu udržiavať konštantné na úrovni 500 – 800 ot./min, aby sa predišlo problémom s „náhodnými zubami“ alebo „nesprávnymi zubami“.
Ak ide o vnútorný závit alebo jemný závit, použijem kalenú reznú doštičku (napríklad s povlakom TiAlN) a systém digitálnej kompenzácie nástroja, aby som zabezpečil, že tolerancia je kontrolovaná na úrovni ISO 6g alebo vyššej. Hoci je závit malý, je to jedna z najnáročnejších štruktúr v celom diele a nemožno ho ignorovať.
vrúbkovanie
Podľa môjho názoru, hoci vrúbkovanie nezahŕňa rezanie, ide o veľmi zručný proces tvárnenia. Používa vrúbkované koleso na vytláčanie pravidelnej siete alebo rovných čiar na povrch obrobku, ktoré sa používajú najmä na zlepšenie priľnavosti alebo dosiahnutie mechanického uloženia.
Typy vrúbkovania, ktoré často spracovávam, sú rovné, diagonálne a kosoštvorcové, ktoré sa často používajú v zdravotníckych pomôckach, rukovätiach nástrojov alebo presných gombíkoch. Rozstup vrúbkovania je zvyčajne regulovaný na 0.5 – 1.2 mm, hĺbka valcovania je približne 0.2 – 0.4 mm a tlak musí byť správne regulovaný, aby sa predišlo chĺpkaniu materiálu alebo praskaniu hrán.
Zvyčajne nastavujem rýchlosť vrúbkovaného kotúča na 100 – 300 ot./min. a zabezpečujem dostatočné chladenie, aby som zabránil lokálnemu prehriatiu a poškriabaniu povrchu. Výsledkom je len vizuálna krása. Stabilný valcovací tlak a vyvážená rýchlosť posuvu sú kľúčom k rovnomernému vrúbkovaniu.
Dvŕtanie
Vŕtanie je jednou z najbežnejších základných operácií v mojom každodennom obrábaní, ale má aj značné technické obmedzenia. Konvenčný priemer vŕtania sa pohybuje od Ø1 mm do Ø30 mm, ale zložité súčiastky, s ktorými sa často stretávam, môžu vyžadovať presnosť priemeru otvoru ±0.05 mm.
Na kontrolu stáčania by som zvolil kombináciu umiestnenia stredového vrtáka + stupňovitého vŕtania predotvoru, najprv by som viedol hlavný vrták tak, aby sa rovnomerne vŕtal, a potom by som postupne rozširoval otvor. Vrtáky z rýchloreznej ocele (HSS) sú vhodné na hliník a plasty, zatiaľ čo vrtáky z kobaltovej zliatiny alebo potiahnutého karbidu sú vhodnejšie na oceľ a nehrdzavejúcu oceľ.
Rýchlosť vŕtania a posuv závisia od materiálu. Napríklad pri spracovaní hliníka zvyčajne nastavujem reznú rýchlosť na 100 – 120 m/min a posuv na 0.1 – 0.2 mm/ot. a používam smerové a prerušované odvádzanie triesok, aby som zabránil nahromadeniu triesok z vrtáka, ktoré by mohlo spôsobiť zlomenie nástroja alebo spálenie stien otvoru.
vystružovanie
Ak hľadáte vysokú presnosť a zrkadlový povrch priemeru otvoru, potom je vystružovanie určite posledným kritickým krokom. V prípade presných lekárskych dielov alebo spojovacích dielov, s ktorými sa zaoberám, môže vystružovanie kontrolovať priemer otvoru v rámci tolerancie H7 (napríklad Ø10±0.015 mm) a dosiahnuť drsnosť povrchu Ra 0.4–0.8 μm.
Zvyčajne používam výstružníky s priamymi alebo špirálovými drážkami, v závislosti od materiálu obrobku a hĺbky otvoru. Napríklad pri vystružovaní nehrdzavejúcej ocele by som použil výstružník s povlakom TiN s rýchlosťou 200 – 300 ot./min. a posuvom 0.05 – 0.1 mm/ot.
Hoci je vystružovanie dokončovací proces, predvŕtanie musí byť na mieste a veľkosť predotvoru musí byť o 0.2 – 0.3 mm menšia ako konečný priemer otvoru, inak nedostatočný prídavok na vystružovanie spôsobí chvenie alebo excentrické opotrebenie. Pred a po vystružovaní zvyčajne vykonávam kontroly veľkosti a sústrednosti, aby som sa uistil, že konečný otvor plne spĺňa požiadavky na montáž.
otvor
V oblasti presného obrábania je vŕtanie len začiatok. Následný proces vyvŕtavania je to, čo skutočne určuje presnosť polohy a povrchovú úpravu otvoru. Najmä pri obrábaní otvorov s veľkým priemerom, hlbokých otvorov alebo koaxiálnych otvorov takmer vždy volím vyvŕtavanie na doladenie geometrických rozmerov.
Priemery vyvŕtavaných otvorov, ktoré zvyčajne spracovávam, sa pohybujú od Ø8 mm do Ø100 mm s presnosťou riadenou vo všeobecnosti v rozmedzí ±0.01 mm a drsnosťou povrchu Ra 0.4 – 0.8 μm. Ak má zákazník vyššie požiadavky, použijem jemný vyvŕtavací nástroj alebo CNC vyvŕtavací nástroj a stratégiu nízkorýchlostného vyvŕtavania s vysokým posuvom, pričom rýchlosť sa udržiava na 150 – 300 ot./min. a rýchlosť posuvu sa reguluje na 0.05 – 0.2 mm/ot.
Pre hlboké otvory s pomerom dĺžky k hĺbke viac ako 5:1 použijem stratégiu stupňovitého predvŕtavania a vybavím ju vnútorným chladiacim systémom, aby som zabránil vychýleniu otvoru v dôsledku tepelnej deformácie alebo zlého odvádzania triesok. Po každom vŕtaní použijem trojrozmerný súradnicový alebo vnútorný priemerový mikrometer na opätovnú kontrolu priemeru a valcovitosti otvoru, aby som sa uistil, že spĺňajú normy.
Tapping
Závit je dušou spojenia a rezanie závitu je kľúčovým krokom k vdýchnutiu života otvoru. V mojej práci v presnej výrobe je tolerancia chyby pri rezaní vnútorného závitu extrémne malá a zlomený závitník môže poškodiť celú súčiastku.
Na rozdiel od tvarovaných závitov je rezanie závitu procesom rezania a bežne sa používa pre kovy, ako je oceľ, nehrdzavejúca oceľ, hliník a titánové zliatiny. Ak vezmeme ako príklad závit M6×1, priemer predvŕtaného otvoru by mal byť kontrolovaný na Ø 5.0 mm a chyba by nemala presiahnuť ± 0.05 mm, inak je riziko zahryznutia alebo vychýlenia okraja závitu počas rezania závitu extrémne vysoké.
Medzi metódy rezania závitov, ktoré bežne používam, patrí ručné rezanie závitov, strojové rezanie závitov a extrúzne rezanie závitov. Extrúzne závitníky sú vhodné najmä pre hliníkové zliatiny a mosadz, čím sa dosahuje vyššia pevnosť a povrchová úprava závitu. Rýchlosť rezania závitu sa reguluje na 100 – 300 ot./min. a spôsob podávania musí byť synchrónny, aby sa predišlo ťahaniu alebo odštiepovaniu.
Okrem toho pri hlbokom závitovaní (hĺbka presahujúca trojnásobok stúpania) používam stupňovité závitovanie alebo dvojité rezanie triesok, aby som zabezpečil plynulý odvod triesok a dlhšiu životnosť závitníka. Po rezaní závitu zvyčajne používam závitový zátkový merací kolík na kontrolu kvality závitu otvor po otvore, aby som sa uistil, že v uložení skrutky nie sú žiadne odchýlky.
výstredný Turovanie
Excentrické sústruženie je nevyhnutná technológia pri obrábaní súčiastok s viacerými rôznymi osami, ako sú excentrické hriadele, vačkové hriadele alebo rotory čerpadiel. Náročnosť tohto procesu spočíva v riadení upínacieho centra.
Na polohovanie zvyčajne používam štvorčeľusťové skľučovadlo s excentrickým vretenom, aby som zabezpečil, že každý segment nekoncentrického vonkajšieho kruhu sa dá presne zarovnať so stredom vretena sústruhu. Pri programovaní musí byť pre každý excentrický segment nastavený nezávislý počiatok a musí sa použiť správa prepínania súradnicových systémov, napríklad G54 a G55.
Napríklad pri konštrukcii s excentricitou 5 mm, pri požiadavke na presnosť ±0.01 mm, môže akákoľvek chyba upnutia spôsobiť rozmerovú odchýlku alebo rotačnú nerovnováhu. Preto musíme po upnutí bod po bode zarovnať s ukazovateľom číselníka a zaznamenať posunutie súradníc, aby sme zabezpečili presnosť a stabilitu každého segmentu sústruženia.
násobok Sdortíků Tvlákno Turovanie
Pri výrobe rýchlo sa otáčajúcich alebo vysokoúčinných dopravných dielov (ako sú matice guľových ventilov, závitovkové dopravníky a uzávery fliaš s liekmi) sú viacchodové závity dôležitou konštrukčnou formou. Tento typ závitu má zvyčajne dva alebo viac východiskových bodov, takže závit sa môže v jednom otočnom cykle posunúť o väčšiu vzdialenosť.
Keď spracovávam tento typ závitu, najprv vypočítam fázový uhol každého počiatočného bodu (napríklad 180° alebo 120°) a potom ho implementujem pomocou polohovania vretena + segmentovaného programu závitu G76. Napríklad pri spracovaní trojchodových závitov M24×3 nastavím tri sady programov na spustenie závitu a po indexovaní vretena prepnem vykonávanie programu.
Parametre rezania je potrebné upraviť podľa materiálu, aby sa predišlo prekrývaniu v oblasti koreňa závitu, najmä pri presných plastových alebo hliníkových dieloch. Aby sa dosiahla presnosť stúpania ±0.03 mm, skontrolujem tiež pomocou zubového meradla a mikroskopu, aby som sa uistil, že tvar zuba, vrchol zuba a koreň zuba sú úplné a jednotné.
špirála Groove Turovanie
Táto operácia sa používa na spracovanie štruktúr, ako sú drážky pre špirálové pružiny, olejové drážky a špirálové kanály pre chladenie. Na dosiahnutie špirálovej dráhy je potrebné súčasne riadiť axiálny posuv a rotáciu obrobku.
Na riadenie v sústružníckom centre zvyčajne používam oblúkovú interpoláciu G03/G02 v kombinácii s výpočtom sklonu. Napríklad pri spracovaní špirálových drážok pre chladenie je rozstup nastavený na 5 mm a hĺbka je riadená na 1 mm. Je potrebné zabezpečiť, aby poloha každej kružnice bola konzistentná bez preskakovania alebo chybného rezania. Táto operácia sa väčšinou používa pre chladiace systémy foriem alebo diely vstrekovacích trysiek.
Nekruhové Cna turné Turovanie
Používa sa na výrobu eliptických, srdcovitých alebo iných nepravidelných rotujúcich dielov, ako sú kompresné komory a srdcovité kolesá v motoroch. Táto operácia zvyčajne vyžaduje synchrónne riadenie vretena (SPM) a vlastnú interpoláciu dráhy.
V spoločnosti TiRapid používame na dosiahnutie tohto typu spracovania kompozitný CNC frézovací stroj, ktorý kombinuje 3D modelovacie dáta s CAM dráhami, aby sa zabezpečila kontrola chyby nekruhového obrysu v rozmedzí ±0.02 mm. Táto operácia sa široko používa v kompresoroch, telesách čerpadiel, konštrukciách prevodov prístrojov atď.
povrch Ttextúra Turovanie
V niektorých špičkových spotrebných elektronických a zdravotníckych zariadeniach zákazníci požadujú diely s vizuálnou dekoráciou alebo funkčnými textúrami na povrchu, ako sú protišmykové línie a ozdobné vzory.
Na dosiahnutie jemných vlnitých textúr používam mikroposuv + špeciálne textúrovacie čepele pri rýchlosti posuvu 0.01 mm, čo sa často používa na gombíky, puzdrá, chirurgické nástroje atď. Hĺbka textúry je kontrolovaná na 0.02 – 0.05 mm a vizuálna konzistencia je obzvlášť dôležitá.
zrkadlo Turovanie
Keď zákazníci požadujú, aby povrch dosiahol maximálnu hladkosť (napríklad Ra < 0.1 μm), použijem diamantové sústružnícke nástroje + ultranízky posuv na sústruženie zrkadiel, ktoré sa často používa pre optické súčiastky, polovodičové substráty a lekárske obaly.
Rýchlosť sústruženia sa zvyčajne musí znížiť na 100 – 200 ot./min, posuv sa reguluje pod 0.005 mm/ot. a na zníženie trenia sa používa chladiaca kvapalina na báze oleja. Po spracovaní často používame interferometre s bielym svetlom na detekciu mikroskopickej povrchovej štruktúry, aby sme sa uistili, že spĺňa štandardy optickej kvality.
Ako To Vyberte si TOperácia odbočovania doprava
V reálnom spracovaní závisí výber sústružníckej operácie od viacerých rozmerov, ako je materiál, presnosť, tolerancia, kvalita povrchu a štruktúra súčiastky. Každá operácia má svoje vlastné použiteľné scenáre.
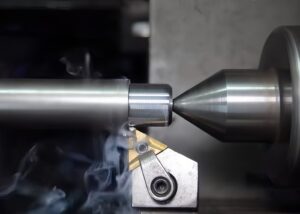
Pomocou nasledujúcej klasifikačnej tabuľky môžem rýchlo určiť, ktorá metóda sústruženia najlepšie vyhovuje aktuálnym potrebám projektu a zabezpečuje najlepšiu rovnováhu medzi efektivitou, kvalitou a nákladmi:
| Klasifikačný rozmer | Základ výberu | Odporúčaný typ akcie |
| Typ materiálu | Hliník, meď a iné mäkké materiály | Všeobecné sústruženie, stupňovité sústruženie, vŕtanie, rezanie závitov |
| Tvrdé materiály ako oceľ, nehrdzavejúca oceľ, titán atď. | Vŕtanie, sústruženie závitov, zrážanie hrán, zapichovanie, upichovanie | |
| Požiadavky na presnosť | ±0.1 mm alebo viac | Všeobecné sústruženie, čelné obrábanie, ryhovanie |
| ±0.01 mm a prísnejšie | Vŕtanie, sústruženie závitov, vystružovanie, sústruženie kužeľov, sústruženie profilov | |
| Drsnosť povrchu | Ra > 1.6 μm (drsný povrch) | Všeobecné sústruženie, čelné sústruženie |
| Ra ≤ 0.8 μm (presný povrch) | Vystružovanie, zrkadlové sústruženie, vŕtanie + dokončovanie, dokončovanie kužeľovitého obrábania | |
| Tvar a štrukturálne vlastnosti | Priemer viacerých sekcií, hriadeľ | Stupňovité sústruženie, zrážanie hrán, zapichovanie |
| Kužeľovitý, nekruhový, voľný tvar povrchu | Sústruženie kužeľov, sústruženie profilov, sústruženie nekruhových profilov, sústruženie špirálových drážok | |
| Vnútorný otvor, hlboký otvor | Vŕtanie, vystružovanie, rezanie závitov | |
| Montážny/pripojovací závit | Sústruženie závitov, rezanie závitov, vrúbkovanie |
Hlavná Evýbavička And TOOLS Rrovný For Turovanie
Pre dosiahnutie efektívneho a stabilného CNC sústruženia je výber obrábacích zariadení a nástrojov veľmi dôležitý. Či už ide o hrubé obrábanie alebo výrobu presných dielov, vždy sa zameriavam na tri základné konfigurácie: telo sústruhu, rezné nástroje a upínacie a pomocné systémy. Tieto zariadenia priamo určujú presnosť obrábania, kvalitu povrchu, účinnosť a stabilitu. Z mojej dlhoročnej výrobnej praxe vyplýva, že rozumná konfigurácia zariadení môže zvýšiť mieru kvalifikácie dielov na viac ako 98 % a skrátiť obrábací cyklus až o 30 %.
Nižšie podrobne vysvetlím použitie a priority výberu rôznych kľúčových zariadení:
Lateista
Sústruh je jadrom celého sústružníckeho systému. Používam hlavne dva typy: bežné CNC sústruhy a kombinované CNC sústružnícke a frézovacie centrá. Pre dávkové štandardné diely, keď je cyklus spracovania vysoký, môže požiadavky splniť 3-osový alebo 4-osový sústruh; pri práci so zložitými konštrukčnými dielmi, ako sú diely, ktoré vykonávajú viacero procesov naraz, uprednostňujem použitie kombinovaného sústružníckeho a frézovacieho zariadenia s osou Y. Naše hlavné modely sú japonský Mazak a domáci Hision s presnosťou opakovaného polohovania až ±0.002 mm, čo je obzvlášť vhodné pre požiadavky na vysokú presnosť zdravotníckych a leteckých výrobkov.
jednoposteľová Edge TOOL
Pri sústružení sú za najdôležitejšie rezné úlohy zodpovedné nástroje s jednou hranou. Rôzne materiály, rôzne tvary a rôzne úrovne presnosti majú prísne požiadavky na materiál a geometrické parametre nástroja. Medzi nástroje, ktoré používam denne, patria:
Karbidové čepele B : vhodné pre vysokopevnostné materiály, ako je nehrdzavejúca oceľ 304 a titánové zliatiny.
Nástroje PCD/CBN : používajú sa na hliník, meď a vysoko tvrdú kalenú oceľ, Ra je možné regulovať pod 0.4 μm.
Systém vymeniteľných držiakov nástrojov : výrazne zlepšuje efektivitu výmeny nástrojov, obzvlášť vhodný pre malé série a viacero druhov objednávok.
Taktiež nastavím hlavný uhol vychýlenia, polomer hrotu nástroja a predĺženie nástroja podľa typu sústruženia (vonkajšia kružnica, čelná plocha, vnútorný otvor, závit atď.), aby som zabezpečil, že počas obrábania nedochádza k chveniu ani zrúteniu hrany.
troch-Jaw Chuck, Tkoľkový stoh, Feeding SYSTÉM And Other Apomocný Devices
Upínací a podperný systém určuje stabilitu obrobku. Trojčeľusťové duté hydraulické skľučovadlo, ktoré často používam, dokáže dosiahnuť presnosť opakovateľnosti upnutia ±0.01 mm, čo je obzvlášť vhodné pre hriadeľové časti s vysokými požiadavkami na súosovosť. Keď dĺžka obrobku presiahne trojnásobok priemeru, zvyčajne používam podperu koníka, aby som zabránil vychýleniu alebo skoku počas obrábania.
Okrem toho je automatický podávač tyčí nástrojom na zlepšenie efektivity hromadnej výroby, ktorý môže výrazne skrátiť čas upnutia a je vhodný pre rôzne modely s priemerom tyčí Ø5-Ø60 mm. Pre veľkoobjemové projekty leteckých alebo lekárskych dielov vybavíme aj protivreteno + automatické zariadenie na príjem materiálu, aby sme dosiahli bezobslužné kontinuálne spracovanie a zvýšili výrobnú kapacitu až o 40 %.
Analýza Of Key CUtting Parameters
Pri sústružení sú rezná rýchlosť, posuv a hĺbka rezu tri základné parametre, ktoré priamo ovplyvňujú efektivitu obrábania, kvalitu povrchu a životnosť nástroja. Pri nastavovaní programu musím tieto parametre vedecky upraviť podľa typu materiálu, metódy obrábania a požiadaviek na presnosť, aby som zabezpečil stabilitu obrábania a konzistenciu produktu.
| Názov parametra | Anglické výrazy | Definícia | Príklady bežných sortimentov (oceľ) | Návrhy na úpravu |
| Rýchlosť rezu | Rýchlosť rezania (Vc) | Relatívna lineárna rýchlosť kontaktného bodu medzi nástrojom a obrobkom v m/min | 80–180 m/min | Tvrdé materiály → nízka rýchlosť, mäkké materiály ako hliníková zliatina → vysoká rýchlosť, vysoké požiadavky na drsnosť povrchu → stredná rýchlosť spracovania |
| posuv | rýchlosť podávania (f) | Vzdialenosť, o ktorú sa nástroj posunie v smere posuvu za otáčku, v mm/ot. | 0.05–0.3 mm/ot | Vysoká drsnosť povrchu → nízky posuv, hrubé obrábanie → vysoký posuv |
| Hĺbka rezu | Hĺbka rezu (ap) | Hĺbka vniknutia nástroja do obrobku pri každom rezaní v mm | 0.2 – 3.0 mm | Väčšiu hodnotu použite pre hrubé obrábanie a menšiu pre jemné obrábanie; dynamicky upravte podľa materiálu a podmienok tuhosti. |
Typy Of Mantény Spoužiteľné For Turovanie
Pri sústružení je výber správnych rezných parametrov kľúčovým krokom pri určovaní kvality výrobku a efektívnosti spracovania. Či už pracujete s vysokopevnostnými titánovými zliatinami alebo mäkkými, ľahko taviteľnými plastmi, existujú jasné technické normy pre rezné rýchlosti, posuvy a hĺbky rezu pre rôzne materiály . Ak parametre nie sú správne nastavené, nielenže drsnosť povrchu prekročí normu a veľkosť sa stane nekontrolovateľnou, ale aj zvýši opotrebovanie nástroja a dokonca poškodí zariadenie.
Tabuľka odporúčaných parametrov sústruženia kovových materiálov
| Typ materiálu | Rezná rýchlosť Vc (m/min) | Posuv f (mm/ot.) | Hĺbka rezu ap (mm) | Návrhy na spracovanie |
| Hliníková zliatina | 200-400 | 0.15-0.35 | 0.5-3.0 | Mäkký materiál, hladký odvod triesok, vhodný pre vysokorýchlostné hrubovanie a hladké dokončovanie povrchu |
| Uhlíková oceľ | 100-180 | 0.1-0.3 | 0.5-2.0 | Pri bežných materiáloch venujte pozornosť opotrebovaniu nástroja a regulácii chladenia |
| Šperky z chirurgickej ocele | 60-120 | 0.08-0.2 | 0.3-1.5 | Silné kalenie vyžaduje použitie ostrých nástrojov a nižších rýchlostí na kontrolu nárastu teploty. |
| Zliatina titánu | 30-70 | 0.05-0.15 | 0.2-1.0 | Ťažko obrábateľné materiály, vyžadujúce malú hĺbku rezu + silný chladiaci systém, ktorý zabraňuje zlomeniu nástroja |
Odporúčaná Turovanie Parameters For Plastics And Copak Mantény
| Typ materiálu | Rezná rýchlosť Vc (m/min) | Posuv f (mm/ot.) | Hĺbka rezu ap (mm) | Návrhy na spracovanie |
| ABS,POM | 150-250 | 0.2-0.4 | 0.5-3.0 | Dobrý rezný výkon, jednoduché odstraňovanie triesok, používajte ostré nástroje, aby ste predišli taveniu hrán |
| Nylon (PA) | 100-200 | 0.2-0.35 | 0.5-2.5 | Ľahko sa deformuje, vyžaduje sa dostatočné chladenie a rezerva |
| PTFE, PEEK | 80-150 | 0.1-0.25 | 0.3-1.5 | Materiál s nízkou tuhosťou, ľahko sa otrepáva, vyžaduje si nízkorýchlostné dokončovanie |
| Kompozitné materiály z uhlíkových vlákien/sklenených vlákien | 50-100 | 0.05-0.15 | 0.2-0.8 | V prípade veľkého opotrebenia sa odporúčajú diamantové nástroje a povrchová vrstva sa väčšinou opracováva metódou „polodokončovacie sústruženie + brúsenie“. |
výhody And Limitácia Of Turovanie Technology
Podľa mojich dlhoročných praktických skúseností s obrábaním bola technológia sústruženia vždy jednou z najdôležitejších a najpoužívanejších technológií v presnej výrobe. Jej výhodou je, že dokáže rýchlo dosiahnuť ciele spracovania s vysokou presnosťou a vysokou opakovateľnosťou. Sústruženie však nie je všeliekom . Je vhodnejšie pre rotačné konštrukcie karosérií, ale je bezmocné pre špeciálne tvarované diely alebo veľké ploché diely. Zároveň kontinuálny proces rezania spôsobuje rýchle opotrebovanie nástroja a počas obrábania vzniká viac kovových triesok, čo tiež znamená nízku mieru využitia materiálu. Pochopenie týchto výhod a obmedzení nám môže pomôcť pri vedeckejšom výbere sústruženia alebo iných alternatívnych procesov pri navrhovaní a formulovaní procesov.
Nasleduje porovnávacia tabuľka výhod a nevýhod sústružníckych procesov:
| projekt | výhody | Obmedzenia |
| Presnosť spracovania | Do ±0.005 mm, vhodné pre požiadavky na vysokú presnosť | Obmedzená podpora pre nerotačné štruktúry |
| Efektívnosť spracovania | CNC systém + automatická výmena nástrojov, umožňuje realizovať dávkové kontinuálne spracovanie | Nástroj sa rýchlo opotrebuje a je potrebné ho často vymieňať |
| Výrobný cyklus | Flexibilné programovanie, rýchla obsluha stroja, vhodné pre rýchle prototypovanie a malosériovú výrobu | Spracovanie nadrozmerných alebo zložitých štruktúr nie je také flexibilné ako frézovanie |
| Prispôsobivosť materiálu | Dokáže spracovať väčšinu kovov a niektoré technické plasty | Parametre rezania je potrebné upraviť podľa materiálu, aby sa kontrolovala životnosť nástroja a kvalita povrchu. |
| Kontrola ceny | Nízke náklady a jednoduché nastavenie v malých dávkach | Pri spracovaní vzniká veľa odpadu, najmä v štádiu hrubého spracovania, miera využitia materiálu je nízka. |
Spoločný Pproblémy And Sriešenia In Turovanie
V skutočnom procese obrábania sa sústružnícke operácie často stretávajú s problémami, ako je vibrovanie nástroja, rozmerová nestabilita, nadmerná drsnosť povrchu a zachytávanie triesok . Ak sa to včas nerieši, ovplyvní to nielen kvalitu dielov, ale môže to poškodiť aj nástroj alebo dokonca obrábací stroj.
Ako CNC inžinier som zhrnul svoje dlhoročné skúsenosti s riešením problémov v prvej línii. Z troch dimenzií – prejavu problému, analýzy príčin a stratégie reakcie – som systematicky vytriedil nasledujúce bežné problémy a riešenia:
| Typ otázky | Typické prejavy | Možné príčiny | Ako sa s tým vysporiadať |
| Veľkosť mimo tolerancie | Veľkosť spracovania je príliš veľká alebo príliš malá a presahuje tolerančné pásmo. | Tepelná deformácia obrobku, opotrebenie nástroja, posunutie súradníc | Používajte kompenzáciu nástroja/kompenzáciu súradnicového odchýlenia; pravidelne meňte nástroje; kontrolujte chladenie pred a po spracovaní |
| Slabá drsnosť povrchu | Na povrchu sú stopy po vibráciách, škrabance a otrepy | Pasivácia nástroja, neprimerané rezné parametre, tvrdé miesta v materiáli | Zmena nástroja; zníženie posuvu; optimalizácia reznej rýchlosti; použitie parametrov dokončovania |
| Vibrácie čepele | Nástroj vibruje a povrch obrobku má zjavné vlnky | Nástrojová lišta je príliš dlhá, upínacia sila je nedostatočná a presah obrobku je príliš dlhý. | Skráťte previs nástroja; posilnite upnutie; zvýšte podopretie koníka |
| Zapletenie triesok | Triesky sa ovíjajú okolo obrobku alebo nástroja, čo ovplyvňuje spracovanie alebo spôsobuje škrabance na povrchu | Materiál má vysokú plasticitu, triesky sa ťažko lámu a nie je tam žiadna drážka na lámač triesok | Používajte utvárače triesok; zvýšte prerušované rezanie; používajte chladiacu kvapalinu na podporu odvádzania triesok |
| Rýchle opotrebovanie nástroja | Krátka doba používania, silné opotrebovanie hrotu čepele | Rezná rýchlosť je príliš vysoká, tvrdosť materiálu je vysoká, chladenie je nedostatočné | Znížte rýchlosť rezania; vymeňte materiál čepele vhodný pre daný materiál; optimalizujte spôsob chladenia |
| Odštiepkovanie nástroja | Nástroj sa náhle zlomí alebo zrúti | Parametre spracovania sú nastavené príliš radikálne, rýchlosť posuvu je nestabilná a v materiáli sú inklúzie. | Znížte rýchlosť posuvu; zlepšite plynulosť trajektórie posuvu; zmeňte materiál nástroja |
| Veľké výkyvy vo veľkosti obrobku | Odchýlka veľkosti obrobkov v tej istej dávke je veľká | Slabá kontrola tepelnej rozťažnosti, chyby programu, deformácia upnutia | Tepelná stabilizácia pred každou dávkou spracovania; overenie programu; optimalizácia prípravku |
| Rezacia teplota je príliš vysoká | Obrobok sa zahrieva, rozmery sú nestabilné a povrch mení farbu | Nedostatočné chladenie, opotrebovanie nástroja, nadmerné parametre rezania | Zvýšte prietok chladiacej kvapaliny; skontrolujte stav nástroja; znížte hĺbku rezu a rýchlosť |
Vďaka analýze a neustálej optimalizácii vyššie uvedených problémov som efektívne zlepšil mieru výťažnosti a životnosť nástrojov pri sústružení. Ak narazíte na podobné problémy, môžete sa pozrieť na vyššie uvedenú tabuľku pre rýchlu diagnostiku a reakciu, aby ste zabezpečili plynulý a efektívny výrobný proces.
Často kladené otázky
Aký je proces čelenia a sústruženia
Čelné obrábanie a sústruženie sú dve základné operácie sústruhu, ktoré používam na tvarovanie a dokončovanie valcových dielov. Pri čelnom obrábaní pohybujem rezným nástrojom kolmo na os obrobku, aby som vytvoril rovný povrch – zvyčajne je to prvý krok. Na CNC sústruhu často kombinujem oba kroky v jednom programe, aby som dosiahol presnosť v rozmedzí ±0.01 mm.
Aký je účel operácie čelenia
Hlavným účelom čelného obrábania v mojej práci je vytvoriť na konci obrobku dokonale rovný a kolmý povrch. To zaisťuje presnú referenčnú dĺžku a správne uloženie pre montáž. Zvyčajne najprv vykonávam čelné obrábanie, aby som odstránil nerovnosti materiálu a pripravil diel na ďalšie obrábanie, čím dosiahnem drsnosť povrchu Ra až 0.8 μm.
Aký je rozdiel medzi vyvrtávacou operáciou a sústružením?
Vyvŕtavanie a sústruženie môžu vyzerať podobne, ale slúžia na rôzne účely. Pri sústružení obrábam vonkajší priemer obrobku; pri vyvŕtavaní zväčšujem alebo dokončujem existujúci vnútorný otvor. Vyvŕtavanie vyžaduje väčšiu tuhosť a často sa pri ňom používa jednobodová vyvŕtavacia tyč. Vyvŕtavanie používam pre vnútorné tolerancie v rozmedzí ±0.01 mm, najmä pri hlbokých alebo presných otvoroch.
Čo znamená sústruženie pri obrábaní
Sústruženie pri obrábaní označuje proces, pri ktorom otáčam obrobok, zatiaľ čo nástroj s jedným hrotom odoberá materiál a vytvára valcové tvary. Táto operácia sa vykonáva na sústruhu a je základom výroby hriadeľov, puzdier alebo krytov. So správnymi parametrami – ako je rezná rýchlosť 100 – 300 m/min – môžem dosiahnuť tolerancie ±0.005 mm na oceľových alebo hliníkových dieloch.
Czáver
Hoci sú sústružnícke operácie vysoko automatizované, kľúčom k úspechu sú skúsenosti a pozornosť venovaná detailom každého procesu. Problémy, ako sú vibrácie, rozmerové odchýlky, drsnosť povrchu a zamotávanie triesok, často pramenia z viacerých faktorov a vyžadujú si úpravy zariadení, nástrojov, parametrov, chladenia a obrábania. Pre mňa je sústruženie viac než len „odstraňovanie materiálu“ – je to rovnováha medzi presnosťou, efektivitou a stabilitou.
V spoločnosti TiRapid sa zameriavame na neustálu optimalizáciu týchto detailov, aby sme zabezpečili vysokokvalitný a konzistentný výstup. Ak chcete zlepšiť kvalitu sústruženia, naše odborné znalosti v oblasti CNC obrábania vám s tým môžu pomôcť. Nahrajte svoj návrh a získajte riešenie na mieru pre vaše výrobné potreby.
















