
Pri CNC obrábaní plastov nie je tolerancia „čím menšia, tým lepšia“, ale skôr „kontrolovaná v rozumnom rozsahu a zároveň zabezpečujú vyrobiteľnosť, montáž a stabilnú hromadnú výrobu“. Na rozdiel od kovov sú plastové materiály náchylnejšie na účinky teploty, namáhania, rezných nástrojov, upínacích metód a absorpcie vlhkosti. Preto na zabezpečenie stabilných tolerancií nestačí spoliehať sa len na presnosť obrábacieho stroja; návrh, procesy, materiály a kontrola musia byť koordinované.
Čo sú tolerancie CNC obrábania plastov?
Úloha tolerancií
Tolerancie predstavujú povolený rozsah rozmerových chýb. Napríklad výkres s hodnotou 20.00 ± 0.05 mm znamená, že skutočná veľkosť súčiastky je prijateľná, pokiaľ je medzi 19.95 a 20.05 mm. Plastové súčiastky sa bežne používajú v krytoch, izolačných komponentoch, konštrukčných častiach a zdravotníckom príslušenstve. Nestabilita rozmerov týchto súčiastok ovplyvní montáž, tesnenie, umiestnenie a vzhľad.
Prečo je plast ťažšie kontrolovať ako kovy?
Plasty sa pri zahrievaní rozťahujú, pod namáhaním sa deformujú a ich rozmery sa môžu zmeniť po absorbovaní vlhkosti. Teplo generované rezným nástrojom, upínacia sila upínacieho prípravku a vnútorné napätie materiálu počas obrábania spôsobia, že sa konečné rozmery budú odchyľovať od výkresu. Preto je kontrola tolerancie pri obrábaní plastov v podstate o kontrole stability „stavu materiálu“ a „stavu obrábania“.
Nastavenia tolerancií by mali byť vhodné pre danú aplikáciu
Funkčné otvory, montážne plochy a spojovacie drážky zvyčajne vyžadujú prísnejšie tolerancie; nekritické tvary a dekoratívne plochy je možné vhodne uvoľniť. Rozumné pridelenie tolerancií môže zabezpečiť výkon a zároveň znížiť náročnosť a náklady na obrábanie. Pre podniky je tento krok základom pre riadenie dodacej lehoty a výťažnosti.
Ako krok za krokom stabilizovať tolerancie?
Definujte pravidlá vo fáze návrhu
Pred výkresom je potrebné objasniť, ktoré rozmery musia byť prísne kontrolované a ktoré rozmery je možné uvoľniť. Vyhnite sa prílišnému množstvu nezmyselných požiadaviek na vysokú presnosť, pretože každý ďalší prísny tolerančný bod zvyšuje náročnosť obrábania a kontroly. Výkresy by mali byť čo najjasnejšie, aby sa predišlo zmätku v rozmerovom reťazci a znížili sa následné revízie.
Potom rozoberte proces
Rôzne obrábacie operácie by sa mali posudzovať samostatne. Napríklad rovinné frézovanie, obrábanie otvorov, obrábanie závitov a dokončovanie kontúr môžu vyžadovať rôzne nástroje a parametre. Najprv sa hrubým obrábaním odstráni väčšina prebytočného materiálu a potom sa konečným obrábaním riadia konečné rozmery. Táto metóda zaisťuje stabilitu ľahšie ako jednorazové lisovanie.
Kontrola po obrábaní je nevyhnutná
Nezastavujte sa po tom, čo prvý kus prejde kontrolou. Na potvrdenie kritických rozmerov a zavedenie mechanizmu kontroly vzoriek dávok použite posuvné meradlá, mikrometre, zátkové kalibre, súradnicové meracie stroje atď. Pre citlivé miesta, ako sú otvory, montážne plochy a hrúbka steny, je najlepšie stanoviť pevné kontrolné body a dlhodobo zaznamenávať údaje, aby ste mohli ľahko identifikovať trendy odchýlok.
Ako znížiť počet chýb?
Nastavenie nástroja a parametrov
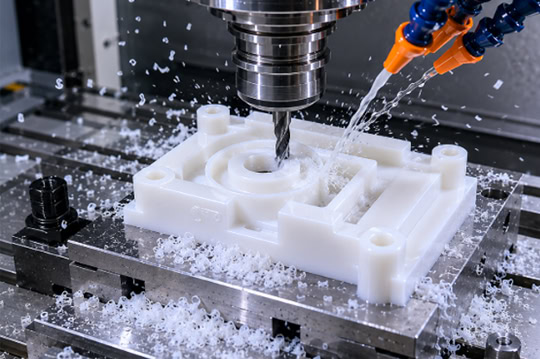
Obrábanie plastov si vo všeobecnosti vyžaduje ostré nástroje, vhodnú rýchlosť a posuv a zabraňuje nadmernému zahrievaniu nástrojov. Tupé nástroje sú náchylné na poškriabanie, deformáciu v dôsledku extrúzie a rozmerové odchýlky. Nadmerný objem rezu môže spôsobiť, že materiál sa v dôsledku napätia pružne spätne odpruží, čo vedie k „nezodpovednosti merania a nesúladu montáže“.
Upínanie by malo byť čo najjemnejšie
Plastové diely sú veľmi náchylné na deformáciu pri upínaní. Príliš silné upínanie sa môže počas obrábania zdať stabilné, ale po uvoľnení sa rozmery môžu vrátiť späť. Na zníženie lokálneho napätia použite mäkké čeľuste, vákuové odsávanie alebo špeciálne upínacie prípravky. Pri tenkostenných dieloch by sa malo vyhnúť dlhodobému vysokému tlaku, inak môže po spracovaní dôjsť k deformácii.
Regulácia teploty a úľava od stresu
Zmeny teploty v dielni priamo ovplyvňujú rozmery plastových dielov. Pri dieloch vyžadujúcich vysokú presnosť je najlepšie nechať materiál a prostredie aklimatizovať sa na teplotu pred spracovaním. Pri materiáloch s vysokým vnútorným napätím môže byť potrebné žíhanie alebo starnutie, aby sa znížilo riziko následnej deformácie. Hoci to pridáva ďalší krok, výrazne to zlepšuje stabilitu.
Primeraný príspevok a kompenzácia
Ponechanie malého množstva prídavku na dokončovanie po hrubom obrábaní môže znížiť rezné teplo a deformáciu. Pri materiáloch náchylných na zmršťovanie je možné počas programovania pridať rozmerovú kompenzáciu, aby sa predišlo príliš malému alebo príliš veľkému konečnému produktu. Skúsení procesní inžinieri zvyčajne dolaďujú parametre na základe dávky, počasia a stavu materiálu, čo je tiež kľúčom k stabilnej presnosti.
Ako si vybrať správny materiál?
Cpremyslená stabilita materiálu
Rozmerová stabilita rôznych plastov sa značne líši. Napríklad POM, PC, PEEK, ABS a nylon vykazujú odlišné vlastnosti. Niektoré materiály majú dobrú obrobiteľnosť a minimálnu deformáciu, vďaka čomu sú vhodnejšie na výrobu vysoko presných dielov; iné sú vysoko hygroskopické a húževnaté, čo ponúka dobrý výkon, ale sťažuje kontrolu tolerancií.
Výber materiálu na základe aplikácie
Pri zostavách, polohovacích dieloch a presných konzolách je zvyčajne prvoradá rozmerová stabilita a konzistentnosť spracovania; pri dieloch odolných voči opotrebovaniu, vysokým teplotám a izolačných dieloch je potrebné súčasne brať do úvahy pevnosť, tepelnú odolnosť a chemickú odolnosť. Nemožno sa riadiť len jedným ukazovateľom a ignorovať skutočný výkon po obrábaní.
Konzistencia šarží je rovnako dôležitá
Aj pri rovnakom materiáli môžu rôzne šarže vykazovať rozdiely v hustote, obsahu vlhkosti a tvrdosti. Čím väčšie je kolísanie šarže, tým ťažšie je stabilizovať tolerancie. Preto sú spoľahlivé riadenie dodávateľského reťazca a kontrola vstupného materiálu kľúčové pre kontrolu tolerancií pri CNC obrábaní plastov.
Bežné otázky
„Prečo po obrábaní stále pretrvávajú malé odchýlky, aj keď som na výkresoch zadal tolerancie?“
Toto je vlastne normálne. Plasty nie sú také stabilné ako kovy; tolerancie na výkresoch sú len cieľové rozsahy. Či sa dajú konzistentne dosiahnuť, závisí od kompatibility materiálu, konštrukcie, procesu a prostredia. V prípade tenkostenných, dlhých alebo vysoko montážne náročných dielov sa odporúča vykonať overenie procesu počas fázy prototypovania pred stanovením konečných tolerančných noriem. Tento prístup je spoľahlivejší a nákladovo efektívnejší.
Záverom možno povedať, že pre efektívne riadenie tolerancií pri CNC obrábaní plastov je nevyhnutné riadiť nielen presnosť obrábacieho stroja, ale aj návrh, procesy, zariadenia, upínacie prípravky, kontrolu a materiály. Jednoducho povedané, najprv jasne definujte požiadavky na výkres, potom vyberte správne materiály a metódy obrábania. Následne minimalizujte deformácie a chyby pomocou vhodných parametrov nástrojov, metód upnutia a regulácie teploty. Nakoniec potvrďte výsledky pomocou stabilného procesu kontroly. Diely vyrobené týmto spôsobom sú nielen rozmerovo správne, ale aj „pasujúce, spoľahlivé a konzistentné v rámci všetkých šarží“.















