
Polovodičové zariadenia obsahujú mnoho malých kovových súčiastok, ktoré hrajú dôležitú úlohu v dodávke plynu, vákuových podmienkach a celkovom výkone zariadenia. Súčiastky z vysoko čistej nehrdzavejúcej ocele si vyžadujú osobitnú pozornosť, pretože ich povrchy musia zostať bez nečistôt, vnútorné priechody musia byť bez otrepov a kritické rozmery musia spĺňať prísne tolerancie. Skutočné výzvy pri obrábaní sú často skryté vo vnútri súčiastky, a nie viditeľné na jej vonkajšej strane. Zložité dutiny, mikrokanály a tenkostenné štruktúry môže byť ťažké efektívne vyrobiť pri zachovaní presnosti. Dobre naplánovaný proces CNC obrábania pomáha dosiahnuť konzistentnejšie rozmery, geometrie a povrchové podmienky.
Aké sú hlavné výzvy pri obrábaní dielov z vysoko čistej nehrdzavejúcej ocele pre polovodičové zariadenia?
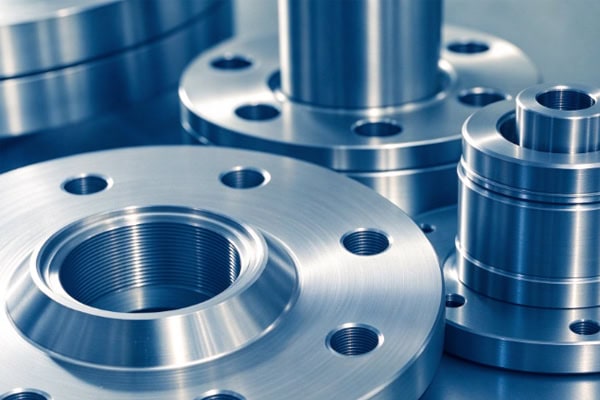
Komponenty z vysoko čistej nehrdzavejúcej ocele sa bežne používajú v polovodičových systémoch na dodávanie plynu, vákuových komorách, zariadeniach na riadenie tekutín a konštrukciách na pripojenie zariadení. Hoci tieto diely môžu byť relatívne malé, môžu obsahovať viacero priechodov, pretínajúcich sa otvorov a presných tesniacich povrchov. Zameranie sa iba na vonkajšie rozmery počas obrábania môže viesť k prehliadnutiu vnútorných prvkov a problémom s čistotou. Výrobcovia zariadení musia zabezpečiť, aby hotové komponenty spĺňali požiadavky na inštaláciu, podporovali správny tok média a zostali spoľahlivé počas dlhodobej prevádzky.
Ako sa dá vyhnúť chybám v polohe otvorov pri obrábaní zložitých prietokových kanálov z nehrdzavejúcej ocele?
Komponenty na prívod plynu často obsahujú rovné otvory, šikmé otvory, priečne vŕtané priechody a vnútorné kanály s rôznymi priemermi. Aj malá odchýlka polohy otvoru môže ovplyvniť spojenia kanálov a spôsobiť čiastočné upchatie alebo abnormálny prietok. CNC obrábanie používa naprogramované dráhy nástrojov na riadenie polôh a hĺbok otvorov, ale operácie s hlbokými otvormi si stále vyžadujú starostlivé riadenie odstraňovania triesok, opotrebovania nástroja a reznej kvapaliny.
Pri obrábaní zložitých prietokových kanálov je potrebné venovať osobitnú pozornosť nasledujúcim faktorom:
- Poloha a priemer otvoru: Zabezpečte, aby sa rôzne priechody presne spájali bez nesprávneho zarovnania.
- Odstraňovanie triesok z hlbokých otvorov: Efektívne odstraňovanie triesok zabraňuje upchatiu a poškriabaniu vnútorných stien.
- Priesečníky priečnych otvorov: Starostlivo skontrolujte priesečníky, aby ste predišli tomu, že zvyškové otrepy budú narúšať tok média.
V prípade súčiastok so zložitými vnútornými štruktúrami by sa mali postupy vŕtania a referencie obrábania naplánovať vopred. Niektoré súčiastky môžu vyžadovať aj kontrolu boroskopom alebo špecializované kontroly čistoty. Samotné merania vonkajších rozmerov nedokážu potvrdiť kvalitu vnútorných priechodov.
Prečo je potrebné kontrolovať častice a kovové zvyšky na polovodičových súčiastkach z nehrdzavejúcej ocele?
V prípade vysoko čistých komponentov nie je hlavným problémom len to, či povrch vyzerá leštene. Ide o to, či obrábanie zanecháva kontaminanty, ktoré je ťažké zistiť. Rezné kvapaliny, olej, jemné kovové častice a triesky zachytené vo vnútri priechodov môžu komplikovať následné čistenie. Toto je obzvlášť dôležité pre komponenty prichádzajúce do kontaktu s plynom a časti vákuových systémov, kde vnútorné zvyšky môžu ovplyvniť čistotu prostredia zariadenia. Oblasti obrábania, rezné nástroje a kontaktné plochy obrobkov by sa mali udržiavať čisté. Po obrábaní by sa komponenty mali podrobiť požadovaným procesom čistenia, sušenia a ochranného balenia.
Ako možno znížiť deformáciu pri obrábaní tenkostenných súčiastok z nehrdzavejúcej ocele?
Niektoré polovodičové súčiastky sú navrhnuté tak, aby boli ľahké a majú tenké steny, úzke drážky alebo nepravidelné dutiny. Nerezová oceľ počas rezania vytvára teplo, zatiaľ čo upínací tlak a rezné sily môžu deformovať tenké časti. Samotné zvýšenie upínacej sily nie je spoľahlivým riešením. Lepším prístupom je starostlivo naplánovať polohy podpier, postupne odoberať materiál a po kritických operáciách kontrolovať zmeny rozmerov. To pomáha predchádzať odchýlkam tvaru, ktoré môžu pretrvávať aj po dokončení.
Ako môže CNC obrábanie dosiahnuť presnú výrobu vysoko čistých dielov z nehrdzavejúcej ocele?
Kvalita zložitých súčiastok závisí vo veľkej miere od toho, ako sú plánované obrábacie operácie. Polovodičové súčiastky môžu obsahovať montážne otvory, tesniace drážky, vnútorné priechody a presné spojovacie plochy. Nadmerné opätovné upnutie môže spôsobiť chyby v polohe medzi týmito prvkami. CNC obrábanie umožňuje organizovať rôzne operácie do koordinovaného procesného plánu, čím sa znižuje zbytočné premiestňovanie. V prípade vysoko presných súčiastok by sa obrábanie, odhrotovanie a povrchová úprava mali riadiť aj ako prepojené fázy výroby.
Ako je možné zachovať presnosť polohy pri obrábaní dielov z nehrdzavejúcej ocele s viacerými otvormi?
Komponenty s viacerými montážnymi a pripojovacími otvormi sú bežné v moduloch regulácie plynu a nosných konštrukciách zariadení. Konzistentný vzťažný bod obrábania je nevyhnutný na zabránenie odchýlok polohy spôsobených opakovaným upínaním. Pri súčiastkach s hustými rozmiestneniami otvorov môžu CNC programy riadiť rozstup otvorov, hĺbku a postupnosť obrábania, zatiaľ čo kritické polohy môžu byť dodatočne rozmerovo kontrolované. To pomáha znižovať chyby v zarovnaní otvorov a uľahčuje spájanie potrubí a iných komponentov počas montáže.
Ako môže Je možné znížiť otrepy pri obrábaní mikrootvorov a úzkych drážok?
Mikrootvory, úzke drážky a priečne vŕtané priechody patria medzi náročnejšie prvky pri presnom obrábaní nehrdzavejúcej ocele. Malé rezné nástroje majú obmedzený priestor na odvádzanie triesok a nevhodné podmienky obrábania môžu viesť k otrepom, vyvýšeným okrajom otvorov alebo lokálnemu poškodeniu povrchu. Výber nástroja a parametre rezania by sa mali upraviť tak, aby vyhovovali každému prvku:
- Obrábanie mikrootvorov: Ovládajte hádzanie nástroja a rýchlosť posuvu, aby ste minimalizovali odchýlky priemeru.
- Obrábanie úzkych drážok: Vyberte vhodné priemery nástrojov a hĺbky rezu, aby ste znížili viditeľné stopy vibrácií na stenách drážok.
- Odhrotovanie priečnych otvorov: Venujte zvláštnu pozornosť vnútorným priesečníkom, aby ste predišli vzniku malých kovových zvyškov.
- Kontrola po obrábaní: Vykonajte príslušné interné kontroly kritických úsekov s cieľom identifikovať skryté chyby.
Odhrotovanie by sa nemalo obmedzovať len na vonkajšie hrany súčiastky. Zvyšky vo vnútri prietokových kanálov môžu zostať v ohyboch alebo križovatkách, takže metóda úpravy by mala zodpovedať vnútornej geometrii. Čistenie a sušenie po obrábaní môže ďalej znížiť riziko vniknutia triesok do následných montážnych operácií.
Ako by sa mali vyberať povrchové úpravy pre diely z vysoko čistej nehrdzavejúcej ocele?
Povrchová úprava polovodičových súčiastok nie je len o dosiahnutí jasnejšieho povrchu. Proces musí zodpovedať skutočným prevádzkovým požiadavkám súčiastky. Mechanické leštenie je vhodné pre určité štruktúry, ktoré vyžadujú zlepšenie drsnosti povrchu. Elektrolytické leštenie môže zlepšiť mikroskopický stav povrchu a znížiť vyvýšené oblasti, zatiaľ čo pasivácia sa používa hlavne na zlepšenie odolnosti nehrdzavejúcej ocele proti korózii. Rôzne úpravy môžu ovplyvniť vlastnosti a rozmery povrchu. V prípade kritických prvkov, ako sú tesniace drážky a spojovacie otvory, by sa mali oblasti úpravy a povolené zmeny rozmerov špecifikovať vopred.
Ako môžu polovodičové diely z nehrdzavejúcej ocele na mieru vyvážiť dodaciu lehotu a konzistenciu šarží?
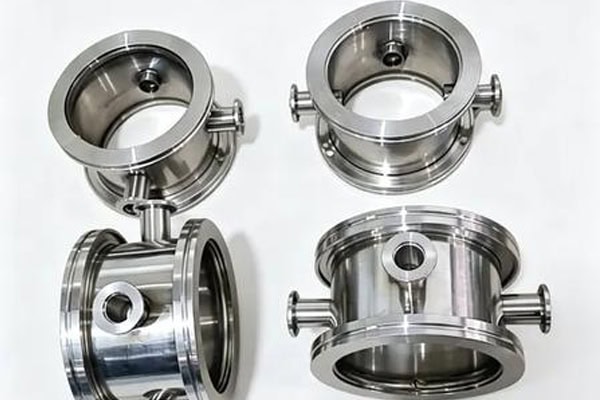
Komponenty polovodičových zariadení často zahŕňajú rozsiahle úpravy a časté zmeny dizajnu. Dokonca aj súčiastky v rámci tej istej kategórie produktov môžu mať rôzne polohy otvorov, montážne rozmery alebo vnútorné priechody v závislosti od modelu zariadenia. Pre výrobcov obrábacích strojov nie je výzvou len výroba jedného akceptovateľného komponentu, ale aj zachovanie konzistentnosti v rámci opakovaných objednávok. Pri žiadosti o cenovú ponuku by výrobcovia zariadení mali zvážiť aj dodaciu lehotu výroby, požiadavky na kontrolu a dodacie podmienky, aby sa vyhli prijatiu súčiastok, ktoré nie je možné priamo zmontovať.
Ako možno znížiť rozmerové odchýlky pri sériovej výrobe presných dielov z nehrdzavejúcej ocele?
Individuálne úpravy môžu byť zvládnuteľné počas malosériovej výroby, ale opakované objednávky prinášajú ďalšie premenné. Opotrebovanie nástrojov, zmeny v upínaní obrobku a teploty obrábania môžu ovplyvniť rozmerovú konzistenciu. Pri dávkovej výrobe by sa mali používať konzistentné referencie obrábania a procesné parametre s kontrolami kritických rozmerov počas procesu. Spotreba nástrojov by sa mala tiež zaznamenávať a monitorovať. Pri súčiastkach s prísnymi toleranciami môže kontrola prvého kusu pred plnou výrobou pomôcť znížiť riziko odchýlok v celej dávke.
Aké kontroly kvality sú potrebné pre polovodičové súčiastky z nehrdzavejúcej ocele?
Rôzne geometrie komponentov vyžadujú rôzne metódy kontroly. Vonkajšie montážne rozmery je možné skontrolovať pomocou konvenčných meracích zariadení, zatiaľ čo zložité vnútorné priechody môžu vyžadovať metódy kontroly prispôsobené ich geometrii. Medzi bežné položky kontroly kvality patria:
| Inšpekčná položka | Hlavné podrobnosti o kontrole | Potenciálne problémy |
| Kontrola rozmerov | Priemer otvoru, rozstup otvorov, šírka drážky a celkové rozmery | Rozmery mimo tolerancie a odchýlky polohy |
| Kontrola povrchu | Drsnosť, škrabance a chyby obrábania | Poškodenie povrchu a nerovné miesta |
| Kontrola vnútorných prvkov | Priechody, priečne diery a oblasti s hlbokými dierami | Otrepy, upchatia a zvyškové triesky |
| Kontrola čistoty | Olej, častice a zvyšky po obrábaní | Riziko sekundárnej kontaminácie |
Pre komponenty so špecifickými požiadavkami na čistotu by mali byť jasne definované aj metódy čistenia, baliace materiály a dodacie podmienky. Jasné kontrolné štandardy uľahčujú udržiavanie konzistentnosti počas výroby aj konečného prijatia.
Aké informácie sú potrebné pre cenovú ponuku na zákazkové CNC obrábanie?
Úplné informácie o cenovej ponuke priamo ovplyvňujú plánovanie procesov a presnosť stanovovania cien. Odporúča sa poskytnúť 2D technické výkresy alebo 3D modely spolu s triedou nehrdzavejúcej ocele, rozmermi priechodov, kritickými toleranciami a požiadavkami na drsnosť povrchu. Ak komponenty vyžadujú elektrolytické leštenie, pasiváciu, presné čistenie alebo špeciálne balenie, mali by byť tieto požiadavky tiež uvedené vopred. V prípade zložitých dielov môže jasné označenie vnútorných priechodov a kritických kontrolných miest pomôcť predchádzať opakovaným revíziám spôsobeným nejasnými technickými špecifikáciami.
Výroba dielov z vysoko čistej nehrdzavejúcej ocele si vyžaduje starostlivú kontrolu každého detailu. Od zložitých prietokových kanálov a mikrootvorov až po tenkostenné štruktúry a čisté povrchy, každá fáza výroby môže ovplyvniť montáž a výkon polovodičových zariadení. Výber správneho CNC obrábacieho procesu pomáha zlepšiť konzistenciu zložitých komponentov, znížiť potrebu prepracovania a udržiavať spoľahlivú kvalitu dodávok. Spoločnosť TIRAPID poskytuje zákazkové CNC obrábacie služby na základe výkresov a technických špecifikácií polovodičových zariadení. Kontaktujte nás, aby sme prediskutovali vaše požiadavky na obrábanie a požiadali o cenovú ponuku.
















