
O ângulo de ataque é uma das principais características geométricas de uma ferramenta de corte e influencia diretamente o fluxo de cavacos, a força de corte, a geração de calor e o desempenho da ferramenta. Na usinagem, mesmo uma pequena variação no ângulo de ataque pode afetar a facilidade de corte do material e a estabilidade do processo de usinagem.
Compreender o ângulo de ataque é importante na escolha de ferramentas de corte para diferentes materiais e condições de usinagem. Neste artigo, analisaremos suas principais funções, tipos comuns e os fatores básicos que influenciam a seleção do ângulo de ataque.
O que é ângulo de inclinação?
O ângulo de ataque é um parâmetro fundamental na geometria das ferramentas de corte. Refere-se ao ângulo formado entre a face de ataque da ferramenta e um plano de referência, e descreve uma parte importante da forma como a ferramenta é projetada para o corte.
Para entender o que é ângulo de ataque, é útil começar pela face de ataque. A face de ataque é a superfície da ferramenta sobre a qual o cavaco flui durante o corte, e o ângulo de ataque define a direção e o grau dessa superfície. Embora seja apenas um ângulo na geometria da ferramenta, ele altera a forma como a ferramenta interage com o material da peça.
Em usinagem, o ângulo de ataque é geralmente classificado em três tipos básicos: ângulo de ataque positivo, ângulo de ataque negativo e ângulo de ataque zero. Cada um altera o equilíbrio entre a nitidez e a resistência da aresta de corte. De modo geral, um ângulo de ataque positivo facilita o corte, um ângulo de ataque negativo proporciona maior resistência da aresta e um ângulo de ataque zero oferece uma condição mais equilibrada.
Na prática, o ângulo de ataque da ferramenta de corte não é um valor fixo. Ele deve ser selecionado de acordo com o material da peça, o método de usinagem e a aplicação da ferramenta. Por exemplo, materiais mais macios geralmente apresentam melhor desempenho com um ângulo de ataque positivo, enquanto materiais mais duros ou condições de corte mais exigentes podem requerer um ângulo de ataque neutro ou negativo.
Em resumo, o ângulo de ataque em uma ferramenta de corte é uma característica geométrica essencial que ajuda a definir como a ferramenta corta. Ele também serve como base para a compreensão dos tipos de ângulo de ataque e sua seleção na usinagem.
Quais são os principais tipos de ângulo de inclinação?
Na usinagem, o ângulo de ataque é geralmente dividido em três tipos básicos: ângulo de ataque positivo , ângulo de ataque negativo e ângulo de ataque zero . A principal diferença entre eles reside na direção da face de ataque, que altera a nitidez da aresta de corte, a resistência da ferramenta e o tipo de condições de usinagem que a ferramenta pode suportar.
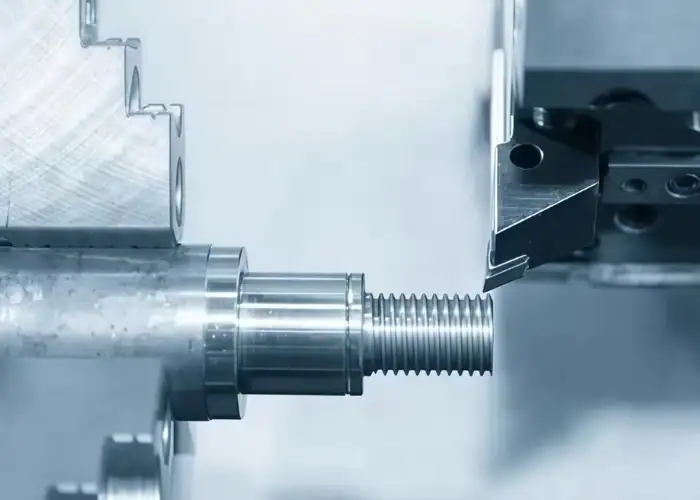
Ângulo de inclinação positivo
Um ângulo de ataque positivo é utilizado quando uma ação de corte mais suave e uma penetração mais fácil do material são importantes. Como a aresta de corte fica mais afiada, a ferramenta pode cortar com mais liberdade e remover material com menos resistência. Esse tipo de ângulo de ataque é frequentemente escolhido para materiais mais macios e condições de usinagem onde a eficiência de corte e a evacuação de cavacos são cruciais.
- Comumente usado para alumínio, cobre, latão e aço de baixo carbono.
- Adequado para operações que exigem menor resistência ao corte.
- Facilita a entrada da ferramenta no material.
- Melhora o fluxo de cavacos durante a usinagem.
- Geralmente preferida para acabamento ou condições de corte leves a médias.
Ângulo de inclinação negativo
Um ângulo de ataque negativo é comumente usado quando a resistência e a estabilidade da aresta de corte são mais importantes do que a nitidez do corte. Essa geometria proporciona maior suporte à aresta de corte, permitindo que ela suporte cargas mais pesadas e condições de usinagem mais exigentes. É frequentemente escolhida para materiais duros, operações de desbaste e cortes interrompidos, onde a durabilidade é fundamental.
- Comumente utilizado para ferro fundido, aço temperado e ligas de difícil usinagem.
- Adequado para desbaste, cortes interrompidos e usinagem de alta carga.
- Proporciona maior suporte de borda do que um ângulo de inclinação positivo.
- Ajuda a resistir ao lascamento das bordas sob forte pressão de corte.
- Geralmente é a opção preferida quando a rigidez e a durabilidade da ferramenta são prioridades.
Ângulo de inclinação zero
Um ângulo de ataque zero, também chamado de ângulo de ataque neutro, proporciona um equilíbrio entre a nitidez do corte e a resistência da aresta de corte. É frequentemente utilizado em usinagem de uso geral, onde se requer uma geometria de ferramenta mais moderada. Esse tipo de ângulo de ataque pode proporcionar um desempenho de corte estável em uma ampla gama de materiais e aplicações de usinagem padrão.
- Comumente utilizado em aplicações de usinagem de uso geral.
- Adequado para ferramentas padrão e condições de corte equilibradas.
- Oferece um equilíbrio entre precisão e resistência.
- Auxilia na manutenção de um desempenho estável em trabalhos de usinagem de rotina.
- Geralmente escolhida quando se precisa de uma geometria prática e versátil.
Como o ângulo de ataque afeta a usinagem?
O ângulo de ataque tem um impacto direto no desempenho de uma ferramenta de corte durante a usinagem. Embora seja apenas um elemento da geometria da ferramenta, ele influencia significativamente a forma como a ferramenta entra no material e como a aresta de corte se comporta sob carga. Consequentemente, diferentes ângulos de ataque podem produzir condições de corte e resultados de usinagem notavelmente diferentes.
Um dos efeitos mais imediatos do ângulo de ataque é na própria ação de corte. Um ângulo de ataque positivo geralmente permite que a ferramenta corte com mais facilidade, criando uma ação de corte mais precisa e livre. Por outro lado, um ângulo de ataque negativo oferece mais suporte atrás da aresta de corte, ajudando-a a permanecer estável sob cargas mais pesadas. Um ângulo de ataque zero oferece uma condição mais equilibrada entre esses dois extremos. Devido a isso, a mesma ferramenta pode apresentar desempenhos muito diferentes dependendo do ângulo de ataque e das condições de usinagem envolvidas.
O ângulo de ataque também desempenha um papel importante na formação e no fluxo de cavacos. Na usinagem, a forma como os cavacos saem da zona de corte influencia fortemente a suavidade e a estabilidade do processo. Quando o ângulo de ataque é adequado ao material e à operação, os cavacos tendem a fluir de forma mais natural para fora da área de corte. Caso contrário, a evacuação dos cavacos pode se tornar menos eficiente, o que pode reduzir a consistência do processo. Por essa razão, o ângulo de ataque afeta não apenas a forma como o material é cortado, mas também o comportamento do material removido após a separação.
Outro efeito importante do ângulo de ataque é na resistência da aresta de corte. Um ângulo de ataque positivo maior geralmente cria uma aresta mais afiada, mas também reduz o suporte atrás dessa aresta. Um ângulo de ataque negativo pode não cortar com tanta facilidade, mas geralmente proporciona maior resistência da aresta e melhor resistência ao impacto. Isso se torna especialmente importante em operações de desbaste, cortes interrompidos e materiais exigentes, onde a durabilidade da aresta é muitas vezes tão importante quanto a eficiência de corte.
De uma perspectiva mais ampla de usinagem, o ângulo de ataque também influencia a estabilidade geral e a adequação da configuração de corte. Um ângulo de ataque bem escolhido ajuda a ferramenta a trabalhar de forma mais eficaz com o material e o método de usinagem, enquanto uma escolha inadequada pode limitar o desempenho mesmo quando outras condições de corte são aceitáveis. Nesse sentido, o ângulo de ataque não é o único fator na usinagem, mas é um dos principais elos entre a geometria da ferramenta, o comportamento do material e o desempenho do corte.
De forma geral, o ângulo de ataque afeta a usinagem por meio da ação de corte, fluxo de cavacos, suporte da aresta de corte e estabilidade do processo. Compreender esses efeitos facilita a escolha de um ângulo de ataque mais adequado para diferentes materiais, operações e objetivos de usinagem.
Como diferentes ângulos de ataque afetam o desempenho da usinagem?
Diferentes ângulos de ataque podem produzir resultados de usinagem distintos, pois alteram o equilíbrio entre a nitidez do corte e a resistência da aresta de corte. Compreender essas diferenças auxilia na seleção de uma geometria de ferramenta mais adequada.
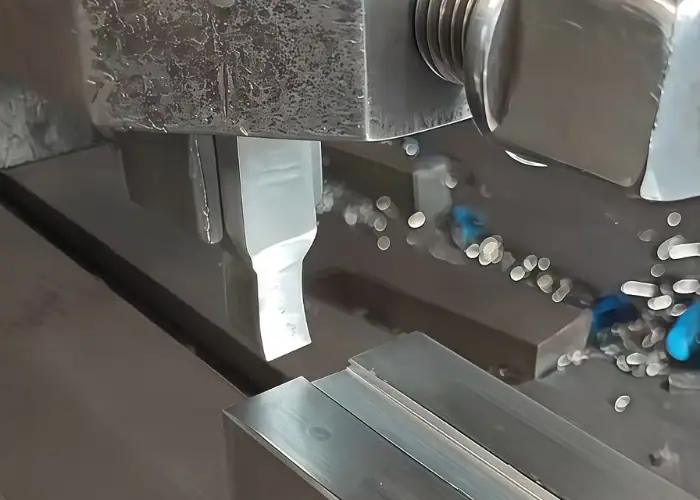
Ângulo de ataque positivo e eficiência de corte
Um ângulo de ataque positivo geralmente melhora a eficiência de corte, permitindo que a ferramenta penetre no material com mais facilidade. Como a aresta de corte fica mais afiada, a ferramenta corta com menos resistência e proporciona um corte mais suave. Isso costuma ser uma boa opção para materiais mais macios e operações em que um comportamento de corte mais livre é desejável.
Ao mesmo tempo, uma aresta mais afiada também tem menos suporte por trás dela. Isso significa que um ângulo de ataque positivo pode ser menos adequado para cargas de corte pesadas, cortes interrompidos ou condições em que a resistência ao impacto é importante. Sua vantagem é a facilidade de corte, mas essa vantagem vem com a redução da resistência da aresta.
Ângulo de ataque negativo e resistência da aresta
Um ângulo de ataque negativo é geralmente usado quando a resistência e a durabilidade da aresta de corte são mais importantes do que a facilidade de corte. Com mais suporte atrás da aresta de corte, a ferramenta consegue lidar melhor com pressão, impacto e condições de usinagem exigentes. Isso a torna especialmente útil em operações de desbaste e na usinagem de materiais mais duros.
A desvantagem é que a ação de corte geralmente é menos livre do que com um ângulo de ataque positivo. Na prática, isso significa que os ângulos de ataque negativos muitas vezes dependem mais da rigidez da máquina e da estabilidade da configuração. Eles são escolhidos menos para um corte mais suave e mais para um desempenho de corte mais robusto.
Ângulo de inclinação zero e desempenho equilibrado
Um ângulo de ataque zero proporciona um equilíbrio mais neutro entre a capacidade de corte e a resistência da aresta. Ele não corta com a mesma facilidade que um ângulo de ataque positivo, nem enfatiza o suporte da aresta com a mesma intensidade que um ângulo de ataque negativo. Em vez disso, oferece uma condição de corte moderada que funciona bem em usinagem de uso geral.
Devido a esse equilíbrio, ângulos de ataque zero são frequentemente úteis em aplicações padrão onde se prefere um desempenho estável e previsível. São uma escolha prática quando o processo não exige uma geometria de corte agressiva ou máxima resistência da aresta de corte.
Compensações de desempenho na usinagem prática
Diferentes ângulos de ataque afetam o desempenho da usinagem de maneiras distintas, pois alteram o equilíbrio entre a facilidade de corte e o suporte mais robusto da aresta. Um ângulo de ataque que melhora a suavidade do corte pode reduzir a resistência da aresta, enquanto um ângulo de ataque que a fortalece pode tornar a ação de corte menos eficiente.
Por essa razão, a seleção do ângulo de ataque é sempre baseada em compensações, e não em regras fixas. A melhor escolha depende do material, da operação e do ambiente de corte real, e não de um único fator de desempenho.
Seleção do ângulo de inclinação para diferentes materiais
O ângulo de ataque correto depende da aplicação de usinagem específica, e não apenas da teoria. Materiais e operações diferentes impõem exigências diferentes à aresta de corte; portanto, analisar exemplos típicos ajuda a mostrar por que algumas condições favorecem um ângulo de ataque positivo, enquanto outras exigem uma geometria mais neutra ou negativa.
Alumínio:
O alumínio é um material macio e dúctil, por isso geralmente apresenta melhor desempenho com um ângulo de ataque positivo. Uma aresta de corte mais afiada facilita a entrada da ferramenta no material e promove um fluxo de cavacos mais suave durante a usinagem. Isso é especialmente útil quando o objetivo é manter um corte eficiente e evitar o acúmulo de cavacos.
Em muitas aplicações de usinagem de alumínio, um ângulo de ataque positivo ajuda a melhorar a suavidade do corte e proporciona um melhor desempenho geral da ferramenta. No entanto, o ângulo de ataque exato ainda depende do projeto da ferramenta, dos parâmetros de corte e da qualidade de superfície desejada.
Cobre
O cobre é um material relativamente macio e dúctil, por isso geralmente responde bem a um ângulo de ataque positivo. Uma aresta de corte mais afiada ajuda a reduzir a resistência ao corte e permite que a ferramenta corte o material de forma mais limpa. Isso é útil para manter uma ação de corte mais suave e favorecer um melhor fluxo de cavacos, especialmente em aplicações onde a qualidade da superfície e a consistência dimensional são importantes.
Na usinagem de cobre, a seleção do ângulo de ataque deve levar em consideração a tendência do material a se deformar e produzir cavacos contínuos. Em muitos casos, um ângulo de ataque positivo ajuda a melhorar o comportamento de corte, mas a escolha exata ainda depende da geometria da ferramenta, dos parâmetros de corte e da liga de cobre específica que está sendo usinada.
Aço inoxidável
O aço inoxidável geralmente é mais exigente para usinar, pois pode gerar maior resistência ao corte e exercer maior tensão na aresta de corte. Nesse caso, a seleção do ângulo de ataque muitas vezes precisa equilibrar a capacidade de corte com a resistência da aresta. Dependendo da classe e da operação, um ângulo de ataque positivo pode ajudar a melhorar a ação de corte, mas uma geometria mais moderada costuma ser preferida para manter a estabilidade.
Para aço inoxidável, o melhor ângulo de ataque geralmente depende se a operação visa um corte mais suave ou um suporte de aresta mais forte. Em muitos casos, um ângulo de ataque neutro ou um ângulo positivo cuidadosamente controlado é uma escolha prática.
Ferro fundido
O ferro fundido é mais quebradiço que o alumínio ou o aço inoxidável e, muitas vezes, responde melhor a um ângulo de ataque zero ou negativo. Na usinagem de ferro fundido, a resistência da aresta de corte geralmente é mais importante do que um corte extremamente afiado. Uma aresta mais resistente ajuda a ferramenta a permanecer estável e reduz o risco de lascamento sob carga.
Por isso, a usinagem de ferro fundido geralmente favorece um ângulo de ataque mais conservador. Esse tipo de geometria contribui para a durabilidade e um desempenho de corte estável, especialmente em operações de desbaste ou mais exigentes.
Peças de plástico
As peças plásticas geralmente exigem uma abordagem diferente na seleção do ângulo de ataque, pois o material costuma ser mais macio, mais sensível ao calor e mais fácil de deformar do que o metal. Em muitos casos, um ângulo de ataque positivo é preferível, pois uma aresta de corte mais afiada pode reduzir a resistência ao corte e ajudar a ferramenta a cortar o material com mais precisão. Isso é especialmente útil para reduzir o derretimento, rasgos, rebarbas ou acabamento superficial ruim durante a usinagem.
Em muitas aplicações de usinagem de plásticos, um ângulo de ataque positivo ajuda a melhorar a suavidade do corte e o fluxo de cavacos. No entanto, a escolha final ainda depende do tipo de plástico, da afiação da ferramenta, do controle térmico e dos requisitos de precisão da peça.
Seleção do ângulo de inclinação para diferentes operações
O ângulo de ataque é influenciado não apenas pelo material, mas também pelo tipo de operação de usinagem. Mesmo com o mesmo material da peça, o acabamento e o desbaste podem exigir comportamentos diferentes da aresta de corte, o que significa que o ângulo de ataque mais adequado também pode variar.
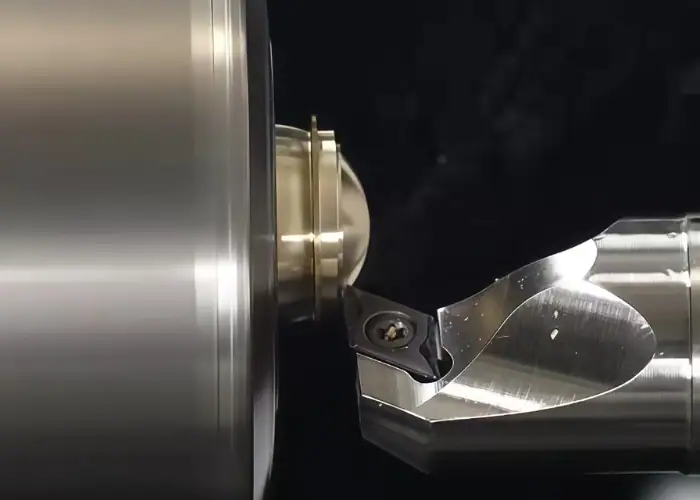
Operações de Acabamento
Em operações de acabamento, o foco geralmente está em um comportamento de corte mais suave e na geração de uma superfície mais consistente. Por esse motivo, um ângulo de ataque positivo é frequentemente preferido, especialmente quando o material permite um corte mais livre. Uma aresta mais afiada pode ajudar a ferramenta a cortar com mais precisão e reduzir perturbações desnecessárias na superfície acabada.
Dito isso, o acabamento nem sempre significa usar o ângulo de ataque mais positivo possível. A escolha final ainda depende do material, da ferramenta e da estabilidade do equipamento de usinagem.
Operações de Desbaste
As operações de desbaste geralmente exigem maior resistência da aresta de corte e estabilidade do processo. Como a ferramenta costuma remover mais material sob cargas mais pesadas, um ângulo de ataque zero ou negativo é geralmente mais adequado. Isso ajuda a manter a aresta de corte mais resistente e melhor apoiada durante o corte agressivo.
No desbaste, o objetivo não é apenas remover material de forma eficiente, mas também manter a ferramenta estável sob carga. É por isso que a seleção do ângulo de ataque para desbaste geralmente prioriza a resistência e a durabilidade em detrimento de uma ação de corte mais livre.
Quais são as vantagens e desvantagens dos diferentes ângulos de inclinação?
Cada ângulo de ataque oferece um equilíbrio diferente entre facilidade de corte e resistência da aresta de corte. Como as condições de usinagem podem variar bastante, a escolha mais adequada geralmente depende da tarefa específica. Analisar as vantagens e desvantagens de cada tipo ajuda a tornar a seleção do ângulo de ataque mais prática e informada.
| Tipo de ângulo de inclinação | Vantagens | Desvantagens |
| Ângulo de inclinação positivo | Corte mais fácil, menor resistência ao corte, fluxo de cavacos mais suave, adequado para materiais mais macios e dúcteis, frequentemente benéfico para acabamento. | Suporte de borda mais frágil, menos adequado para cargas pesadas, mais sensível a impactos, pode desgastar-se ou lascar com mais facilidade em condições exigentes. |
| Ângulo de inclinação negativo | Lâmina de corte mais resistente, melhor resistência a impactos, adequada para desbaste e cortes interrompidos, bom desempenho em materiais duros ou difíceis, proporciona maior durabilidade da lâmina. | Maior resistência ao corte, menor liberdade de movimento, pode exigir maior rigidez da máquina, nem sempre ideal para cortes suaves em materiais macios. |
| Ângulo de inclinação zero | Equilibrando a capacidade de corte e a resistência da aresta, é adequada para usinagem de uso geral, com desempenho estável e previsível, útil em aplicações padrão. | Não corta tão livremente quanto um ângulo de ataque positivo, não oferece tanto suporte de aresta quanto um ângulo de ataque negativo e pode ser menos otimizado para tarefas de usinagem especializadas. |
Em geral, ângulos de ataque positivos favorecem um corte mais fácil, ângulos de ataque negativos favorecem um suporte de aresta mais forte e ângulos de ataque zero oferecem uma opção mais equilibrada. A melhor escolha depende se a tarefa de usinagem exige um corte mais suave, maior durabilidade ou um desempenho geral mais versátil.
Erros comuns na escolha do ângulo de inclinação
Escolher o ângulo de ataque errado pode reduzir a eficiência de corte, comprometer a confiabilidade da aresta de corte e tornar o processo de usinagem menos estável. Compreender os erros mais comuns ajuda a evitar o baixo desempenho da ferramenta e leva a uma seleção mais eficaz do ângulo de ataque em condições reais de usinagem.
Partindo do pressuposto de que uma aresta mais afiada é sempre melhor.
Um erro comum é assumir que um ângulo de ataque mais positivo é sempre a melhor escolha porque facilita o corte. Embora uma aresta mais afiada possa melhorar a ação de corte, ela também reduz o suporte atrás da aresta. Em condições exigentes, isso pode tornar a ferramenta mais vulnerável a lascas ou instabilidade.
Ignorando o material da peça de trabalho
O ângulo de ataque deve sempre ser adequado ao material a ser usinado. Uma geometria que apresenta bom desempenho em alumínio pode não ser adequada para ferro fundido ou aço temperado. Escolher o ângulo de ataque sem considerar o comportamento do material pode levar a um desempenho de corte insatisfatório e à redução da confiabilidade da ferramenta.
Supervisionando a operação de usinagem
Outro erro comum é selecionar o ângulo de ataque com base apenas no material e não no tipo de operação. Acabamento, desbaste e corte interrompido impõem exigências muito diferentes à aresta de corte. Mesmo com o mesmo material, o ângulo de ataque ideal pode variar dependendo de como a ferramenta é utilizada.
Negligenciar a rigidez da máquina e a estabilidade da configuração
Um ângulo de ataque que funciona bem em uma configuração rígida e estável pode não ter o mesmo desempenho em um ambiente menos estável. Ignorar a rigidez da máquina, a qualidade da fixação ou as condições gerais de configuração pode tornar a geometria escolhida menos eficaz. Em alguns casos, pode até levar à vibração ou danos prematuros nas bordas.
Tratar o ângulo de inclinação como um fator isolado
O ângulo de ataque não deve ser avaliado isoladamente. Ele interage com o material da ferramenta, o revestimento, a preparação da aresta de corte, a geometria da pastilha e os parâmetros de corte. Focar apenas no ângulo de ataque, sem considerar toda a configuração de usinagem, geralmente leva a uma decisão incompleta.
Como escolher o ângulo de inclinação correto?
Escolher o ângulo de ataque correto não é simplesmente uma questão de selecionar um ângulo positivo, negativo ou zero com base em uma regra fixa. Requer uma análise equilibrada das propriedades do material, do método de usinagem, das condições de corte e dos objetivos de produção.
Considerações sobre o material da peça de trabalho
A escolha do ângulo de ataque correto começa com o material da peça. Materiais mais macios e dúcteis, como alumínio, cobre e aço de baixo carbono, geralmente respondem melhor a um ângulo de ataque positivo. Uma aresta de corte mais afiada permite que a ferramenta corte com mais liberdade e ajuda os cavacos a se desprenderem com mais suavidade. Por outro lado, materiais mais duros ou quebradiços geralmente exigem uma aresta de corte mais resistente, o que torna um ângulo de ataque zero ou negativo mais adequado em muitos casos.
Seleção do ângulo de inclinação com base na operação
A operação de usinagem também desempenha um papel importante na seleção do ângulo de ataque. Operações de acabamento geralmente se beneficiam de um ângulo de ataque que proporciona um corte mais suave e uma remoção de material mais estável. Desbaste, cortes interrompidos ou cortes mais profundos geralmente impõem mais carga na aresta de corte, portanto, um ângulo de ataque mais conservador costuma ser preferível. Isso significa que o mesmo material pode exigir diferentes ângulos de ataque, dependendo da operação.
Rigidez da máquina e condições de corte
O ângulo de ataque também deve ser selecionado de acordo com o ambiente de corte. Uma máquina rígida, uma fixação estável e uma configuração bem apoiada geralmente permitem maior flexibilidade na geometria da ferramenta. No entanto, quando a rigidez da máquina é limitada ou a configuração é menos estável, um ângulo de ataque excessivamente agressivo pode tornar o processo mais sensível à vibração ou a danos na aresta de corte. Nessas situações, uma geometria de aresta mais equilibrada ou mais robusta costuma ser a melhor escolha.
Selecionando o ângulo de ataque de acordo com o objetivo de usinagem
A escolha final do ângulo de ataque também deve refletir o objetivo da usinagem. Se a prioridade for um corte mais fácil e menor resistência, um ângulo de ataque mais positivo pode ser preferível. Se o objetivo for um suporte de aresta mais forte, maior durabilidade ou desempenho mais estável sob carga, um ângulo de ataque neutro ou negativo pode ser mais eficaz. Na prática, o ângulo de ataque é selecionado não apenas pelo material, mas também pelo que o processo de usinagem mais exige.
Balanceamento de toda a configuração de usinagem
Na usinagem real, o ângulo de ataque não funciona isoladamente. Ele interage com o material da ferramenta, o revestimento, a preparação da aresta de corte, a geometria da pastilha e os parâmetros de corte. Por essa razão, a melhor escolha não é simplesmente o ângulo mais agudo ou o mais resistente. É aquele que se adapta da forma mais eficaz a toda a configuração de usinagem.
Perguntas Frequentes
Como determinar o ângulo de inclinação?
O ângulo de ataque é determinado medindo-se o ângulo entre a face de ataque da ferramenta e um plano de referência relacionado à superfície usinada ou à direção de corte. Na prática, a seleção depende do tipo de material, da carga de corte e da operação. Materiais mais macios geralmente utilizam ângulos de ataque positivos de cerca de +5° a +20°, enquanto materiais mais duros podem utilizar ângulos de 0° a -10°. O valor ideal deve equilibrar a facilidade de corte, o fluxo de cavacos e a resistência da aresta de corte.
Qual é o ângulo de inclinação normal?
Não existe um ângulo de ataque padrão único para todas as tarefas de usinagem. Em usinagem de uso geral, uma faixa comum é de aproximadamente 0° a +15°. Para materiais dúcteis, como o alumínio, pode variar de +10° a +20°, enquanto para materiais duros ou cortes interrompidos pode ser de 0° a -10°. Na prática, o ângulo de ataque padrão é aquele que melhor se adapta ao material, à ferramenta e às condições de corte.
Qual é o melhor ângulo de inclinação para aço?
O melhor ângulo de ataque para aço depende da classe do aço e do método de usinagem. Para aços macios ou de baixo carbono, um ângulo de ataque positivo de cerca de +5° a +15° costuma ser eficaz, pois proporciona um corte mais suave e melhor fluxo de cavacos. Para aços mais duros ou operações de desbaste, ângulos de 0° a -5° podem oferecer melhor suporte da aresta de corte. Em muitas aplicações de corte de aço, um ângulo de ataque positivo moderado é o ponto de partida mais prático.
O que acontece se o ângulo de inclinação aumentar?
Com o aumento do ângulo de ataque, a aresta de corte torna-se mais afiada e a ferramenta geralmente corta com mais facilidade. Isso pode reduzir a resistência ao corte, melhorar o fluxo de cavacos e diminuir a demanda de energia. No entanto, um ângulo de ataque maior também reduz o suporte atrás da aresta de corte, o que pode enfraquecer a resistência da aresta e aumentar o risco de lascamento sob cargas pesadas. Em geral, aumentar o ângulo de ataque melhora a facilidade de corte, mas reduz a durabilidade.
Conclusão
O ângulo de ataque é um elemento fundamental da geometria da ferramenta de corte, pois afeta a ação de corte, o fluxo de cavacos, a resistência da aresta de corte e a estabilidade da usinagem. Como ângulos de ataque positivos, negativos e zero atendem a necessidades diferentes, a escolha correta depende do material, do método de usinagem, das condições de corte e do objetivo da produção. Compreender o ângulo de ataque ajuda a melhorar a seleção da ferramenta, a eficiência da usinagem e o desempenho geral do corte.
Na TiRapid , oferecemos serviços de usinagem CNC de precisão para peças personalizadas e projetos de produção, ajudando os clientes a alcançar qualidade consistente, prazos de entrega rápidos e suporte de fabricação confiável, desde o protótipo até a produção.
















