
Usinar alumínio significa usar fresadoras e ferramentas de corte para remover material de uma peça de alumínio e criar a geometria, as dimensões e as características de superfície necessárias. É um dos métodos de usinagem mais comuns para peças de alumínio, pois oferece boa precisão, flexibilidade e eficiência tanto para projetos simples quanto complexos.
Neste guia, você aprenderá o que significa usinar alumínio, por que o alumínio é adequado para usinagem, quais máquinas e ferramentas são comumente usadas e como o processo de usinagem funciona passo a passo.
O quê is Usinar alumínio?
Usinar alumínio significa desbastar uma peça de alumínio utilizando uma ferramenta de corte rotativa para remover material de forma controlada. É comumente utilizado para criar superfícies planas, cavidades, ranhuras, contornos, furos, elementos de montagem e outros detalhes de precisão necessários em peças funcionais ou estruturais.
- Tolerâncias típicas de ±0.01 mm a ±0.05 mm
- Acabamento superficial comum de Ra 0.8–3.2 μm
- Faixa de velocidade típica de CNC de 8,000 a 24,000 RPM
- Adequado para alumínio 6061, 6063 e 7075.
- Funciona para protótipos e produção de médio volume.
- Suporta bolsos, ranhuras, orifícios e contornos.
Por que o alumínio é adequado para usinagem?
O alumínio é adequado para usinagem por ser relativamente fácil de cortar, apresentar boa eficiência de usinagem e poder ser utilizado em diversos setores industriais onde peso, aparência, condutividade ou comportamento à corrosão são fatores importantes. Suas vantagens de usinagem o tornam um material frequentemente escolhido para peças CNC personalizadas.
Leve e com boa usinabilidade.
Uma das maiores vantagens do alumínio é ser muito mais leve que o aço, sem comprometer o desempenho mecânico. Isso o torna atraente para produtos em que a redução de massa melhora a funcionalidade, o manuseio, a eficiência do transporte ou a flexibilidade geral do projeto.
Sua usinabilidade também é uma grande vantagem. Muitas ligas de alumínio produzem cavacos de boa qualidade e podem ser usinadas em velocidades relativamente altas. Isso contribui para o aumento da produtividade, especialmente na fabricação de protótipos e em volumes médios.
Boa relação resistência-peso
O alumínio é utilizado em muitas peças de engenharia devido à sua excelente relação resistência/peso. Embora não substitua o aço em todas as aplicações estruturais, apresenta um desempenho muito bom em diversas carcaças, estruturas, suportes, invólucros, peças de montagem, estruturas de apoio e componentes leves de máquinas.
Para muitos designers, esse equilíbrio é o que torna o alumínio atraente. Ele é resistente o suficiente para diversos usos funcionais, mas ainda leve o bastante para ajudar a reduzir o peso do sistema.
Ampla utilização em peças industriais
A usinagem de alumínio é utilizada em uma ampla gama de peças industriais, incluindo:
- Caixas
- Suportes
- Placas de base
- Tampas de máquinas
- Dissipadores de calor
- quadros estruturais
- Componentes do robô
- Gabinetes eletrônicos
- Acessórios aeroespaciais
- Peças de suporte automotivo
Essa ampla utilização é um dos motivos pelos quais a fresagem de alumínio continua sendo um serviço essencial na fabricação de usinagem CNC personalizada.
Quais máquinas e ferramentas são usadas para fresar alumínio?
As máquinas e ferramentas utilizadas para fresar alumínio geralmente incluem fresadoras CNC, fusos de alta velocidade, ferramentas de corte de metal duro, ferramentas de perfuração, fresas de faceamento e sistemas de fixação estáveis. A combinação correta de máquinas e ferramentas afeta tanto a produtividade quanto a qualidade da peça.
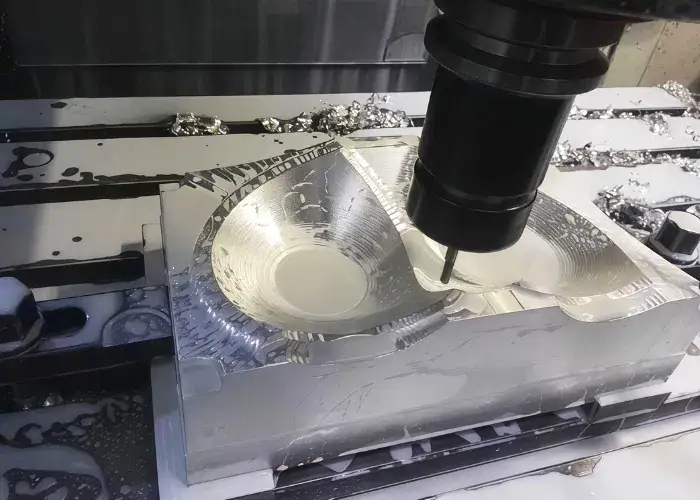
Fresadoras CNC
As fresadoras CNC são o equipamento padrão usado para fresar alumínio na manufatura moderna. Elas são preferidas porque conseguem manter o movimento programado com precisão e produzir resultados repetíveis em protótipos, pequenos lotes e séries de produção.
Os tipos de máquinas mais comuns incluem:
- Fresadoras CNC de 3 eixos
- Fresadoras CNC de 4 eixos
- Fresadoras CNC de 5 eixos
- Centros de usinagem verticais
- Centros de usinagem horizontais
Para peças de alumínio mais simples, máquinas de 3 eixos costumam ser suficientes. Para peças mais complexas com múltiplas faces ou superfícies angulares, a usinagem de 4 ou 5 eixos pode reduzir as configurações e melhorar a precisão.
Ferramentas de corte comuns para alumínio
As ferramentas de corte para alumínio são geralmente selecionadas pela sua capacidade de corte, evacuação de cavacos e estabilidade. O alumínio não é tão difícil de cortar quanto o aço temperado, mas é sensível à soldagem de cavacos e à formação de aresta postiça, portanto, a geometria da ferramenta é importante.
As ferramentas utilizadas para trabalhar alumínio geralmente apresentam as seguintes características:
- Bordas de corte afiadas
- Flautas polidas
- Geometria adequada para materiais não ferrosos
- Construção em carboneto para melhor resistência ao desgaste
- Revestimentos quando benéficos para o fluxo de cavacos ou controle de calor
A escolha inadequada de ferramentas pode causar travamentos, acabamento ruim, vibrações ou formação de rebarbas, mesmo quando o material em si é fácil de usinar.
Brocas, fresas de topo e fresas de faceamento
Diferentes ferramentas são projetadas para diferentes tarefas de usinagem, e selecionar a ferramenta correta ajuda a melhorar a precisão, a qualidade da superfície e a eficiência da produção. Entre as ferramentas mais comumente usadas para peças de alumínio estão brocas, fresas de topo e fresas de faceamento.
- As brocas são usadas para furos passantes, furos-piloto e para preparar superfícies para rosqueamento ou fixação.
- As fresas de topo são as ferramentas mais comuns para fresagem de alumínio, pois podem cortar ranhuras, contornos, cavidades, degraus e perfis em geral.
- As fresas de faceamento são utilizadas para usinar com eficiência áreas planas maiores. Elas são especialmente úteis para preparar faces de peças brutas ou usinar superfícies de referência amplas.
Em muitos projetos reais, uma peça de alumínio pode utilizar as três categorias em um único ciclo de usinagem.
Ferramentas de fixação e dispositivos de fixação
A fixação da peça é um dos aspectos mais importantes da usinagem de alumínio, pois uma fixação inadequada pode causar movimentação, distorção ou vibração. Peças de alumínio, especialmente as de paredes finas ou baixa rigidez, podem deformar-se mais facilmente do que blocos de aço espessos se a fixação não for controlada corretamente.
Os métodos comuns de fixação incluem:
- Tornos de máquina
- Mandíbulas macias
- Placas de fixação
- Acessórios de vácuo
- Braçadeiras modulares
- Gabaritos personalizados para produção repetida
Uma boa fixação melhora a consistência dimensional, reduz a vibração e ajuda a manter a estabilidade da peça durante o desbaste e o acabamento.
Como fresar alumínio passo a passo?
A usinagem de alumínio, passo a passo, geralmente envolve o planejamento da peça, a preparação da matéria-prima, a fixação da peça, a seleção das ferramentas, a definição dos parâmetros de corte, a remoção de material por meio de desbaste e acabamento e, por fim, a inspeção e limpeza da peça final. Cada etapa contribui para a qualidade da usinagem.
Projeto de peças e planejamento de processos
O primeiro passo é compreender o projeto da peça. Os engenheiros revisam o desenho ou o modelo CAD para identificar as principais características, requisitos de tolerância, expectativas de acabamento superficial, espessura da parede, profundidade dos furos, condições dos cantos e acessibilidade de usinagem.
Um bom planejamento reduz os riscos. Ele ajuda a determinar se a peça deve ser usinada a partir de uma placa, bloco, extrusão ou fundição, e também influencia a seleção de ferramentas, o projeto de dispositivos de fixação e a ordem de usinagem.
Preparação de Material
A preparação do material inclui a seleção da liga de alumínio adequada e a confirmação das dimensões do bloco. A matéria-prima pode ser cortada em blocos antes do início da usinagem. Nesta etapa, a condição da superfície, a planicidade e a sobremedida também podem ser verificadas, dependendo dos requisitos da peça.
Se for utilizada uma classe de material inadequada, tanto o comportamento da usinagem quanto o desempenho final da peça podem ser afetados. É por isso que a confirmação do material faz parte do controle de produção efetivo.
Fixação da peça de trabalho
A peça é então fixada de forma a mantê-la segura, minimizando a distorção. Isso é importante porque uma fixação frouxa pode causar movimentação da peça, enquanto uma fixação excessiva pode entortar componentes de alumínio mais finos.
A configuração também deve permitir acesso suficiente à ferramenta. Em muitas peças, o projeto do dispositivo de fixação é tão importante quanto o próprio percurso da ferramenta.
Seleção e Configuração de Ferramentas
Após a fixação da peça, as ferramentas são selecionadas de acordo com o tipo de detalhe e a etapa de usinagem. Ferramentas maiores podem ser usadas para desbaste, enquanto ferramentas menores ou mais afiadas são usadas para o acabamento de detalhes finos.
A configuração da ferramenta inclui:
- Carregando as ferramentas corretas
- Verificação do comprimento das ferramentas
- Confirmação das compensações do diâmetro da ferramenta
- Garantir que a excentricidade da ferramenta seja controlada.
Configuração de parâmetro
Os parâmetros de corte são então definidos com base na classe do alumínio, no tipo de ferramenta, na geometria da peça e na meta de qualidade. Essas configurações incluem velocidade do fuso, taxa de avanço, profundidade de corte axial, engajamento radial, uso de fluido de corte e estratégia de trajetória da ferramenta.
Esta etapa afeta diretamente o controle de cavacos, a geração de calor, a vida útil da ferramenta, o tempo de ciclo e o acabamento superficial final.
Fresagem de desbaste e fresagem de acabamento
A fresagem de desbaste remove a maior parte do material rapidamente. O objetivo é dar forma à peça de forma eficiente, deixando material suficiente para o acabamento final. A fresagem de acabamento, por sua vez, leva a peça às dimensões finais e melhora a condição da superfície.
Um erro comum é tentar um acabamento muito agressivo. Na usinagem de alumínio, uma melhor qualidade de acabamento geralmente resulta de uma passada de acabamento mais estável, leve e controlada, em vez de simplesmente aumentar a força de corte.
Inspeção e Limpeza
Após a usinagem, a peça é inspecionada e limpa. A inspeção pode incluir medição dimensional, verificação visual, análise de rebarbas, verificação de furos e inspeção da superfície. A limpeza remove cavacos, resíduos de fluido de corte e detritos soltos que poderiam afetar a montagem posterior ou as condições de entrega.
Quais parâmetros de corte são importantes ao fresar alumínio?
Os parâmetros de corte mais importantes na fresagem de alumínio são a velocidade de corte, a taxa de avanço, a profundidade de corte e as condições de evacuação de cavacos. Esses fatores influenciam fortemente a eficiência da usinagem, a vida útil da ferramenta, o controle de rebarbas e o acabamento superficial.
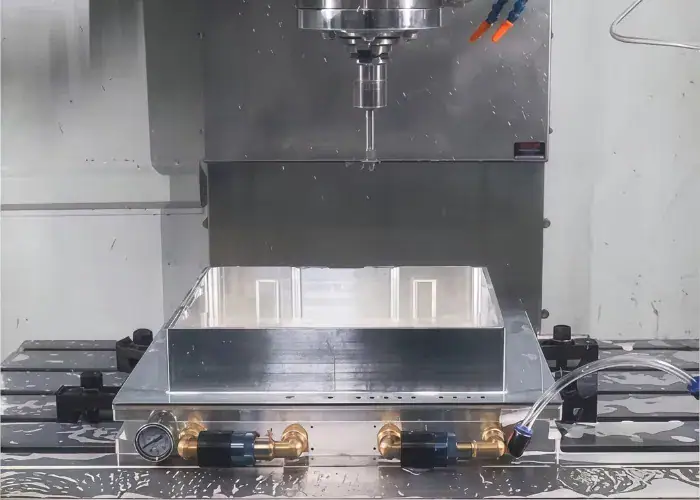
velocidade de corte
A velocidade de corte é importante porque o alumínio geralmente pode ser usinado em velocidades mais altas do que muitos aços, mas velocidade excessiva sem controle ainda pode gerar calor e corte instável. O valor correto depende da liga, do diâmetro da fresa, do material da fresa, da capacidade do fuso da máquina e se o corte é de desbaste ou acabamento.
Taxa de alimentação
A taxa de avanço afeta a forma como a ferramenta de corte interage com o material. Se o avanço for muito baixo, a ferramenta pode friccionar em vez de cortar de forma limpa, aumentando o calor e a formação de rebarbas. Se o avanço for muito alto, o acabamento superficial pode piorar e a formação de rebarbas pode aumentar.
Uma carga de cavacos estável é geralmente mais importante do que simplesmente usar a maior taxa de avanço possível.
Profundidade do corte
A profundidade de corte afeta tanto a produtividade quanto a estabilidade da peça. Cortes mais profundos podem melhorar a eficiência do desbaste, mas também aumentam a força de corte e o risco de vibração. Cortes mais superficiais são geralmente preferíveis perto de paredes finas, bordas estreitas ou superfícies de precisão.
Remoção de refrigerante e cavacos
A remoção de cavacos é especialmente importante na usinagem de alumínio, pois os cavacos podem aderir à ferramenta de corte ou serem recortados na superfície. Sistemas de refrigeração, névoa ou jato de ar ajudam a remover os cavacos da zona de corte e a reduzir problemas de aderência.
Uma boa evacuação de cavacos geralmente tem um efeito direto em:
- Qualidade de superfície
- Limpeza das ferramentas
- Qualidade de ponta
- Estabilidade de usinagem
Como obter melhores resultados ao usinar alumínio?
Na usinagem de alumínio, melhores resultados são obtidos pela combinação de ferramentas, parâmetros, dispositivos de fixação e controle de processo adequados. Mesmo sendo um material usinável, o alumínio ainda pode apresentar problemas de qualidade se a configuração não for otimizada.
Use ferramentas afiadas para alumínio.
Ferramentas afiadas ajudam a cortar alumínio de forma limpa, em vez de deformá-lo. Isso reduz a formação de rebarbas, lascas na superfície e acúmulo de calor. Ferramentas projetadas especificamente para alumínio geralmente têm melhor desempenho porque sua geometria facilita a remoção dos cavacos.
Reduzir a borda acumulada
A formação de aresta postiça é um dos problemas mais comuns na usinagem de alumínio. Ela ocorre quando o material adere à aresta de corte e altera a forma como a ferramenta corta.
Algumas maneiras de reduzir o acúmulo de material nas bordas incluem:
- Usando ferramentas mais afiadas
- Melhorar o fluido de arrefecimento ou a lubrificação
- Ajustando a velocidade e o equilíbrio da alimentação
- Melhorando a evacuação do chip
- Substituir as lâminas desgastadas a tempo.
Evitar a deformação da peça
Peças finas de alumínio podem deformar-se durante a usinagem devido à força de fixação, tensão interna ou carga de corte. Um melhor planejamento do processo geralmente ajuda a reduzir esse problema.
As abordagens comuns incluem:
- Utilizando fixação equilibrada
- Usinar ambos os lados em uma sequência planejada
- Deixar estoque suficiente para o acabamento.
- Utilizando passadas de acabamento mais leves
- Redução da força próxima a elementos finos
Melhore o acabamento da superfície
O acabamento superficial é importante para peças visíveis, superfícies de vedação, contatos deslizantes e conjuntos de acoplamento. Um melhor acabamento geralmente resulta de uma fixação estável da peça, boas condições da ferramenta, passes de acabamento refinados e controle adequado de cavacos.
Controle de vibração e trepidação
A vibração é um problema comum na usinagem de alumínio quando a configuração carece de rigidez ou a ferramenta se estende demais. Ela pode deixar marcas visíveis, reduzir a vida útil da ferramenta e prejudicar a precisão.
Geralmente é melhorado por:
- Ferramenta de encurtamento de saliência
- Melhorar a rigidez da fixação
- Ajuste da velocidade do fuso
- Aprimorando os valores de espaçamento entre os braços e profundidade.
- Melhorar a estabilidade da configuração da máquina
Quais são os problemas mais comuns que ocorrem ao usinar alumínio?
Os problemas mais comuns na fresagem de alumínio são a aderência do material à ferramenta, rugosidade superficial inadequada, rebarbas, marcas de vibração e imprecisão dimensional. Esses problemas não são incomuns. Eles fazem parte do controle de usinagem e devem ser gerenciados pelo planejamento do processo.
Alumínio aderido à ferramenta
A aderência do alumínio à ferramenta é comum, pois o alumínio pode aderir à aresta de corte sob a ação do calor e do atrito. Quando isso acontece, o corte torna-se instável e a superfície usinada pode deteriorar-se rapidamente.
Rugosidade superficial inadequada
A rugosidade excessiva pode ser causada por ferramentas cegas, vibração da ferramenta, avanço instável, refrigeração inadequada ou cavacos retificados. Geralmente, torna-se mais visível em peças com acabamento estético ou superfícies planas expostas.
Formação de rebarbas
Rebarbas são comuns em bordas de alumínio, saídas de furos e detalhes finos. Podem parecer pequenas, mas afetam a montagem, a segurança e a aparência da peça. O controle de rebarbas geralmente faz parte do processo de acabamento.
Marcas de vibração
Marcas de vibração indicam instabilidade no corte. Essas marcas geralmente aparecem como padrões repetidos ou ondulações na superfície usinada. São comuns quando a configuração carece de rigidez ou quando o contato da ferramenta não está bem balanceado.
Imprecisão Dimensional
Erros dimensionais podem ser causados por movimentação da fixação, deflexão da ferramenta, variações térmicas, problemas de calibração da máquina ou offsets incorretos da ferramenta. Em peças de alumínio de precisão, esses fatores são importantes porque mesmo pequenas variações podem afetar o encaixe e a função.
Quais são os tipos de alumínio mais comumente usados na usinagem?
As ligas de alumínio mais comumente usadas em usinagem incluem 6061, 6063 e 7075. Cada liga oferece um equilíbrio diferente entre usinabilidade, resistência, aparência e adequação à aplicação.
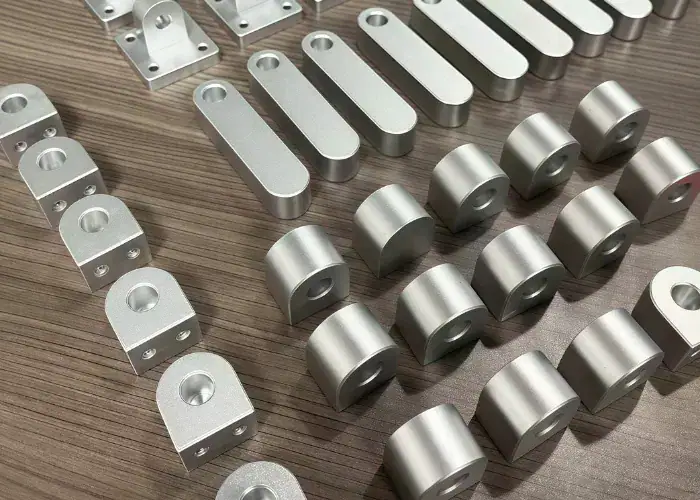
Alumínio 6061
A liga 6061 é uma das ligas de alumínio de uso geral mais comuns utilizadas em usinagem CNC. Ela oferece boa usinabilidade, resistência mecânica, ampla disponibilidade e desempenho confiável em diversas peças estruturais e industriais.
É frequentemente usado para:
- Suportes
- Caixas
- Placas de base
- Frames
- Componentes da máquina
Alumínio 6063
O aço 6063 é comumente utilizado em usinagem CNC quando a aparência, a suavidade da superfície e a boa resistência à corrosão são importantes. É frequentemente associado a extrusões e é adequado para aplicações estruturais e decorativas mais leves, sendo também prático para componentes usinados sob medida.
É frequentemente usado para:
- Cercas
- Frames
- Painéis de cobertura
- Componentes arquitetônicos
- Peças estruturais leves
Alumínio 7075
O aço 7075 é amplamente utilizado em usinagem CNC quando se exigem maior resistência e melhor desempenho mecânico. É frequentemente escolhido para aplicações aeroespaciais, de alta carga e sensíveis ao peso. Embora geralmente seja mais caro que o 6061, oferece excelente resistência para peças exigentes.
É frequentemente usado para:
- Acessórios aeroespaciais
- Componentes do robô
- quadros estruturais
- Suportes de alta carga
- Peças mecânicas de precisão
Como a qualidade do material afeta o desempenho de usinagem
A qualidade do material afeta o desempenho da usinagem através de:
- Nível de força
- Comportamento do chip
- Tendência a rebarbas
- Resposta de superfície
- Força de corte
- Adequação ao uso final
Por isso, a escolha da liga não deve se basear apenas na usinabilidade. Ela também deve atender aos requisitos reais de desempenho da peça.
Quando é aconselhável fresar alumínio em vez de usar outros processos?
A usinagem de alumínio é indicada quando a peça exige flexibilidade geométrica, controle de usinagem mais preciso, alterações rápidas de projeto ou características personalizadas que não são eficientes de produzir apenas por processos de conformação. A usinagem é especialmente útil para protótipos, peças em desenvolvimento e produção de baixo a médio volume.
Comparado com Virar
A usinagem por torneamento é a melhor opção para peças rotativas, como eixos, buchas e anéis. A fresagem é a escolha mais adequada quando a peça possui faces planas, ranhuras, cavidades, contornos externos complexos ou características com múltiplas faces.
Comparado com a estampagem
A estampagem é mais adequada para peças de chapa metálica produzidas em grande volume, com geometria estável e ferramentas específicas. A fresagem é mais indicada quando a peça é mais espessa, estrutural, personalizada ou ainda está em desenvolvimento.
Comparado com a fundição
A fundição é útil quando a produção de peças com formato próximo ao final e a eficiência de volume são importantes, mas a usinagem geralmente é melhor para tolerâncias mais rigorosas, características mais precisas e alterações de projeto mais rápidas.
Comparado com Extrusão Mais Usinagem Secundária
A extrusão funciona bem para peças longas com seções transversais constantes, mas muitas peças de alumínio extrudado ainda exigem fresagem posterior para furos, extremidades, ranhuras, detalhes de montagem ou superfícies de precisão localizadas.
Perguntas Frequentes
Qual é a melhor liga de alumínio para fresagem CNC?
O alumínio 6061-T6 é o mais comum para usinagem CNC devido à sua boa usinabilidade, resistência e resistência à corrosão. Sua resistência à tração é de aproximadamente 290 MPa. Para peças que exigem maior resistência, o alumínio 7075-T6 é frequentemente utilizado, com resistência em torno de 510 MPa.
Como evitar que o alumínio grude nas ferramentas de corte?
A aderência do alumínio pode ser reduzida com o uso de ferramentas de metal duro afiadas, canais de corte polidos e fluido de corte adequado. Ferramentas com 2 ou 3 canais geralmente melhoram a evacuação de cavacos. A carga de cavacos correta e as condições de corte estáveis também ajudam a evitar a formação de aresta postiça.
Quais velocidades de rotação e taxas de avanço são adequadas para fresar alumínio?
O alumínio geralmente é fresado em velocidades mais altas do que o aço. Para ferramentas de metal duro, as velocidades de corte geralmente variam de 300 a 1,000 m/min. Uma fresa de topo de 6 mm pode operar a 12,000 a 18,000 RPM com taxas de avanço em torno de 1,000 a 3,000 mm/min.
Que tipo de acabamento superficial pode ser obtido ao fresar alumínio?
A fresagem CNC padrão em alumínio geralmente produz um acabamento superficial em torno de Ra 1.6 a 3.2 µm. Com passes de acabamento e condições de usinagem estáveis, a superfície pode melhorar para cerca de Ra 0.8 a 1.6 µm.
Peças de alumínio fresadas podem ser anodizadas após a usinagem?
Sim, peças de alumínio usinadas podem ser anodizadas após a usinagem. Ligas como a 6061 são comumente usadas porque respondem bem à anodização. As camadas anodizadas padrão geralmente têm de 5 a 25 µm de espessura, dependendo da aplicação.
Conclusão
A usinagem de alumínio é importante porque oferece aos fabricantes uma maneira prática de produzir peças leves, precisas e versáteis para uma ampla gama de setores. Quando a seleção de ferramentas, os parâmetros de corte, a fixação, o controle de cavacos e a estratégia de acabamento são bem gerenciados, a usinagem de alumínio pode proporcionar alta consistência dimensional, boa qualidade superficial e desempenho de produção eficiente.
Na TiRapid , apoiamos fabricantes com usinagem CNC de precisão para peças de alumínio personalizadas, desde a prototipagem até a produção em série. Envie seu desenho para discutirmos suas necessidades de usinagem e obtermos uma solução sob medida para o seu próximo projeto.
















