
A precisão na usinagem por torneamento afeta diretamente a qualidade da montagem, a vida útil e a estabilidade geral do produto. Na indústria de usinagem, seja no processamento de peças de eixo comuns, componentes de precisão ou peças industriais de alta exigência, a precisão dimensional e a qualidade da superfície são sempre críticas. Se ocorrerem desvios dimensionais, erros de circularidade ou rugosidade superficial instável durante a usinagem, isso pode afetar o desempenho final da aplicação. Melhorar a precisão do torneamento requer não apenas condições estáveis do equipamento, mas também o controle adequado das ferramentas, dos parâmetros de corte, dos métodos de fixação e do ambiente de usinagem. Somente quando todos os fatores-chave permanecerem estáveis é que a qualidade da usinagem poderá continuar a melhorar.
A estabilidade da máquina afeta a precisão de torneamento.
A máquina-ferramenta é o núcleo das operações de torneamento. Se a rigidez da máquina for insuficiente ou o equipamento sofrer desgaste a longo prazo, a precisão da usinagem diminuirá. Especialmente durante a usinagem contínua e operações de alta precisão, a condição da máquina afeta diretamente a trajetória do movimento da ferramenta.
Melhorar a rigidez da máquina
Quanto maior a rigidez da máquina, menor a vibração gerada durante a usinagem. Uma estrutura estável da máquina reduz o desvio da ferramenta durante o corte, ao mesmo tempo que melhora o acabamento superficial e a estabilidade dimensional. Especialmente na usinagem de eixos longos ou em operações com grandes profundidades de corte, a rigidez insuficiente causa facilmente marcas de vibração e erros dimensionais. Portanto, melhorar a estabilidade geral da máquina é extremamente importante para a usinagem de precisão.
Manter a precisão estável da máquina
Após um longo período de operação, as guias, os fusos de esferas e os eixos sofrem desgaste gradual, tornando necessária a manutenção regular.
A manutenção comum inclui:
- Verificação da folga da via
- Ajuste da precisão do fuso de esferas
- Correção da excentricidade do fuso
- Manter uma lubrificação estável
Uma vez que as condições da máquina se estabilizam, a consistência da usinagem melhora significativamente.
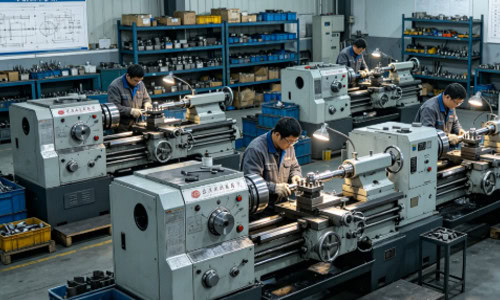
A condição da ferramenta afeta significativamente a precisão da usinagem.
A ferramenta de corte participa diretamente do processo de usinagem, e a afiação e as condições de instalação da ferramenta afetam as dimensões finais e a qualidade da superfície. Mesmo com alta precisão da máquina, o desgaste severo da ferramenta ainda pode causar erros de usinagem.
Mantenha a ferramenta de corte afiada.
Ferramentas de corte afiadas reduzem a resistência ao corte e melhoram a estabilidade do mesmo.
Isso ajuda a melhorar:
- Qualidade do acabamento da superfície
- Consistência dimensional
- Interrupção da continuidade
- Qualidade da borda da peça
As ferramentas devem ser substituídas a tempo após longos períodos de usinagem.
Selecione a geometria de ferramenta adequada.
O ângulo de ataque da ferramenta, o ângulo de folga e o raio da ponta afetam as condições de usinagem. Materiais diferentes exigem geometrias de ferramenta diferentes. Por exemplo, o aço inoxidável geralmente requer uma geometria de ferramenta de alta tenacidade, enquanto o alumínio é mais adequado para arestas de corte mais afiadas. Uma geometria de ferramenta adequada não só reduz a resistência ao corte, como também minimiza a deformação da peça e os problemas de rugosidade superficial, melhorando a precisão da usinagem.
Mantenha a instalação da ferramenta estável
Quando a instalação da ferramenta é instável, pode ocorrer desvio durante o corte.
Isso pode levar a:
- dimensões instáveis
- marcas de vibração da superfície
- Alterações no percurso da ferramenta
- Aumento de erros repetidos
Os problemas tornam-se mais evidentes quando a rigidez do porta-ferramentas é insuficiente.
Os parâmetros de corte devem ser devidamente compatíveis.
Os parâmetros de corte afetam diretamente a temperatura de usinagem, a força de corte e a condição da superfície da peça. Mesmo com máquinas e ferramentas em boas condições, configurações inadequadas dos parâmetros ainda podem reduzir a precisão da usinagem.
Controle a velocidade de corte adequada.
Velocidades de corte excessivamente altas causam facilmente deformação térmica e desgaste da ferramenta.
Isso pode resultar em:
- Desvio dimensional
- marcas de queimadura superficiais
- Vida útil da ferramenta reduzida
- Baixa estabilidade de usinagem
Materiais diferentes requerem faixas de velocidade diferentes.
Manter a taxa de alimentação estável
A taxa de avanço afeta a espessura do corte e a rugosidade da superfície.
Por exemplo:
- A alimentação excessiva afeta a qualidade da superfície.
- Avanço muito baixo cria atrito no corte.
- A flutuação da alimentação afeta a estabilidade dimensional.
- A fase de acabamento exige uma alimentação mais estável.
Um corte estável melhora a consistência da usinagem.
Controle adequadamente a profundidade de corte.
Grandes variações na profundidade de corte afetam significativamente a carga da ferramenta. O desbaste geralmente requer uma profundidade de corte maior, enquanto o acabamento exige uma sobremedida mais estável. Se a profundidade de corte variar excessivamente, flutuações dimensionais e vibrações na peça podem ocorrer facilmente. Portanto, o ajuste adequado das sobremedidas de desbaste e acabamento é crucial para melhorar a precisão da usinagem.
O método de fixação da peça afeta a precisão da usinagem.
A forma como a peça é fixada afeta diretamente a estabilidade da usinagem. Se a fixação for instável ou o posicionamento impreciso, podem ocorrer movimentos durante a usinagem. Esse efeito torna-se mais evidente durante a usinagem de precisão e na usinagem de peças longas e esbeltas.
Manter a fixação estável
A força de fixação deve permanecer moderada, prendendo firmemente a peça de trabalho sem causar deformação.
Isso ajuda a melhorar:
- estabilidade dimensional
- Concentricidade
- Precisão de circularidade
- Repetibilidade de usinagem
Peças de paredes finas são mais sensíveis à força de aperto.
Utilize referências de posicionamento consistentes.
Se as referências de posicionamento forem inconsistentes, desvios dimensionais podem ocorrer facilmente durante a usinagem em lote.
Os problemas comuns incluem:
- Vários erros de configuração
- Variação de referência de usinagem
- Redução da consistência do produto
- Aumento da dificuldade de correção
O posicionamento de referência consistente reduz os erros acumulados.
Reduzir a deformação de peças longas
Peças de eixo longo se deformam facilmente sob a força de corte durante a usinagem.
Os métodos comuns incluem:
- Utilizando o suporte da contraponta
- Aplicando repousos constantes
- corte segmentar
- Reduzir o comprimento da saliência
Esses métodos melhoram a estabilidade da usinagem.
As mudanças de temperatura afetam as dimensões de usinagem.
O calor é gerado continuamente durante as operações de torneamento. Se o controle de temperatura se tornar instável, ocorrerá deformação térmica tanto na peça quanto na estrutura da máquina, afetando as dimensões da usinagem. Essa influência torna-se ainda mais evidente durante usinagens de alta velocidade e longa duração.
Controle do calor de corte
Quando a temperatura na zona de corte fica muito alta, a peça de trabalho se expande facilmente.
Isso pode causar:
- dimensões de usinagem superdimensionadas
- Alteração dimensional após o resfriamento
- Descoloração da superfície
- Precisão de usinagem reduzida
A influência térmica é mais evidente durante a usinagem em alta velocidade.
Manter o resfriamento estável
O líquido refrigerante não só reduz a temperatura, como também diminui o atrito.
Os métodos comuns incluem:
- Aumentar a taxa de fluxo do líquido refrigerante
- Ajustando a posição do jato
- Utilizando refrigeração de alta pressão
- Manter o resfriamento contínuo
O resfriamento estável ajuda a manter a consistência dimensional.
Manter o aquecimento da máquina estável
Quando a máquina é ligada pela primeira vez, as temperaturas do fuso e das guias mudam gradualmente, causando flutuações na precisão da usinagem. O aquecimento adequado da máquina antes da usinagem permite que o equipamento entre em uma condição operacional estável, reduzindo a deriva térmica e melhorando a estabilidade da usinagem de precisão.
Melhorar a precisão das curvas exige estabilidade a longo prazo.
A melhoria da precisão na usinagem por torneamento não depende de um único ajuste. Em vez disso, as condições do equipamento, as ferramentas, as configurações do processo e a estabilidade operacional devem permanecer consistentes ao longo do tempo. Durante a usinagem, a variação dimensional e a condição da superfície devem ser monitoradas continuamente, enquanto os parâmetros de corte e as condições da ferramenta devem ser ajustados em tempo hábil. Para componentes de alta precisão, padrões de usinagem e procedimentos de inspeção estáveis também são necessários para reduzir as flutuações relacionadas ao fator humano.
Com a evolução contínua da tecnologia de usinagem CNC, os modernos equipamentos de torneamento conseguem atingir níveis de precisão cada vez maiores. No entanto, a capacidade da máquina só pode ser plenamente aproveitada quando combinada com processos de usinagem adequados.
















